


BMS Maskiner · Regnvannsprodukter av metall
Regnrennemaskin
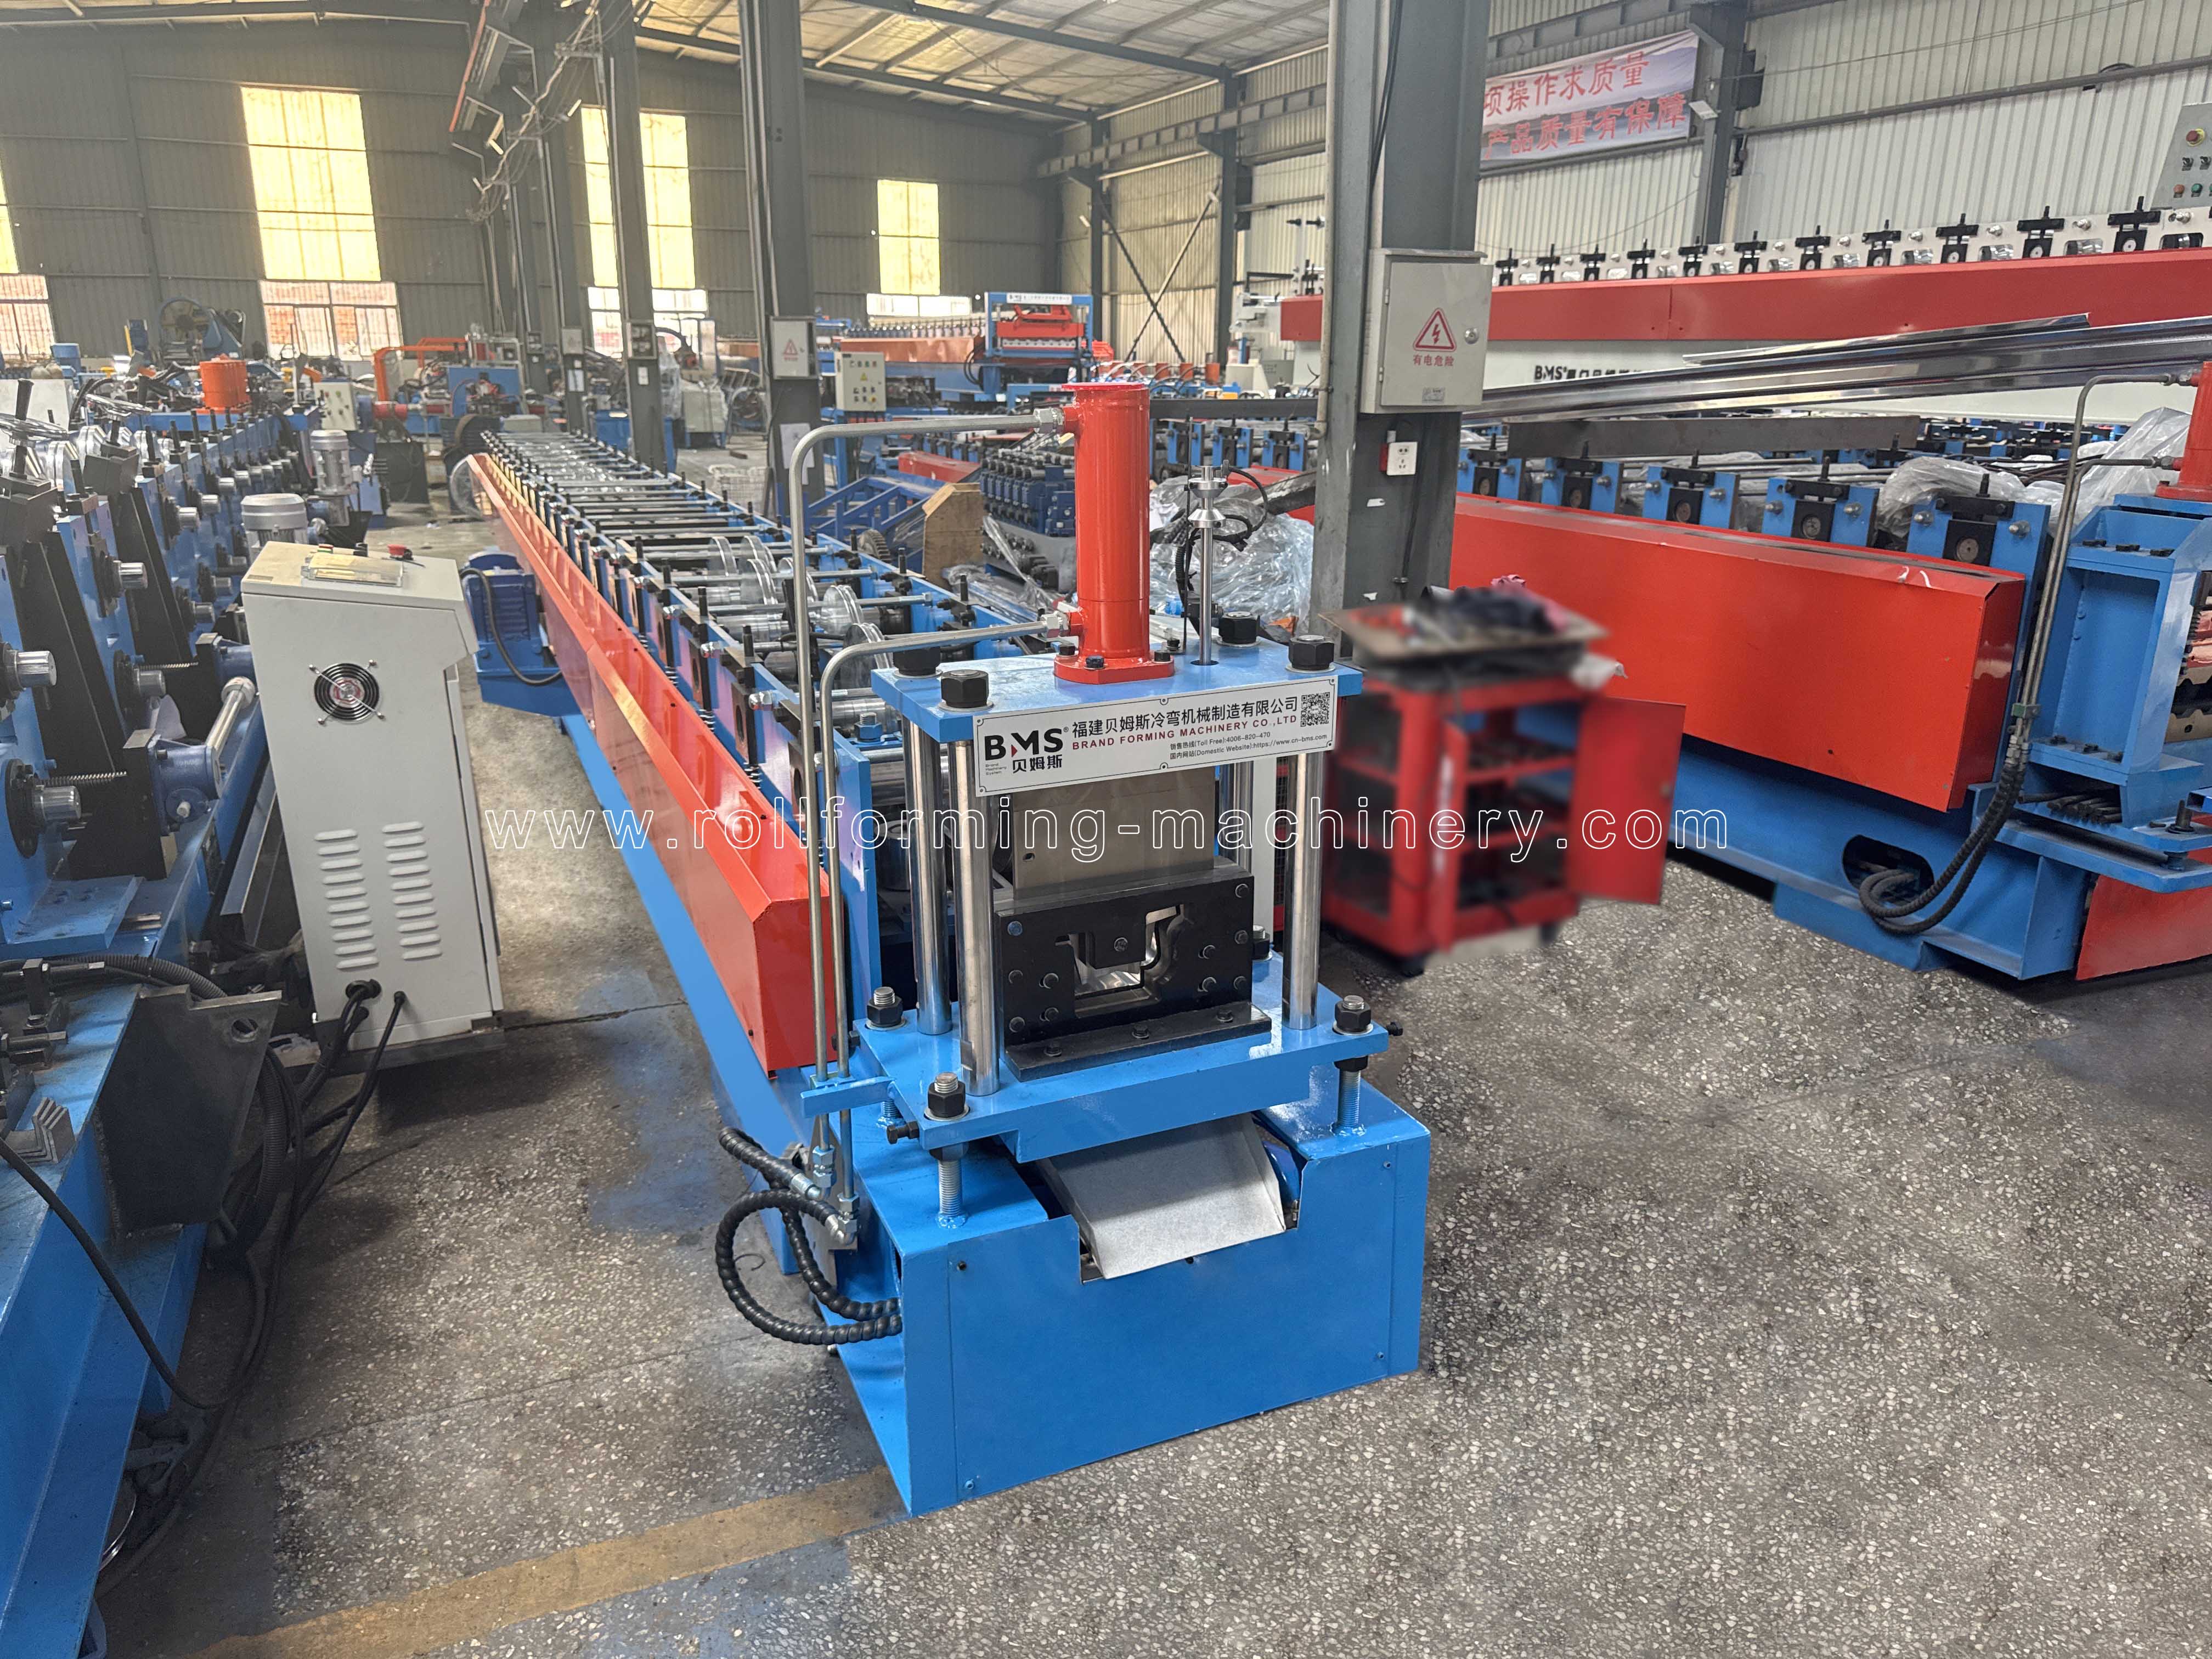
En regnrennemaskinrull danner spolestrimmel til åpne takrenner av metall. Velg en BMS-konfigurasjon etter hele seksjonen, materiale og kantdetaljer.
For produsenter av regnvannsprodukter og tak- eller plateverksteder som produserer takrenner i metall.
En snitttegning, materialspesifikasjon og referanseprøve gjør den første diskusjonen mer nyttig.
Profil først
Start med det ferdige regnvannsproduktet
For en takrenne av metall, velg maskineri rundt den åpne dreneringsseksjonen og dens festedetaljer. 'Gutter' alene er ikke en verktøyspesifikasjon.
Seksjonen skal passe til takkantsystem, oppheng, skjøter og uttak som brukes i ditt produktsortiment. Dreneringskapasitet og installasjonsdesign forblir krav til det ferdige systemet.
Definer hele tverrsnittet dittEn åpen metallkanal som samler takavrenning. Forkanten, bakflensen og vegggeometrien definerer både formings- og monteringskrav.
En takfotskanal kan tjene til drenering av regnvann. Send detaljer om seksjon og drivhusvedlegg; bruksnavnet etablerer ikke en matchende maskin.
En plante- eller vekstkanal har sine egne krav til støtte, drenering og sluttbruk. Hold tegningen atskilt fra takrennespesifikasjonen.
Et lukket regnvannsrør introduserer en søm eller lukking og tilhørende beslag. Gi den et eget utstyrsomfang fra den åpne rennen.
Betongkant- og renneproduksjon bruker en annen prosess. Denne siden dekker regnrennemaskiner i metall.
Geometri → forming og tilpasning
Et komplett avsnitt definerer verktøyet
Vis hver vegg, bøyning og kant – ikke bare en generell bredde. Identifiser dimensjonene som styrer hvordan takrennen møter opphengene, skjøtene og takkantkomponentene.
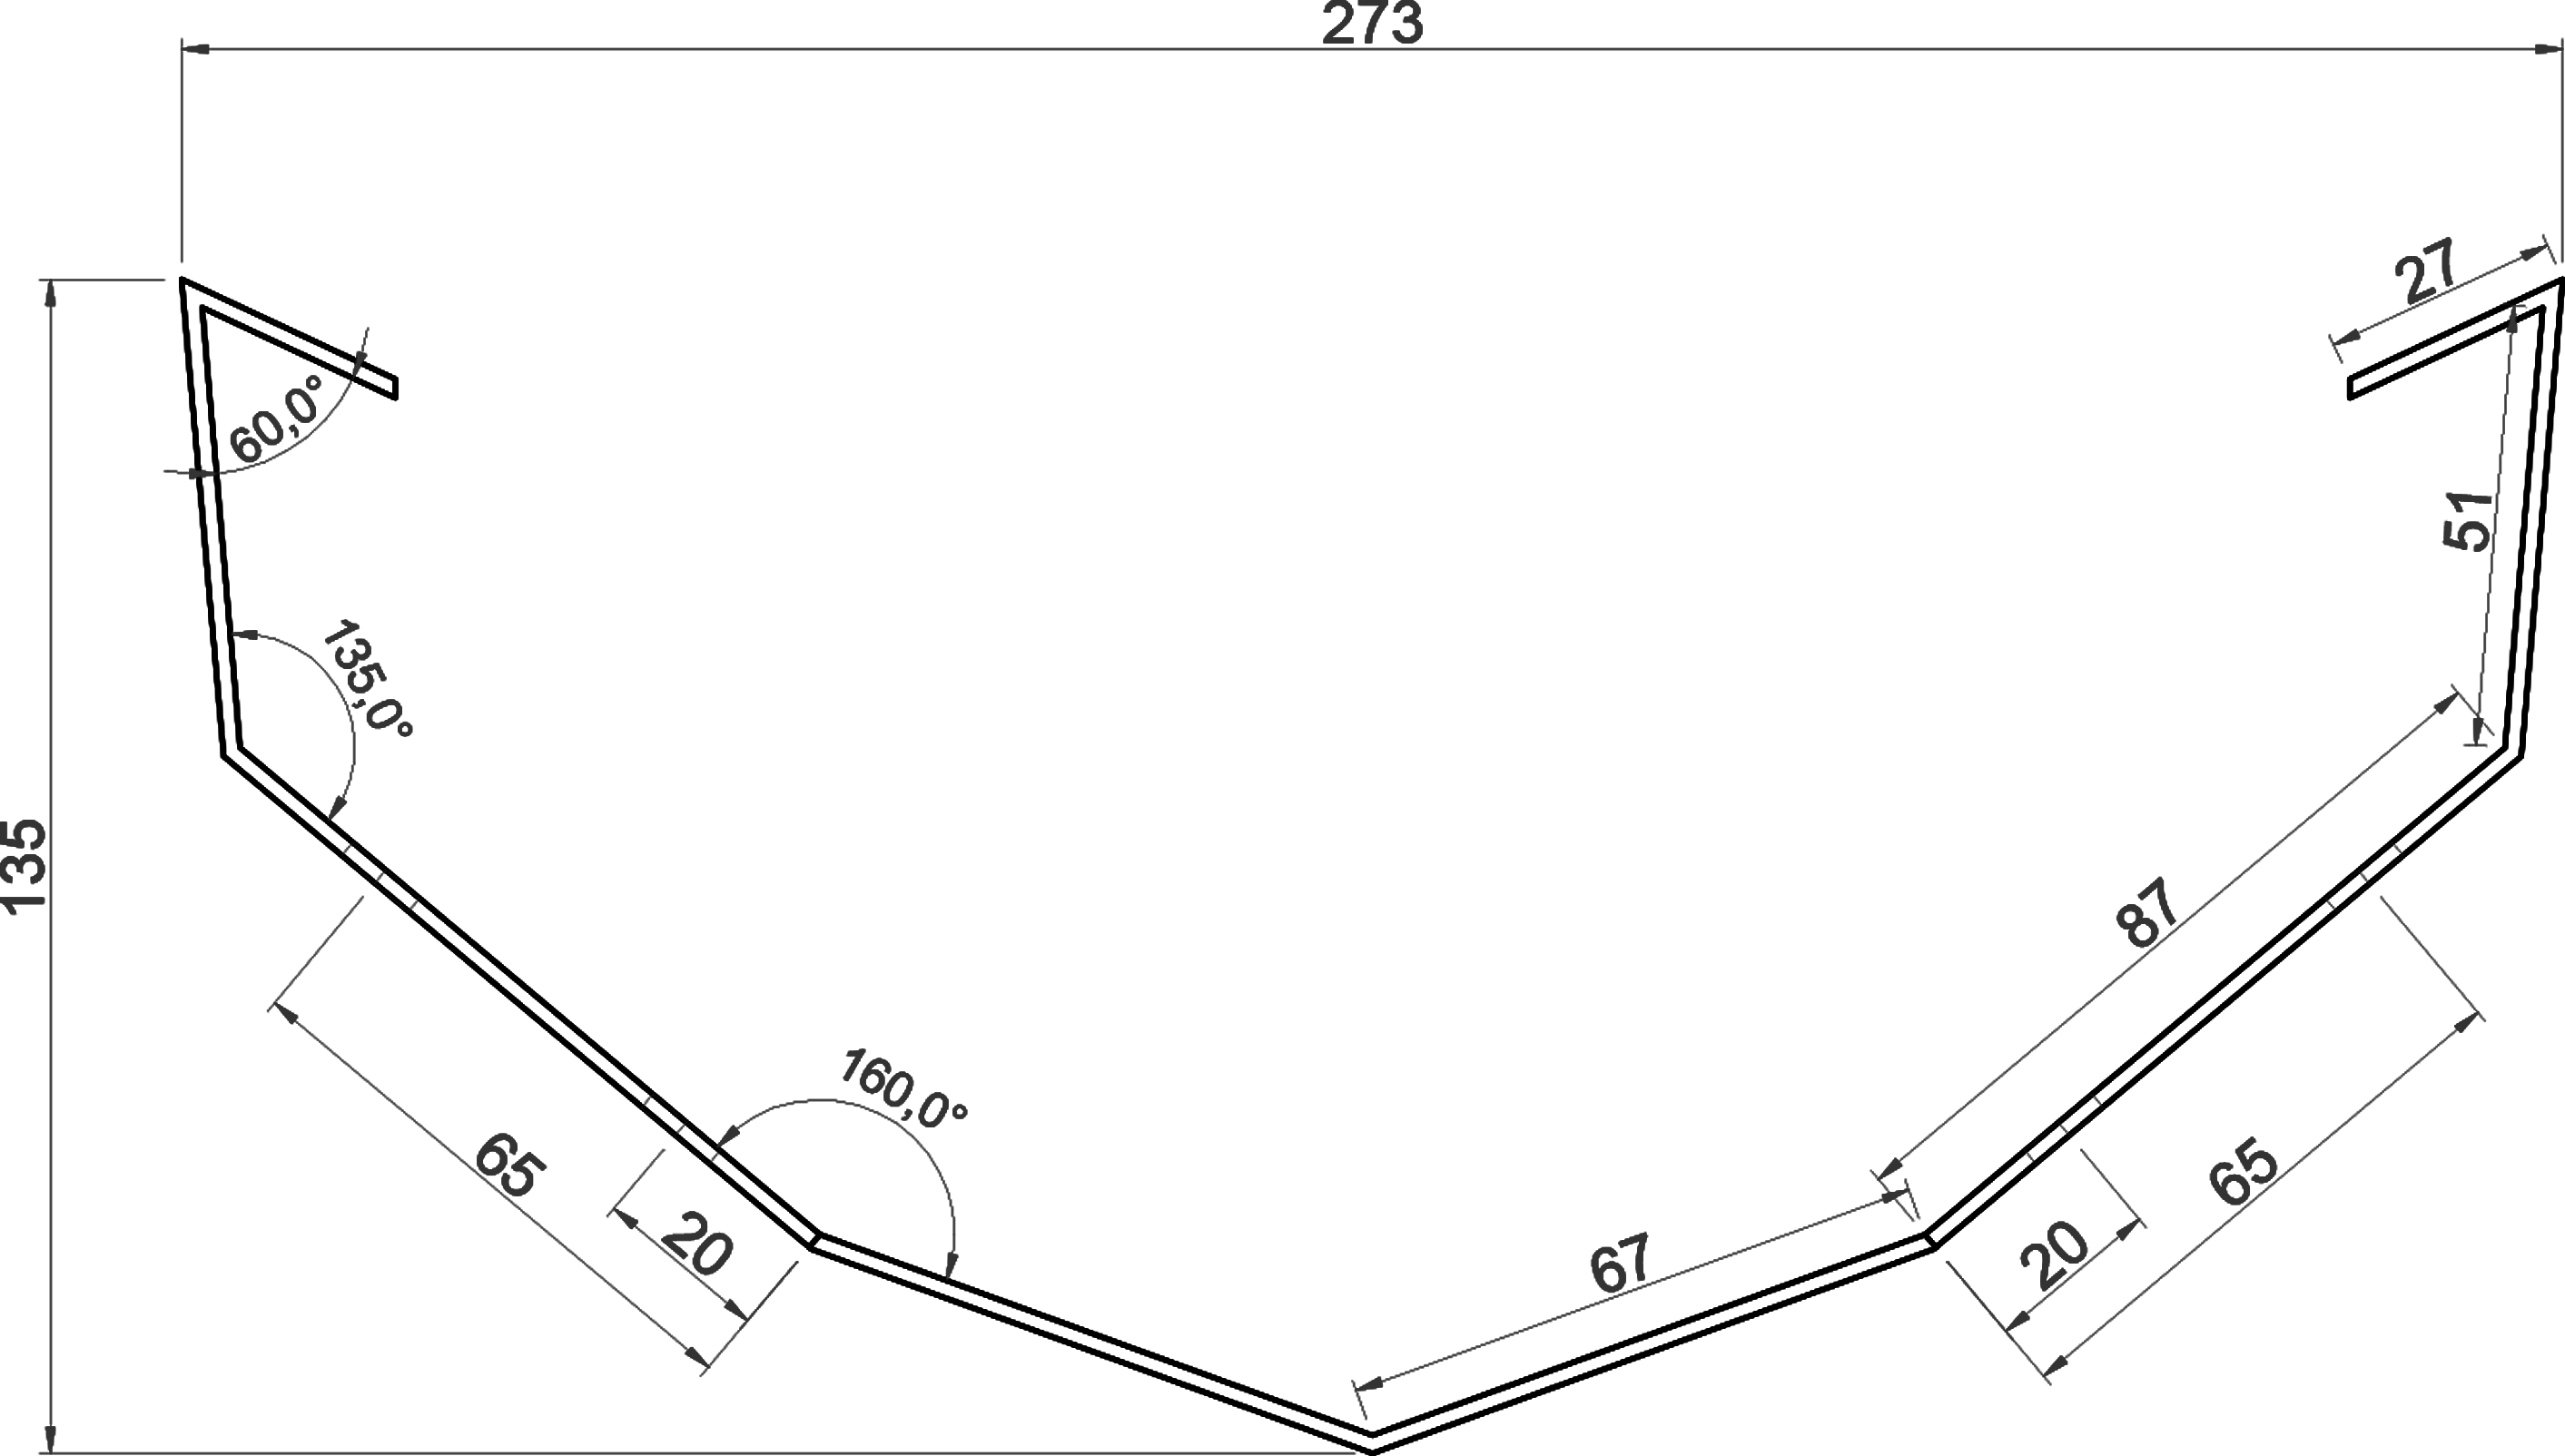

Dimensjoner toppåpning, bunnform og totaldybde separat. Merk innvendige eller utvendige mål og måledatum; den nominelle størrelsen lar disse forholdene være udefinerte.
Vis hver vegghøyde, helning og overgang. En høyere bakvegg eller vinklet frontvegg endrer seksjonen og støtten som trengs under formingen.
Definer buede baser og hver bøyningsvinkel eller radius. Disse påvirker rullekonturene, formingsprogresjonen og den endelige formen etter tilbakespring.
Tegn hele returen, kroken eller den rullede kanten, inkludert åpning og orientering. Små kantforskjeller påvirker verktøytilgangen og henger- eller skjøtepassformen.
Identifiser kritiske tilpasningsdimensjoner og deres toleranser. Finn hull fra et datum, med størrelse og avstand, og vis den parrende delen eller en prøve når passform er viktig.
Materiale → konfigurasjon
Tilpass spolen til profilen
Et tykkelsesområde alene etablerer ikke kompatibilitet. Materialkvaliteten, belegget og den ferdige formen bestemmer sammen formings- og kuttekravene.
| Ditt krav | Hvilke endringer i oppsettet | Nyttig input |
|---|---|---|
| Materiale og styrke | Ulik formingsmotstand og tilbakefjæring påvirker rulledesign, støtte og endelig bøyekorrigering. | Informasjon om karakter, temperament eller flytestyrke; en spolespesifikasjon. |
| Tykkelse | Rullegap, bøyeradius og skjærearrangementet må passe til det faktiske området som brukes for den seksjonen. | Minimum/maksimal tykkelse; skille uedelt metall fra belagt tykkelse. |
| Belegg og finish | Eksponerte overflater og tette folder trenger passende kontakt og en finishkontroll etter forming. | Beleggtype, malt side, beskyttende film og akseptabelt overflateutseende. |
| Spolebredde | Utviklet bredde inkluderer rette lengder, bøyetillegg og kantretur. Materiale, tykkelse og bøyeradier påvirker disse kvotene. | Komplett seksjon, innvendig bøyeradius, tykkelse og fald; en eksisterende stripebredde, hvis den brukes. |
| Hull og brettede kanter | Plassering i forhold til bøyninger påvirker stansesekvens, verktøytilgang og den ferdige kanten. | Hullmønster, referansedatum, folde- eller perledetalj og parringsdel. |
På mindre skjermer, sveip tabellen for å se alle tre kolonnene. Bruk godkjent seksjon og prøvemateriale for å etablere produksjonsstrimmelbredden før en bulkcoil-bestilling.
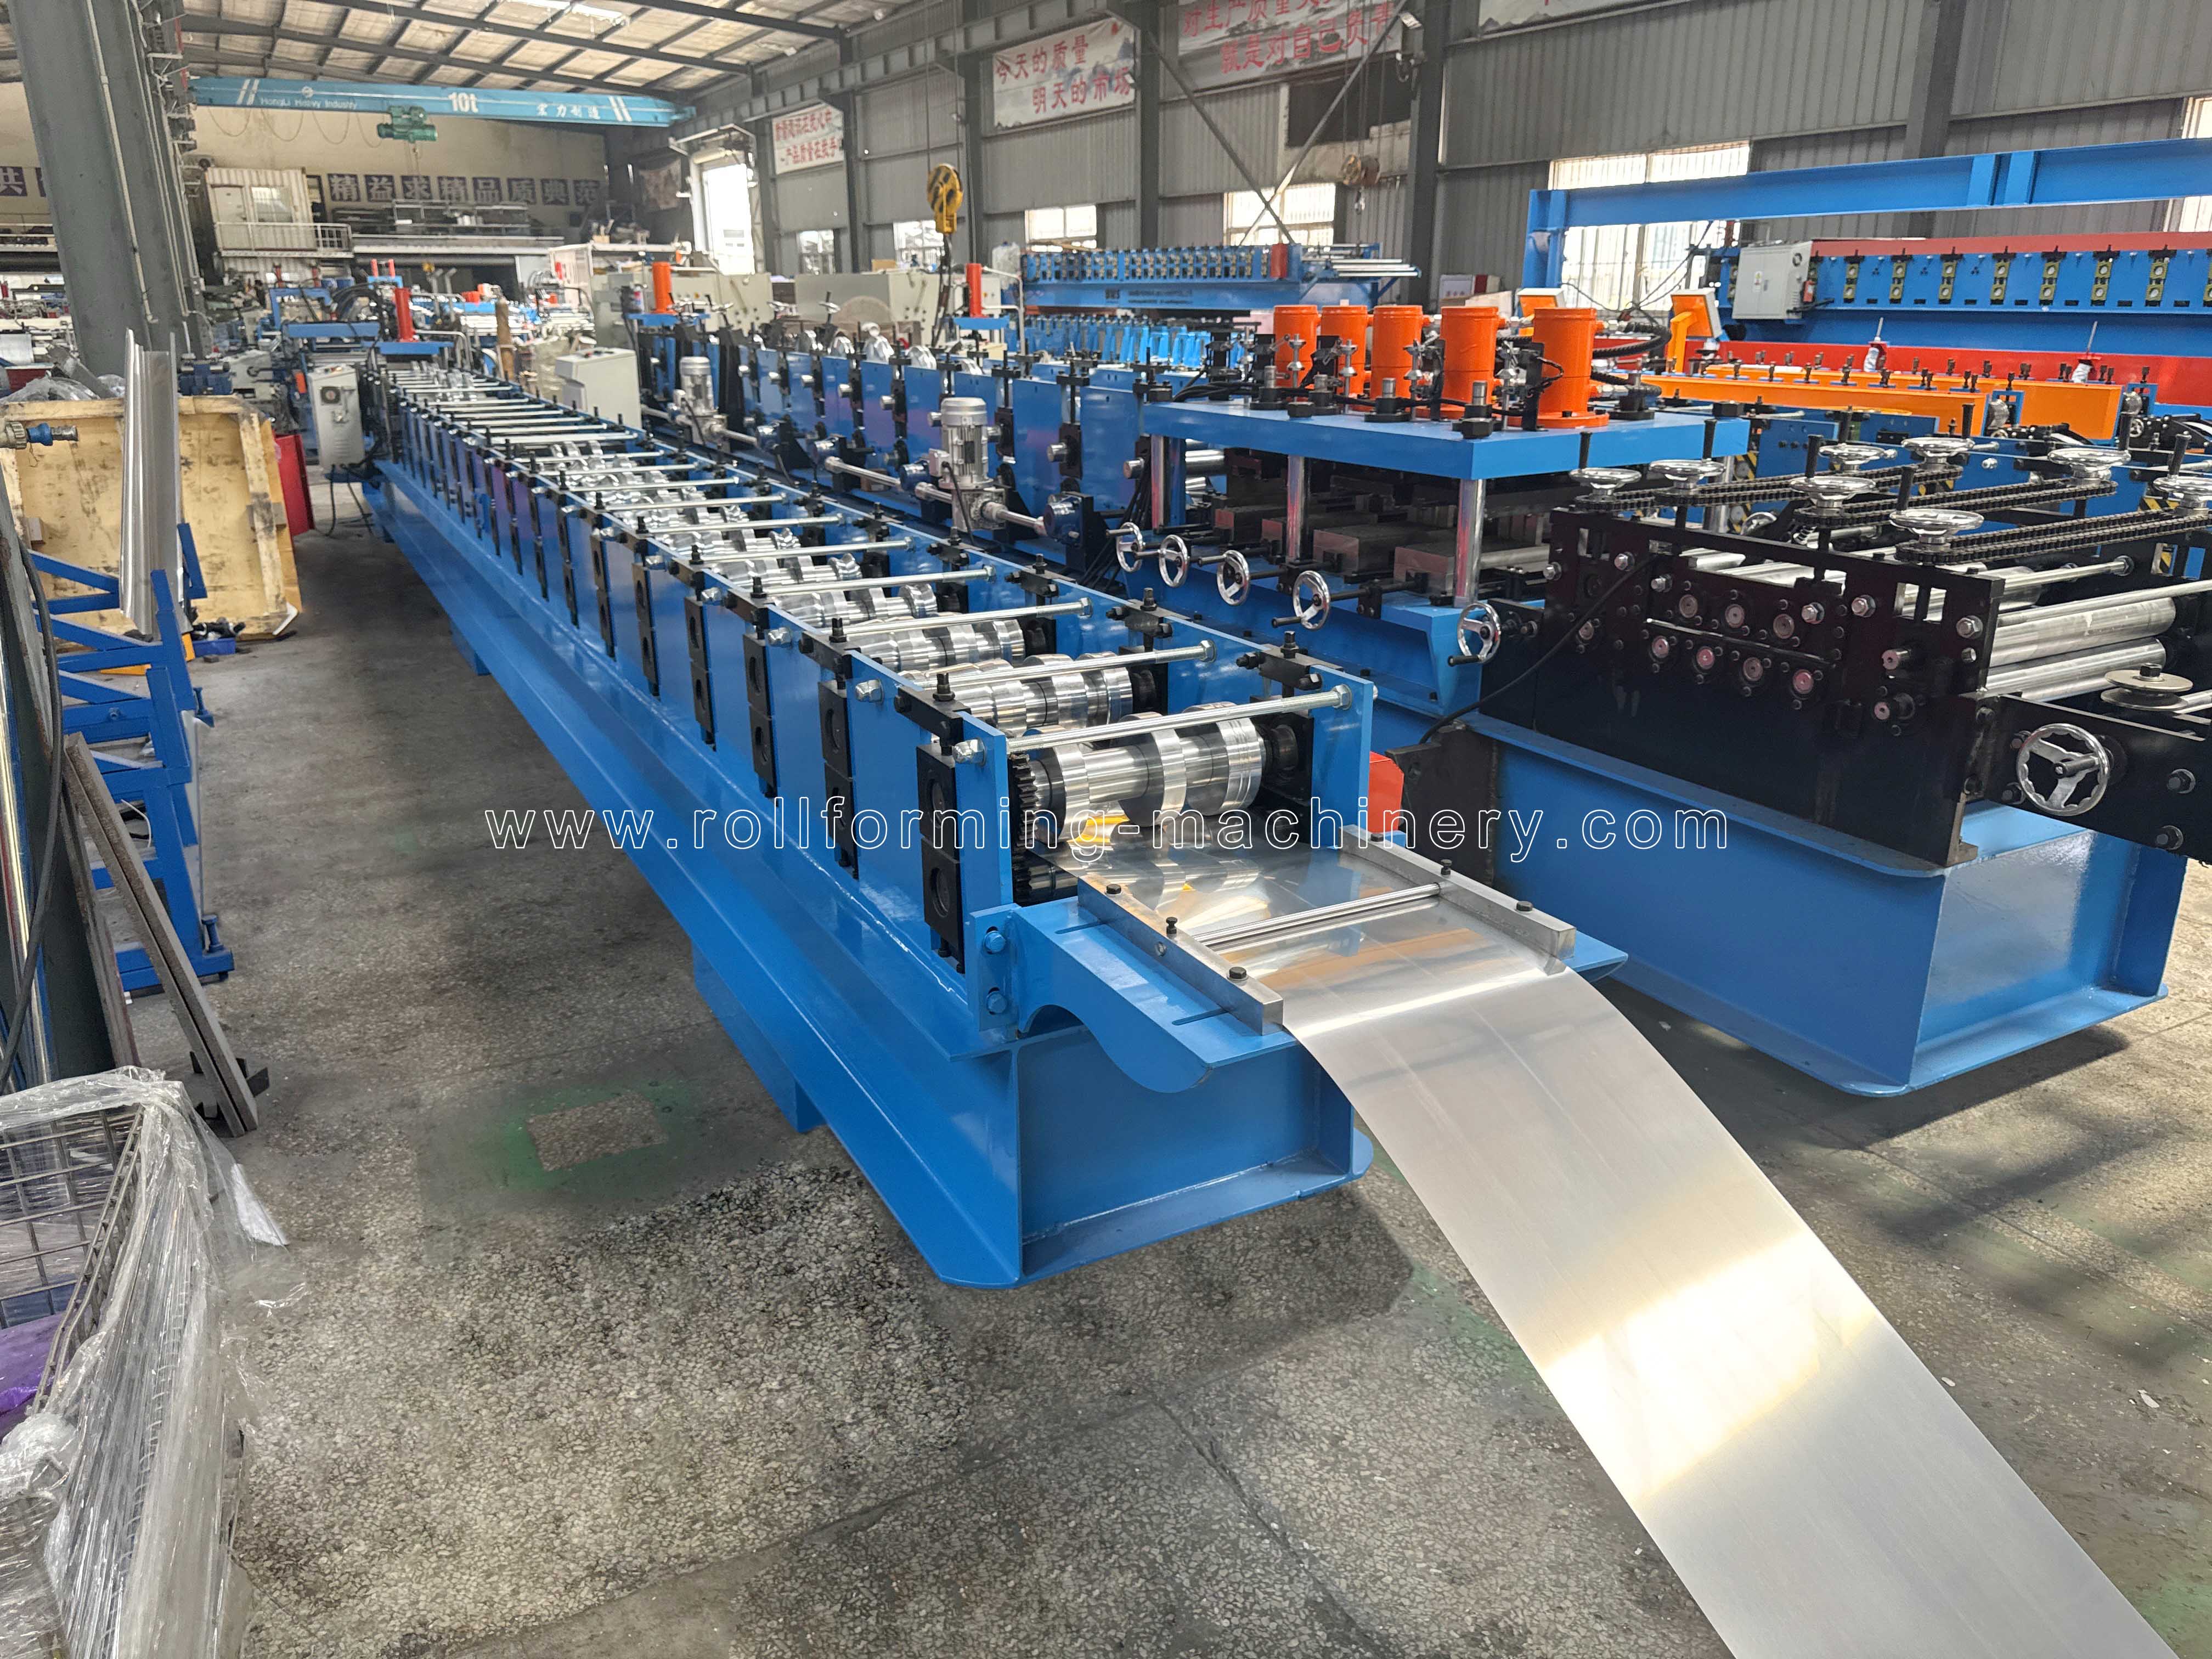
Materialspesifikke utgangspunkt
Utvalgte BMS regnrennemaskinkonfigurasjoner
Velg en konfigurasjon etter seksjon og råstoff. Et delt produktnavn gjør ikke disse maskinene utskiftbare på tvers av alle K-stil, halvrunde eller boksprofiler.
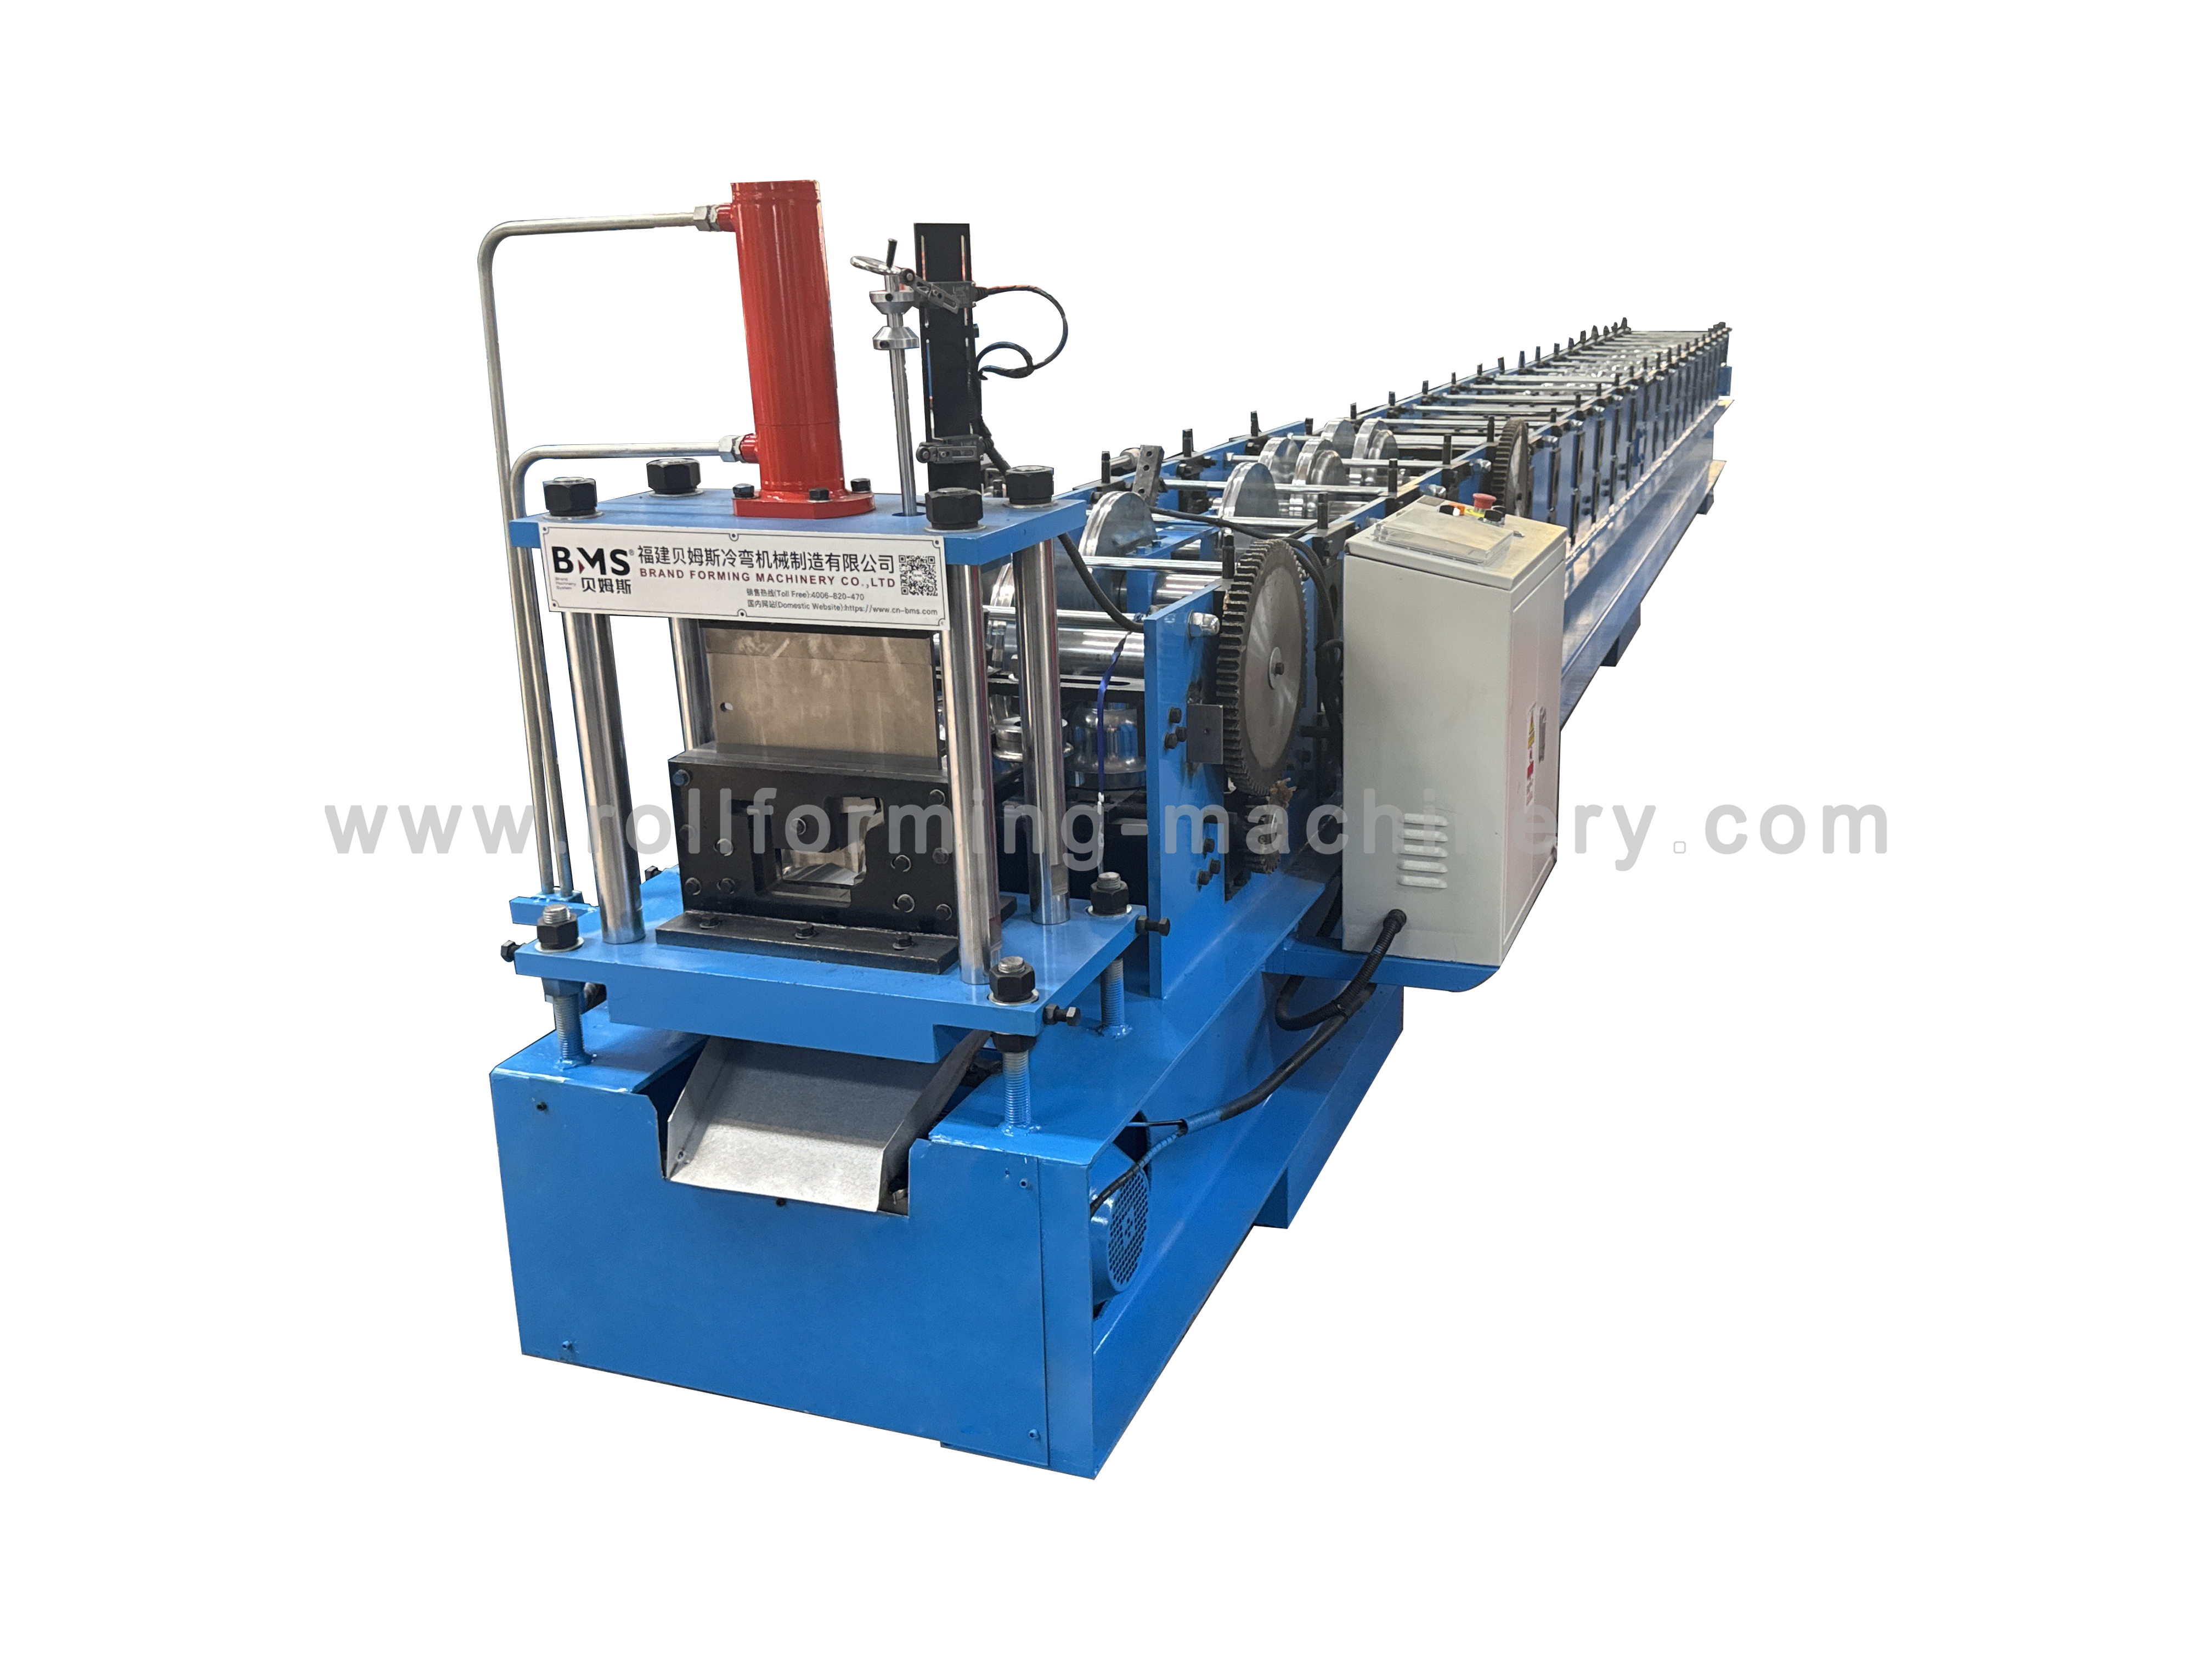
YX132-172 Spansk rennemaskin
201 rustfritt stål · 0,5–0,8 mm
BMS YX132-172-konfigurasjonen er spesifisert for 201 rustfritt stål, 0,5–0,8 mm tykt, med flytegrense på 260–310 MPa.
- Match kontur- og kantdetaljene dine til det foreslåtte verktøyet.
- Andre rustfrie kvaliteter eller en annen seksjon krever en separat materiale- og verktøyevaluering.

Bærbar rennemaskin
GI / PPGL / aluminium · 0,3–0,6 mm
Den bærbare BMS-konfigurasjonen spesifiserer galvanisert stål (GI), PPGL eller aluminium ved 0,3–0,6 mm. Referanserenna er 144 mm bred og 90 mm høy.
- Sammenlign hele den buede delen, veggene og kantformen med tegningen din.
- Velg etter den foreslåtte profilen og materialkonfigurasjonen; et form-familienavn alene kan ikke definere verktøyet.

Rennemaskin med valgfri stansing
Galvanisert plate · 0,25–0,55 mm
BMS valgfri stansekonfigurasjon spesifiserer galvanisert plate ved 0,25–0,55 mm. Fôringsbredde settes fra foreslått snitttegning.
- Definer hullstørrelse, mønster og plassering i forhold til foldene.
- Spesifiser om hull støtter overlappende skjøter eller et annet grensesnitt, og ta med stansing i utstyrsomfanget ved behov.
Eksempel → aksept
Inspiser formen, kanten og overflaten
Bruk en ferdig prøve for å gjøre diskusjonen konkret. Et fotografi hjelper til med å identifisere formen og synlige defekter; dimensjoner, tilpasning og repeterbarhet trenger en avtalt måle- eller prøvemetode.

Form og tilbakespring
Se etter ujevne vegger, vri, bue eller en kant som åpner seg etter dannelse.
Mål eller prøvMål åpning, dybde, veggvinkler og radier ved å bruke avtalte datum. Oppgi om den kuttede prøven er fri eller festetstøttet, kontroller deretter kritiske dimensjoner og passer med den faktiske sammenkoblingskomponenten.
Kanter og kuttede ender
Inspiser folder eller perler for splitter og uregelmessig lukking. Undersøk kuttet for grader, knuste kanter og endeforvrengning.
Mål eller prøvEnig tilstanden til kuttet, hullposisjonene og kanttilpasningskriteriene. Inkluder valgt profil, materiale og skjærearrangement i forsøket.
Overflate og belegg
Inspiser det eksponerte ansiktet for riper, rullemerker og beleggskader ved bøyninger.
Mål eller prøvBruk den tiltenkte belagte spolen og angi hvilken side som forblir synlig. Enig akseptabelt utseende og eventuelle nødvendige beleggkontroller før aksept.
Hold hver prøve knyttet til dens tegningsrevisjon, materialkvalitet, tykkelse, spolespesifikasjon og oppsett. Avtal prøveplasseringer, mengder og akseptgrenser for bestillingen din.

Én profil eller et produktutvalg?
Behandle hver tilleggsprofil som en verktøyavgjørelse
For flere ordreprofiler, oppgi en egen seksjon og materialspesifikasjon for hver. Å gruppere dem under en rennestil etablerer ikke et felles sett med ruller eller en felles kutter.
Samme seksjon, forskjellig kuttelengde
Hold kontur, kantdetaljer og materiale innenfor avtalt konfigurasjon. En kontrollinnstilling for kuttelengde endrer ikke rulleformen.
En størrelse, radius eller kantvariant
Endring av åpning, dybde, bakvegg, fald eller vulst kan endre rullekontakt og verktøyklaring. Definer variantene for å evaluere justering, ekstra verktøy eller et separat maskinomfang.
Et nytt materiale eller hullmønster
En materialendring kan endre tilbakespring og finish; en hullmønsterendring kan påvirke stanse- og formingssekvensen. Inkluder både i profilsammenligningen og prøveplanen.
Relatert utstyr
Planlegg coilhåndtering og strippreparering
Legg til utstyr for en definert produksjonsoppgave. Tilpass spolegrensene, materetningen og kontrollene til den foreslåtte rennelinjen, og hold det ekstra omfanget klart i tilbudet.

Hydraulisk decoiler med spolebil
BMS 5–7T decoiler er et spolehåndteringsalternativ for å evaluere når din innkommende spole og lastemetode krever motorisert håndtering.
Send spolevekt, bredde, innvendig/utvendig diameter og lastemetode. Sjekk fôrings- og kontrollintegrering i stedet for å velge etter kapasitet alene.
Se den hydrauliske decoileren
Kutt-til-lengde og slisseutstyr
Ved kjøp av brede stålspiraler forbereder slisset smalere matestrimler for renne-, inndæknings- og mønekappeproduksjon.
Definer master-coil-materiale, tykkelse, målstrimmelbredder og kanttilstand. Etabler rennens utviklede bredde før du forplikter deg til bulkspalte.
Se utstyr for forberedelse av stripsEn nyttig første forespørsel
Bygg en pakke med profilkrav
Lag én klar registrering for hver profil du vil produsere. Prioriter hovedordredelen, og identifiser deretter variantene slik at diskusjonen om maskin og verktøy forblir spesifikk.
Definer den ferdige delen
Send en dimensjonert tegning med enheter og revisjon, front/bak-orientering, innvendige bøyeradier, foldede eller rullede kanter, hulldetaljer og kritiske grensesnitttoleranser. Merk innvendige/utvendige dimensjoner og legg til eksempelbilder fra ende og side.
Beskriv det faktiske råstoffet
Gi informasjon om karakter, flytestyrke eller temperament, minimum/maksimal tykkelse, belegg og synlig overflate, beskyttelsesfilm, medfølgende spolebredde og spoledimensjoner. Oppgi tykkelse av uedelmetall og belagt separat der det er relevant.
Forbered prøve- og monteringssjekken
Identifiser den tiltenkte prøvespolen, samsvarende deler eller målere, måledata og akseptkriterier. Avtal fôrbredde, prøvematerialemengde og forsyningsansvar før kjøring arrangeres.
For en ny profil inkluderer BMS sin tilpasningstjeneste mulighetsstudier og profilskisser. Bruk kravpakken din til å diskutere delen før du fullfører maskinens omfang.
Send profilkravRelaterte ressurser
Fortsett den riktige valgoppgaven
Produksjonsomfang og innkjøp
Sammenlign bredere maskinkonfigurasjoner, støtteutstyr og tilbudsutarbeidelse etter å ha definert regnrenneprofilen din.
Gjennomgå BMS takrenne kjøpsmuligheterTilpasning og inspeksjon
Les BMS-svarene om profilutviklingstjenester, inspeksjon før levering og forberedelsene som trengs på din fabrikk.
Les vanlige spørsmål om BMS-maskinerInstallasjon og støtteplanlegging
Bruk BMS-serviceruten for å diskutere igangkjøring, opplæring og støtteordninger for den valgte konfigurasjonen.
Gjennomgå BMS maskintjenesterVanlige spørsmål om valg av regnrennemaskin
Lignende maskinnavn alene etablerer ikke seksjonskompatibilitet. Sammenlign den komplette tegningen, materialet og rulle-/kutteromfanget. Bærbar, spansk og sømløs beskriver ulike aspekter ved en maskin; kontinuerlig renneproduksjon og tak-regnvannsproduksjon kan bruke samme utstyr når spesifisert profil og materiale samsvarer.
nr. Spolebredde er den utviklede stripebredden beregnet fra hele seksjonen, inkludert rette lengder, bøyningsgodtgjørelse og foldede eller rullede kanter. Materiale, tykkelse og innvendige bøyeradier påvirker beregningen. Etabler matebredden gjennom verktøydesign og prøvemateriale før du kjøper bulkstrimmel.
En kobberordre eller en annen rustfri stålkvalitet trenger sin egen material- og verktøyvurdering. BMS YX132-172 spesifiserer 201 rustfritt stål; den bærbare BMS-konfigurasjonen spesifiserer GI, PPGL eller aluminium; BMS valgfri stansekonfigurasjon spesifiserer galvanisert plate. Send tiltenkt karakter, tykkelse og belegg med snitttegning.
Bruk fotografiet ved siden av en dimensjonert tegning. Den viser konturen, kanten og finishen, men definerer ikke radier, vinkler, toleranser eller måledata. Identifiser den kritiske paringsdelen når passform er en del av aksept.
List opp hver seksjon med tegningsrevisjon, material- og tykkelsesområde, kant- og hulldetaljer og rekkefølgeprioritet. Identifiser hvilke dimensjoner som varierer. Dette tillater en diskusjon om justering, verktøyendringer eller separat utstyr; en profilliste alene etablerer ikke en universell overgangsevne.
Forbered den valgte maskinens kraft på stedet, prøvemateriell, personell og håndteringsutstyr; inkludere hydraulikkolje der konfigurasjonen bruker hydraulikk. Planlegg enhver inspeksjon av kjøper eller tredjepart før levering med avtalte prøvekriterier. Definer idriftsettelse, opplæring og støtteomfang i bestillingen, sammen med krav til anleggskraft og destinasjonsdokumenter.
Din neste produksjonsbeslutning
Send din seksjon.
Diskuter en BMS-konfigurasjon.
Fortell BMS hvilken metallregnrenne du produserer og hvilken spole du planlegger å bruke. Bygg diskusjonen rundt det ferdige produktet, dets grensesnitt og verktøyomfanget for bestillingene dine.
- Snitttegning med mål og revisjon
- Materialkvalitet, tykkelse og belegg
- Eksempelbilder og nøkkeltilpasning eller kantkrav