


BMS যন্ত্রপাতি · ধাতু বৃষ্টির জল পণ্য
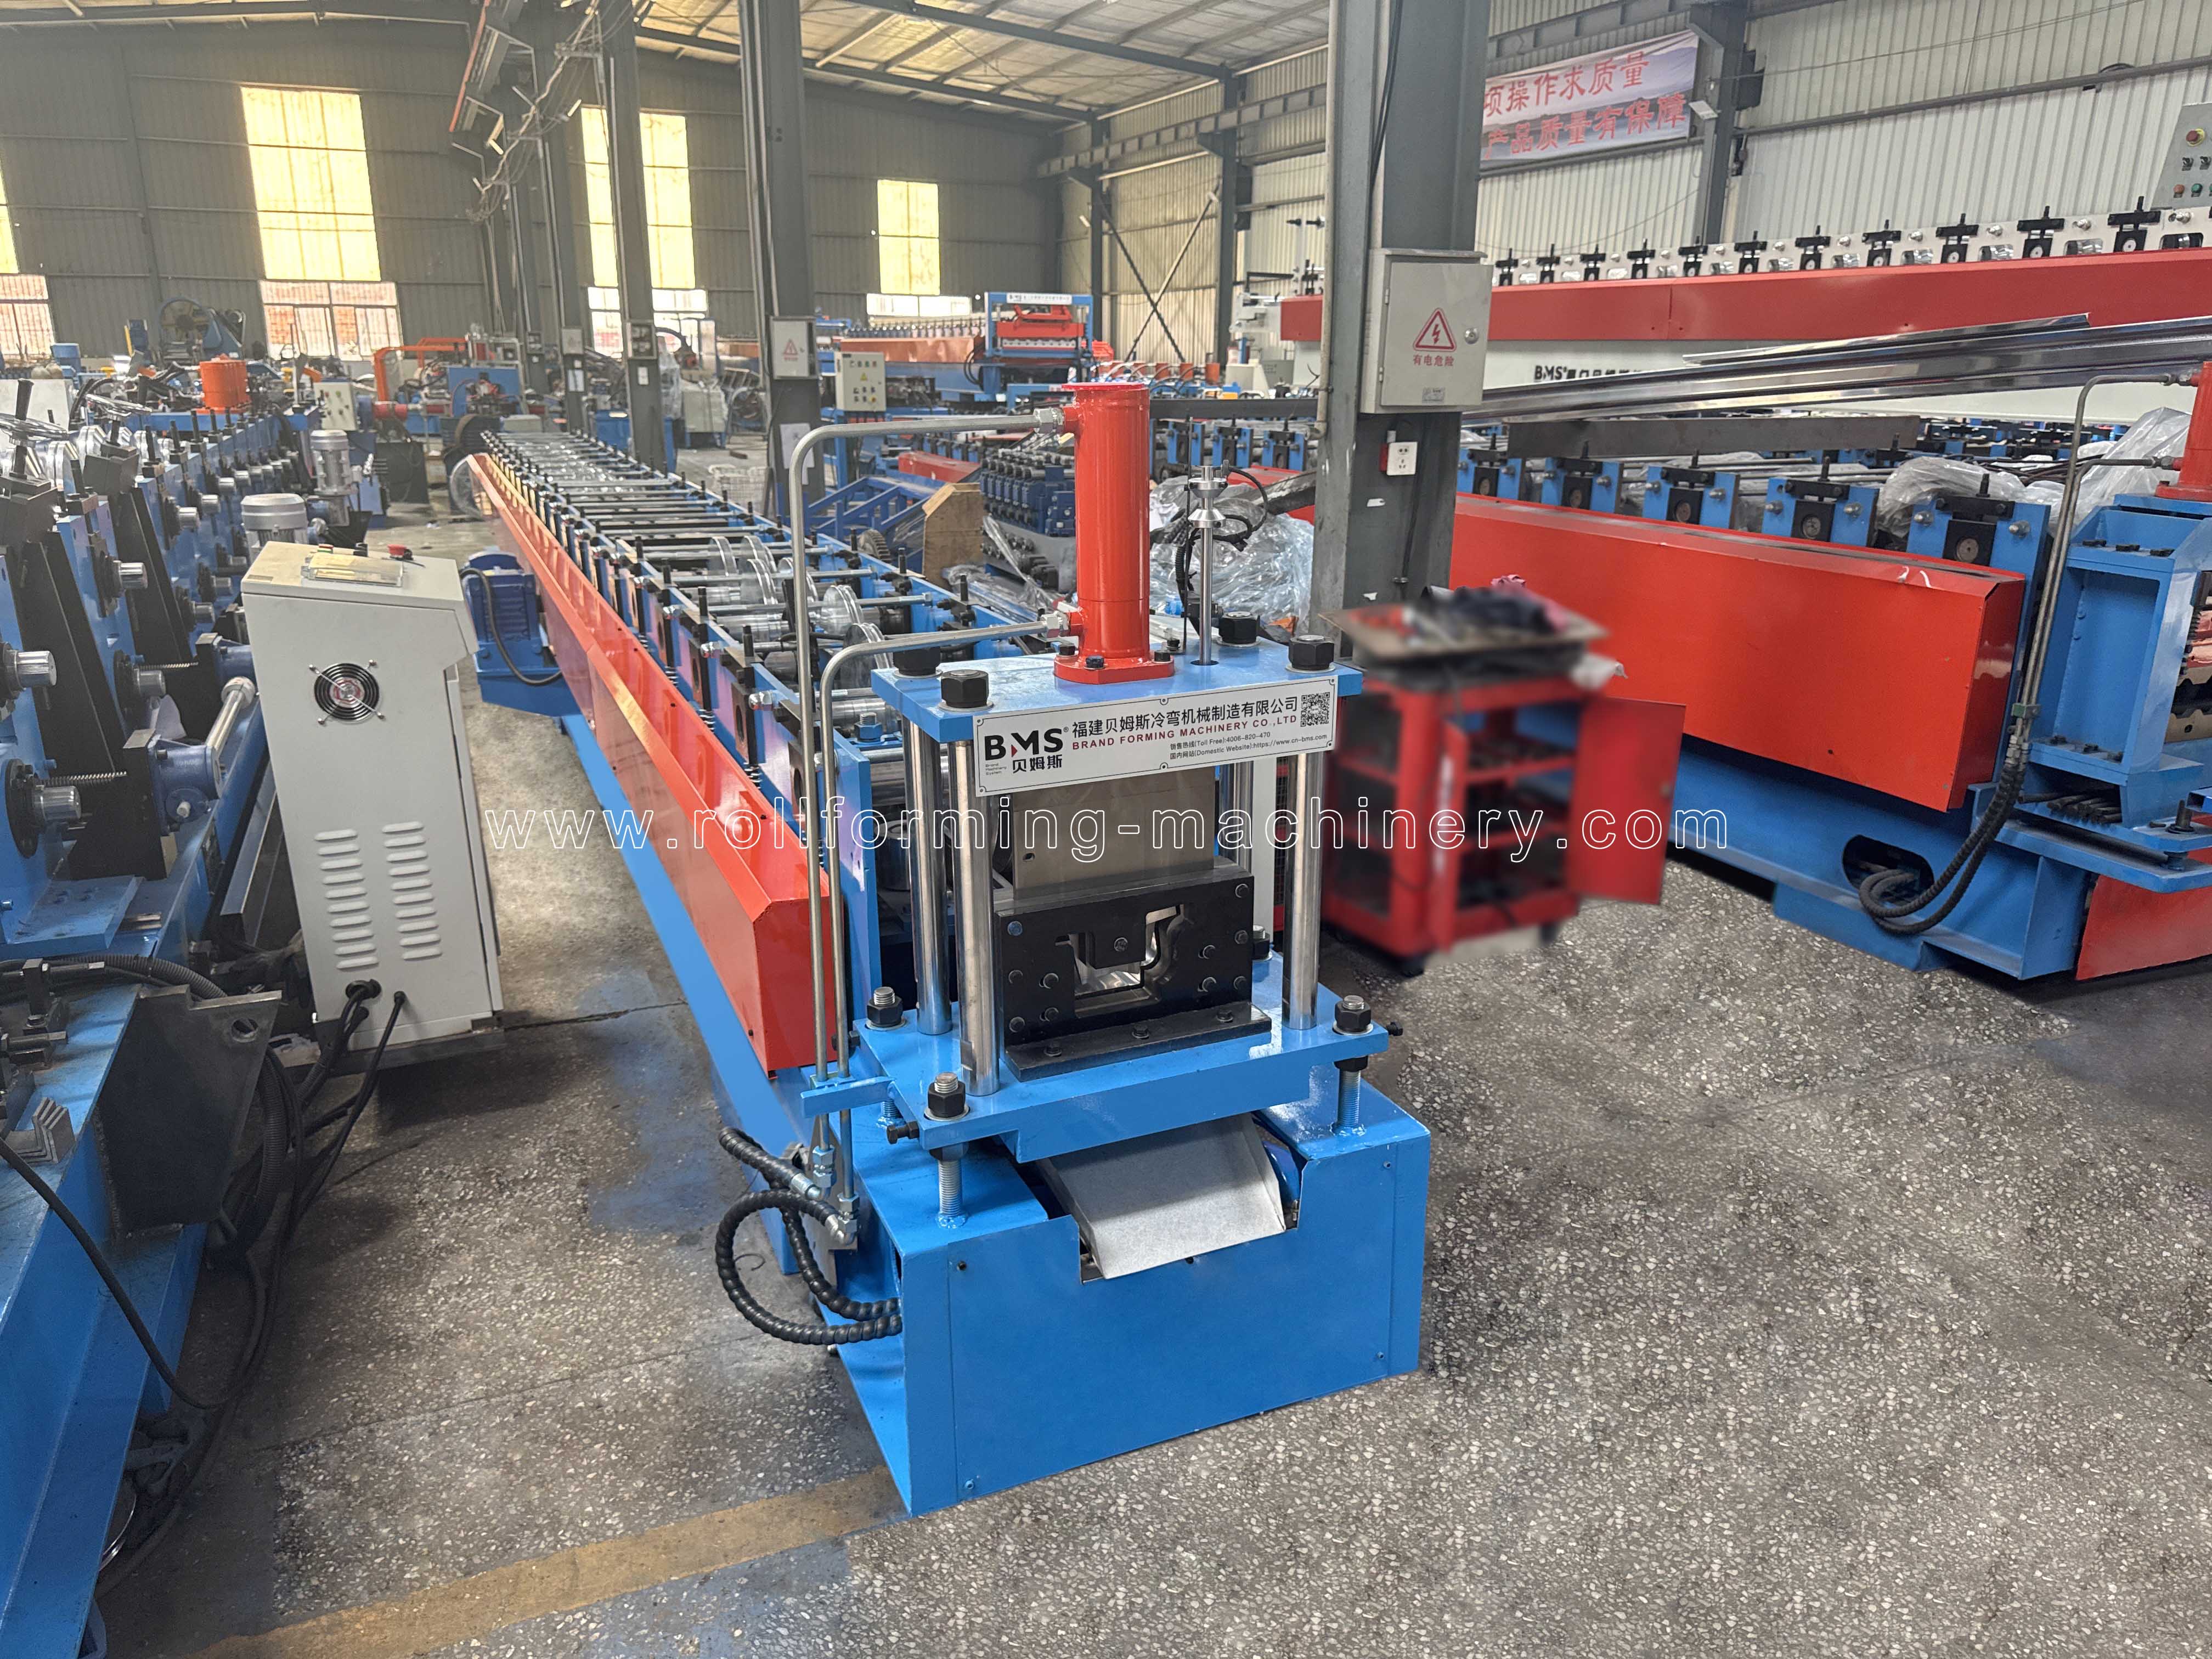
রেইন গাটার মেশিন
একটি রেইন নর্দমার মেশিন রোল খোলা ধাতব ছাদের নর্দমায় কয়েল ফালা তৈরি করে। সম্পূর্ণ বিভাগ, উপাদান এবং প্রান্তের বিবরণ দ্বারা একটি BMS কনফিগারেশন নির্বাচন করুন।
বৃষ্টির জল-পণ্য নির্মাতারা এবং ছাদ বা শীট-মেটাল ওয়ার্কশপের জন্য যা ধাতব ছাদের গটার তৈরি করে।
একটি বিভাগ অঙ্কন, উপাদান স্পেসিফিকেশন এবং রেফারেন্স নমুনা প্রথম আলোচনা আরও দরকারী করে তোলে।
প্রথমে প্রোফাইল
সমাপ্ত বৃষ্টির জল পণ্য দিয়ে শুরু করুন
একটি ধাতব ছাদের বৃষ্টির নর্দমার জন্য, খোলা নিষ্কাশন বিভাগের চারপাশে যন্ত্রপাতি নির্বাচন করুন এবং এর সংযুক্তি বিবরণ। 'গটার' একা একটি টুলিং স্পেসিফিকেশন নয়।
বিভাগটি অবশ্যই আপনার পণ্যের পরিসরে ব্যবহৃত ছাদ-প্রান্ত সিস্টেম, হ্যাঙ্গার, জয়েন্ট এবং আউটলেটগুলির সাথে মানানসই হবে৷ নিষ্কাশন ক্ষমতা এবং ইনস্টলেশন নকশা সমাপ্ত সিস্টেমের জন্য প্রয়োজনীয়তা থেকে যায়.
আপনার সম্পূর্ণ ক্রস-সেকশন সংজ্ঞায়িত করুনএকটি খোলা ধাতব চ্যানেল ছাদ রানঅফ সংগ্রহ। এর সামনের প্রান্ত, পিছনের ফ্ল্যাঞ্জ এবং প্রাচীর জ্যামিতি উভয় গঠন এবং ফিটিং প্রয়োজনীয়তাকে সংজ্ঞায়িত করে।
একটি ইভ চ্যানেল বৃষ্টির পানি নিষ্কাশন পরিবেশন করতে পারে। এর বিভাগ এবং গ্রিনহাউস সংযুক্তি বিবরণ পাঠান; ব্যবহারের নাম একটি ম্যাচিং মেশিন স্থাপন করে না।
একটি রোপণ বা ক্রমবর্ধমান চ্যানেলের নিজস্ব সমর্থন, নিষ্কাশন এবং শেষ-ব্যবহারের প্রয়োজনীয়তা রয়েছে। ছাদ-গটার স্পেসিফিকেশন থেকে এর অঙ্কন আলাদা রাখুন।
একটি বন্ধ বৃষ্টির জলের পাইপ একটি সীম বা বন্ধ এবং সংশ্লিষ্ট জিনিসপত্র প্রবর্তন করে। খোলা নর্দমা থেকে এটি একটি পৃথক সরঞ্জাম সুযোগ দিন।
কংক্রিট কার্ব এবং নর্দমা উত্পাদন একটি ভিন্ন প্রক্রিয়া ব্যবহার করে। এই পৃষ্ঠাটি ধাতব বৃষ্টির নর্দমার যন্ত্রপাতি কভার করে।
জ্যামিতি → গঠন এবং উপযুক্ত
একটি সম্পূর্ণ বিভাগ টুলিং সংজ্ঞায়িত করে
প্রতিটি প্রাচীর, বাঁক এবং প্রান্ত দেখান - শুধুমাত্র একটি সামগ্রিক প্রস্থ নয়। গটার কিভাবে তার হ্যাঙ্গার, জয়েন্ট এবং ছাদের প্রান্তের উপাদানগুলি পূরণ করে তা নিয়ন্ত্রণ করে এমন মাত্রাগুলি সনাক্ত করুন৷
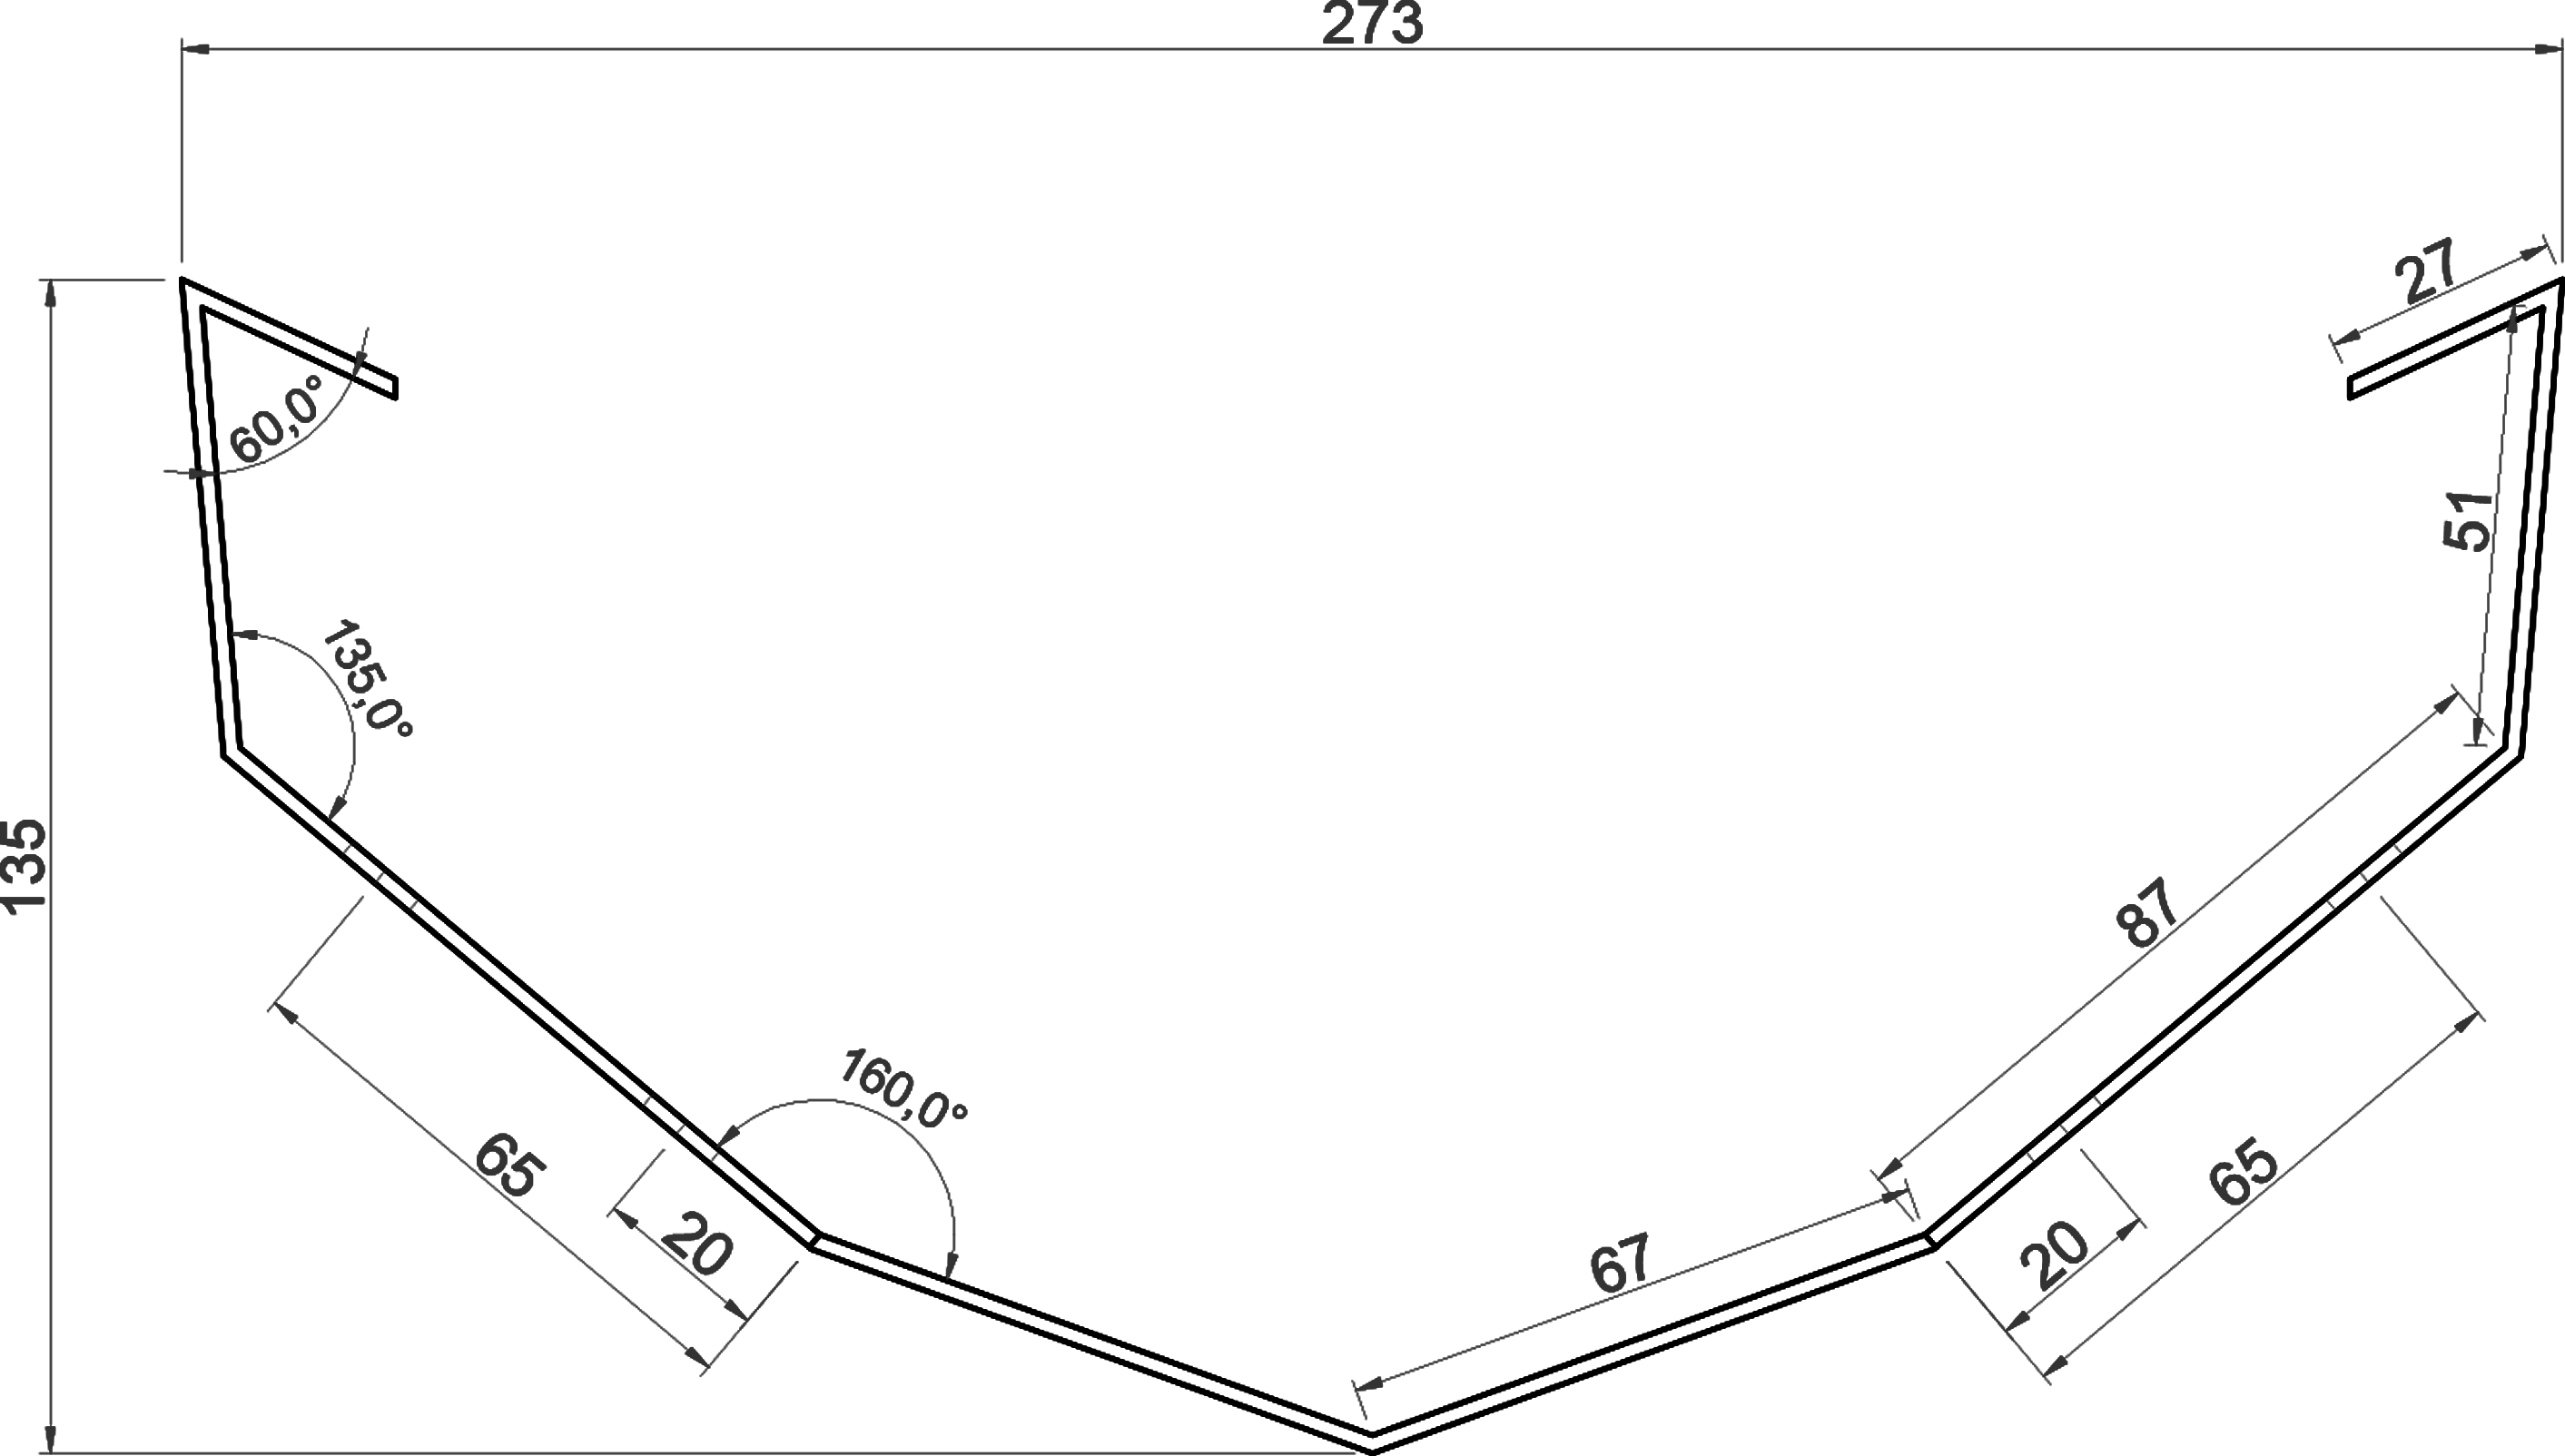

আলাদাভাবে উপরের খোলার, বেস আকৃতি এবং মোট গভীরতার মাত্রা। ভিতরে বা বাইরের মাত্রা এবং পরিমাপের তারিখ চিহ্নিত করুন; নামমাত্র আকার এই সম্পর্কগুলিকে অনির্ধারিত রাখে।
প্রতিটি দেয়ালের উচ্চতা, ঢাল এবং রূপান্তর দেখান। একটি লম্বা পিছনের প্রাচীর বা কোণযুক্ত সামনের প্রাচীর বিভাগ এবং গঠনের সময় প্রয়োজনীয় সমর্থন পরিবর্তন করে।
বাঁকা বেস এবং প্রতিটি বাঁক কোণ বা ব্যাসার্ধ সংজ্ঞায়িত করুন। এগুলি রোলার কনট্যুর, গঠনের অগ্রগতি এবং স্প্রিংব্যাকের পরে চূড়ান্ত আকারকে প্রভাবিত করে।
সম্পূর্ণ রিটার্ন, হুক বা ঘূর্ণিত প্রান্ত আঁকুন, এর খোলার এবং অভিযোজন সহ। ছোট প্রান্তের পার্থক্য টুল অ্যাক্সেস এবং হ্যাঙ্গার বা জয়েন্ট ফিট প্রভাবিত করে।
সমালোচনামূলক ফিটিং মাত্রা এবং তাদের সহনশীলতা সনাক্ত করুন। আকার এবং ব্যবধান সহ একটি ডেটাম থেকে গর্তগুলি সনাক্ত করুন এবং যখন উপযুক্ত হবে তখন মিলনের অংশ বা একটি নমুনা দেখান৷
উপাদান → কনফিগারেশন
প্রোফাইলের সাথে কুণ্ডলী মেলান
একা বেধ পরিসীমা সামঞ্জস্য স্থাপন করে না। উপাদানের গ্রেড, আবরণ এবং সমাপ্ত আকৃতি একসাথে গঠন এবং কাটিয়া প্রয়োজনীয়তা নির্ধারণ করে।
| আপনার প্রয়োজন | সেটআপে কী পরিবর্তন হয় | দরকারী ইনপুট |
|---|---|---|
| উপাদান এবং শক্তি | বিভিন্ন গঠন প্রতিরোধ এবং স্প্রিংব্যাক রোল ডিজাইন, সমর্থন এবং চূড়ান্ত বাঁক সংশোধনকে প্রভাবিত করে। | গ্রেড, মেজাজ বা ফলন-শক্তি তথ্য; একটি কয়েল স্পেসিফিকেশন। |
| পুরুত্ব | রোল গ্যাপ, বেন্ড রেডিআই এবং কাটিং বিন্যাস অবশ্যই সেই বিভাগের জন্য ব্যবহৃত প্রকৃত পরিসরের সাথে মানানসই হবে। | সর্বনিম্ন/সর্বোচ্চ বেধ; প্রলিপ্ত বেধ থেকে বেস ধাতু পার্থক্য. |
| আবরণ এবং সমাপ্তি | উন্মুক্ত পৃষ্ঠ এবং আঁটসাঁট ভাঁজগুলির উপযুক্ত যোগাযোগ এবং গঠনের পরে একটি ফিনিস চেক প্রয়োজন। | আবরণ প্রকার, আঁকা পাশ, প্রতিরক্ষামূলক ফিল্ম এবং গ্রহণযোগ্য পৃষ্ঠ চেহারা. |
| কুণ্ডলী প্রস্থ | উন্নত প্রস্থ সোজা দৈর্ঘ্য, বাঁক ভাতা এবং প্রান্ত রিটার্ন অন্তর্ভুক্ত। উপাদান, বেধ এবং বাঁক রেডিই সেই ভাতাগুলিকে প্রভাবিত করে। | সম্পূর্ণ অংশ, ভিতরে বাঁক ব্যাসার্ধ, বেধ এবং hems; একটি বিদ্যমান ফালা প্রস্থ, যদি ব্যবহার করা হয়। |
| গর্ত এবং ভাঁজ প্রান্ত | মোড়ের সাপেক্ষে অবস্থান পাঞ্চিং সিকোয়েন্স, টুল অ্যাক্সেস এবং সমাপ্ত প্রান্তকে প্রভাবিত করে। | হোল প্যাটার্ন, রেফারেন্স ডেটাম, ভাঁজ বা পুঁতির বিস্তারিত এবং মিলনের অংশ। |
ছোট স্ক্রিনে, তিনটি কলাম দেখতে টেবিলটি সোয়াইপ করুন। একটি বাল্ক কয়েল অর্ডার আগে উত্পাদন ফালা প্রস্থ স্থাপন করার জন্য অনুমোদিত বিভাগ এবং ট্রায়াল উপাদান ব্যবহার করুন.
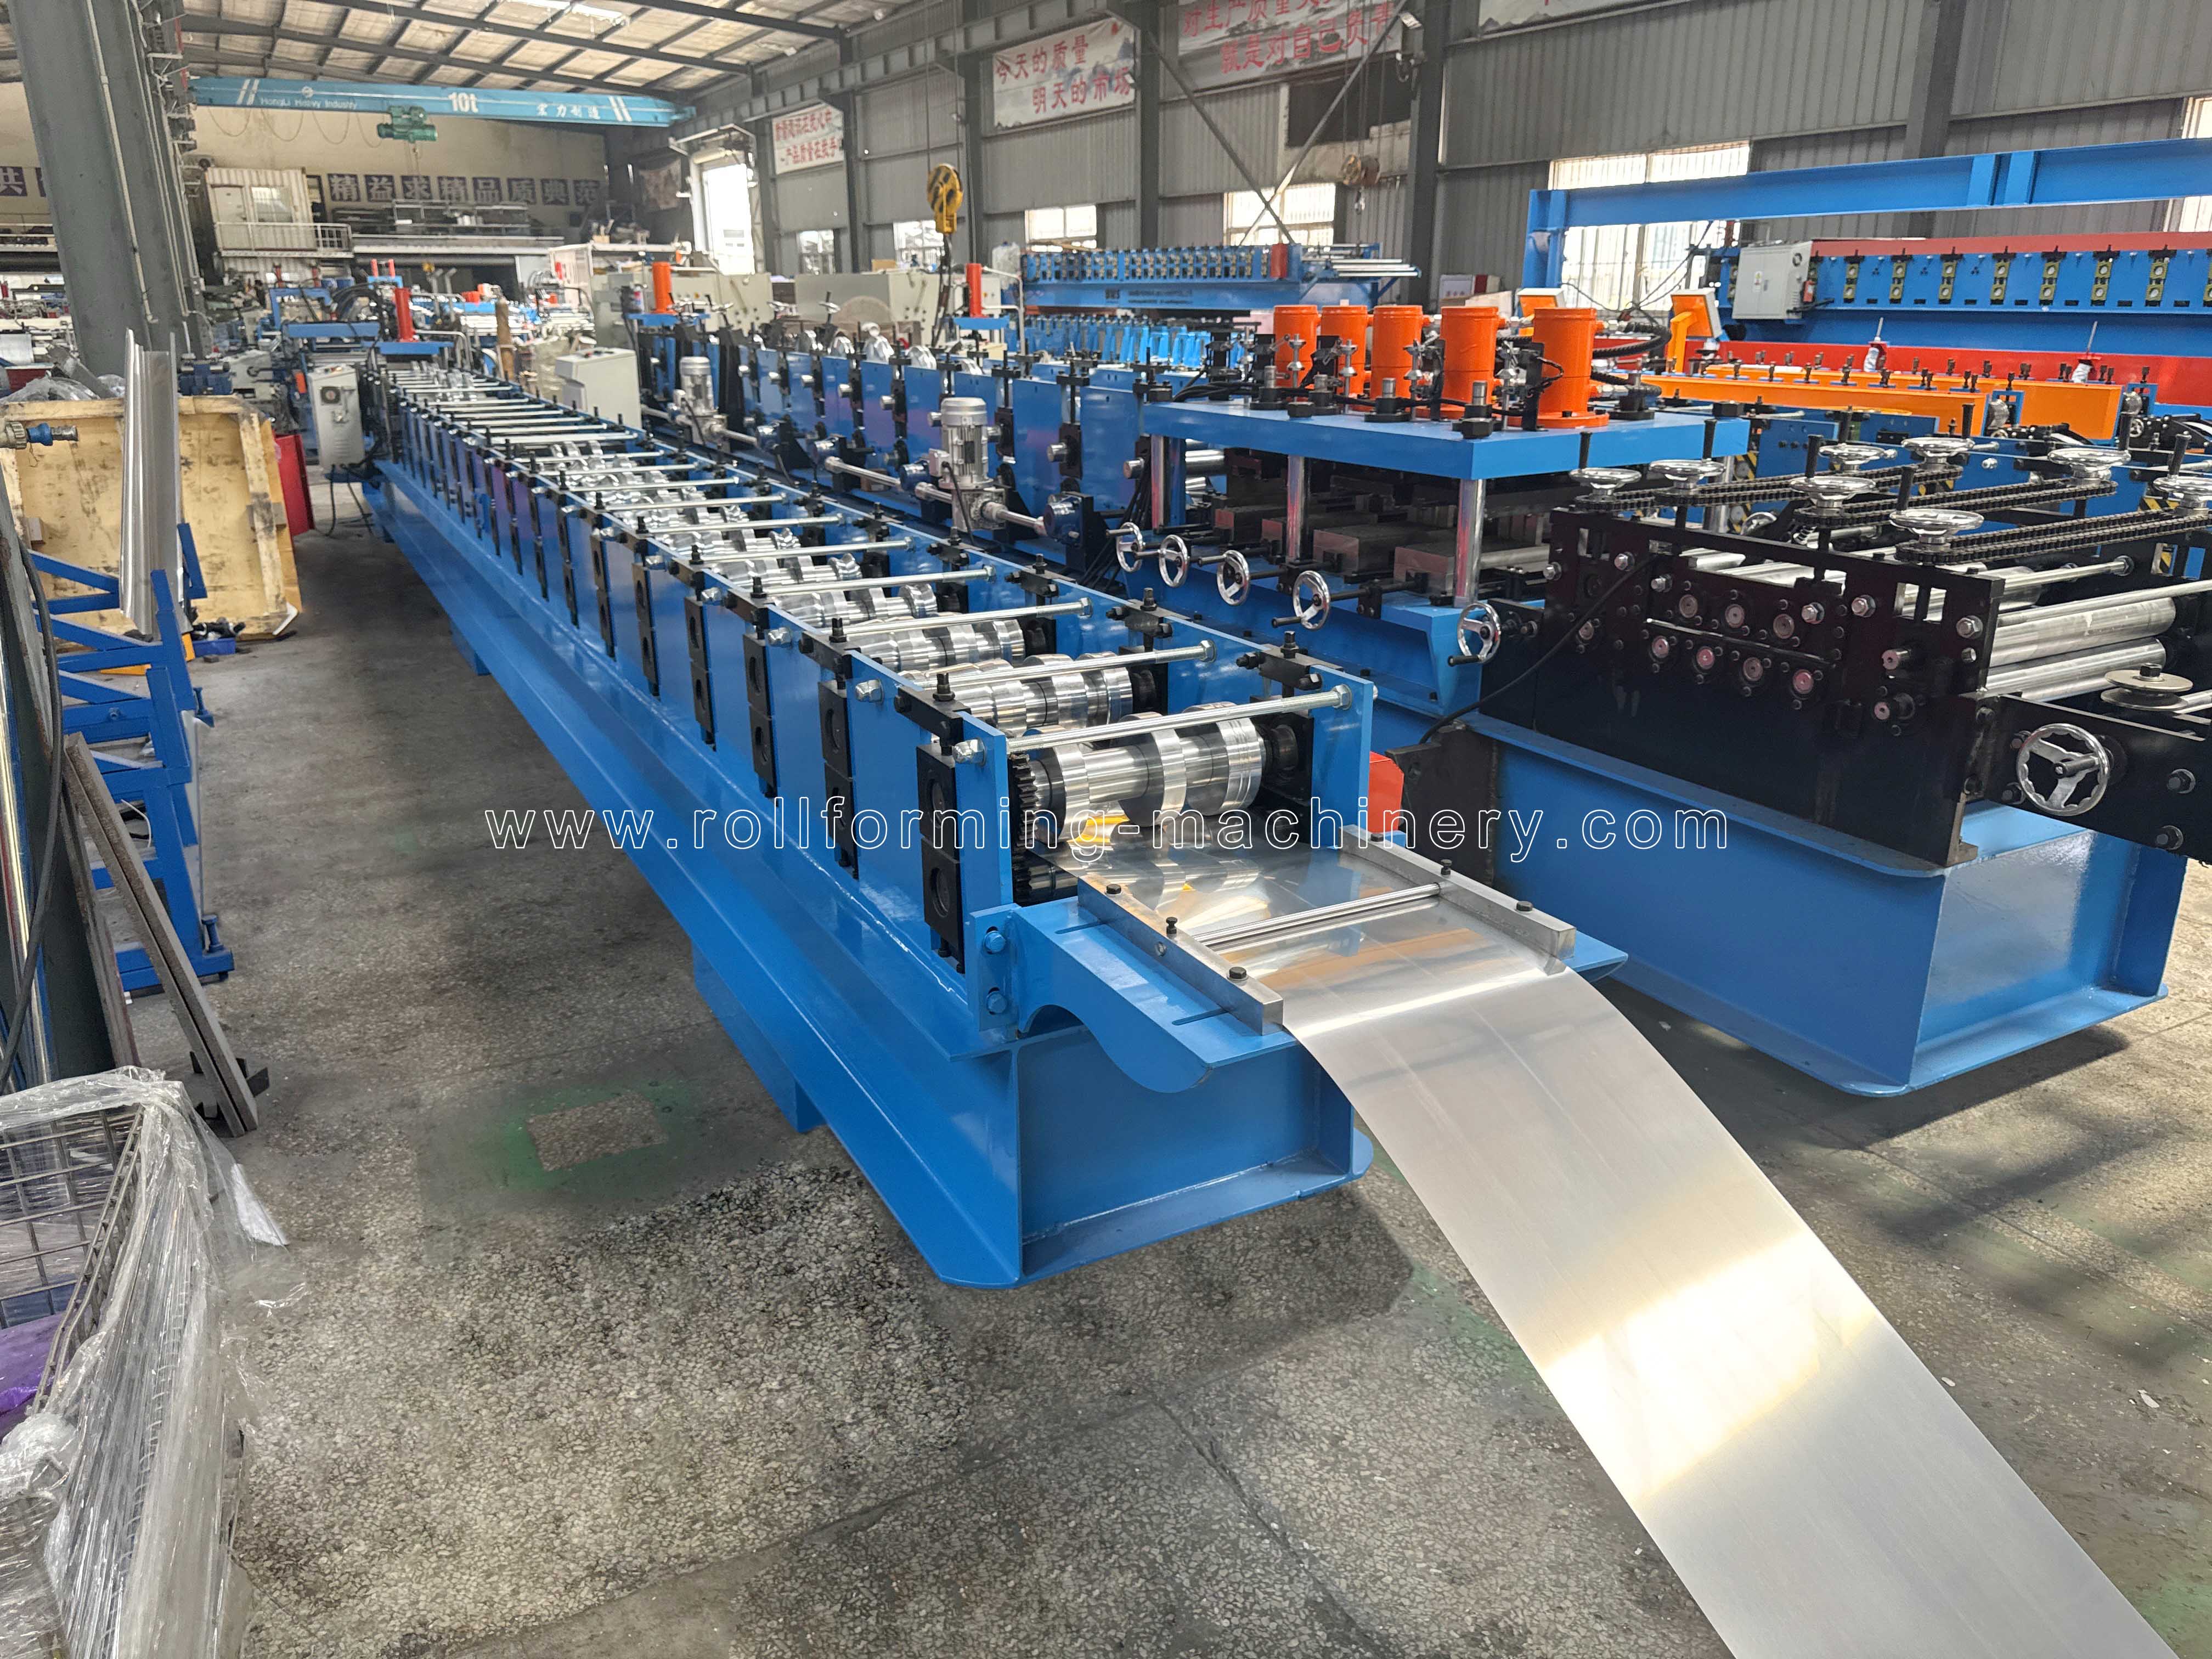
উপাদান-নির্দিষ্ট শুরুর পয়েন্ট
নির্বাচিত বিএমএস রেইন গটার মেশিন কনফিগারেশন
একটি কনফিগারেশন এর বিভাগ এবং ফিডস্টক দ্বারা সংক্ষিপ্ত তালিকাভুক্ত করুন। একটি ভাগ করা পণ্যের নাম এই মেশিনগুলিকে সমস্ত কে-স্টাইল, অর্ধ-রাউন্ড বা বক্স প্রোফাইলে বিনিময়যোগ্য করে না।
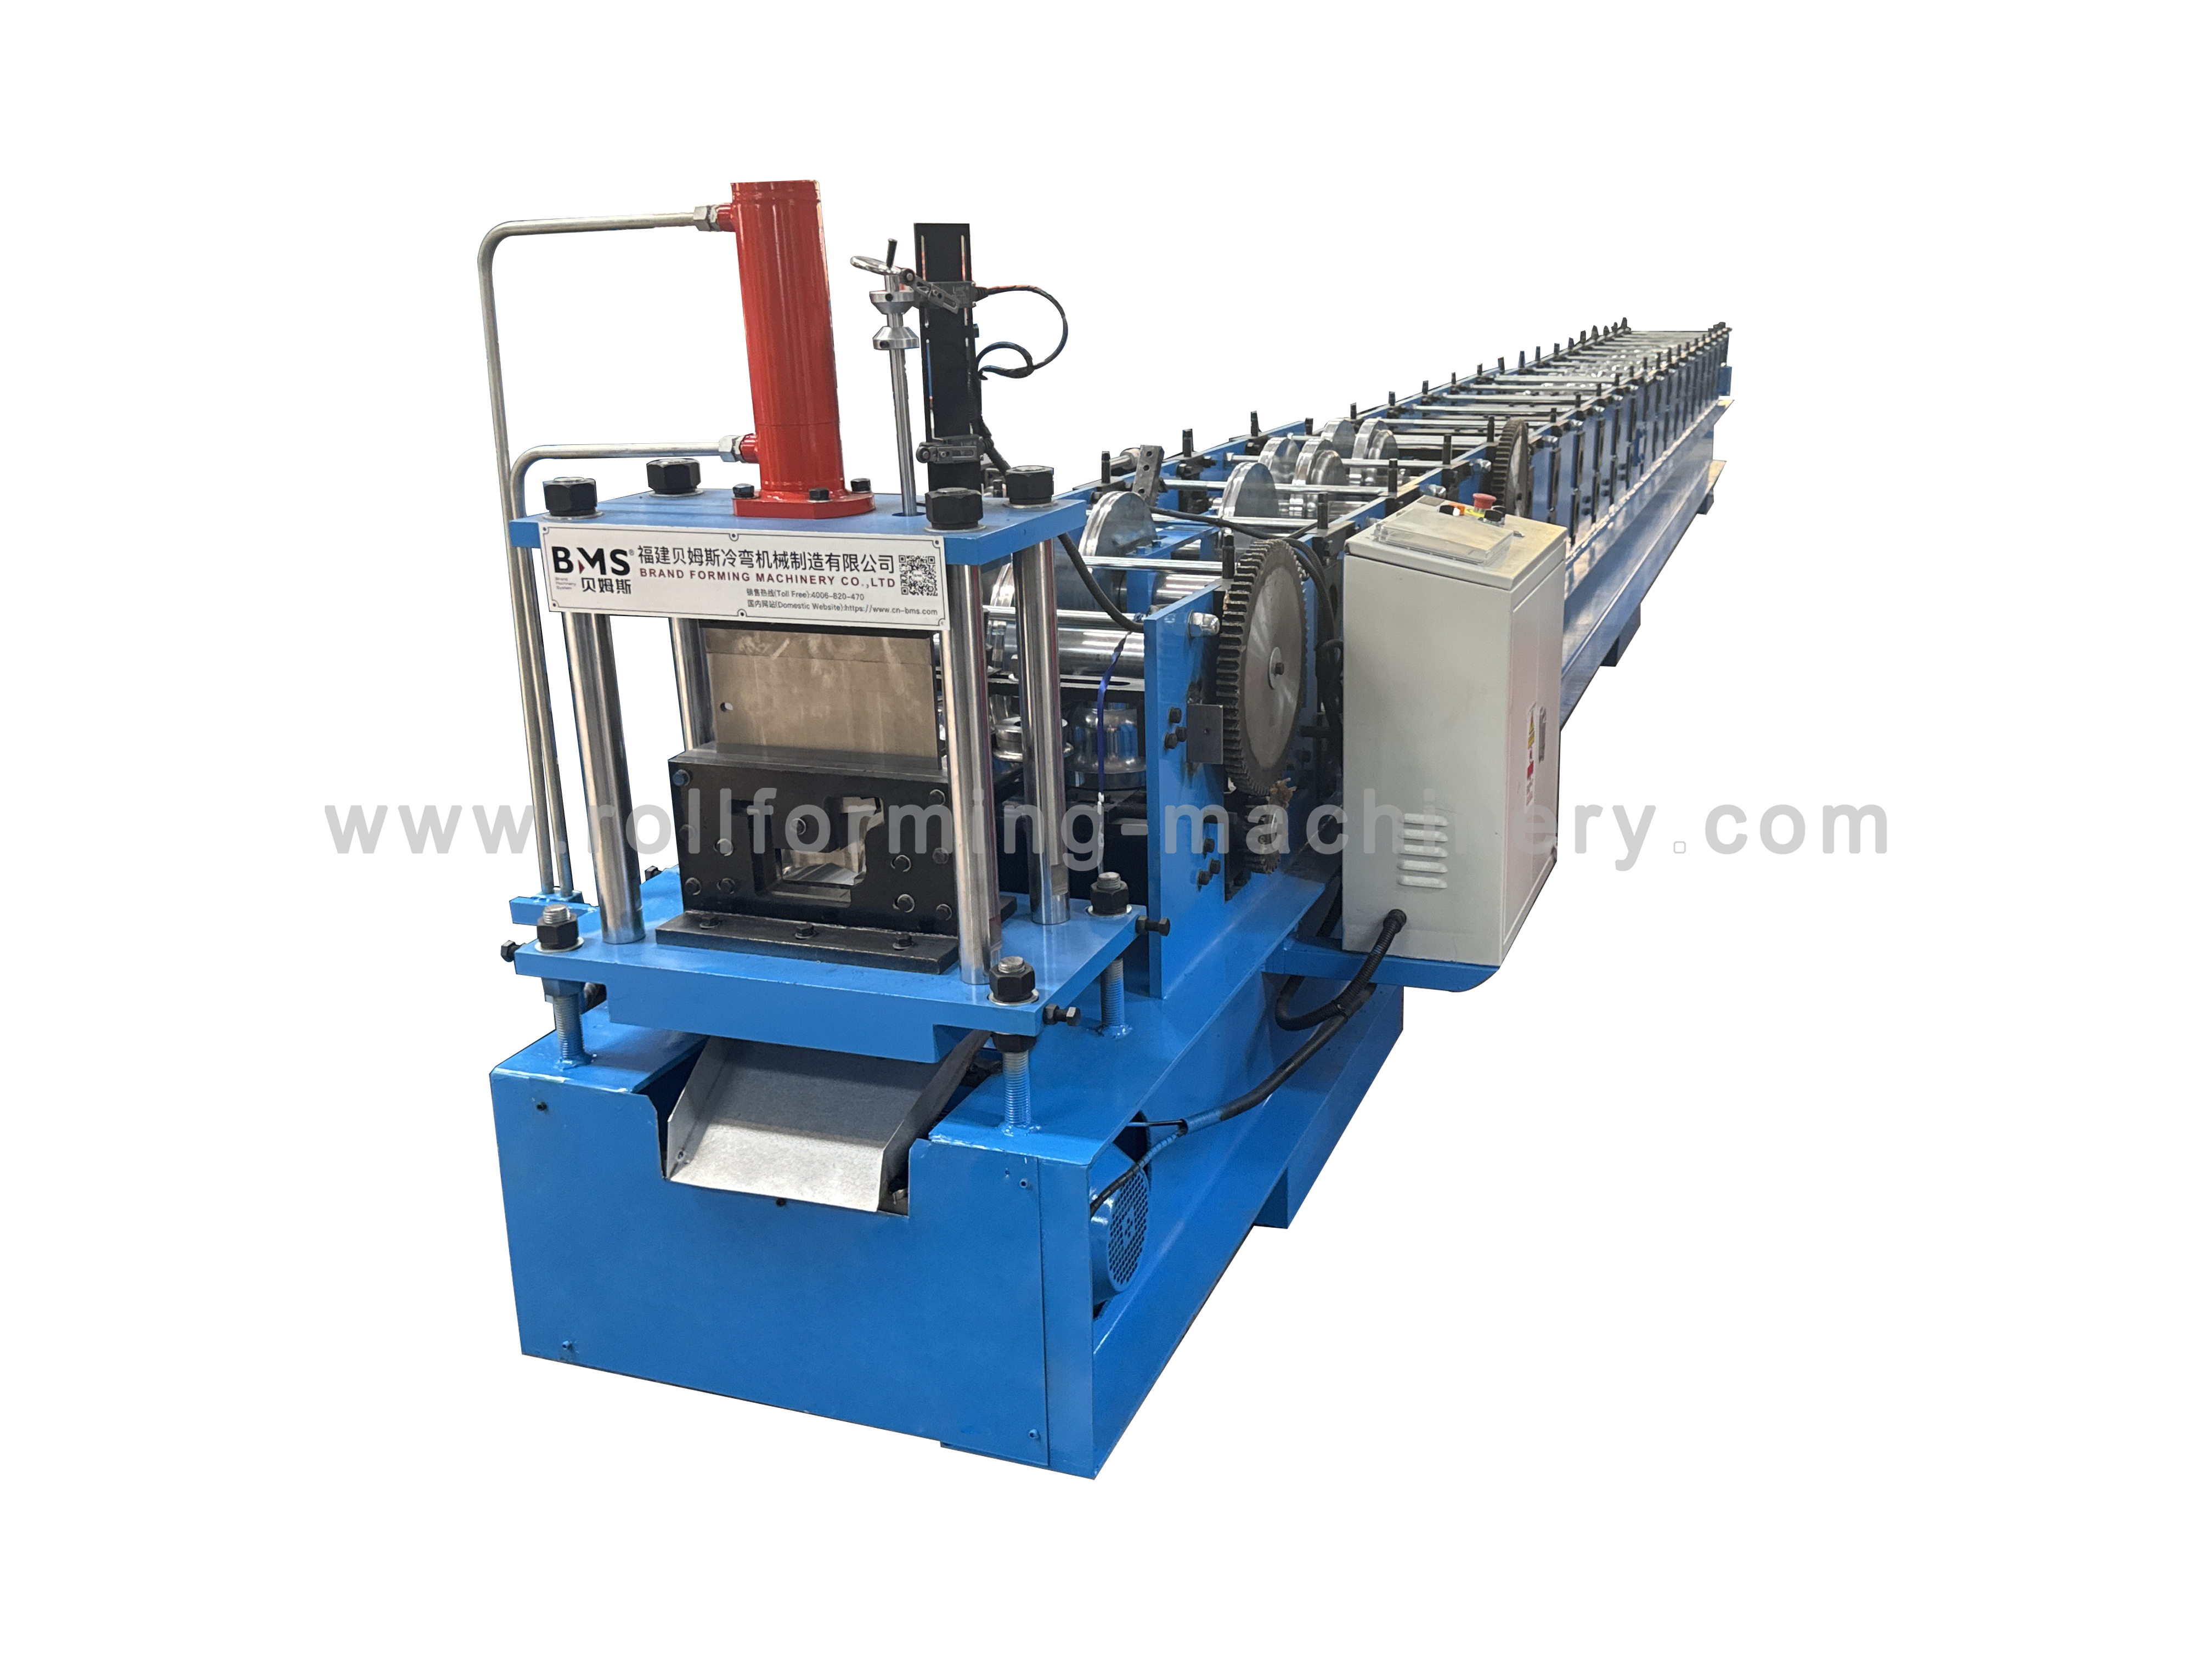
YX132-172 স্প্যানিশ গটার মেশিন
201 স্টেইনলেস স্টিল · 0.5-0.8 মিমি
BMS YX132-172 কনফিগারেশনটি 201 স্টেইনলেস স্টিলের জন্য নির্দিষ্ট করা হয়েছে, 0.5–0.8 মিমি পুরু, 260–310 MPa এর ফলন শক্তি।
- প্রস্তাবিত টুলিংয়ের সাথে আপনার কনট্যুর এবং প্রান্তের বিশদটি মিলান।
- অন্যান্য স্টেইনলেস গ্রেড বা একটি ভিন্ন বিভাগের জন্য একটি পৃথক উপাদান এবং টুলিং মূল্যায়ন প্রয়োজন।

পোর্টেবল নর্দমা মেশিন
GI / PPGL / অ্যালুমিনিয়াম · 0.3–0.6 মিমি
BMS পোর্টেবল কনফিগারেশন 0.3-0.6 মিমিতে গ্যালভানাইজড স্টিল (GI), PPGL বা অ্যালুমিনিয়াম নির্দিষ্ট করে। রেফারেন্স নর্দমা 144 মিমি চওড়া এবং 90 মিমি উচ্চ।
- আপনার আঁকার সাথে সম্পূর্ণ বাঁকা অংশ, দেয়াল এবং প্রান্তের আকৃতি তুলনা করুন।
- প্রস্তাবিত প্রোফাইল এবং উপাদান কনফিগারেশন দ্বারা চয়ন করুন; একটি আকৃতি-পরিবারের নাম একা তার টুলিং সংজ্ঞায়িত করতে পারে না।

ঐচ্ছিক পাঞ্চিং সহ নর্দমার মেশিন
গ্যালভানাইজড শীট · 0.25-0.55 মিমি
BMS ঐচ্ছিক-পাঞ্চিং কনফিগারেশন 0.25-0.55 মিমিতে গ্যালভানাইজড শীট নির্দিষ্ট করে। খাওয়ানোর প্রস্থ প্রস্তাবিত বিভাগ অঙ্কন থেকে সেট করা হয়।
- ভাঁজগুলির সাথে সম্পর্কিত গর্তের আকার, প্যাটার্ন এবং অবস্থান নির্ধারণ করুন।
- ছিদ্রগুলি ওভারল্যাপিং জয়েন্টগুলি বা অন্য ইন্টারফেসকে সমর্থন করে কিনা তা নির্দিষ্ট করুন এবং প্রয়োজনে সরঞ্জামের সুযোগে পাঞ্চিং অন্তর্ভুক্ত করুন।
নমুনা → গ্রহণযোগ্যতা
আকৃতি, প্রান্ত এবং পৃষ্ঠ পরিদর্শন করুন
আলোচনা কংক্রিট করতে একটি সমাপ্ত নমুনা ব্যবহার করুন. একটি ফটোগ্রাফ আকৃতি এবং দৃশ্যমান ত্রুটি সনাক্ত করতে সাহায্য করে; মাত্রা, ফিটিং এবং পুনরাবৃত্তিযোগ্যতার জন্য একটি সম্মত পরিমাপ বা পরীক্ষা পদ্ধতি প্রয়োজন।

আকৃতি এবং স্প্রিংব্যাক
অসম দেয়াল, মোচড়, নম বা একটি প্রান্ত যা গঠনের পরে খোলে তা দেখুন।
পরিমাপ বা বিচারসম্মত ডেটাম ব্যবহার করে খোলার, গভীরতা, প্রাচীরের কোণ এবং ব্যাসার্ধ পরিমাপ করুন। কাটা নমুনা বিনামূল্যে বা ফিক্সচার-সমর্থিত কিনা তা বলুন, তারপর সমালোচনামূলক মাত্রা পরীক্ষা করুন এবং প্রকৃত মিলনের উপাদানের সাথে মানানসই।
প্রান্ত এবং কাটা শেষ
বিভাজন এবং অনিয়মিত বন্ধের জন্য ভাঁজ বা জপমালা পরিদর্শন করুন। burrs, চূর্ণ প্রান্ত এবং শেষ বিকৃতি জন্য কাটা পরীক্ষা.
পরিমাপ বা বিচারকাট-এন্ড শর্ত, গর্তের অবস্থান এবং প্রান্ত-ফিট মানদণ্ডের সাথে সম্মত হন। ট্রায়ালে নির্বাচিত প্রোফাইল, উপাদান এবং কাটিং ব্যবস্থা অন্তর্ভুক্ত করুন।
পৃষ্ঠ এবং আবরণ
বাঁকগুলিতে স্ক্র্যাচ, রোলারের চিহ্ন এবং আবরণের ক্ষতির জন্য উন্মুক্ত মুখটি পরীক্ষা করুন।
পরিমাপ বা বিচারঅভিপ্রেত প্রলিপ্ত কয়েল ব্যবহার করুন এবং কোন মুখটি দৃশ্যমান থাকবে তা জানান। গ্রহণযোগ্য চেহারা এবং গ্রহণ করার আগে প্রয়োজনীয় আবরণ চেক সম্মত হন।
প্রতিটি নমুনা তার অঙ্কন সংশোধন, উপাদান গ্রেড, বেধ, কুণ্ডলী স্পেসিফিকেশন এবং সেটআপের সাথে সংযুক্ত রাখুন। আপনার অর্ডারের জন্য নমুনা স্থান, পরিমাণ এবং গ্রহণযোগ্যতার সীমা সম্মত হন।

একটি প্রোফাইল বা একটি পণ্য পরিসীমা?
প্রতিটি অতিরিক্ত প্রোফাইলকে টুলিং সিদ্ধান্ত হিসাবে বিবেচনা করুন
বেশ কয়েকটি অর্ডার প্রোফাইলের জন্য, প্রতিটির জন্য একটি পৃথক বিভাগ এবং উপাদান স্পেসিফিকেশন প্রদান করুন। একটি নর্দমার শৈলীর অধীনে তাদের গোষ্ঠীবদ্ধ করা একটি সাধারণ সেট রোলার বা একটি সাধারণ কাটার স্থাপন করে না।
একই বিভাগ, বিভিন্ন কাটা দৈর্ঘ্য
সম্মত কনফিগারেশনের মধ্যে কনট্যুর, প্রান্তের বিবরণ এবং উপাদান রাখুন। কাটা দৈর্ঘ্যের জন্য একটি নিয়ন্ত্রণ সেটিং রোলার আকৃতি পরিবর্তন করে না।
একটি আকার, ব্যাসার্ধ বা প্রান্ত বৈকল্পিক
খোলার, গভীরতা, পিছনের প্রাচীর, হেম বা পুঁতি পরিবর্তন করা রোল যোগাযোগ এবং টুল ক্লিয়ারেন্স পরিবর্তন করতে পারে। সমন্বয়, অতিরিক্ত টুলিং বা একটি পৃথক মেশিন সুযোগ মূল্যায়ন করার জন্য রূপগুলি সংজ্ঞায়িত করুন।
একটি নতুন উপাদান বা গর্ত প্যাটার্ন
একটি উপাদান পরিবর্তন স্প্রিংব্যাক এবং সমাপ্তি পরিবর্তন করতে পারে; একটি গর্ত-প্যাটার্ন পরিবর্তন খোঁচা এবং গঠনের ক্রমকে প্রভাবিত করতে পারে। প্রোফাইল তুলনা এবং ট্রায়াল প্ল্যান উভয়ই অন্তর্ভুক্ত করুন।
সম্পর্কিত সরঞ্জাম
পরিকল্পনা কুণ্ডলী হ্যান্ডলিং এবং ফালা প্রস্তুতি
একটি সংজ্ঞায়িত উত্পাদন কাজের জন্য সরঞ্জাম যোগ করুন. প্রস্তাবিত নর্দমা লাইনের সাথে এর কয়েলের সীমা, ফিডের দিক এবং নিয়ন্ত্রণের সাথে মিল করুন এবং উদ্ধৃতিতে সহায়ক সুযোগ পরিষ্কার রাখুন।

কুণ্ডলী গাড়ী সঙ্গে হাইড্রোলিক decoiler
BMS 5–7T decoiler হল একটি কয়েল-হ্যান্ডলিং বিকল্প যা মূল্যায়ন করার জন্য আপনার ইনকামিং কয়েল এবং লোডিং পদ্ধতি চালিত হ্যান্ডলিংয়ের জন্য কল করলে।
কয়েলের ওজন, প্রস্থ, ভিতরে/বাইরে ব্যাস এবং লোডিং পদ্ধতি পাঠান। শুধুমাত্র ক্ষমতা দ্বারা নির্বাচন না করে ফিড এবং নিয়ন্ত্রণ একীকরণ পরীক্ষা করুন।
হাইড্রোলিক ডিকয়লার দেখুন
কাটা থেকে দৈর্ঘ্য এবং slitting সরঞ্জাম
প্রশস্ত স্টিলের কয়েল কেনার সময়, স্লিটিং নর্দমা, ঝলকানি এবং রিজ-ক্যাপ উত্পাদনের জন্য সরু ফিড স্ট্রিপ প্রস্তুত করে।
মাস্টার-কুণ্ডলী উপাদান, বেধ, লক্ষ্য ফালা প্রস্থ এবং প্রান্তের অবস্থা সংজ্ঞায়িত করুন। বাল্ক স্লিট কয়েলে প্রতিশ্রুতি দেওয়ার আগে নর্দমার উন্নত প্রস্থ স্থাপন করুন।
ফালা-প্রস্তুতির সরঞ্জাম দেখুনএকটি দরকারী প্রথম তদন্ত
একটি প্রোফাইল প্রয়োজনীয় প্যাক তৈরি করুন
আপনি তৈরি করতে চান এমন প্রতিটি প্রোফাইলের জন্য একটি পরিষ্কার রেকর্ড করুন। প্রধান ক্রম বিভাগকে অগ্রাধিকার দিন, তারপর রূপগুলি চিহ্নিত করুন যাতে মেশিন এবং টুলিং আলোচনা নির্দিষ্ট থাকে।
সমাপ্ত বিভাগ সংজ্ঞায়িত করুন
ইউনিট এবং রিভিশন, সামনে/পিছন অভিযোজন, ভিতরের বেন্ড রেডিআই, ভাঁজ বা ঘূর্ণিত প্রান্ত, গর্তের বিবরণ এবং সমালোচনামূলক ইন্টারফেস সহনশীলতা সহ একটি মাত্রাযুক্ত অঙ্কন পাঠান। ভিতরে/বাইরের মাত্রা চিহ্নিত করুন এবং শেষ-দর্শন এবং পার্শ্ব-দর্শন নমুনা ফটো যোগ করুন।
প্রকৃত ফিডস্টক বর্ণনা করুন
গ্রেড, ফলনের শক্তি বা মেজাজের তথ্য, সর্বনিম্ন/সর্বোচ্চ বেধ, আবরণ এবং দৃশ্যমান মুখ, প্রতিরক্ষামূলক ফিল্ম, সরবরাহকৃত কয়েলের প্রস্থ এবং কয়েলের মাত্রা প্রদান করুন। বেস-মেটাল এবং প্রলিপ্ত বেধ আলাদাভাবে যেখানে প্রাসঙ্গিক হয়।
ট্রায়াল এবং ফিটিং চেক প্রস্তুত করুন
অভিপ্রেত ট্রায়াল কয়েল, সঙ্গমের অংশ বা গেজ, পরিমাপের তথ্য এবং গ্রহণযোগ্যতার মানদণ্ড সনাক্ত করুন। রানের ব্যবস্থা করার আগে ফিডের প্রস্থ, ট্রায়াল উপাদানের পরিমাণ এবং সরবরাহের দায়িত্বে সম্মত হন।
একটি নতুন প্রোফাইলের জন্য, BMS-এর কাস্টমাইজেশন পরিষেবাতে সম্ভাব্যতা অধ্যয়ন এবং প্রোফাইল স্কেচিং অন্তর্ভুক্ত রয়েছে। মেশিনের সুযোগ চূড়ান্ত করার আগে বিভাগ নিয়ে আলোচনা করতে আপনার প্রয়োজনীয় প্যাক ব্যবহার করুন।
প্রোফাইল প্রয়োজনীয়তা পাঠানসম্পর্কিত সম্পদ
সঠিক নির্বাচনের কাজ চালিয়ে যান
উৎপাদন সুযোগ এবং ক্রয়
আপনার রেইন নর্দমার প্রোফাইল সংজ্ঞায়িত করার পরে বিস্তৃত মেশিন কনফিগারেশন, সহায়ক সরঞ্জাম এবং উদ্ধৃতি প্রস্তুতির তুলনা করুন।
বিএমএস গটার ক্রয়ের বিকল্পগুলি পর্যালোচনা করুনকাস্টমাইজেশন এবং পরিদর্শন
প্রোফাইল-ডেভেলপমেন্ট পরিষেবা, প্রি-ডেলিভারি পরিদর্শন এবং আপনার কারখানায় প্রয়োজনীয় প্রস্তুতি সম্পর্কে BMS উত্তরগুলি পড়ুন।
বিএমএস মেশিনারি FAQ পড়ুনইনস্টলেশন এবং সমর্থন পরিকল্পনা
নির্বাচিত কনফিগারেশনের জন্য কমিশনিং, প্রশিক্ষণ এবং সহায়তা ব্যবস্থা নিয়ে আলোচনা করতে BMS পরিষেবা রুট ব্যবহার করুন।
বিএমএস মেশিনারি পরিষেবাগুলি পর্যালোচনা করুনবৃষ্টির নর্দমা মেশিন নির্বাচন FAQ
অনুরূপ মেশিনের নাম শুধুমাত্র বিভাগ সামঞ্জস্য স্থাপন করে না। সম্পূর্ণ অঙ্কন, উপাদান এবং রোলার/কাটার সুযোগ তুলনা করুন। পোর্টেবল, স্প্যানিশ এবং বিরামহীন একটি মেশিনের বিভিন্ন দিক বর্ণনা করে; অবিচ্ছিন্ন নর্দমার উত্পাদন এবং ছাদ-বৃষ্টির জল উত্পাদন একই সরঞ্জাম ব্যবহার করতে পারে যখন নির্দিষ্ট প্রোফাইল এবং উপাদান মেলে।
নং। কয়েলের প্রস্থ হল সম্পূর্ণ অংশ থেকে গণনা করা উন্নত স্ট্রিপ প্রস্থ, যার মধ্যে রয়েছে সোজা দৈর্ঘ্য, বাঁক ভাতা এবং ভাঁজ করা বা ঘূর্ণিত প্রান্ত। উপাদান, বেধ এবং ভিতরের মোড় ব্যাসার্ধ গণনাকে প্রভাবিত করে। বাল্ক স্ট্রিপ কেনার আগে টুলিং ডিজাইন এবং ট্রায়াল ম্যাটেরিয়ালের মাধ্যমে ফিডের প্রস্থ স্থাপন করুন।
একটি তামার অর্ডার বা একটি ভিন্ন স্টেইনলেস-স্টীল গ্রেডের নিজস্ব উপাদান এবং টুলিং মূল্যায়ন প্রয়োজন। BMS YX132-172 201 স্টেইনলেস স্টীল নির্দিষ্ট করে; BMS পোর্টেবল কনফিগারেশন GI, PPGL বা অ্যালুমিনিয়াম নির্দিষ্ট করে; BMS ঐচ্ছিক-পাঞ্চিং কনফিগারেশন গ্যালভানাইজড শীট নির্দিষ্ট করে। অধ্যায় অঙ্কন সঙ্গে অভিপ্রেত গ্রেড, বেধ এবং আবরণ পাঠান.
একটি মাত্রাযুক্ত অঙ্কনের পাশাপাশি ছবি ব্যবহার করুন। এটি কনট্যুর, প্রান্ত এবং ফিনিস দেখায় কিন্তু ব্যাসার্ধ, কোণ, সহনশীলতা বা পরিমাপ ডেটামগুলিকে সংজ্ঞায়িত করে না। ফিট যখন গ্রহণযোগ্য অংশ হয় সমালোচনামূলক সঙ্গম অংশ সনাক্ত করুন.
প্রতিটি বিভাগকে তার অঙ্কন সংশোধন, উপাদান এবং বেধের পরিসীমা, প্রান্ত এবং গর্তের বিবরণ এবং অর্ডার অগ্রাধিকার সহ তালিকাভুক্ত করুন। কোন মাত্রা পরিবর্তিত হয় তা চিহ্নিত করুন। এটি সমন্বয়, টুলিং পরিবর্তন বা পৃথক সরঞ্জাম আলোচনার অনুমতি দেয়; শুধুমাত্র একটি প্রোফাইল তালিকা সার্বজনীন পরিবর্তনের ক্ষমতা স্থাপন করে না।
নির্বাচিত মেশিনের সাইটের শক্তি, ট্রায়াল উপাদান, কর্মী এবং হ্যান্ডলিং সরঞ্জাম প্রস্তুত করুন; হাইড্রোলিক তেল অন্তর্ভুক্ত করুন যেখানে কনফিগারেশন হাইড্রলিক্স ব্যবহার করে। সম্মত ট্রায়াল মানদণ্ড সহ যেকোন ক্রেতা বা তৃতীয় পক্ষের প্রি-ডেলিভারি পরিদর্শনের পরিকল্পনা করুন। সাইটের শক্তি এবং গন্তব্য-নথির প্রয়োজনীয়তার পাশাপাশি অর্ডারে কমিশনিং, প্রশিক্ষণ এবং সহায়তার সুযোগ নির্ধারণ করুন।
আপনার পরবর্তী উত্পাদন সিদ্ধান্ত
আপনার বিভাগ পাঠান.
একটি BMS কনফিগারেশন আলোচনা করুন।
BMS কে বলুন আপনি কোন ধাতব রেইন নর্দমা তৈরি করেন এবং কোন কয়েল আপনি ব্যবহার করার পরিকল্পনা করেন। সমাপ্ত পণ্য, এর ইন্টারফেস এবং আপনার অর্ডারের জন্য টুলিং সুযোগের চারপাশে আলোচনা তৈরি করুন।
- মাত্রা এবং সংশোধন সহ বিভাগ অঙ্কন
- উপাদান গ্রেড, বেধ এবং আবরণ
- নমুনা ফটো এবং কী ফিটিং বা প্রান্ত প্রয়োজনীয়তা