


BMS tehnika · Metāla lietus ūdens izstrādājumi
Lietus notekas mašīna
Lietus noteku mašīnas rullis veido spoles sloksni atvērtās metāla jumta notekcaurulēs. Izvēlieties BMS konfigurāciju pēc visas sadaļas, materiāla un malas.
Lietus ūdens produktu ražotājiem un jumta segumu vai lokšņu metāla darbnīcām, kas ražo metāla jumta notekas.
Sadaļas zīmējums, materiāla specifikācija un atsauces paraugs padara pirmo diskusiju noderīgāku.
Vispirms profils
Sāciet ar gatavo lietus ūdens produktu
Metāla jumta lietus notekcaurulei izvēlieties tehniku ap atvērto drenāžas sekciju un tās stiprinājuma detaļas. 'Notekcaurule' vien nav instrumentu specifikācija.
Sekcijai ir jāatbilst jūsu produktu klāstā izmantotajai jumta malu sistēmai, pakaramajiem, savienojumiem un izvadiem. Drenāžas jauda un uzstādīšanas dizains joprojām ir prasības gatavajai sistēmai.
Nosakiet savu pilno šķērsgriezumuAtvērts metāla kanāls, kas savāc jumta noteci. Tās priekšējā mala, aizmugurējais atloks un sienas ģeometrija nosaka gan formēšanas, gan montāžas prasības.
Karnīzes kanāls var kalpot lietus ūdens novadīšanai. Nosūtiet tās sekcijas un siltumnīcas stiprinājuma informāciju; lietošanas nosaukums nenosaka atbilstības iekārtu.
Stādīšanas vai audzēšanas kanālam ir savas atbalsta, drenāžas un gala lietošanas prasības. Glabājiet tā zīmējumu atsevišķi no jumta notekas specifikācijas.
Slēgta lietus ūdens caurule ievieš šuvi vai aizdari un saistītos veidgabalus. Piešķiriet tai atsevišķu aprīkojuma tvērumu no atvērtās notekas.
Betona apmaļu un noteku ražošanā tiek izmantots cits process. Šajā lapā ir apskatītas metāla lietus noteku iekārtas.
Ģeometrija → formēšana un pielāgošana
Pilnīga sadaļa definē instrumentus
Parādiet katru sienu, izliekumu un malu — ne tikai kopējo platumu. Nosakiet izmērus, kas nosaka, kā notekas atbilst pakaramajiem, savienojumiem un jumta malas sastāvdaļām.
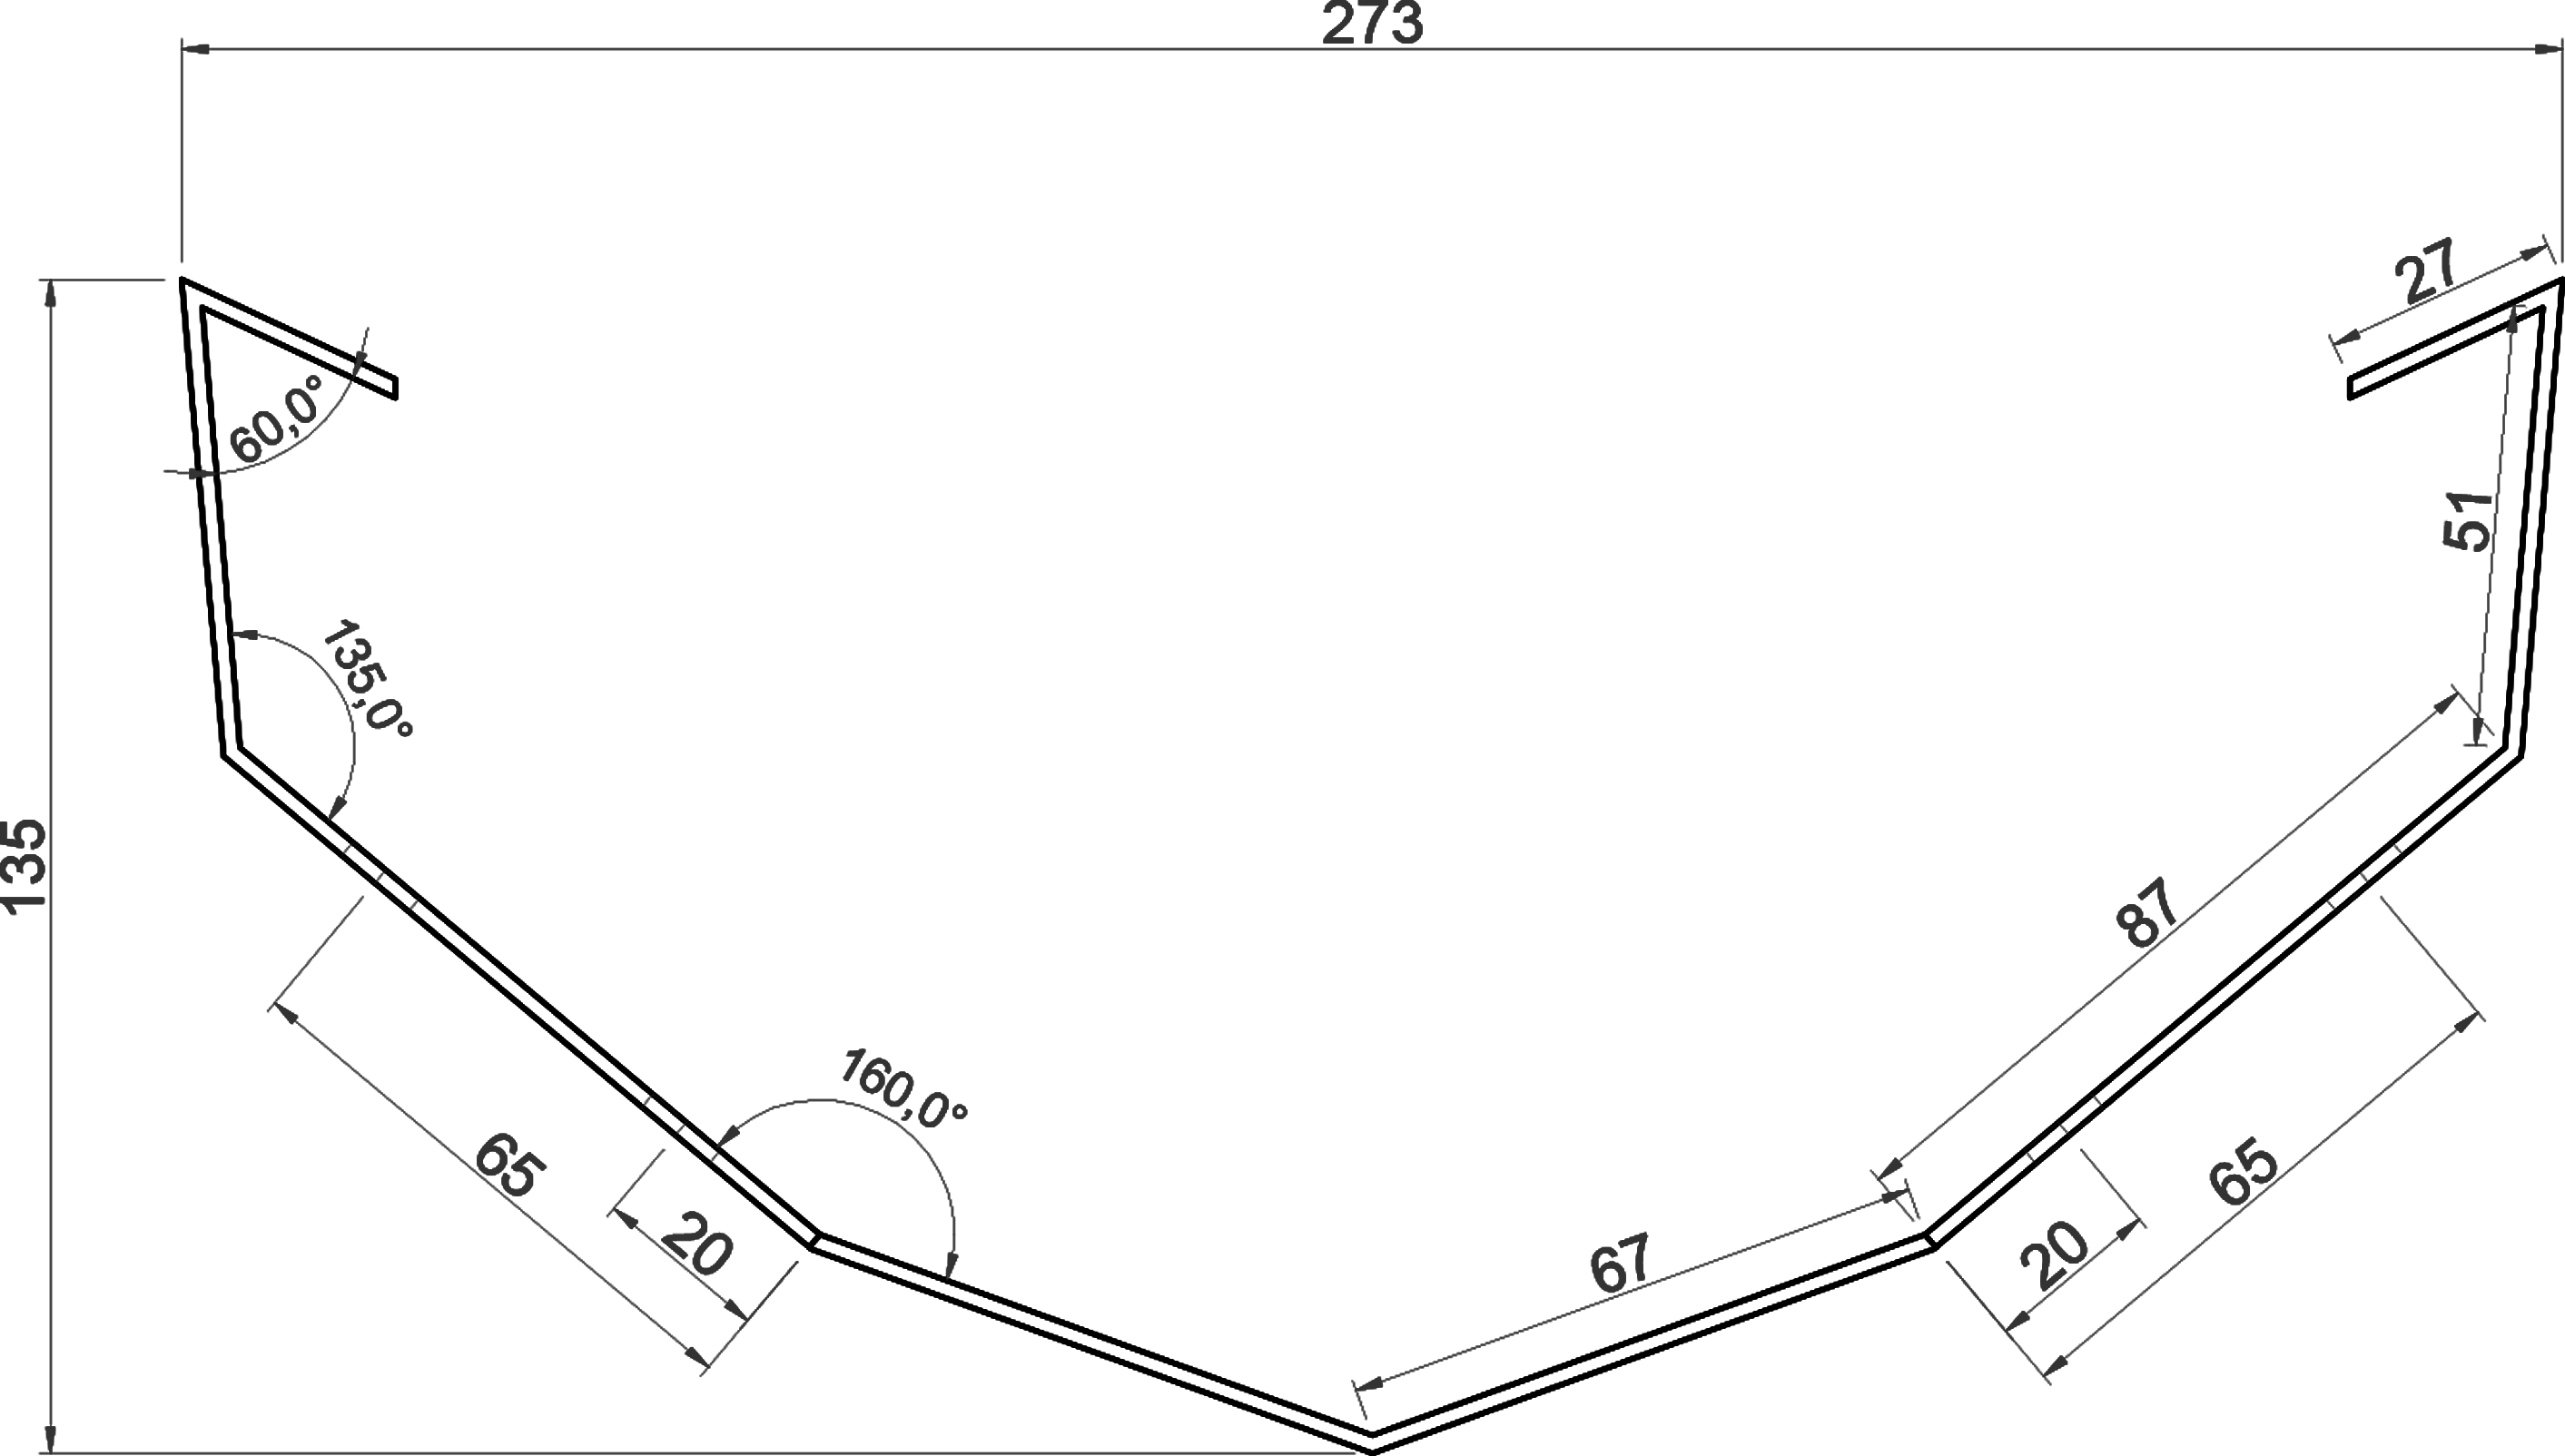

Augšējo atveri, pamatnes formu un kopējo dziļumu nosakiet atsevišķi. Atzīmējiet iekšējos vai ārējos izmērus un mērījumu atskaites punktu; nominālais lielums atstāj šīs attiecības nenoteiktas.
Parādiet katras sienas augstumu, slīpumu un pāreju. Augstāka aizmugurējā siena vai leņķiskā priekšējā siena maina sekciju un atbalstu, kas nepieciešams formēšanas laikā.
Definējiet izliektās pamatnes un katru līkuma leņķi vai rādiusu. Tie ietekmē rullīša kontūras, veidošanās gaitu un galīgo formu pēc atsperes.
Uzzīmējiet pilnu atgriešanos, āķi vai velmēto malu, ieskaitot tās atvērumu un orientāciju. Nelielas malu atšķirības ietekmē piekļuvi instrumentam un pakaramo vai savienojuma piemērotību.
Nosakiet būtiskos montāžas izmērus un to pielaides. Atrodiet caurumus no atskaites punkta, norādot izmēru un atstarpi, un parādiet savienojošo daļu vai paraugu, ja ir svarīga atbilstība.
Materiāls → konfigurācija
Saskaņojiet spoli ar profilu
Biezuma diapazons vien nenodrošina saderību. Materiāla klase, pārklājums un gatavā forma kopā nosaka formēšanas un griešanas prasības.
| Jūsu prasība | Kādas izmaiņas iestatījumos | Noderīga ievade |
|---|---|---|
| Materiāls un izturība | Atšķirīga formēšanas pretestība un atspere ietekmē ruļļa konstrukciju, atbalstu un galīgo lieces korekciju. | Informācija par pakāpi, temperamentu vai ražības stiprumu; spoles specifikācija. |
| Biezums | Ritināšanas spraugām, lieces rādiusiem un griešanas izkārtojumam ir jāatbilst faktiskajam diapazonam, kas tiek izmantots šajā sadaļā. | Minimālais/maksimālais biezums; atšķirt parasto metālu no pārklājuma biezuma. |
| Pārklājums un apdare | Atklātām virsmām un ciešām krokām pēc formēšanas ir nepieciešams atbilstošs kontakts un apdares pārbaude. | Pārklājuma veids, krāsota puse, aizsargplēve un pieņemams virsmas izskats. |
| Spoles platums | Izstrādātais platums ietver taisnus garumus, lieces pielaides un malu atgriešanos. Materiāls, biezums un lieces rādiusi ietekmē šīs pielaides. | Pilnīga sekcija, iekšējie lieces rādiusi, biezums un apmales; esošais sloksnes platums, ja tiek izmantots. |
| Caurumi un salocītas malas | Pozīcija attiecībā pret līkumiem ietekmē caurumošanas secību, piekļuvi instrumentam un gatavo malu. | Cauruma raksts, atskaites punkts, locījuma vai lodītes detaļa un savienojošā daļa. |
Mazākos ekrānos velciet pa tabulu, lai redzētu visas trīs kolonnas. Izmantojiet apstiprināto sadaļu un izmēģinājuma materiālu, lai noteiktu ražošanas sloksnes platumu pirms lielapjoma spoles pasūtījuma.
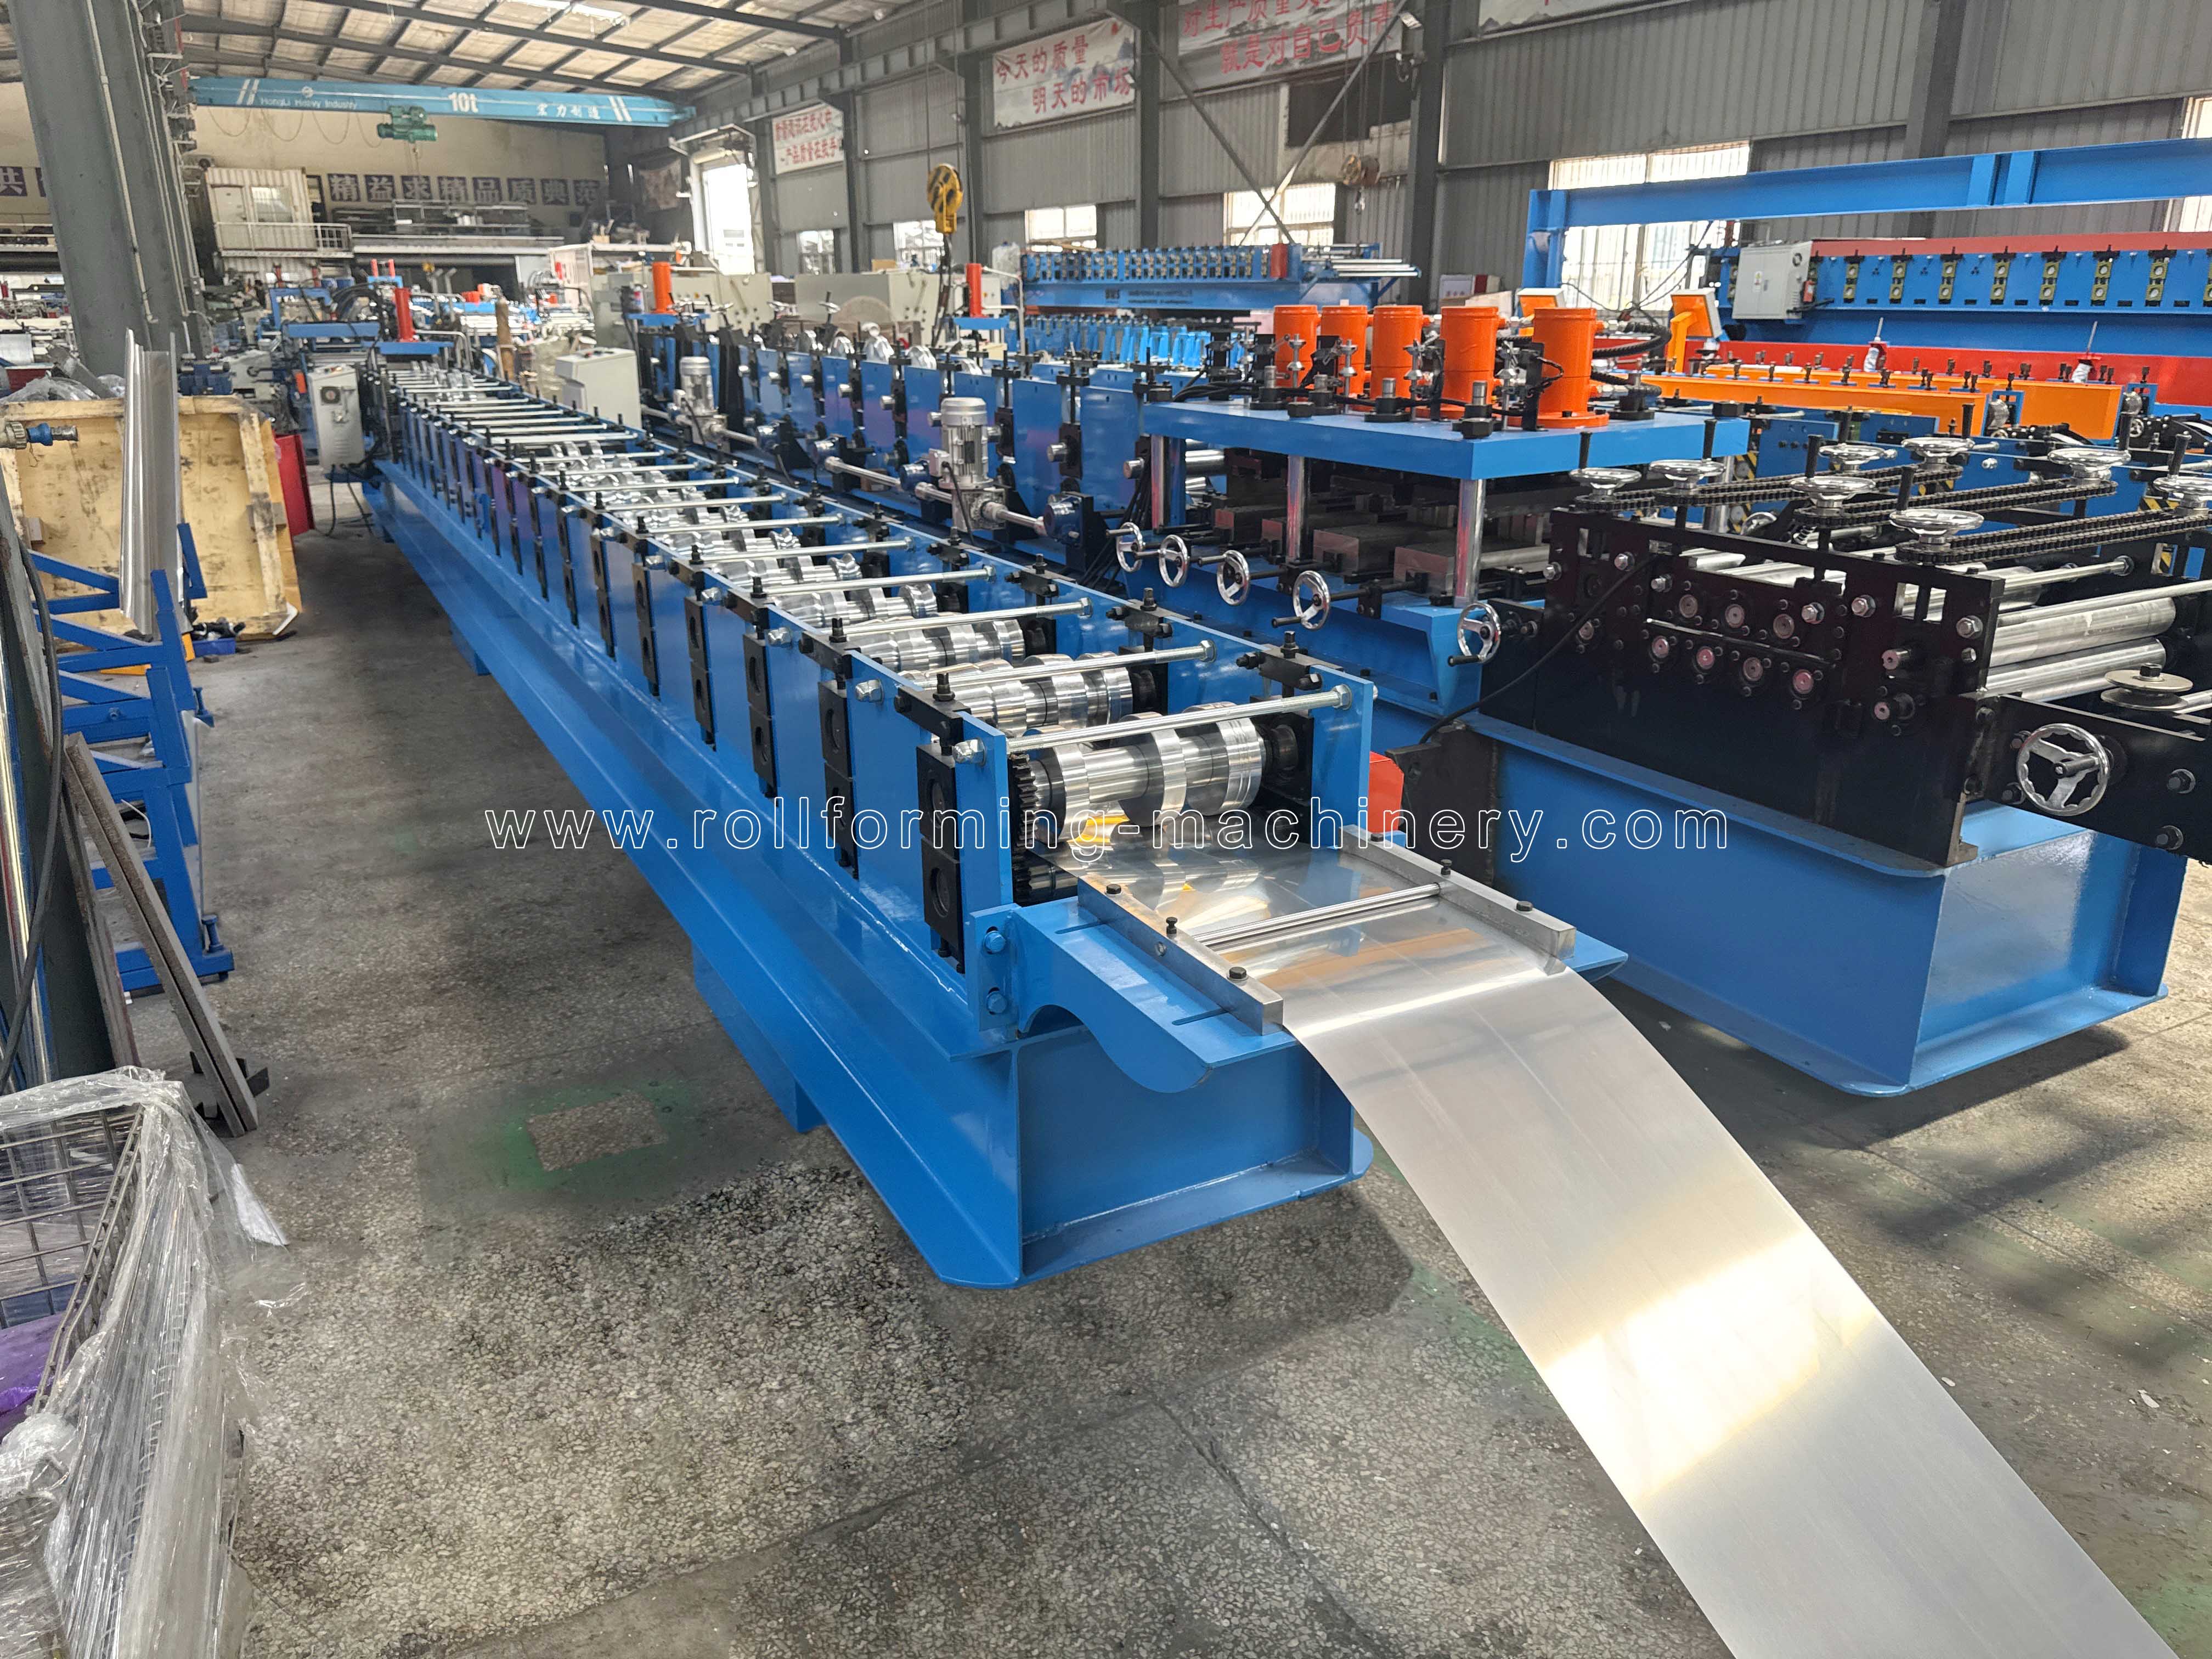
Materiālam specifiski sākuma punkti
Izvēlētās BMS lietus noteku mašīnu konfigurācijas
Izvēlētais konfigurācijas saraksts pēc tās sadaļas un izejvielas. Kopīgs produkta nosaukums nepadara šīs mašīnas savstarpēji aizstājamas visos K veida, pusapaļos vai kastes profilos.
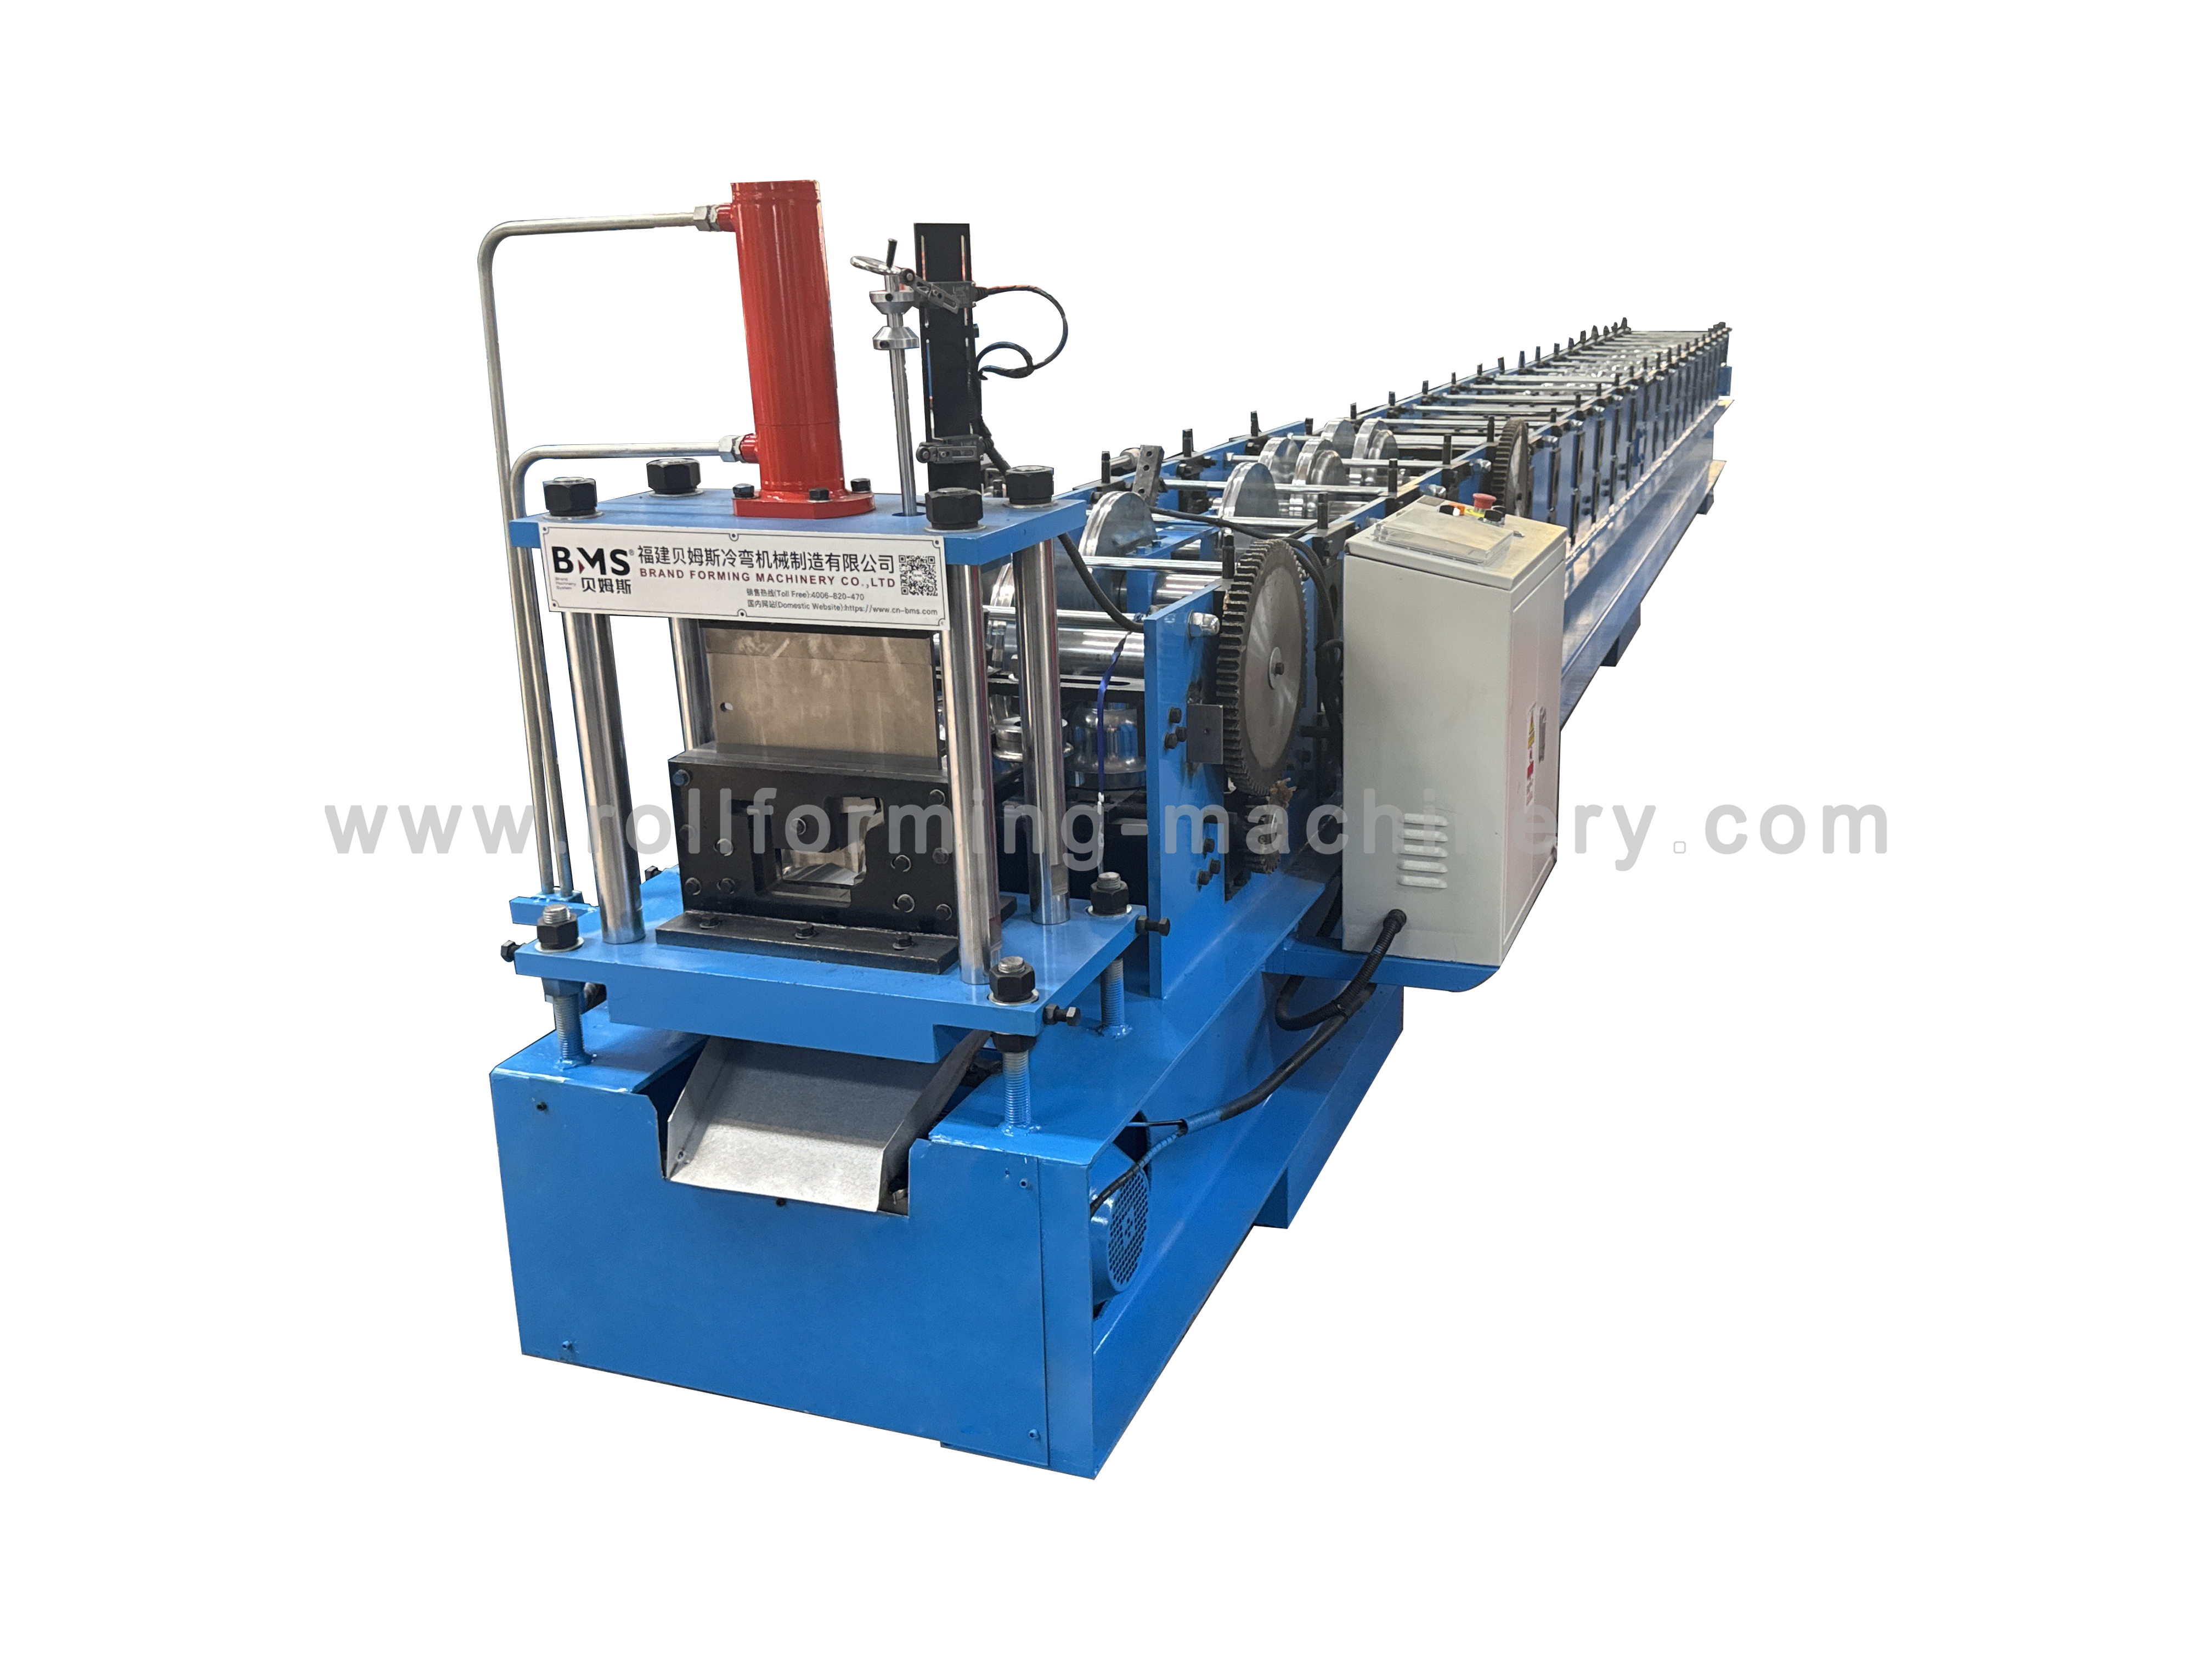
YX132-172 spāņu noteku mašīna
201 nerūsējošais tērauds · 0,5–0,8 mm
BMS YX132-172 konfigurācija ir paredzēta 201 nerūsējošajam tēraudam, 0,5–0,8 mm biezs, ar tecēšanas robežu 260–310 MPa.
- Saskaņojiet savu kontūru un malu detaļas ar piedāvāto instrumentu.
- Citām nerūsējošā tērauda kategorijām vai citai sekcijai ir nepieciešams atsevišķs materiālu un instrumentu novērtējums.

Pārnēsājama noteku mašīna
GI / PPGL / alumīnijs · 0,3–0,6 mm
BMS pārnēsājamā konfigurācija nosaka cinkota tērauda (GI), PPGL vai alumīnija biezumu 0,3–0,6 mm. Atsauces noteka ir 144 mm plata un 90 mm augsta.
- Salīdziniet visu izliekto daļu, sienas un malas formu ar savu zīmējumu.
- Izvēlieties pēc piedāvātā profila un materiāla konfigurācijas; formas ģimenes nosaukums vien nevar definēt tā rīkus.

Notekcaurules iekārta ar papildu štancēšanu
Cinkota loksne · 0,25–0,55 mm
BMS izvēles štancēšanas konfigurācija nosaka, ka cinkota loksne ir 0,25–0,55 mm. Padeves platums tiek iestatīts no piedāvātā sekcijas rasējuma.
- Nosakiet cauruma izmēru, rakstu un atrašanās vietu attiecībā pret krokām.
- Norādiet, vai caurumi atbalsta pārklāšanās savienojumus vai citu saskarni, un iekļaujiet štancēšanu aprīkojuma tvērumā, ja nepieciešams.
Paraugs → pieņemšana
Pārbaudiet formu, malu un virsmu
Izmantojiet gatavo paraugu, lai padarītu diskusiju konkrētu. Fotogrāfija palīdz noteikt formu un redzamos defektus; izmēriem, montāžai un atkārtojamībai ir nepieciešama saskaņota mērījumu vai izmēģinājuma metode.

Forma un atspere
Meklējiet nelīdzenas sienas, pagrieziet, loku vai malu, kas atveras pēc formēšanas.
Pasākums vai izmēģinājumsIzmēriet atvērumu, dziļumu, sienas leņķus un rādiusus, izmantojot saskaņotus atskaites punktus. Norādiet, vai izgrieztais paraugs ir brīvs vai armatūras atbalstīts, pēc tam pārbaudiet kritiskos izmērus un sader ar faktisko savienojošo komponentu.
Malas un nogriezti gali
Pārbaudiet, vai krokās vai krelles nav šķelšanās un neregulāras aizvēršanas. Pārbaudiet, vai griezumā nav urbumu, saspiestu malu un gala deformāciju.
Pasākums vai izmēģinājumsVienojieties par griezuma galu, caurumu pozīcijām un malu pielāgošanas kritērijiem. Izmēģinājumā iekļaujiet izvēlēto profilu, materiālu un griešanas izkārtojumu.
Virsma un pārklājums
Pārbaudiet, vai atklātajā sejā nav skrāpējumu, rullīšu pēdu un pārklājuma bojājumu līkumos.
Pasākums vai izmēģinājumsIzmantojiet paredzēto pārklājuma spoli un norādiet, kura puse paliek redzama. Pirms pieņemšanas vienojieties par pieņemamu izskatu un visām nepieciešamajām pārklājuma pārbaudēm.
Saglabājiet katru paraugu saistītu ar tā rasējuma pārskatīšanu, materiāla pakāpi, biezumu, spoles specifikāciju un uzstādīšanu. Vienojieties par paraugu ņemšanas vietām, daudzumiem un pasūtījuma pieņemšanas ierobežojumiem.

Viens profils vai produktu klāsts?
Uztveriet katru papildu profilu kā instrumentu lēmumu
Vairākiem pasūtījuma profiliem nodrošiniet atsevišķu sadaļu un materiāla specifikāciju katram. Grupējot tos zem viena notekas stila, netiek izveidots kopīgs rullīšu komplekts vai kopīgs griezējs.
Tāda pati sadaļa, atšķirīgs griezuma garums
Saglabājiet kontūru, malu detaļas un materiālu saskaņotajā konfigurācijā. Pļaušanas garuma vadības iestatījums nemaina veltņa formu.
Izmēra, rādiusa vai malas variants
Mainot atvērumu, dziļumu, aizmugurējo sienu, apakšmalu vai lodītes, var mainīties ruļļa kontakts un instrumenta attālums. Definējiet variantus, lai novērtētu regulēšanu, papildu instrumentus vai atsevišķu mašīnas tvērumu.
Jauns materiāls vai caurumu raksts
Materiāla maiņa var mainīt atsperu un apdari; caurumu raksta maiņa var ietekmēt štancēšanas un formēšanas secību. Iekļaujiet gan profilu salīdzināšanā, gan izmēģinājuma plānā.
Saistīts aprīkojums
Plānojiet spoļu apstrādi un sloksnes sagatavošanu
Pievienojiet aprīkojumu noteiktam ražošanas uzdevumam. Saskaņojiet tā spoles ierobežojumus, padeves virzienu un vadības ierīces ar piedāvāto notekas līniju un saglabājiet citātā skaidru papildu darbības jomu.

Hidrauliskais dekoilers ar spoli
BMS 5–7T dekoilers ir spoles apstrādes iespēja, lai novērtētu, kad jūsu ienākošā spole un iekraušanas metode prasa apstrādi ar dzinēju.
Nosūtiet spoles svaru, platumu, iekšējo/ārējo diametru un iekraušanas metodi. Pārbaudiet plūsmas un vadības integrāciju, nevis atlasiet tikai pēc jaudas.
Apskatiet hidraulisko dekoileri
Piegriezuma un griešanas aprīkojums
Iegādājoties platas tērauda spoles, griešana sagatavo šaurākas padeves sloksnes notekcauruļu, slīdņu un kores vāciņu ražošanai.
Definējiet galvenās spoles materiālu, biezumu, mērķa sloksnes platumu un malas stāvokli. Pirms lielapjoma spraugas spoles izveidošanas nosakiet notekas izstrādāto platumu.
Apskatīt sloksnes sagatavošanas iekārtasNoderīga pirmā aptauja
Izveidojiet profila prasību pakotni
Izveidojiet vienu skaidru ierakstu katram profilam, kuru vēlaties ražot. Nosakiet prioritāti galvenajai pasūtījuma sadaļai, pēc tam nosakiet variantus, lai diskusija par mašīnu un instrumentiem būtu specifiska.
Definējiet gatavo sadaļu
Nosūtiet izmēru zīmējumu ar mērvienībām un pārskatīšanu, priekšējo/aizmugurējo orientāciju, iekšējiem lieces rādiusiem, salocītām vai sarullētām malām, caurumu detaļām un kritiskajām saskarnes pielaidēm. Atzīmējiet iekšējos/ārējos izmērus un pievienojiet gala un sānu skata fotoattēlu paraugus.
Aprakstiet faktisko izejvielu
Sniedziet informāciju par pakāpi, tecēšanas robežu vai temperatūru, minimālo/maksimālo biezumu, pārklājumu un redzamo virsmu, aizsargplēvi, piegādāto spoles platumu un spoles izmērus. Attiecīgā gadījumā atsevišķi norādiet parastā metāla un pārklājuma biezumu.
Sagatavojiet izmēģinājumu un montāžas pārbaudi
Identificējiet paredzēto izmēģinājuma spoli, savienotās daļas vai mērinstrumentus, mērījumu datus un pieņemšanas kritērijus. Pirms skrējiena organizēšanas vienojieties par padeves platumu, izmēģinājuma materiāla daudzumu un piegādes atbildību.
Jaunam profilam BMS pielāgošanas pakalpojums ietver priekšizpēti un profila skicēšanu. Izmantojiet savu prasību pakotni, lai apspriestu sadaļu pirms mašīnas darbības jomas pabeigšanas.
Sūtīt profila prasībasSaistītie resursi
Turpiniet pareizo atlases uzdevumu
Ražošanas apjoms un iepirkumi
Pēc lietus notekas profila noteikšanas salīdziniet plašākas mašīnu konfigurācijas, atbalsta aprīkojumu un piedāvājuma sagatavošanu.
Pārskatiet BMS noteku iegādes iespējasPielāgošana un pārbaude
Lasiet BMS atbildes par profila izstrādes pakalpojumiem, pirmspiegādes pārbaudi un jūsu rūpnīcā nepieciešamajiem sagatavošanās darbiem.
Lasīt BMS tehnikas FAQUzstādīšanas un atbalsta plānošana
Izmantojiet BMS servisa maršrutu, lai apspriestu izvēlētās konfigurācijas nodošanu ekspluatācijā, apmācību un atbalsta pasākumus.
Pārskatiet BMS tehnikas pakalpojumusLietus noteku mašīnu izvēle BUJ
Līdzīgi mašīnu nosaukumi vien nenosaka saderību. Salīdziniet visu rasējumu, materiālu un veltņa/griezēja darbības jomu. Pārnēsājams, spāņu un bezšuvju apraksta dažādus mašīnas aspektus; nepārtraukta noteku ražošana un jumta lietus ūdens ražošana var izmantot vienu un to pašu aprīkojumu, ja norādītais profils un materiāls sakrīt.
Nē. Spoles platums ir izstrādātais sloksnes platums, kas aprēķināts no visas sekcijas, ieskaitot taisnus garumus, lieces pielaides un salocītas vai velmētas malas. Materiāls, biezums un iekšējie lieces rādiusi ietekmē aprēķinu. Pirms lielapjoma sloksnes iegādes nosakiet padeves platumu, izmantojot instrumentu konstrukciju un izmēģinājuma materiālu.
Vara pasūtījumam vai citai nerūsējošā tērauda markai ir nepieciešams savs materiālu un instrumentu novērtējums. BMS YX132-172 norāda 201 nerūsējošo tēraudu; BMS portatīvajā konfigurācijā ir norādīts GI, PPGL vai alumīnijs; BMS izvēles štancēšanas konfigurācijā ir norādīta cinkota loksne. Nosūtiet paredzēto šķiru, biezumu un pārklājumu ar griezuma zīmējumu.
Izmantojiet fotoattēlu kopā ar izmēru zīmējumu. Tas parāda kontūru, malu un apdari, bet nenosaka rādiusus, leņķus, pielaides vai mērījumu atskaites punktus. Identificējiet kritisko pārošanās daļu, ja atbilstība ir daļa no pieņemšanas.
Uzskaitiet katru sadaļu ar tās rasējuma pārskatīšanu, materiālu un biezuma diapazonu, malu un caurumu detaļām un pasūtījuma prioritāti. Nosakiet, kuri izmēri atšķiras. Tas ļauj apspriest regulēšanu, instrumentu izmaiņas vai atsevišķu aprīkojumu; profilu saraksts vien nenodrošina universālu pārejas iespēju.
Sagatavot izvēlētās mašīnas vietas jaudu, izmēģinājuma materiālu, personālu un pārkraušanas aprīkojumu; ietver hidraulisko eļļu, ja konfigurācijā tiek izmantota hidraulika. Plānojiet jebkuru pircēja vai trešās puses pārbaudi pirms piegādes, ievērojot saskaņotus izmēģinājuma kritērijus. Pasūtījumā definējiet nodošanu ekspluatācijā, apmācību un atbalsta apjomu, kā arī vietas jaudas un galamērķa dokumentu prasībām.
Jūsu nākamais ražošanas lēmums
Nosūtiet savu sadaļu.
Apspriediet BMS konfigurāciju.
Pastāstiet BMS, kuru metāla lietus noteku jūs ražojat un kuru spoli plānojat izmantot. Veidojiet diskusiju par gatavo produktu, tā saskarnēm un pasūtījumu rīku apjomu.
- Sadaļas rasējums ar izmēriem un pārskatīšanu
- Materiāla kategorija, biezums un pārklājums
- Fotoattēlu paraugi un atslēgas piestiprināšanas vai malas prasības