


BMS Maskiner · Regnvattenprodukter av metall
Regnränna maskin
En maskinrulle med regnränna formar rullband till öppna takrännor i metall. Välj en BMS-konfiguration genom hela sektionen, material och kantdetaljer.
För tillverkare av regnvattenprodukter och tak- eller plåtverkstäder som tillverkar takrännor i plåt.
En snittritning, materialspecifikation och referensprov gör den första diskussionen mer användbar.
Profil först
Börja med den färdiga regnvattenprodukten
För en takränna av metall, välj maskiner runt den öppna dräneringssektionen och dess fästdetaljer. Enbart 'Gutter' är inte en verktygsspecifikation.
Sektionen ska passa det takkantsystem, hängare, skarvar och utlopp som används i ditt produktsortiment. Dräneringskapacitet och installationsdesign förblir krav på det färdiga systemet.
Definiera ditt fullständiga tvärsnittEn öppen metallkanal som samlar upp avrinning från taket. Dess framkant, bakre fläns och vägggeometri definierar både formnings- och monteringskrav.
En takfotskanal kan tjäna regnvattendränering. Skicka dess sektions- och växthusbilagadetaljer; användningsnamnet upprättar inte en matchande maskin.
En planterings- eller odlingskanal har sina egna krav på stöd, dränering och slutanvändning. Håll ritningen åtskild från takrännans specifikation.
Ett slutet regnvattenrör introducerar en söm eller förslutning och tillhörande beslag. Ge den en separat utrustningsomfattning från den öppna rännan.
Tillverkning av kantsten och rännstenar av betong använder en annan process. Den här sidan täcker maskiner för regnränna av metall.
Geometri → formning & passning
Ett komplett avsnitt definierar verktyget
Visa varje vägg, böj och kant – inte bara en total bredd. Identifiera måtten som styr hur rännan möter sina hängare, skarvar och takkantskomponenter.
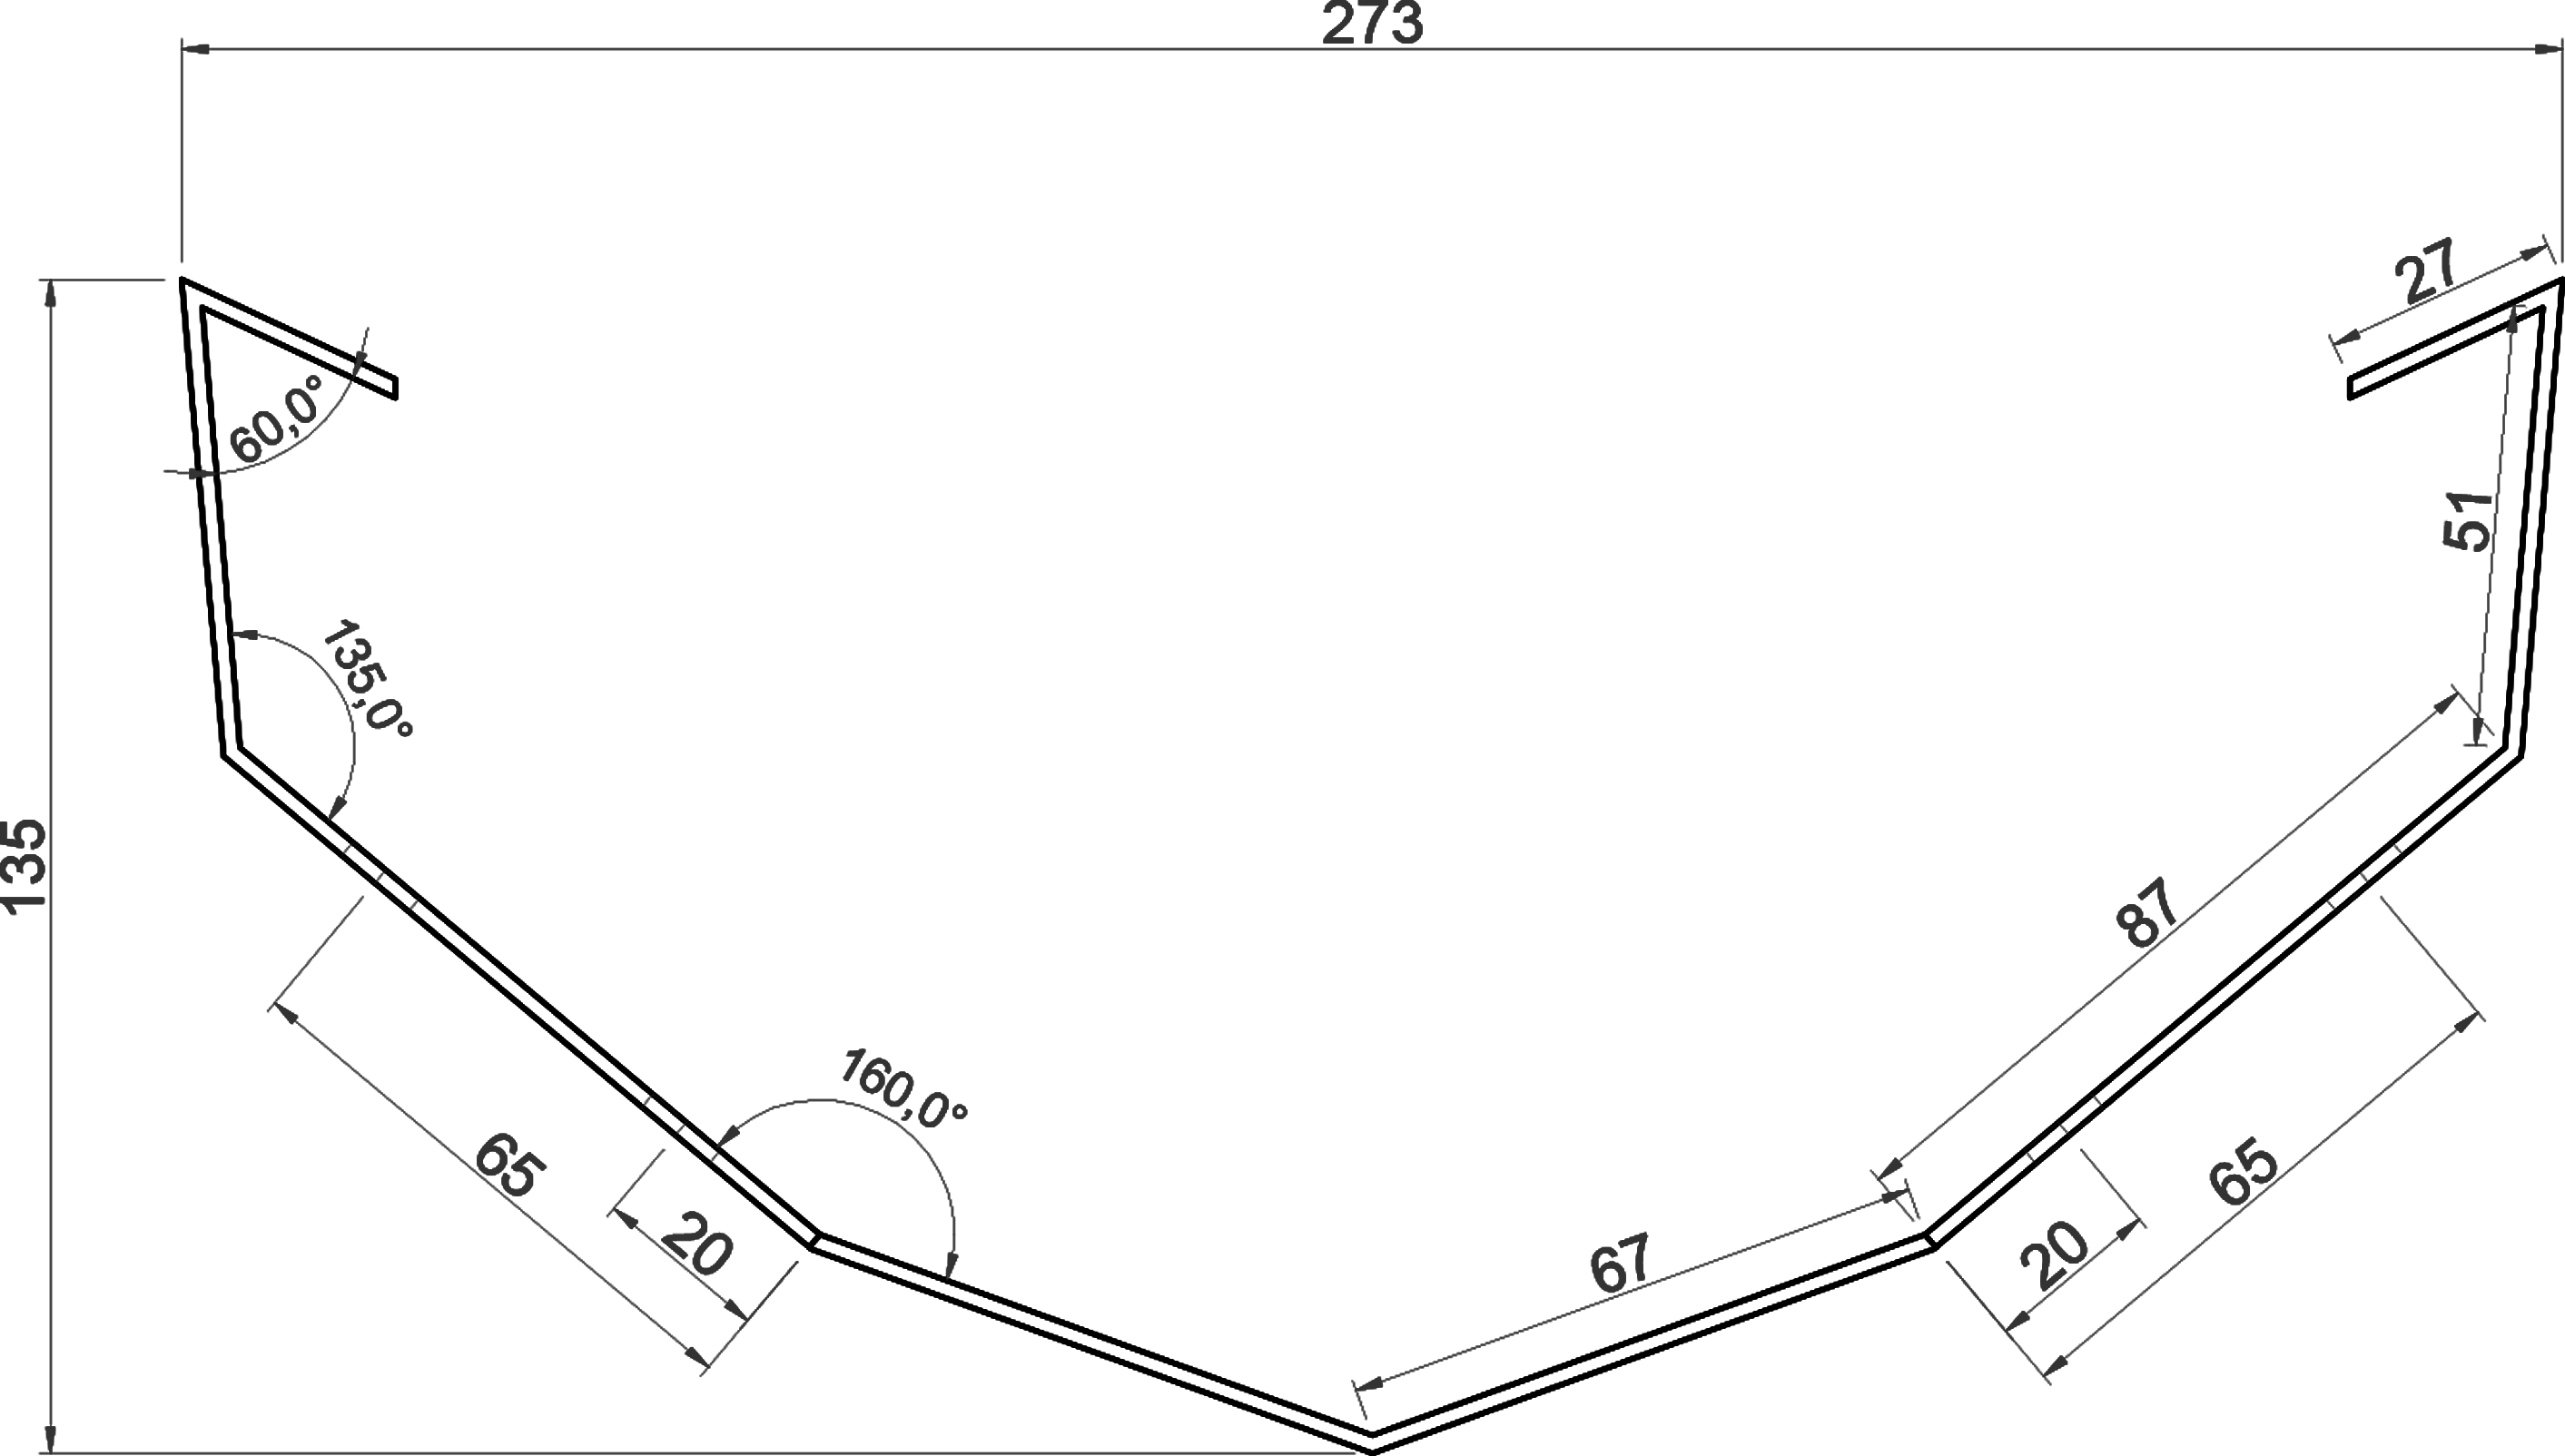

Dimensionera den övre öppningen, basformen och totalt djup separat. Markera inre eller yttre mått och mätdata; den nominella storleken lämnar dessa samband odefinierade.
Visa varje vägghöjd, lutning och övergång. En högre bakvägg eller vinklad framvägg förändrar sektionen och det stöd som behövs vid formningen.
Definiera krökta baser och varje böjningsvinkel eller radie. Dessa påverkar rullens konturer, formningsförloppet och den slutliga formen efter återfjädring.
Rita hela returen, kroken eller den rullade kanten, inklusive dess öppning och orientering. Små kantskillnader påverkar verktygsåtkomst och häng- eller fogpassning.
Identifiera kritiska monteringsdimensioner och deras toleranser. Leta upp hål från ett datum, med storlek och avstånd, och visa den passande delen eller ett prov när passformen är viktig.
Material → konfiguration
Matcha spolen med profilen
Enbart ett tjockleksområde etablerar inte kompatibilitet. Materialkvaliteten, beläggningen och den färdiga formen bestämmer tillsammans formnings- och skärkraven.
| Ditt krav | Vilka förändringar i inställningen | Användbar input |
|---|---|---|
| Material & styrka | Olika formmotstånd och återfjädring påverkar rulldesign, stöd och slutlig böjkorrigering. | Information om betyg, temperament eller avkastningsgräns; en spolespecifikation. |
| Tjocklek | Rullspalter, böjradier och skärarrangemanget måste passa det aktuella området som används för den sektionen. | Minsta/maximala tjocklek; skilja basmetall från belagd tjocklek. |
| Beläggning & finish | Exponerade ytor och täta veck behöver lämplig kontakt och en finishkontroll efter formningen. | Beläggningstyp, målad sida, skyddsfilm och acceptabelt ytutseende. |
| Spolens bredd | Utvecklad bredd inkluderar raka längder, böjtillägg och kantreturer. Material, tjocklek och böjradier påverkar dessa utrymmen. | Komplett sektion, inre böjradier, tjocklek och fållar; en befintlig remsbredd, om den används. |
| Hål & vikta kanter | Placering i förhållande till böjar påverkar stansningssekvens, verktygsåtkomst och den färdiga kanten. | Hålmönster, referensdatum, vik- eller vulstdetalj och passande del. |
På mindre skärmar sveper du över tabellen för att se alla tre kolumnerna. Använd den godkända sektionen och provmaterialet för att fastställa produktionsbandets bredd innan en bulkbeställning.
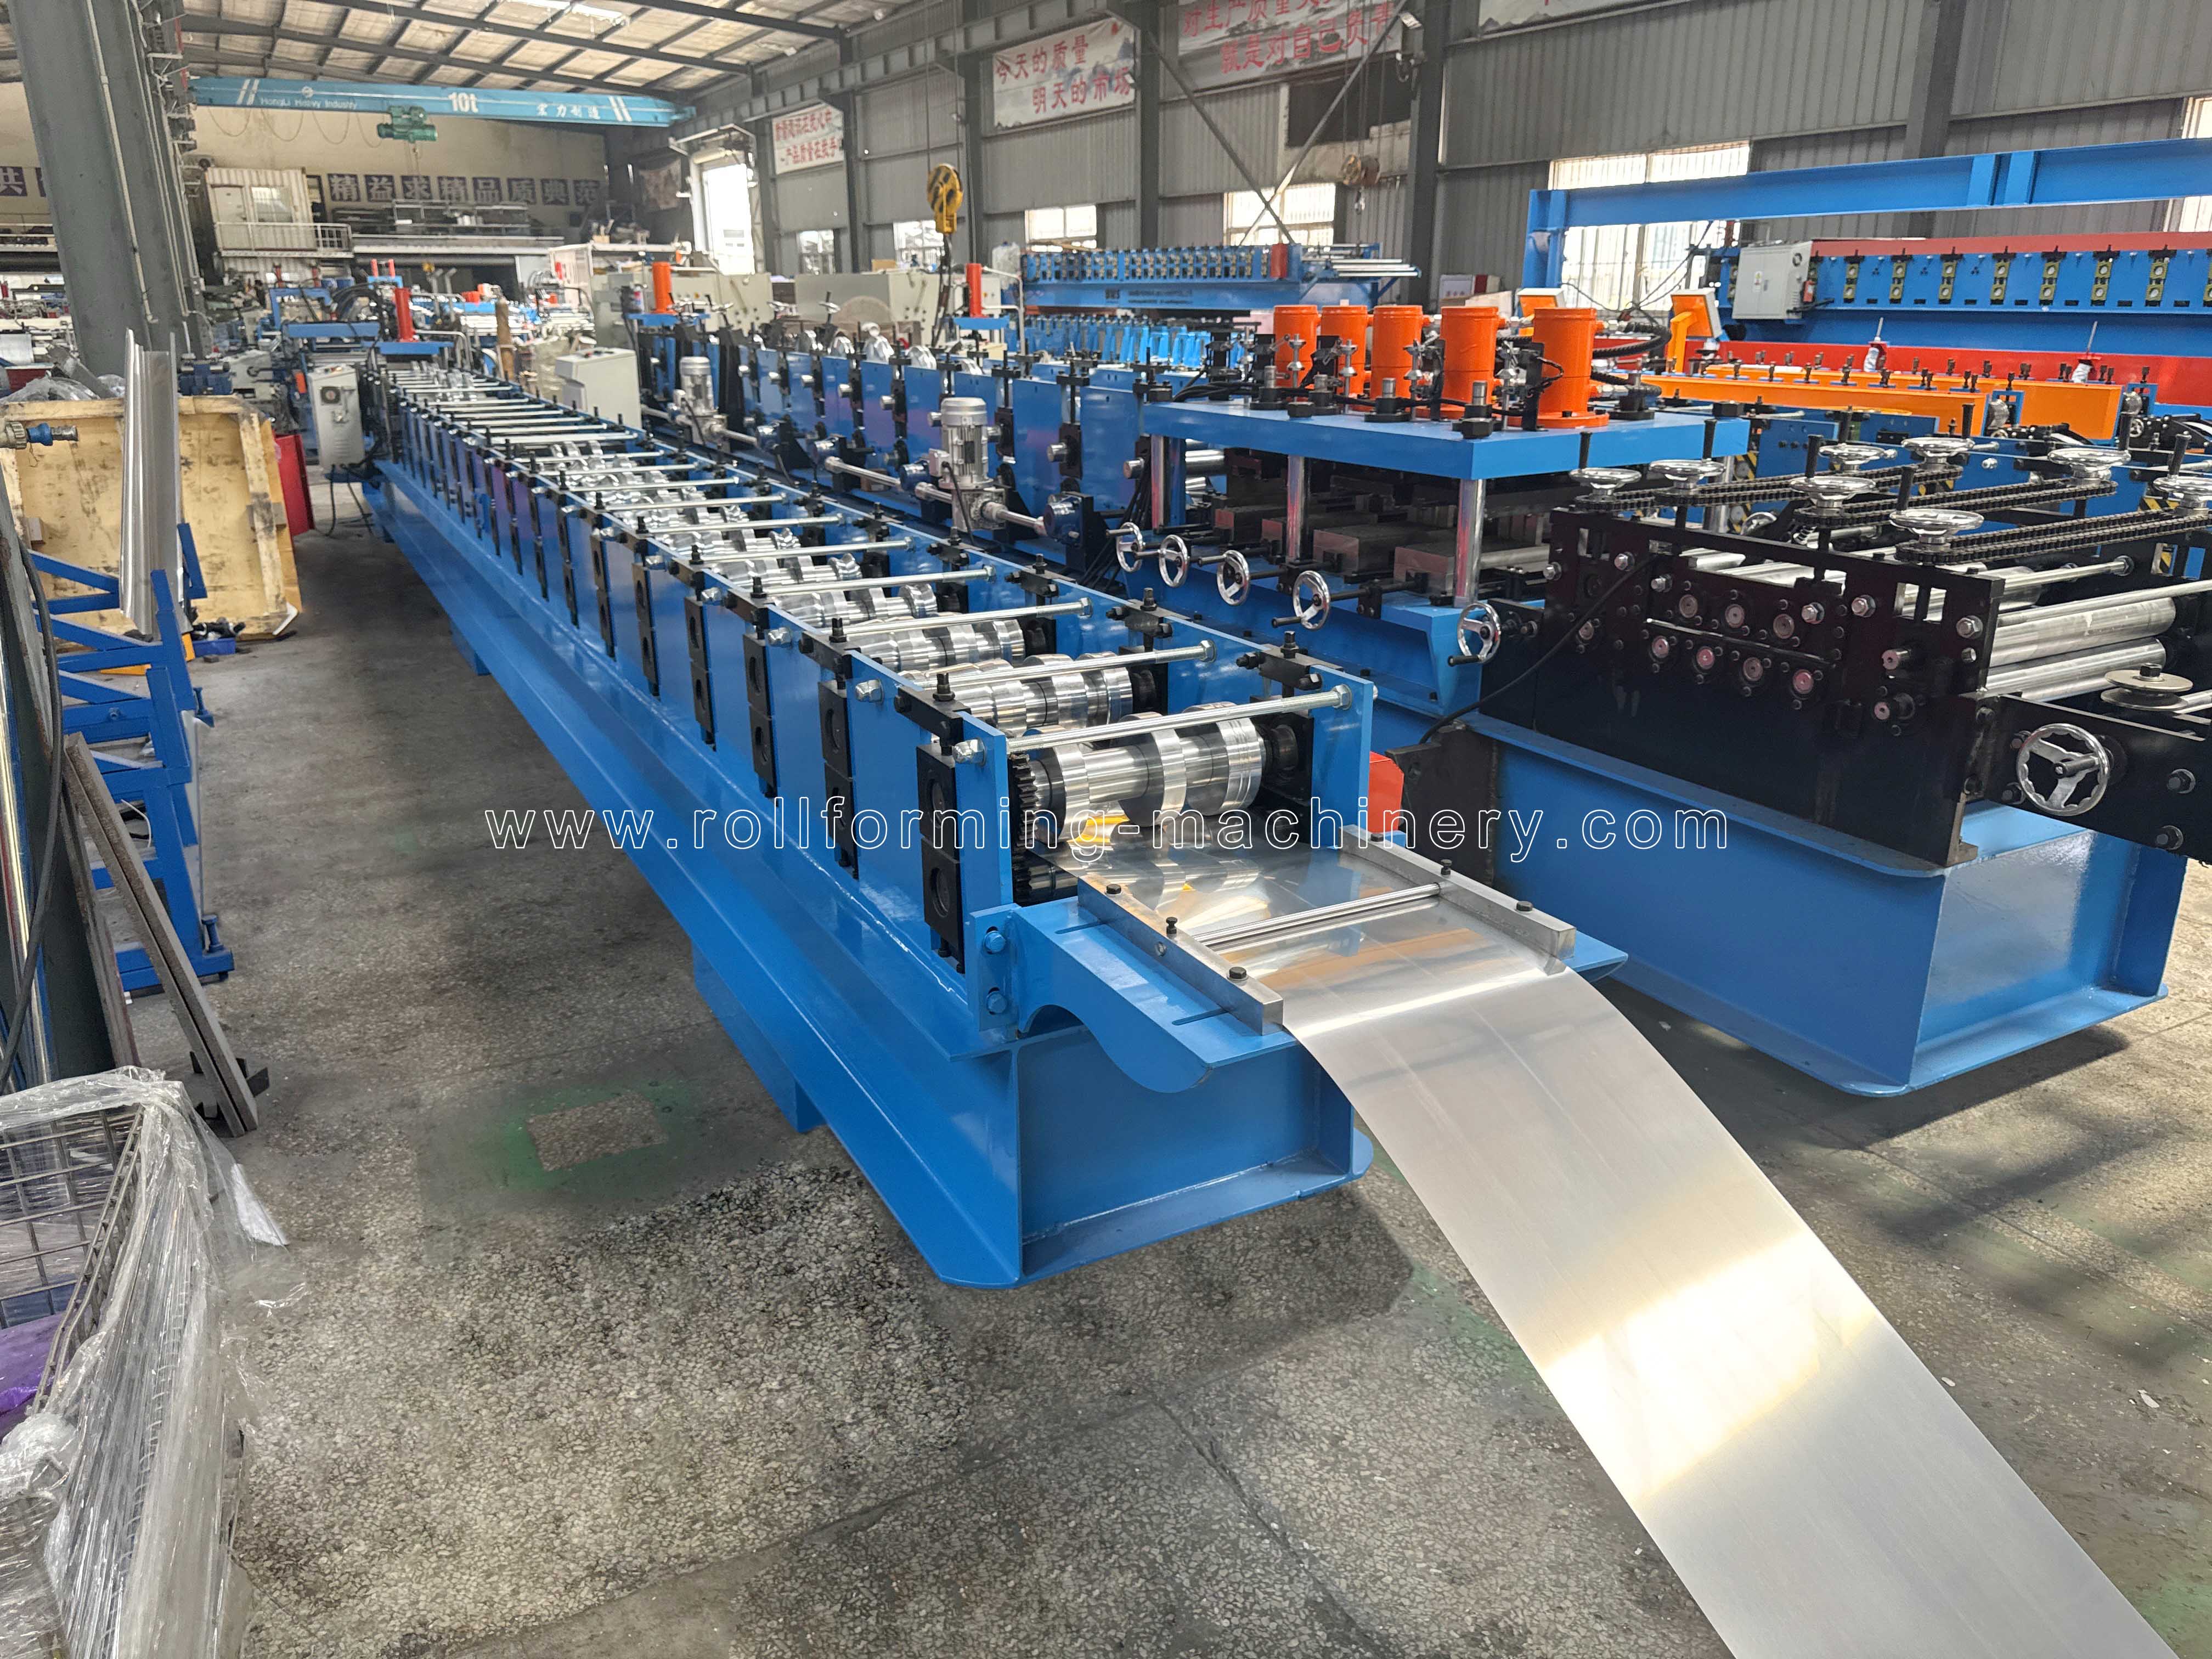
Materialspecifika utgångspunkter
Utvalda BMS regnränna maskinkonfigurationer
Lista en konfiguration efter sektion och råmaterial. Ett delat produktnamn gör inte dessa maskiner utbytbara över alla K-stil, halvrunda eller lådprofiler.
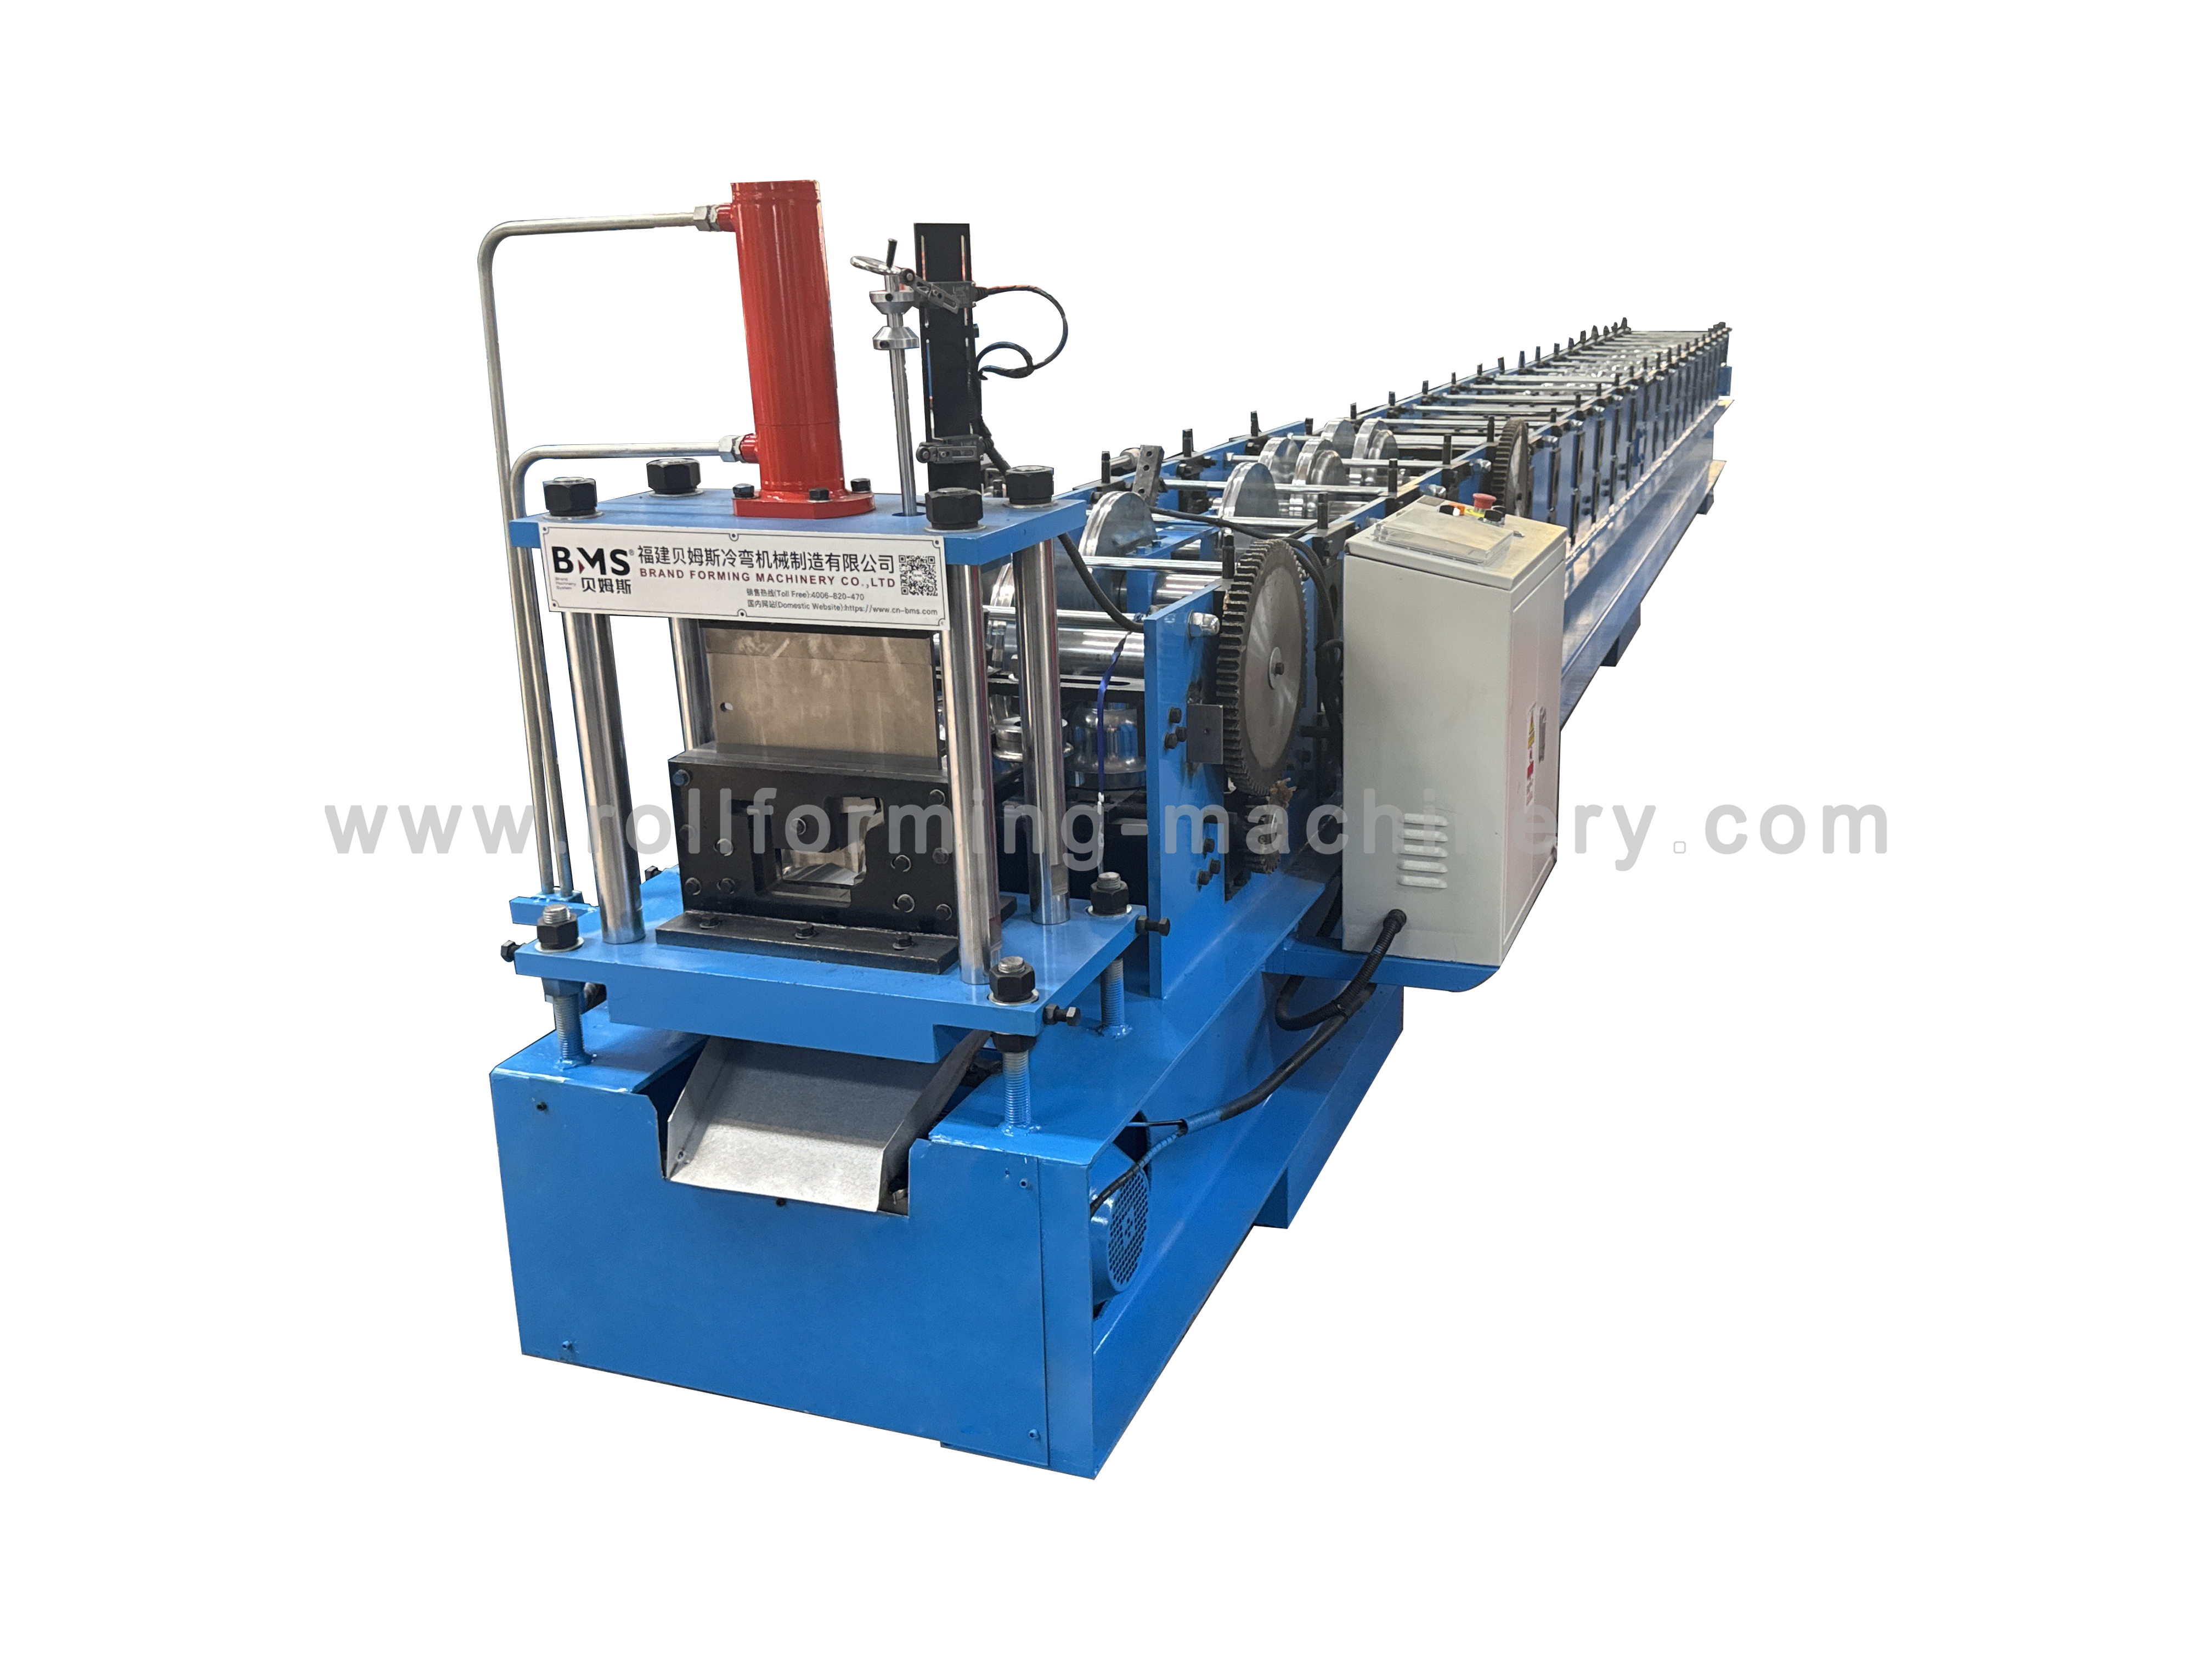
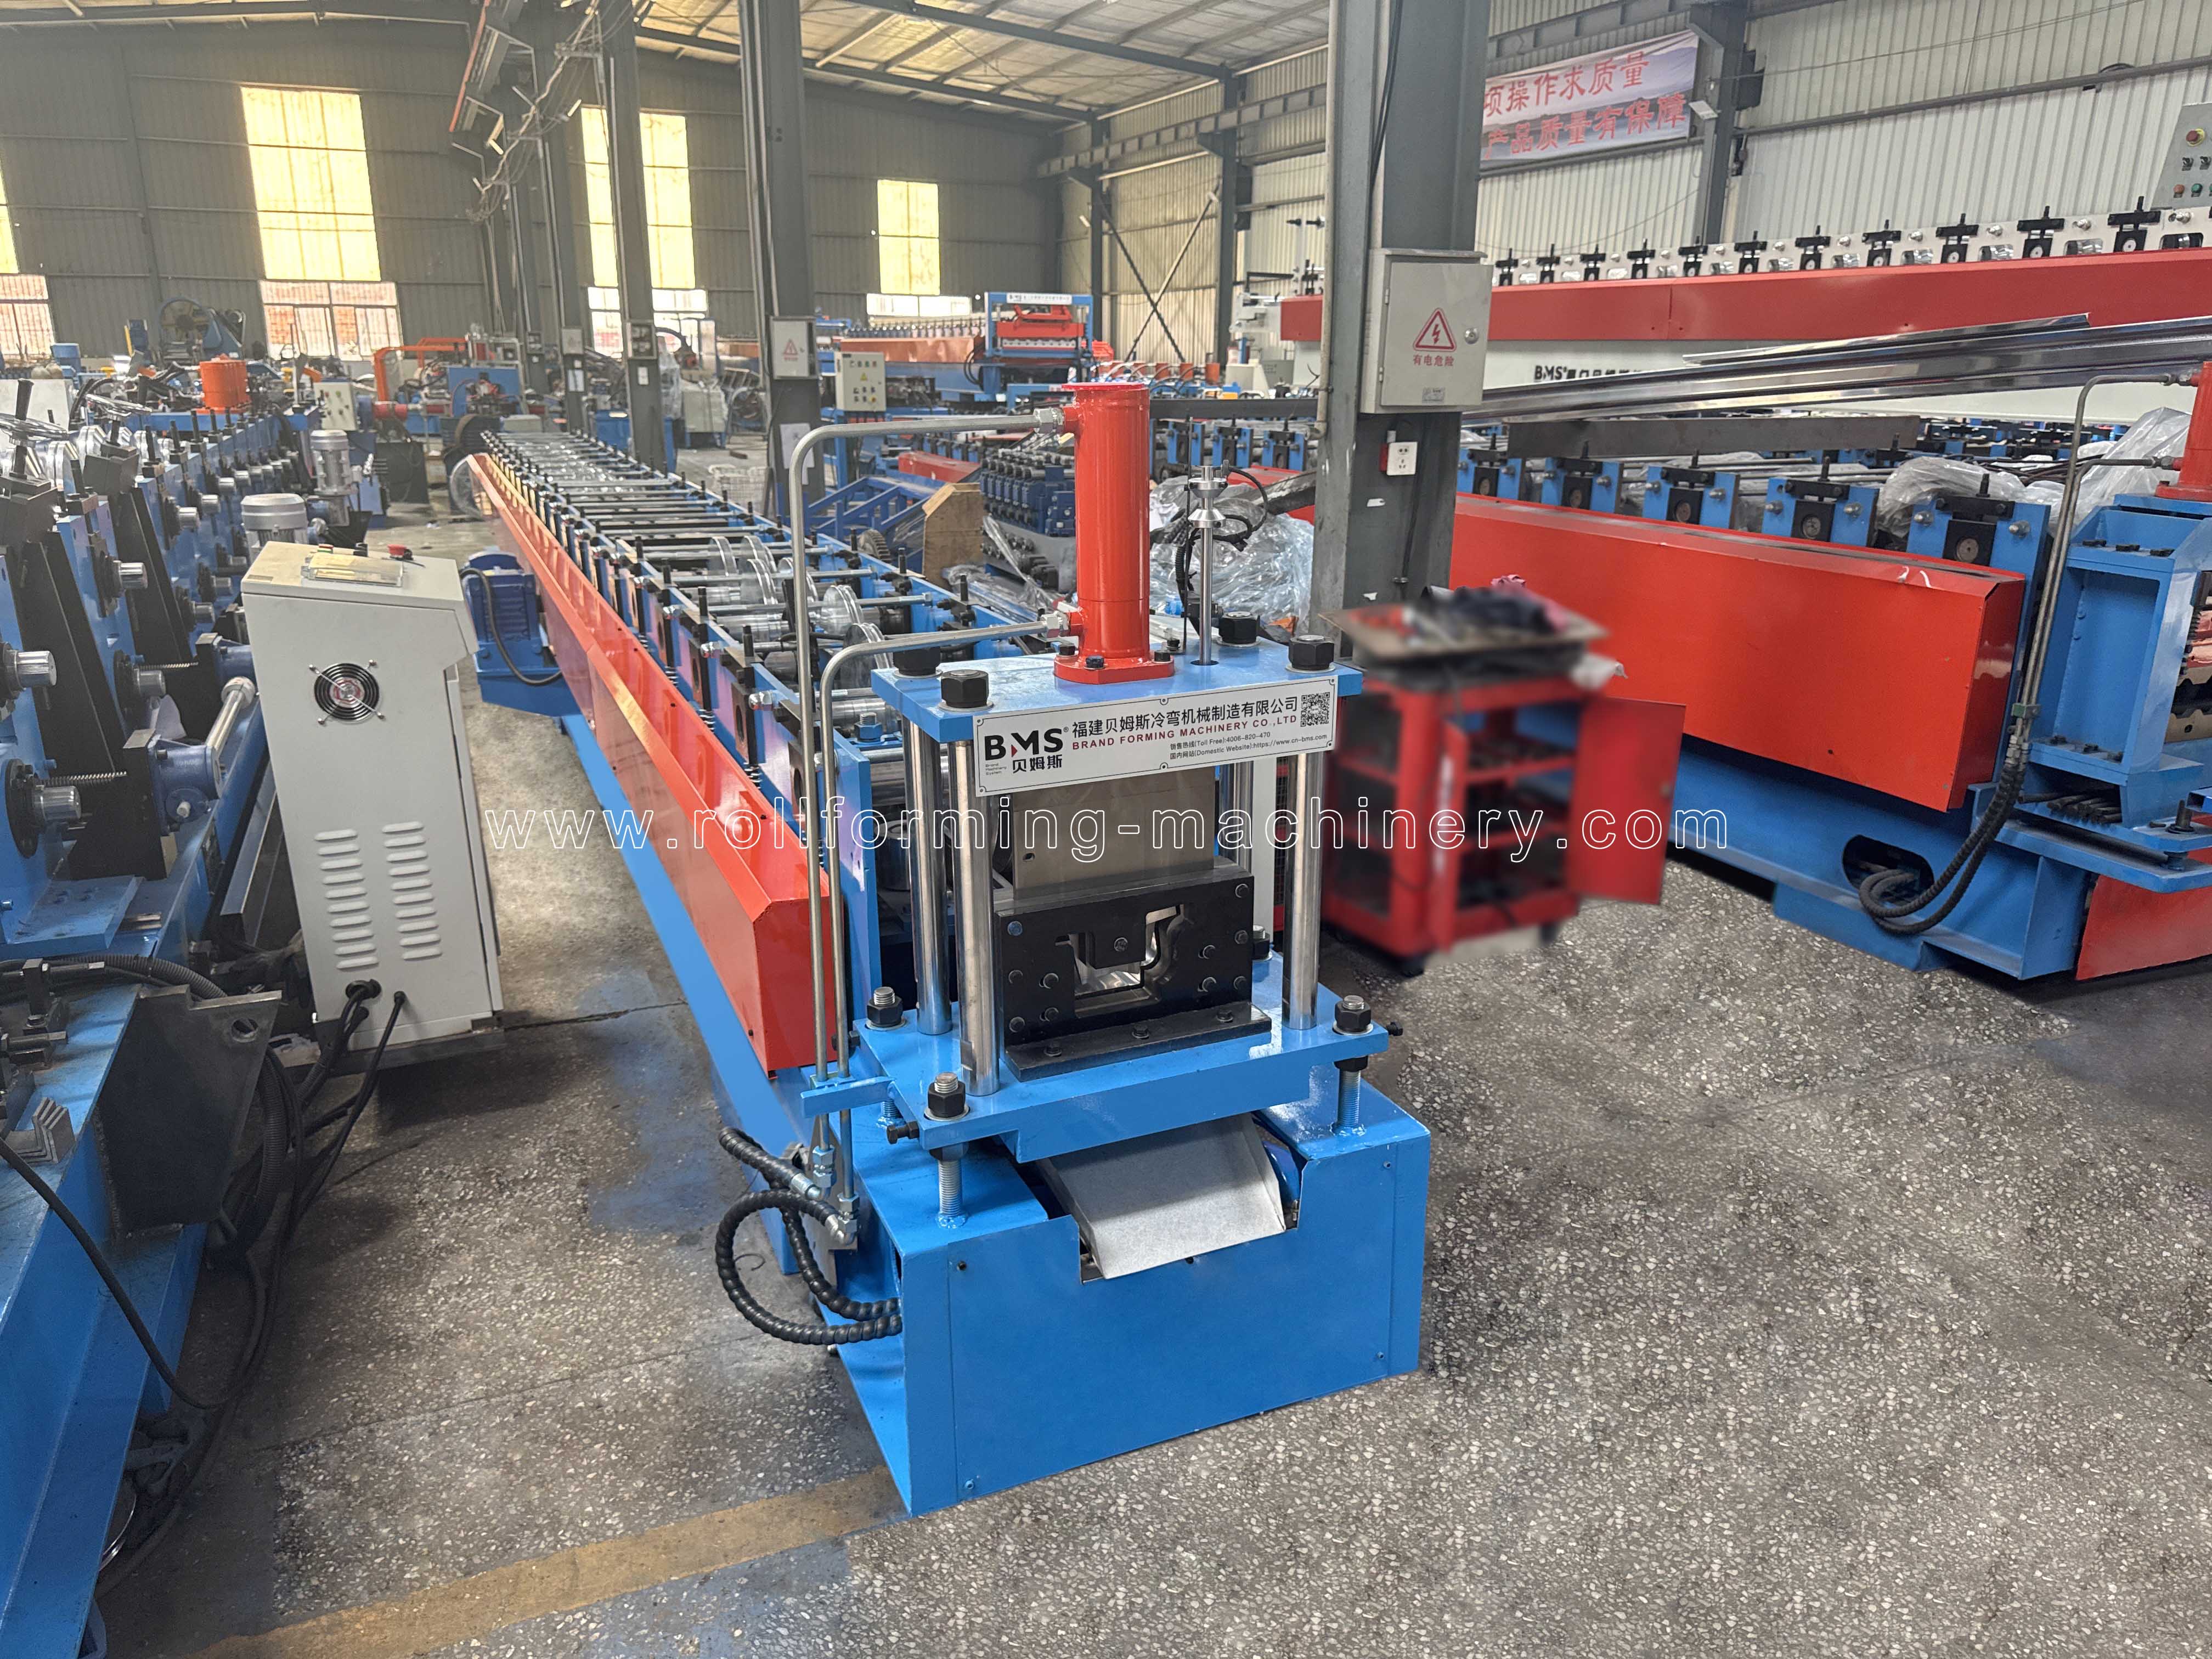
YX132-172 Spansk rännmaskin
201 rostfritt stål · 0,5–0,8 mm
BMS YX132-172-konfigurationen är specificerad för 201 rostfritt stål, 0,5–0,8 mm tjockt, med sträckgräns på 260–310 MPa.
- Matcha dina konturer och kantdetaljer till det föreslagna verktyget.
- Andra rostfria kvaliteter eller en annan sektion kräver en separat material- och verktygsutvärdering.

Bärbar rännmaskin
GI / PPGL / aluminium · 0,3–0,6 mm
Den bärbara BMS-konfigurationen specificerar galvaniserat stål (GI), PPGL eller aluminium vid 0,3–0,6 mm. Referensrännan är 144 mm bred och 90 mm hög.
- Jämför hela den krökta sektionen, väggarna och kantformen med din ritning.
- Välj utifrån den föreslagna profilen och materialkonfigurationen; ett formfamiljnamn ensamt kan inte definiera dess verktyg.

Rännmaskin med valfri stansning
Galvaniserad plåt · 0,25–0,55 mm
BMS valfri stanskonfiguration anger galvaniserad plåt vid 0,25–0,55 mm. Utfodringsbredd ställs från den föreslagna sektionsritningen.
- Definiera hålstorlek, mönster och placering i förhållande till vecken.
- Ange om hål stöder överlappande fogar eller annat gränssnitt, och inkludera stansning i utrustningens omfattning vid behov.
Prov → acceptans
Inspektera form, kant och yta
Använd ett färdigt prov för att göra diskussionen konkret. Ett fotografi hjälper till att identifiera formen och synliga defekter; dimensioner, montering och repeterbarhet kräver en överenskommen mät- eller provmetod.

Form & fjädring
Leta efter ojämna väggar, vridning, båge eller en kant som öppnar sig efter formning.
Mät eller provMät öppning, djup, väggvinklar och radier med överenskomna referenser. Ange om det skurna provet är fritt eller fixturstödt, kontrollera sedan kritiska dimensioner och passa med den faktiska matchningskomponenten.
Kanter & klippta ändar
Inspektera veck eller pärlor för sprickor och oregelbunden stängning. Undersök snittet för grader, krossade kanter och ändförvrängning.
Mät eller provKom överens om snittets skick, hålpositioner och kantpassningskriterier. Inkludera vald profil, material och skärarrangemang i försöket.
Yta & beläggning
Inspektera den exponerade ytan för repor, rullmärken och beläggningsskador vid böjar.
Mät eller provAnvänd den avsedda belagda spolen och ange vilken yta som förblir synlig. Kom överens om godtagbart utseende och eventuella beläggningskontroller före acceptans.
Håll varje prov kopplat till dess ritningsrevision, materialkvalitet, tjocklek, spolspecifikation och inställning. Kom överens om provtagningsplatser, kvantiteter och acceptansgränser för din beställning.

En profil eller ett produktsortiment?
Behandla varje ytterligare profil som ett verktygsbeslut
För flera beställningsprofiler, tillhandahåll en separat sektion och materialspecifikation för varje. Att gruppera dem under en ränna stil skapar inte en gemensam uppsättning rullar eller en gemensam fräs.
Samma sektion, olika skärlängd
Håll kontur, kantdetaljer och material inom den överenskomna konfigurationen. En kontrollinställning för skärlängd ändrar inte valsens form.
En storlek, radie eller kantvariant
Ändring av öppning, djup, bakvägg, fåll eller vulst kan ändra rullkontakt och verktygsavstånd. Definiera varianterna för att utvärdera justering, extra verktyg eller en separat maskinomfattning.
Ett nytt material eller hålmönster
En materialförändring kan förändra återfjädring och finish; en förändring av hålmönster kan påverka stansnings- och formningssekvensen. Inkludera både i profiljämförelsen och testplanen.
Relaterad utrustning
Planera spolhantering och remsförberedelse
Lägg till utrustning för en definierad produktionsuppgift. Matcha dess spiralgränser, matningsriktning och kontroller till den föreslagna rännstenslinjen och håll det extra omfattningen tydlig i offerten.

Hydraulisk decoiler med spolbil
BMS 5–7T decoiler är ett spolhanteringsalternativ för att utvärdera när din inkommande spole och laddningsmetod kräver kraftfull hantering.
Skicka spolvikt, bredd, inner-/utvändig diameter och laddningsmetod. Kontrollera foder- och styrintegreringen istället för att välja enbart efter kapacitet.
Se den hydrauliska decoilern
Längd- och skärutrustning
Vid inköp av breda stålspolar förbereder slitsning smalare matarremsor för ränn-, inslags- och nockkapsproduktion.
Definiera huvudspolens material, tjocklek, målremsbredder och kantskick. Fastställ rännans utvecklade bredd innan du bestämmer dig för bulkslitsspole.
Se utrustning för förberedelse av remsorEn användbar första förfrågan
Skapa ett profilkravspaket
Gör en tydlig notering för varje profil du vill tillverka. Prioritera huvudorderdelen och identifiera sedan varianterna så att diskussionen om maskin och verktyg förblir specifik.
Definiera det färdiga avsnittet
Skicka en måttritning med enheter och revision, orientering fram/bak, invändiga böjradier, vikta eller rullade kanter, håldetaljer och kritiska gränssnittstoleranser. Markera inre/utvändiga mått och lägg till exempelbilder från ändvy och sidovy.
Beskriv den faktiska råvaran
Tillhandahåll information om kvalitet, sträckgräns eller härdning, minsta/maximal tjocklek, beläggning och synlig yta, skyddsfilm, medföljande spolebredd och spoledimensioner. Ange basmetall och belagd tjocklek separat där det är relevant.
Förbered provet och monteringskontrollen
Identifiera den avsedda provspolen, passande delar eller mätare, mätdata och acceptanskriterier. Kom överens om foderbredd, provmaterialmängd och leveransansvar innan körningen arrangeras.
För en ny profil inkluderar BMS anpassningstjänst förstudier och profilskissning. Använd ditt kravpaket för att diskutera avsnittet innan du slutför maskinens omfattning.
Skicka profilkravRelaterade resurser
Fortsätt med rätt urvalsuppgift
Produktionsomfattning & inköp
Jämför bredare maskinkonfigurationer, stödjande utrustning och offertförberedelser efter att ha definierat din regnrännaprofil.
Se över BMS-rännans köpalternativAnpassning & besiktning
Läs BMS-svaren om profilutvecklingstjänster, besiktning före leverans och de förberedelser som behövs på din fabrik.
Läs vanliga frågor om BMS-maskinerInstallation & supportplanering
Använd BMS-servicevägen för att diskutera idrifttagning, utbildning och supportarrangemang för den valda konfigurationen.
Granska BMS maskintjänsterVanliga frågor om val av regnrännamaskin
Liknande maskinnamn ensamma etablerar inte sektionskompatibilitet. Jämför den kompletta ritningen, material och rull-/kutteromfattning. Bärbar, spansk och sömlös beskriver olika aspekter av en maskin; kontinuerlig rännproduktion och tak-dagvattenproduktion kan använda samma utrustning när angiven profil och material matchar.
Nej. Spolens bredd är den utvecklade remsbredden beräknad från hela sektionen, inklusive raka längder, böjtillägg och vikta eller rullade kanter. Material, tjocklek och invändiga böjradier påverkar beräkningen. Fastställ matningsbredden genom verktygsdesign och provmaterial innan du köper bulkband.
En kopparorder eller en annan sort av rostfritt stål behöver sin egen material- och verktygsbedömning. BMS YX132-172 specificerar 201 rostfritt stål; den bärbara BMS-konfigurationen anger GI, PPGL eller aluminium; BMS valfri stanskonfiguration anger galvaniserad plåt. Skicka avsedd kvalitet, tjocklek och beläggning med snittritningen.
Använd fotografiet tillsammans med en måttritning. Den visar kontur, kant och finish men definierar inte radier, vinklar, toleranser eller mätdata. Identifiera den kritiska parningsdelen när passform är en del av acceptans.
Lista varje sektion med dess ritningsrevision, material- och tjockleksområde, kant- och håldetaljer och beställningsprioritet. Identifiera vilka dimensioner som varierar. Detta möjliggör en diskussion om justering, verktygsbyten eller separat utrustning; en profillista ensam etablerar inte en universell övergångsförmåga.
Förbered den valda maskinens platskraft, provmaterial, personal och hanteringsutrustning; inkluderar hydraulolja där konfigurationen använder hydraulik. Planera eventuella köpare eller tredjepartsinspektioner före leverans med överenskomna testkriterier. Definiera idrifttagning, utbildning och supportomfattning i beställningen, tillsammans med krav på platskraft och destinationsdokument.
Ditt nästa produktionsbeslut
Skicka ditt avsnitt.
Diskutera en BMS-konfiguration.
Berätta för BMS vilken regnränna av metall du tillverkar och vilken spole du tänker använda. Bygg diskussionen kring den färdiga produkten, dess gränssnitt och verktygsomfånget för dina beställningar.
- Sektionsritning med mått och revision
- Materialklass, tjocklek och beläggning
- Exempelfoton och nyckelpassning eller kantkrav