


BMS Machinery · Металеві вироби для дощової води
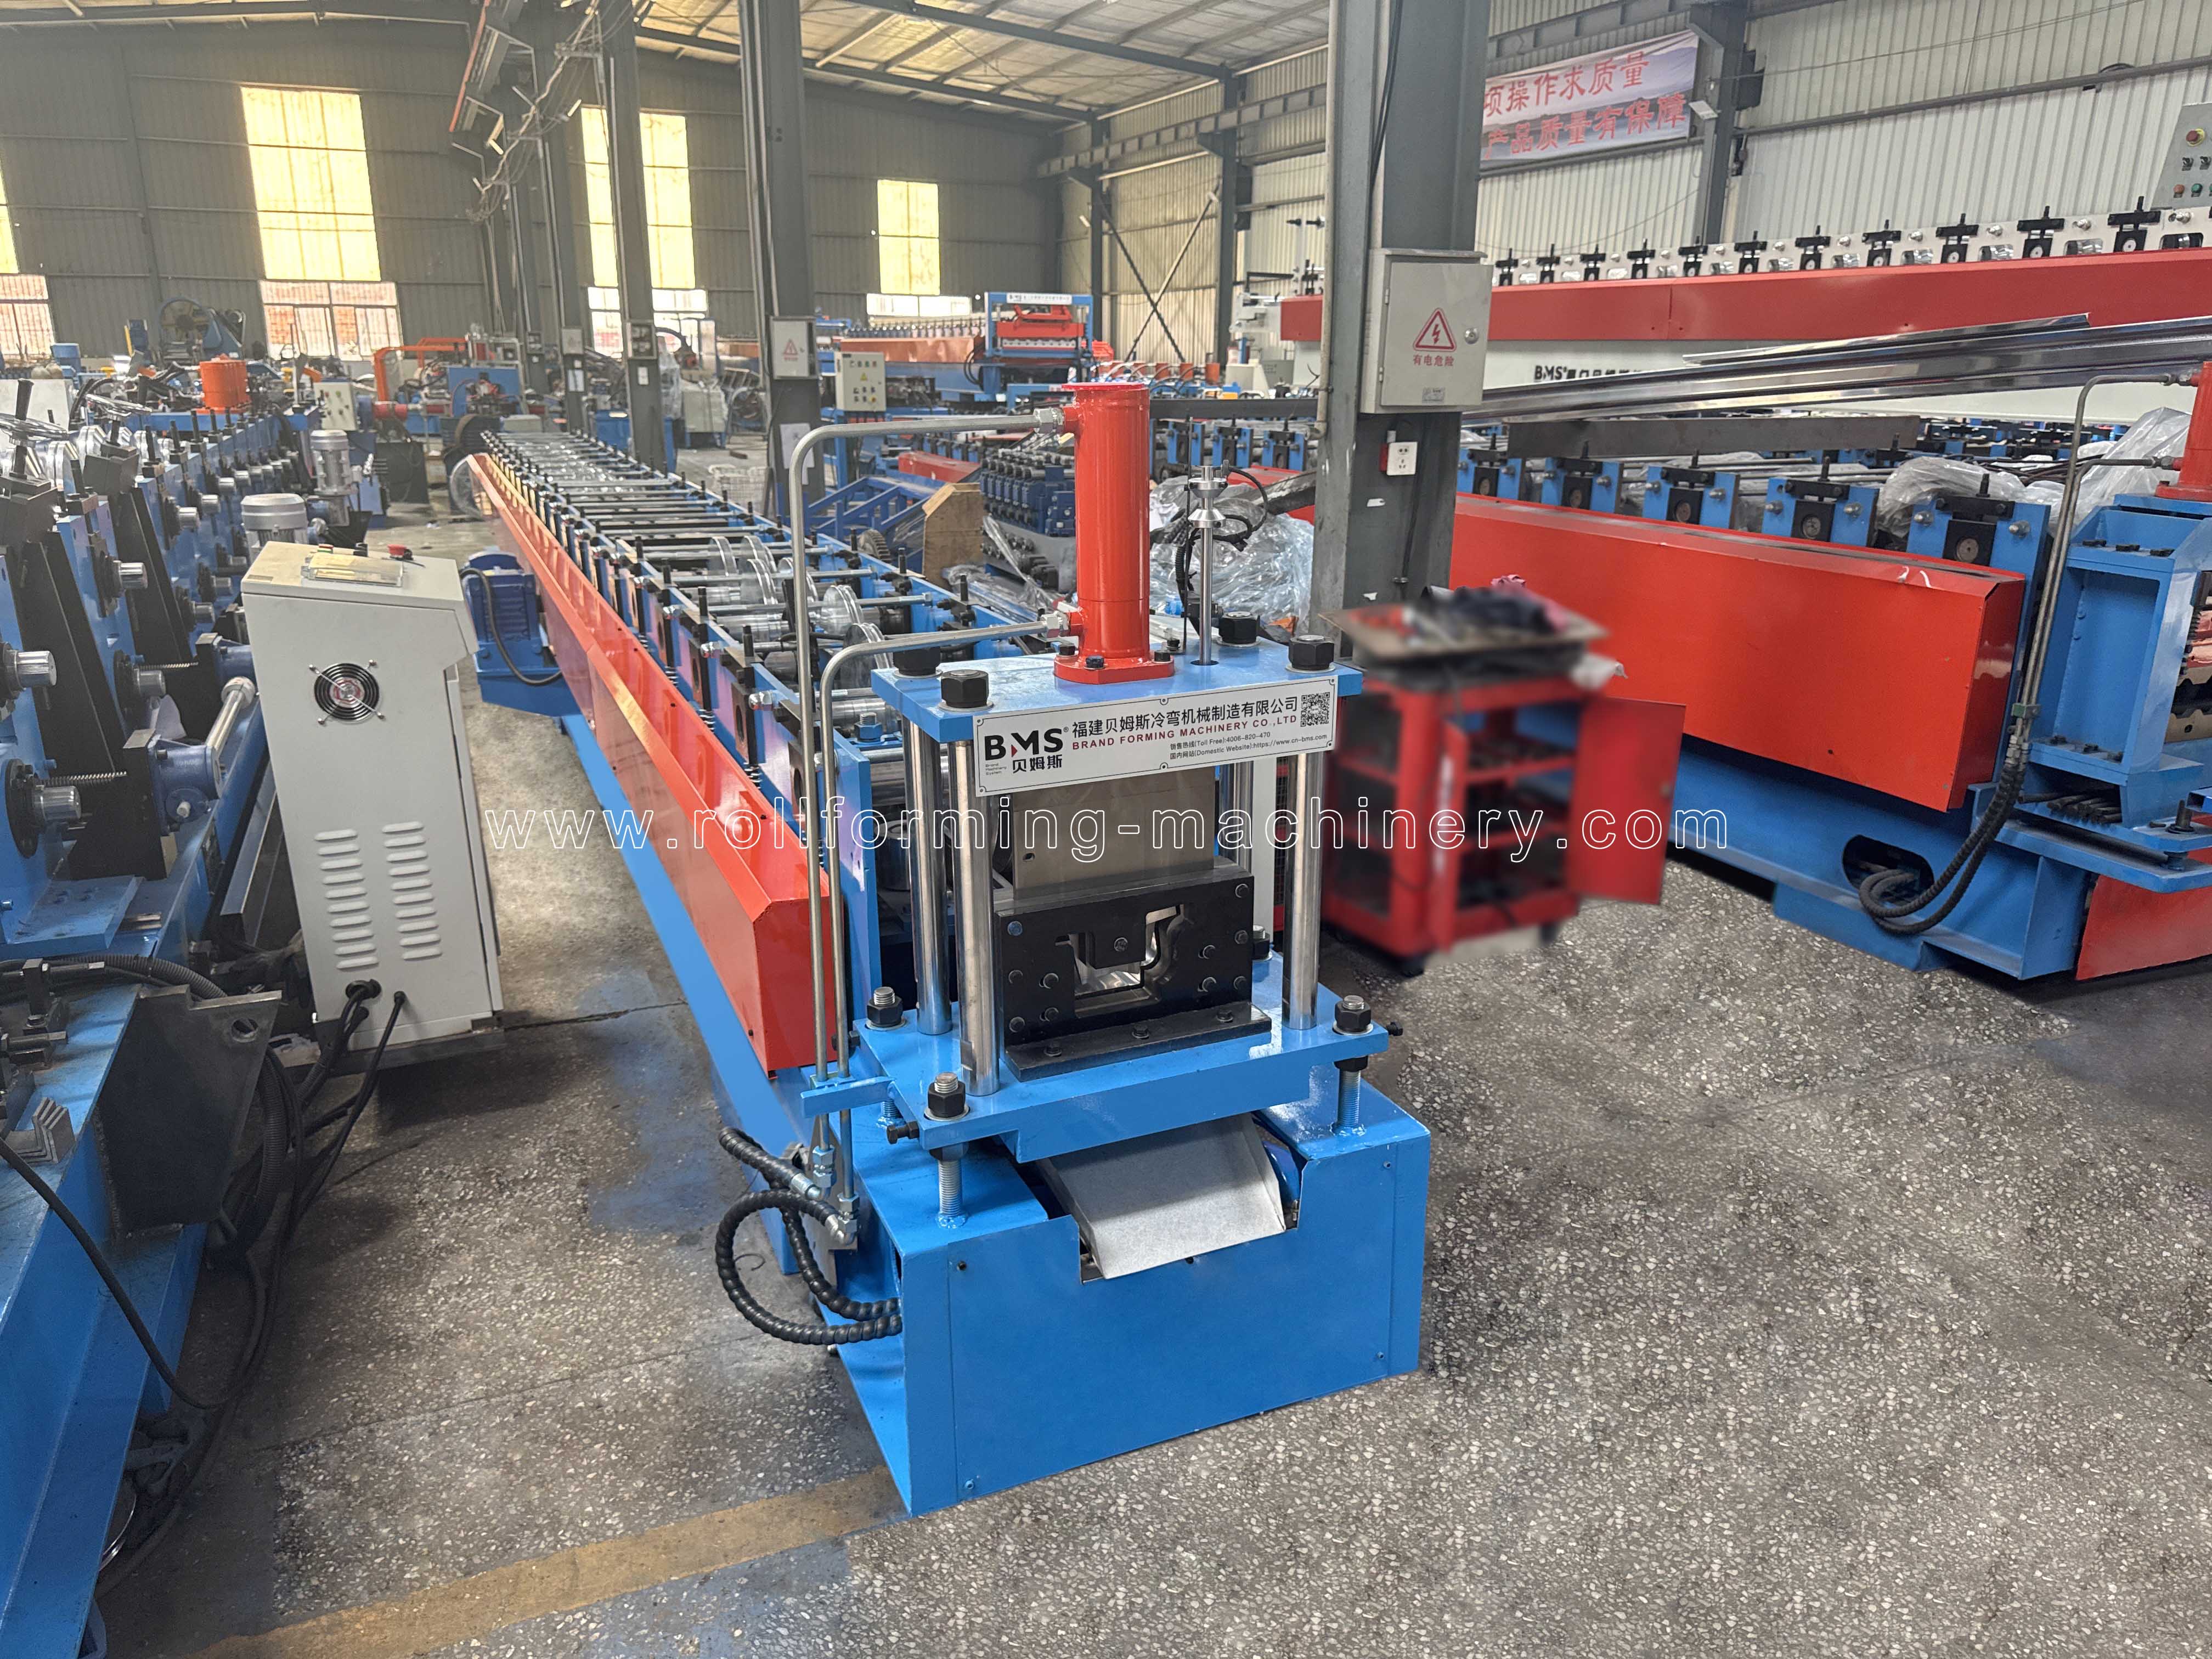
Машина для водостоку
Валкова машина для водостічної ринви формує рулонну стрічку у відкриті металеві жолоби даху. Виберіть конфігурацію BMS за повним перерізом, матеріалом і деталями краю.
Для виробників дощової води та покрівельних або металевих майстерень, які виробляють металеві водостоки.
Креслення розрізу, специфікація матеріалу та контрольний зразок роблять перше обговорення більш корисним.
Спочатку профіль
Почніть із готового продукту з дощовою водою
Для водостоку з металевого даху виберіть обладнання навколо відкритої дренажної секції та деталей її кріплення. 'Жолоб' сам по собі не є специфікацією інструменту.
Секція має відповідати системі кромок даху, підвісам, з’єднанням і розеткам, які використовуються у вашому асортименті продукції. Ємність дренажу та проект монтажу залишаються вимогами до готової системи.
Визначте свій повний поперечний перерізВідкритий металевий канал для збору стоків з даху. Його передній край, задній фланець і геометрія стінки визначають вимоги до формування та підгонки.
Карнизний канал може служити для відведення дощової води. Надішліть його секцію та деталі кріплення теплиці; назва використання не встановлює відповідну машину.
Канал для посадки або вирощування має власні вимоги до підтримки, дренажу та кінцевого використання. Зберігайте його креслення окремо від специфікації ринви для даху.
Закрита труба для дощової води має шов або закриття та відповідні фітинги. Виділіть йому окремий діапазон обладнання від відкритого жолоба.
Для виробництва бетонних бордюрів і водостоків використовується інший процес. Ця сторінка охоплює обладнання для металевих водостоків.
Геометрія → формування та підгонка
Повний розділ визначає інструменти
Покажіть кожну стіну, вигин і край, а не лише загальну ширину. Визначте розміри, які визначають те, як водостічна труба з’єднується з підвісами, з’єднаннями та компонентами краю даху.
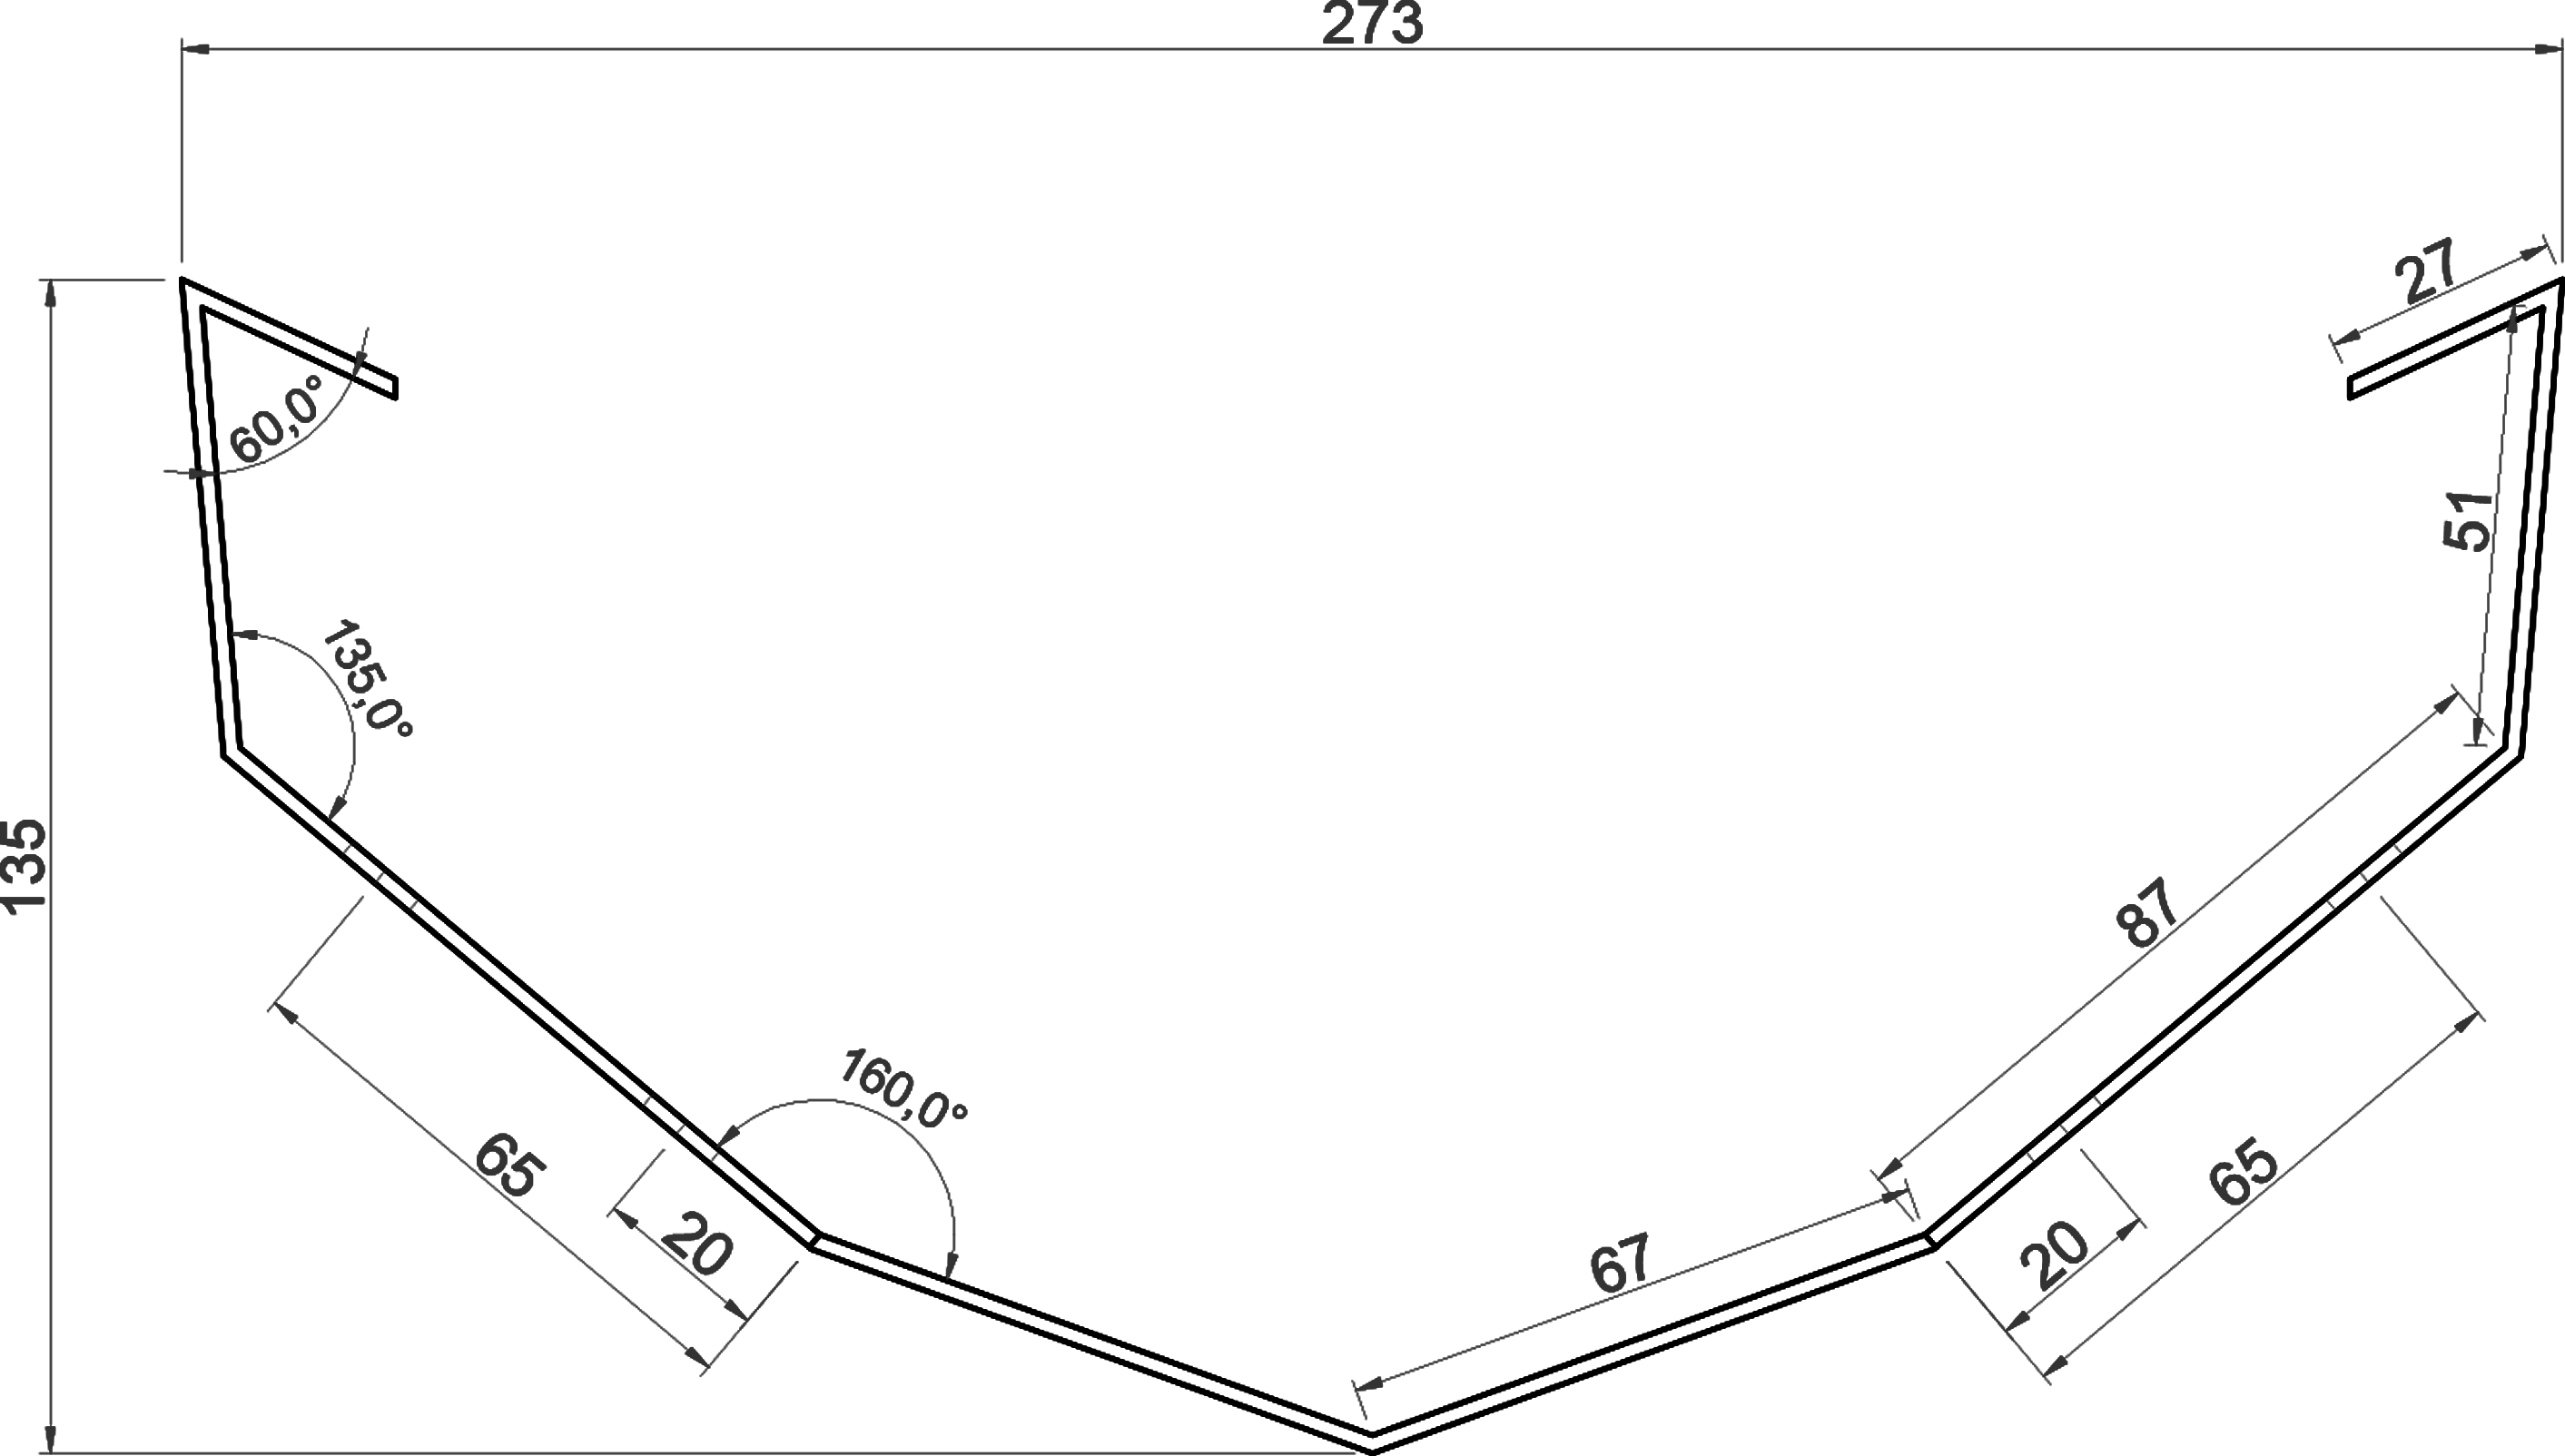

Розміри верхнього отвору, форми основи та загальної глибини окремо. Позначте внутрішні або зовнішні розміри та базу вимірювання; номінальний розмір залишає ці співвідношення невизначеними.
Покажіть висоту, нахил і перехід кожної стіни. Вища задня стінка або кутова передня стінка змінюють секцію та опору, необхідну під час формування.
Визначте вигнуті основи та кожен кут або радіус згину. Вони впливають на контури валика, процес формування та остаточну форму після відкидання.
Намалюйте повний поворот, гачок або згорнутий край, включаючи його отвір і орієнтацію. Невеликі відмінності країв впливають на доступ до інструменту та посадку підвіски або з’єднання.
Визначте критичні розміри підгонки та їх допуски. Знайдіть отвори з базової точки, вказавши розмір і відстань, і покажіть відповідну частину або зразок, коли важлива підгонка.
Матеріал → конфігурація
Підберіть котушку до профілю
Сам по собі діапазон товщини не забезпечує сумісності. Сорт матеріалу, покриття та готова форма разом визначають вимоги до формування та різання.
| Ваша вимога | Які зміни в налаштуваннях | Корисний вхід |
|---|---|---|
| Матеріал і міцність | Різний опір формуванню та пружність впливають на конструкцію рулону, підтримку та остаточну корекцію вигину. | Інформація про сорт, температуру або межу текучості; специфікація котушки. |
| Товщина | Зазори між валками, радіуси згинів і різання повинні відповідати фактичному діапазону, що використовується для цієї ділянки. | Мінімальна/максимальна товщина; відрізняти основний метал від товщини з покриттям. |
| Покриття та обробка | Відкриті поверхні та вузькі складки потребують належного контакту та фінішної перевірки після формування. | Тип покриття, пофарбована сторона, захисна плівка та прийнятний зовнішній вигляд поверхні. |
| Ширина котушки | Розгорнута ширина включає в себе прямі відрізки, припуски на згин і повернення краю. Матеріал, товщина та радіуси вигину впливають на ці припуски. | Повний розріз, внутрішні радіуси згину, товщина та рубці; наявна ширина смуги, якщо вона використовується. |
| Отвори та загнуті краї | Положення відносно згинів впливає на послідовність штампування, доступ до інструменту та готову кромку. | Візерунок отвору, опорна точка, деталь складки або бісеру та відповідна частина. |
На менших екранах проведіть пальцем по таблиці, щоб побачити всі три стовпці. Використовуйте схвалений профіль і пробний матеріал, щоб визначити ширину виробничої стрічки перед масовим замовленням рулонів.
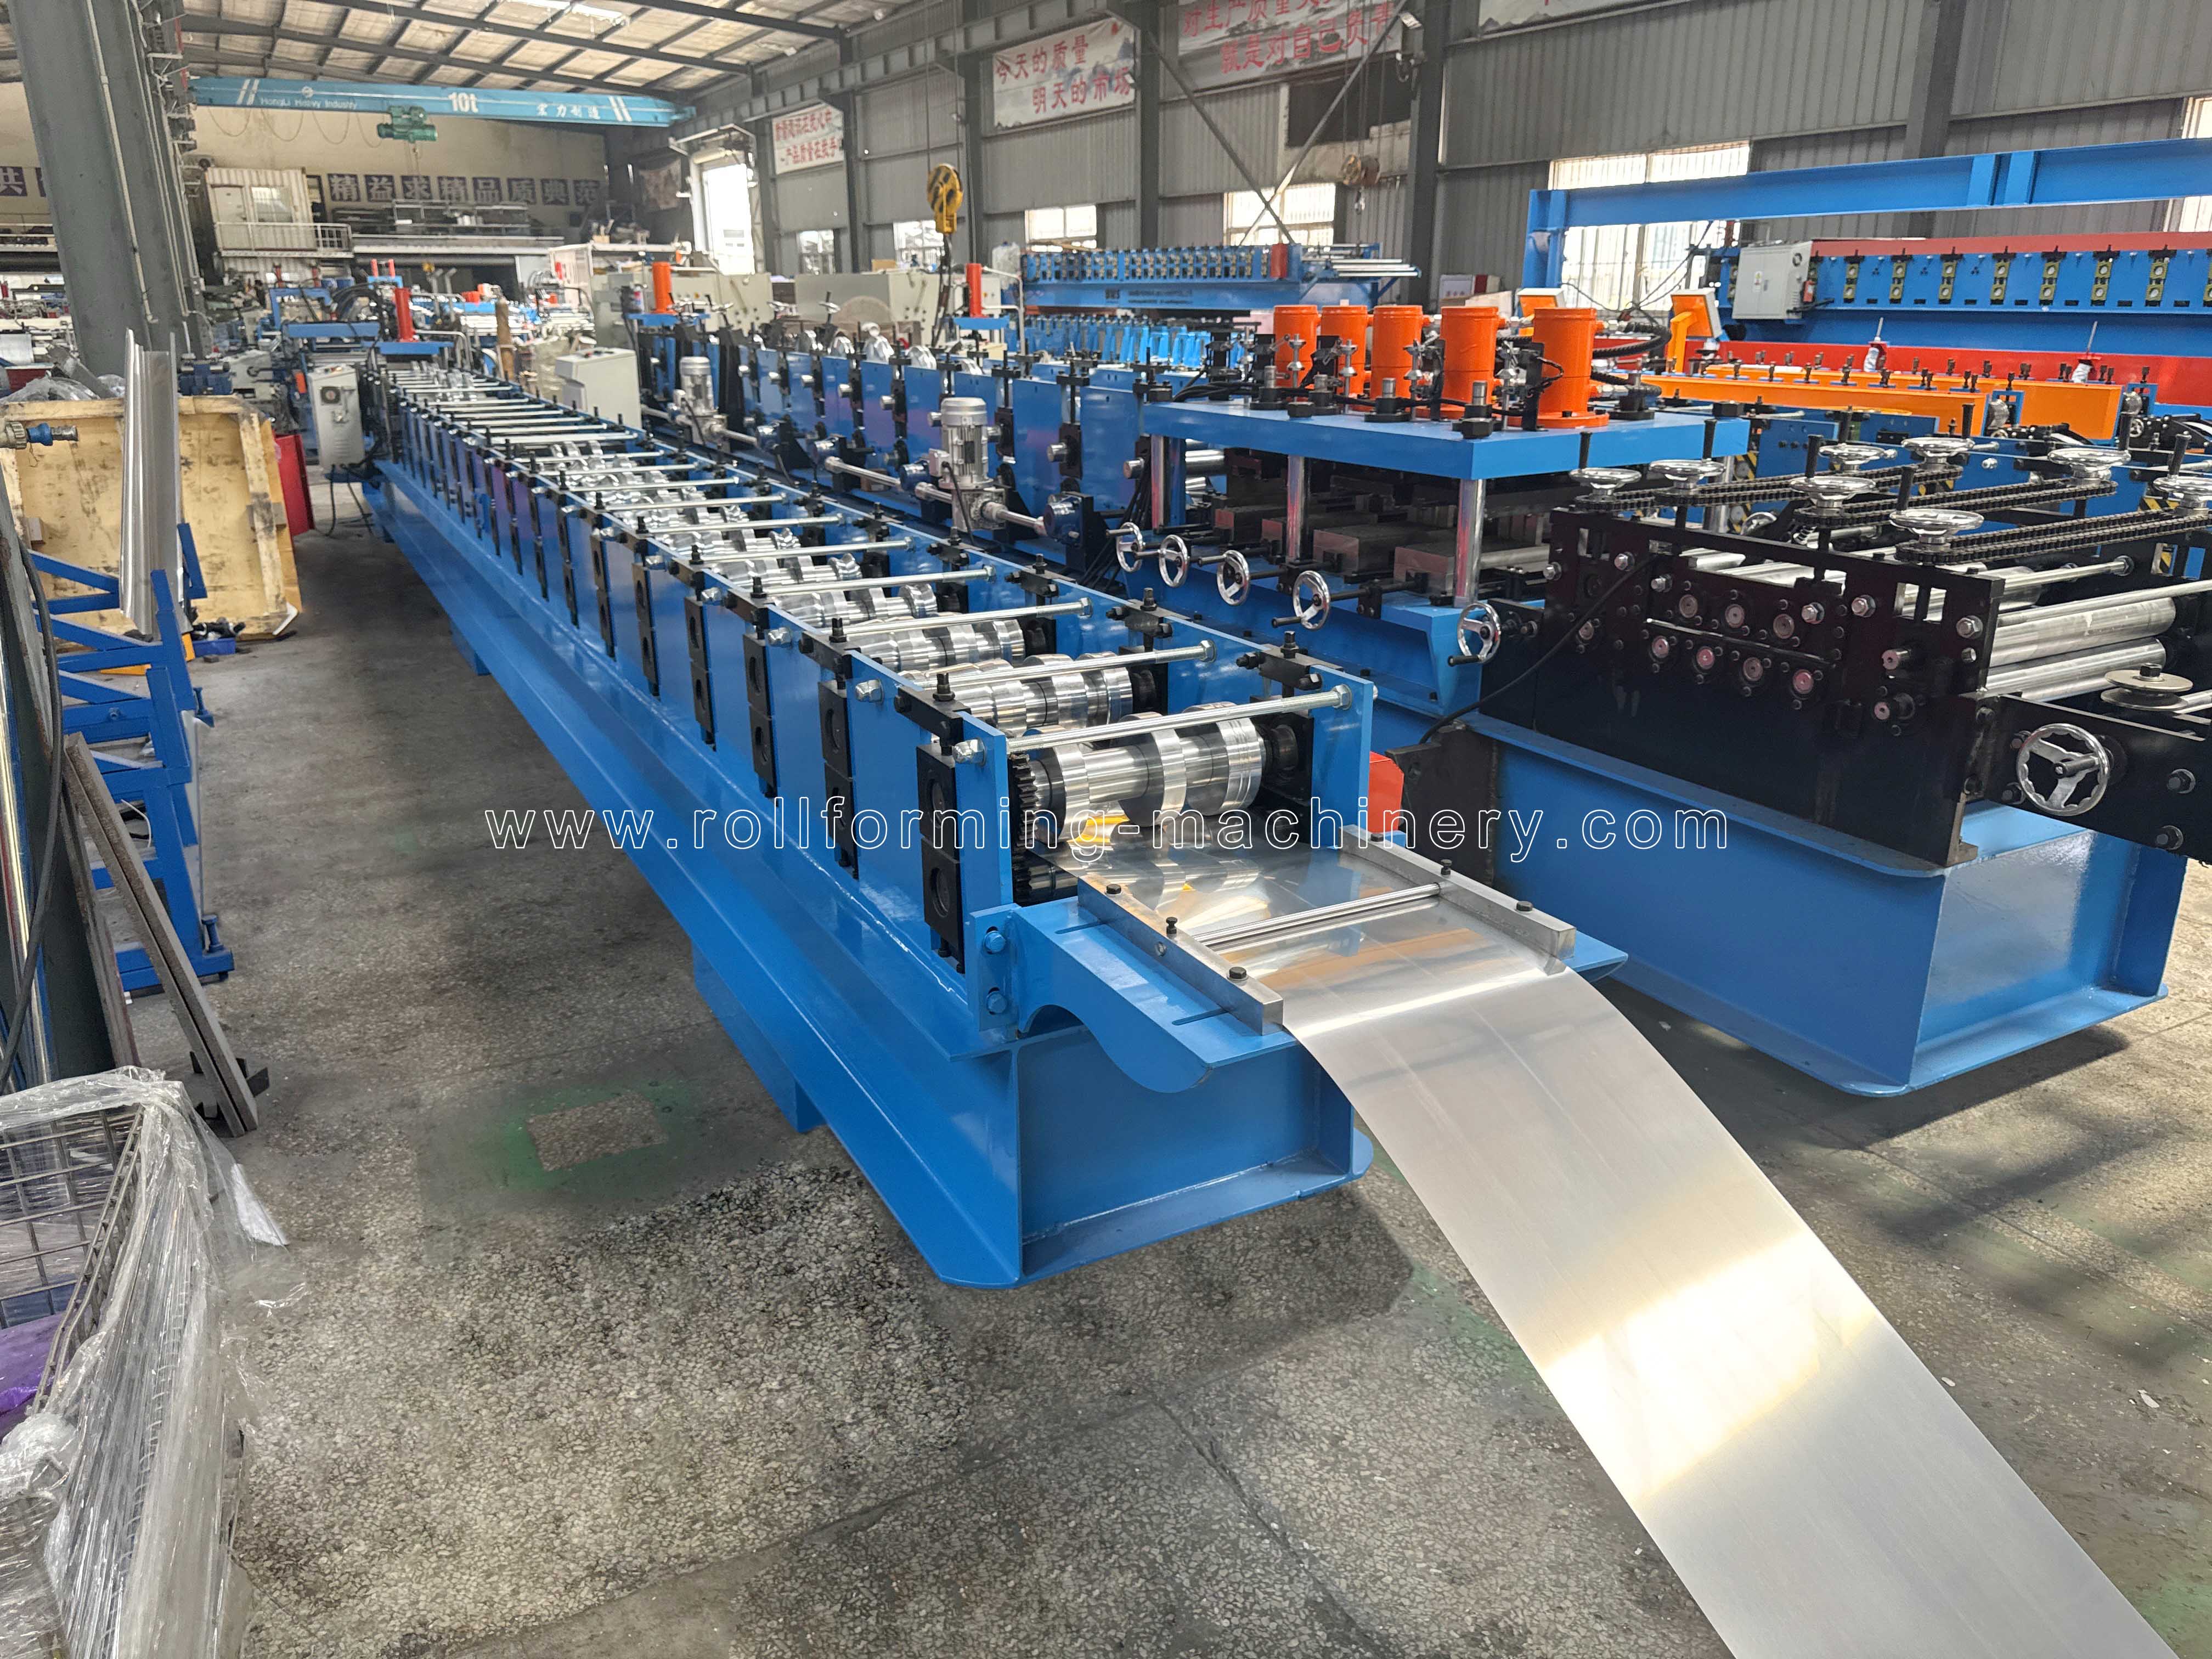
Відправні точки, що стосуються конкретного матеріалу
Вибрані конфігурації машини для дощової ринви BMS
Виберіть конфігурацію за її розділом і сировиною. Спільна назва продукту не робить ці верстати взаємозамінними для всіх K-стилю, напівкруглих або коробчатих профілів.
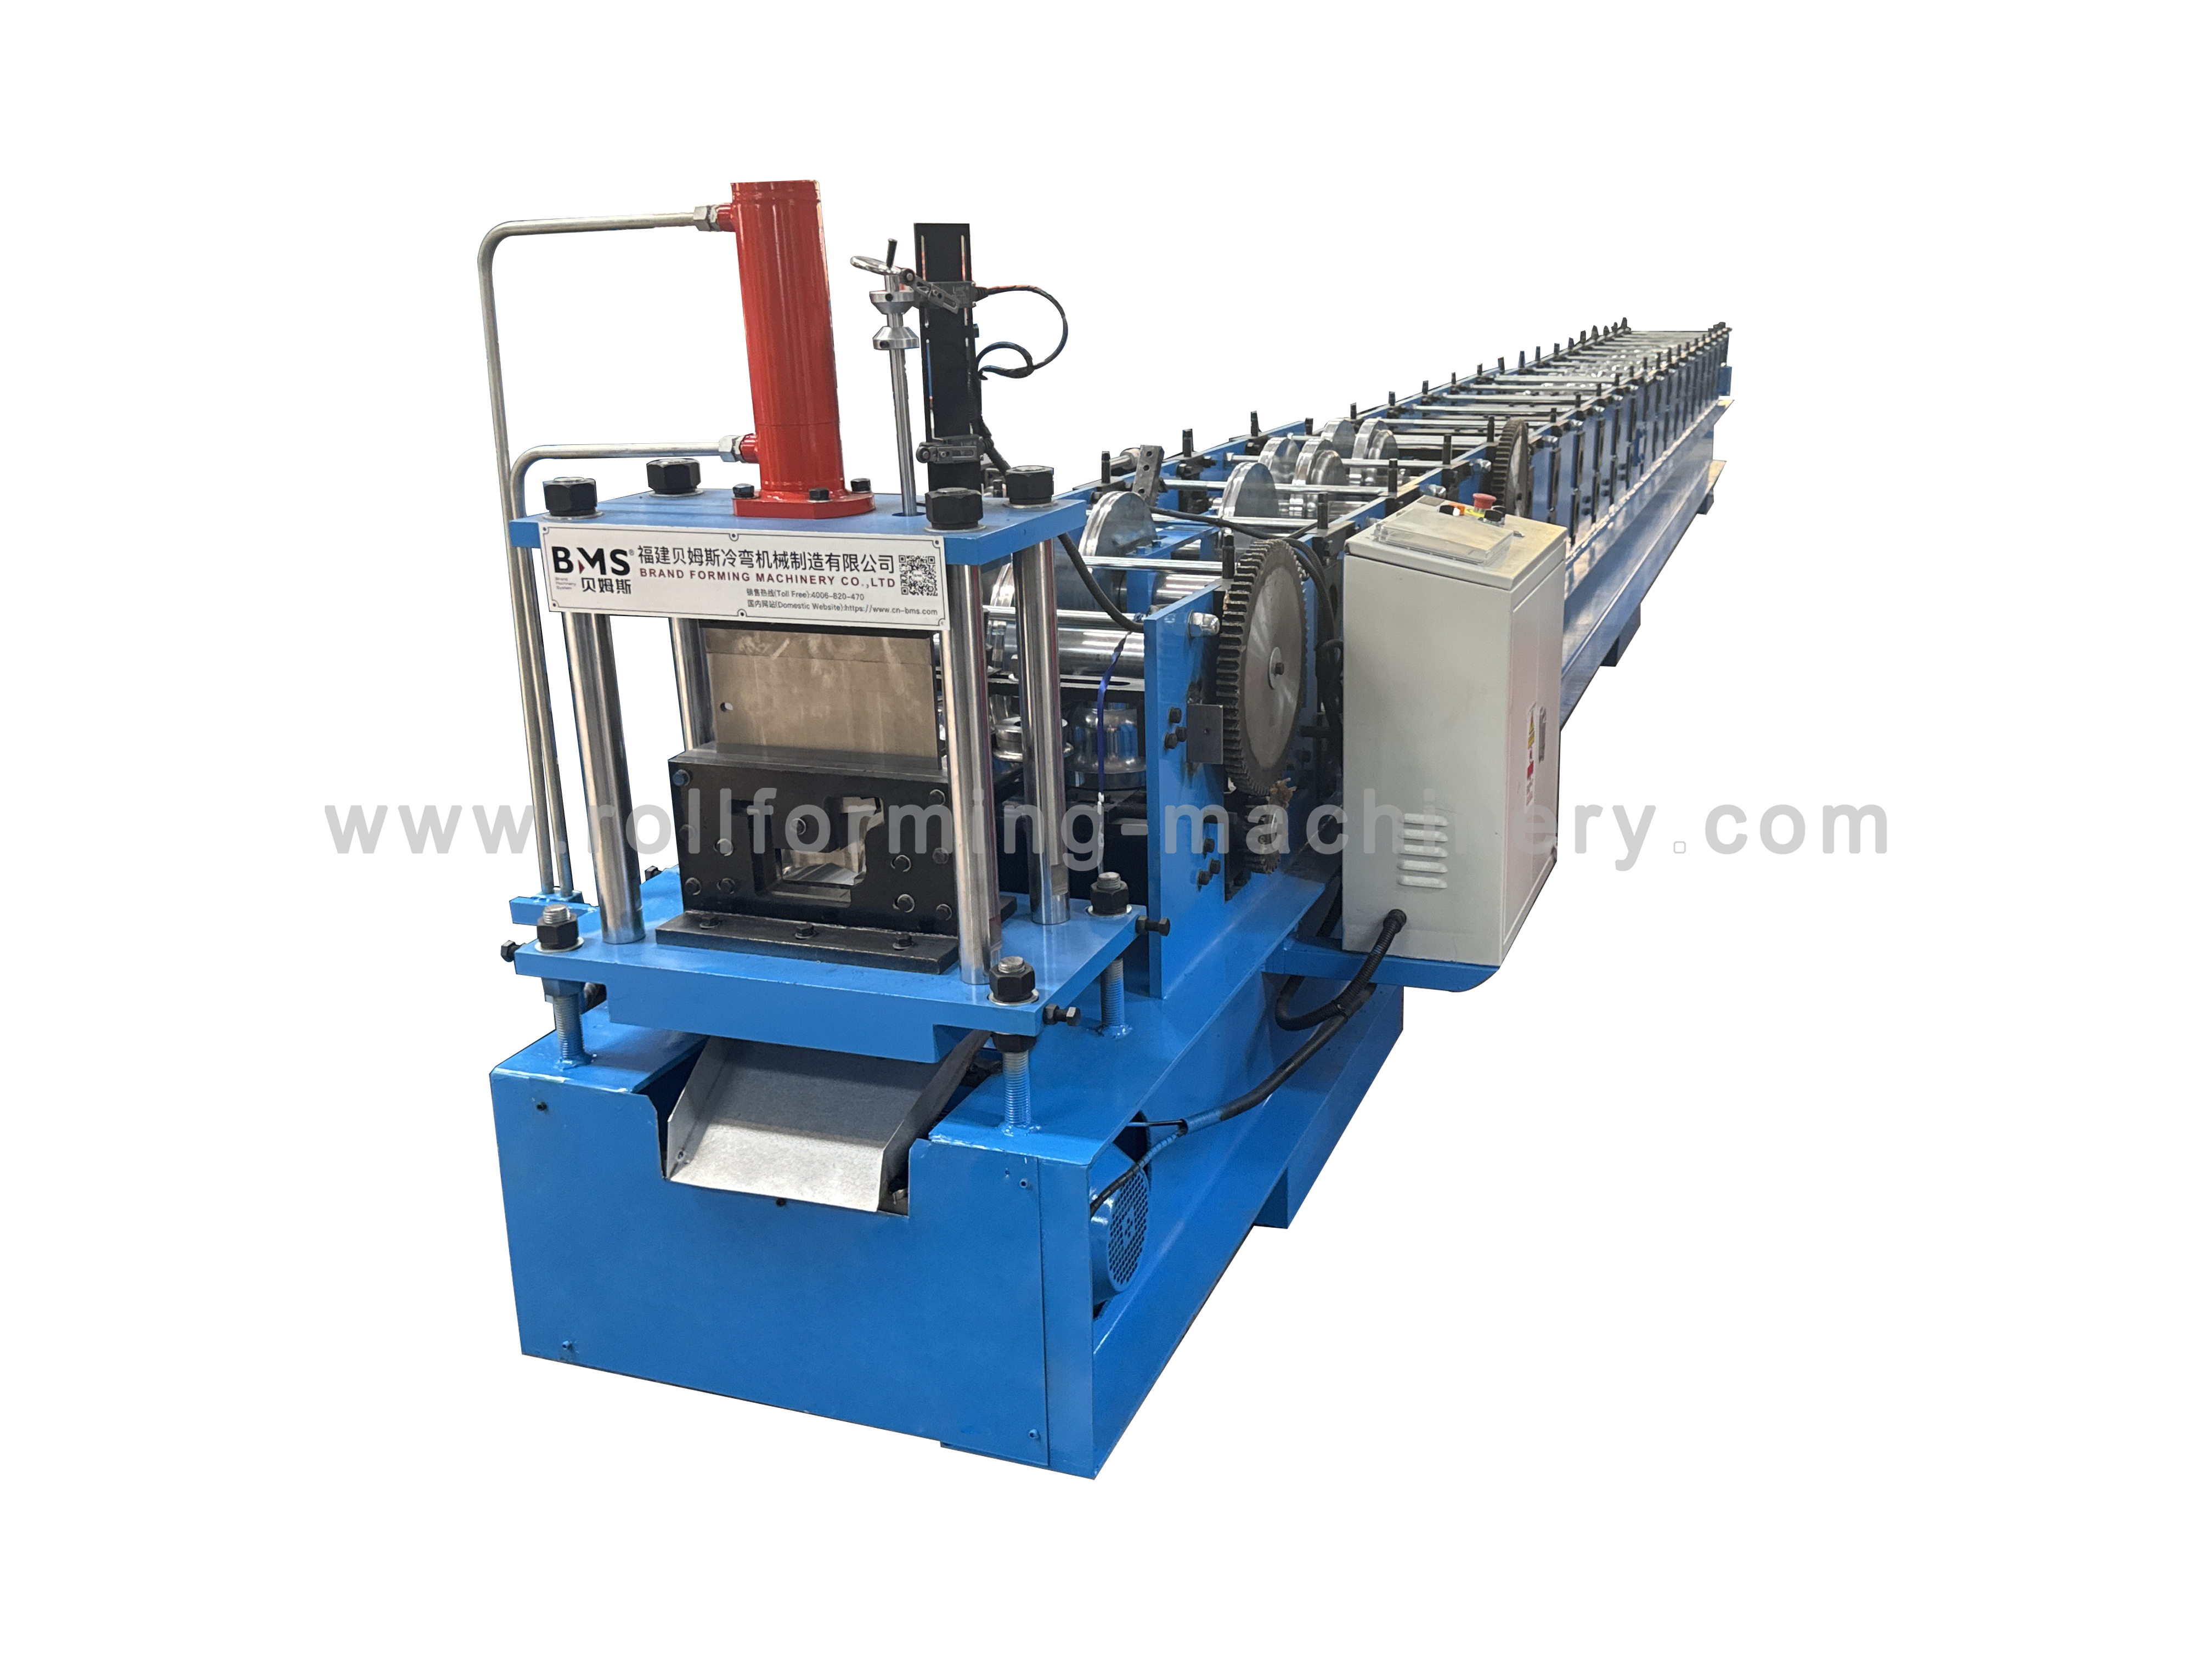
YX132-172 Іспанська водостічна машина
201 нержавіюча сталь · 0,5–0,8 мм
Конфігурація BMS YX132-172 вказана для нержавіючої сталі марки 201 товщиною 0,5–0,8 мм з межею текучості 260–310 МПа.
- Зіставте ваш контур і деталі країв із запропонованим інструментом.
- Інші сорти нержавіючої сталі або інший розділ потребують окремої оцінки матеріалу та інструменту.

Переносна водостічна машина
GI / PPGL / алюміній · 0,3–0,6 мм
Портативна конфігурація BMS вказує на оцинковану сталь (GI), PPGL або алюміній на 0,3–0,6 мм. Еталонний жолоб має ширину 144 мм і висоту 90 мм.
- Порівняйте всю вигнуту секцію, стіни та форму краю з вашим малюнком.
- Вибір за пропонованим профілем і конфігурацією матеріалу; сама по собі назва форми не може визначити її інструменти.

Машина для водостоків з додатковим штампуванням
Лист оцинкований · 0,25–0,55 мм
Додаткова конфігурація штампування BMS передбачає оцинкований лист 0,25–0,55 мм. Ширина подачі встановлюється із запропонованого креслення розрізу.
- Визначте розмір отвору, малюнок і розташування відносно складок.
- Укажіть, чи підтримують отвори з’єднання, що перекриваються, чи інший інтерфейс, і за потреби включіть перфорацію в обсяг обладнання.
Зразок → прийняття
Огляньте форму, край і поверхню
Використовуйте готовий зразок, щоб конкретизувати обговорення. Фотографія допомагає визначити форму і видимі дефекти; розміри, підгонка та повторюваність потребують узгодженого методу вимірювання або випробування.

Форма та стрибок
Подивіться на нерівні стінки, скручування, лук або край, який відкривається після формування.
Міра чи пробаВиміряйте отвір, глибину, кути стін і радіуси, використовуючи узгоджені бази даних. Вкажіть, чи вирізаний зразок є вільним або підтримується пристосуванням, а потім перевірте критичні розміри та відповідність фактичному компоненту сполучення.
Краї та посічені кінці
Перевірте складки або намистини на наявність розколів і неправильного закриття. Огляньте зріз на наявність задирок, подрібнених країв і деформації кінців.
Міра чи пробаУзгодьте умови зрізу, положення отворів і критерії підгонки краю. Включіть вибраний профіль, матеріал і схему різання в випробування.
Поверхня та покриття
Огляньте відкриту поверхню на наявність подряпин, слідів від роликів і пошкоджень покриття на згинах.
Міра чи пробаВикористовуйте призначену котушку з покриттям і вкажіть, яке обличчя залишається видимим. Погодьте прийнятний зовнішній вигляд і всі необхідні перевірки покриття перед прийманням.
Тримайте кожен зразок пов’язаним із його версією креслення, маркою матеріалу, товщиною, специфікацією котушки та налаштуванням. Узгодьте місця відбору зразків, кількість і ліміти прийому для вашого замовлення.

Один профіль чи асортимент?
Розглядайте кожен додатковий профіль як інструментальне рішення
Для кількох профілів замовлення надайте окремий розділ і специфікацію матеріалів для кожного. Групування їх під одним стилем жолобів не створює спільного набору роликів або спільного різця.
Той же перетин, інша довжина відрізу
Зберігайте контур, деталі країв і матеріал в узгодженій конфігурації. Налаштування керування довжиною різу не змінює форму ролика.
Розмір, радіус або варіант краю
Зміна отвору, глибини, задньої стінки, краю або борта може змінити контакт з роликом і зазор інструменту. Визначте варіанти, щоб оцінити налаштування, додатковий інструмент або окремий обсяг машини.
Новий матеріал або малюнок отвору
Зміна матеріалу може змінити пружність і обробку; зміна шаблону отворів може вплинути на послідовність штампування та формування. Включіть як у порівняння профілю, так і в пробний план.
Супутнє обладнання
Сплануйте транспортування рулонів і підготовку стрічки
Додайте обладнання для визначеного виробничого завдання. Зіставте його межі котушки, напрямок подачі та елементи керування із запропонованою лінією жолоба, а допоміжний приціл чітко вказуйте в пропозиції.

Гідравлічний розмотувач з котушковою машиною
Розмотувач BMS 5–7T — це варіант роботи з котушками, щоб оцінити, коли ваша вхідна котушка та спосіб завантаження вимагають механічної обробки.
Надішліть вагу котушки, ширину, внутрішній/зовнішній діаметр і спосіб завантаження. Перевірте інтеграцію подачі та контролю, а не вибирайте лише за потужністю.
Подивіться гідравлічний розмотувач
Обладнання для нарізки та розрізання
При купівлі широких сталевих рулонів різання готує вузькі смуги подачі для виробництва жолобів, прошивок і конькових кришок.
Визначте матеріал головної котушки, товщину, ширину цільової стрічки та стан краю. Встановіть розвинену ширину жолоба перед тим, як приступати до об’ємної розрізаної котушки.
Переглянути обладнання для підготовки стрипівПерший корисний запит
Створіть пакет вимог до профілю
Зробіть один чіткий запис для кожного профілю, який ви хочете виготовити. Розставте пріоритети для основного розділу замовлення, а потім визначте варіанти, щоб обговорення машини та інструментів залишалося конкретним.
Визначте готовий розділ
Надішліть креслення з розмірами з одиницями виміру та версією, передньою/задньою орієнтацією, внутрішніми радіусами згину, складеними або згорнутими краями, деталями отворів і критичними допусками на межі. Позначте внутрішні/зовнішні розміри та додайте зразки фотографій торцевого вигляду та виду збоку.
Опишіть фактичну сировину
Надайте інформацію про марку, межу текучості або відпуск, мінімальну/максимальну товщину, покриття та видиму поверхню, захисну плівку, ширину та розміри котушки, що постачається. У відповідних випадках окремо вкажіть товщину основного металу та покриття.
Підготуйте пробну та контрольну перевірку
Визначте заплановану пробну котушку, відповідні частини або вимірювальні прилади, точки вимірювання та критерії прийнятності. Узгодьте ширину подачі, кількість пробного матеріалу та відповідальність за постачання, перш ніж організовувати цикл.
Для нового профілю послуга налаштування BMS включає техніко-економічне обґрунтування та ескіз профілю. Використовуйте свій пакет вимог, щоб обговорити розділ перед остаточним визначенням обсягу машини.
Надіслати вимоги до профілюПов'язані ресурси
Продовжте правильний вибір завдання
Обсяг виробництва та закупівлі
Порівняйте ширші конфігурації машини, допоміжне обладнання та підготовку пропозицій після визначення профілю дощової ринви.
Ознайомтеся з варіантами придбання ринв BMSНалаштування та перевірка
Прочитайте відповіді BMS щодо послуг із розробки профілю, інспекції перед доставкою та підготовки, необхідної на вашому заводі.
Прочитайте поширені запитання про обладнання BMSПланування встановлення та підтримки
Використовуйте маршрут обслуговування BMS, щоб обговорити введення в експлуатацію, навчання та підтримку для вибраної конфігурації.
Перегляньте послуги машин BMSПоширені запитання про вибір машини для водостоків
Самі по собі схожі назви машин не встановлюють сумісність розділів. Порівняйте повне креслення, матеріал і розмір ролика/різака. Portable, Spanish і seamless описують різні аспекти машини; Безперервне виробництво жолобів і виробництво дахової дощової води може використовувати те саме обладнання, якщо вказаний профіль і матеріал збігаються.
Ні. Ширина рулону – це розгорнута ширина смуги, розрахована на основі повного відрізку, включаючи прямі довжини, припуски на згинання та складені або згорнуті краї. Матеріал, товщина та внутрішні радіуси вигину впливають на розрахунок. Встановіть ширину подачі за допомогою конструкції інструменту та пробного матеріалу перед придбанням масової стрічки.
Для замовлення міді або іншої марки нержавіючої сталі потрібна власна оцінка матеріалу та інструменту. BMS YX132-172 визначає нержавіючу сталь 201; портативна конфігурація BMS визначає GI, PPGL або алюміній; опціональна конфігурація штампування BMS вказує на оцинкований лист. Надішліть запланований сорт, товщину та покриття з кресленням розрізу.
Використовуйте фотографію разом із кресленням із розмірами. Він показує контур, край і обробку, але не визначає радіуси, кути, допуски або точки вимірювання. Визначте критичну частину сполучення, коли придатність є частиною прийняття.
Перелічіть кожну секцію з її версією креслення, матеріалом і діапазоном товщини, деталями кромок і отворів і пріоритетом замовлення. Визначте, які розміри відрізняються. Це дозволяє обговорювати налаштування, зміни інструментів або окремого обладнання; сам по собі список профілів не забезпечує універсальної можливості перемикання.
Підготувати вибрану машину для електроживлення, пробний матеріал, персонал і транспортне обладнання; включати гідравлічне масло, якщо конфігурація використовує гідравліку. Заплануйте будь-який покупець або сторонню перевірку перед поставкою з узгодженими критеріями випробування. Визначте обсяг введення в експлуатацію, навчання та підтримки в замовленні, а також вимоги до потужностей на місці та документів призначення.
Ваше наступне виробниче рішення
Надішліть свій розділ.
Обговоріть конфігурацію BMS.
Повідомте BMS, який металевий водостік ви виготовляєте та яку котушку плануєте використовувати. Побудуйте обговорення навколо готового продукту, його інтерфейсів і обсягу інструментів для ваших замовлень.
- Креслення розрізу з розмірами та ревізією
- Марка матеріалу, товщина і покриття
- Зразки фотографій і вимоги до підгонки ключа або краю