


BMS मशिनरी · मेटल पावसाचे पाणी उत्पादने
रेन गटर मशीन
रेन गटर मशीन रोल खुल्या धातूच्या छतावरील गटरांमध्ये कॉइल स्ट्रिप बनवते. संपूर्ण विभाग, सामग्री आणि किनारी तपशीलांनुसार BMS कॉन्फिगरेशन निवडा.
पावसाचे पाणी-उत्पादन उत्पादक आणि छतावरील किंवा शीट-मेटल वर्कशॉपसाठी मेटल छप्पर गटर तयार करतात.
विभाग रेखाचित्र, साहित्य तपशील आणि संदर्भ नमुना पहिली चर्चा अधिक उपयुक्त बनवते.
प्रथम प्रोफाइल
तयार पावसाच्या पाण्याच्या उत्पादनापासून सुरुवात करा
मेटल रूफ रेन गटरसाठी, ओपन ड्रेनेज विभागाभोवती यंत्रसामग्री निवडा आणि त्याचे संलग्न तपशील. फक्त 'गटर' हे टूलिंग स्पेसिफिकेशन नाही.
विभाग तुमच्या उत्पादन श्रेणीमध्ये वापरल्या जाणाऱ्या छतावरील किनारी प्रणाली, हँगर्स, सांधे आणि आउटलेटमध्ये फिट असणे आवश्यक आहे. ड्रेनेज क्षमता आणि इन्स्टॉलेशन डिझाइन तयार झालेल्या सिस्टमसाठी आवश्यकता राहतील.
तुमचा संपूर्ण क्रॉस-सेक्शन परिभाषित कराछतावरील प्रवाह गोळा करणारी खुली धातूची वाहिनी. त्याचा पुढचा किनारा, मागचा फ्लँज आणि भिंतीची भूमिती फॉर्मिंग आणि फिटिंग या दोन्ही आवश्यकता परिभाषित करतात.
इव्ह वाहिनी पावसाच्या पाण्याचा निचरा करू शकते. त्याचे विभाग आणि ग्रीनहाऊस संलग्नक तपशील पाठवा; वापराचे नाव जुळणारे मशीन स्थापित करत नाही.
लागवड किंवा वाढणाऱ्या वाहिनीला स्वतःचा आधार, निचरा आणि अंतिम वापराच्या आवश्यकता असतात. त्याचे रेखांकन छप्पर-गटर विनिर्देशनांपासून वेगळे ठेवा.
बंद पावसाच्या पाण्याच्या पाईपमध्ये सीम किंवा क्लोजर आणि संबंधित फिटिंग्ज समाविष्ट होतात. खुल्या गटारापासून त्याला स्वतंत्र उपकरणे वाव द्या.
काँक्रीट कर्ब आणि गटर उत्पादन भिन्न प्रक्रिया वापरते. या पृष्ठामध्ये मेटल रेन गटर मशिनरी समाविष्ट आहे.
भूमिती → फॉर्मिंग आणि फिट
संपूर्ण विभाग टूलींग परिभाषित करतो
प्रत्येक भिंत, वाकणे आणि धार दर्शवा—केवळ एकंदर रुंदी नाही. गटर त्याचे हँगर्स, सांधे आणि छताच्या काठाचे घटक कसे पूर्ण करतात हे नियंत्रित करणारे परिमाण ओळखा.
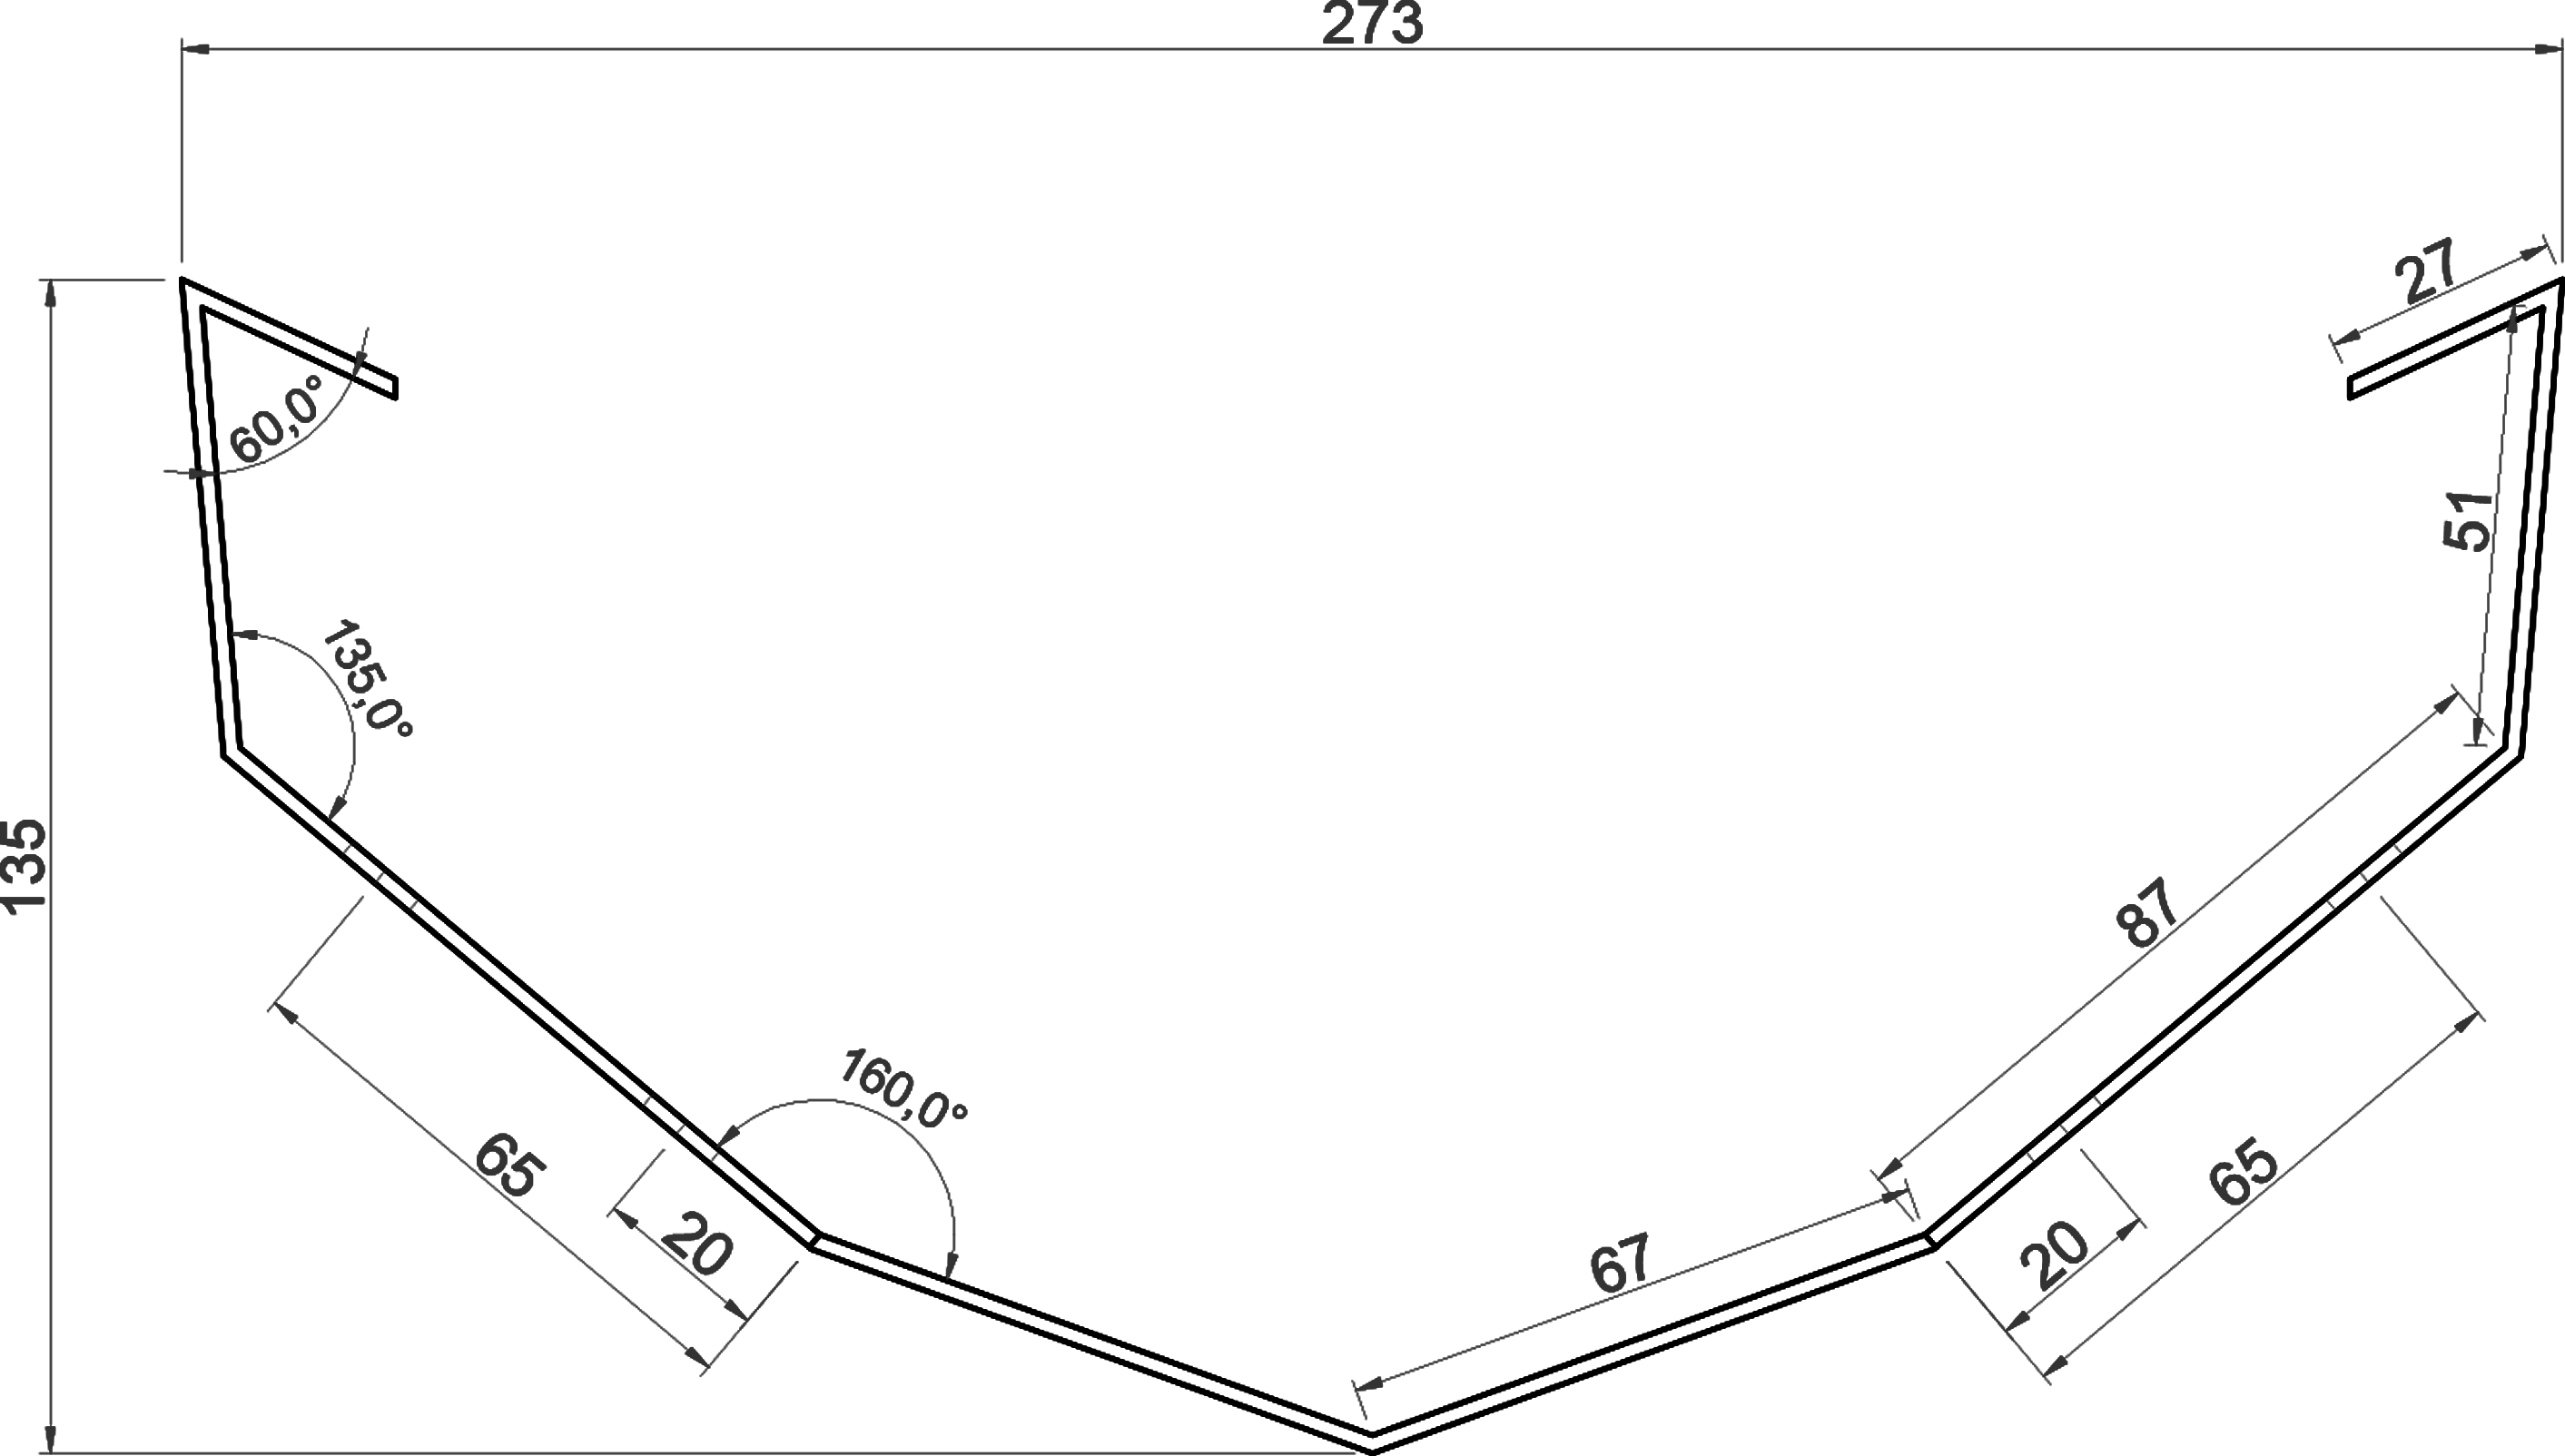

वरचे ओपनिंग, बेस आकार आणि एकूण खोली स्वतंत्रपणे परिमाण करा. आतील किंवा बाहेरील परिमाणे आणि मापन डेटा चिन्हांकित करा; नाममात्र आकार या संबंधांना अपरिभाषित सोडतो.
प्रत्येक भिंतीची उंची, उतार आणि संक्रमण दर्शवा. एक उंच मागील भिंत किंवा कोन असलेली समोरची भिंत विभाग आणि तयार करताना आवश्यक असलेला आधार बदलते.
वक्र पाया आणि प्रत्येक बेंड कोन किंवा त्रिज्या परिभाषित करा. हे स्प्रिंगबॅक नंतर रोलर आकृतिबंध, निर्मिती प्रगती आणि अंतिम आकार प्रभावित करतात.
पूर्ण रिटर्न, हुक किंवा गुंडाळलेला किनारा काढा, ज्यामध्ये उघडणे आणि अभिमुखता समाविष्ट आहे. लहान किनारी फरक टूल ऍक्सेस आणि हॅन्गर किंवा जॉइंट फिटवर परिणाम करतात.
गंभीर समर्पक परिमाणे आणि त्यांची सहनशीलता ओळखा. आकार आणि अंतरासह, डेटाममधून छिद्र शोधा आणि जेव्हा योग्य असेल तेव्हा वीण भाग किंवा नमुना दर्शवा.
साहित्य → कॉन्फिगरेशन
प्रोफाइलशी कॉइल जुळवा
केवळ जाडीची श्रेणी सुसंगतता स्थापित करत नाही. मटेरियल ग्रेड, कोटिंग आणि तयार केलेला आकार एकत्रितपणे फॉर्मिंग आणि कटिंग आवश्यकता निर्धारित करतात.
| आपली आवश्यकता | सेटअपमध्ये काय बदल होतात | उपयुक्त इनपुट |
|---|---|---|
| सामग्री आणि सामर्थ्य | भिन्न फॉर्मिंग रेझिस्टन्स आणि स्प्रिंगबॅक रोल डिझाइन, सपोर्ट आणि अंतिम बेंड सुधारणा प्रभावित करतात. | ग्रेड, स्वभाव किंवा उत्पन्न-शक्ती माहिती; एक कॉइल तपशील. |
| जाडी | रोल गॅप्स, बेंड त्रिज्या आणि कटिंग व्यवस्था त्या विभागासाठी वापरलेल्या वास्तविक श्रेणीनुसार असणे आवश्यक आहे. | किमान / कमाल जाडी; लेपित जाडी पासून बेस मेटल वेगळे करा. |
| कोटिंग आणि समाप्त | उघडलेल्या पृष्ठभागांना आणि घट्ट पटांना योग्य संपर्क आणि तयार झाल्यानंतर पूर्ण तपासणी आवश्यक आहे. | कोटिंग प्रकार, पेंट केलेली बाजू, संरक्षक फिल्म आणि स्वीकार्य पृष्ठभाग देखावा. |
| गुंडाळी रुंदी | विकसित रुंदीमध्ये सरळ लांबी, बेंड भत्ते आणि किनारी परतावा समाविष्ट आहे. साहित्य, जाडी आणि बेंड त्रिज्या त्या भत्ते प्रभावित करतात. | पूर्ण विभाग, आत बेंड त्रिज्या, जाडी आणि हेम्स; विद्यमान पट्टी रुंदी, वापरल्यास. |
| छिद्र आणि दुमडलेल्या कडा | बेंड्सच्या सापेक्ष स्थिती पंचिंग क्रम, टूल ऍक्सेस आणि तयार कडा प्रभावित करते. | भोक नमुना, संदर्भ माहिती, पट किंवा मणी तपशील आणि वीण भाग. |
लहान स्क्रीनवर, सर्व तीन स्तंभ पाहण्यासाठी टेबल स्वाइप करा. मोठ्या प्रमाणात कॉइल ऑर्डर करण्यापूर्वी उत्पादन पट्टी रुंदी स्थापित करण्यासाठी मंजूर विभाग आणि चाचणी सामग्री वापरा.
सामग्री-विशिष्ट प्रारंभ बिंदू
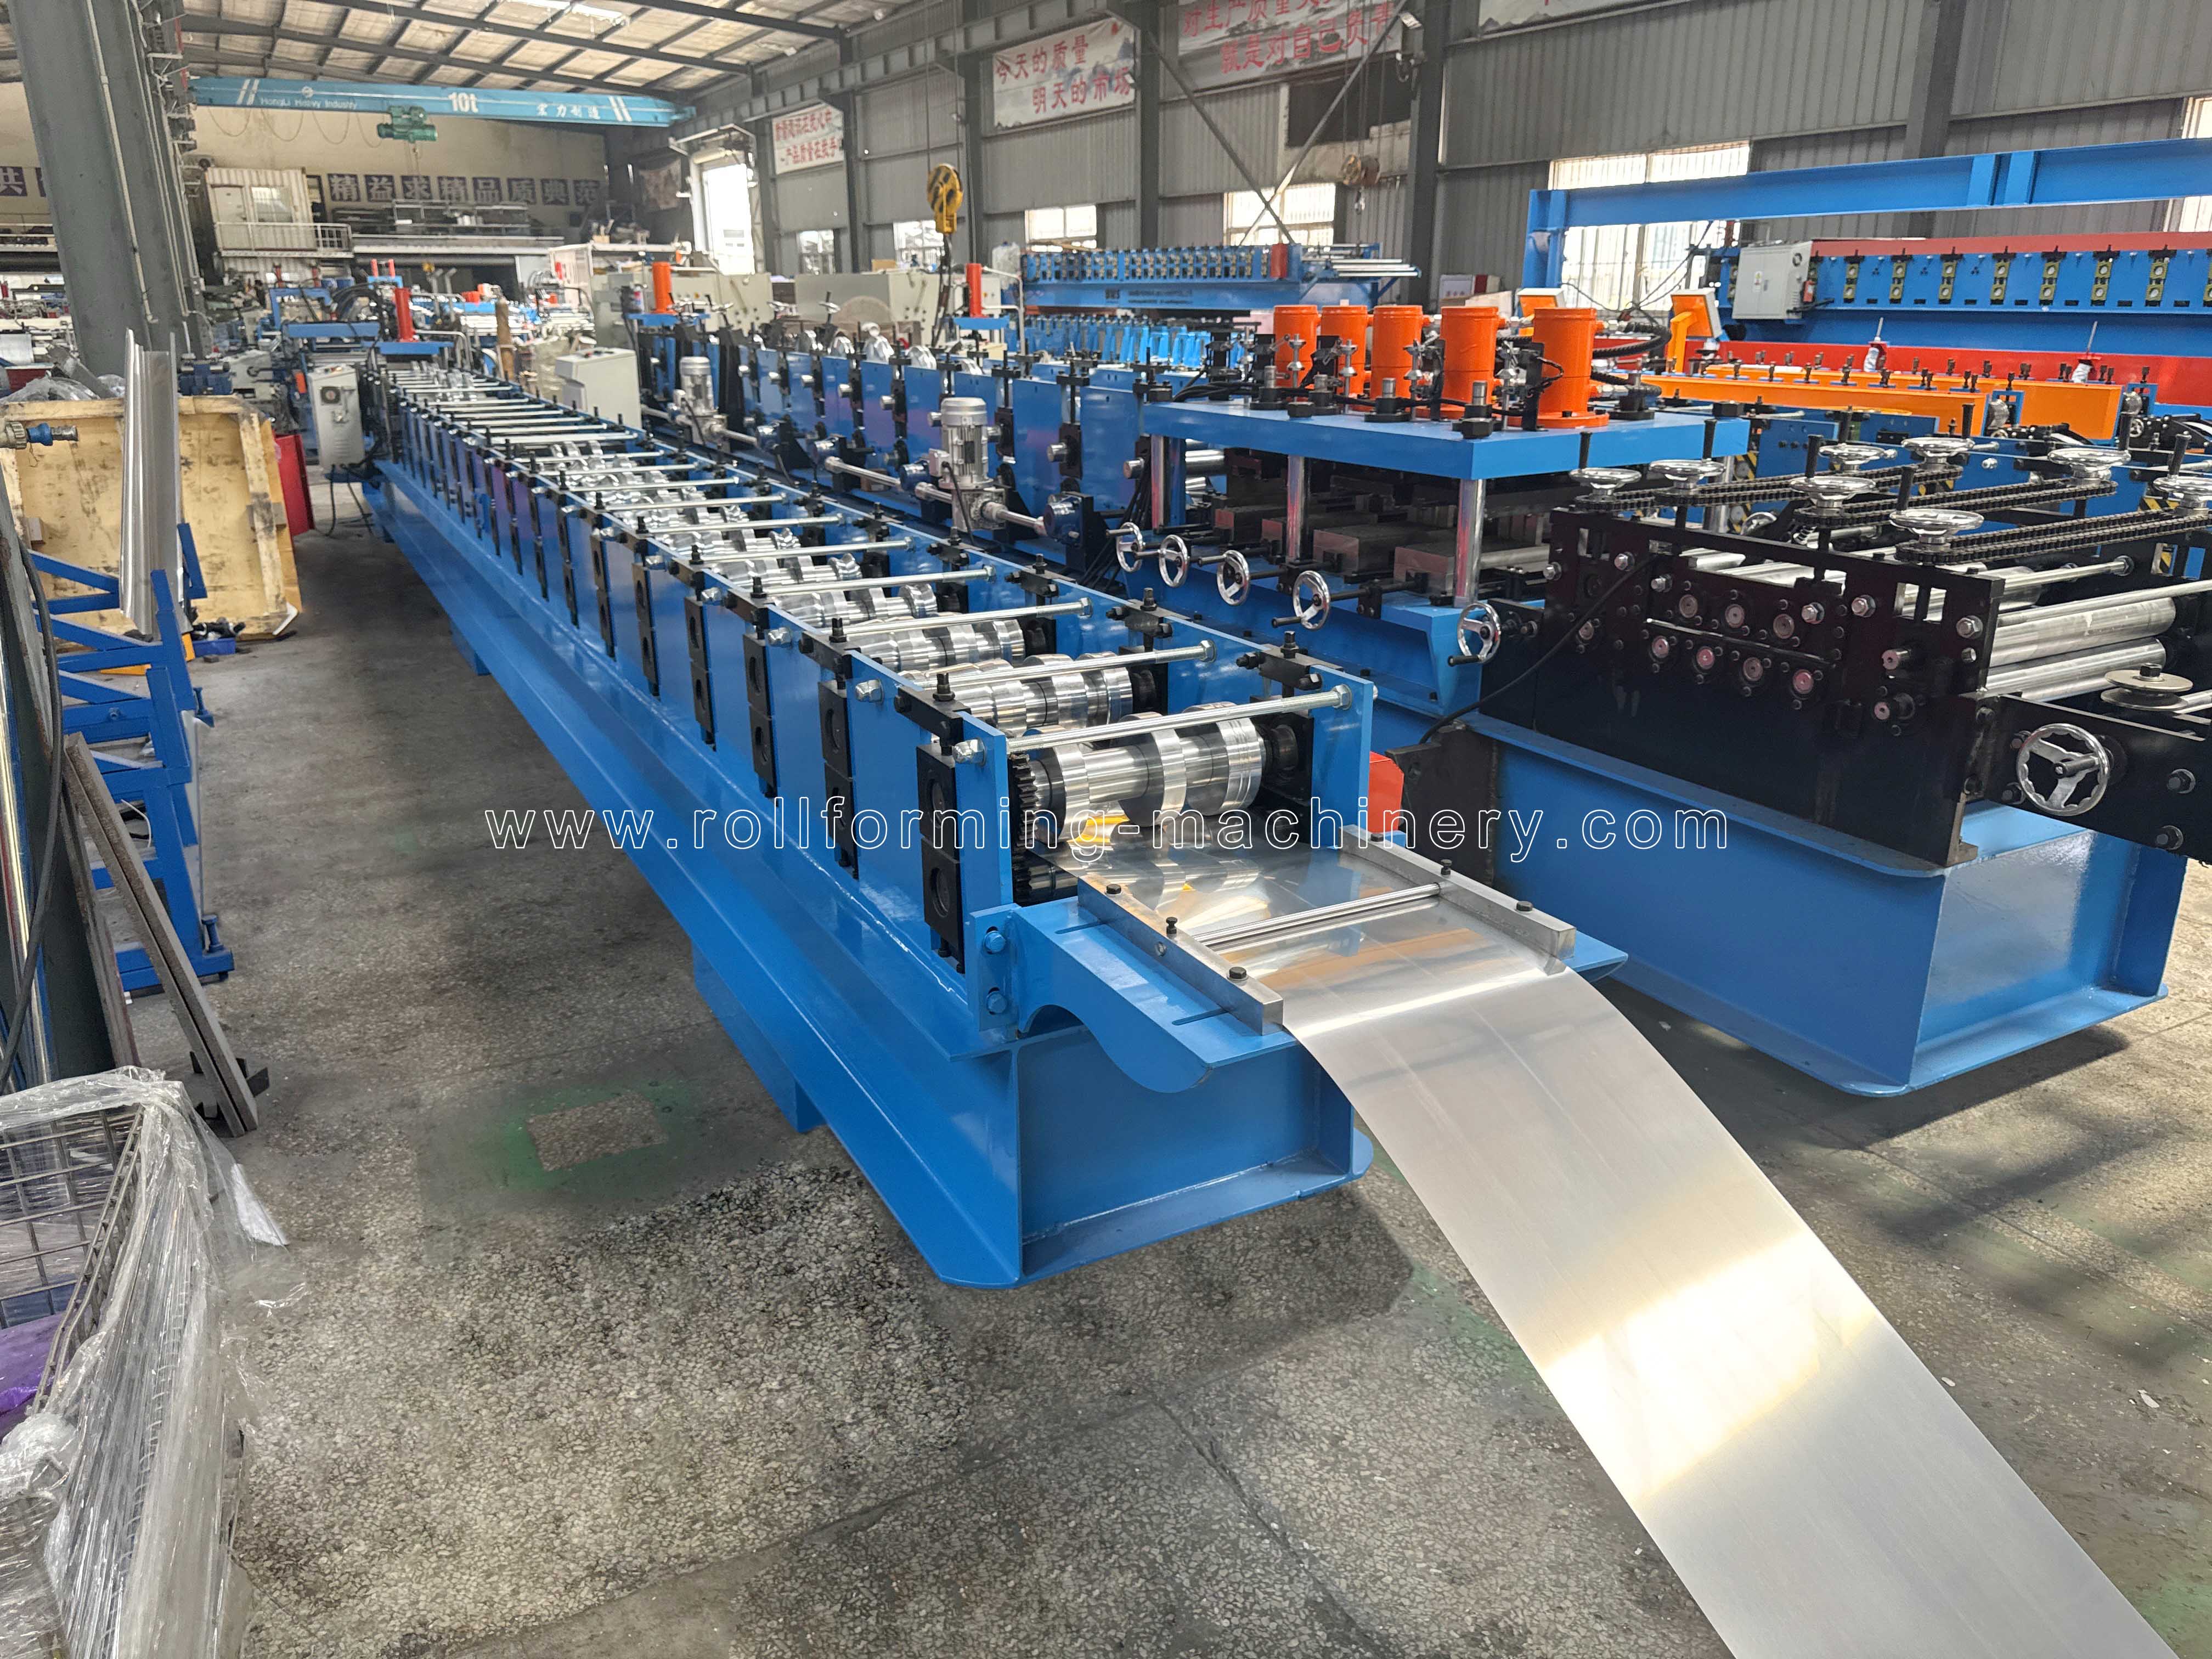
निवडलेले BMS रेन गटर मशीन कॉन्फिगरेशन
कॉन्फिगरेशन त्याच्या विभाग आणि फीडस्टॉकनुसार शॉर्टलिस्ट करा. सामायिक केलेल्या उत्पादनाचे नाव या मशीन्सना सर्व K-शैली, अर्ध-राउंड किंवा बॉक्स प्रोफाइलमध्ये बदलण्यायोग्य बनवत नाही.
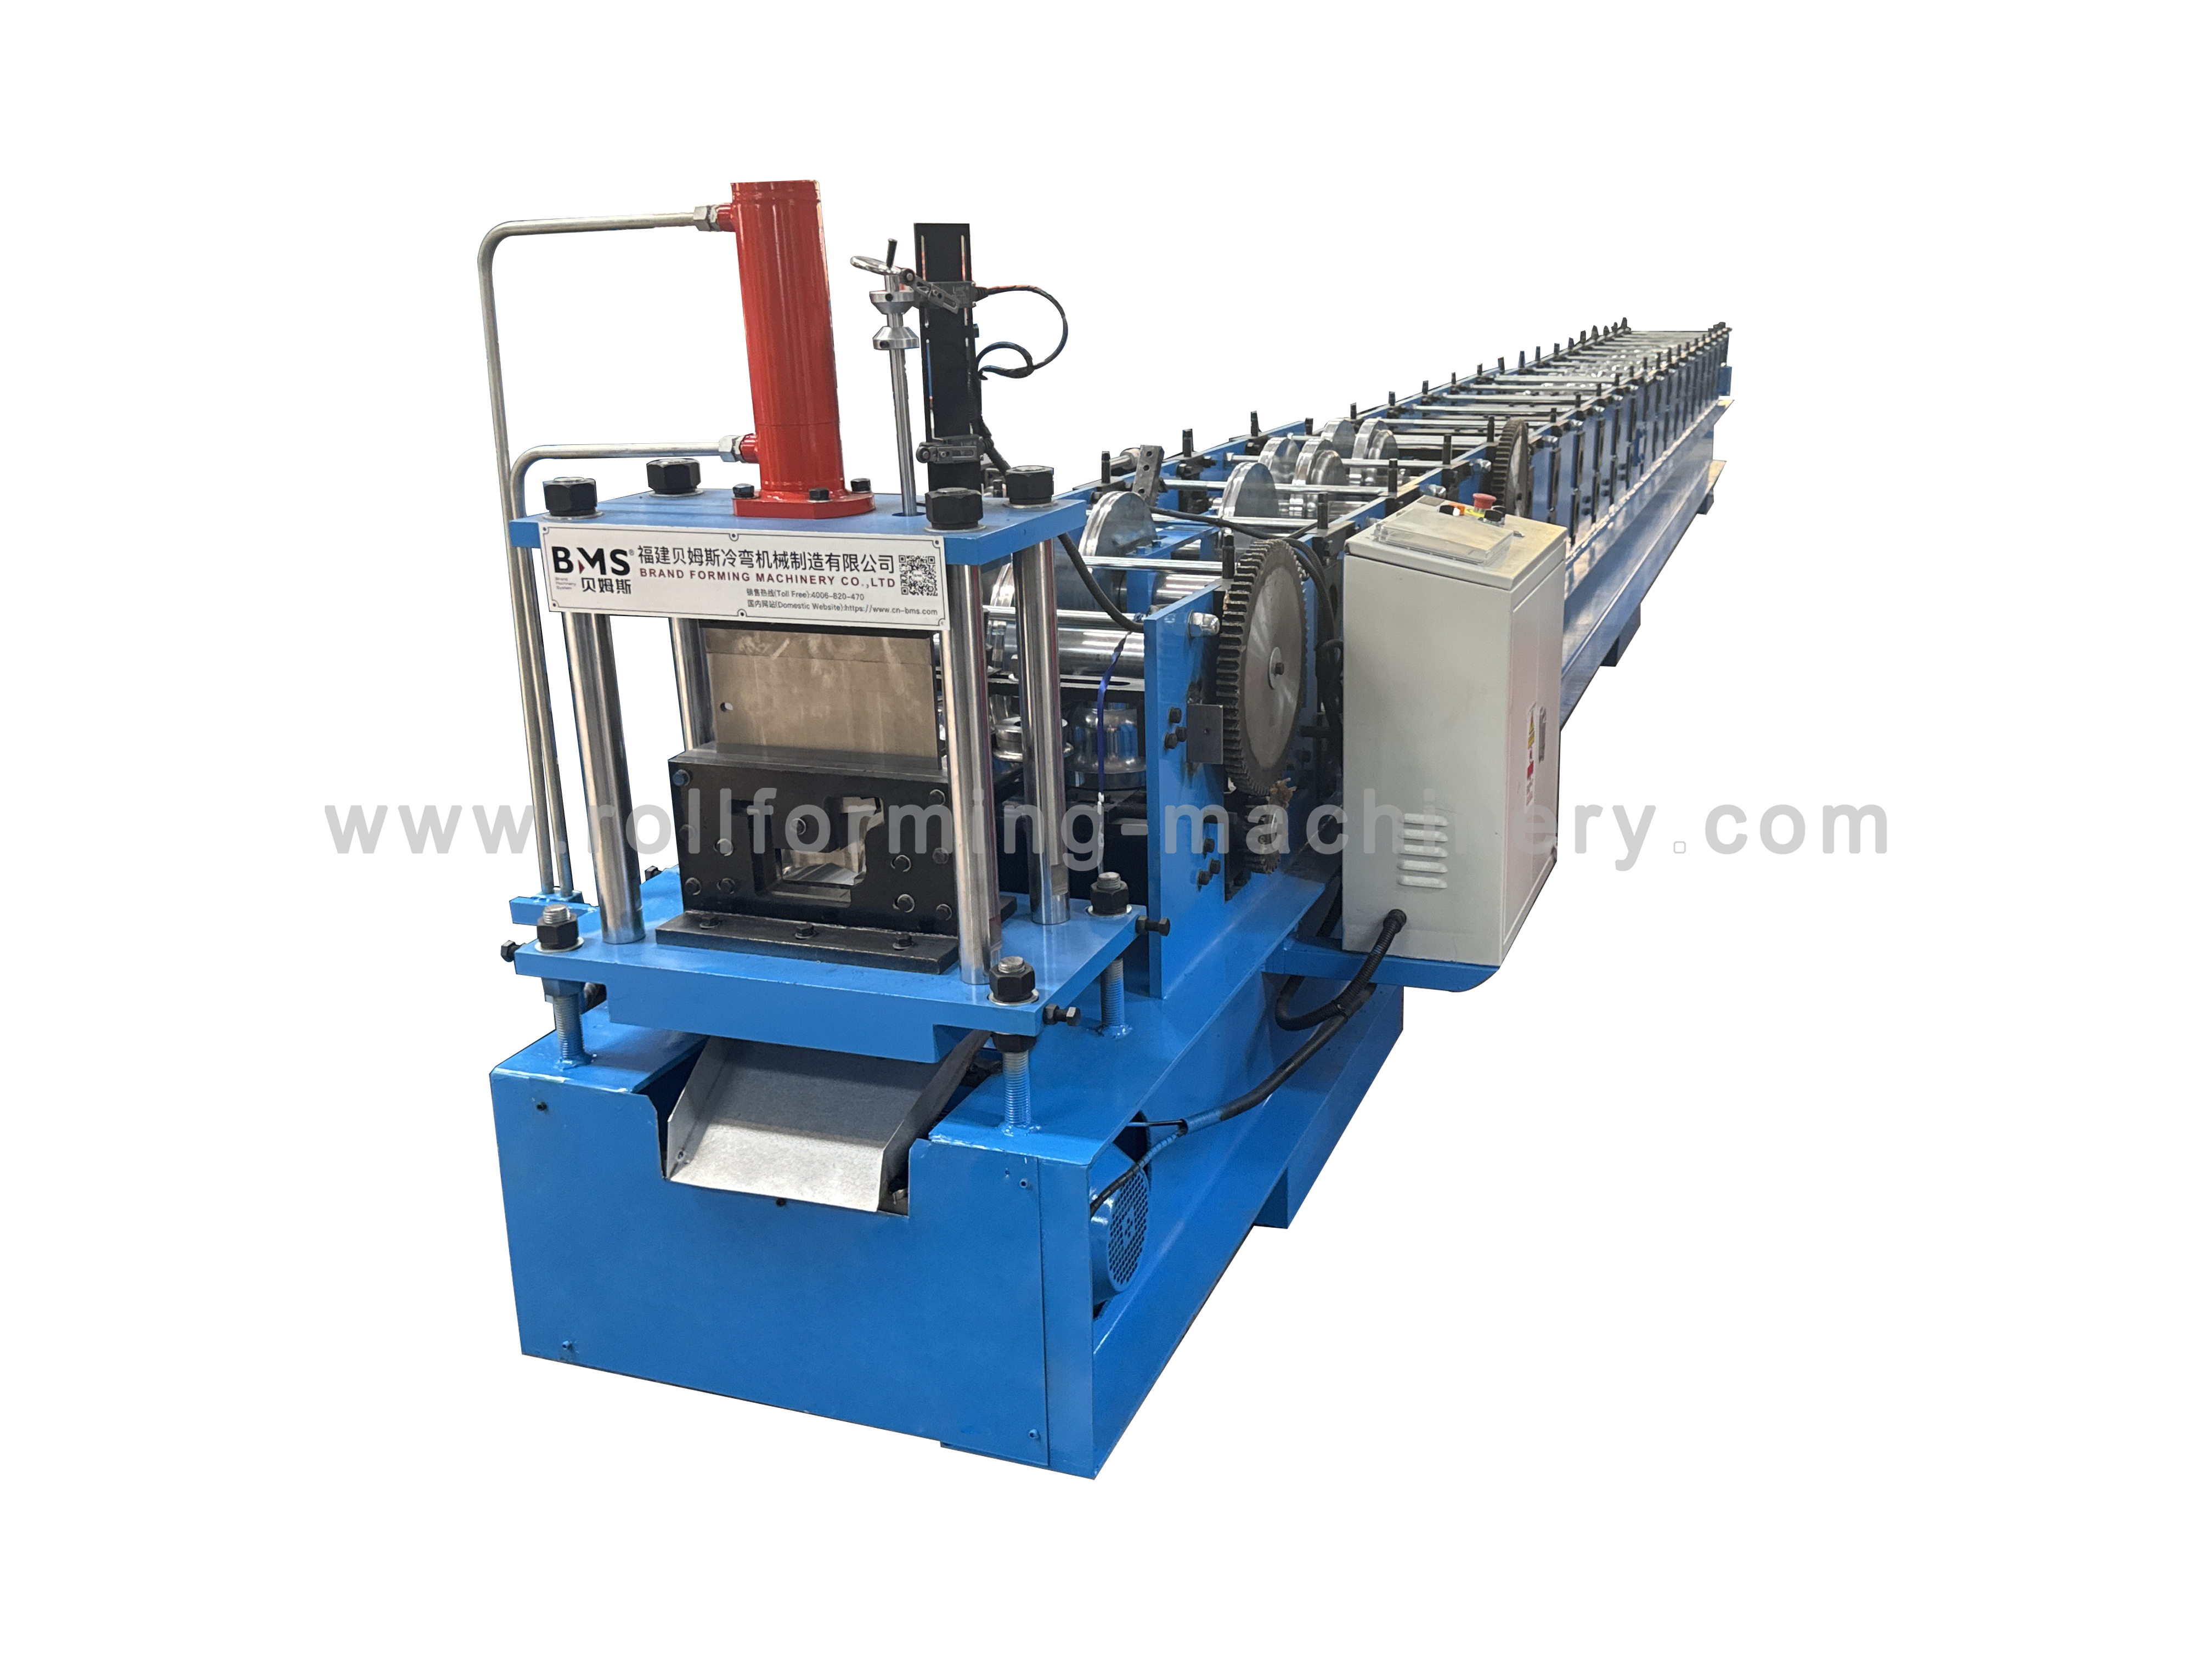
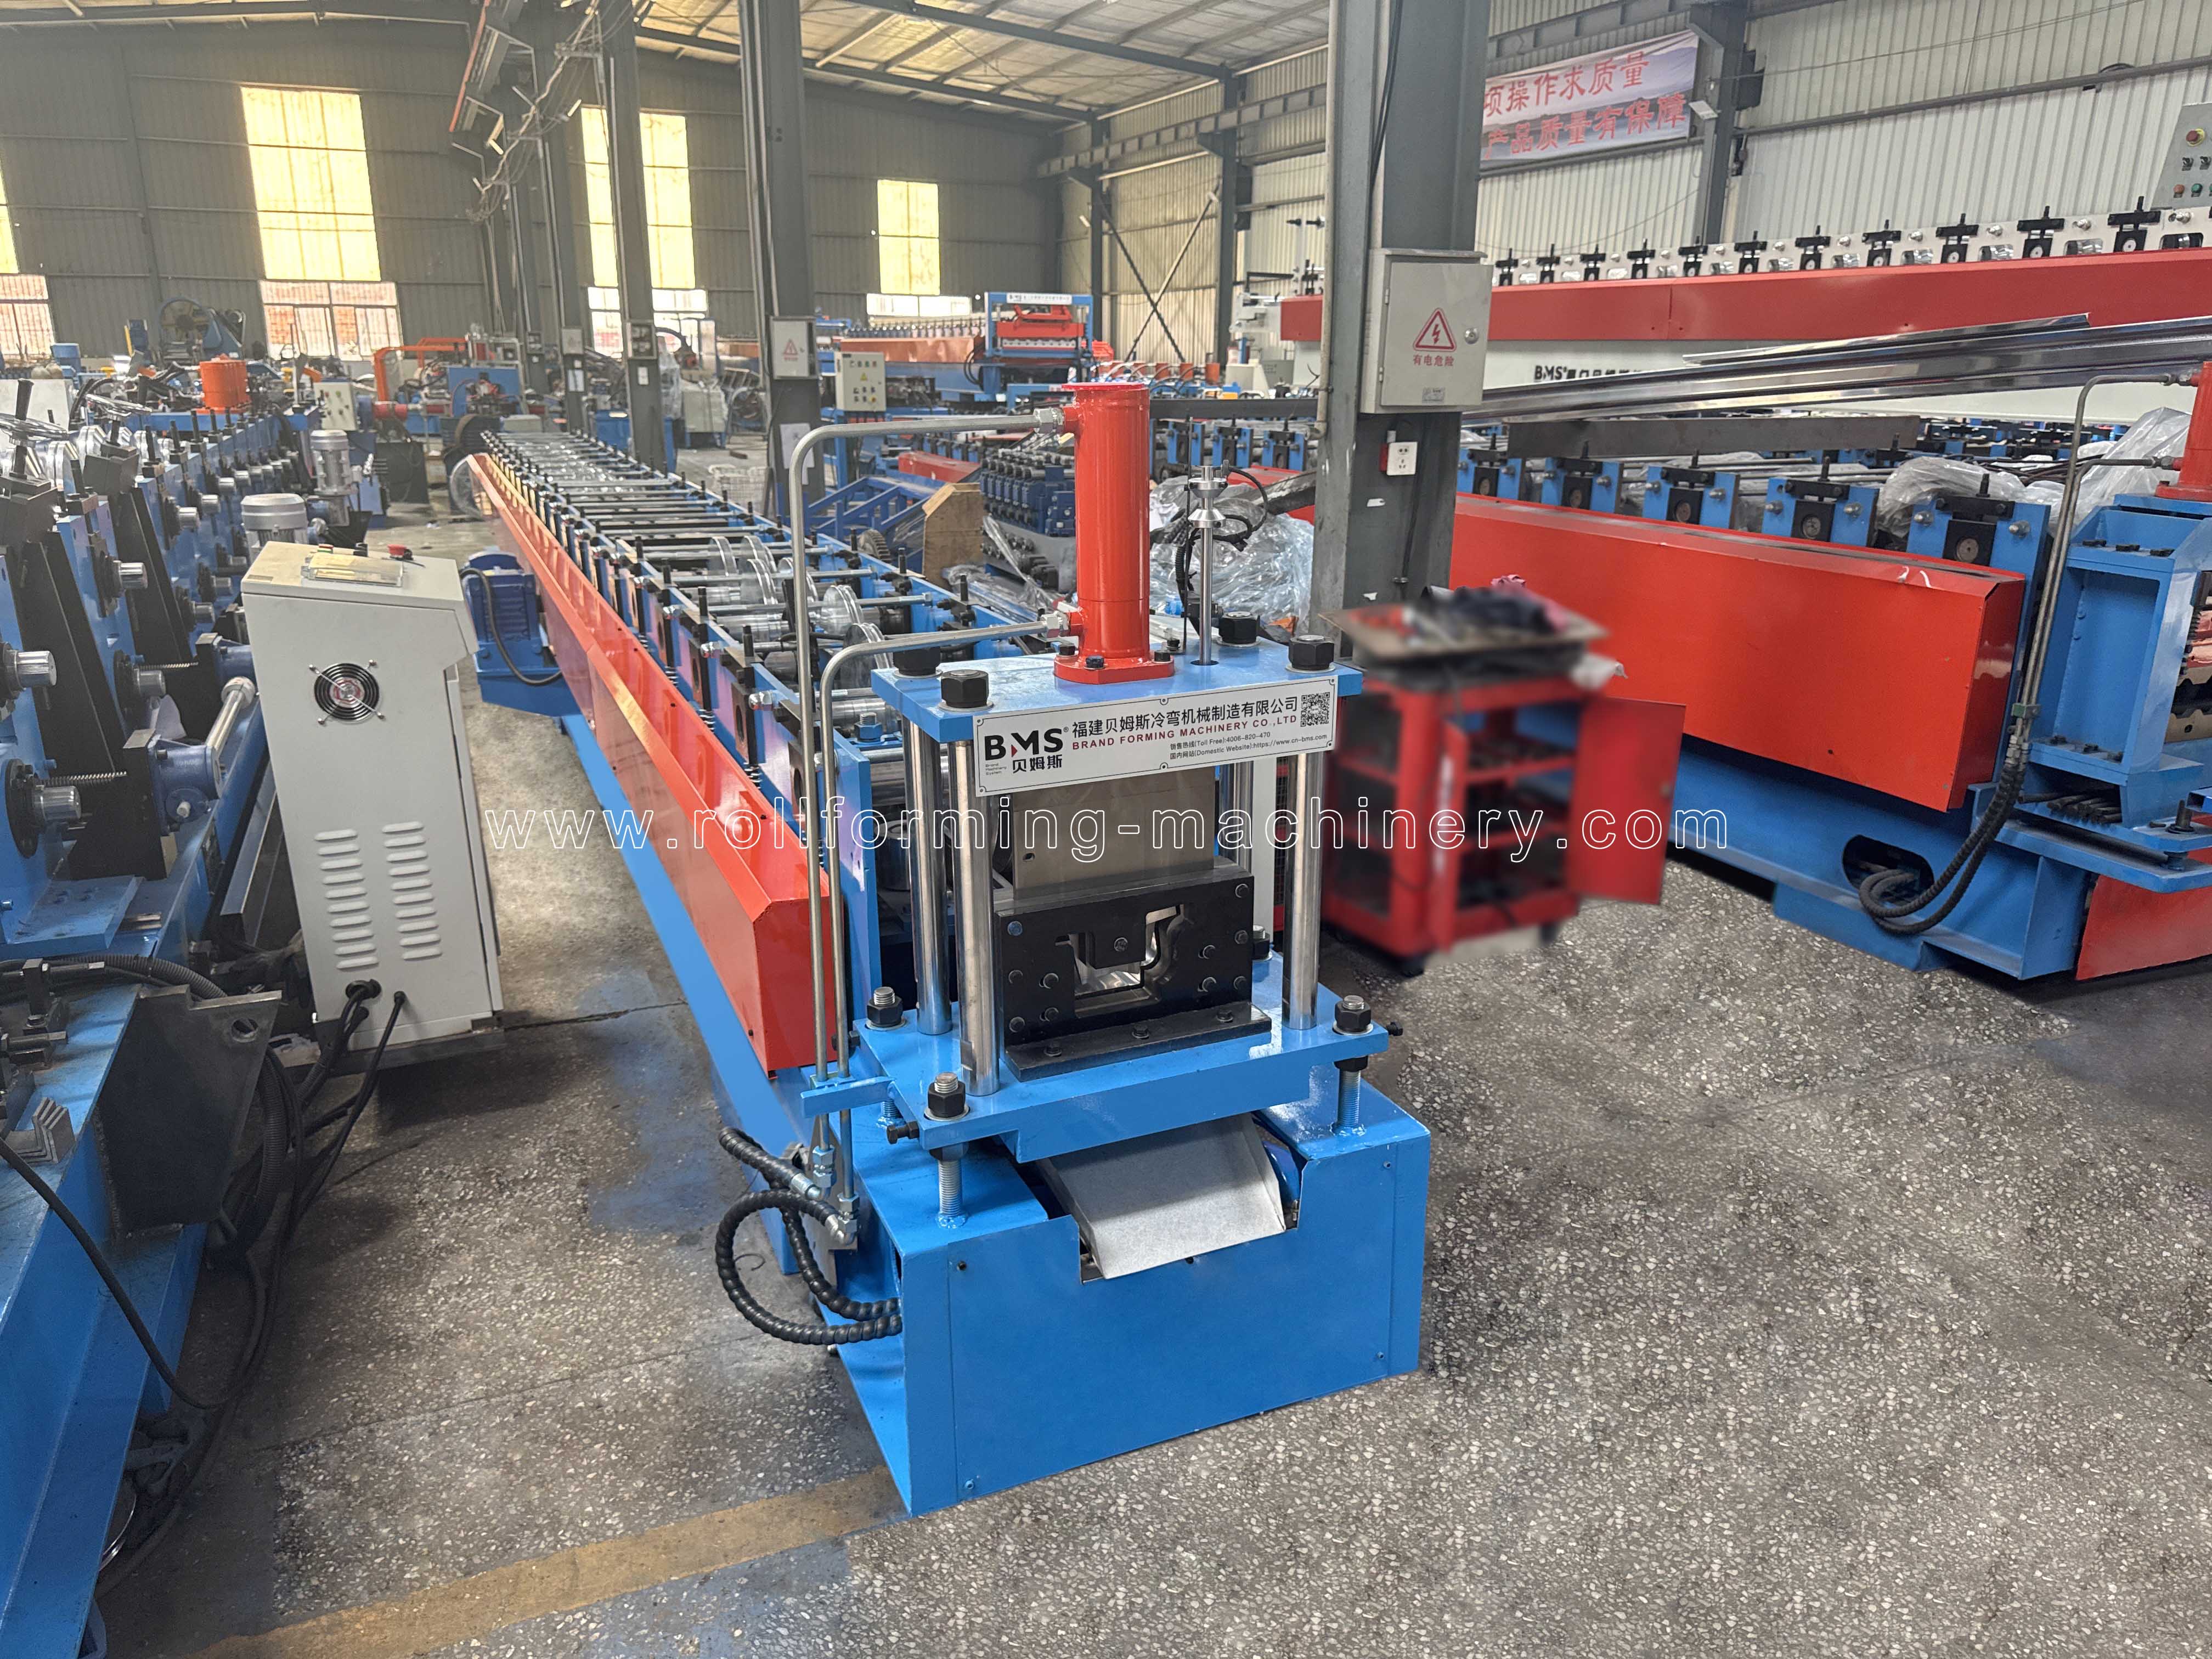
YX132-172 स्पॅनिश गटर मशीन
201 स्टेनलेस स्टील · 0.5–0.8 मिमी
BMS YX132-172 कॉन्फिगरेशन 260–310 MPa च्या उत्पन्न शक्तीसह 201 स्टेनलेस स्टील, 0.5–0.8 मिमी जाडीसाठी निर्दिष्ट केले आहे.
- प्रस्तावित टूलिंगशी तुमचा समोच्च आणि किनारी तपशील जुळवा.
- इतर स्टेनलेस ग्रेड किंवा वेगळ्या विभागासाठी स्वतंत्र सामग्री आणि टूलिंग मूल्यांकन आवश्यक आहे.

पोर्टेबल गटर मशीन
GI / PPGL / ॲल्युमिनियम · 0.3–0.6 मिमी
BMS पोर्टेबल कॉन्फिगरेशन गॅल्वनाइज्ड स्टील (GI), PPGL किंवा ॲल्युमिनियम 0.3-0.6 मिमी वर निर्दिष्ट करते. संदर्भ गटर 144 मिमी रुंद आणि 90 मिमी उंच आहे.
- संपूर्ण वक्र विभाग, भिंती आणि काठाच्या आकाराची तुमच्या रेखांकनासह तुलना करा.
- प्रस्तावित प्रोफाइल आणि सामग्री कॉन्फिगरेशननुसार निवडा; केवळ आकार-कुटुंब नाव त्याच्या टूलिंगची व्याख्या करू शकत नाही.

पर्यायी पंचिंगसह गटर मशीन
गॅल्वनाइज्ड शीट · 0.25–0.55 मिमी
BMS ऑप्शनल-पंचिंग कॉन्फिगरेशन गॅल्वनाइज्ड शीट 0.25-0.55 मिमी वर निर्दिष्ट करते. फीडिंग रुंदी प्रस्तावित विभाग रेखाचित्र पासून सेट आहे.
- फोल्डच्या सापेक्ष भोक आकार, नमुना आणि स्थान परिभाषित करा.
- छिद्र आच्छादित सांध्यांना किंवा दुसऱ्या इंटरफेसला समर्थन देतात किंवा नाही हे निर्दिष्ट करा आणि आवश्यकतेनुसार उपकरणाच्या कार्यक्षेत्रात पंचिंग समाविष्ट करा.
नमुना → स्वीकृती
आकार, धार आणि पृष्ठभागाची तपासणी करा
चर्चा ठोस करण्यासाठी तयार नमुना वापरा. छायाचित्र आकार आणि दृश्यमान दोष ओळखण्यास मदत करते; परिमाणे, समर्पकता आणि पुनरावृत्ती योग्यतेसाठी एक मान्य मापन किंवा चाचणी पद्धत आवश्यक आहे.

आकार आणि स्प्रिंगबॅक
असमान भिंती, वळण, धनुष्य किंवा तयार झाल्यानंतर उघडणारी किनार पहा.
मापन किंवा चाचणीमान्य डेटा वापरून उघडणे, खोली, भिंतीचे कोन आणि त्रिज्या मोजा. कट नमुना विनामूल्य आहे की फिक्स्चर-समर्थित आहे हे सांगा, नंतर गंभीर परिमाणे तपासा आणि वास्तविक वीण घटकासह फिट करा.
कडा आणि कट टोके
स्प्लिट आणि अनियमित बंद होण्यासाठी पट किंवा मणी तपासा. burrs, ठेचून कडा आणि शेवट विकृती साठी कट तपासा.
मापन किंवा चाचणीकट-एंड कंडिशन, होल पोझिशन्स आणि एज-फिट निकषांशी सहमत. चाचणीमध्ये निवडलेले प्रोफाइल, साहित्य आणि कटिंग व्यवस्था समाविष्ट करा.
पृष्ठभाग आणि कोटिंग
स्क्रॅच, रोलरच्या खुणा आणि वाकलेल्या कोटिंगच्या नुकसानासाठी उघडलेल्या चेहऱ्याची तपासणी करा.
मापन किंवा चाचणीइच्छित लेपित कॉइल वापरा आणि कोणता चेहरा दृश्यमान राहील ते सांगा. स्वीकृतीपूर्वी स्वीकारार्ह देखावा आणि आवश्यक कोटिंग तपासण्यांना सहमती द्या.
प्रत्येक नमुना त्याच्या रेखांकन पुनरावृत्ती, सामग्रीचा दर्जा, जाडी, कॉइल तपशील आणि सेटअपशी जोडलेला ठेवा. तुमच्या ऑर्डरसाठी सॅम्पलिंग स्थाने, प्रमाण आणि स्वीकृती मर्यादा मान्य करा.

एक प्रोफाइल किंवा उत्पादन श्रेणी?
प्रत्येक अतिरिक्त प्रोफाइलला टूलिंग निर्णय म्हणून हाताळा
अनेक ऑर्डर प्रोफाइलसाठी, प्रत्येकासाठी स्वतंत्र विभाग आणि साहित्य तपशील प्रदान करा. त्यांना एका गटर शैली अंतर्गत गटबद्ध केल्याने रोलर्सचा सामान्य संच किंवा सामान्य कटर स्थापित होत नाही.
समान विभाग, भिन्न कट लांबी
समोच्च, काठाचे तपशील आणि सामग्री मान्य कॉन्फिगरेशनमध्ये ठेवा. कट लांबीसाठी नियंत्रण सेटिंग रोलर आकार बदलत नाही.
आकार, त्रिज्या किंवा किनारी प्रकार
उघडणे, खोली, मागील भिंत, हेम किंवा मणी बदलणे रोल संपर्क आणि टूल क्लिअरन्स बदलू शकते. समायोजन, अतिरिक्त टूलिंग किंवा स्वतंत्र मशीन स्कोपचे मूल्यांकन करण्यासाठी रूपे परिभाषित करा.
एक नवीन सामग्री किंवा छिद्र नमुना
भौतिक बदल स्प्रिंगबॅक आणि समाप्त बदलू शकतात; छिद्र-पॅटर्न बदल पंचिंग आणि फॉर्मिंग क्रम प्रभावित करू शकतो. प्रोफाइल तुलना आणि चाचणी योजनेमध्ये दोन्ही समाविष्ट करा.
संबंधित उपकरणे
कॉइल हाताळणी आणि पट्टी तयार करण्याची योजना करा
परिभाषित उत्पादन कार्यासाठी उपकरणे जोडा. त्याच्या कॉइल मर्यादा, फीड दिशा आणि नियंत्रणे प्रस्तावित गटर लाइनशी जुळवा आणि अवतरणात सहायक व्याप्ती स्पष्ट ठेवा.

कॉइल कारसह हायड्रॉलिक डीकोइलर
BMS 5–7T decoiler हा एक कॉइल-हँडलिंग पर्याय आहे जेव्हा तुमची इनकमिंग कॉइल आणि लोडिंग पद्धत पॉवर्ड हँडलिंगसाठी कॉल करते तेव्हा मूल्यांकन करण्यासाठी.
कॉइलचे वजन, रुंदी, आतील/बाहेरील व्यास आणि लोडिंग पद्धत पाठवा. केवळ क्षमतेनुसार निवडण्याऐवजी फीड आणि नियंत्रण एकीकरण तपासा.
हायड्रॉलिक डिकॉइलर पहा
कट-टू-लांबी आणि स्लिटिंग उपकरणे
रुंद स्टील कॉइल खरेदी करताना, स्लिटिंग गटर, फ्लॅशिंग आणि रिज-कॅप उत्पादनासाठी अरुंद फीड स्ट्रिप्स तयार करते.
मास्टर-कॉइल सामग्री, जाडी, लक्ष्य पट्टी रुंदी आणि काठाची स्थिती परिभाषित करा. मोठ्या प्रमाणात स्लिट कॉइल बांधण्यापूर्वी गटरची विकसित रुंदी स्थापित करा.
पट्टी-तयारी उपकरणे पहाएक उपयुक्त पहिली चौकशी
प्रोफाइल आवश्यकता पॅक तयार करा
आपण तयार करू इच्छित असलेल्या प्रत्येक प्रोफाइलसाठी एक स्पष्ट रेकॉर्ड करा. मुख्य ऑर्डर विभागाला प्राधान्य द्या, नंतर रूपे ओळखा जेणेकरून मशीन आणि टूलिंग चर्चा विशिष्ट राहील.
तयार विभाग परिभाषित करा
युनिट्स आणि रिव्हिजन, फ्रंट/ बॅक ओरिएंटेशन, आतील बेंड त्रिज्या, दुमडलेल्या किंवा गुंडाळलेल्या कडा, छिद्र तपशील आणि गंभीर इंटरफेस सहिष्णुतेसह एक आकारमान रेखाचित्र पाठवा. आतील/बाहेरील परिमाणे चिन्हांकित करा आणि एंड-व्ह्यू आणि साइड-व्ह्यू नमुना फोटो जोडा.
वास्तविक फीडस्टॉकचे वर्णन करा
ग्रेड, उत्पन्न शक्ती किंवा स्वभाव माहिती, किमान/जास्तीत जास्त जाडी, कोटिंग आणि दृश्यमान चेहरा, संरक्षणात्मक फिल्म, पुरवलेल्या कॉइलची रुंदी आणि कॉइलचे परिमाण प्रदान करा. जेथे संबंधित असेल तेथे बेस-मेटल आणि लेपित जाडी स्वतंत्रपणे राज्य करा.
चाचणी आणि फिटिंग चेक तयार करा
इच्छित चाचणी कॉइल, वीण भाग किंवा गेज, मापन डेटा आणि स्वीकृती निकष ओळखा. रनची व्यवस्था करण्यापूर्वी फीडची रुंदी, चाचणी सामग्रीचे प्रमाण आणि पुरवठ्याची जबाबदारी मान्य करा.
नवीन प्रोफाइलसाठी, BMS च्या कस्टमायझेशन सेवेमध्ये व्यवहार्यता अभ्यास आणि प्रोफाइल स्केचिंग समाविष्ट आहे. मशीन स्कोप अंतिम करण्यापूर्वी विभागावर चर्चा करण्यासाठी तुमचा आवश्यक पॅक वापरा.
प्रोफाइल आवश्यकता पाठवासंबंधित संसाधने
योग्य निवड कार्य सुरू ठेवा
उत्पादन व्याप्ती आणि खरेदी
तुमचे रेन गटर प्रोफाइल परिभाषित केल्यानंतर विस्तृत मशीन कॉन्फिगरेशन, सहाय्यक उपकरणे आणि अवतरण तयारी यांची तुलना करा.
BMS गटर खरेदी पर्यायांचे पुनरावलोकन करासानुकूलन आणि तपासणी
प्रोफाइल-डेव्हलपमेंट सेवा, प्री-डिलिव्हरी तपासणी आणि तुमच्या कारखान्यात आवश्यक तयारी यावरील BMS उत्तरे वाचा.
BMS मशीनरी FAQ वाचास्थापना आणि समर्थन नियोजन
निवडलेल्या कॉन्फिगरेशनसाठी कमिशनिंग, प्रशिक्षण आणि समर्थन व्यवस्थांवर चर्चा करण्यासाठी BMS सेवा मार्ग वापरा.
BMS मशिनरी सेवांचे पुनरावलोकन करारेन गटर मशीन निवड FAQ
फक्त तत्सम मशीन नावे विभाग सुसंगतता स्थापित करत नाहीत. संपूर्ण रेखाचित्र, साहित्य आणि रोलर/कटर स्कोपची तुलना करा. पोर्टेबल, स्पॅनिश आणि सीमलेस मशीनच्या विविध पैलूंचे वर्णन करतात; जेव्हा निर्दिष्ट प्रोफाइल आणि सामग्री जुळते तेव्हा सतत गटर उत्पादन आणि छप्पर-पावसाच्या पाण्याचे उत्पादन समान उपकरणे वापरू शकतात.
क्र. कॉइल रुंदी ही संपूर्ण विभागातून मोजलेली विकसित पट्टी रुंदी आहे, ज्यामध्ये सरळ लांबी, वाकणे भत्ते आणि दुमडलेल्या किंवा गुंडाळलेल्या कडांचा समावेश आहे. साहित्य, जाडी आणि आतील बेंड त्रिज्या गणनावर परिणाम करतात. बल्क स्ट्रिप खरेदी करण्यापूर्वी टूलिंग डिझाइन आणि चाचणी सामग्रीद्वारे फीड रुंदी स्थापित करा.
तांबे ऑर्डर किंवा वेगळ्या स्टेनलेस-स्टील ग्रेडसाठी स्वतःचे साहित्य आणि टूलिंग मूल्यांकन आवश्यक आहे. BMS YX132-172 201 स्टेनलेस स्टील निर्दिष्ट करते; BMS पोर्टेबल कॉन्फिगरेशन GI, PPGL किंवा ॲल्युमिनियम निर्दिष्ट करते; BMS ऑप्शनल-पंचिंग कॉन्फिगरेशन गॅल्वनाइज्ड शीट निर्दिष्ट करते. सेक्शन ड्रॉइंगसह इच्छित ग्रेड, जाडी आणि कोटिंग पाठवा.
आकारमान रेखाचित्रासोबत छायाचित्र वापरा. हे समोच्च, किनारी आणि समाप्ती दर्शविते परंतु त्रिज्या, कोन, सहनशीलता किंवा मापन डेटा परिभाषित करत नाही. तंदुरुस्त स्वीकृतीचा भाग असेल तेव्हा गंभीर वीण भाग ओळखा.
प्रत्येक विभागाची रेखाचित्र पुनरावृत्ती, साहित्य आणि जाडी श्रेणी, काठ आणि छिद्र तपशील आणि ऑर्डर प्राधान्यासह सूचीबद्ध करा. कोणते परिमाण भिन्न आहेत ते ओळखा. हे समायोजन, टूलिंग बदल किंवा स्वतंत्र उपकरणे यावर चर्चा करण्यास अनुमती देते; केवळ प्रोफाइल सूची सार्वत्रिक बदल क्षमता स्थापित करत नाही.
निवडलेल्या मशीनची साइट पॉवर, चाचणी सामग्री, कर्मचारी आणि हाताळणी उपकरणे तयार करा; हायड्रॉलिक तेल समाविष्ट करा जेथे कॉन्फिगरेशन हायड्रॉलिक वापरते. सहमत चाचणी निकषांसह कोणत्याही खरेदीदाराची किंवा तृतीय-पक्षाच्या वितरणपूर्व तपासणीची योजना करा. साइट पॉवर आणि गंतव्य-दस्तऐवज आवश्यकतांसह ऑर्डरमध्ये कमिशनिंग, प्रशिक्षण आणि समर्थन व्याप्ती परिभाषित करा.
तुमचा पुढील उत्पादन निर्णय
तुमचा विभाग पाठवा.
BMS कॉन्फिगरेशनची चर्चा करा.
तुम्ही कोणते मेटल रेन गटर बनवता आणि कोणती कॉइल वापरायची आहे ते BMS ला सांगा. तयार झालेले उत्पादन, त्याचे इंटरफेस आणि तुमच्या ऑर्डरसाठी टूलींग स्कोप याभोवती चर्चा तयार करा.
- परिमाण आणि पुनरावृत्तीसह विभाग रेखाचित्र
- साहित्य ग्रेड, जाडी आणि कोटिंग
- नमुना फोटो आणि की फिटिंग किंवा एज आवश्यकता