


बीएमएस मशीनरी · धातु वर्षा जल उत्पाद
रेन गटर मशीन
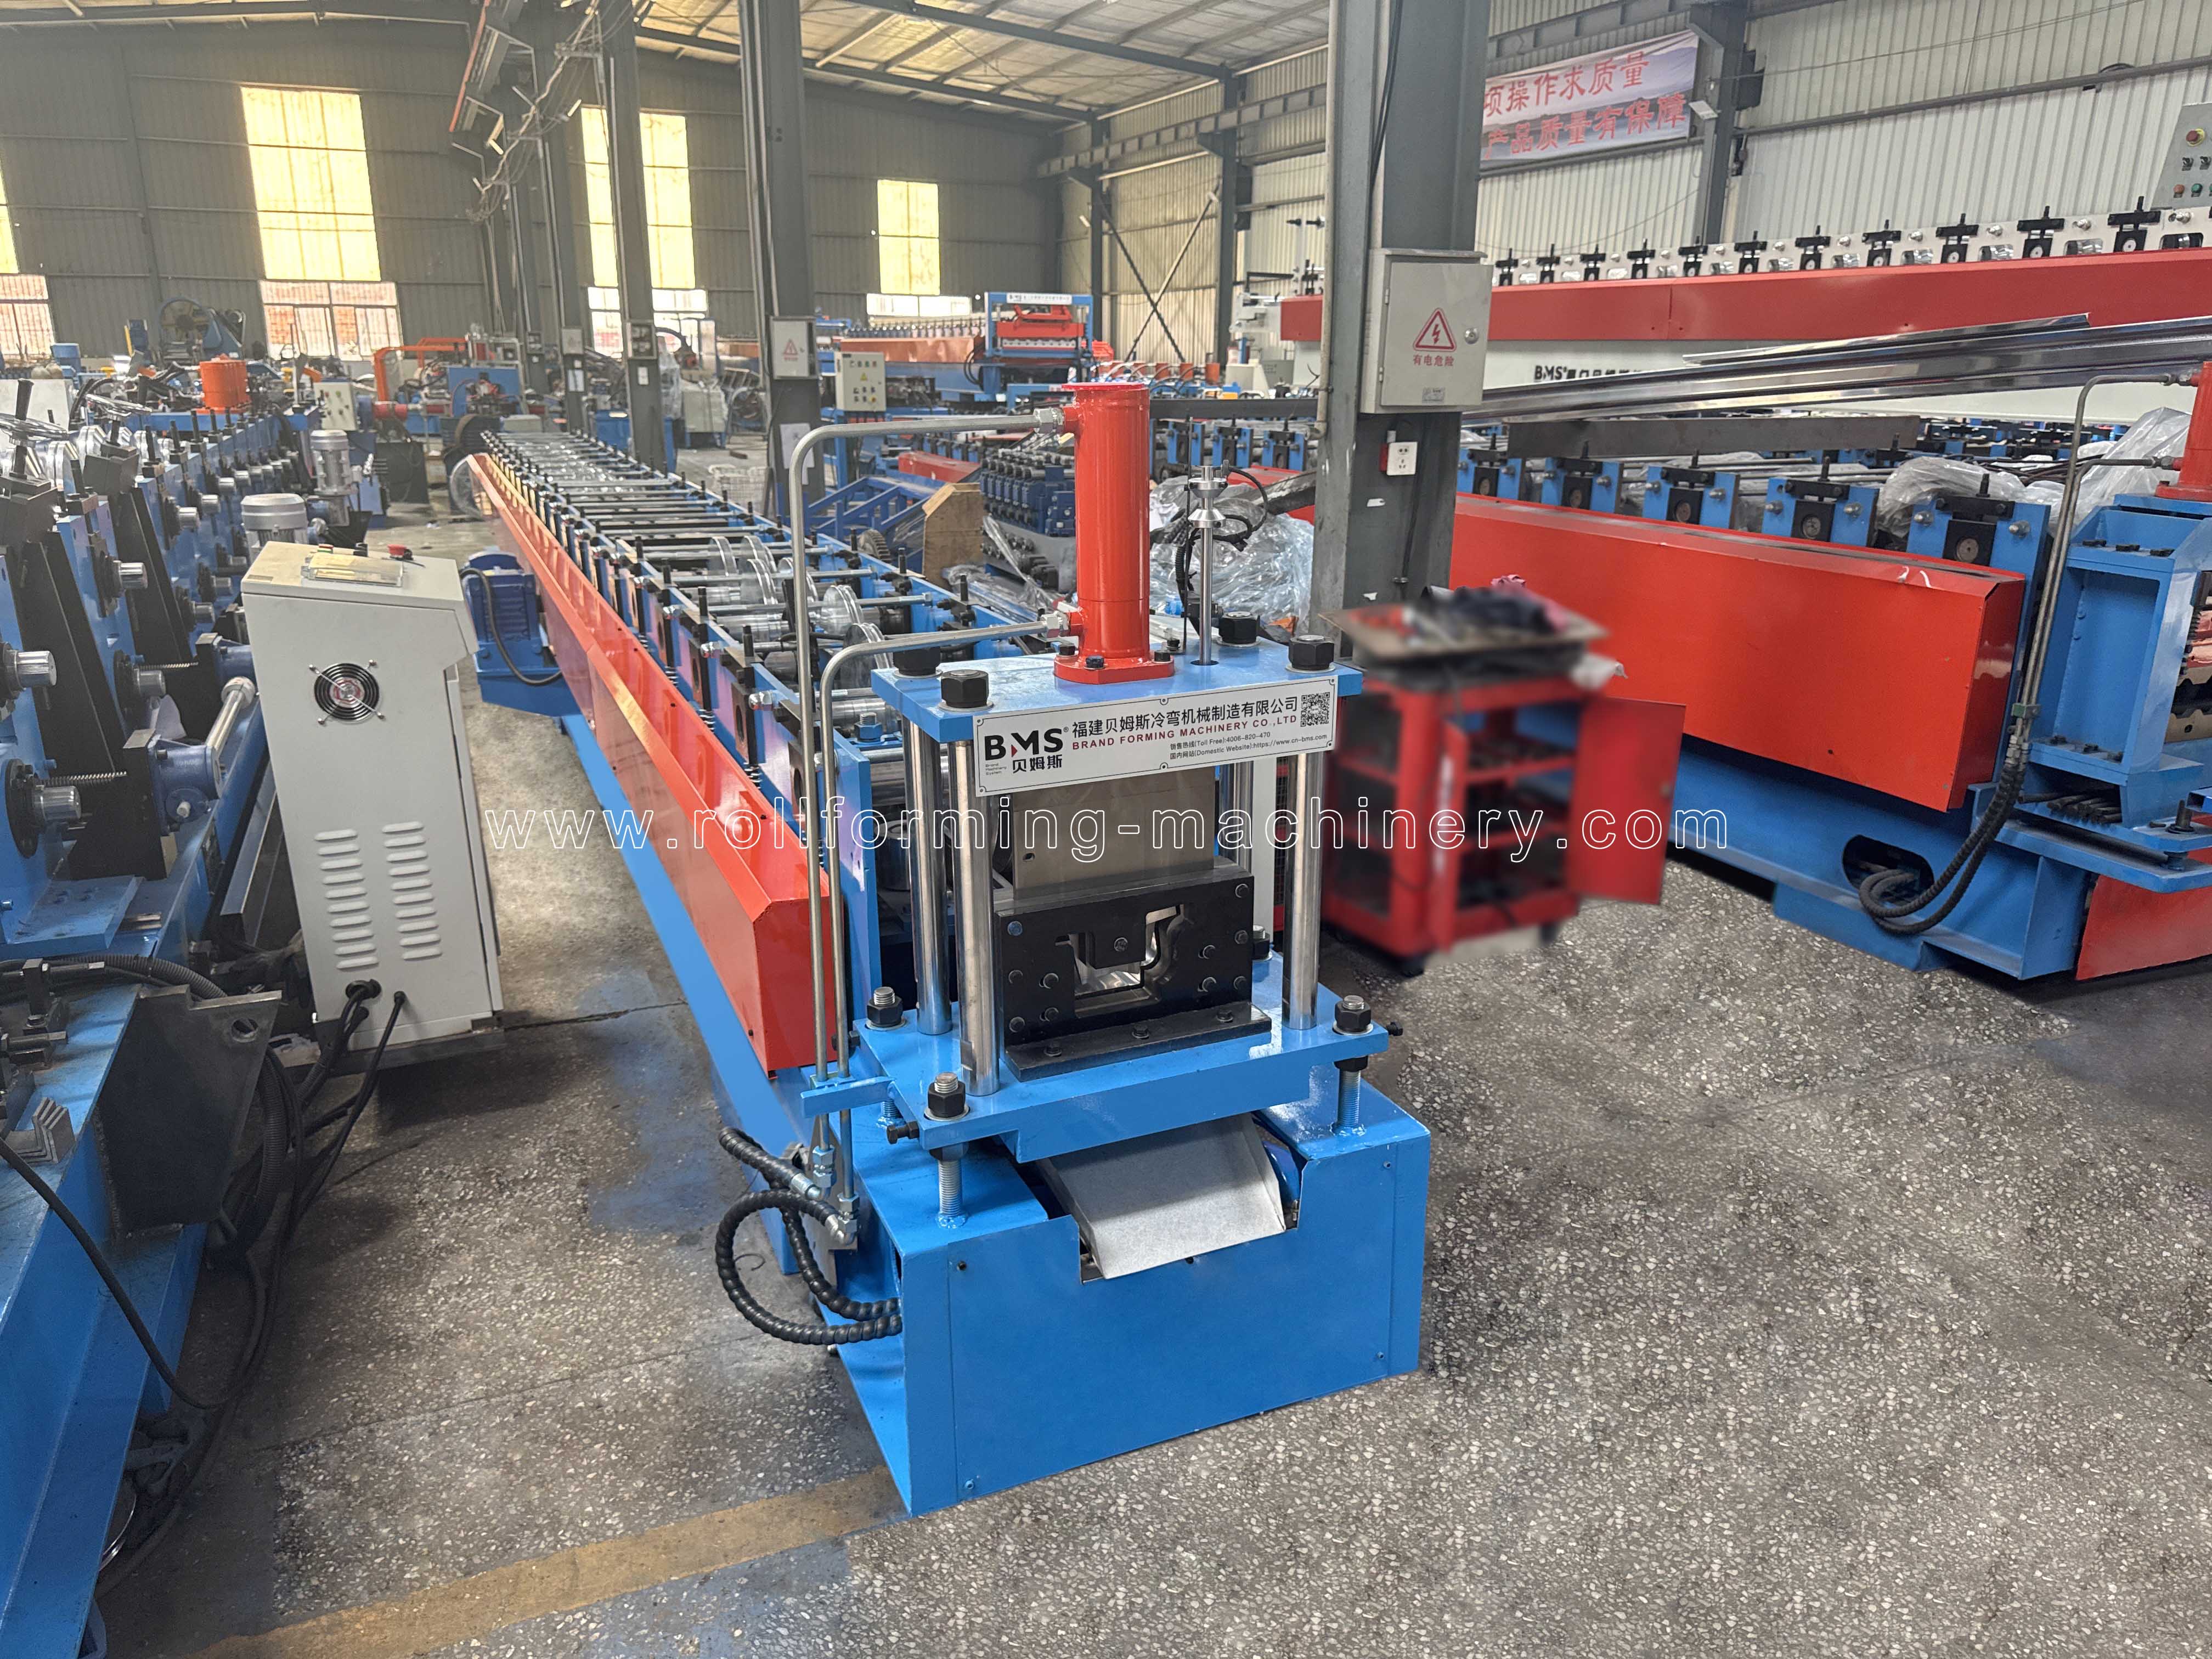
एक रेन गटर मशीन रोल खुले धातु छत गटर में कुंडल पट्टी बनाता है। संपूर्ण अनुभाग, सामग्री और किनारे के विवरण के आधार पर बीएमएस कॉन्फ़िगरेशन का चयन करें।
वर्षा जल-उत्पाद निर्माताओं और धातु छत गटर का उत्पादन करने वाली छत या शीट-मेटल कार्यशालाओं के लिए।
एक अनुभाग चित्रण, सामग्री विनिर्देश और संदर्भ नमूना पहली चर्चा को अधिक उपयोगी बनाते हैं।
प्रोफ़ाइल पहले
तैयार वर्षा जल उत्पाद से शुरुआत करें
धातु की छत वाले रेन गटर के लिए, खुले जल निकासी अनुभाग और उसके अनुलग्नक विवरण के आसपास मशीनरी का चयन करें। 'गटर' अकेले टूलींग विनिर्देश नहीं है।
अनुभाग को आपके उत्पाद रेंज में उपयोग किए जाने वाले छत-किनारे प्रणाली, हैंगर, जोड़ों और आउटलेट में फिट होना चाहिए। तैयार प्रणाली के लिए जल निकासी क्षमता और स्थापना डिजाइन आवश्यकताएं बनी हुई हैं।
अपने संपूर्ण क्रॉस-सेक्शन को परिभाषित करेंछत के पानी को एकत्रित करने वाला एक खुला धातु चैनल। इसका अगला किनारा, पिछला किनारा और दीवार की ज्यामिति निर्माण और फिटिंग दोनों आवश्यकताओं को परिभाषित करती है।
एक ईव चैनल वर्षा जल निकासी का काम कर सकता है। इसके अनुभाग और ग्रीनहाउस अनुलग्नक विवरण भेजें; उपयोग नाम एक मिलान मशीन स्थापित नहीं करता है।
एक रोपण या बढ़ते चैनल की अपनी सहायता, जल निकासी और अंतिम उपयोग की आवश्यकताएं होती हैं। इसकी ड्राइंग को छत-गटर विनिर्देश से अलग रखें।
एक बंद वर्षा जल पाइप में एक सीम या क्लोजर और संबंधित फिटिंग शामिल होती है। इसे खुले गटर से अलग उपकरण का दायरा दें।
कंक्रीट कर्ब और गटर का उत्पादन एक अलग प्रक्रिया का उपयोग करता है। यह पृष्ठ मेटल रेन गटर मशीनरी को कवर करता है।
ज्यामिति → गठन और फिट
एक संपूर्ण अनुभाग टूलींग को परिभाषित करता है
प्रत्येक दीवार, मोड़ और किनारा दिखाएँ-केवल समग्र चौड़ाई नहीं। उन आयामों की पहचान करें जो नियंत्रित करते हैं कि गटर अपने हैंगर, जोड़ों और छत के किनारे के घटकों से कैसे मिलता है।
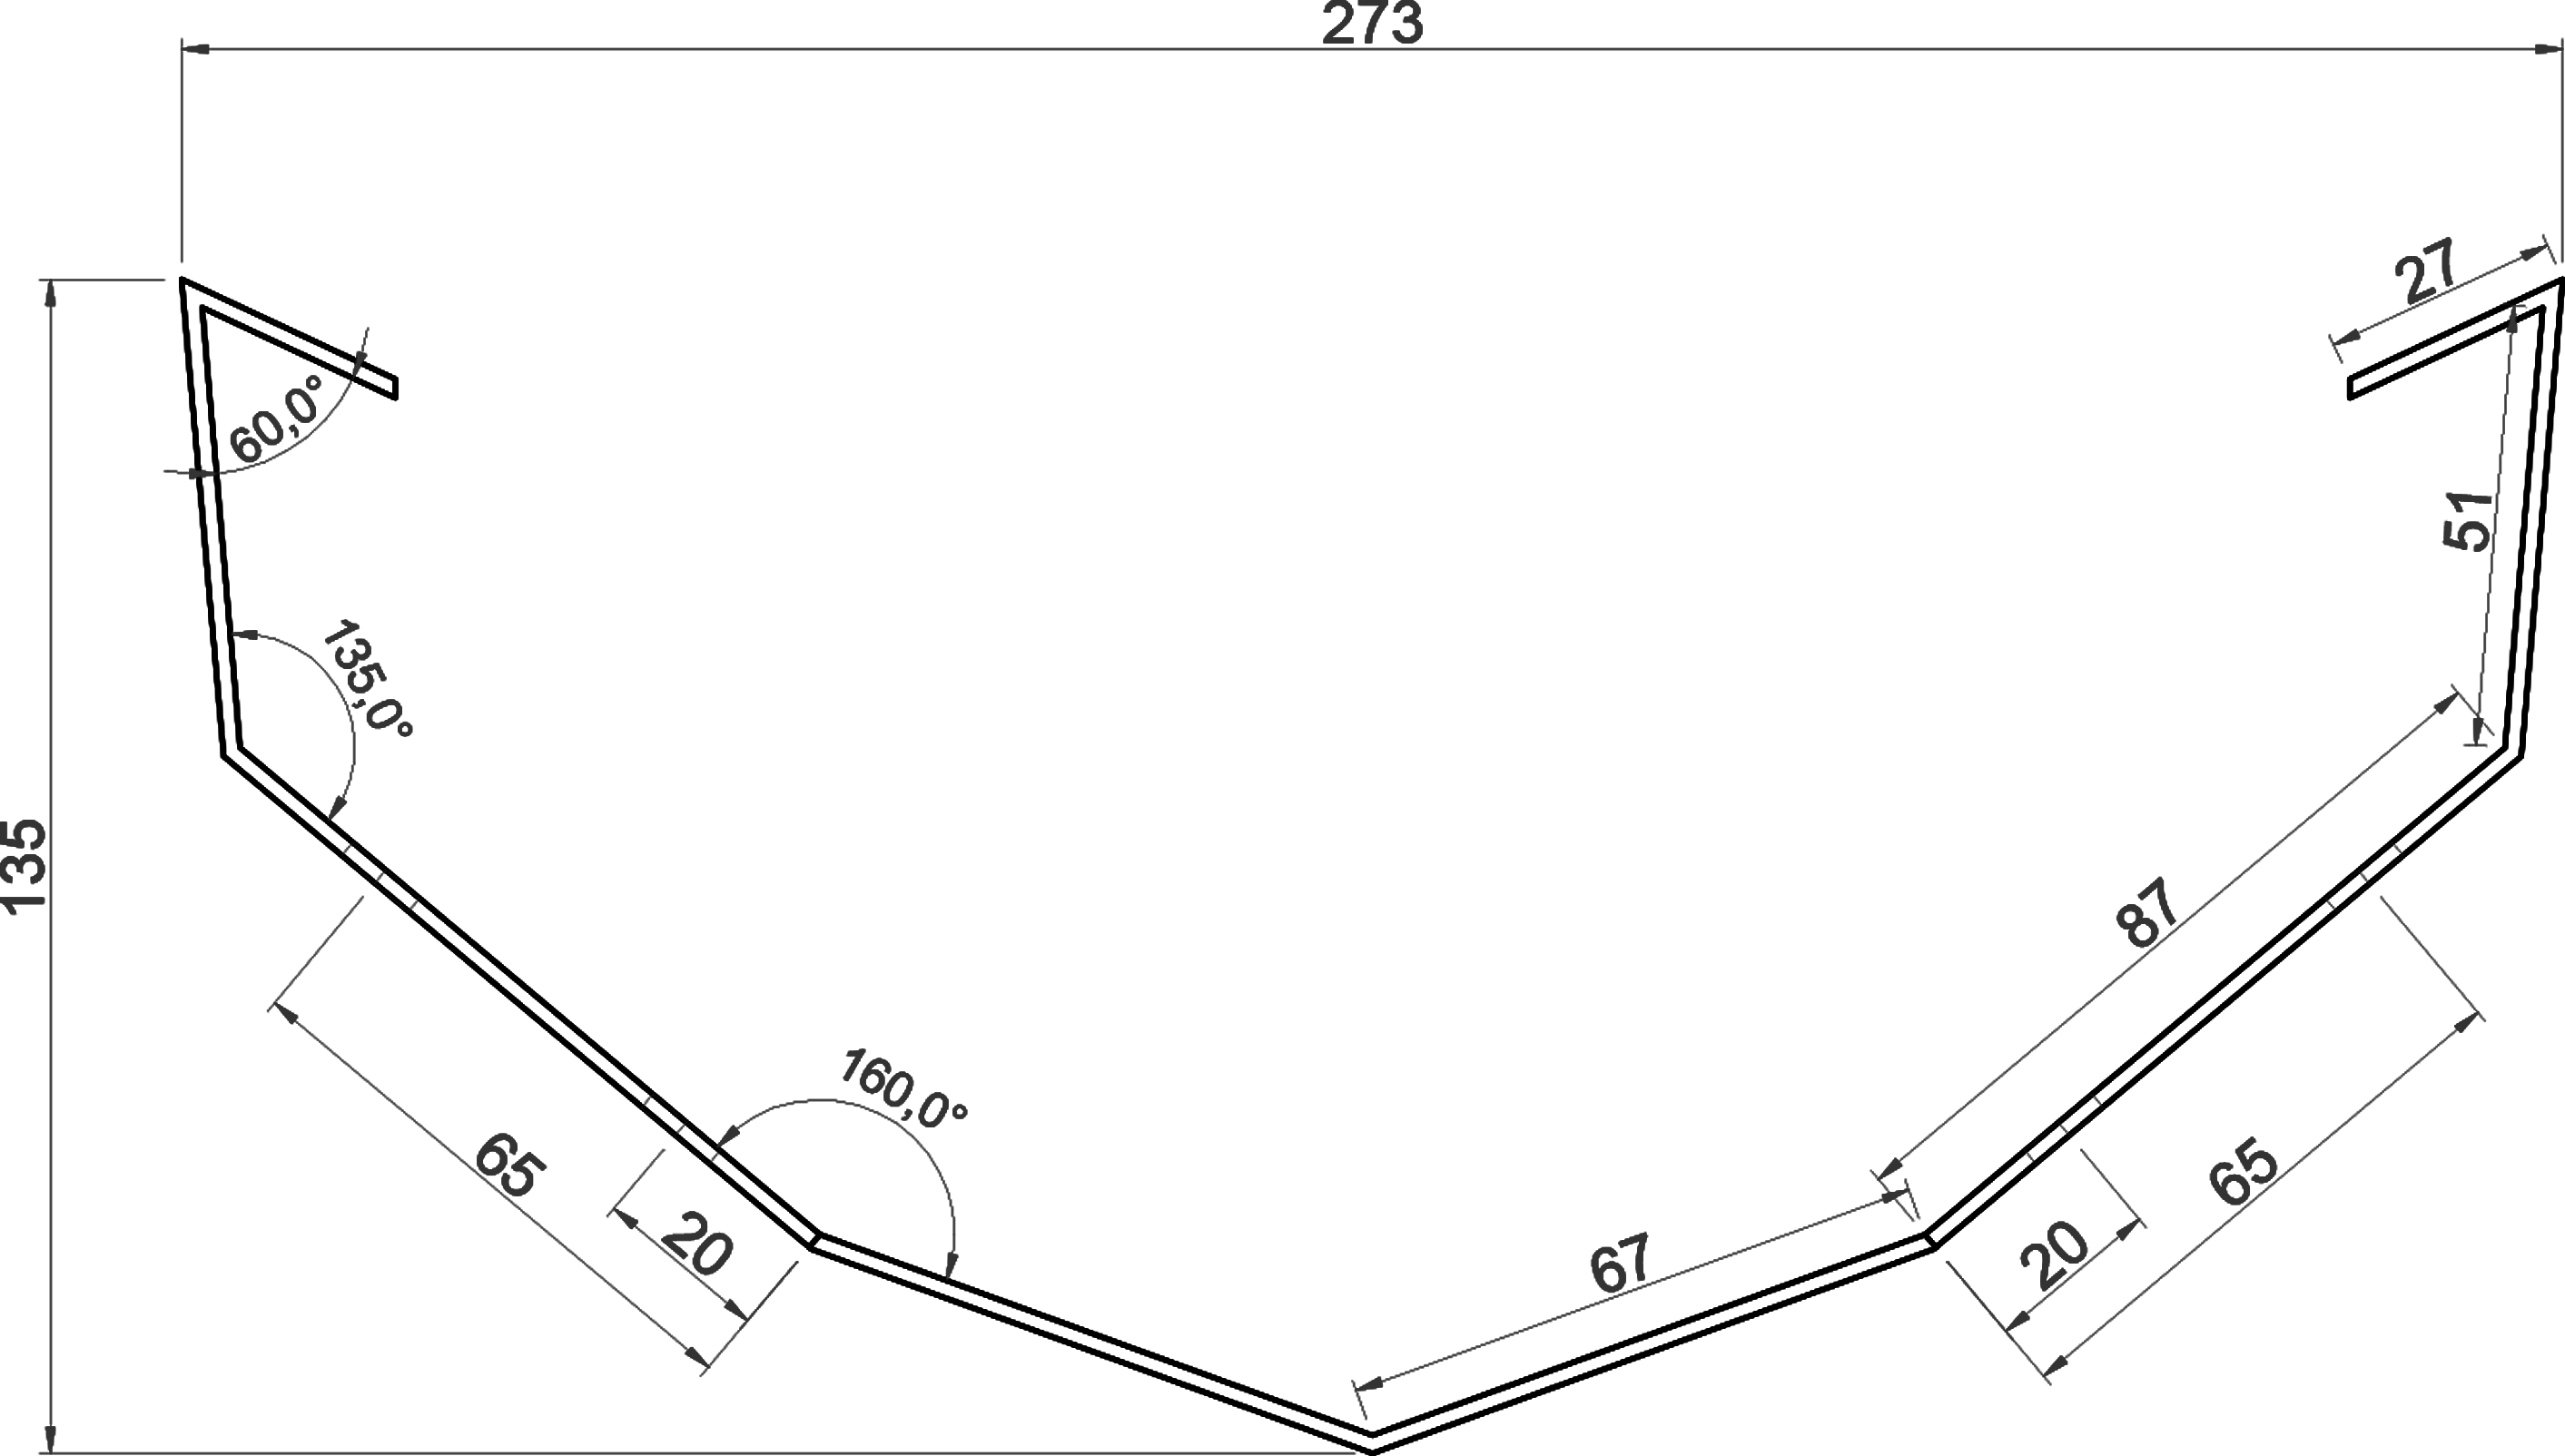

शीर्ष उद्घाटन, आधार आकार और कुल गहराई को अलग-अलग मापें। अंदर या बाहर के आयामों और माप डेटा को चिह्नित करें; नाममात्र का आकार इन संबंधों को अपरिभाषित छोड़ देता है।
प्रत्येक दीवार की ऊँचाई, ढलान और संक्रमण दिखाएँ। ऊंची पीछे की दीवार या कोणीय सामने की दीवार निर्माण के दौरान आवश्यक अनुभाग और समर्थन को बदल देती है।
घुमावदार आधारों और प्रत्येक मोड़ कोण या त्रिज्या को परिभाषित करें। ये रोलर आकृति, गठन की प्रगति और स्प्रिंगबैक के बाद अंतिम आकार को प्रभावित करते हैं।
इसके उद्घाटन और अभिविन्यास सहित पूर्ण वापसी, हुक या लुढ़का हुआ किनारा बनाएं। छोटे किनारे के अंतर उपकरण की पहुंच और हैंगर या जोड़ फिट को प्रभावित करते हैं।
महत्वपूर्ण फिटिंग आयामों और उनकी सहनशीलता को पहचानें। आकार और रिक्ति के साथ, एक डेटाम से छेद का पता लगाएं, और जब फिट होना महत्वपूर्ण हो तो संभोग भाग या एक नमूना दिखाएं।
सामग्री → विन्यास
प्रोफ़ाइल से कॉइल का मिलान करें
अकेले मोटाई की सीमा अनुकूलता स्थापित नहीं करती है। सामग्री ग्रेड, कोटिंग और तैयार आकार मिलकर बनाने और काटने की आवश्यकताओं को निर्धारित करते हैं।
| आपकी आवश्यकता | सेटअप में क्या परिवर्तन होता है | उपयोगी इनपुट |
|---|---|---|
| सामग्री और ताकत | विभिन्न गठन प्रतिरोध और स्प्रिंगबैक रोल डिजाइन, समर्थन और अंतिम मोड़ सुधार को प्रभावित करते हैं। | ग्रेड, स्वभाव या उपज-शक्ति की जानकारी; एक कुंडल विशिष्टता. |
| मोटाई | रोल गैप, मोड़ त्रिज्या और काटने की व्यवस्था उस अनुभाग के लिए उपयोग की जाने वाली वास्तविक सीमा के अनुरूप होनी चाहिए। | न्यूनतम/अधिकतम मोटाई; आधार धातु को लेपित मोटाई से अलग करना। |
| कोटिंग और फिनिश | उजागर सतहों और तंग सिलवटों को बनाने के बाद उपयुक्त संपर्क और फिनिश जांच की आवश्यकता होती है। | कोटिंग का प्रकार, चित्रित पक्ष, सुरक्षात्मक फिल्म और स्वीकार्य सतह उपस्थिति। |
| कुंडल की चौड़ाई | विकसित चौड़ाई में सीधी लंबाई, मोड़ भत्ते और किनारे रिटर्न शामिल हैं। सामग्री, मोटाई और मोड़ त्रिज्या उन भत्ते को प्रभावित करते हैं। | पूर्ण अनुभाग, अंदर मोड़ त्रिज्या, मोटाई और हेम्स; यदि उपयोग किया जाता है तो मौजूदा पट्टी की चौड़ाई। |
| छेद और मुड़े हुए किनारे | मोड़ के सापेक्ष स्थिति छिद्रण अनुक्रम, उपकरण पहुंच और तैयार किनारे को प्रभावित करती है। | छेद पैटर्न, संदर्भ डेटाम, गुना या मनका विवरण और संभोग भाग। |
छोटी स्क्रीन पर, सभी तीन कॉलम देखने के लिए तालिका को स्वाइप करें। बल्क कॉइल ऑर्डर से पहले उत्पादन पट्टी की चौड़ाई स्थापित करने के लिए अनुमोदित अनुभाग और परीक्षण सामग्री का उपयोग करें।
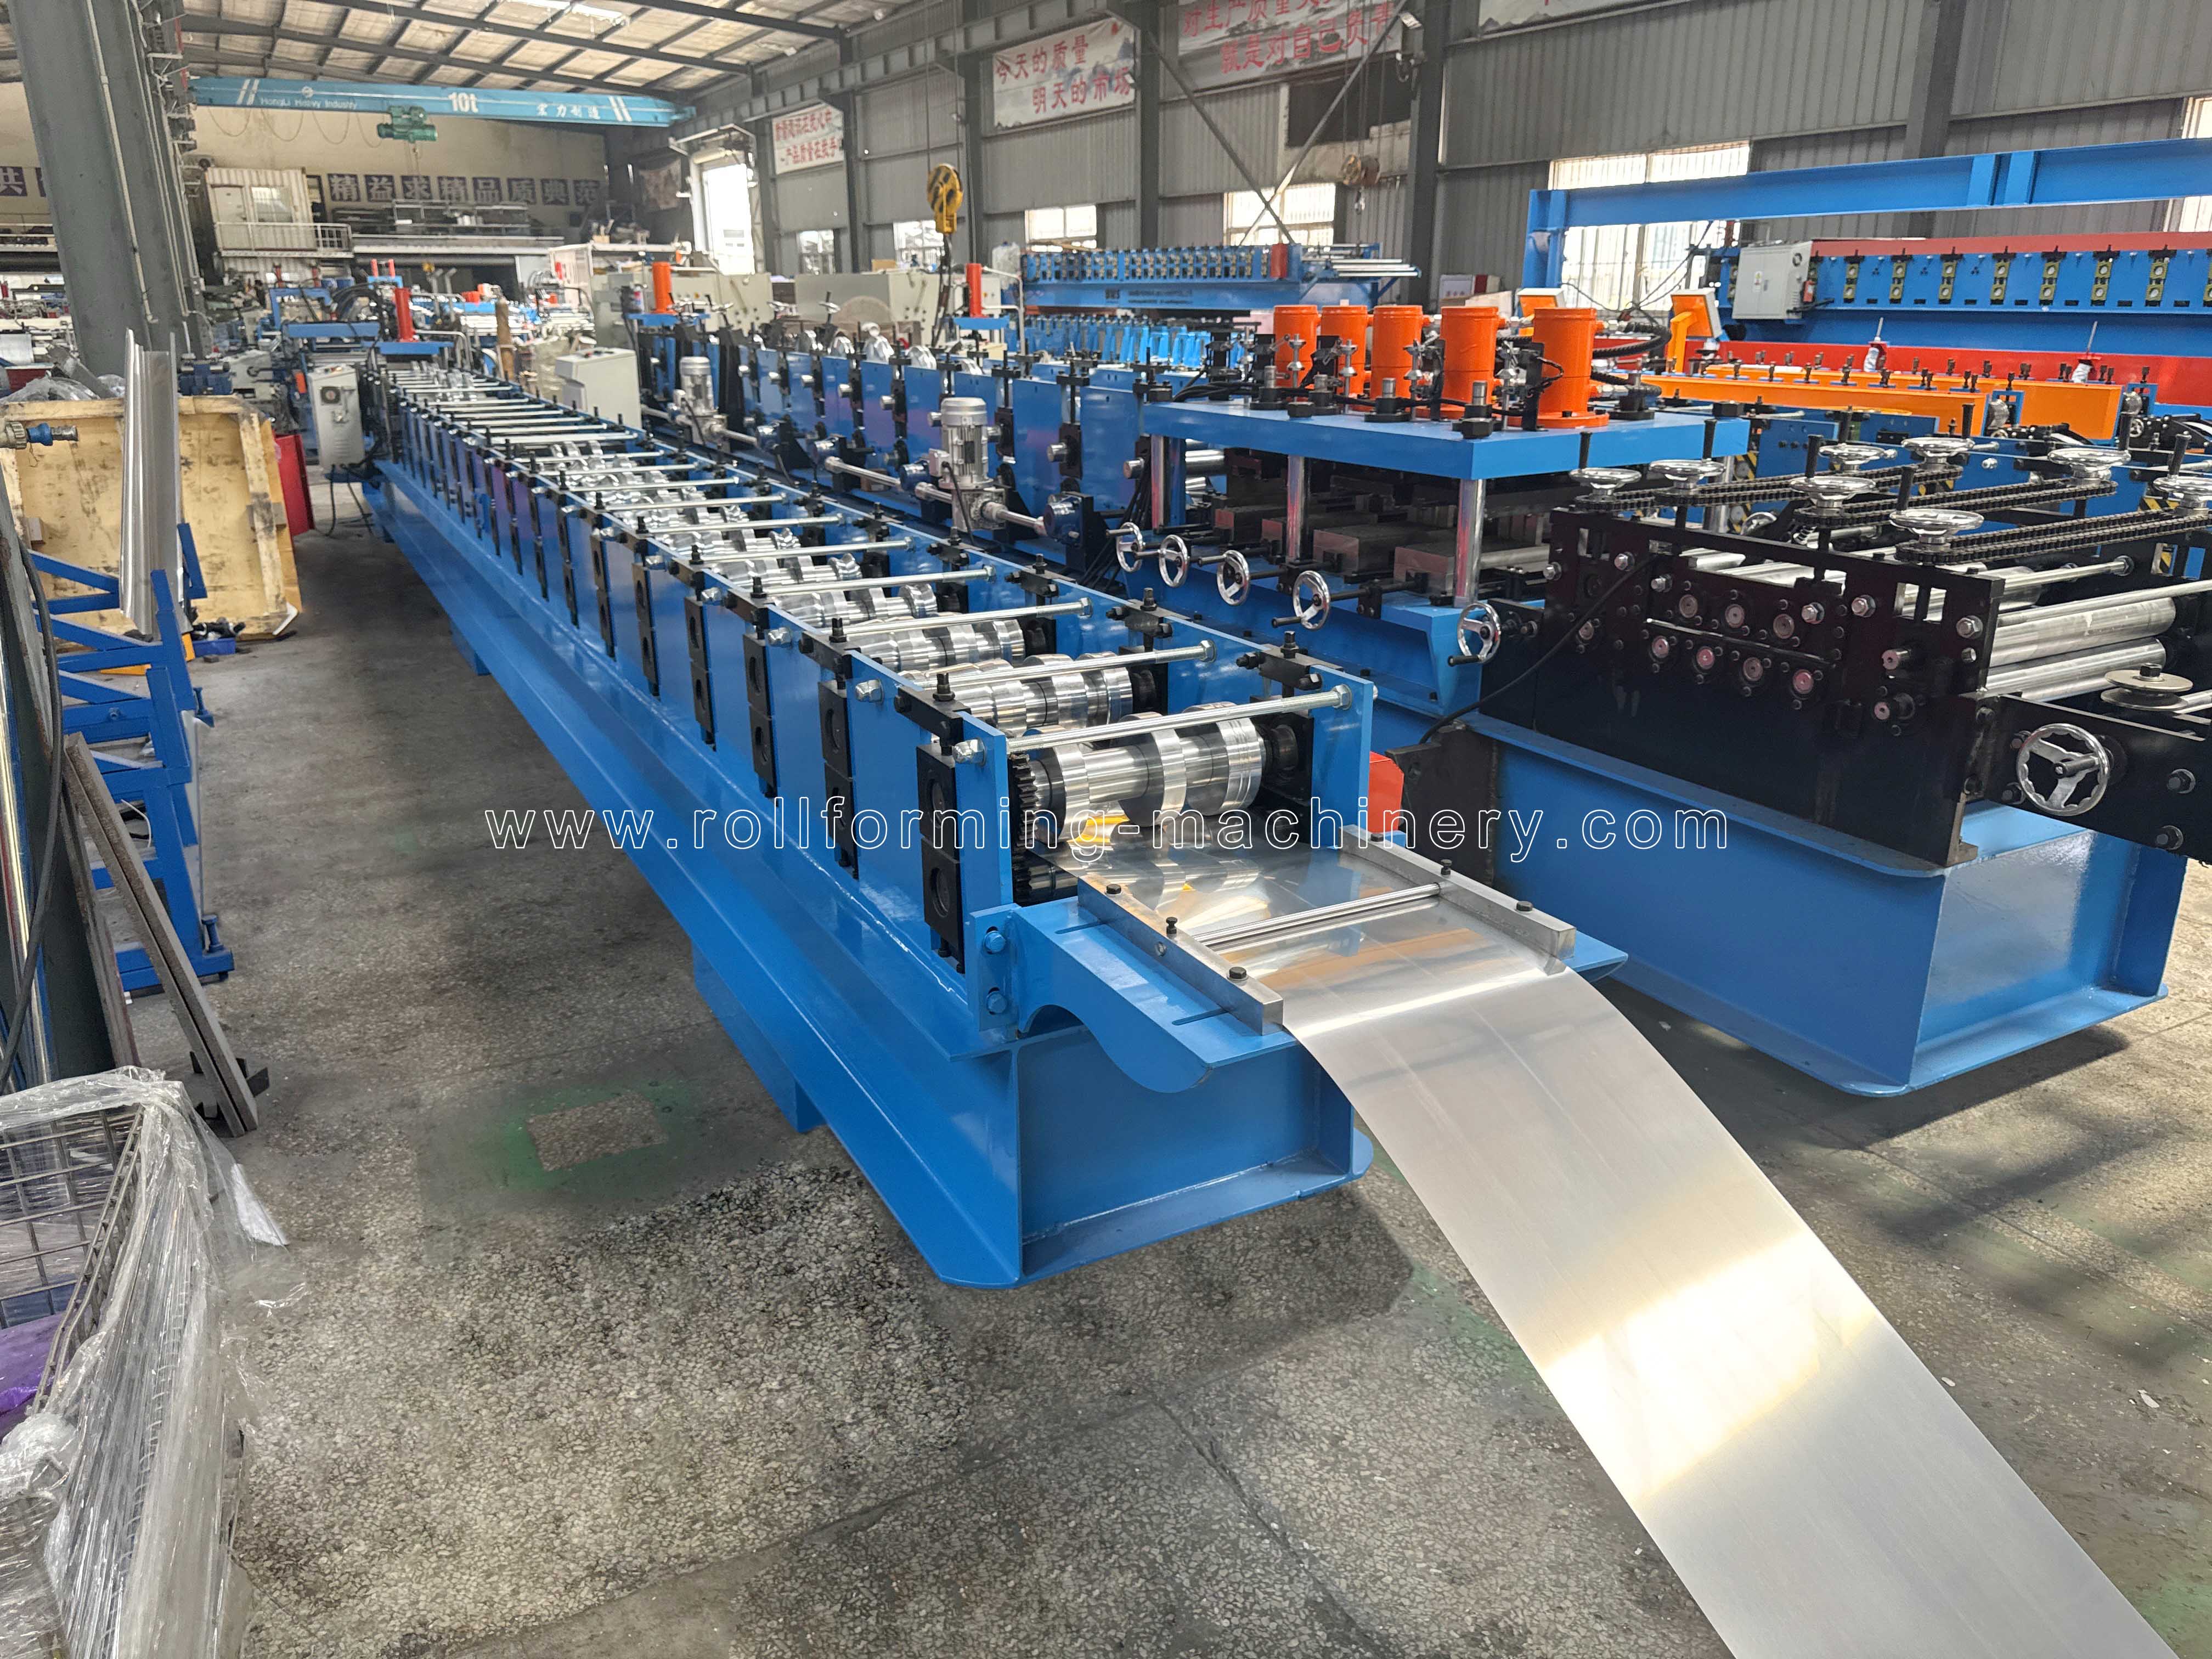
सामग्री-विशिष्ट प्रारंभिक बिंदु
चयनित बीएमएस रेन गटर मशीन कॉन्फ़िगरेशन
किसी कॉन्फ़िगरेशन को उसके सेक्शन और फीडस्टॉक के आधार पर शॉर्टलिस्ट करें। एक साझा उत्पाद नाम इन मशीनों को सभी के-स्टाइल, हाफ-राउंड या बॉक्स प्रोफाइल में विनिमेय नहीं बनाता है।
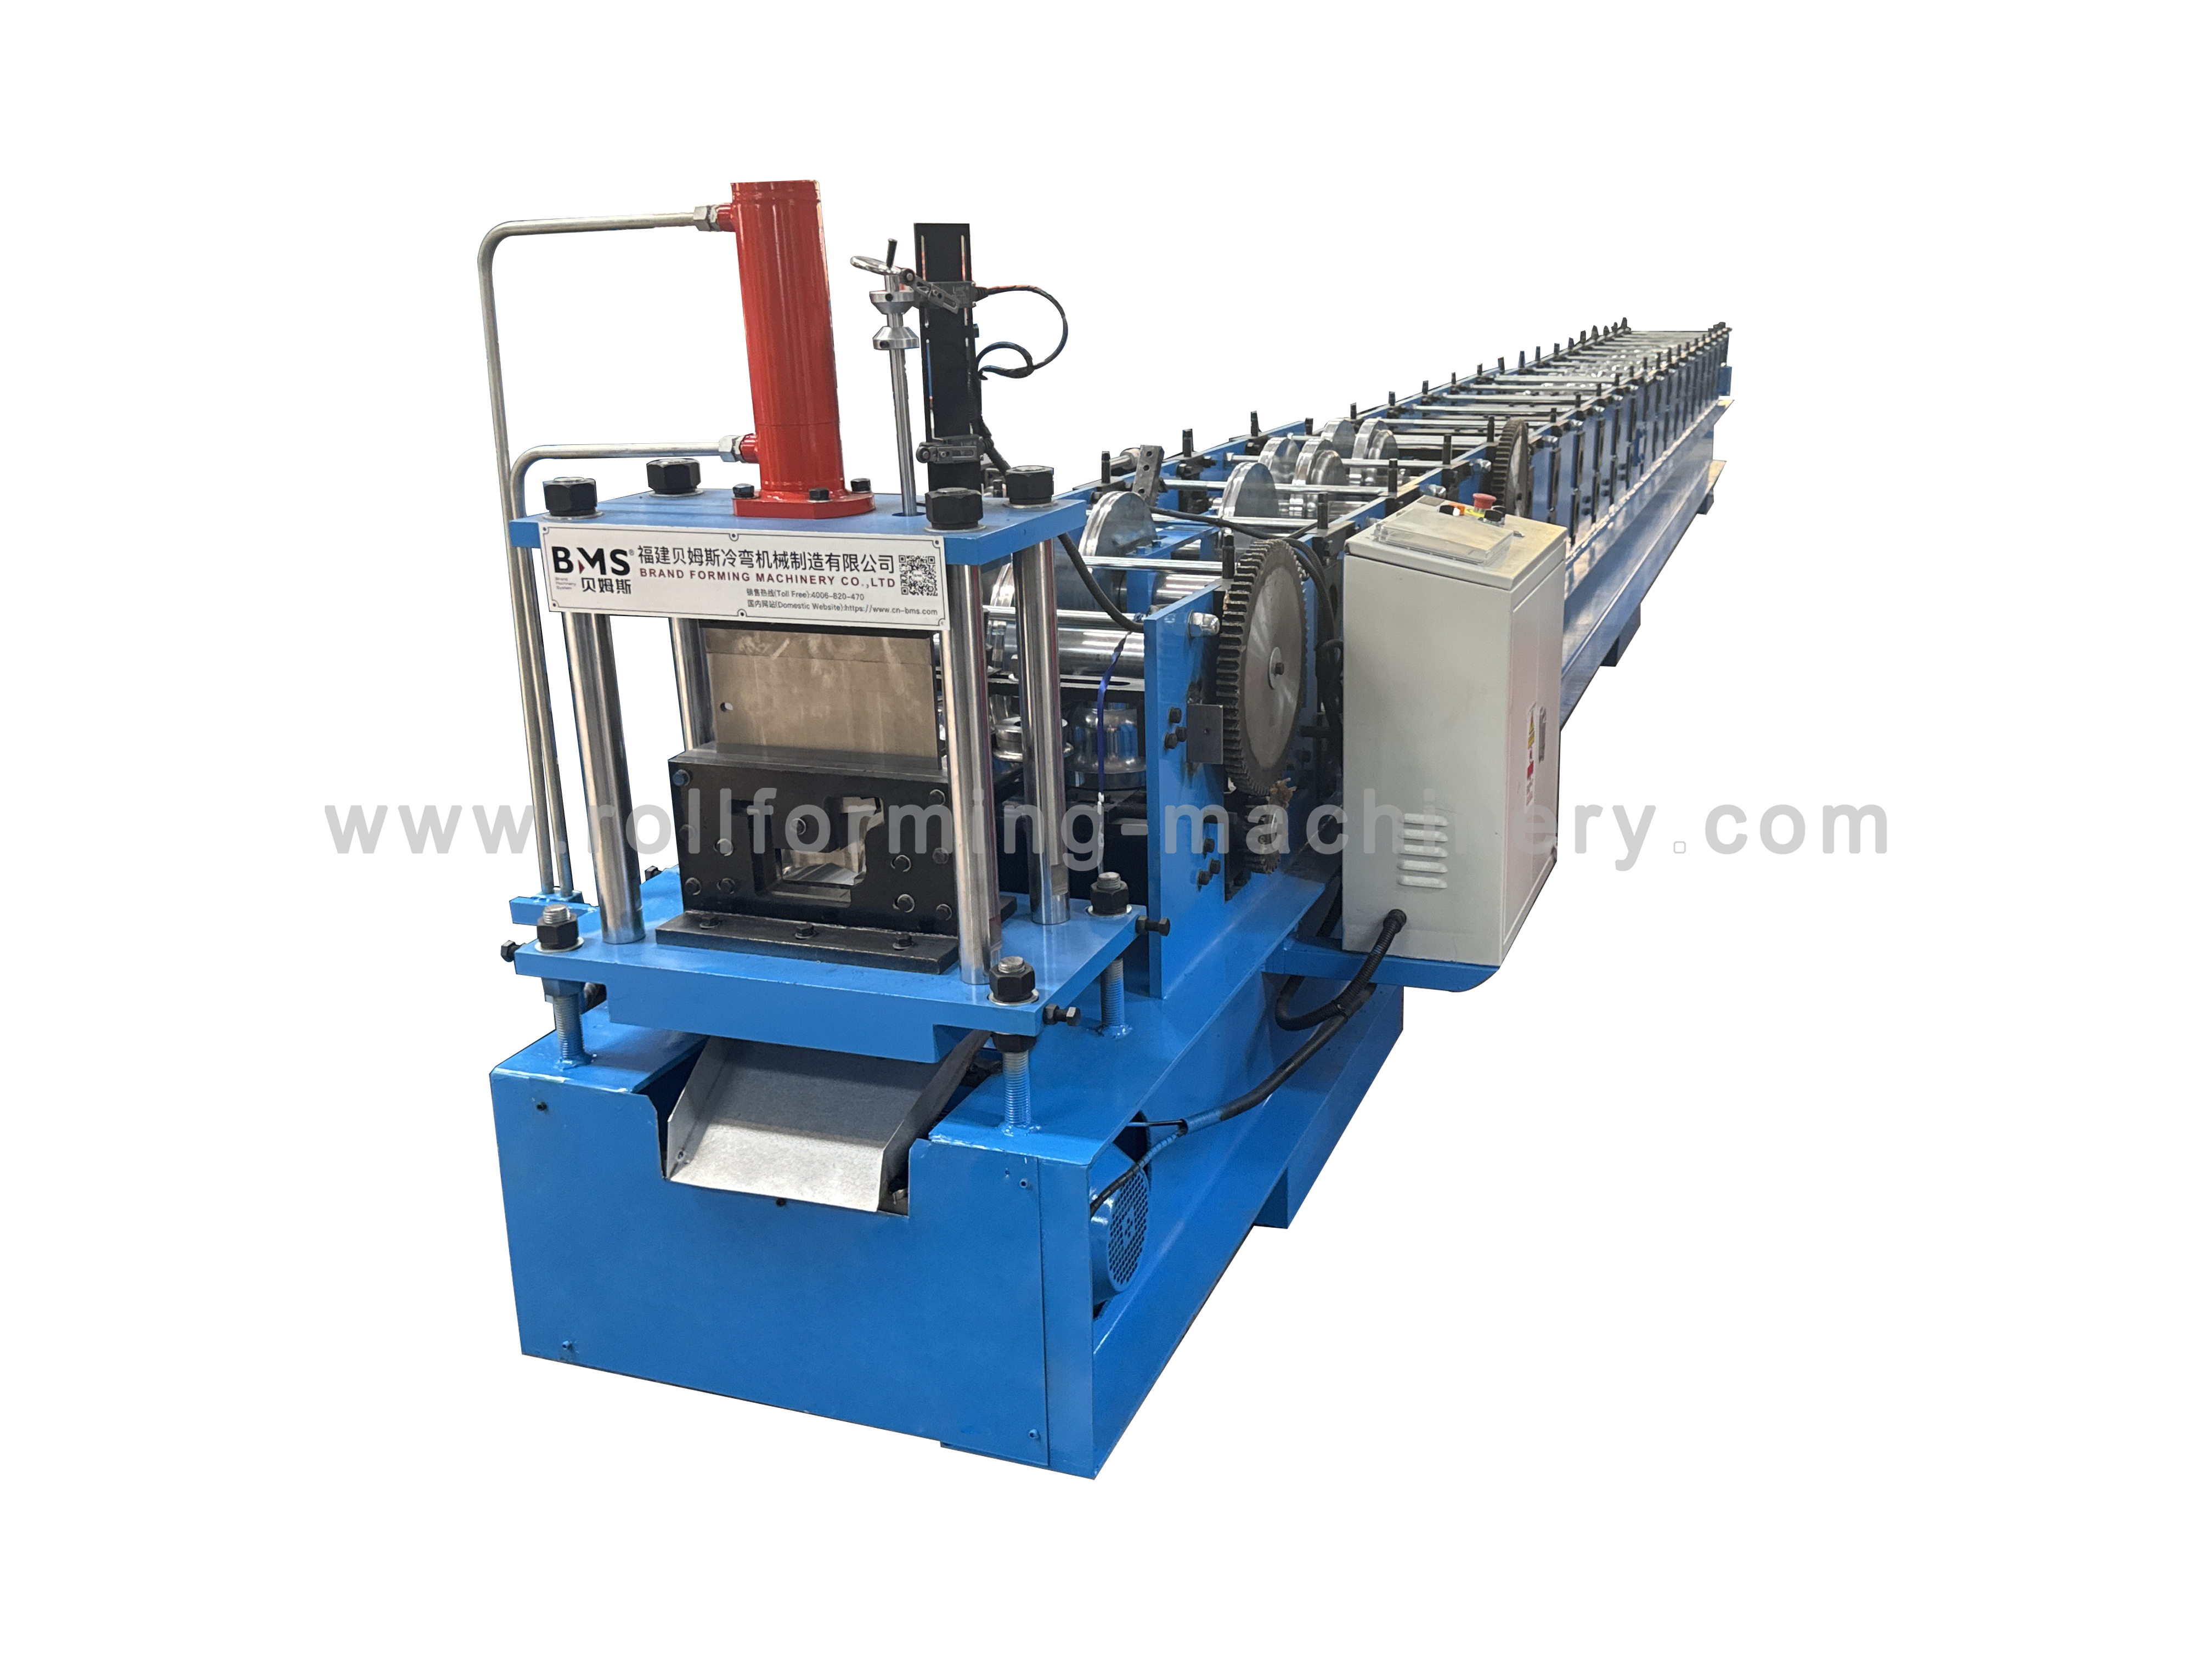
YX132-172 स्पैनिश गटर मशीन
201 स्टेनलेस स्टील · 0.5–0.8 मिमी
बीएमएस YX132-172 कॉन्फ़िगरेशन 201 स्टेनलेस स्टील, 0.5-0.8 मिमी मोटी, 260-310 एमपीए की उपज शक्ति के साथ निर्दिष्ट है।
- प्रस्तावित टूलींग के साथ अपने समोच्च और किनारे के विवरण का मिलान करें।
- अन्य स्टेनलेस ग्रेड या किसी भिन्न अनुभाग के लिए अलग सामग्री और टूलींग मूल्यांकन की आवश्यकता होती है।

पोर्टेबल गटर मशीन
जीआई/पीपीजीएल/एल्यूमीनियम · 0.3-0.6 मिमी
बीएमएस पोर्टेबल कॉन्फ़िगरेशन 0.3-0.6 मिमी पर गैल्वेनाइज्ड स्टील (जीआई), पीपीजीएल या एल्यूमीनियम निर्दिष्ट करता है। संदर्भ गटर 144 मिमी चौड़ा और 90 मिमी ऊंचा है।
- अपने चित्र के साथ संपूर्ण घुमावदार खंड, दीवारों और किनारे के आकार की तुलना करें।
- प्रस्तावित प्रोफ़ाइल और सामग्री विन्यास के अनुसार चुनें; एक आकार-परिवार का नाम अकेले इसकी टूलींग को परिभाषित नहीं कर सकता है।

वैकल्पिक पंचिंग के साथ गटर मशीन
गैल्वेनाइज्ड शीट · 0.25–0.55 मिमी
बीएमएस वैकल्पिक-छिद्रण कॉन्फ़िगरेशन 0.25-0.55 मिमी पर गैल्वेनाइज्ड शीट निर्दिष्ट करता है। फीडिंग चौड़ाई प्रस्तावित अनुभाग ड्राइंग से निर्धारित की गई है।
- सिलवटों के सापेक्ष छेद के आकार, पैटर्न और स्थान को परिभाषित करें।
- निर्दिष्ट करें कि क्या छेद ओवरलैपिंग जोड़ों या किसी अन्य इंटरफ़ेस का समर्थन करते हैं, और आवश्यकता पड़ने पर उपकरण के दायरे में छिद्रण शामिल करते हैं।
नमूना → स्वीकृति
आकार, किनारे और सतह का निरीक्षण करें
चर्चा को ठोस बनाने के लिए तैयार नमूने का उपयोग करें। एक तस्वीर आकार और दृश्य दोषों की पहचान करने में मदद करती है; आयाम, फिटिंग और दोहराव के लिए एक सहमत माप या परीक्षण विधि की आवश्यकता होती है।

आकार और स्प्रिंगबैक
असमान दीवारों, मोड़, धनुष या किनारे की तलाश करें जो बनने के बाद खुलते हैं।
माप या परीक्षणसहमत डेटाम का उपयोग करके उद्घाटन, गहराई, दीवार के कोण और त्रिज्या को मापें। बताएं कि क्या कटा हुआ नमूना मुफ़्त है या स्थिरता-समर्थित है, फिर महत्वपूर्ण आयामों की जांच करें और वास्तविक संभोग घटक के साथ फिट करें।
किनारे और कटे हुए सिरे
विभाजन और अनियमित समापन के लिए सिलवटों या मोतियों का निरीक्षण करें। गड़गड़ाहट, कुचले हुए किनारों और अंतिम विकृति के लिए कट की जांच करें।
उपाय या परीक्षणकट-एंड स्थिति, छेद की स्थिति और किनारे-फिट मानदंड से सहमत हों। परीक्षण में चयनित प्रोफ़ाइल, सामग्री और काटने की व्यवस्था को शामिल करें।
सतह और कोटिंग
खरोंच, रोलर के निशान और मोड़ पर कोटिंग क्षति के लिए खुले चेहरे का निरीक्षण करें।
माप या परीक्षणइच्छित लेपित कुंडल का उपयोग करें और बताएं कि कौन सा चेहरा दृश्यमान रहता है। स्वीकृति से पहले स्वीकार्य उपस्थिति और किसी भी आवश्यक कोटिंग जांच पर सहमति दें।
प्रत्येक नमूने को उसके ड्राइंग संशोधन, सामग्री ग्रेड, मोटाई, कुंडल विनिर्देश और सेटअप से जोड़कर रखें। अपने ऑर्डर के लिए नमूनाकरण स्थानों, मात्राओं और स्वीकृति सीमाओं पर सहमति व्यक्त करें।

एक प्रोफ़ाइल या एक उत्पाद श्रेणी?
प्रत्येक अतिरिक्त प्रोफ़ाइल को टूलींग निर्णय के रूप में मानें
कई ऑर्डर प्रोफाइल के लिए, प्रत्येक के लिए एक अलग अनुभाग और सामग्री विनिर्देश प्रदान करें। उन्हें एक गटर शैली के अंतर्गत समूहित करने से रोलर्स या सामान्य कटर का एक सामान्य सेट स्थापित नहीं होता है।
एक ही खंड, अलग-अलग कट लंबाई
समोच्च, किनारे के विवरण और सामग्री को सहमत कॉन्फ़िगरेशन के भीतर रखें। कट की लंबाई के लिए नियंत्रण सेटिंग रोलर के आकार को नहीं बदलती है।
एक आकार, त्रिज्या या किनारा प्रकार
उद्घाटन, गहराई, पिछली दीवार, हेम या मनका बदलने से रोल संपर्क और उपकरण निकासी में परिवर्तन हो सकता है। समायोजन, अतिरिक्त टूलींग या एक अलग मशीन स्कोप का मूल्यांकन करने के लिए वेरिएंट को परिभाषित करें।
एक नई सामग्री या छेद पैटर्न
एक सामग्री परिवर्तन स्प्रिंगबैक और फ़िनिश को बदल सकता है; छेद-पैटर्न में परिवर्तन छिद्रण और गठन अनुक्रम को प्रभावित कर सकता है। प्रोफ़ाइल तुलना और परीक्षण योजना दोनों को शामिल करें।
संबंधित उपकरण
कॉइल हैंडलिंग और स्ट्रिप तैयारी की योजना बनाएं
किसी परिभाषित उत्पादन कार्य के लिए उपकरण जोड़ें। इसकी कुंडल सीमा, फ़ीड दिशा और नियंत्रण को प्रस्तावित गटर लाइन से मिलाएं, और उद्धरण में सहायक गुंजाइश स्पष्ट रखें।

कॉइल कार के साथ हाइड्रोलिक डिकॉयलर
बीएमएस 5-7टी डेकोइलर एक कॉइल-हैंडलिंग विकल्प है जिसका मूल्यांकन तब किया जाता है जब आपकी आने वाली कॉइल और लोडिंग विधि को पावर्ड हैंडलिंग की आवश्यकता होती है।
कुंडल वजन, चौड़ाई, अंदर/बाहर व्यास और लोडिंग विधि भेजें। केवल क्षमता के आधार पर चयन करने के बजाय फ़ीड और नियंत्रण एकीकरण की जाँच करें।
हाइड्रोलिक डिकॉयलर देखें
लंबाई में कटौती और काटने के उपकरण
चौड़ी स्टील कॉइल खरीदते समय, स्लिटिंग गटर, फ्लैशिंग और रिज-कैप उत्पादन के लिए संकीर्ण फ़ीड स्ट्रिप्स तैयार करती है।
मास्टर-कॉइल सामग्री, मोटाई, लक्ष्य पट्टी की चौड़ाई और किनारे की स्थिति को परिभाषित करें। बल्क स्लिट कॉइल के लिए प्रतिबद्ध होने से पहले गटर की विकसित चौड़ाई स्थापित करें।
स्ट्रिप-तैयारी उपकरण देखेंएक उपयोगी पहली पूछताछ
एक प्रोफ़ाइल आवश्यकता पैक बनाएँ
आप जिस प्रत्येक प्रोफ़ाइल का निर्माण करना चाहते हैं, उसके लिए एक स्पष्ट रिकॉर्ड बनाएं। मुख्य ऑर्डर अनुभाग को प्राथमिकता दें, फिर वेरिएंट की पहचान करें ताकि मशीन और टूलींग चर्चा विशिष्ट बनी रहे।
तैयार अनुभाग को परिभाषित करें
इकाइयों और पुनरीक्षण, सामने/पीछे की ओर झुकाव, अंदर के मोड़ त्रिज्या, मुड़े हुए या लुढ़के हुए किनारों, छेद के विवरण और महत्वपूर्ण इंटरफ़ेस सहनशीलता के साथ एक आयामी ड्राइंग भेजें। अंदर/बाहर के आयामों को चिह्नित करें और अंत-दृश्य और पार्श्व-दृश्य नमूना फ़ोटो जोड़ें।
वास्तविक फीडस्टॉक का वर्णन करें
ग्रेड, उपज शक्ति या तापमान की जानकारी, न्यूनतम/अधिकतम मोटाई, कोटिंग और दृश्यमान चेहरा, सुरक्षात्मक फिल्म, आपूर्ति की गई कुंडल चौड़ाई और कुंडल आयाम प्रदान करें। जहां प्रासंगिक हो, बेस-मेटल और लेपित मोटाई को अलग-अलग बताएं।
ट्रायल और फिटिंग चेक तैयार करें
इच्छित ट्रायल कॉइल, मेटिंग पार्ट्स या गेज, माप डेटा और स्वीकृति मानदंड की पहचान करें। रन की व्यवस्था करने से पहले फ़ीड की चौड़ाई, परीक्षण सामग्री की मात्रा और आपूर्ति जिम्मेदारी पर सहमत हों।
एक नई प्रोफ़ाइल के लिए, बीएमएस की अनुकूलन सेवा में व्यवहार्यता अध्ययन और प्रोफ़ाइल स्केचिंग शामिल है। मशीन के दायरे को अंतिम रूप देने से पहले अनुभाग पर चर्चा करने के लिए अपने आवश्यकता पैक का उपयोग करें।
प्रोफ़ाइल आवश्यकताएँ भेजेंसंबंधित संसाधन
सही चयन का कार्य जारी रखें
उत्पादन का दायरा और खरीदारी
अपने रेन गटर प्रोफाइल को परिभाषित करने के बाद व्यापक मशीन कॉन्फ़िगरेशन, सहायक उपकरण और कोटेशन तैयारी की तुलना करें।
बीएमएस गटर क्रय विकल्पों की समीक्षा करेंअनुकूलन एवं निरीक्षण
प्रोफ़ाइल-विकास सेवाओं, प्री-डिलीवरी निरीक्षण और अपने कारखाने में आवश्यक तैयारियों पर बीएमएस उत्तर पढ़ें।
बीएमएस मशीनरी FAQ पढ़ेंस्थापना एवं समर्थन योजना
चयनित कॉन्फ़िगरेशन के लिए कमीशनिंग, प्रशिक्षण और समर्थन व्यवस्था पर चर्चा करने के लिए बीएमएस सेवा मार्ग का उपयोग करें।
बीएमएस मशीनरी सेवाओं की समीक्षा करेंरेन गटर मशीन चयन अक्सर पूछे जाने वाले प्रश्न
अकेले समान मशीन नाम अनुभाग संगतता स्थापित नहीं करते हैं। संपूर्ण ड्राइंग, सामग्री और रोलर/कटर स्कोप की तुलना करें। पोर्टेबल, स्पैनिश और सीमलेस एक मशीन के विभिन्न पहलुओं का वर्णन करते हैं; निर्दिष्ट प्रोफ़ाइल और सामग्री मेल खाने पर निरंतर गटर उत्पादन और छत-वर्षा जल उत्पादन एक ही उपकरण का उपयोग कर सकते हैं।
नहीं, कॉइल चौड़ाई विकसित पट्टी की चौड़ाई है जिसकी गणना पूरे खंड से की जाती है, जिसमें सीधी लंबाई, मोड़ भत्ते और मुड़े हुए या लुढ़के हुए किनारे शामिल हैं। सामग्री, मोटाई और आंतरिक मोड़ त्रिज्या गणना को प्रभावित करते हैं। बल्क स्ट्रिप खरीदने से पहले टूलींग डिज़ाइन और परीक्षण सामग्री के माध्यम से फ़ीड की चौड़ाई स्थापित करें।
तांबे के ऑर्डर या किसी भिन्न स्टेनलेस-स्टील ग्रेड को अपनी सामग्री और टूलींग मूल्यांकन की आवश्यकता होती है। BMS YX132-172 201 स्टेनलेस स्टील निर्दिष्ट करता है; बीएमएस पोर्टेबल कॉन्फ़िगरेशन जीआई, पीपीजीएल या एल्यूमीनियम निर्दिष्ट करता है; बीएमएस वैकल्पिक-छिद्रण कॉन्फ़िगरेशन गैल्वेनाइज्ड शीट निर्दिष्ट करता है। अनुभाग ड्राइंग के साथ इच्छित ग्रेड, मोटाई और कोटिंग भेजें।
एक आयामी रेखाचित्र के साथ फोटोग्राफ का उपयोग करें। यह समोच्च, किनारा और फिनिश दिखाता है लेकिन त्रिज्या, कोण, सहनशीलता या माप डेटा को परिभाषित नहीं करता है। जब फिट स्वीकृति का हिस्सा हो तो महत्वपूर्ण संभोग भाग की पहचान करें।
प्रत्येक अनुभाग को उसके ड्राइंग संशोधन, सामग्री और मोटाई सीमा, किनारे और छेद विवरण और ऑर्डर प्राथमिकता के साथ सूचीबद्ध करें। पहचानें कि कौन से आयाम भिन्न हैं। यह समायोजन, टूलींग परिवर्तन या अलग उपकरण की चर्चा की अनुमति देता है; अकेले प्रोफ़ाइल सूची सार्वभौमिक परिवर्तन क्षमता स्थापित नहीं करती है।
चयनित मशीन की साइट की शक्ति, परीक्षण सामग्री, कार्मिक और हैंडलिंग उपकरण तैयार करें; हाइड्रोलिक तेल शामिल करें जहां कॉन्फ़िगरेशन हाइड्रोलिक्स का उपयोग करता है। सहमत परीक्षण मानदंडों के साथ किसी भी खरीदार या तीसरे पक्ष के प्री-डिलीवरी निरीक्षण की योजना बनाएं। साइट की शक्ति और गंतव्य-दस्तावेज़ आवश्यकताओं के साथ-साथ आदेश में कमीशनिंग, प्रशिक्षण और समर्थन के दायरे को परिभाषित करें।
आपका अगला उत्पादन निर्णय
अपना अनुभाग भेजें.
बीएमएस कॉन्फ़िगरेशन पर चर्चा करें।
बीएमएस को बताएं कि आप किस मेटल रेन गटर का निर्माण करते हैं और आप किस कॉइल का उपयोग करने की योजना बना रहे हैं। तैयार उत्पाद, उसके इंटरफेस और अपने ऑर्डर के लिए टूलींग स्कोप के बारे में चर्चा बनाएं।
- आयामों और संशोधन के साथ अनुभाग आरेखण
- सामग्री ग्रेड, मोटाई और कोटिंग
- नमूना तस्वीरें और कुंजी फिटिंग या किनारे की आवश्यकताएं