


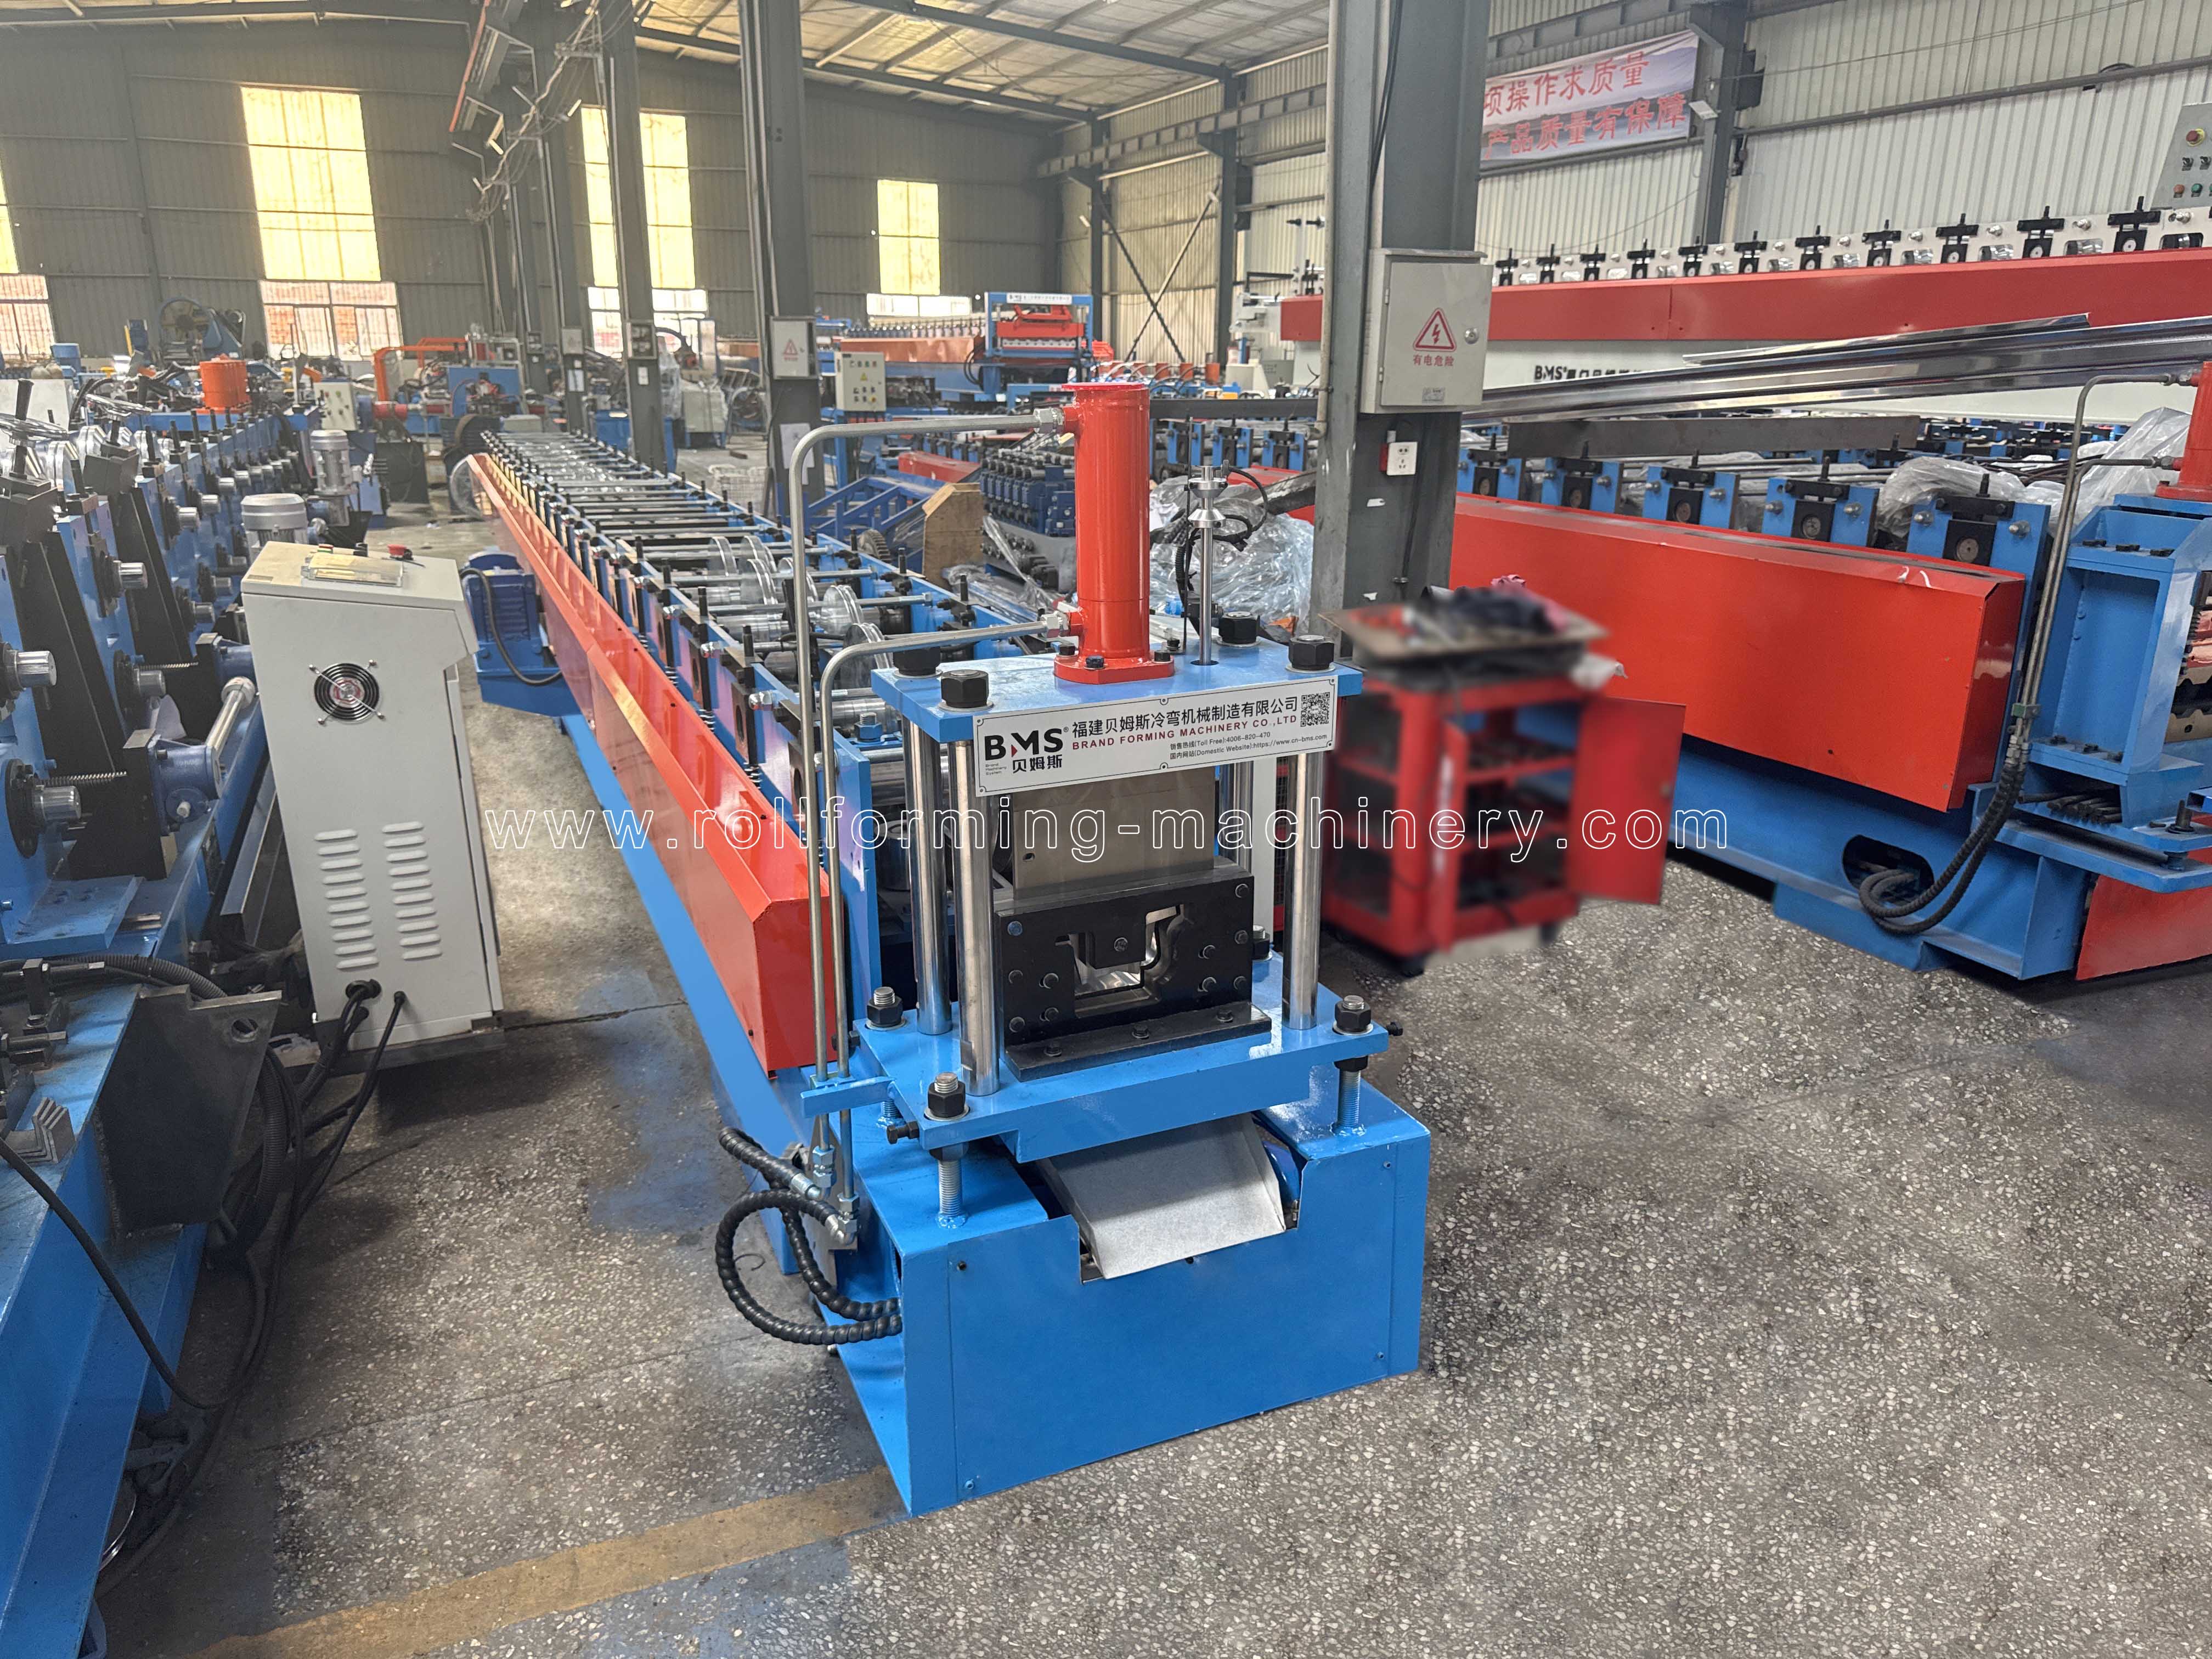
BMS Machinery · ধাতুৰ বৰষুণৰ পানীৰ সামগ্ৰী
বৰষুণৰ নালা মেচিন
বৰষুণৰ নালা মেচিনৰ ৰোলে কইল ষ্ট্ৰিপ গঠন কৰি মুকলি ধাতুৰ ছাদৰ নালালৈ পৰিণত কৰে। সম্পূৰ্ণ অংশ, সামগ্ৰী আৰু প্ৰান্তৰ বিৱৰণৰ দ্বাৰা এটা BMS বিন্যাস নিৰ্ব্বাচন কৰক।
বৰষুণৰ পানী-উৎপাদন নিৰ্মাতা আৰু ধাতুৰ ছাদৰ নালা উৎপাদন কৰা ছাদ বা শ্বীট-মেটাল কৰ্মশালাৰ বাবে।
এটা খণ্ডৰ অংকন, সামগ্ৰীৰ নিৰ্দিষ্টকৰণ আৰু প্ৰসংগ নমুনাই প্ৰথম আলোচনাক অধিক উপযোগী কৰি তোলে।
প্ৰথমে প্ৰফাইল কৰক
সম্পূৰ্ণ বৰষুণৰ পানীৰ সামগ্ৰীৰ পৰা আৰম্ভ কৰক
ধাতুৰ ছাদৰ বৰষুণৰ নালাৰ বাবে, মুকলি নিষ্কাশন অংশ আৰু ইয়াৰ সংলগ্ন বিৱৰণৰ চাৰিওফালে যন্ত্ৰপাতি নিৰ্বাচন কৰক। কেৱল 'Gutter' এটা সঁজুলিৰ ধাৰ্য্যকৰণ নহয়।
আপোনাৰ প্ৰডাক্ট ৰেঞ্জত ব্যৱহৃত ছাদ-এজ চিষ্টেম, হেংগাৰ, জইণ্ট আৰু আউটলেটৰ সৈতে ছেকচনটো ফিট হ'ব লাগিব। নিষ্কাশন ক্ষমতা আৰু সংস্থাপনৰ ডিজাইন সম্পূৰ্ণ ব্যৱস্থাপ্ৰণালীৰ বাবে প্ৰয়োজনীয়তা হৈয়েই আছে।
আপোনাৰ সম্পূৰ্ণ ক্ৰছ-ছেকচন সংজ্ঞায়িত কৰকছাদৰ পানী সংগ্ৰহ কৰা এটা মুকলি ধাতুৰ চেনেল। ইয়াৰ সন্মুখৰ প্ৰান্ত, পিছফালৰ ফ্লেংগ আৰু বেৰৰ জ্যামিতিই ফৰ্মিং আৰু ফিটিং দুয়োটা প্ৰয়োজনীয়তা সংজ্ঞায়িত কৰে।
এটা ইভ চেনেলে বৰষুণৰ পানী নিষ্কাশনৰ সেৱা আগবঢ়াব পাৰে। ইয়াৰ অংশ আৰু সেউজগৃহ সংলগ্নতাৰ বিৱৰণ প্ৰেৰণ কৰক; ব্যৱহাৰৰ নামে এটা মিল থকা যন্ত্ৰ প্ৰতিষ্ঠা নকৰে।
ৰোপণ বা বৃদ্ধিৰ নলাৰ নিজস্ব সমৰ্থন, পানী নিষ্কাশন আৰু শেষ ব্যৱহাৰৰ প্ৰয়োজনীয়তা থাকে। ইয়াৰ অংকনটো ছাদ-নালাৰ স্পেচিফিকেশনৰ পৰা পৃথক কৰি ৰাখক।
বন্ধ বৰষুণৰ পানীৰ পাইপে এটা ছিম বা বন্ধ আৰু ইয়াৰ লগত জড়িত ফিটিংছৰ প্ৰৱৰ্তন কৰে। ইয়াক মুকলি নালাৰ পৰা পৃথক সঁজুলিৰ স্কোপ দিয়ক।
কংক্ৰিটৰ কাৰ্ব আৰু নালা উৎপাদনত এক বেলেগ প্ৰক্ৰিয়া ব্যৱহাৰ কৰা হয়। এই পৃষ্ঠাত ধাতুৰ বৰষুণৰ নালাৰ যন্ত্ৰপাতি আলোচনা কৰা হৈছে।
জ্যামিতি → গঠন আৰু ফিট
এটা সম্পূৰ্ণ অংশই সঁজুলিৰ সংজ্ঞা দিয়ে
প্ৰতিখন বেৰ, বেণ্ড আৰু প্ৰান্ত দেখুৱাওক—কেৱল সামগ্ৰিক প্ৰস্থ নহয়। নালাটোৱে ইয়াৰ হেংগাৰ, জইণ্ট আৰু ছাদৰ প্ৰান্তৰ উপাদানসমূহ কেনেকৈ লগ পায় নিয়ন্ত্ৰণ কৰা মাত্ৰাসমূহ চিনাক্ত কৰা।
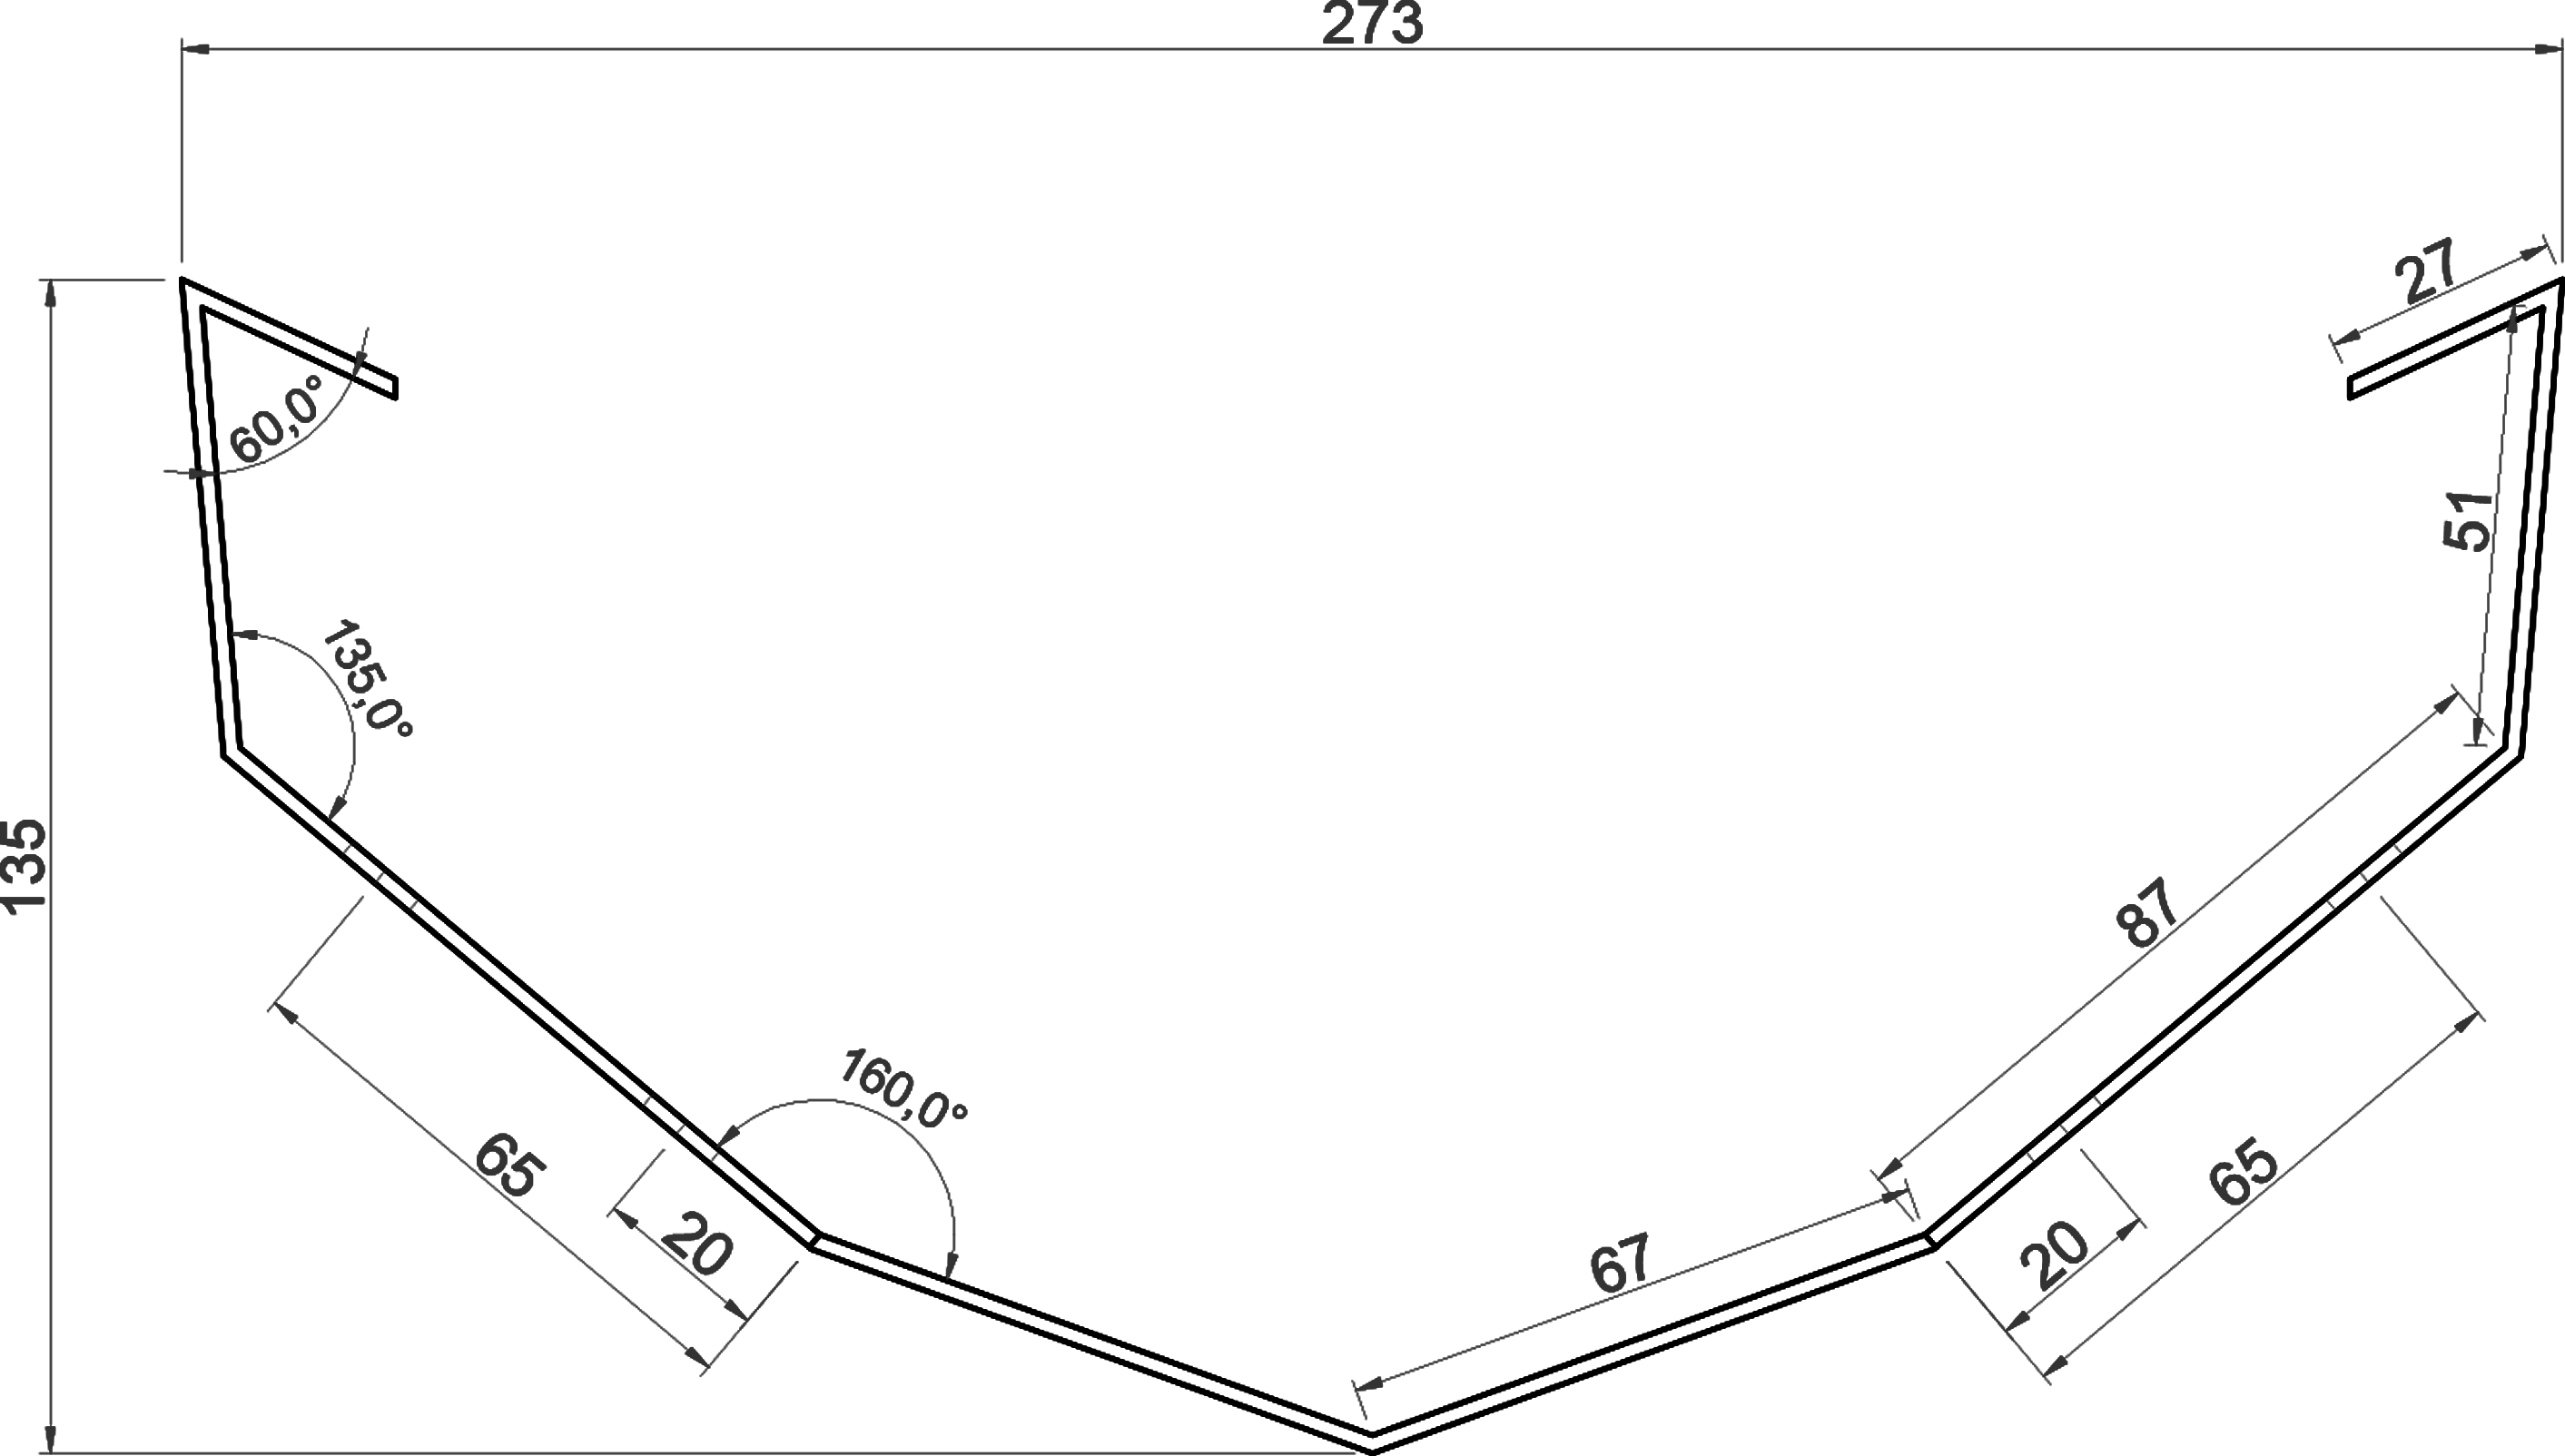

ওপৰৰ খোলা, ভিত্তিৰ আকৃতি আৰু মুঠ গভীৰতা পৃথকে পৃথকে মাত্ৰা নিৰ্ধাৰণ কৰক। ভিতৰ বা বাহিৰৰ মাত্ৰা আৰু জোখৰ তথ্য চিহ্নিত কৰক; নামমাত্ৰ আকাৰে এই সম্পৰ্কসমূহক অসংজ্ঞায়িত কৰি ৰাখে।
প্ৰতিখন বেৰৰ উচ্চতা, ঢাল আৰু পৰিৱৰ্তন দেখুৱাওক। ওখ পিছফালৰ বেৰ বা কোণীয়া সন্মুখৰ বেৰে অংশটো আৰু গঠনৰ সময়ত প্ৰয়োজনীয় সমৰ্থন সলনি কৰে।
বক্ৰ ভিত্তি আৰু প্ৰতিটো বেণ্ড কোণ বা ব্যাসাৰ্ধ সংজ্ঞায়িত কৰা। এইবোৰে ৰোলাৰ কনট্যুৰ, ফৰ্মিং প্ৰগ্ৰেছন আৰু স্প্ৰিংবেকৰ পিছত চূড়ান্ত আকৃতিত প্ৰভাৱ পেলায়।
ইয়াৰ খোলা আৰু অৰিয়েণ্টেচনকে ধৰি সম্পূৰ্ণ ৰিটাৰ্ণ, হুক বা ৰোলড এজ অংকন কৰক। সৰু প্ৰান্তৰ পাৰ্থক্যই সঁজুলিৰ প্ৰৱেশ আৰু হেংগাৰ বা জইণ্ট ফিটত প্ৰভাৱ পেলায়।
জটিল ফিটিং মাত্ৰা আৰু ইয়াৰ সহনশীলতা চিনাক্ত কৰা। ডেটামৰ পৰা ফুটা বিচাৰি উলিয়াওক, আকাৰ আৰু ব্যৱধানৰ সৈতে, আৰু ফিট গুৰুত্বপূৰ্ণ হ'লে সংগম অংশ বা এটা নমুনা দেখুৱাওক।
উপাদান → বিন্যাস
কইলটো প্ৰফাইলৰ সৈতে মিলাওক
কেৱল বেধৰ পৰিসৰে সামঞ্জস্যতা স্থাপন নকৰে। সামগ্ৰীৰ গ্ৰেড, আৱৰণ আৰু সমাপ্ত আকৃতিয়ে একেলগে গঠন আৰু কাটিব পৰা প্ৰয়োজনীয়তা নিৰ্ধাৰণ কৰে।
| আপোনাৰ প্ৰয়োজনীয়তা | প্ৰতিষ্ঠাত কি পৰিবৰ্তন হয় | ইনপুট |
|---|---|---|
| সামগ্ৰী আৰু শক্তি | বিভিন্ন ফৰ্মিং ৰেজিষ্টেন্স আৰু স্প্ৰিংবেকে ৰোল ডিজাইন, সমৰ্থন আৰু চূড়ান্ত বেণ্ড সংশোধনত প্ৰভাৱ পেলায়। | গ্ৰেড, টেম্পাৰ বা উৎপাদন-শক্তিৰ তথ্য; এটা কইল স্পেচিফিকেশন। |
| ডাঠতা | ৰোল ফাঁক, বেণ্ড ব্যাসাৰ্ধ আৰু কাটিব পৰা ব্যৱস্থা সেই অংশৰ বাবে ব্যৱহৃত প্ৰকৃত পৰিসৰৰ লগত খাপ খাব লাগিব। | নূন্যতম/সৰ্বোচ্চ বেধ; আৱৰণযুক্ত বেধৰ পৰা ভিত্তি ধাতুক পৃথক কৰা। |
| আৱৰণ আৰু ফিনিচিং | উন্মুক্ত পৃষ্ঠ আৰু টান ভাঁজবোৰ গঠন হোৱাৰ পিছত উপযুক্ত সংস্পৰ্শ আৰু ফিনিচিং পৰীক্ষাৰ প্ৰয়োজন হয়। | আৱৰণৰ ধৰণ, ৰং কৰা কাষ, সুৰক্ষামূলক ফিল্ম আৰু গ্ৰহণযোগ্য পৃষ্ঠৰ ৰূপ। |
| কইলৰ প্ৰস্থ | বিকশিত প্ৰস্থত পোন দৈৰ্ঘ্য, বেণ্ড ভাট্টা আৰু প্ৰান্তৰ ৰিটাৰ্ণ অন্তৰ্ভুক্ত কৰা হৈছে। পদাৰ্থ, বেধ আৰু বেণ্ড ব্যাসাৰ্ধে সেই ভাট্টাবোৰক প্ৰভাৱিত কৰে। | সম্পূৰ্ণ অংশ, ভিতৰৰ বেণ্ড ব্যাসাৰ্ধ, বেধ আৰু হেম; এটা বৰ্ত্তমানৰ ষ্ট্ৰিপ প্ৰস্থ, যদি ব্যৱহাৰ কৰা হয়। |
| ফুটা আৰু ভাঁজ কৰা প্ৰান্ত | বেণ্ডৰ সাপেক্ষে অৱস্থানে পাঞ্চিং ক্ৰম, সঁজুলিৰ প্ৰৱেশ আৰু সমাপ্ত প্ৰান্তত প্ৰভাৱ পেলায়। | ফুটাৰ আৰ্হি, ৰেফাৰেন্স ডেটাম, ভাঁজ বা গুটিৰ বিৱৰণ আৰু সংগমৰ অংশ। |
সৰু পৰ্দাত, তিনিওটা স্তম্ভ চাবলৈ টেবুলখন চুইপ কৰক। বাল্ক কইল অৰ্ডাৰৰ আগতে উৎপাদন ষ্ট্ৰিপৰ প্ৰস্থ স্থাপন কৰিবলৈ অনুমোদিত অংশ আৰু পৰীক্ষামূলক সামগ্ৰী ব্যৱহাৰ কৰক।
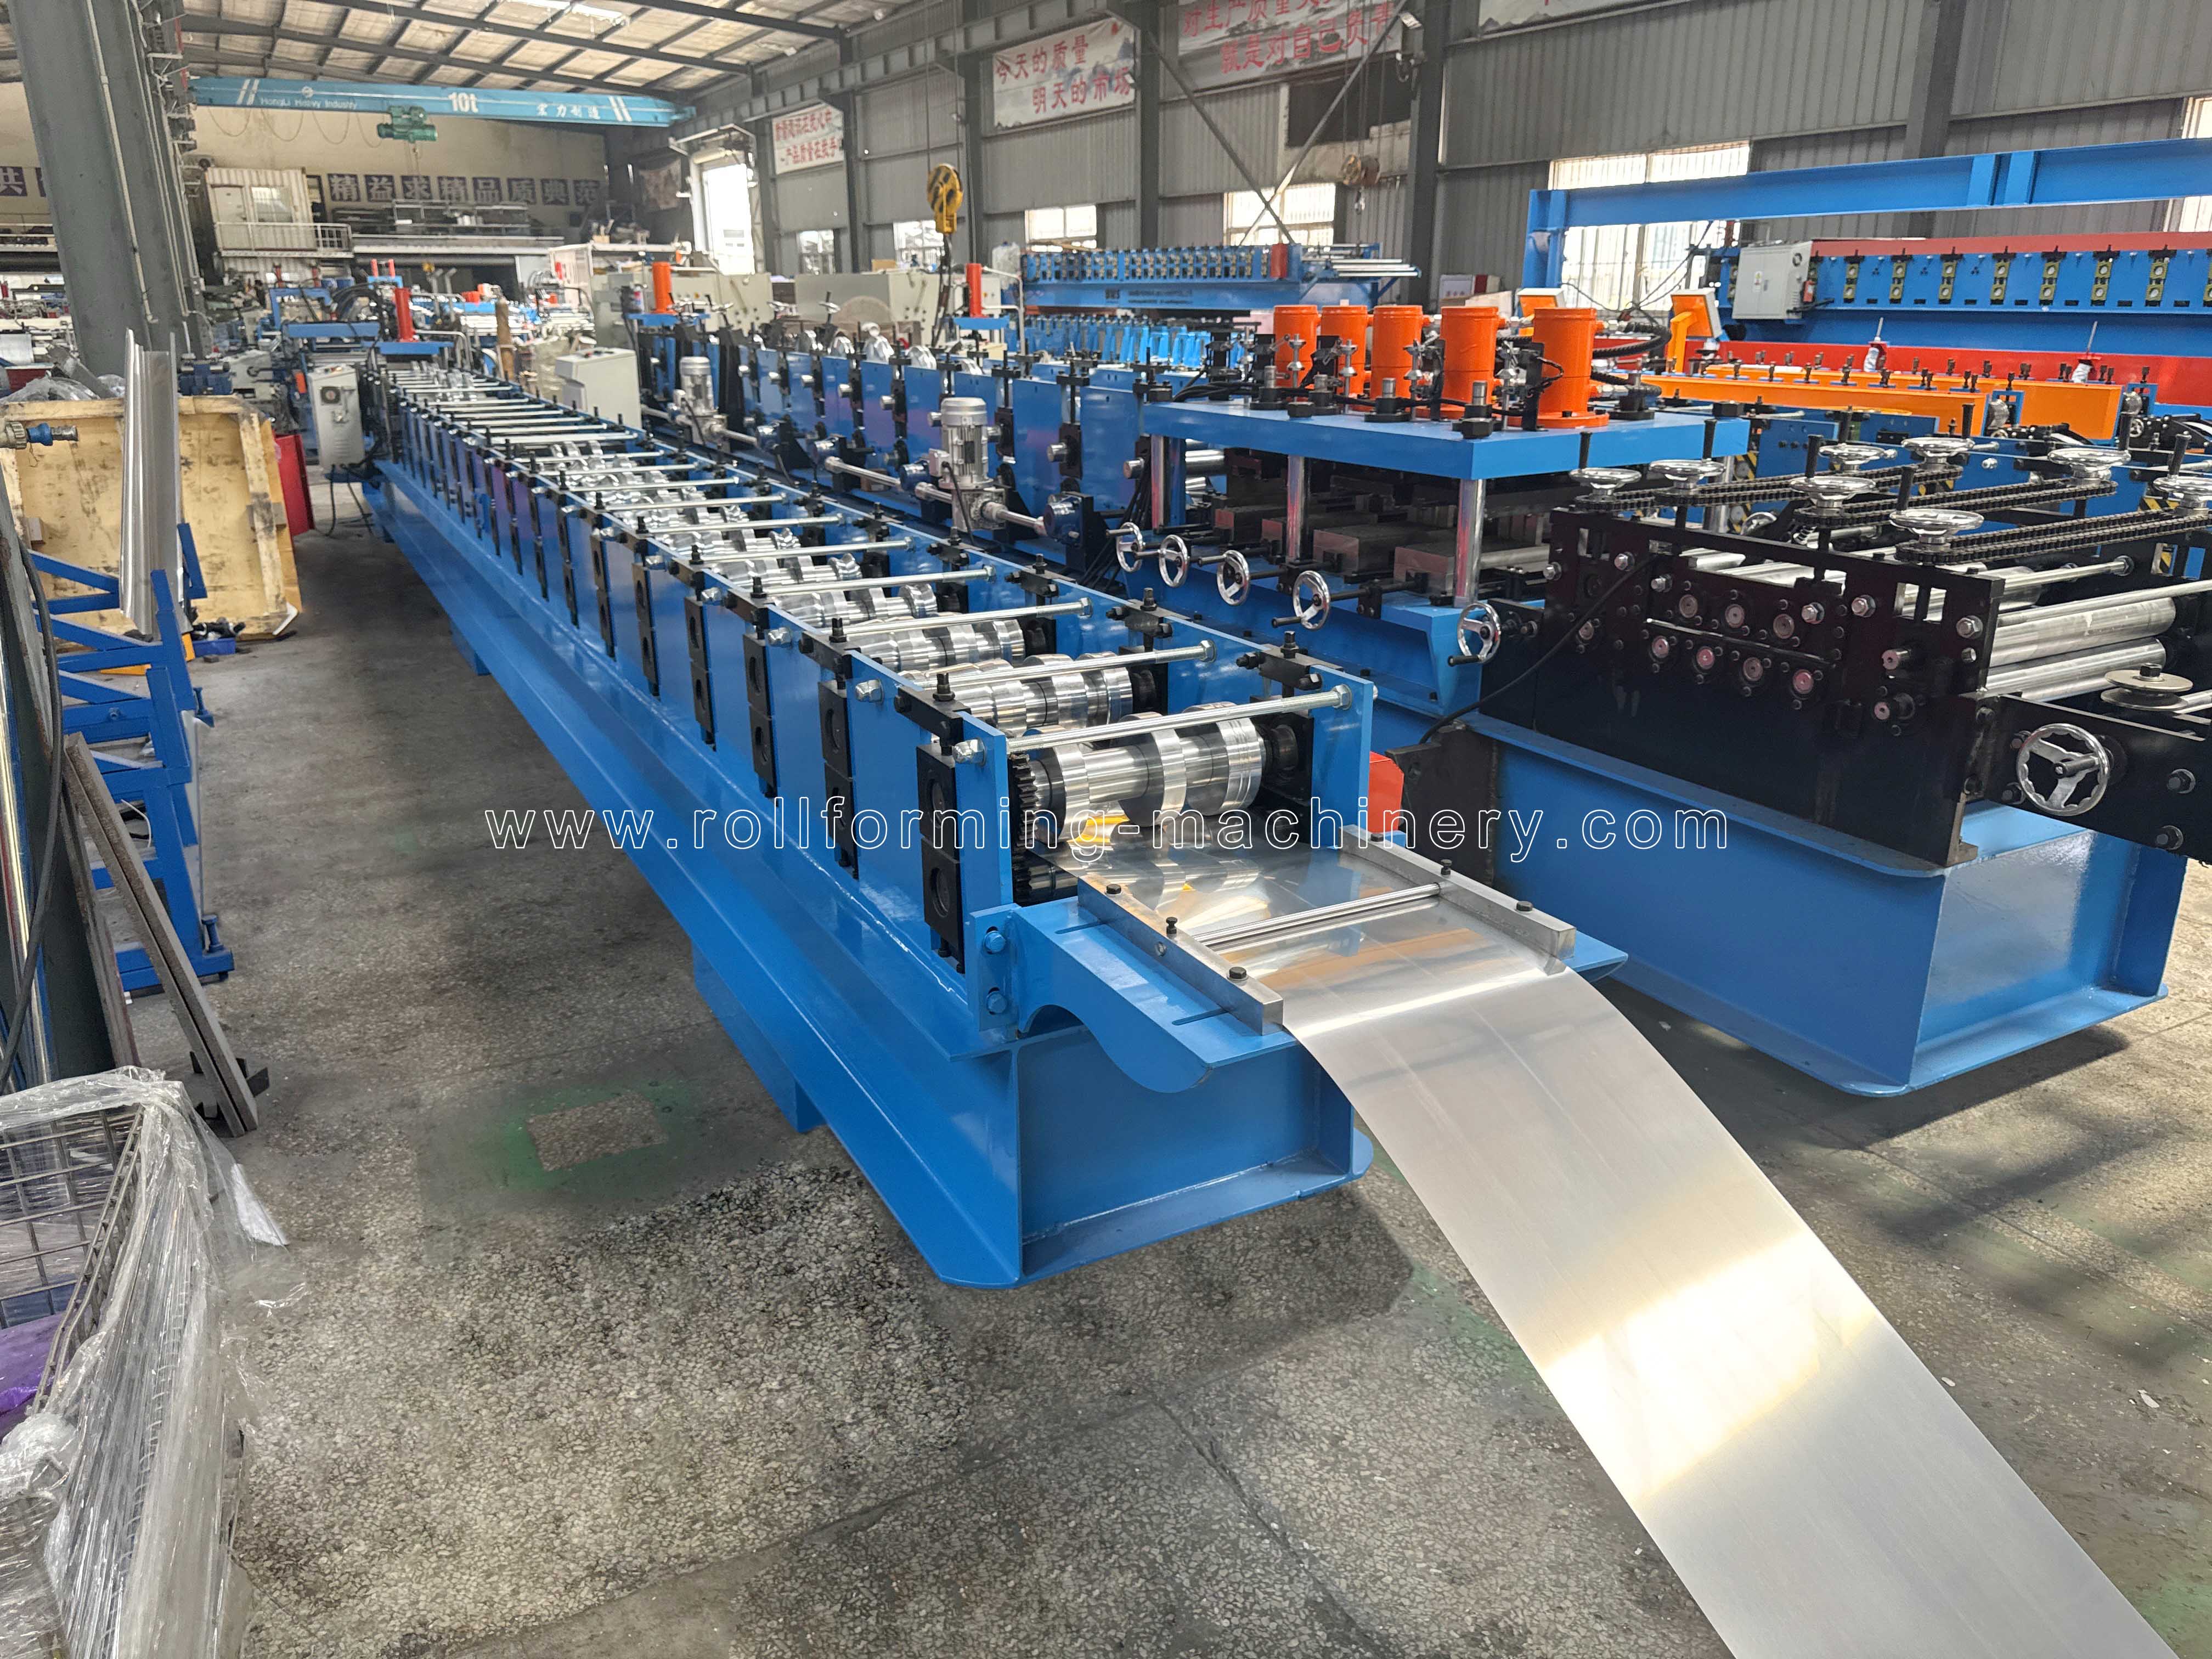
সামগ্ৰী-নিৰ্দিষ্ট আৰম্ভণিৰ বিন্দু
নিৰ্বাচিত বিএমএছ বৰষুণৰ নালা মেচিনৰ সংৰূপসমূহ
এটা বিন্যাস ইয়াৰ অংশ আৰু ফিডষ্টক অনুসৰি চৰ্টলিষ্ট কৰক। এটা অংশীদাৰী পণ্যৰ নামে এই মেচিনসমূহক সকলো K-শৈলী, আধা-গোল বা বাকচ আলেখ্যনত বিনিময়যোগ্য নকৰে।
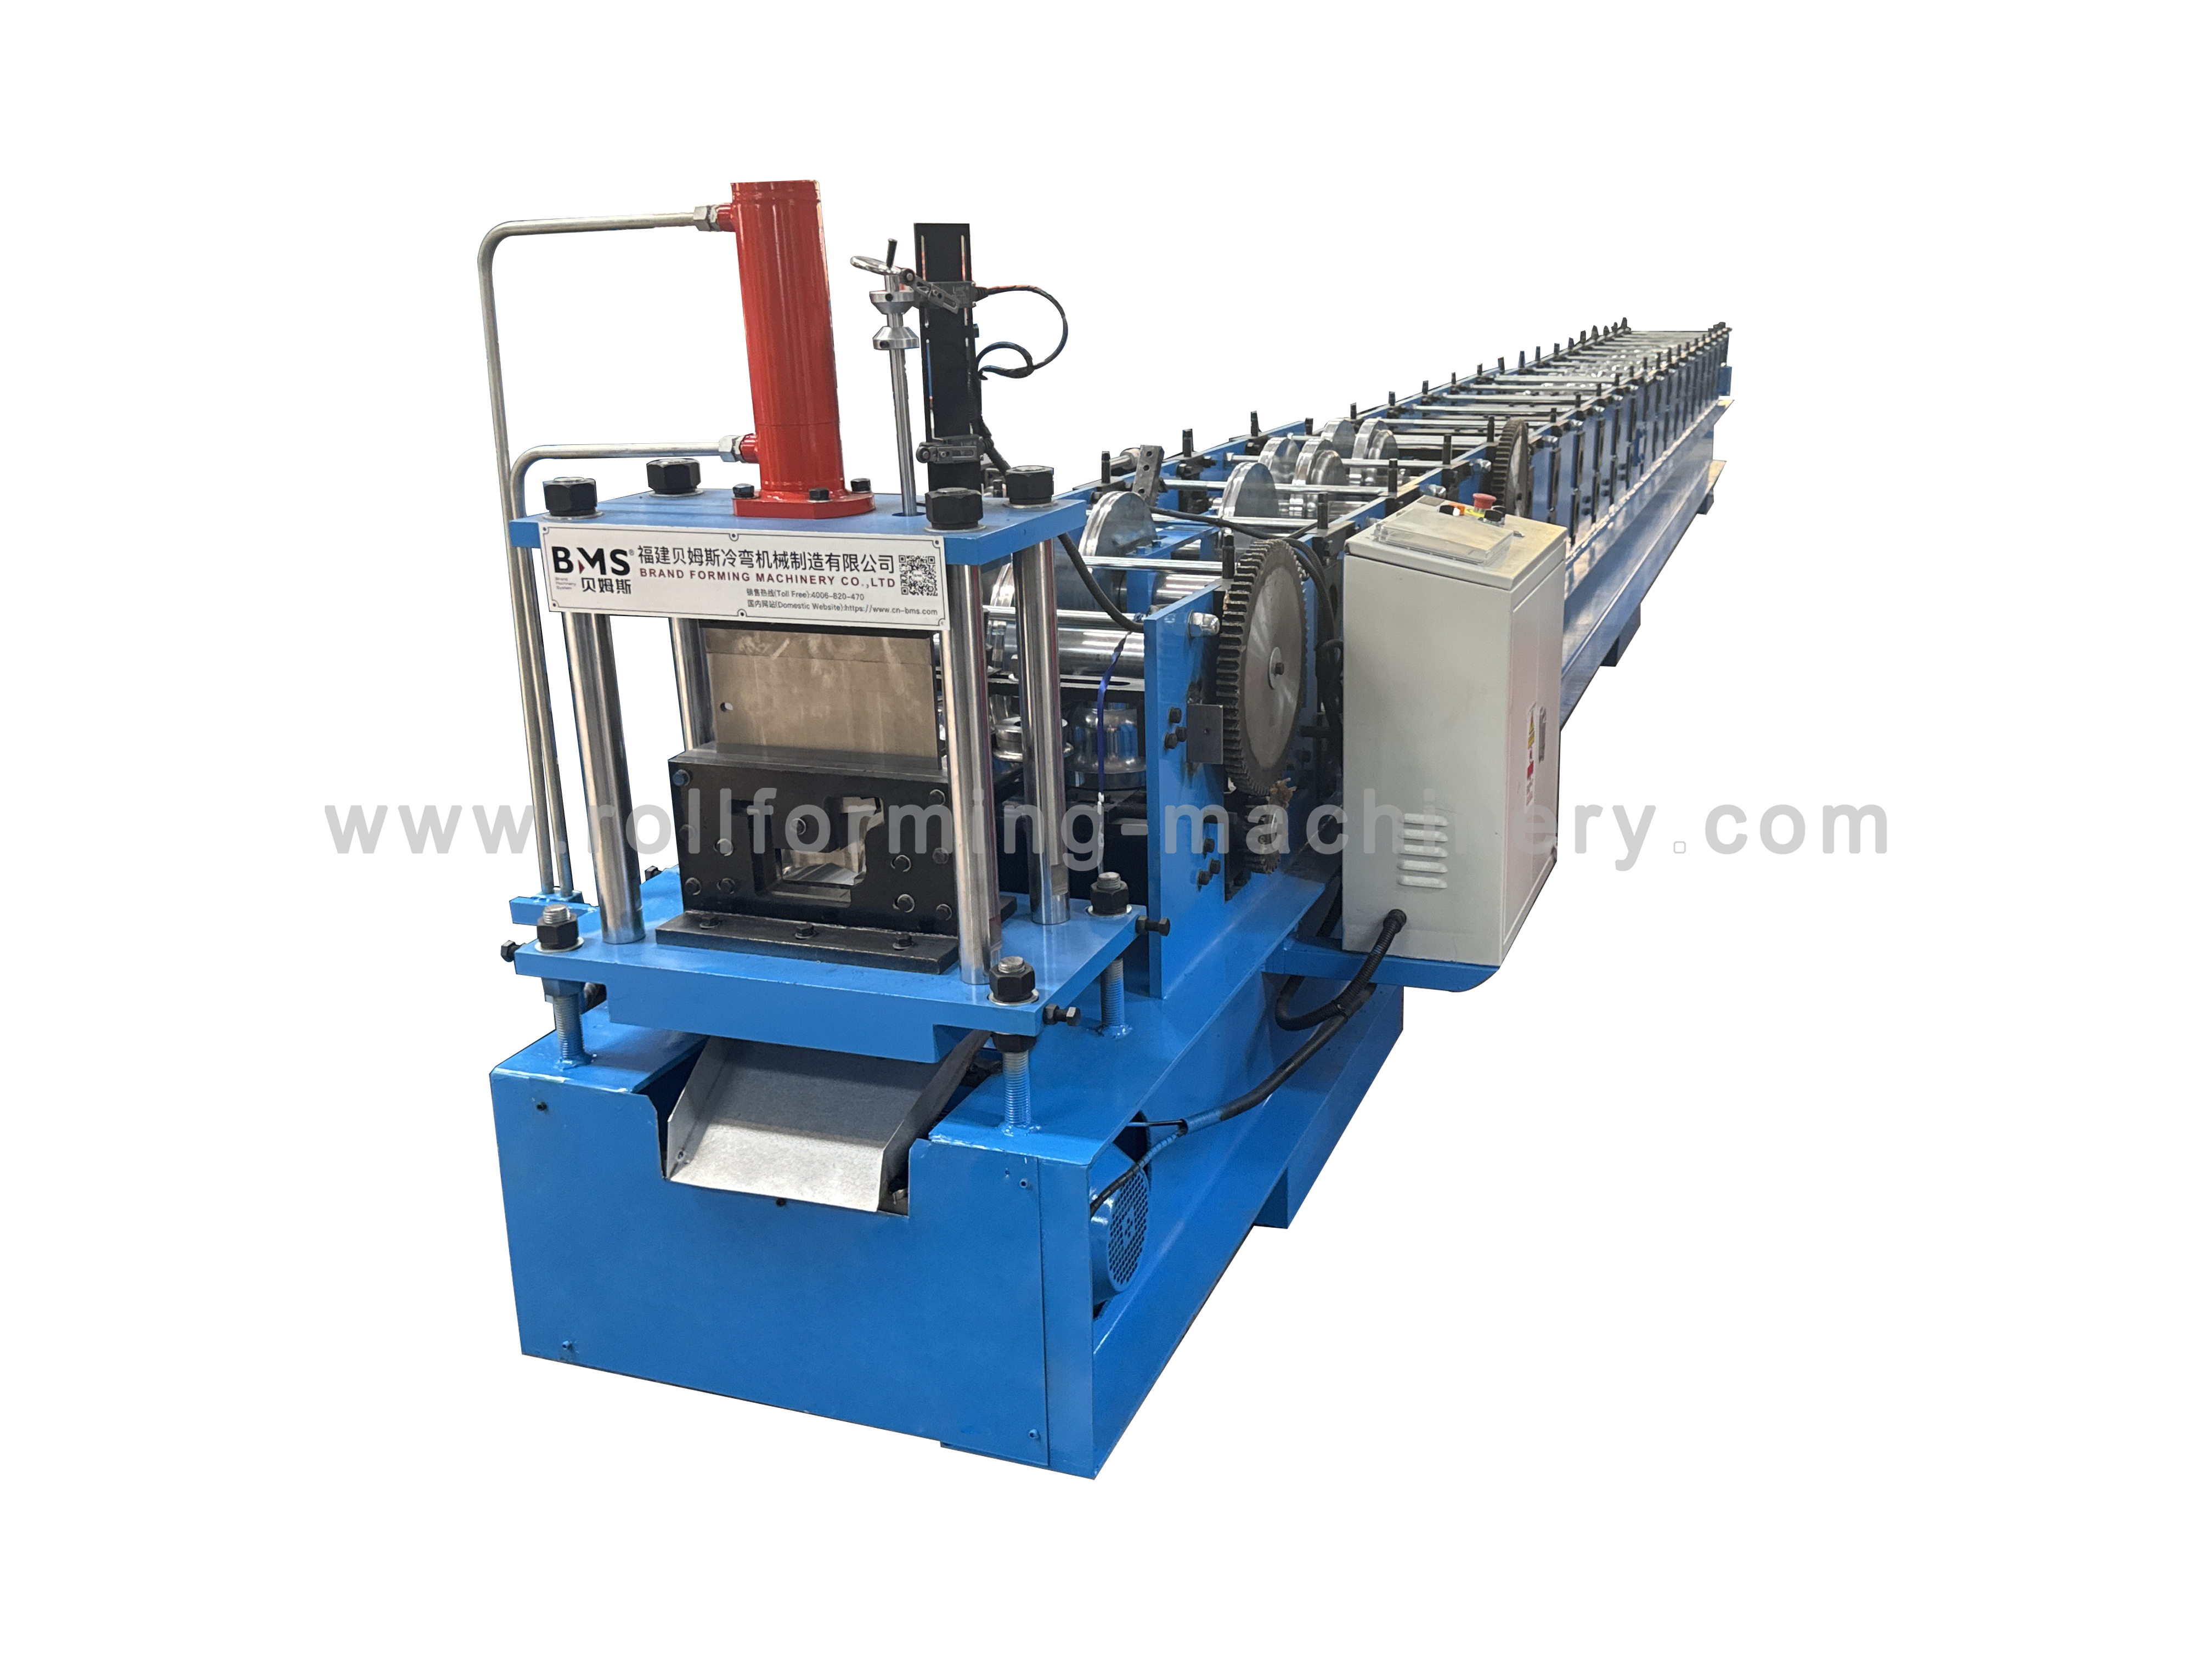
YX132-172 স্পেনিছ নালা মেচিন
২০১ ষ্টেইনলেছ ষ্টীল · ০.৫–০.৮ মি.মি
বিএমএছ ৱাইএক্স১৩২-১৭২ কনফিগাৰেচন ২০১ ষ্টেইনলেছ ষ্টীলৰ বাবে নিৰ্দিষ্ট কৰা হৈছে, ০.৫–০.৮ মিলিমিটাৰ ডাঠ, উৎপাদন শক্তি ২৬০–৩১০ মেগাপাস্কেল।
- আপোনাৰ কনট্যুৰ আৰু প্ৰান্তৰ বিৱৰণসমূহ প্ৰস্তাৱিত সঁজুলিৰ সৈতে মিলাওক।
- অন্য ষ্টেইনলেছ গ্ৰেড বা এটা ভিন্ন অংশৰ বাবে এটা পৃথক সামগ্ৰী আৰু সঁজুলিৰ মূল্যায়নৰ প্ৰয়োজন হয়।

পৰ্টেবল নালা মেচিন
জি আই / পিপিজিএল / এলুমিনিয়াম · ০.৩–০.৬ মি.মি
বিএমএছ পৰ্টেবল কনফিগাৰেচনে ০.৩–০.৬ মিলিমিটাৰত গেলভানাইজড ষ্টীল (জিআই), পিপিজিএল বা এলুমিনিয়াম নিৰ্দিষ্ট কৰে। ৰেফাৰেন্স নালাটোৰ বহল ১৪৪ মিলিমিটাৰ আৰু উচ্চতা ৯০ মিলিমিটাৰ।
- সম্পূৰ্ণ বক্ৰ অংশ, দেৱাল আৰু প্ৰান্তৰ আকৃতি আপোনাৰ অংকনৰ সৈতে তুলনা কৰক।
- প্ৰস্তাৱিত আলেখ্যন আৰু সামগ্ৰীৰ সংৰূপৰ দ্বাৰা নিৰ্ব্বাচন কৰক; কেৱল এটা আকৃতি-পৰিয়ালৰ নামেই ইয়াৰ সঁজুলি সংজ্ঞায়িত কৰিব নোৱাৰে।

ঐচ্ছিক পাঞ্চিঙৰ সৈতে নালা মেচিন
গেলভানাইজড শ্বীট · ০.২৫–০.৫৫ মি.মি
বিএমএছ বৈকল্পিক-পাঞ্চিং সংৰূপই ০.২৫–০.৫৫ মিলিমিটাৰত গেলভানাইজড শ্বীট নিৰ্দিষ্ট কৰে। প্ৰস্তাৱিত অংশৰ অংকনৰ পৰা খাদ্য প্ৰদানৰ প্ৰস্থ নিৰ্ধাৰণ কৰা হয়।
- ভাঁজৰ সাপেক্ষে ফুটাৰ আকাৰ, আৰ্হি আৰু স্থান নিৰ্ধাৰণ কৰা।
- ফুটাসমূহে ওভাৰলেপিং সংযোগসমূহ বা অন্য আন্তঃপৃষ্ঠ সমৰ্থন কৰে নে নকৰে ধাৰ্য্য কৰক, আৰু প্ৰয়োজনৰ সময়ত সঁজুলিৰ পৰিসৰত পাঞ্চিং অন্তৰ্ভুক্ত কৰক।
নমুনা → গ্ৰহণযোগ্যতা
আকৃতি, প্ৰান্ত আৰু পৃষ্ঠ পৰীক্ষা কৰক
আলোচনাটো সুনিৰ্দিষ্ট কৰিবলৈ এটা সম্পূৰ্ণ নমুনা ব্যৱহাৰ কৰক। ফটো এখনে আকৃতি আৰু দৃশ্যমান দোষ চিনাক্ত কৰাত সহায় কৰে; মাত্ৰা, ফিটিং আৰু পুনৰাবৃত্তিযোগ্যতাৰ বাবে এটা চুক্তিবদ্ধ জোখ বা পৰীক্ষামূলক পদ্ধতিৰ প্ৰয়োজন।

আকৃতি আৰু স্প্ৰিংবেক
অসমান বেৰ, টুইষ্ট, ধনু বা গঠন হোৱাৰ পিছত খোলা প্ৰান্ত বিচাৰিব।
জোখ বা পৰীক্ষা কৰাচুক্তিবদ্ধ ডেটাম ব্যৱহাৰ কৰি খোলা, গভীৰতা, বেৰৰ কোণ আৰু ব্যাসাৰ্ধ জুখিব। কাটি লোৱা নমুনাটো মুক্ত নে ফিক্সচাৰ-সমৰ্থিত সেইটো কওক, তাৰ পিছত জটিল মাত্ৰাসমূহ পৰীক্ষা কৰক আৰু প্ৰকৃত সংগম উপাদানৰ সৈতে ফিট কৰক।
প্ৰান্ত আৰু কাটি লোৱা শেষ
ভাঁজ বা গুটিবোৰ ফাটি যোৱা আৰু অনিয়মিতভাৱে বন্ধ হোৱাৰ বাবে পৰীক্ষা কৰক। কাটি যোৱা অংশটো বাৰ, থেতেলিয়াই পেলোৱা প্ৰান্ত আৰু শেষৰ বিকৃতিৰ বাবে পৰীক্ষা কৰক।
জোখ বা পৰীক্ষা কৰাকাট-এণ্ড কণ্ডিচন, ফুটাৰ অৱস্থান আৰু এজ-ফিট মাপকাঠীত একমত হওক। নিৰ্বাচিত প্ৰফাইল, সামগ্ৰী আৰু কাটিব পৰা ব্যৱস্থা পৰীক্ষাত অন্তৰ্ভুক্ত কৰক।
পৃষ্ঠ আৰু আৱৰণ
উন্মুক্ত মুখখন বেণ্ডত আঁচোৰ, ৰোলাৰৰ চিন আৰু আৱৰণৰ ক্ষতিৰ বাবে পৰীক্ষা কৰক।
জোখ বা পৰীক্ষা কৰাউদ্দেশ্যপ্ৰণোদিত আৱৰণযুক্ত কইল ব্যৱহাৰ কৰক আৰু কোনটো মুখ দৃশ্যমান হৈ আছে সেই কথা কওক। গ্ৰহণযোগ্য ৰূপ আৰু গ্ৰহণৰ পূৰ্বে যিকোনো প্ৰয়োজনীয় আৱৰণ পৰীক্ষাত সন্মত হওক।
প্ৰতিটো নমুনা ইয়াৰ অংকন পুনৰীক্ষণ, সামগ্ৰীৰ গ্ৰেড, বেধ, কইলৰ নিৰ্দিষ্টকৰণ আৰু ছেটআপৰ সৈতে সংযুক্ত ৰাখক। আপোনাৰ অৰ্ডাৰৰ বাবে নমুনা সংগ্ৰহৰ স্থান, পৰিমাণ আৰু গ্ৰহণৰ সীমাত সন্মত হওক।

এটা প্ৰফাইল নে এটা প্ৰডাক্ট ৰেঞ্জ?
প্ৰতিটো অতিৰিক্ত আলেখ্যনক এটা সঁজুলিৰ সিদ্ধান্ত হিচাপে গণ্য কৰক
কেইবাটাও অৰ্ডাৰ আলেখ্যনৰ বাবে, প্ৰতিটোৰ বাবে এটা পৃথক অংশ আৰু সামগ্ৰীৰ ধাৰ্য্যকৰণ প্ৰদান কৰক। এটা নালা শৈলীৰ তলত গোট কৰিলে ৰোলাৰৰ এটা সাধাৰণ গোট বা এটা সাধাৰণ কাটাৰ স্থাপন নহয়।
একেটা অংশ, বেলেগ বেলেগ কাটি লোৱাৰ দৈৰ্ঘ্য
কনট্যুৰ, প্ৰান্তৰ বিৱৰণ আৰু সামগ্ৰী চুক্তিবদ্ধ সংৰূপৰ ভিতৰত ৰাখক। কাটি লোৱা দৈৰ্ঘ্যৰ বাবে এটা নিয়ন্ত্ৰণ ছেটিঙে ৰোলাৰৰ আকৃতি সলনি নকৰে।
এটা আকাৰ, ব্যাসাৰ্ধ বা প্ৰান্তৰ ভিন্নতা
খোলা, গভীৰতা, পিছফালৰ বেৰ, হেম বা বিড সলনি কৰিলে ৰোলৰ সংস্পৰ্শ আৰু সঁজুলিৰ ক্লিয়াৰেন্স সলনি হ’ব পাৰে। সমন্বয়, অতিৰিক্ত সঁজুলি বা এটা পৃথক মেচিন পৰিসৰ মূল্যায়ন কৰিবলৈ ভিন্নতাসমূহ সংজ্ঞায়িত কৰক।
এটা নতুন সামগ্ৰী বা ফুটাৰ আৰ্হি
এটা বস্তুগত পৰিৱৰ্তনে স্প্ৰিংবেক আৰু ফিনিচিং সলনি কৰিব পাৰে; ফুটা-প্যাটাৰ্ণ পৰিৱৰ্তনে পাঞ্চিং আৰু ফৰ্মিং ক্ৰমত প্ৰভাৱ পেলাব পাৰে। প্ৰফাইল তুলনা আৰু পৰীক্ষামূলক পৰিকল্পনাত দুয়োটাকে অন্তৰ্ভুক্ত কৰক।
আনুষংগিক সঁজুলি
কইল হেণ্ডলিং আৰু ষ্ট্ৰিপ প্ৰস্তুত কৰাৰ পৰিকল্পনা কৰক
এটা নিৰ্দিষ্ট উৎপাদন কাৰ্য্যৰ বাবে সঁজুলি যোগ কৰক। ইয়াৰ কইলৰ সীমা, ফিডৰ দিশ আৰু নিয়ন্ত্ৰণসমূহ প্ৰস্তাৱিত নালা লাইনৰ সৈতে মিলাওক, আৰু উদ্ধৃতিত সহায়ক পৰিসৰ স্পষ্ট ৰাখক।

কইল গাড়ীৰ সৈতে হাইড্ৰলিক ডিকইলাৰ
BMS 5–7T ডিক'ইলাৰ হৈছে এটা কইল-হেণ্ডলিং বিকল্প যিটো মূল্যায়ন কৰিবলে যেতিয়া আপোনাৰ অহা কইল আৰু লোডিং পদ্ধতিয়ে শক্তিযুক্ত নিয়ন্ত্ৰণৰ প্ৰয়োজন কৰে।
কইলৰ ওজন, প্ৰস্থ, ভিতৰ/বাহিৰৰ ব্যাস আৰু লোডিং পদ্ধতি প্ৰেৰণ কৰক। কেৱল ক্ষমতাৰ দ্বাৰা নিৰ্ব্বাচন কৰাৰ পৰিবৰ্তে ফিড আৰু নিয়ন্ত্ৰণ সংহতি পৰীক্ষা কৰক।
হাইড্ৰলিক ডিকোইলাৰ চাওক
কাট-টু-লেংথ আৰু স্লিটিং সঁজুলি
বহল ষ্টীলৰ কইল ক্ৰয় কৰাৰ সময়ত স্লিটিঙে নালা, ফ্লেছিং আৰু ৰিজ-কেপ উৎপাদনৰ বাবে সংকীৰ্ণ ফিড ষ্ট্ৰিপ প্ৰস্তুত কৰে।
মাষ্টাৰ-কইলৰ সামগ্ৰী, বেধ, লক্ষ্য ষ্ট্ৰিপৰ প্ৰস্থ আৰু প্ৰান্তৰ অৱস্থা সংজ্ঞায়িত কৰা। বাল্ক স্লিট কইলৰ প্ৰতিশ্ৰুতি দিয়াৰ আগতে নালাৰ বিকশিত প্ৰস্থ স্থাপন কৰক।
ষ্ট্ৰিপ-প্ৰস্তুতকৰণ সঁজুলি চাওকএটা উপযোগী প্ৰথম অনুসন্ধান
এটা আলেখ্যন প্ৰয়োজনীয়তা পেক নিৰ্মাণ কৰক
আপুনি নিৰ্মাণ কৰিব বিচৰা প্ৰতিটো প্ৰফাইলৰ বাবে এটা স্পষ্ট ৰেকৰ্ড কৰক। মূল ক্ৰমৰ অংশটোক অগ্ৰাধিকাৰ দিয়ক, তাৰ পিছত ভিন্নতাসমূহ চিনাক্ত কৰক যাতে মেচিন আৰু সঁজুলিৰ আলোচনা নিৰ্দিষ্ট হৈ থাকে।
সমাপ্ত অংশটো সংজ্ঞায়িত কৰক
ইউনিট আৰু পুনৰীক্ষণ, সন্মুখ/পিছৰ দিশ, ভিতৰৰ বেণ্ড ব্যাসাৰ্ধ, ভাঁজ কৰা বা ৰোল কৰা প্ৰান্ত, ফুটাৰ বিৱৰণ আৰু জটিল আন্তঃপৃষ্ঠ সহনশীলতাৰ সৈতে এটা মাত্ৰাযুক্ত অংকন পঠাওক। ভিতৰ/বাহিৰৰ মাত্ৰাসমূহ চিহ্নিত কৰক আৰু শেষ-দৰ্শন আৰু কাষ-দৃষ্টিৰ নমুনা ফটো যোগ কৰক।
প্ৰকৃত ফিডষ্টকৰ বৰ্ণনা কৰা
গ্ৰেড, উৎপাদন শক্তি বা টেম্পাৰৰ তথ্য, নূন্যতম/সৰ্বোচ্চ বেধ, আৱৰণ আৰু দৃশ্যমান মুখ, সুৰক্ষামূলক ফিল্ম, যোগান ধৰা কইলৰ প্ৰস্থ আৰু কইলৰ মাত্ৰা প্ৰদান কৰা। প্ৰাসংগিক ঠাইত ভিত্তি-ধাতু আৰু আৱৰণযুক্ত বেধ পৃথকে পৃথকে উল্লেখ কৰক।
ট্ৰাইল আৰু ফিটিং চেক প্ৰস্তুত কৰক
উদ্দেশ্যপ্ৰণোদিত পৰীক্ষামূলক কইল, সংগমৰ অংশ বা গেজ, জোখৰ তথ্য আৰু গ্ৰহণযোগ্যতাৰ মাপকাঠী চিনাক্ত কৰা। দৌৰৰ ব্যৱস্থা কৰাৰ আগতে খাদ্যৰ প্ৰস্থ, পৰীক্ষামূলক সামগ্ৰীৰ পৰিমাণ আৰু যোগানৰ দায়িত্বত একমত হোৱা।
এটা নতুন প্ৰফাইলৰ বাবে, বিএমএছৰ কাষ্টমাইজেচন সেৱাই সম্ভাৱনীয়তা অধ্যয়ন আৰু প্ৰফাইল স্কেচিং অন্তৰ্ভুক্ত কৰে। যন্ত্ৰৰ পৰিসৰ চূড়ান্ত কৰাৰ আগতে বিভাগটো আলোচনা কৰিবলে আপোনাৰ প্ৰয়োজনীয়তা পেক ব্যৱহাৰ কৰক।
প্ৰফাইলৰ প্ৰয়োজনীয়তাসমূহ প্ৰেৰণ কৰকআনুষংগিক সম্পদ
সঠিক নিৰ্বাচন কাৰ্য্য অব্যাহত ৰাখক
উৎপাদনৰ পৰিসৰ আৰু ক্ৰয়
আপোনাৰ বৰষুণৰ নালাৰ আলেখ্যন সংজ্ঞায়িত কৰাৰ পিছত বহল মেচিন সংৰূপসমূহ, সমৰ্থনকাৰী সঁজুলিসমূহ আৰু উদ্ধৃতি প্ৰস্তুতি তুলনা কৰক।
বিএমএছ নালা ক্ৰয় বিকল্পসমূহ পৰ্যালোচনা কৰককাষ্টমাইজেচন আৰু পৰিদৰ্শন
প্ৰফাইল-ডেভেলপমেণ্ট সেৱা, প্ৰি-ডেলিভাৰী পৰিদৰ্শন আৰু আপোনাৰ কাৰখানাত প্ৰয়োজনীয় প্ৰস্তুতিৰ ওপৰত বিএমএছৰ উত্তৰ পঢ়ক।
BMS মেচিনেৰী FAQ পঢ়কসংস্থাপন আৰু সমৰ্থন পৰিকল্পনা
নিৰ্বাচিত বিন্যাসৰ বাবে কমিচনিং, প্ৰশিক্ষণ আৰু সমৰ্থন ব্যৱস্থাসমূহ আলোচনা কৰিবলে BMS সেৱা পথ ব্যৱহাৰ কৰক।
বিএমএছ মেচিনেৰী সেৱাসমূহ পৰ্যালোচনা কৰকবৰষুণৰ নালা মেচিন নিৰ্বাচন FAQ
কেৱল একে ধৰণৰ মেচিনৰ নামে অংশ সুসংগততা প্ৰতিষ্ঠা নকৰে। সম্পূৰ্ণ অংকন, সামগ্ৰী আৰু ৰোলাৰ/কাটাৰ স্কোপ তুলনা কৰক। পৰ্টেবল, স্পেনিছ আৰু ছিমলেছে এটা মেচিনৰ বিভিন্ন দিশৰ বৰ্ণনা কৰে; নিৰন্তৰ নালা উৎপাদন আৰু ছাদ-বৰষুণৰ পানী উৎপাদনে একে সঁজুলি ব্যৱহাৰ কৰিব পাৰে যেতিয়া নিৰ্দিষ্ট প্ৰফাইল আৰু সামগ্ৰী মিল খায়।
নহয়, কইলৰ প্ৰস্থ হৈছে সম্পূৰ্ণ অংশৰ পৰা গণনা কৰা বিকশিত ষ্ট্ৰিপ প্ৰস্থ, য'ত পোন দৈৰ্ঘ্য, বেণ্ড এলাৱেন্স আৰু ভাঁজ কৰা বা গুটিয়াই লোৱা প্ৰান্ত অন্তৰ্ভুক্ত কৰা হয়। পদাৰ্থ, বেধ আৰু ভিতৰৰ বেণ্ড ব্যাসাৰ্ধে গণনাত প্ৰভাৱ পেলায়। বাল্ক ষ্ট্ৰিপ ক্ৰয় কৰাৰ আগতে সঁজুলি ডিজাইন আৰু পৰীক্ষামূলক সামগ্ৰীৰ জৰিয়তে খাদ্যৰ প্ৰস্থ স্থাপন কৰক।
তামৰ অৰ্ডাৰ বা বেলেগ ষ্টেইনলেছ ষ্টীল গ্ৰেডৰ বাবে নিজস্ব সামগ্ৰী আৰু সঁজুলিৰ মূল্যায়নৰ প্ৰয়োজন। বিএমএছ ৱাইএক্স১৩২-১৭২ত ২০১ ষ্টেইনলেছ ষ্টীল নিৰ্দিষ্ট কৰা হৈছে; BMS পৰ্টেবল বিন্যাসে GI, PPGL বা এলুমিনিয়াম ধাৰ্য্য কৰে; BMS বৈকল্পিক-পাঞ্চিং বিন্যাসে গেলভানাইজড শ্বীট ধাৰ্য্য কৰে। ছেকচন অংকনৰ সৈতে উদ্দেশ্যপ্ৰণোদিত গ্ৰেড, বেধ আৰু আৱৰণ পঠাওক।
মাত্ৰাযুক্ত অংকনৰ কাষত ফটোখন ব্যৱহাৰ কৰক। ইয়াত কনট্যুৰ, প্ৰান্ত আৰু ফিনিচিং দেখুওৱা হৈছে কিন্তু ব্যাসাৰ্ধ, কোণ, টোলাৰেন্স বা জোখৰ ডেটাম সংজ্ঞায়িত কৰা হোৱা নাই। ফিট গ্ৰহণৰ অংশ হ’লে জটিল সংগমৰ অংশটো চিনাক্ত কৰা।
প্ৰতিটো অংশৰ অংকন পুনৰীক্ষণ, সামগ্ৰী আৰু বেধৰ পৰিসৰ, প্ৰান্ত আৰু ফুটাৰ বিৱৰণ, আৰু ক্ৰমৰ অগ্ৰাধিকাৰৰ সৈতে তালিকাভুক্ত কৰক। কোনবোৰ মাত্ৰা ভিন্ন হয় চিনাক্ত কৰা। ইয়াৰ দ্বাৰা সমন্বয়, সঁজুলি পৰিৱৰ্তন বা পৃথক সঁজুলিৰ আলোচনাৰ অনুমতি দিয়া হয়; কেৱল এটা আলেখ্যন তালিকাই এটা সাৰ্বজনীন পৰিবৰ্তন ক্ষমতা প্ৰতিষ্ঠা নকৰে।
নিৰ্বাচিত মেচিনৰ স্থানৰ শক্তি, পৰীক্ষামূলক সামগ্ৰী, কৰ্মী আৰু পৰিচালনা সঁজুলি প্ৰস্তুত কৰা; হাইড্ৰলিক তেল অন্তৰ্ভুক্ত কৰক য'ত কনফিগাৰেচনে হাইড্ৰলিক ব্যৱহাৰ কৰে। চুক্তিবদ্ধ পৰীক্ষামূলক মাপকাঠীৰে যিকোনো ক্ৰেতা বা তৃতীয় পক্ষৰ প্ৰি-ডেলিভাৰী পৰিদৰ্শনৰ পৰিকল্পনা কৰক। ছাইট শক্তি আৰু গন্তব্য-নথিপত্ৰৰ প্ৰয়োজনীয়তাৰ সৈতে ক্ৰমত কমিচনিং, প্ৰশিক্ষণ আৰু সমৰ্থনৰ পৰিসৰ সংজ্ঞায়িত কৰক।
আপোনাৰ পৰৱৰ্তী প্ৰডাকচনৰ সিদ্ধান্ত
আপোনাৰ শিতান পঠাওক।
এটা BMS বিন্যাসৰ বিষয়ে আলোচনা কৰক।
আপুনি কোনটো ধাতুৰ বৰষুণৰ নালা নিৰ্মাণ কৰে আৰু কোনটো কইল ব্যৱহাৰ কৰাৰ পৰিকল্পনা কৰিছে সেই বিষয়ে বিএমএছক কওক। সম্পূৰ্ণ পণ্য, ইয়াৰ আন্তঃপৃষ্ঠসমূহ আৰু আপোনাৰ অৰ্ডাৰসমূহৰ বাবে সঁজুলি পৰিসৰৰ চাৰিওফালে আলোচনা গঢ়ি তোলক।
- মাত্ৰা আৰু পুনৰীক্ষণৰ সৈতে অংশ অংকন
- সামগ্ৰীৰ গ্ৰেড, বেধ আৰু আৱৰণ
- নমুনা ফটো আৰু চাবি ফিটিং বা প্ৰান্তৰ প্ৰয়োজনীয়তা