


BMS Machinery · Metalen regenwaterproducten
Regengootmachine
Een regengootmachinerol vormt spiraalstrips tot open metalen dakgoten. Selecteer een GBS-configuratie op basis van de volledige sectie-, materiaal- en randdetails.
Voor producenten van regenwaterproducten en dak- of plaatwerkplaatsen die metalen dakgoten produceren.
Een doorsnedetekening, materiaalspecificatie en referentiemonster maken de eerste discussie nuttiger.
Eerst profileren
Begin met het afgewerkte regenwaterproduct
Voor een metalen dakgoot selecteert u machines rond het open afvoergedeelte en de bevestigingsdetails ervan. 'Goot' alleen is geen gereedschapsspecificatie.
Het profiel moet passen bij het dakrandsysteem, de hangers, verbindingen en uitlaten die in uw assortiment worden gebruikt. Afvoercapaciteit en installatieontwerp blijven vereisten voor het voltooide systeem.
Definieer uw volledige doorsnedeEen open metalen kanaal dat de afvoer van het dak opvangt. De voorrand, achterflens en wandgeometrie bepalen zowel de vorm- als de montagevereisten.
Een dakgoot kan dienen voor de afvoer van regenwater. Stuur de sectie- en kasaanbouwgegevens; de gebruiksnaam brengt geen overeenkomende machine tot stand.
Een plant- of groeikanaal heeft zijn eigen vereisten voor ondersteuning, drainage en eindgebruik. Houd de tekening apart van de dakgootspecificatie.
Een gesloten regenwaterleiding introduceert een naad of sluiting en bijbehorende hulpstukken. Geef hem een aparte uitrustingsruimte naast de open goot.
De productie van betonnen stoepranden en goten maakt gebruik van een ander proces. Deze pagina gaat over metalen regengootmachines.
Geometrie → vormen en passen
Een volledige sectie definieert de gereedschappen
Laat elke muur, bocht en rand zien, niet alleen de totale breedte. Identificeer de afmetingen die bepalen hoe de goot de hangers, verbindingen en dakrandcomponenten ontmoet.
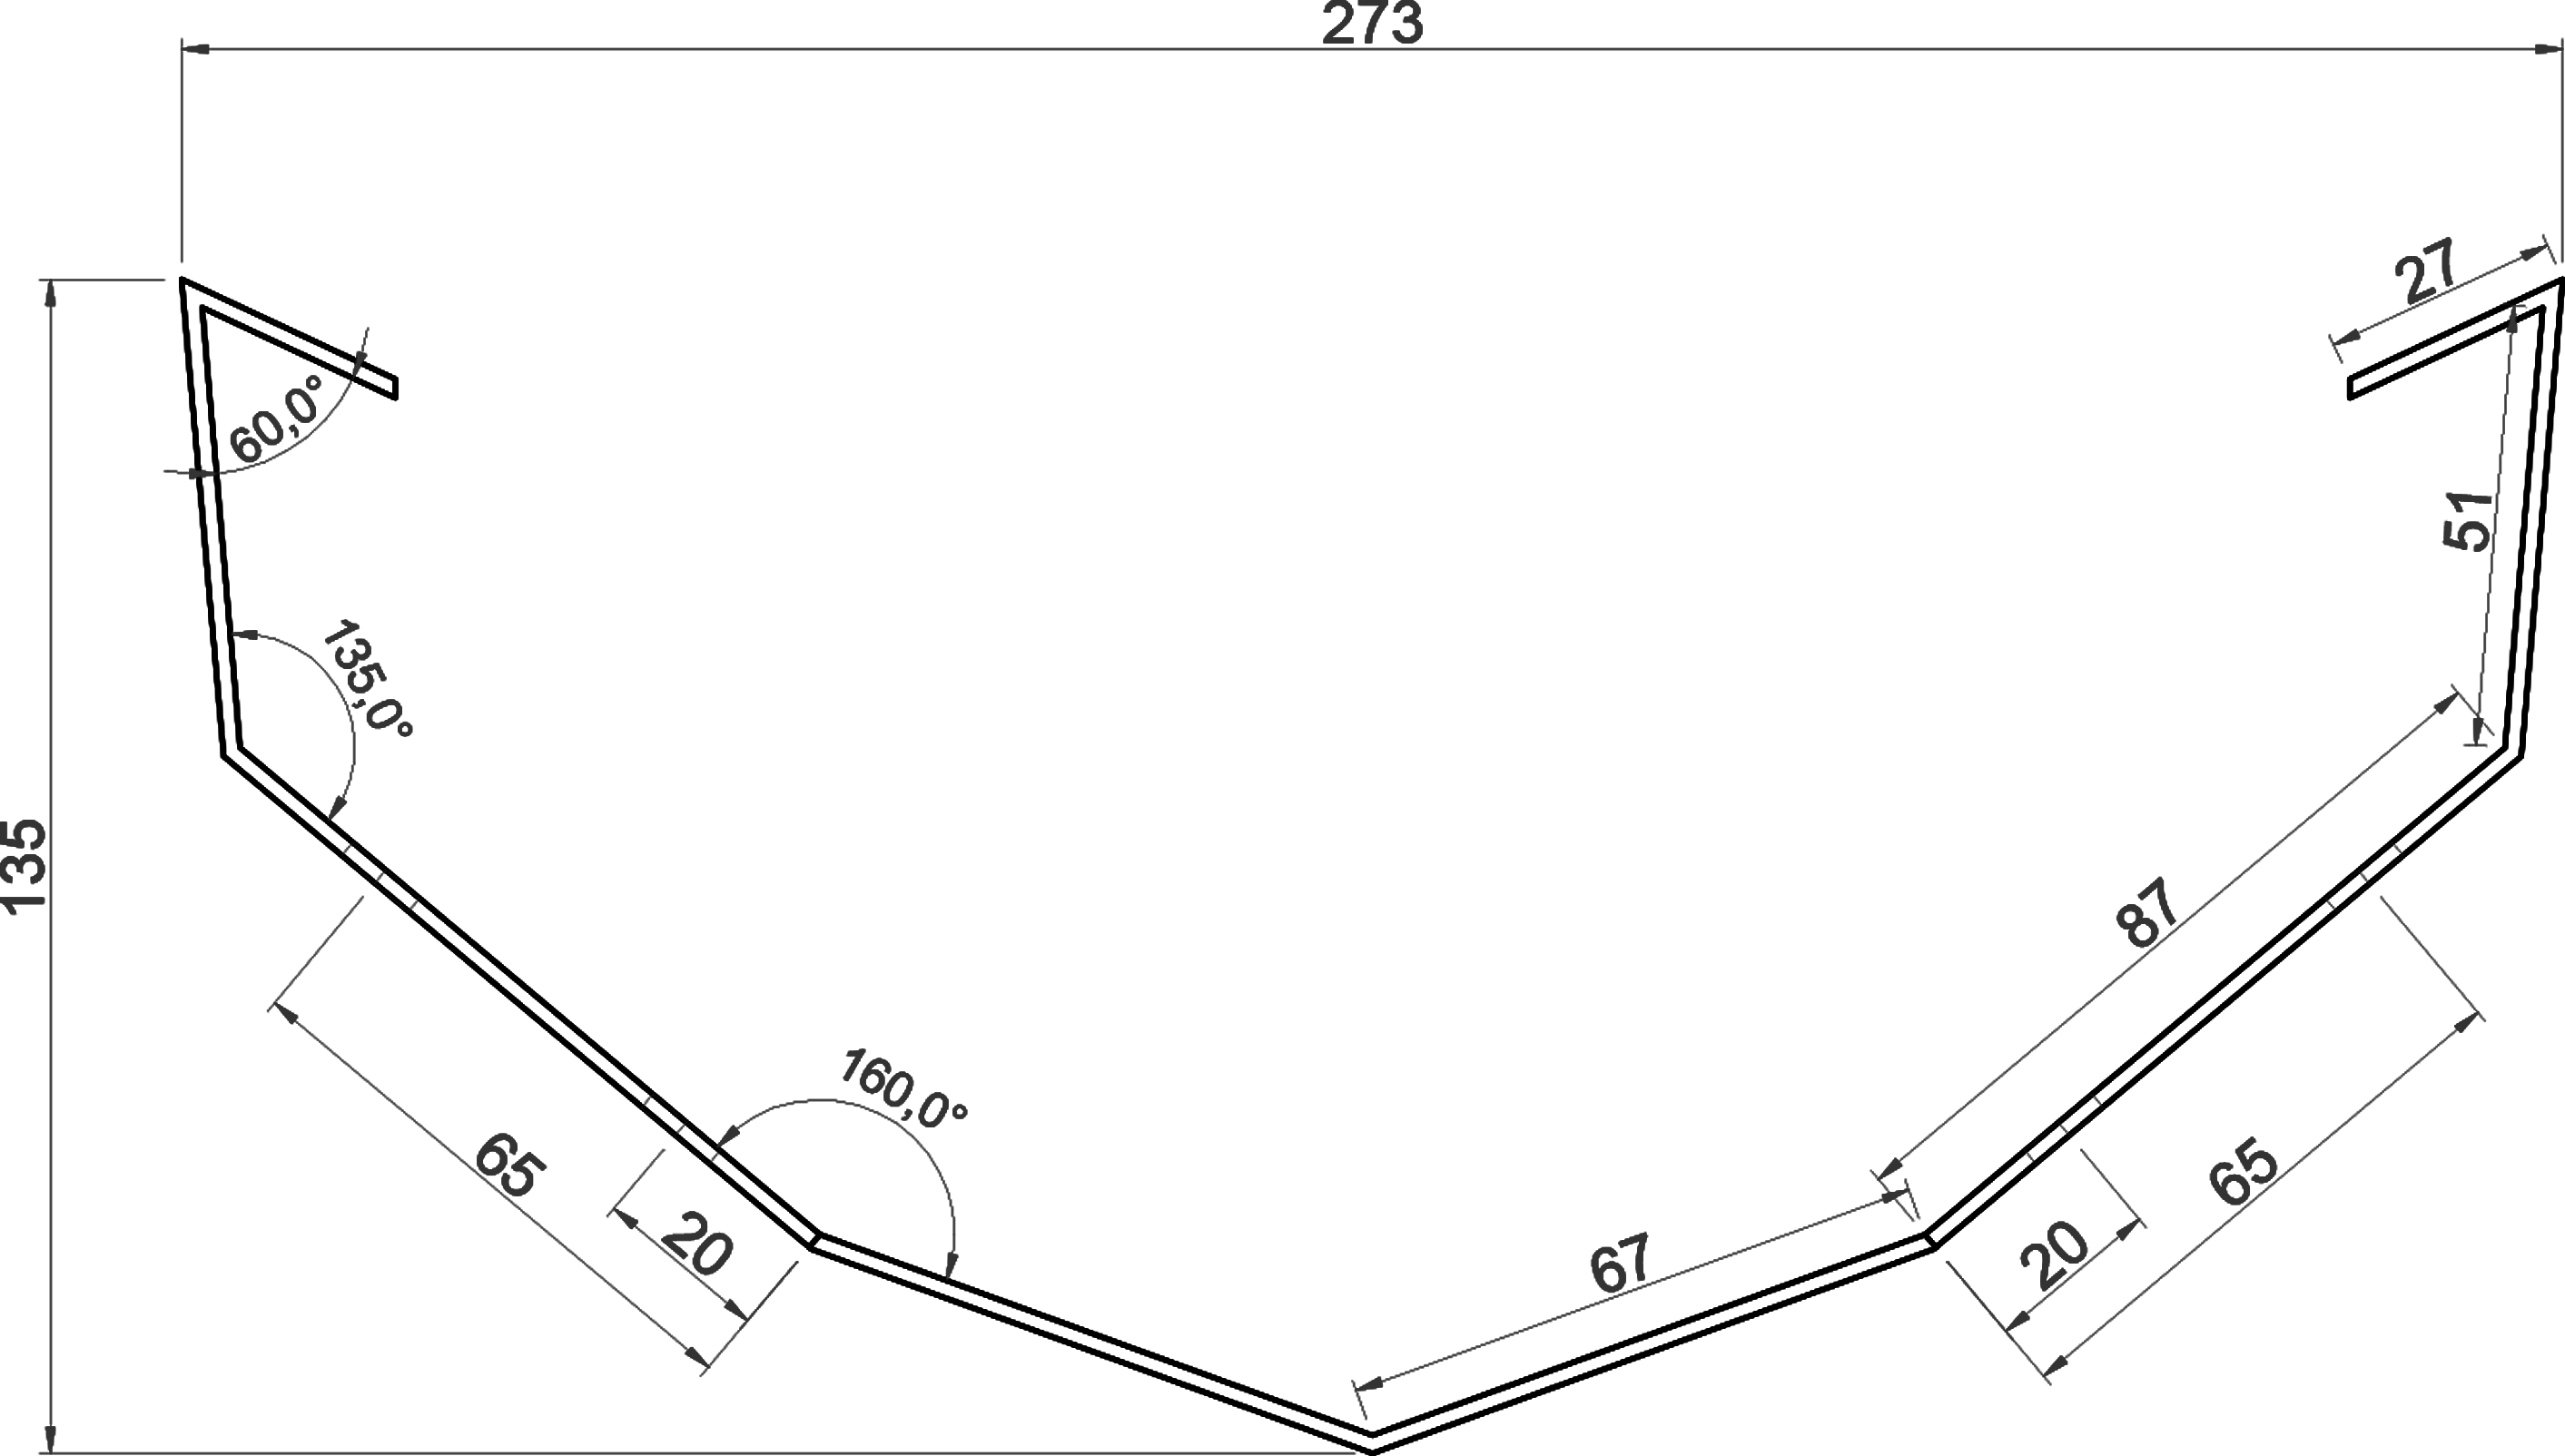

Dimensioneer de bovenopening, basisvorm en totale diepte afzonderlijk. Markeer de binnen- of buitenafmetingen en het meetpunt; de nominale omvang laat deze relaties ongedefinieerd.
Toon elke muurhoogte, helling en overgang. Een hogere achterwand of schuine voorwand verandert de sectie en de ondersteuning die nodig is tijdens het vormen.
Definieer gebogen basissen en elke buighoek of straal. Deze beïnvloeden de rolcontouren, het vormverloop en de uiteindelijke vorm na het terugveren.
Teken de volledige retour-, haak- of rolrand, inclusief de opening en oriëntatie. Kleine randverschillen beïnvloeden de toegang tot het gereedschap en de pasvorm van de hanger of verbinding.
Identificeer kritische montageafmetingen en hun toleranties. Lokaliseer gaten vanaf een referentiepunt, met maat en afstand, en toon het passende onderdeel of een monster als pasvorm belangrijk is.
Materiaal → configuratie
Pas de spoel aan het profiel aan
Een diktebereik alleen garandeert geen compatibiliteit. De materiaalkwaliteit, coating en uiteindelijke vorm bepalen samen de vorm- en snijvereisten.
| Uw behoefte | Wat verandert er in de opstelling | Nuttige input |
|---|---|---|
| Materiaal & sterkte | Verschillende vormweerstanden en terugveren beïnvloeden het rolontwerp, de ondersteuning en de uiteindelijke buigcorrectie. | Informatie over kwaliteit, temperatuur of vloeigrens; een spoelspecificatie. |
| Dikte | Rolspleten, buigradii en de snijopstelling moeten passen bij het daadwerkelijke bereik dat voor dat gedeelte wordt gebruikt. | Minimale/maximale dikte; onderscheid basismetaal van gecoate dikte. |
| Coating en afwerking | Blootgestelde oppervlakken en strakke vouwen hebben na het vormen een goed contact en een afwerkingscontrole nodig. | Coatingtype, geverfde zijde, beschermende film en acceptabel uiterlijk van het oppervlak. |
| Spoelbreedte | De ontwikkelde breedte omvat rechte lengtes, buigtoeslagen en randretouren. Materiaal, dikte en buigradii zijn van invloed op deze toleranties. | Volledige doorsnede, binnenbuigradii, dikte en zomen; een bestaande strookbreedte, indien toegepast. |
| Gaten en gevouwen randen | De positie ten opzichte van bochten heeft invloed op de ponsvolgorde, toegang tot het gereedschap en de afgewerkte rand. | Gatenpatroon, referentiedatum, vouw- of kraaldetail en passend deel. |
Op kleinere schermen veegt u over de tabel om alle drie de kolommen te zien. Gebruik het goedgekeurde profiel- en proefmateriaal om de breedte van de productiestrook vast te stellen voordat u een bulkrolbestelling plaatst.
Materiaalspecifieke uitgangspunten
Geselecteerde BMS-regengootmachineconfiguraties
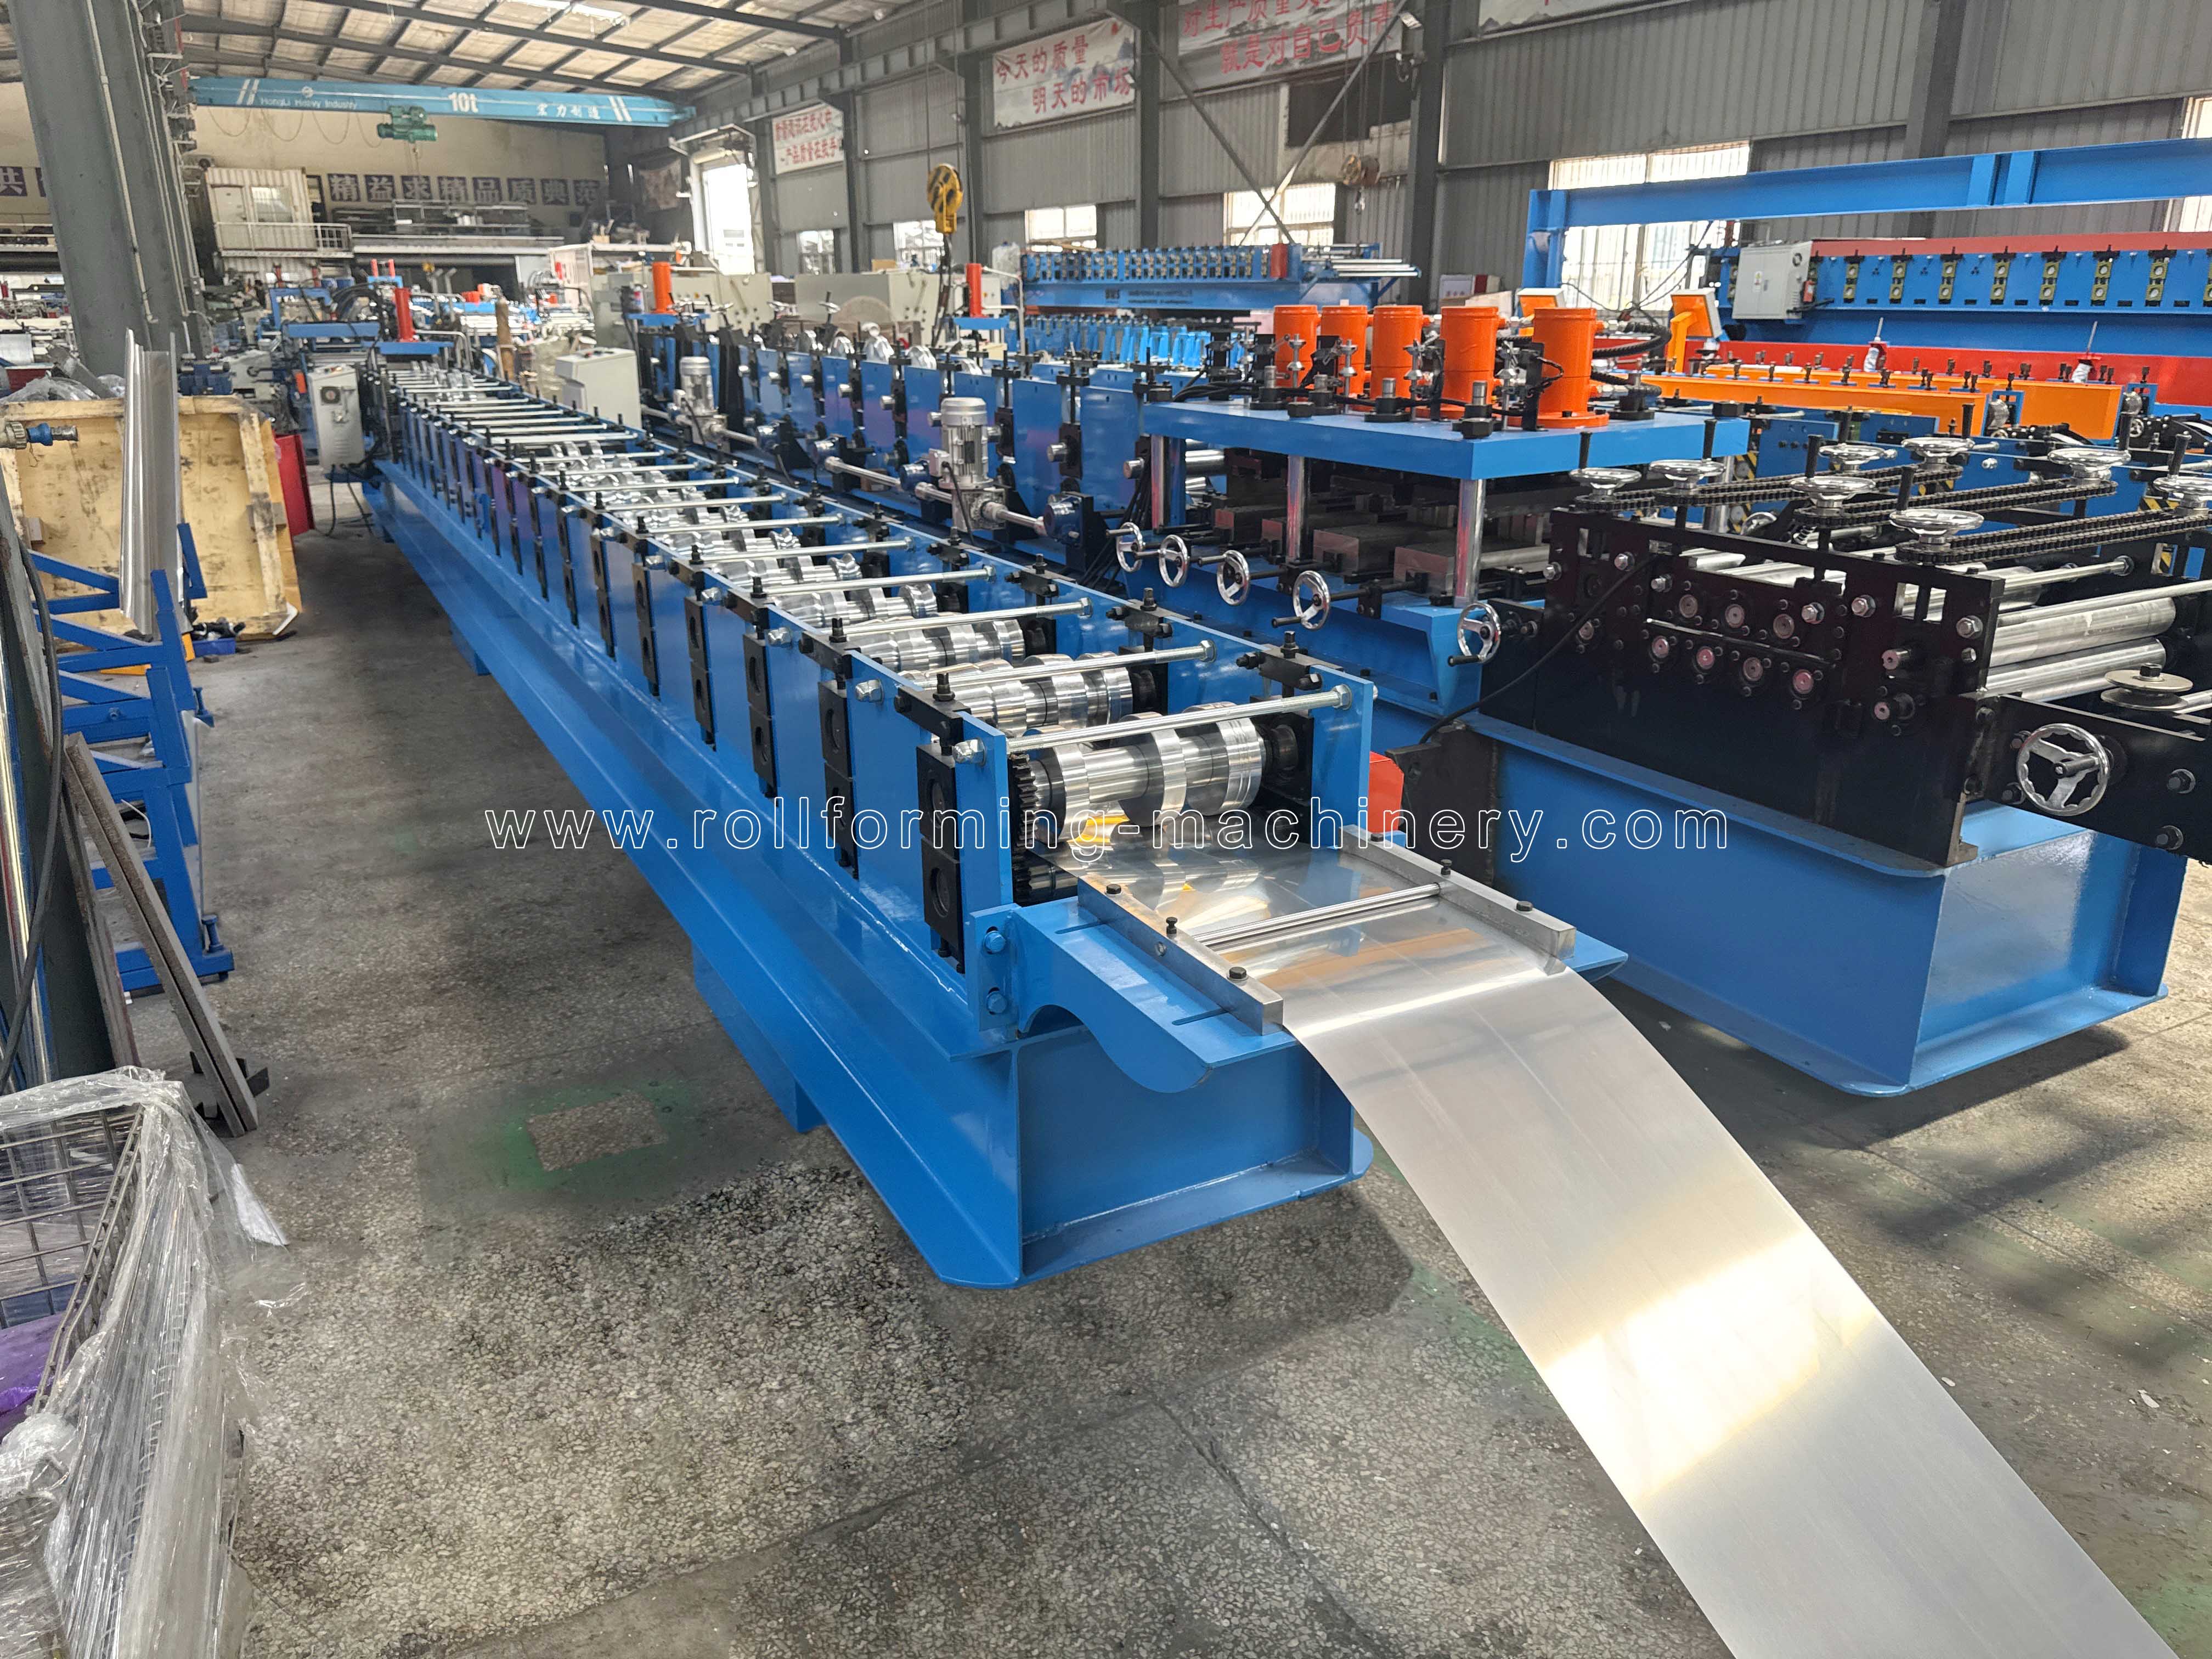
Maak een shortlist van een configuratie op basis van sectie en grondstof. Een gedeelde productnaam maakt deze machines niet uitwisselbaar over alle K-stijl-, halfronde- of doosprofielen.
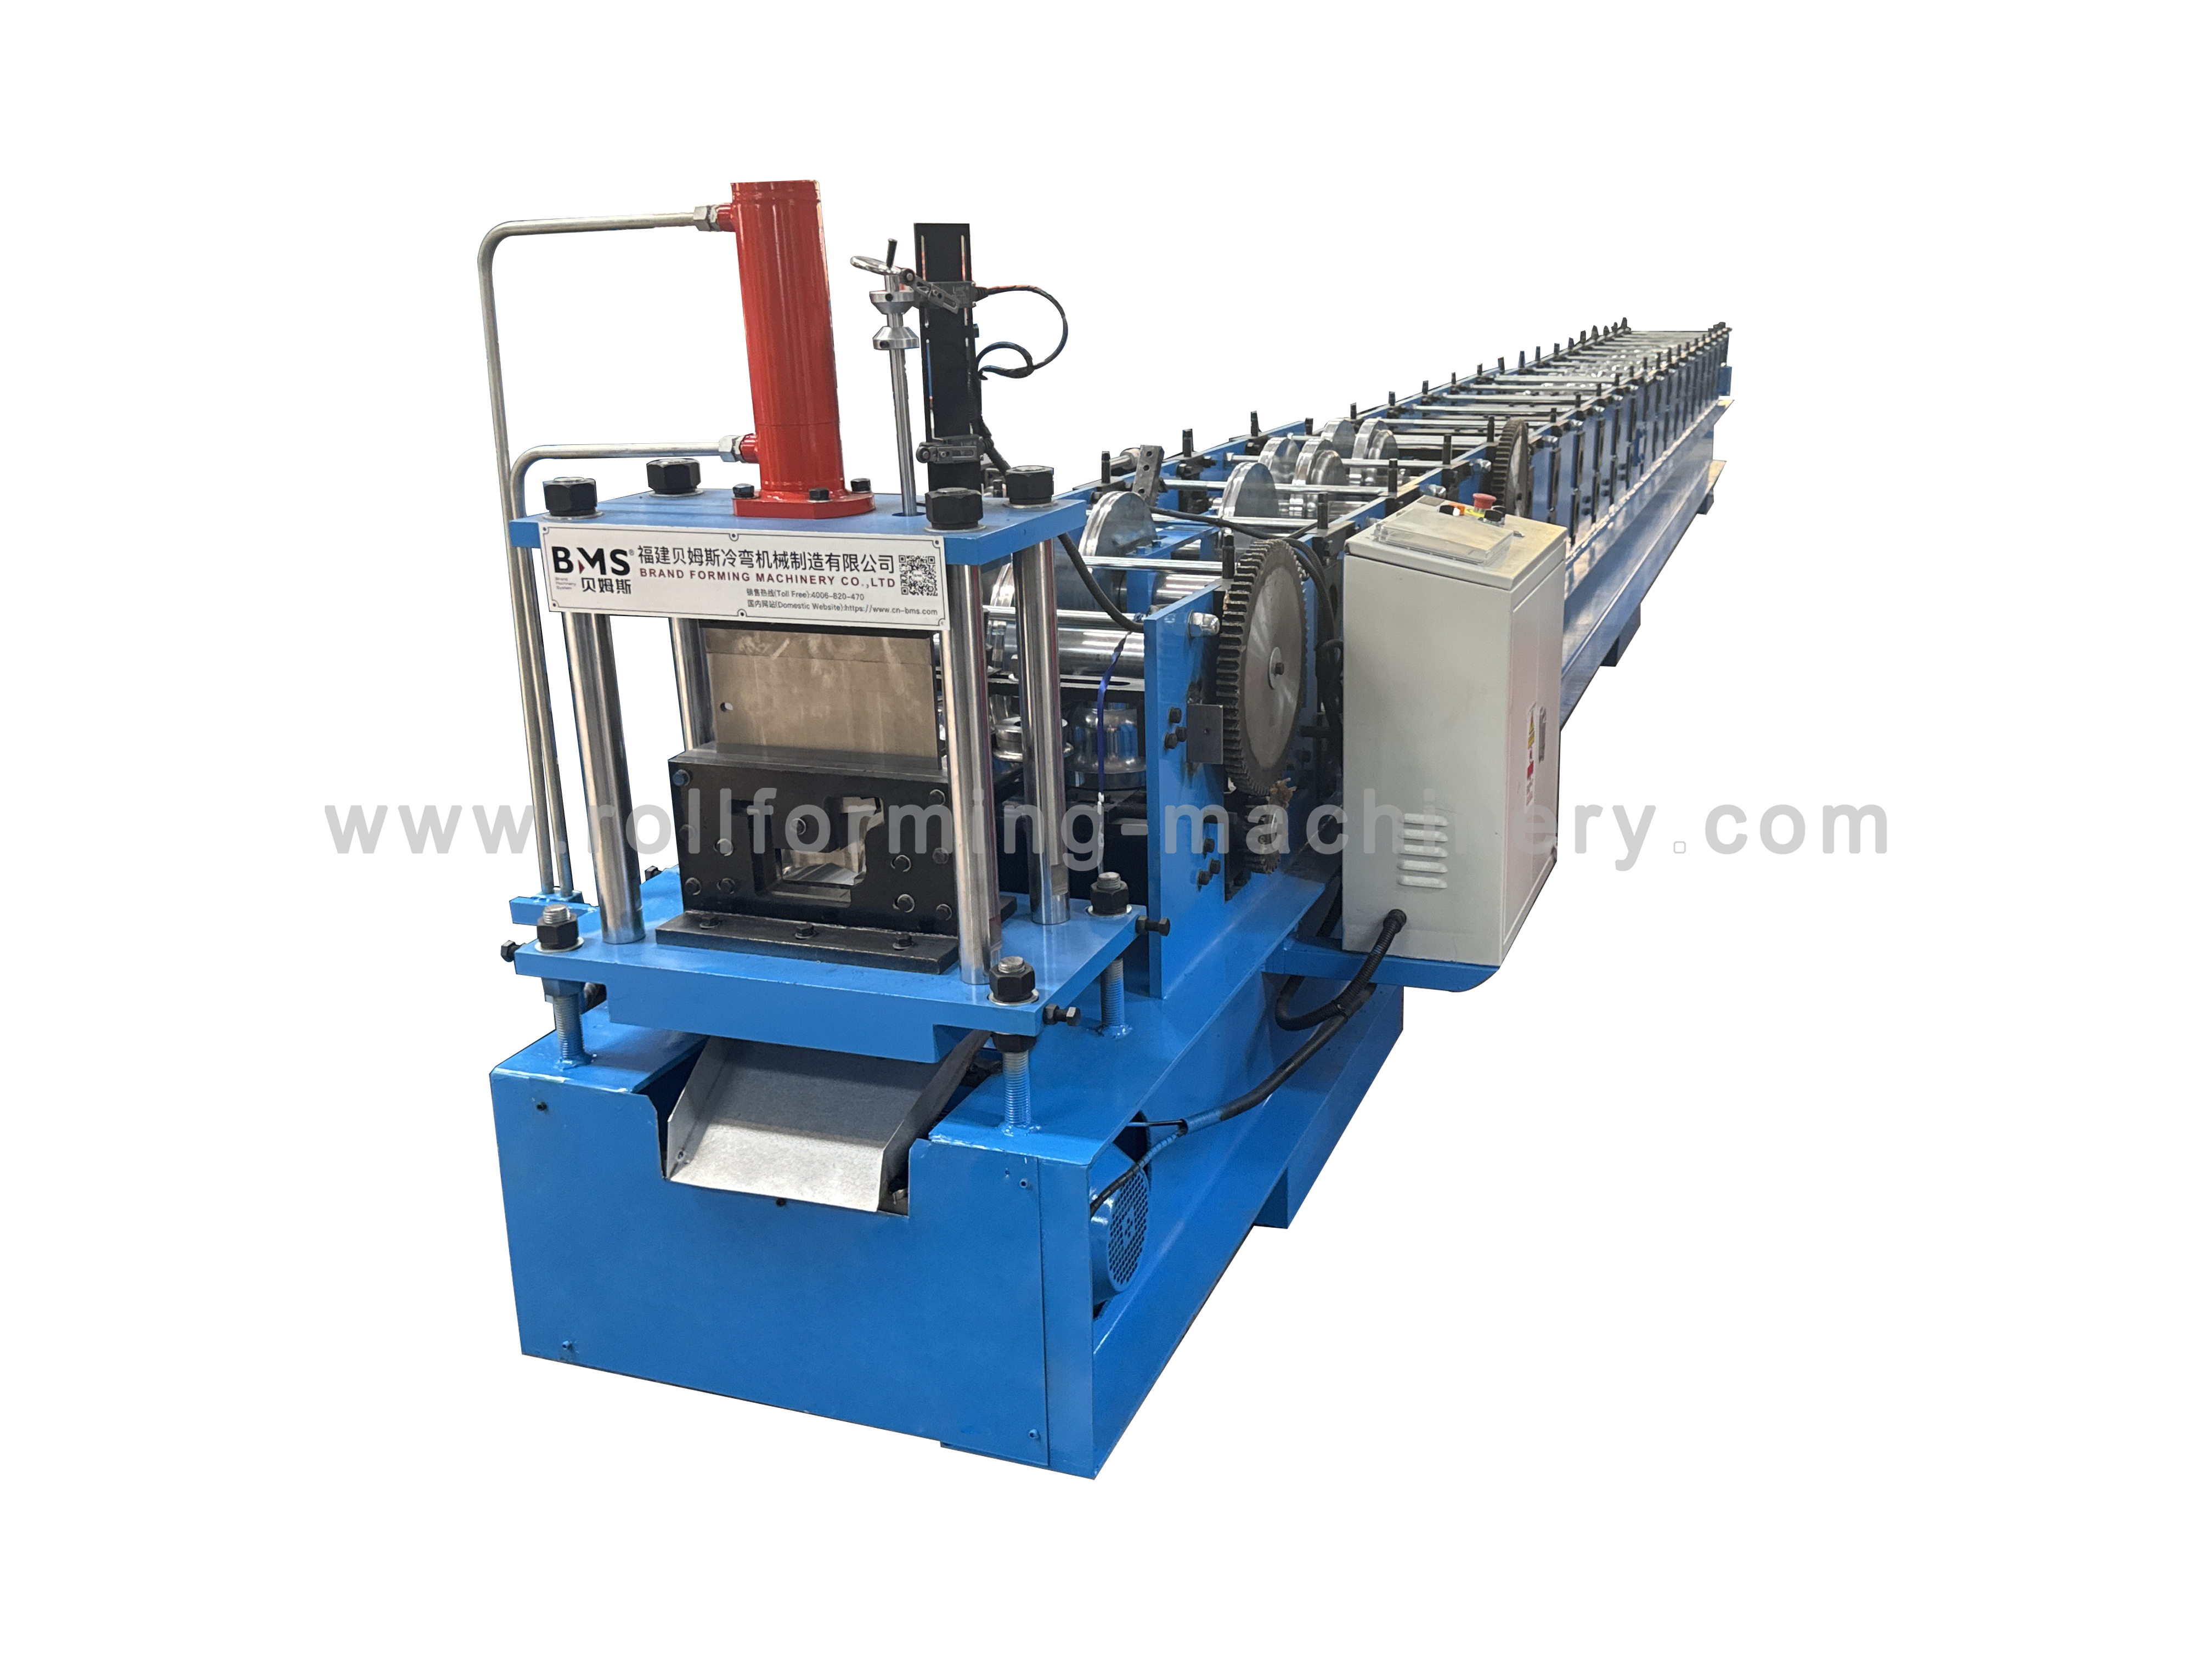
YX132-172 Spaanse dakgotenmachine
201 roestvrij staal · 0,5–0,8 mm
De BMS YX132-172-configuratie is gespecificeerd voor roestvrij staal 201, 0,5–0,8 mm dik, met een vloeigrens van 260–310 MPa.
- Stem uw contour- en randdetails af op de voorgestelde bewerking.
- Andere roestvrije kwaliteiten of een andere sectie vereisen een afzonderlijke materiaal- en gereedschapsevaluatie.

Draagbare dakgootmachine
GI / PPGL / aluminium · 0,3–0,6 mm
De draagbare BMS-configuratie specificeert gegalvaniseerd staal (GI), PPGL of aluminium met een dikte van 0,3–0,6 mm. De referentiegoot is 144 mm breed en 90 mm hoog.
- Vergelijk het volledige gebogen gedeelte, de wanden en de randvorm met uw tekening.
- Kies op basis van het voorgestelde profiel en de materiaalconfiguratie; een vormfamilienaam alleen kan de tooling ervan niet definiëren.

Gootmachine met optioneel ponsen
Gegalvaniseerde plaat · 0,25–0,55 mm
De optionele ponsconfiguratie van het BMS specificeert gegalvaniseerde plaat met een dikte van 0,25–0,55 mm. De invoerbreedte wordt ingesteld op basis van de voorgestelde doorsnedetekening.
- Definieer de gatgrootte, het patroon en de locatie ten opzichte van de vouwen.
- Specificeer of gaten overlappende verbindingen of een andere interface ondersteunen, en neem indien nodig ponsen op in de uitrustingsomvang.
Voorbeeld → acceptatie
Inspecteer de vorm, rand en oppervlak
Gebruik een kant-en-klaar voorbeeld om de discussie concreet te maken. Een foto helpt bij het identificeren van de vorm en zichtbare gebreken; afmetingen, pasvorm en herhaalbaarheid vereisen een overeengekomen meet- of proefmethode.

Vorm en terugvering
Zoek naar oneffen muren, verdraaiing, buiging of een rand die na het vormen opengaat.
Meten of uitproberenMeet opening, diepte, wandhoeken en radii met behulp van overeengekomen referentiepunten. Geef aan of het uitgesneden monster vrij is of door een armatuur wordt ondersteund, controleer vervolgens de kritische afmetingen en pas het aan met het eigenlijke passende onderdeel.
Randen en afgesneden uiteinden
Inspecteer vouwen of kralen op spleten en onregelmatige sluiting. Onderzoek de snede op bramen, gebroken randen en vervorming van het uiteinde.
Meten of uitproberenGa akkoord met de snij-eindconditie, gatposities en randpassingscriteria. Neem het gekozen profiel, materiaal en snijwijze mee in de proef.
Oppervlak en coating
Inspecteer het blootgestelde oppervlak op krassen, rolsporen en schade aan de coating bij bochten.
Meten of uitproberenGebruik de beoogde gecoate spoel en geef aan welk vlak zichtbaar blijft. Ga vóór acceptatie akkoord met een aanvaardbaar uiterlijk en eventuele vereiste coatingcontroles.
Houd elk monster gekoppeld aan de tekeningrevisie, materiaalkwaliteit, dikte, spoelspecificatie en opstelling. Spreek monsterlocaties, hoeveelheden en acceptatielimieten af voor uw bestelling.

Eén profiel of een assortiment?
Behandel elk extra profiel als een toolbeslissing
Voor meerdere bestelprofielen dient u voor elk een afzonderlijk hoofdstuk en een materiaalspecificatie op te geven. Door ze onder één gootstijl te groeperen, ontstaat er geen gemeenschappelijke set rollen of een gemeenschappelijke snijder.
Zelfde sectie, verschillende snijlengte
Houd de contour, randdetails en materiaal binnen de afgesproken configuratie. Een controle-instelling voor de snijlengte verandert de rolvorm niet.
Een maat-, radius- of randvariant
Het veranderen van de opening, diepte, achterwand, zoom of hiel kan het rolcontact en de gereedschapsspeling veranderen. Definieer de varianten om aanpassingen, extra gereedschappen of een afzonderlijke machineomvang te evalueren.
Een nieuw materiaal of gatenpatroon
Een materiaalverandering kan de terugvering en afwerking veranderen; een verandering in het gatenpatroon kan de pons- en vormvolgorde beïnvloeden. Neem beide op in de profielvergelijking en het proefplan.
Gerelateerde apparatuur
Plan de behandeling van de spoel en de voorbereiding van de strip
Voeg apparatuur toe voor een gedefinieerde productietaak. Stem de rollimieten, invoerrichting en bedieningselementen af op de voorgestelde gootlijn en houd de hulpscope duidelijk in de offerte.

Hydraulische decoiler met spoelwagen
De BMS 5–7T-decoiler is een optie voor het hanteren van rollen om te evalueren wanneer uw inkomende spoel en laadmethode een aangedreven behandeling vereisen.
Stuur het spoelgewicht, de breedte, de binnen-/buitendiameter en de laadmethode. Controleer de feed- en besturingsintegratie in plaats van alleen op capaciteit te selecteren.
Bekijk de hydraulische decoiler
Apparatuur voor op lengte knippen en snijden
Bij de aankoop van brede staalrollen worden door het snijden smallere invoerstroken voorbereid voor de productie van goten, dakgoten en nokkappen.
Definieer het materiaal van de master-coil, de dikte, de doelstrookbreedte en de randconditie. Bepaal de ontwikkelde breedte van de goot voordat u zich toelegt op bulk-slit-spiraal.
Bekijk stripvoorbereidingsapparatuurEen nuttig eerste onderzoek
Bouw een profielvereistenpakket
Maak één duidelijk record voor elk profiel dat u wilt vervaardigen. Geef prioriteit aan het hoofdordergedeelte en identificeer vervolgens de varianten, zodat de discussie over machines en gereedschappen specifiek blijft.
Definieer de voltooide sectie
Stuur een maattekening met eenheden en revisie, voor-/achteroriëntatie, binnenbuigradii, gevouwen of opgerolde randen, gatdetails en kritische interfacetoleranties. Markeer de binnen-/buitenafmetingen en voeg voorbeeldfoto's van het eind- en zijaanzicht toe.
Beschrijf de feitelijke grondstof
Geef informatie over kwaliteit, vloeigrens of temperatuur, minimale/maximale dikte, coating en zichtbaar oppervlak, beschermfolie, geleverde spoelbreedte en spoelafmetingen. Vermeld waar relevant de dikte van het basismetaal en de coating afzonderlijk.
Bereid de proef- en pascontrole voor
Identificeer de beoogde proefspoel, bijpassende onderdelen of meters, meetgegevens en acceptatiecriteria. Spreek de invoerbreedte, de hoeveelheid proefmateriaal en de leveringsverantwoordelijkheid af voordat u de run regelt.
Voor een nieuw profiel omvat de maatwerkservice van BMS haalbaarheidsstudies en profielschetsen. Gebruik uw vereistenpakket om de sectie te bespreken voordat u de omvang van de machine definitief maakt.
Profielvereisten verzendenGerelateerde bronnen
Ga verder met de juiste selectietaak
Productieomvang & inkoop
Vergelijk bredere machineconfiguraties, ondersteunende apparatuur en offertevoorbereiding na het definiëren van uw dakgootprofiel.
Bekijk de aankoopopties voor BMS-gotenMaatwerk & inspectie
Lees de antwoorden van BMS over diensten voor profielontwikkeling, inspectie vóór levering en de voorbereidingen die nodig zijn in uw fabriek.
Lees veelgestelde vragen over BMS-machinesInstallatie- en ondersteuningsplanning
Gebruik het BMS-servicetraject om de inbedrijfstelling, training en ondersteuningsregelingen voor de geselecteerde configuratie te bespreken.
Beoordeel BMS-machinedienstenKeuze van regengootmachines FAQ
Soortgelijke machinenamen alleen zorgen niet voor sectiecompatibiliteit. Vergelijk de volledige tekening, materiaal en rol-/snijderomvang. Draagbaar, Spaans en naadloos beschrijven verschillende aspecten van een machine; continue dakgootproductie en dak-regenwaterproductie kunnen dezelfde apparatuur gebruiken als het opgegeven profiel en materiaal overeenkomen.
Nee. Rolbreedte is de ontwikkelde strookbreedte berekend op basis van de volledige sectie, inclusief rechte lengtes, buigtoeslagen en gevouwen of opgerolde randen. Materiaal, dikte en binnenbuigradii zijn van invloed op de berekening. Bepaal de invoerbreedte door middel van gereedschapsontwerp en proefmateriaal voordat u bulkstrips aanschaft.
Een koperbestelling of een andere roestvrij staalsoort vereist een eigen materiaal- en gereedschapsbeoordeling. BMS YX132-172 specificeert 201 roestvrij staal; de draagbare BMS-configuratie specificeert GI, PPGL of aluminium; de optionele ponsconfiguratie van het BMS specificeert gegalvaniseerde plaat. Stuur de beoogde kwaliteit, dikte en coating mee met de doorsnedetekening.
Gebruik de foto naast een maattekening. Het toont de contour, rand en afwerking, maar definieert geen stralen, hoeken, toleranties of meetpunten. Identificeer het kritische passende onderdeel wanneer pasvorm deel uitmaakt van acceptatie.
Vermeld elke sectie met de bijbehorende tekeningrevisie, materiaal- en diktebereik, rand- en gatdetails en orderprioriteit. Bepaal welke afmetingen variëren. Dit maakt een bespreking van aanpassingen, gereedschapswijzigingen of afzonderlijke apparatuur mogelijk; een profiellijst alleen zorgt niet voor een universele omschakelingsmogelijkheid.
Bereid de stroomvoorziening, het proefmateriaal, het personeel en de handlingapparatuur van de geselecteerde machine voor; hydraulische olie bevatten als de configuratie gebruik maakt van hydrauliek. Plan elke inspectie voorafgaand aan de levering door een koper of derde partij met overeengekomen proefcriteria. Definieer de reikwijdte van de inbedrijfstelling, training en ondersteuning in de bestelling, naast de vereisten voor locatievermogen en bestemmingsdocumenten.
Uw volgende productiebeslissing
Stuur uw sectie.
Bespreek een BMS-configuratie.
Vertel BMS welke metalen dakgoot u maakt en welke spoel u van plan bent te gebruiken. Bouw de discussie op rond het eindproduct, de interfaces en de reikwijdte van de tools voor uw bestellingen.
- Doorsnedetekening met afmetingen en revisie
- Materiaalkwaliteit, dikte en coating
- Voorbeeldfoto's en vereisten voor sleutelmontage of rand