


BMS मेसिनरी · धातु वर्षा पानी उत्पादनहरू
वर्षा गटर मेसिन
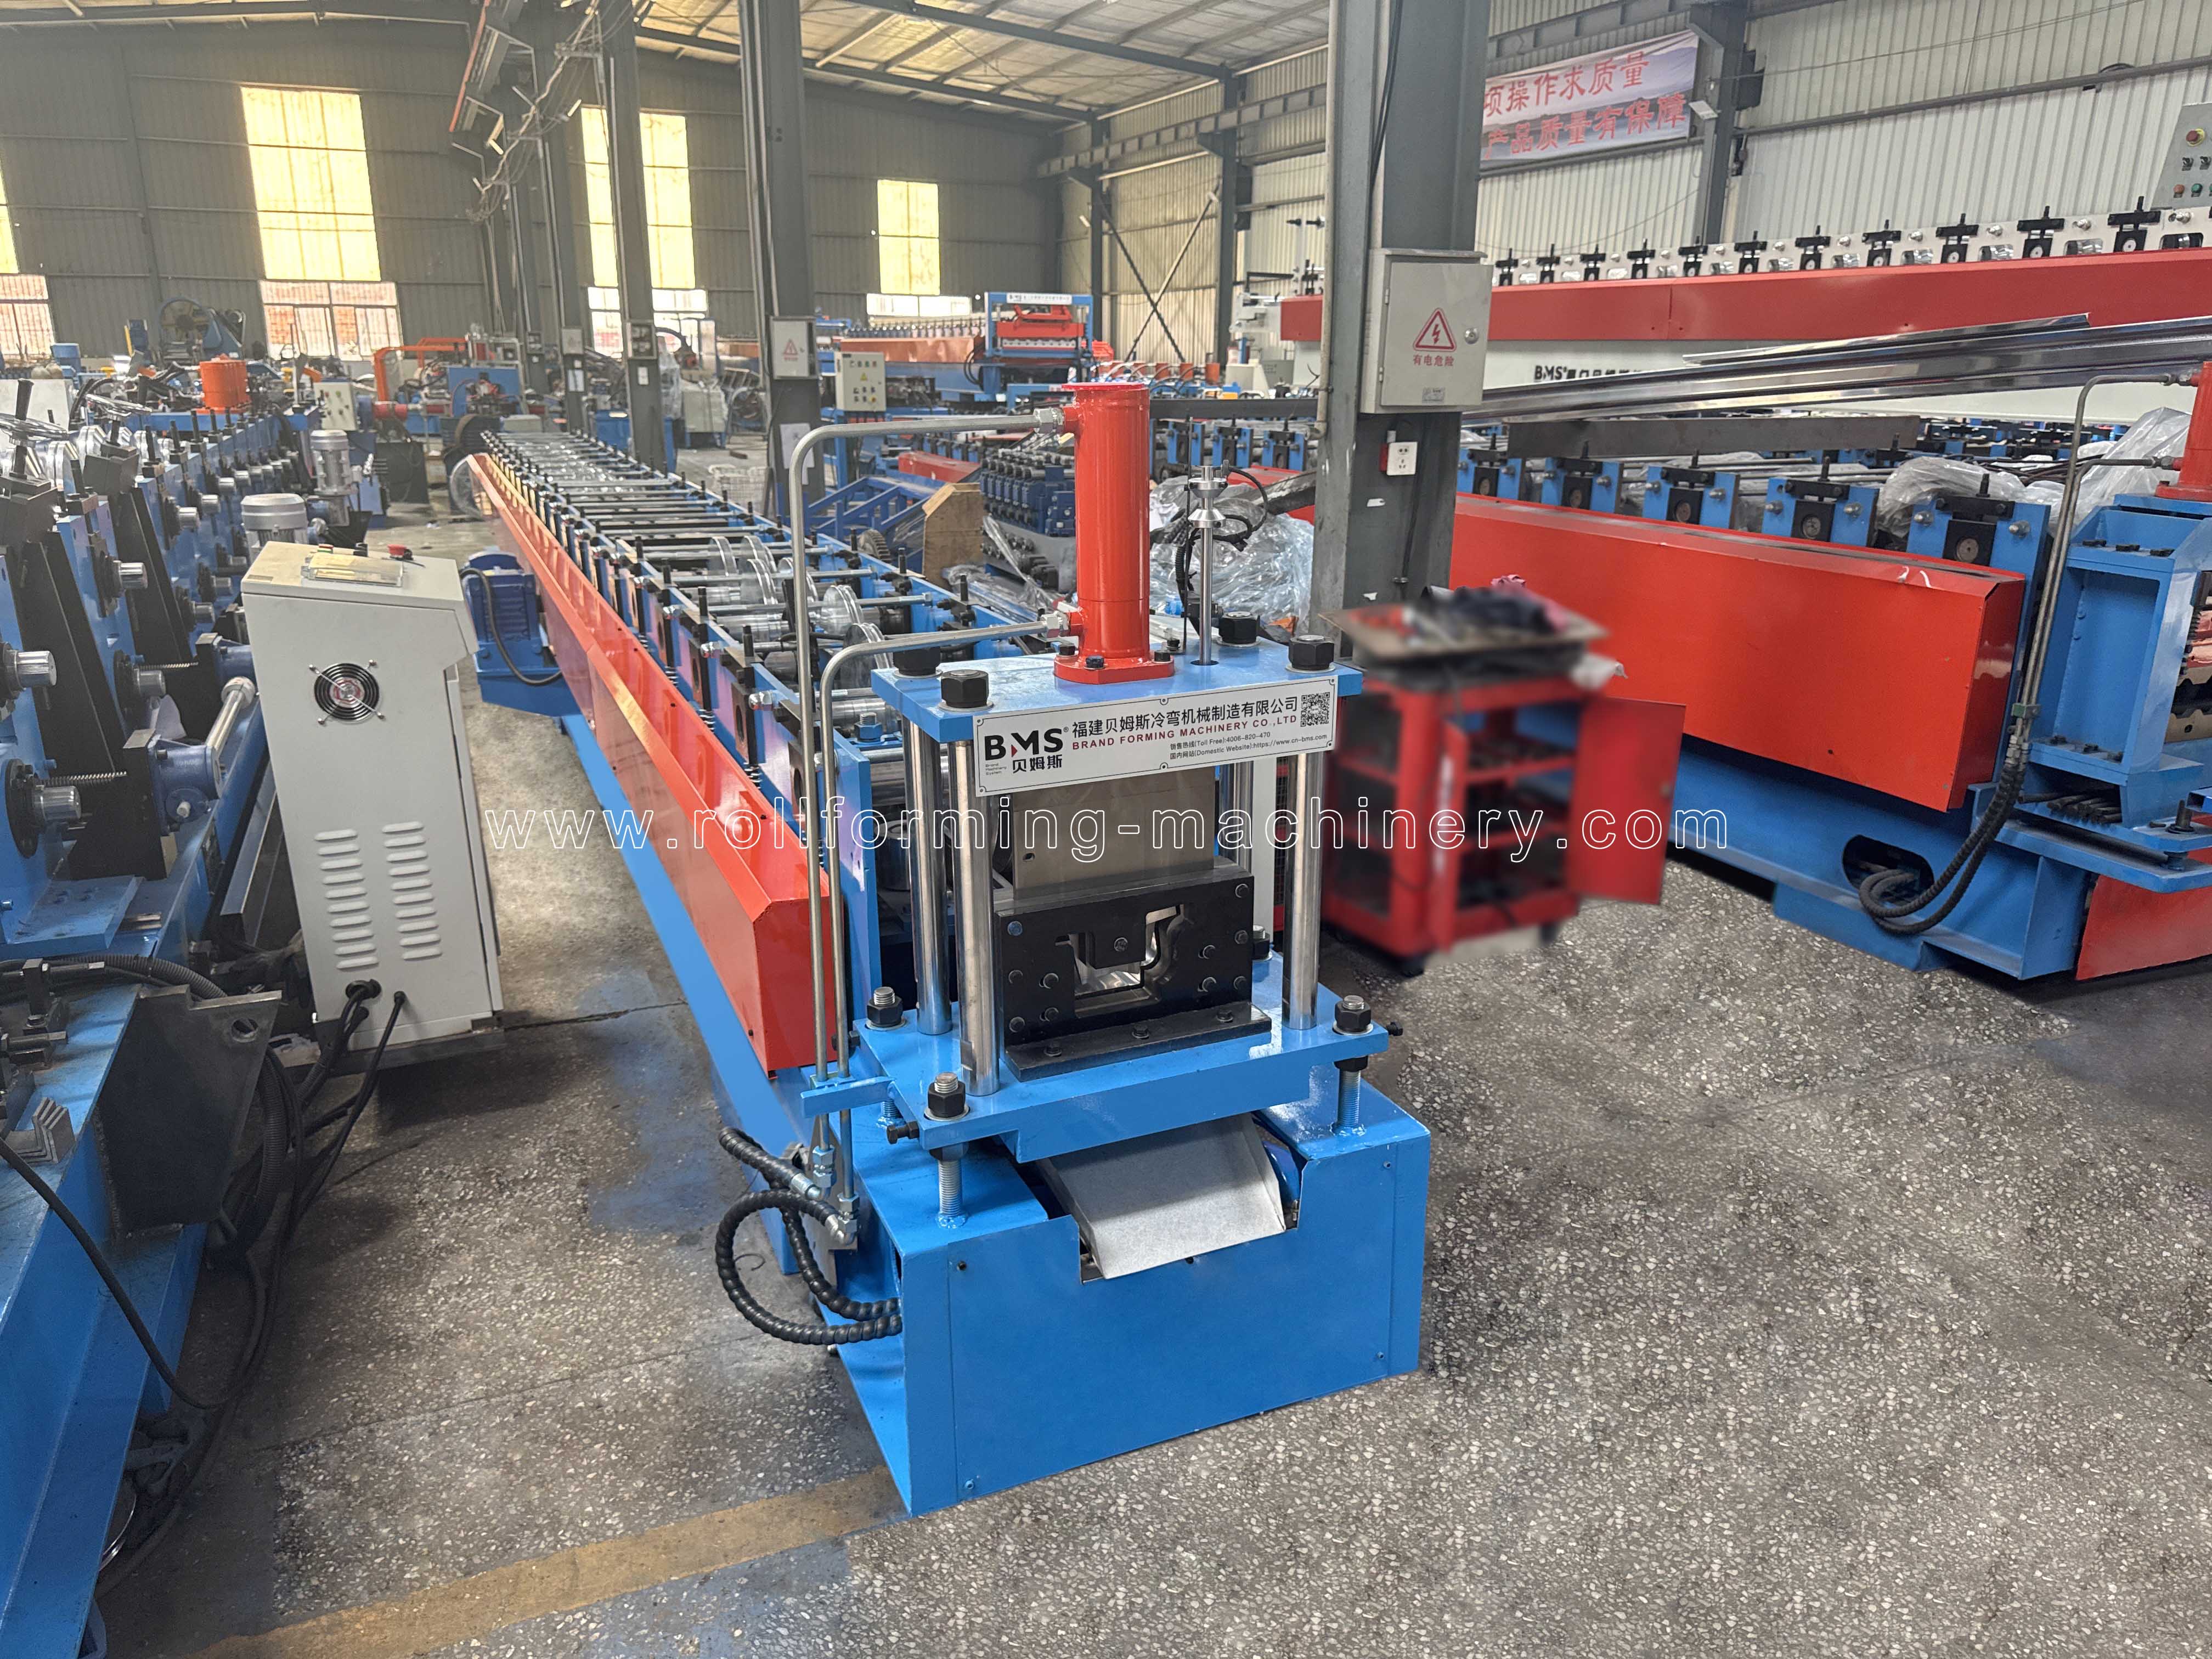
वर्षा नाली मेसिन रोलले खुल्ला धातुको छानाको नालीमा कुण्डल पट्टी बनाउँछ। पूर्ण खण्ड, सामग्री र किनारा विवरणहरूद्वारा BMS कन्फिगरेसन चयन गर्नुहोस्।
वर्षाको पानी-उत्पादन निर्माताहरू र धातुको छाना नालीहरू उत्पादन गर्ने छत वा पाना-मेटल कार्यशालाहरूको लागि।
एउटा खण्ड रेखाचित्र, सामग्री विशिष्टता र सन्दर्भ नमूनाले पहिलो छलफललाई थप उपयोगी बनाउँछ।
पहिले प्रोफाइल
समाप्त वर्षाको पानी उत्पादनको साथ सुरू गर्नुहोस्
मेटल रूफ रेन गटरको लागि, खुला जल निकासी खण्ड र यसको संलग्न विवरणहरू वरिपरि मेसिनरीहरू चयन गर्नुहोस्। 'गटर' एक्लै टुलिङ स्पेसिफिकेशन होइन।
तपाईंको उत्पादन दायरामा प्रयोग गरिएको छत किनारा प्रणाली, ह्याङ्गरहरू, जोडहरू र आउटलेटहरू खण्डमा फिट हुनुपर्छ। ड्रेनेज क्षमता र स्थापना डिजाइन समाप्त प्रणाली को लागी आवश्यकताहरु रहन्छ।
तपाईंको पूर्ण क्रस-सेक्शन परिभाषित गर्नुहोस्छतको बहाव संकलन गर्ने खुला धातु च्यानल। यसको अगाडिको किनारा, पछाडिको फ्ल्यान्ज र भित्ता ज्यामितिले दुवै गठन र फिटिङ आवश्यकताहरू परिभाषित गर्दछ।
इभ च्यानलले वर्षाको पानीको निकास सेवा गर्न सक्छ। यसको खण्ड र ग्रीनहाउस संलग्न विवरणहरू पठाउनुहोस्; प्रयोगको नामले मिल्दो मेसिन स्थापना गर्दैन।
रोपण वा बढ्दो च्यानलको आफ्नै समर्थन, जल निकासी र अन्त-प्रयोग आवश्यकताहरू छन्। यसको रेखाचित्रलाई छत-गटर विशिष्टताबाट अलग राख्नुहोस्।
बन्द वर्षाको पानीको पाइपले सिम वा क्लोजर र सम्बन्धित फिटिंगहरू परिचय गराउँछ। यसलाई खुला नालीबाट अलग उपकरण स्कोप दिनुहोस्।
कंक्रीट कर्ब र गटर उत्पादन फरक प्रक्रिया प्रयोग गर्दछ। यो पृष्ठले धातु वर्षा नाली मेसिनरीलाई समेट्छ।
ज्यामिति → गठन र फिट
एउटा पूर्ण खण्डले टुलिङलाई परिभाषित गर्छ
प्रत्येक पर्खाल, मोड र किनारा देखाउनुहोस् - समग्र चौडाइ मात्र होइन। नालीले यसका ह्याङ्गरहरू, जोडहरू र छानाको छेउका कम्पोनेन्टहरू कसरी मिल्छ भनेर नियन्त्रण गर्ने आयामहरू पहिचान गर्नुहोस्।
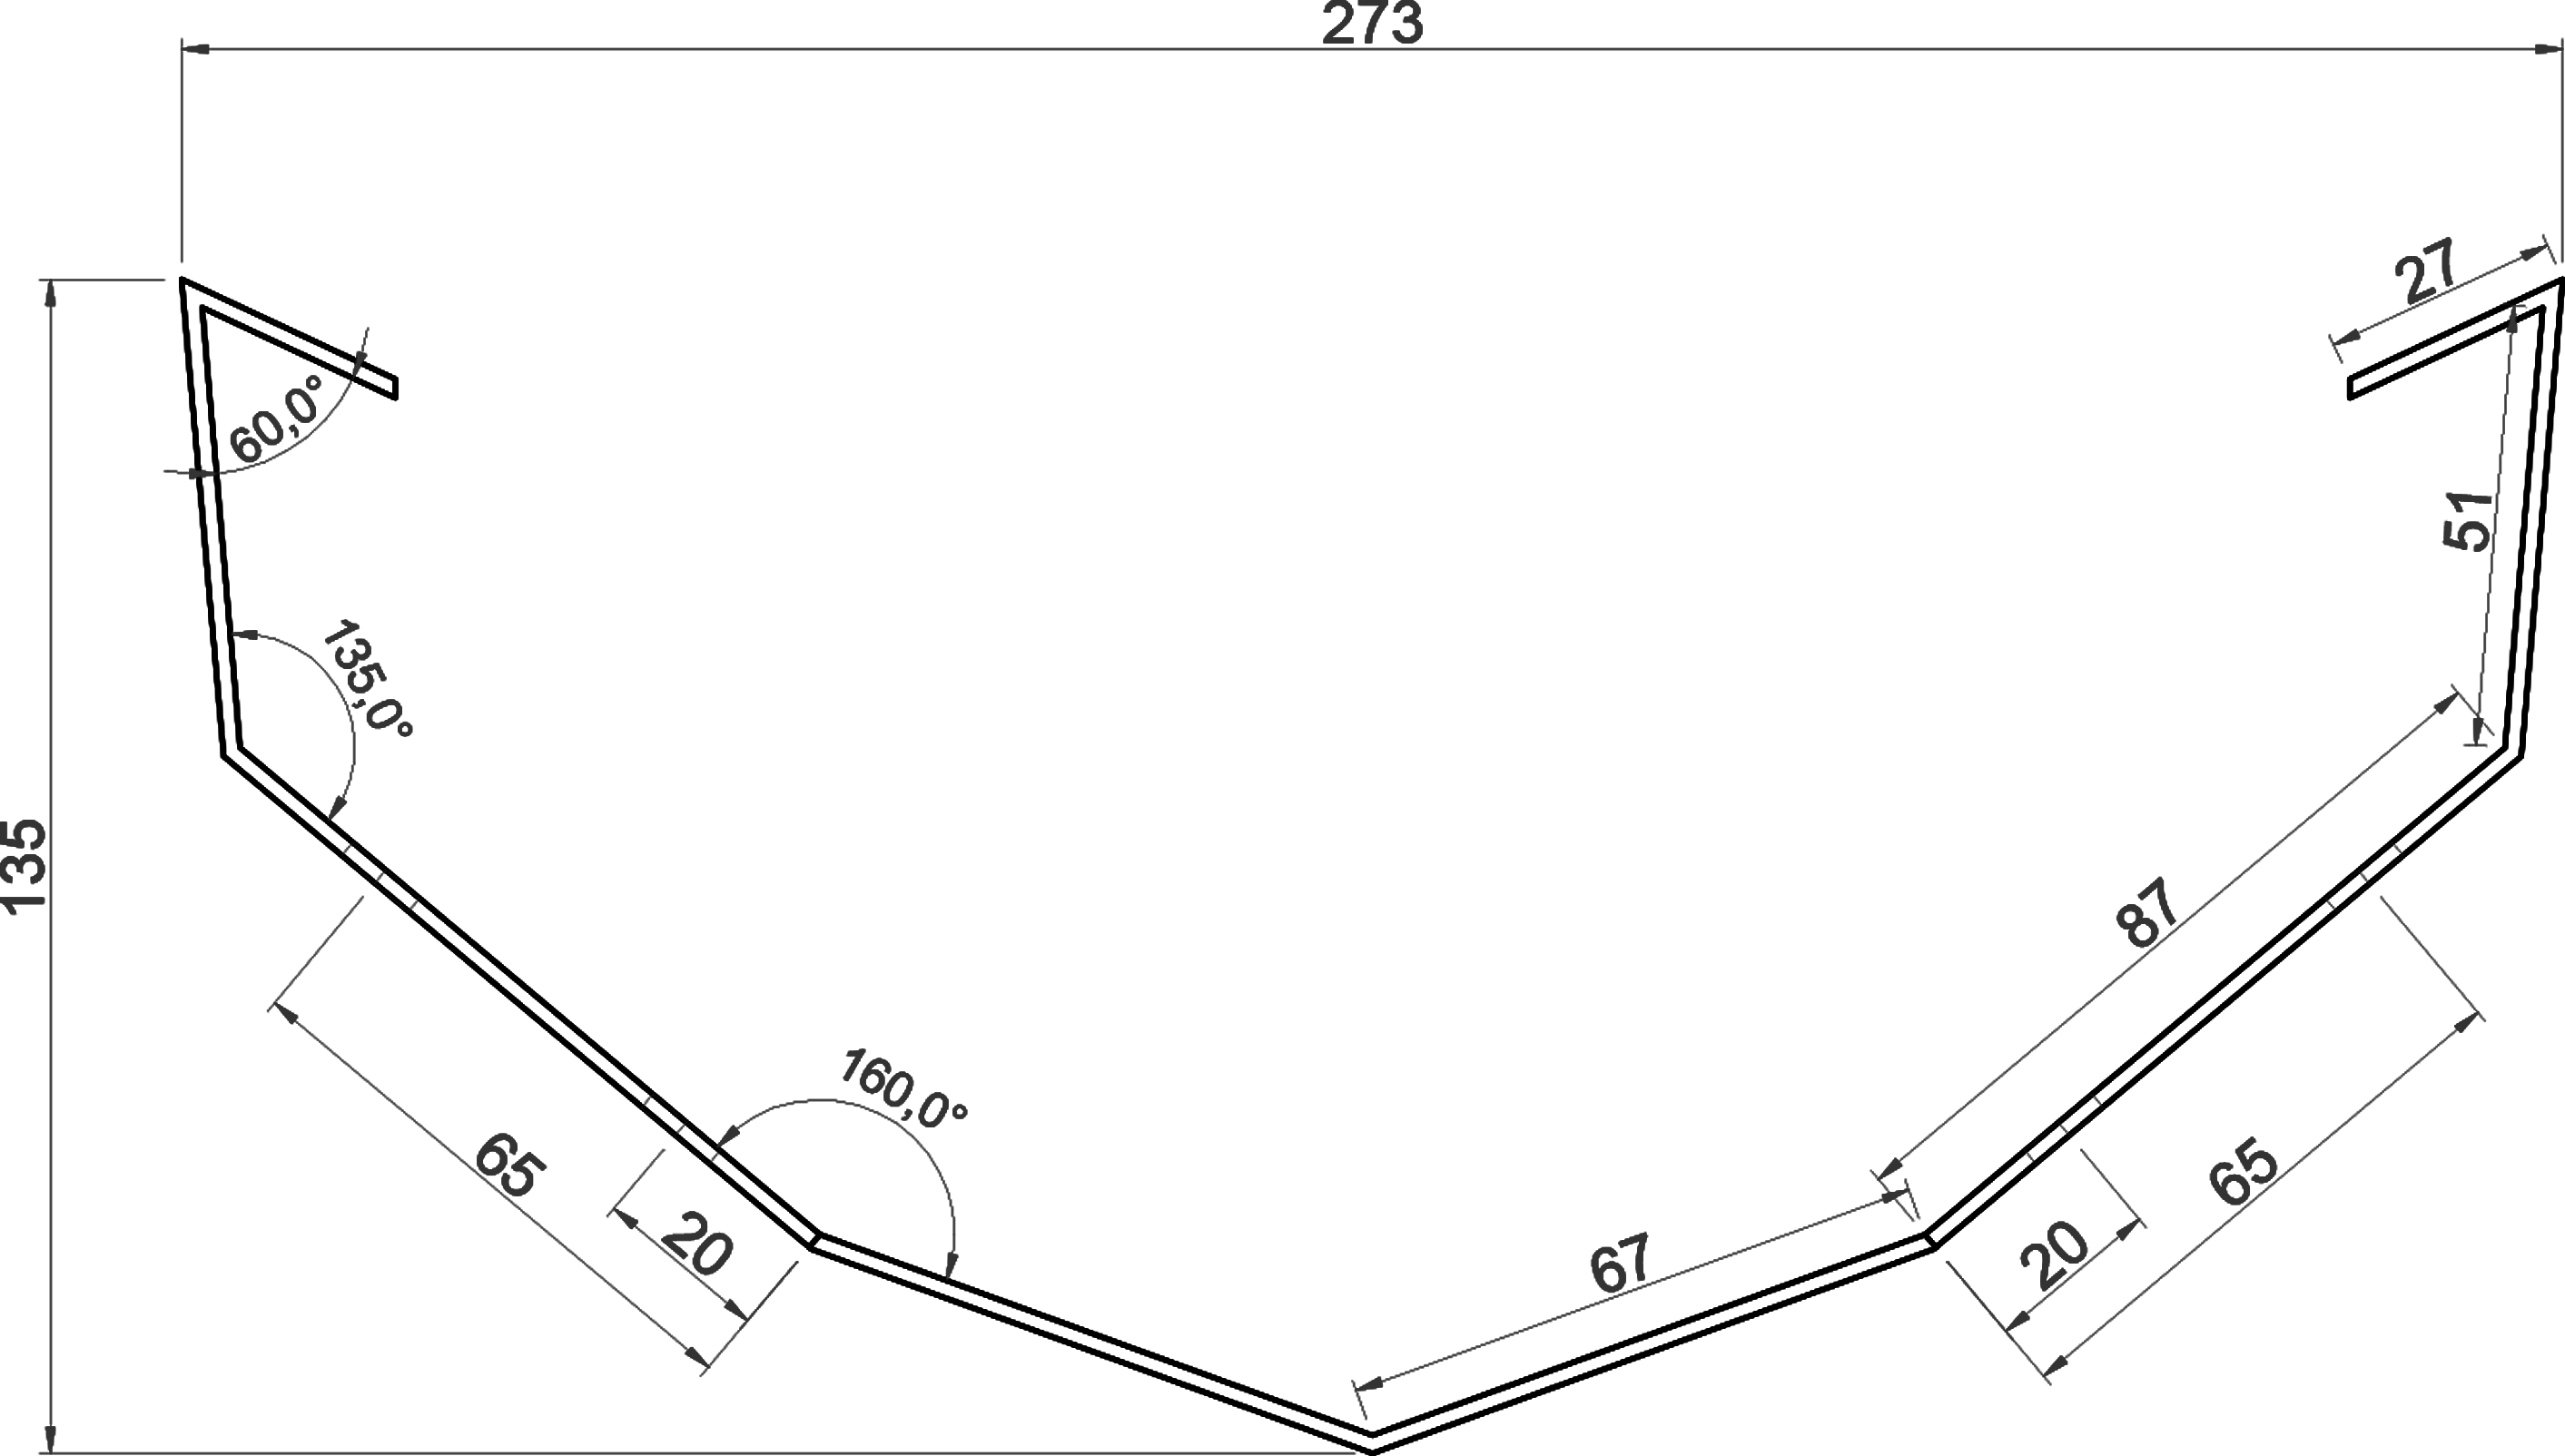

शीर्ष खोल्ने, आधार आकार र कुल गहिराईलाई छुट्टै आयाम गर्नुहोस्। भित्र वा बाहिरको आयाम र मापन मिति चिन्ह लगाउनुहोस्; नाममात्र आकारले यी सम्बन्धहरूलाई अपरिभाषित छोड्छ।
प्रत्येक पर्खालको उचाइ, ढलान र संक्रमण देखाउनुहोस्। अग्लो पछाडिको पर्खाल वा कोणको अगाडिको पर्खालले खण्ड र गठन गर्दा आवश्यक समर्थन परिवर्तन गर्दछ।
घुमाउरो आधारहरू र प्रत्येक मोड कोण वा त्रिज्या परिभाषित गर्नुहोस्। यसले रोलर आकृति, गठन प्रगति र स्प्रिंगब्याक पछि अन्तिम आकारलाई असर गर्छ।
यसको खोल्ने र अभिमुखीकरण सहित पूर्ण रिटर्न, हुक वा घुमाइएको किनारा कोर्नुहोस्। सानो किनारा भिन्नताहरूले उपकरण पहुँच र ह्याङ्गर वा संयुक्त फिटलाई असर गर्छ।
महत्वपूर्ण फिटिंग आयामहरू र तिनीहरूको सहनशीलताहरू पहिचान गर्नुहोस्। साइज र स्पेसिङको साथ, डाटामबाट प्वालहरू पत्ता लगाउनुहोस्, र फिट महत्त्वपूर्ण हुँदा मिलन भाग वा नमूना देखाउनुहोस्।
सामग्री → कन्फिगरेसन
प्रोफाइलमा कुण्डल मिलाउनुहोस्
एक मोटाई दायरा मात्र अनुकूलता स्थापित गर्दैन। सामग्री ग्रेड, कोटिंग र समाप्त आकार सँगै गठन र काट्ने आवश्यकताहरू निर्धारण गर्दछ।
| तपाईको आवश्यकता | सेटअपमा के परिवर्तन हुन्छ | उपयोगी इनपुट |
|---|---|---|
| सामग्री र शक्ति | बिभिन्न गठन प्रतिरोध र स्प्रिंगब्याकले रोल डिजाइन, समर्थन र अन्तिम बेन्ड सुधारलाई असर गर्छ। | ग्रेड, स्वभाव वा उपज-शक्ति जानकारी; एक कुंडल विनिर्देश। |
| मोटाई | रोल ग्याप, बेन्ड रेडी र काट्ने व्यवस्था त्यो खण्डको लागि प्रयोग गरिएको वास्तविक दायरा अनुरूप हुनुपर्छ। | न्यूनतम/अधिकतम मोटाई; लेपित मोटाई देखि आधार धातु भेद। |
| कोटिंग र समाप्त | खुला सतहहरू र टाइट फोल्डहरूलाई उपयुक्त सम्पर्क र गठन पछि समाप्त जाँच चाहिन्छ। | कोटिंग प्रकार, चित्रित पक्ष, सुरक्षात्मक फिल्म र स्वीकार्य सतह उपस्थिति। |
| कुण्डल चौडाइ | विकसित चौडाइमा सीधा लम्बाइ, बेन्ड भत्ता र किनारा रिटर्नहरू समावेश छन्। सामाग्री, मोटाई र बेन्ड त्रिज्याले ती भत्ताहरूलाई असर गर्छ। | पूर्ण खण्ड, भित्र मोड़ त्रिज्या, मोटाई र हेम्स; अवस्थित पट्टी चौडाइ, यदि प्रयोग गरिन्छ। |
| प्वाल र तह किनाराहरू | बेन्डको सापेक्ष स्थितिले पंचिङ अनुक्रम, उपकरण पहुँच र समाप्त किनारलाई असर गर्छ। | प्वाल ढाँचा, सन्दर्भ डाटाम, तह वा मनका विवरण र संभोग भाग। |
साना स्क्रिनहरूमा, सबै तीन स्तम्भहरू हेर्न तालिका स्वाइप गर्नुहोस्। बल्क कुण्डल अर्डर अघि उत्पादन पट्टी चौडाइ स्थापना गर्न अनुमोदित खण्ड र परीक्षण सामग्री प्रयोग गर्नुहोस्।
सामग्री-विशिष्ट सुरूवात बिन्दुहरू
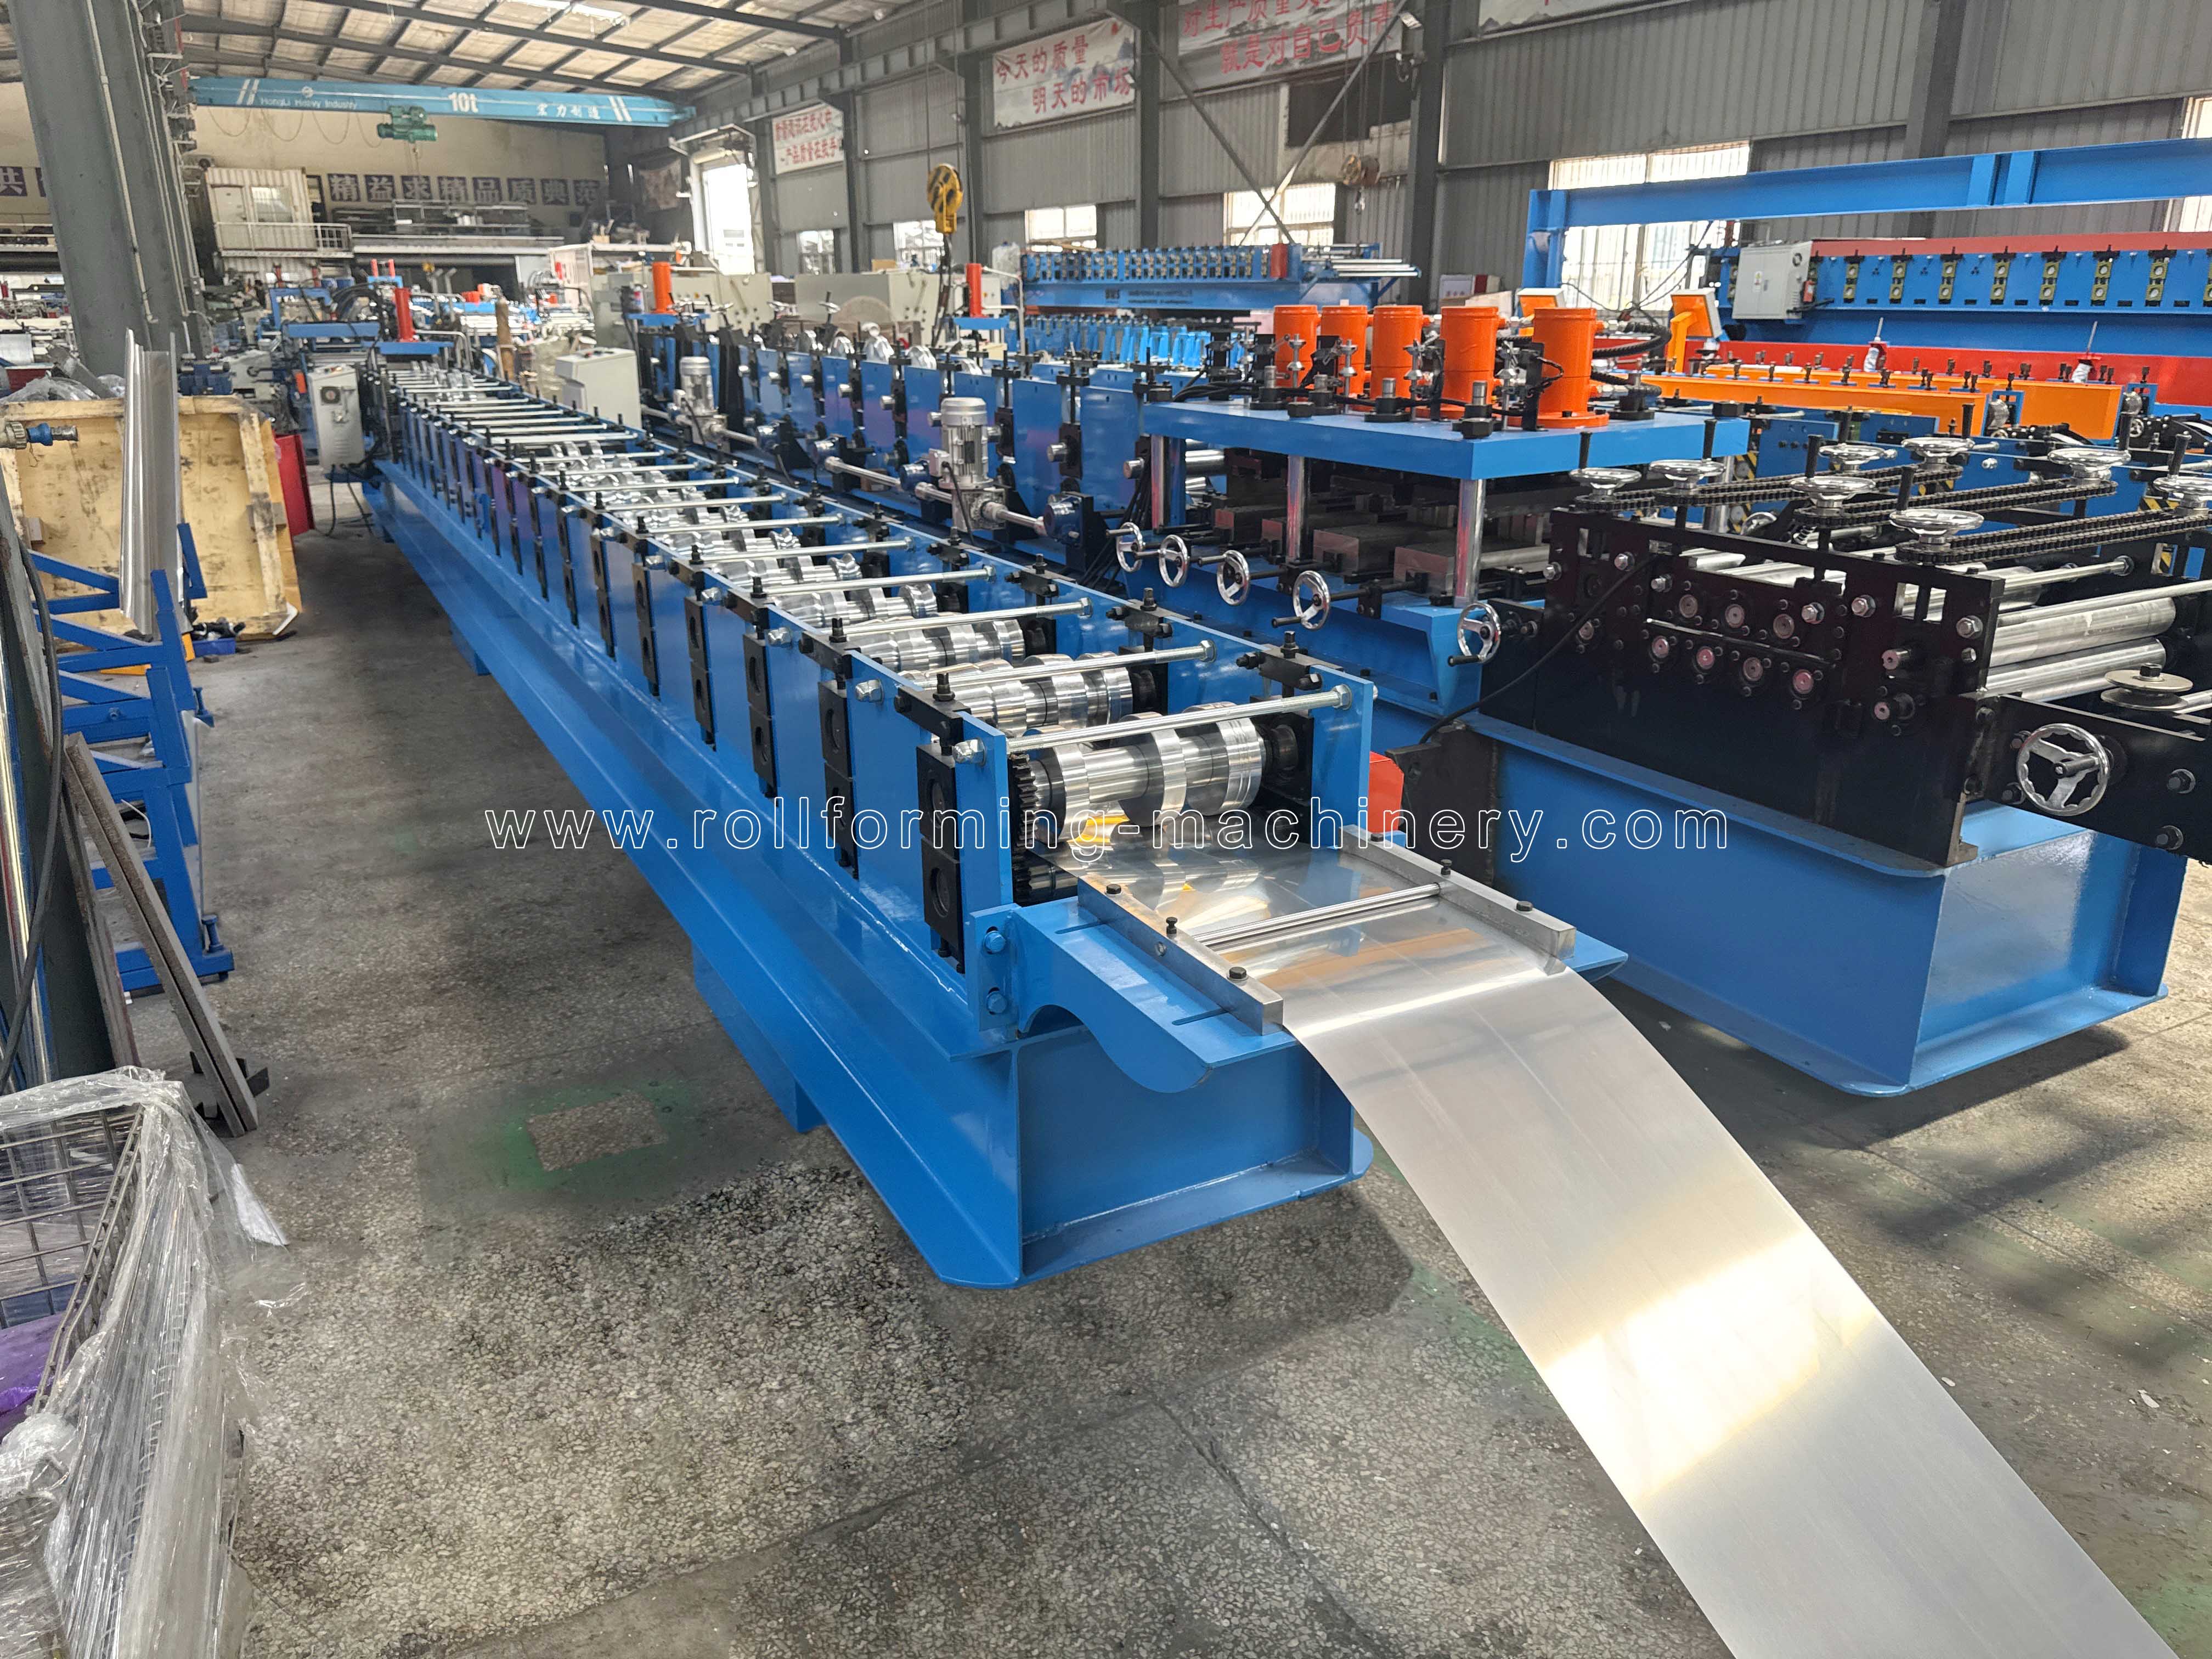
चयन गरिएको BMS वर्षा गटर मेसिन कन्फिगरेसनहरू
यसको खण्ड र फिडस्टक द्वारा कन्फिगरेसन सर्टलिस्ट गर्नुहोस्। साझा उत्पादनको नामले यी मेसिनहरूलाई सबै K-शैली, आधा-राउन्ड वा बक्स प्रोफाइलहरूमा आदानप्रदान गर्न मिल्दैन।
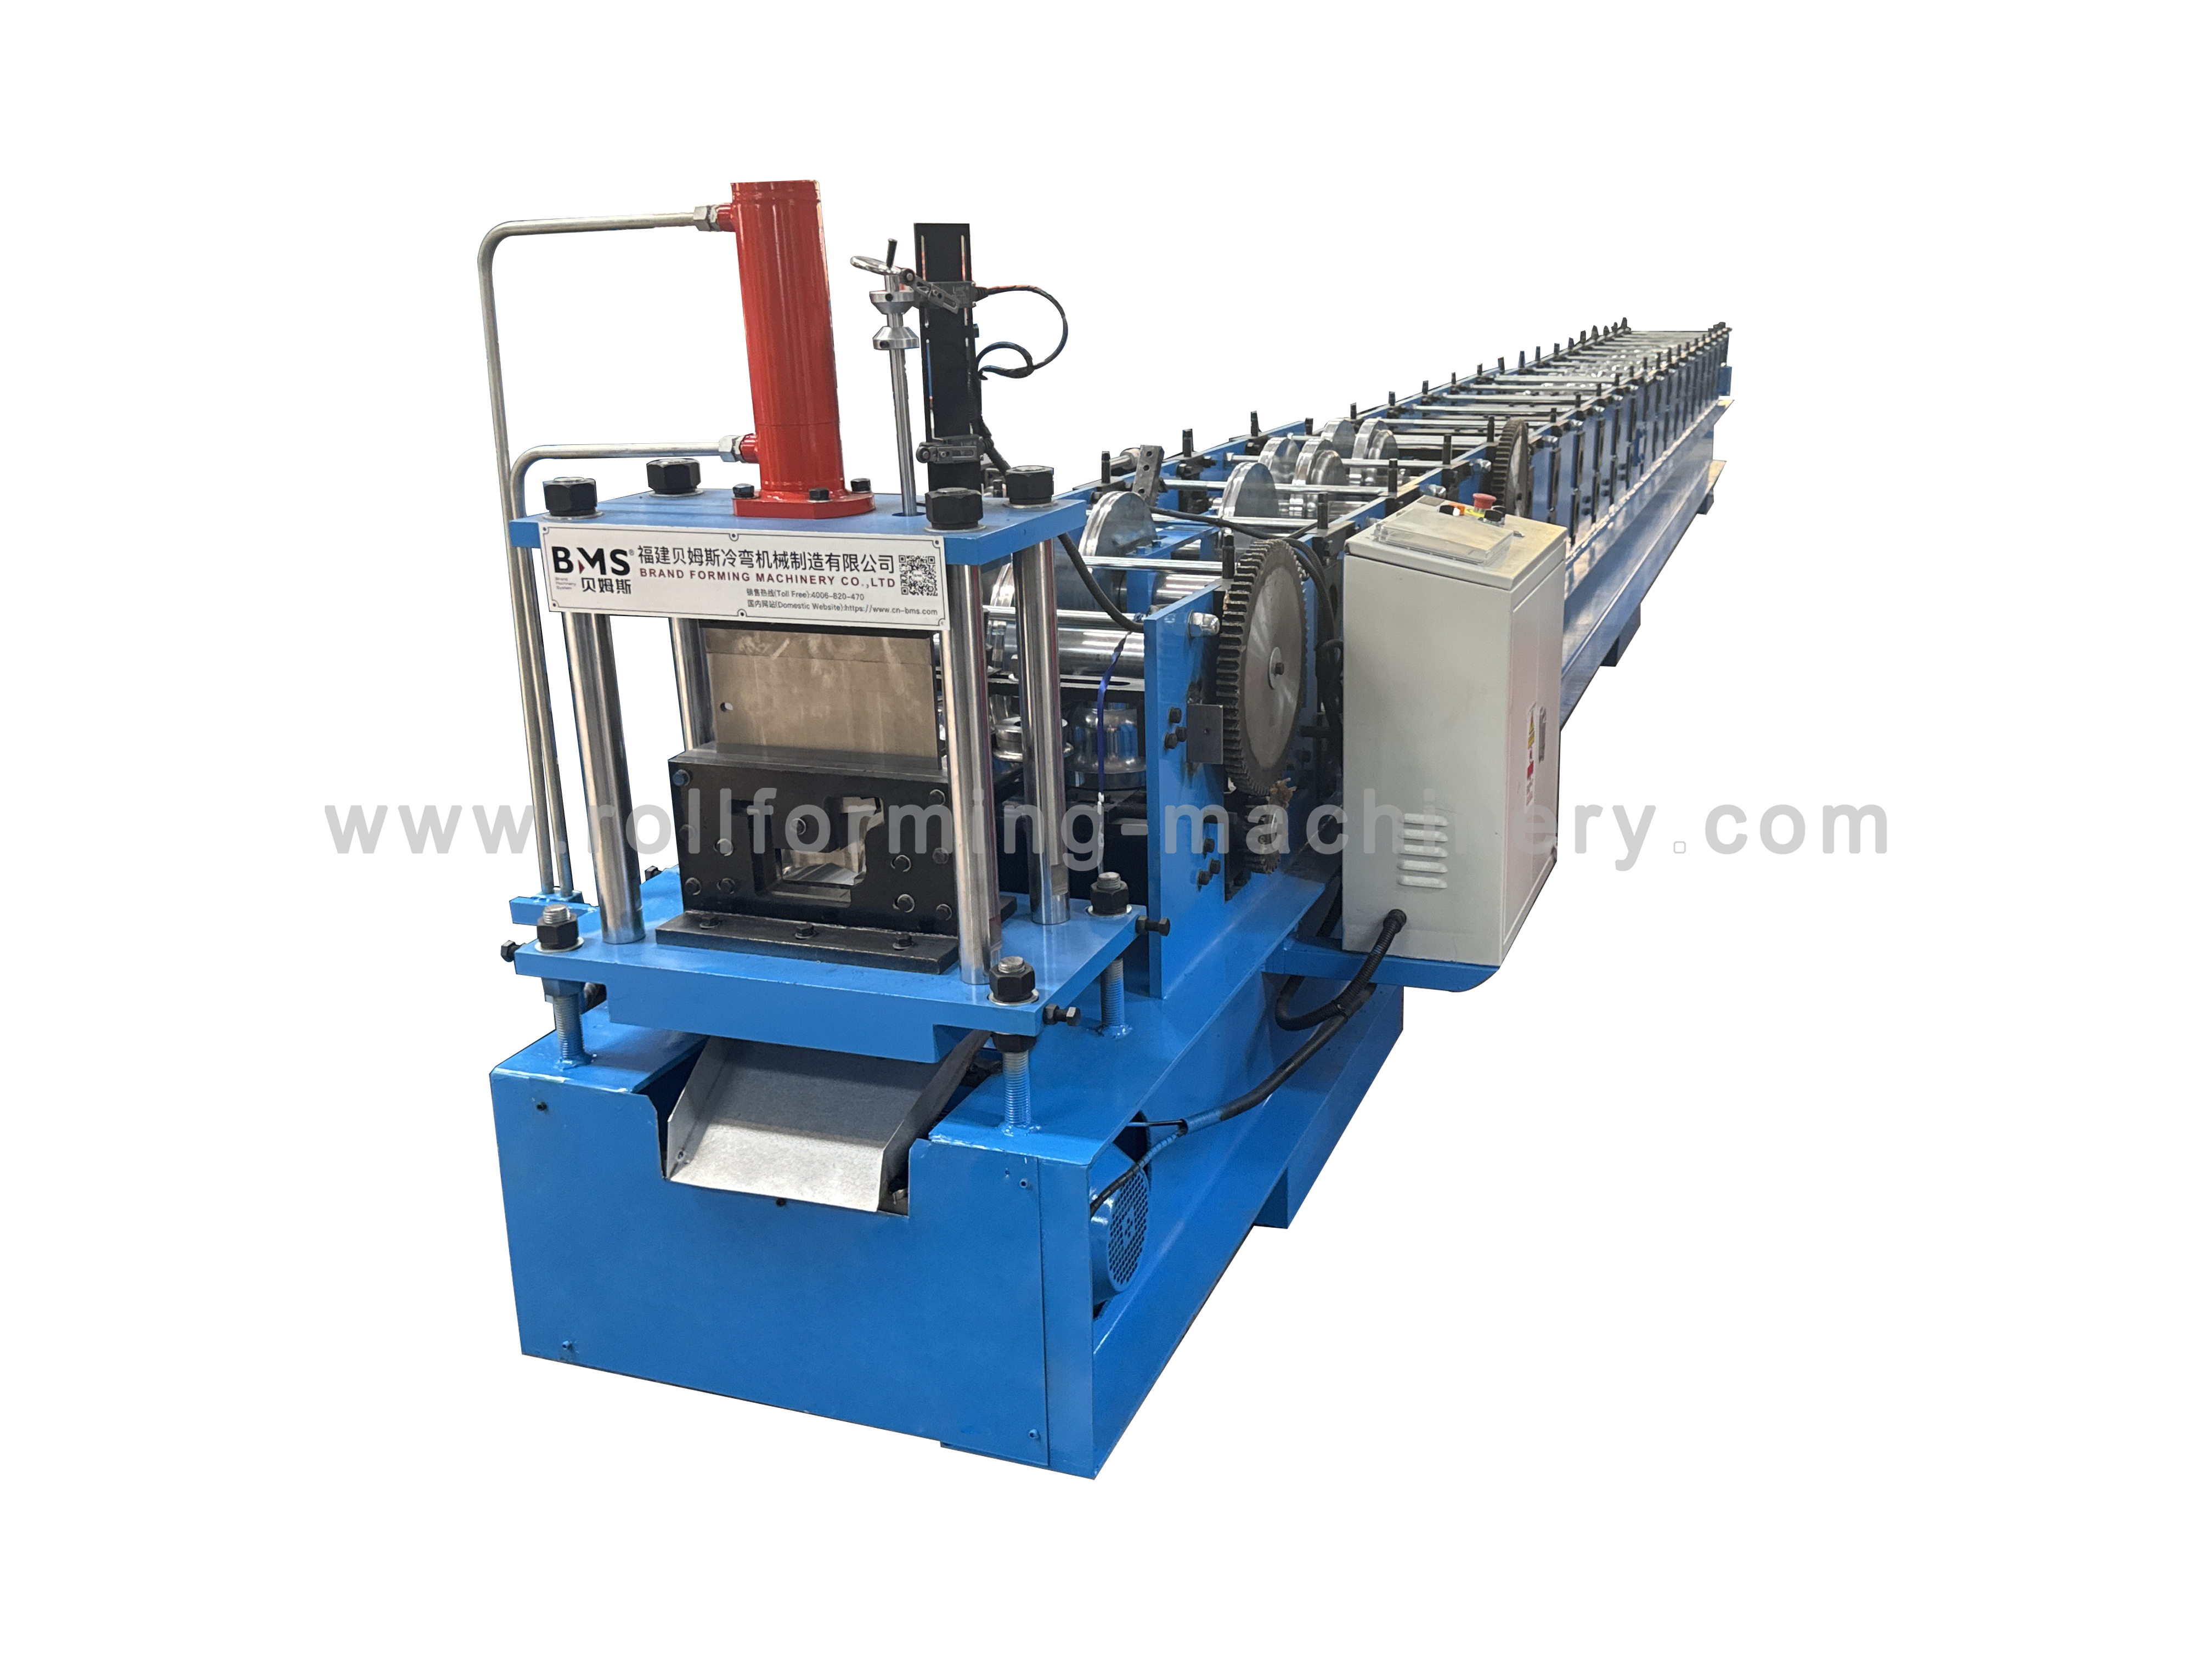
YX132-172 स्पेनिश गटर मेसिन
२०१ स्टेनलेस स्टील · ०.५–०.८ मिमी
BMS YX132-172 कन्फिगरेसन 260-310 MPa को उपज शक्ति संग 201 स्टेनलेस स्टील, 0.5–0.8 मिमी मोटोको लागि निर्दिष्ट गरिएको छ।
- प्रस्तावित टूलिङमा आफ्नो समोच्च र किनारा विवरणहरू मिलाउनुहोस्।
- अन्य स्टेनलेस ग्रेड वा फरक खण्डलाई छुट्टै सामग्री र टूलिङ मूल्याङ्कन चाहिन्छ।

पोर्टेबल गटर मेसिन
GI / PPGL / एल्युमिनियम · 0.3–0.6 मिमी
BMS पोर्टेबल कन्फिगरेसनले जस्ती इस्पात (GI), PPGL वा एल्युमिनियम ०.३–०.६ मिमी निर्दिष्ट गर्दछ। सन्दर्भ गटर 144 मिमी चौडा र 90 मिमी उच्च छ।
- आफ्नो रेखाचित्रसँग पूर्ण घुमाउरो खण्ड, पर्खाल र किनाराको आकार तुलना गर्नुहोस्।
- प्रस्तावित प्रोफाइल र सामग्री कन्फिगरेसन द्वारा छान्नुहोस्; आकार-परिवारको नामले मात्र यसको उपकरण परिभाषित गर्न सक्दैन।

वैकल्पिक पंचिंग संग गटर मेसिन
जस्ती पाना · 0.25–0.55 मिमी
BMS वैकल्पिक-पञ्चिङ कन्फिगरेसनले ०.२५–०.५५ मिमीमा जस्ती पाना निर्दिष्ट गर्दछ। खुवाउने चौडाइ प्रस्तावित खण्ड रेखाचित्रबाट सेट गरिएको छ।
- प्वाल आकार, ढाँचा र तहहरू सापेक्ष स्थान परिभाषित गर्नुहोस्।
- प्वालहरूले ओभरल्यापिङ जोइन्टहरू वा अर्को इन्टरफेसलाई समर्थन गर्छ कि छैन निर्दिष्ट गर्नुहोस्, र आवश्यक पर्दा उपकरणको दायरामा पंचिंग समावेश गर्नुहोस्।
नमूना → स्वीकृति
आकार, किनारा र सतह निरीक्षण गर्नुहोस्
छलफललाई ठोस बनाउनको लागि समाप्त नमूना प्रयोग गर्नुहोस्। फोटोले आकार र देखिने दोषहरू पहिचान गर्न मद्दत गर्छ; आयामहरू, फिटिंग र दोहोर्याउनको लागि एक सहमत मापन वा परीक्षण विधि चाहिन्छ।

आकार र स्प्रिंगब्याक
असमान पर्खालहरू, ट्विस्ट, धनु वा एक किनारा खोज्नुहोस् जुन गठन पछि खुल्छ।
मापन वा परीक्षणसहमत डाटामहरू प्रयोग गरेर खोल्ने, गहिराई, पर्खाल कोण र त्रिज्या नाप्नुहोस्। काटिएको नमूना नि:शुल्क वा फिक्स्चर-समर्थित छ कि छैन भनी बताउनुहोस्, त्यसपछि महत्वपूर्ण आयामहरू जाँच गर्नुहोस् र वास्तविक मिलन घटकसँग फिट गर्नुहोस्।
किनारा र काटिएको छेउ
विभाजन र अनियमित बन्दको लागि तहहरू वा मोतीहरू निरीक्षण गर्नुहोस्। burrs, कुचल किनारा र अन्त विरूपण को लागी कट जाँच गर्नुहोस्।
मापन वा परीक्षणकट-अन्त अवस्था, प्वाल स्थिति र किनारा-फिट मापदण्डमा सहमत हुनुहोस्। परीक्षणमा चयन गरिएको प्रोफाइल, सामग्री र काट्ने व्यवस्था समावेश गर्नुहोस्।
सतह र कोटिंग
बेन्डमा खरोंच, रोलर चिन्ह र कोटिंग क्षतिको लागि खुला अनुहार निरीक्षण गर्नुहोस्।
मापन वा परीक्षणअभिप्रेत लेपित कुण्डली प्रयोग गर्नुहोस् र कुन अनुहार देखिने अवस्था छ। स्वीकार्य उपस्थिति र स्वीकृति अघि कुनै आवश्यक कोटिंग जाँचहरू सहमत हुनुहोस्।
प्रत्येक नमूनालाई यसको रेखाचित्र संशोधन, सामग्री ग्रेड, मोटाई, कुण्डल विशिष्टता र सेटअपसँग लिङ्क राख्नुहोस्। तपाईंको अर्डरको लागि नमूना स्थानहरू, मात्रा र स्वीकृति सीमाहरूमा सहमत हुनुहोस्।

एउटा प्रोफाइल वा उत्पादन दायरा?
प्रत्येक अतिरिक्त प्रोफाइललाई टुलिङ निर्णयको रूपमा व्यवहार गर्नुहोस्
धेरै अर्डर प्रोफाइलहरूको लागि, प्रत्येकको लागि छुट्टै खण्ड र सामग्री विशिष्टता प्रदान गर्नुहोस्। तिनीहरूलाई एक गटर शैली अन्तर्गत समूहबद्ध गर्नाले रोलरहरूको साझा सेट वा साझा कटर स्थापना गर्दैन।
एउटै खण्ड, फरक कट लम्बाइ
कन्टूर, किनारा विवरणहरू र सामग्रीहरू सहमत कन्फिगरेसन भित्र राख्नुहोस्। काटिएको लम्बाइको लागि नियन्त्रण सेटिङले रोलर आकार परिवर्तन गर्दैन।
आकार, त्रिज्या वा किनारा संस्करण
खोल्ने, गहिराई, पछाडिको पर्खाल, हेम वा मोती परिवर्तन गर्नाले रोल सम्पर्क र उपकरण क्लियरेन्स परिवर्तन गर्न सक्छ। समायोजन, अतिरिक्त टूलिङ वा छुट्टै मेसिन स्कोपको मूल्याङ्कन गर्न भेरियन्टहरू परिभाषित गर्नुहोस्।
नयाँ सामग्री वा प्वाल ढाँचा
भौतिक परिवर्तनले स्प्रिंगब्याक र समाप्त परिवर्तन गर्न सक्छ; प्वाल-ढाँचा परिवर्तनले पंचिंग र गठन अनुक्रमलाई असर गर्न सक्छ। प्रोफाइल तुलना र परीक्षण योजना दुवै समावेश गर्नुहोस्।
सम्बन्धित उपकरण
कुण्डल ह्यान्डलिङ र स्ट्रिप तयारी योजना
परिभाषित उत्पादन कार्यको लागि उपकरण थप्नुहोस्। यसको कुण्डली सीमा, फिड दिशा र नियन्त्रणहरू प्रस्तावित गटर लाइनमा मिलाउनुहोस्, र उद्धरणमा सहायक स्कोप स्पष्ट राख्नुहोस्।

कोइल कारको साथ हाइड्रोलिक डेकोइलर
BMS 5–7T decoiler तपाईंको आगमन कुण्डल र लोडिङ विधिले पावर ह्यान्डलिङका लागि कल गर्दा मूल्याङ्कन गर्नको लागि कुण्डल-ह्यान्डलिङ विकल्प हो।
कुण्डलीको तौल, चौडाइ, भित्र/बाहिर व्यास र लोडिङ विधि पठाउनुहोस्। क्षमता अनुसार मात्र चयन गर्नुको सट्टा फिड र नियन्त्रण एकीकरण जाँच गर्नुहोस्।
हाइड्रोलिक डिकोइलर हेर्नुहोस्
कट-देखि-लम्बाइ र काट्ने उपकरण
फराकिलो स्टिल कोइलहरू खरिद गर्दा, स्लिटिङ्ले नाली, फ्ल्यासिङ र रिज-क्याप उत्पादनको लागि साँघुरो फिड स्ट्रिपहरू तयार गर्दछ।
मास्टर-कोइल सामग्री, मोटाई, लक्ष्य पट्टी चौडाइ र किनारा अवस्था परिभाषित गर्नुहोस्। बल्क स्लिट कोइलमा प्रतिबद्ध गर्नु अघि नालीको विकसित चौडाइ स्थापना गर्नुहोस्।
पट्टी-तयारी उपकरण हेर्नुहोस्एक उपयोगी पहिलो सोधपुछ
प्रोफाइल आवश्यकता प्याक बनाउनुहोस्
तपाईंले निर्माण गर्न चाहनुभएको प्रत्येक प्रोफाइलको लागि एउटा स्पष्ट रेकर्ड बनाउनुहोस्। मुख्य अर्डर खण्डलाई प्राथमिकता दिनुहोस्, त्यसपछि भेरियन्टहरू पहिचान गर्नुहोस् ताकि मेसिन र टूलिङ छलफल विशिष्ट रहन्छ।
समाप्त खण्ड परिभाषित गर्नुहोस्
एकाइहरू र परिमार्जन, अगाडि/पछाडि अभिमुखीकरण, भित्री बेन्ड त्रिज्या, फोल्ड वा घुमाइएको किनाराहरू, प्वाल विवरणहरू र महत्वपूर्ण इन्टरफेस सहिष्णुताहरू सहित एक आयामित रेखाचित्र पठाउनुहोस्। भित्र/बाहिर आयामहरू चिन्ह लगाउनुहोस् र अन्तिम-दृश्य र साइड-दृश्य नमूना फोटोहरू थप्नुहोस्।
वास्तविक फिडस्टक वर्णन गर्नुहोस्
ग्रेड, उपज बल वा स्वभाव जानकारी, न्यूनतम/अधिकतम मोटाई, कोटिंग र देखिने अनुहार, सुरक्षात्मक फिल्म, आपूर्ति गरिएको कुण्डल चौडाइ र कुण्डल आयामहरू प्रदान गर्नुहोस्। सान्दर्भिक भएमा आधार-धातु र लेपित मोटाई छुट्टै राज्य गर्नुहोस्।
परीक्षण र फिटिङ जाँच तयार गर्नुहोस्
अभिप्रेत परीक्षण कुण्डली, मिलन भागहरू वा गेजहरू, मापन डेटाहरू र स्वीकृति मापदण्डहरू पहिचान गर्नुहोस्। रन व्यवस्थित गर्नु अघि फिड चौडाइ, परीक्षण सामग्री मात्रा र आपूर्ति जिम्मेवारीमा सहमत हुनुहोस्।
नयाँ प्रोफाइलको लागि, BMS को अनुकूलन सेवामा सम्भाव्यता अध्ययन र प्रोफाइल स्केचिङ समावेश छ। मेसिन स्कोपलाई अन्तिम रूप दिनु अघि सेक्सनमा छलफल गर्न आफ्नो आवश्यकता प्याक प्रयोग गर्नुहोस्।
प्रोफाइल आवश्यकताहरू पठाउनुहोस्सम्बन्धित स्रोतहरू
सही चयन कार्य जारी राख्नुहोस्
उत्पादन दायरा र खरीद
तपाईंको वर्षा गटर प्रोफाइल परिभाषित गरेपछि फराकिलो मेसिन कन्फिगरेसनहरू, समर्थन उपकरणहरू र उद्धरण तयारी तुलना गर्नुहोस्।
BMS गटर खरिद विकल्पहरूको समीक्षा गर्नुहोस्अनुकूलन र निरीक्षण
प्रोफाइल-विकास सेवाहरू, पूर्व डेलिभरी निरीक्षण र तपाईंको कारखानामा आवश्यक तयारीहरूमा BMS जवाफहरू पढ्नुहोस्।
BMS मेसिनरी FAQ पढ्नुहोस्स्थापना र समर्थन योजना
चयन गरिएको कन्फिगरेसनको लागि कमीशन, प्रशिक्षण र समर्थन व्यवस्थाहरू छलफल गर्न BMS सेवा मार्ग प्रयोग गर्नुहोस्।
BMS मेसिनरी सेवाहरूको समीक्षा गर्नुहोस्वर्षा गटर मेसिन चयन FAQ
समान मेसिन नामहरूले मात्र खण्ड अनुकूलता स्थापना गर्दैन। पूर्ण रेखाचित्र, सामग्री र रोलर/कटर स्कोप तुलना गर्नुहोस्। पोर्टेबल, स्पेनिश र सिमलेसले मेसिनको विभिन्न पक्षहरू वर्णन गर्दछ; निरन्तर नाली उत्पादन र छत-वर्षाको पानी उत्पादनले उही उपकरण प्रयोग गर्न सक्छ जब निर्दिष्ट प्रोफाइल र सामग्री मेल खान्छ।
न। कुण्डल चौडाइ सीधा लम्बाइ, बेन्ड भत्ता र फोल्ड वा घुमाइएको किनारहरू सहित पूर्ण खण्डबाट गणना गरिएको विकसित पट्टी चौडाइ हो। सामाग्री, मोटाई र भित्री बेन्ड त्रिज्याले गणनालाई असर गर्छ। बल्क स्ट्रिप खरिद गर्नु अघि टूलिङ डिजाइन र परीक्षण सामग्री मार्फत फिड चौडाइ स्थापना गर्नुहोस्।
तामाको अर्डर वा फरक स्टेनलेस स्टील ग्रेडलाई यसको आफ्नै सामग्री र टूलिङ मूल्याङ्कन चाहिन्छ। BMS YX132-172 ले 201 स्टेनलेस स्टील निर्दिष्ट गर्दछ; BMS पोर्टेबल कन्फिगरेसनले GI, PPGL वा एल्युमिनियम निर्दिष्ट गर्दछ; BMS वैकल्पिक-पञ्चिङ कन्फिगरेसनले जस्ती पाना निर्दिष्ट गर्दछ। खण्ड रेखाचित्रको साथ अभिप्रेत ग्रेड, मोटाई र कोटिंग पठाउनुहोस्।
एक आयाम रेखाचित्रको साथ फोटो प्रयोग गर्नुहोस्। यसले समोच्च, किनारा र समाप्त देखाउँछ तर त्रिज्या, कोण, सहिष्णुता वा मापन डेटा परिभाषित गर्दैन। जब फिट स्वीकृतिको अंश हो भने महत्वपूर्ण संभोग भाग पहिचान गर्नुहोस्।
प्रत्येक खण्डलाई यसको रेखाचित्र संशोधन, सामग्री र मोटाई दायरा, किनारा र प्वाल विवरणहरू, र क्रम प्राथमिकताको साथ सूचीबद्ध गर्नुहोस्। कुन आयाम फरक छन् पहिचान गर्नुहोस्। यसले समायोजन, उपकरण परिवर्तन वा छुट्टै उपकरणको छलफललाई अनुमति दिन्छ; प्रोफाइल सूचीले मात्र विश्वव्यापी परिवर्तन क्षमता स्थापित गर्दैन।
चयन गरिएको मेसिनको साइट पावर, परीक्षण सामग्री, कर्मचारी र ह्यान्डलिंग उपकरणहरू तयार गर्नुहोस्; हाइड्रोलिक तेल समावेश गर्नुहोस् जहाँ कन्फिगरेसनले हाइड्रोलिक प्रयोग गर्दछ। सहमत परीक्षण मापदण्डको साथ कुनै पनि खरीददार वा तेस्रो-पक्ष प्रि-डिलिभरी निरीक्षणको योजना बनाउनुहोस्। साइट पावर र गन्तव्य-कागजात आवश्यकताहरूसँगै अर्डरमा कमीशन, प्रशिक्षण र समर्थन दायरा परिभाषित गर्नुहोस्।
तपाईंको अर्को उत्पादन निर्णय
आफ्नो खण्ड पठाउनुहोस्।
BMS कन्फिगरेसन बारे छलफल गर्नुहोस्।
BMS बताउनुहोस् कुन मेटल रेन गटर तपाईले उत्पादन गर्नुहुन्छ र कुन कुण्डल प्रयोग गर्ने योजना छ। समाप्त उत्पादन, यसको इन्टरफेसहरू र तपाईंको अर्डरहरूको लागि टूलिङ स्कोपको वरिपरि छलफल निर्माण गर्नुहोस्।
- आयाम र संशोधन संग खण्ड रेखाचित्र
- सामग्री ग्रेड, मोटाई र कोटिंग
- नमूना तस्बिरहरू र कुञ्जी फिटिंग वा किनारा आवश्यकताहरू