


Makineri BMS · Produkte metalike nga uji i shiut
Makinë për ulluqe shiu
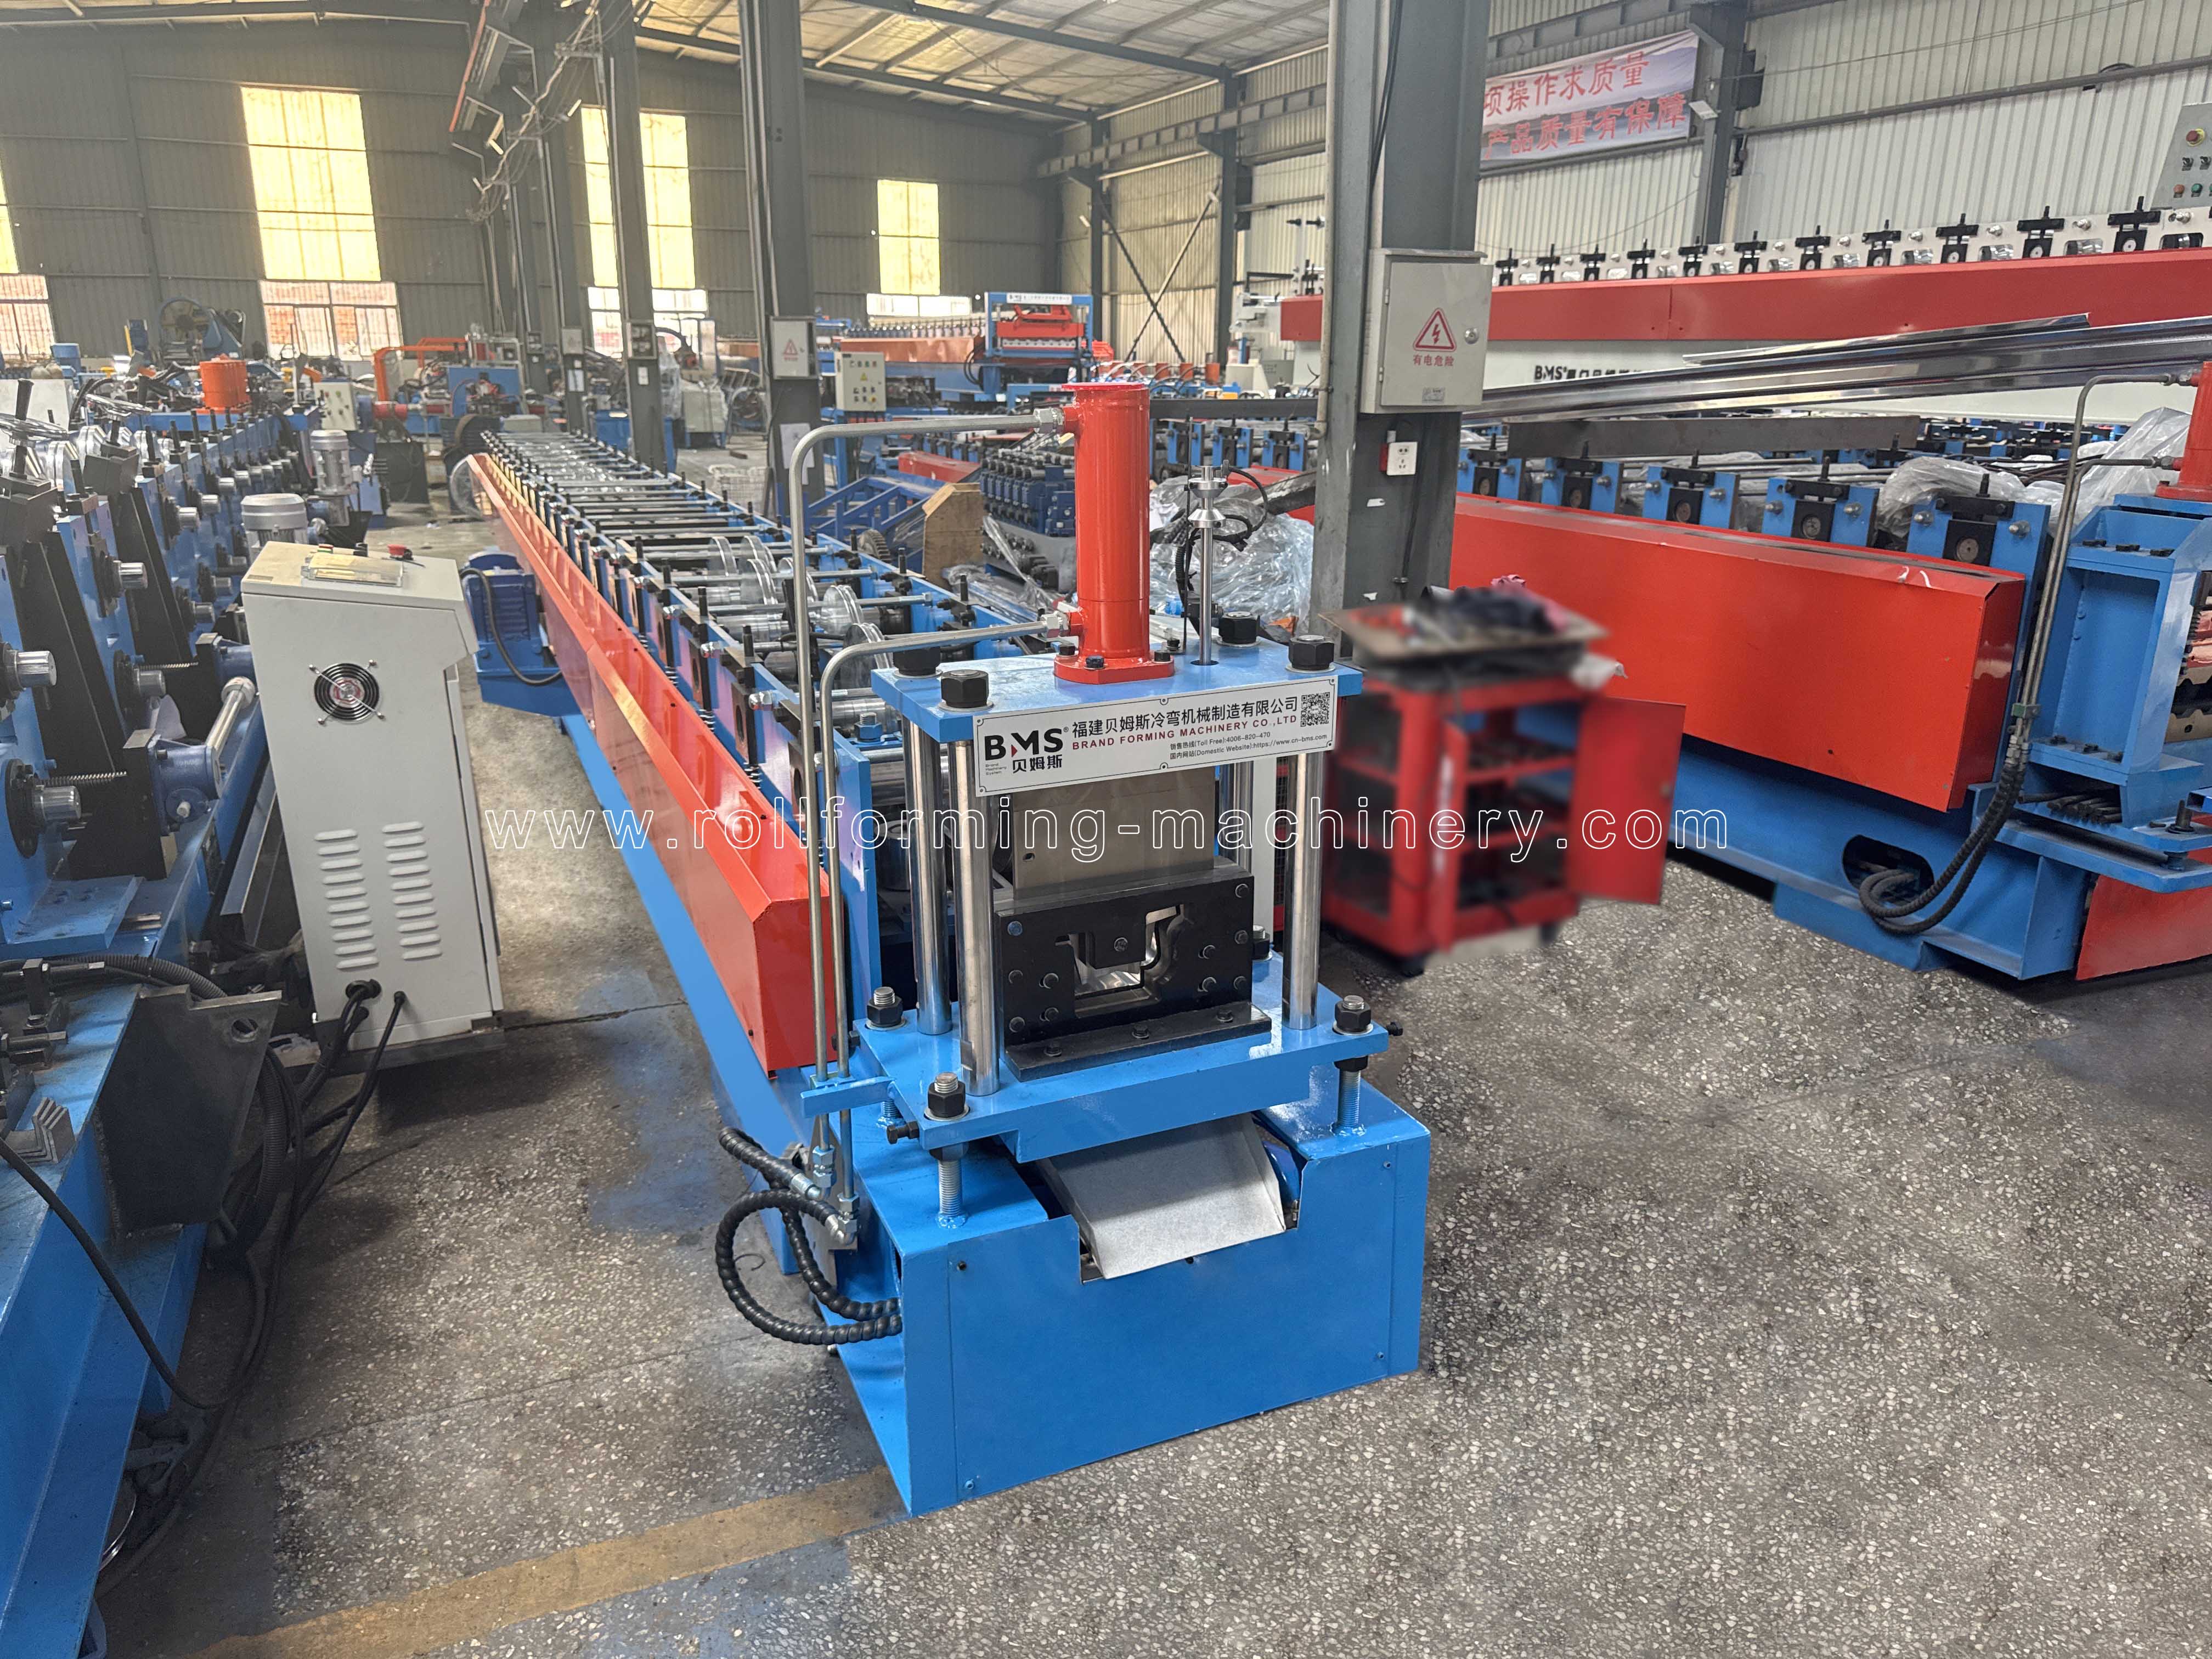
Një rrotull makine ulluku shiu formon shirit spirale në ulluqe metalike të hapura të çatisë. Zgjidhni një konfigurim BMS nga seksioni i plotë, materiali dhe detajet e skajit.
Për prodhuesit e produkteve të ujit të shiut dhe punishtet e çatisë ose llamarinave që prodhojnë ulluqe metalike për çati.
Një vizatim i seksionit, specifikimi i materialit dhe mostra e referencës e bëjnë diskutimin e parë më të dobishëm.
Profili së pari
Filloni me produktin e përfunduar të ujit të shiut
Për një kanal shiu të çatisë metalike, zgjidhni makineri rreth seksionit të hapur të kullimit dhe detajet e lidhjes së tij. Vetëm 'Gutter' nuk është një specifikim i veglave.
Seksioni duhet të përshtatet me sistemin e skajit të çatisë, varëse rrobash, nyje dhe priza të përdorura në gamën tuaj të produkteve. Kapaciteti i kullimit dhe dizajni i instalimit mbeten kërkesa për sistemin e përfunduar.
Përcaktoni seksionin tuaj të plotëNjë kanal i hapur metalik që mbledh rrjedhjen e çatisë. Buza e përparme, fllanxha e pasme dhe gjeometria e murit përcaktojnë kërkesat për formim dhe montim.
Një kanal strehë mund të shërbejë për kullimin e ujit të shiut. Dërgoni seksionin e tij dhe detajet e bashkëngjitjes së serrës; emri i përdorimit nuk krijon një makinë që përputhet.
Një kanal mbjelljeje ose rritjeje ka kërkesat e veta për mbështetjen, kullimin dhe përdorimin përfundimtar. Mbajeni vizatimin e tij të ndarë nga specifikimi i ulluqit të çatisë.
Një tub i mbyllur i ujit të shiut fut një shtresë ose mbyllje dhe pajisje përkatëse. Jepini asaj një hapësirë të veçantë pajisjesh nga ulluku i hapur.
Prodhimi i bordurave të betonit dhe ulluqeve përdor një proces tjetër. Kjo faqe mbulon makineritë metalike të ulluqeve të shiut.
Gjeometria → formimi dhe përshtatja
Një seksion i plotë përcakton veglat
Trego çdo mur, kthesë dhe skaj - jo vetëm një gjerësi të përgjithshme. Identifikoni dimensionet që kontrollojnë mënyrën se si ulluqi takohet me varëse, nyje dhe komponentë të skajit të çatisë.
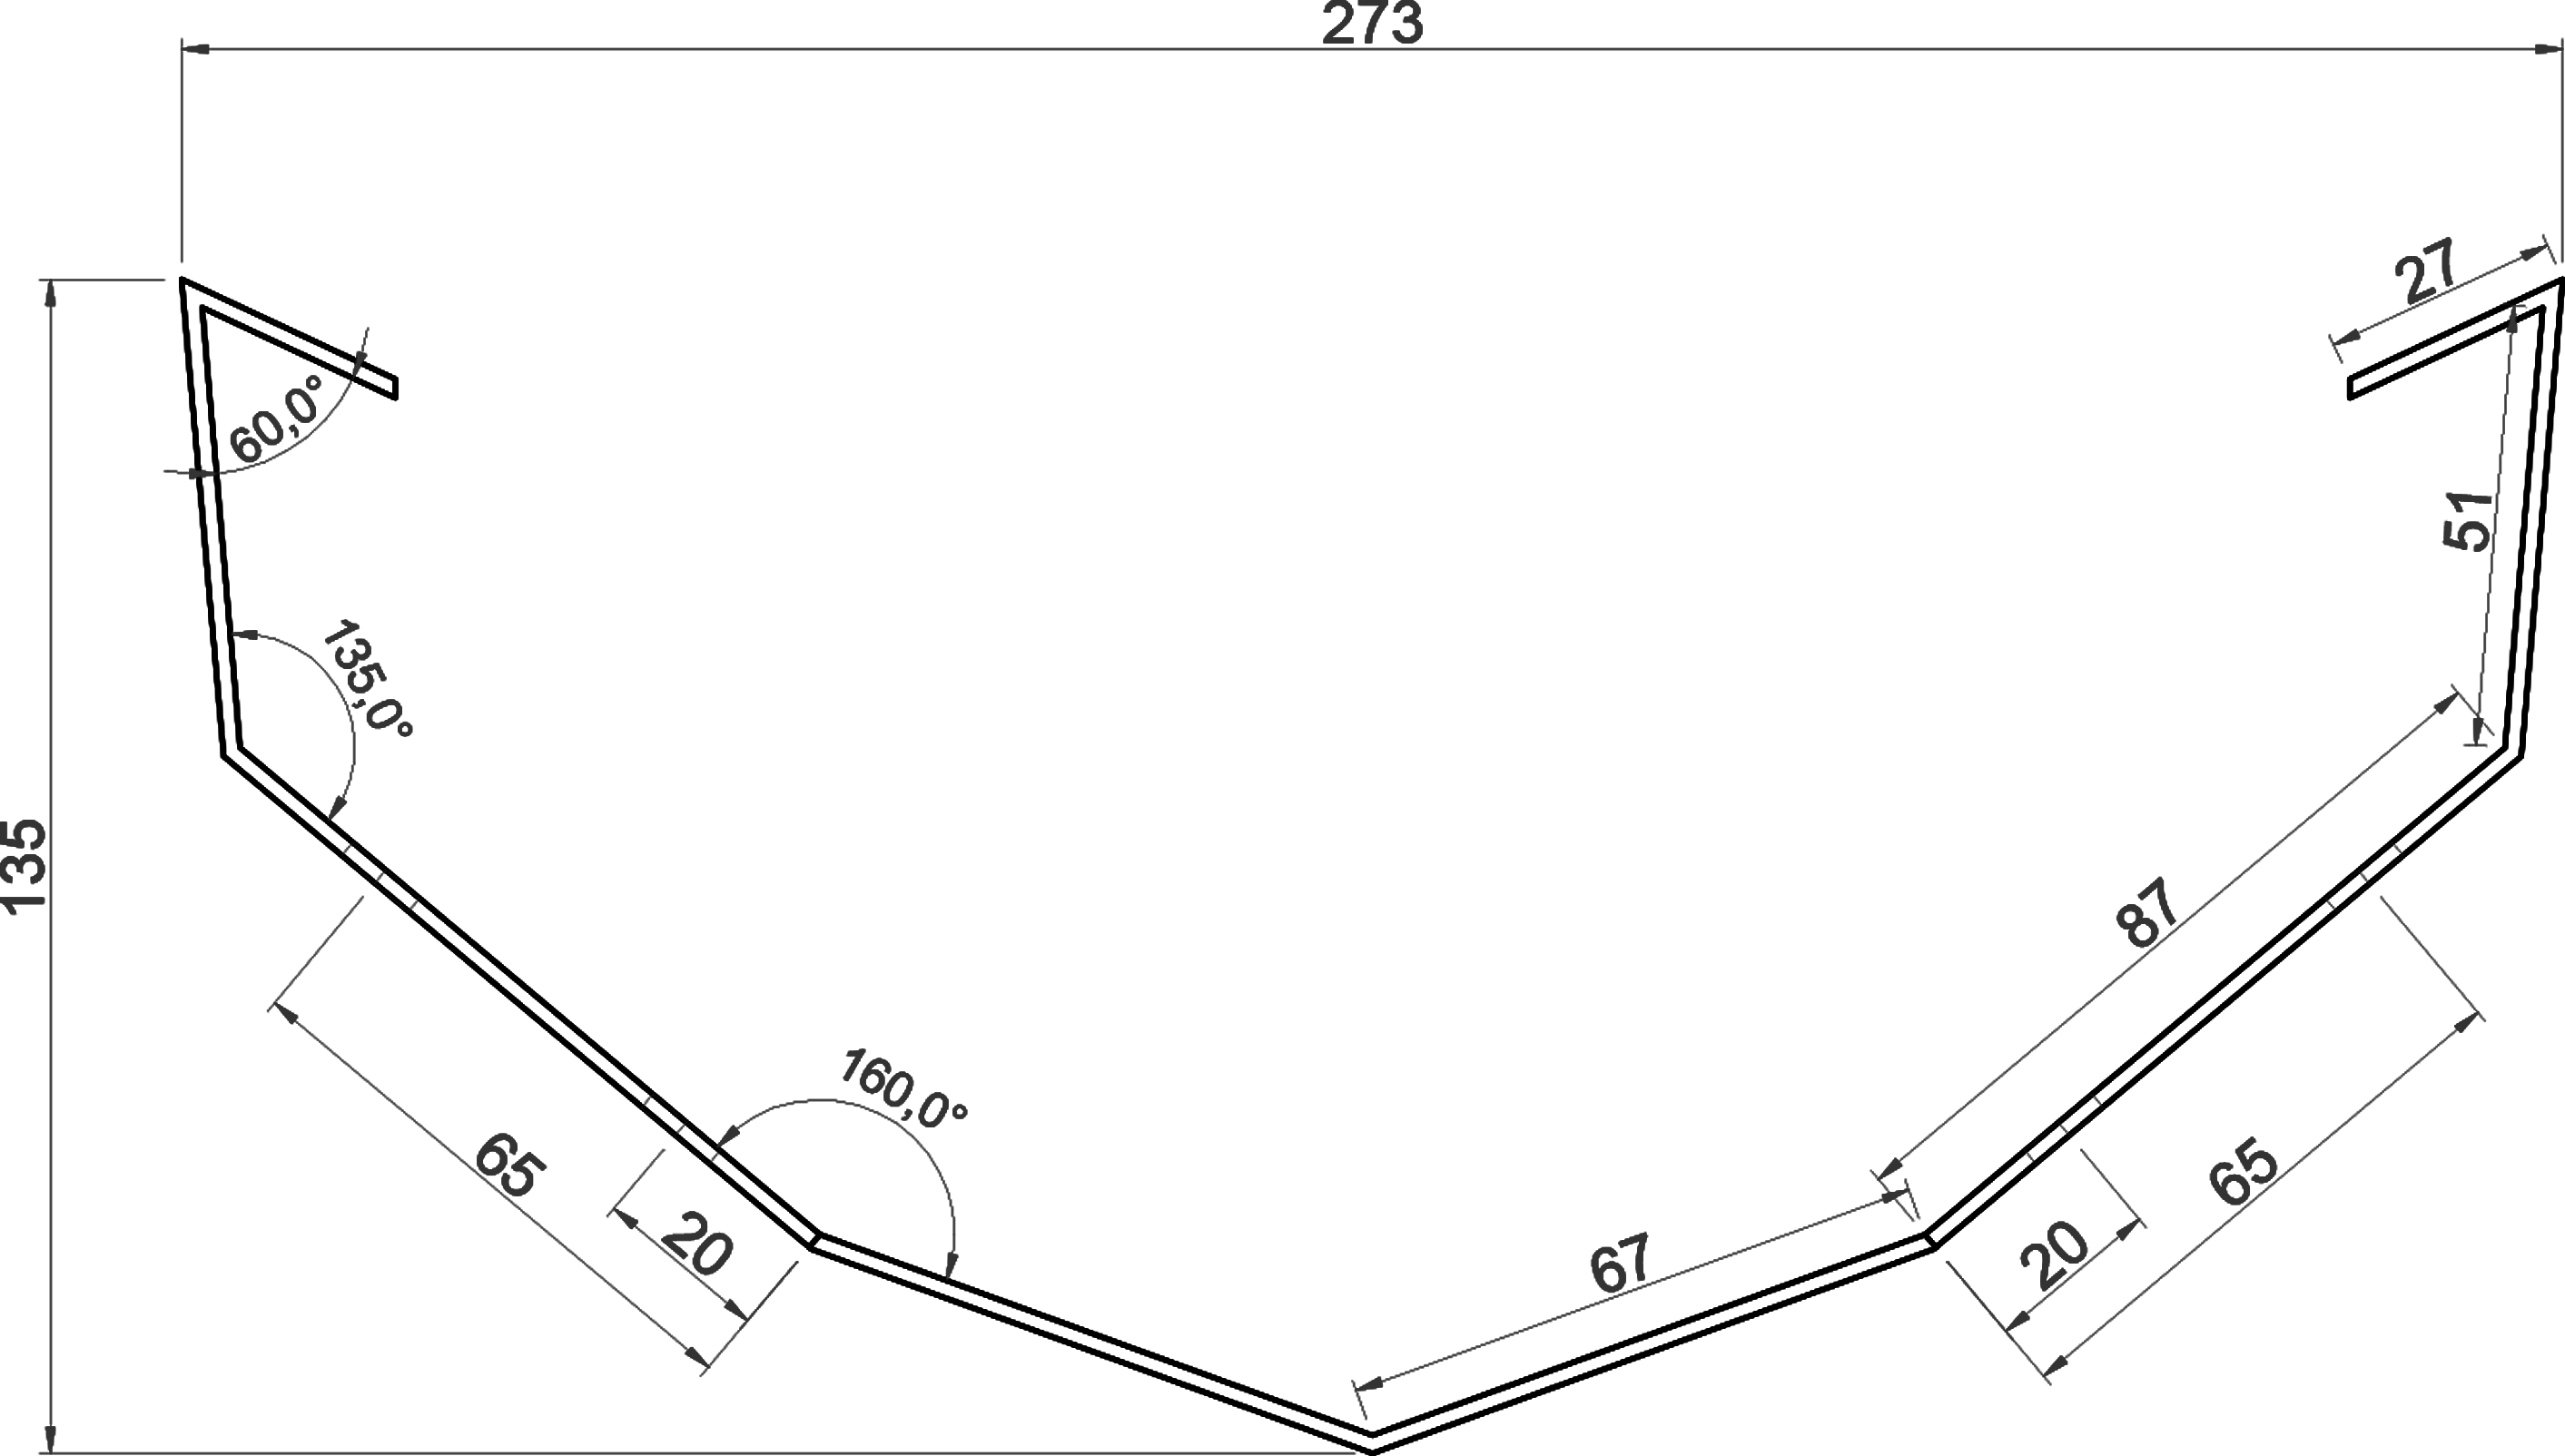

Dimensiononi veçmas hapjen e sipërme, formën e bazës dhe thellësinë totale. Shënoni dimensionet e brendshme ose të jashtme dhe të dhënat e matjes; madhësia nominale i lë këto marrëdhënie të papërcaktuara.
Tregoni çdo lartësi, pjerrësi dhe tranzicion të murit. Një mur i pasmë më i gjatë ose i përparmë me kënd ndryshon seksionin dhe mbështetjen e nevojshme gjatë formimit.
Përcaktoni bazat e lakuara dhe çdo kënd ose rreze kthese. Këto ndikojnë në konturet e rulit, progresionin e formimit dhe formën përfundimtare pas kthimit të pranverës.
Vizatoni kthimin e plotë, grepin ose skajin e mbështjellë, duke përfshirë hapjen dhe orientimin e tij. Dallimet e vogla në skajet ndikojnë në aksesin e veglave dhe përshtatjen e varëses ose të nyjeve.
Identifikoni dimensionet kritike të montimit dhe tolerancat e tyre. Gjeni vrimat nga një bazë, me madhësi dhe hapësirë, dhe tregoni pjesën e çiftëzimit ose një mostër kur përshtatja është e rëndësishme.
Materiali → konfigurimi
Përputhni spiralen me profilin
Vetëm një gamë trashësie nuk krijon përputhshmëri. Klasa e materialit, veshja dhe forma e përfunduar së bashku përcaktojnë kërkesat e formimit dhe prerjes.
| Kërkesa juaj | Çfarë ndryshon në konfigurim | hyrëse e dobishme |
|---|---|---|
| Materiali dhe forca | Rezistenca e ndryshme e formimit dhe kthimi i sustës ndikojnë në dizajnin e rrotullës, mbështetjen dhe korrigjimin përfundimtar të përkuljes. | Informacion për notën, temperamentin ose fuqinë e rendimentit; një specifikim spirale. |
| Trashësia | Boshllëqet e rrotullimit, rrezet e përkuljes dhe rregullimi i prerjes duhet t'i përshtaten diapazonit aktual të përdorur për atë seksion. | Trashësia minimale/maksimale; dalloni trashësinë e metalit bazë nga e veshura. |
| Veshje dhe përfundim | Sipërfaqet e ekspozuara dhe palosjet e ngushta kanë nevojë për kontakt të përshtatshëm dhe një kontroll përfundimi pas formimit. | Lloji i veshjes, ana e lyer, film mbrojtës dhe pamja e pranueshme e sipërfaqes. |
| Gjerësia e spirales | Gjerësia e zhvilluar përfshin gjatësitë e drejta, lejimet e përkuljes dhe kthimet e skajeve. Materiali, trashësia dhe rrezet e përkuljes ndikojnë në ato shtesa. | Seksioni i plotë, rrezet e përkuljes së brendshme, trashësia dhe skajet; një gjerësi shiriti ekzistues, nëse përdoret. |
| Vrima dhe skajet e palosura | Pozicioni në lidhje me kthesat ndikon në sekuencën e goditjes, aksesin e veglave dhe skajin e përfunduar. | Modeli i vrimës, baza e referencës, detaji i palosjes ose rruazës dhe pjesa e çiftëzimit. |
Në ekranet më të vogla, rrëshqitni tabelën për të parë të tre kolonat. Përdorni seksionin e miratuar dhe materialin e provës për të vendosur gjerësinë e shiritit të prodhimit përpara një porosie me bobina me shumicë.
Pikat fillestare specifike për materialin
Konfigurime të zgjedhura të makinës së ulluqeve të shiut BMS
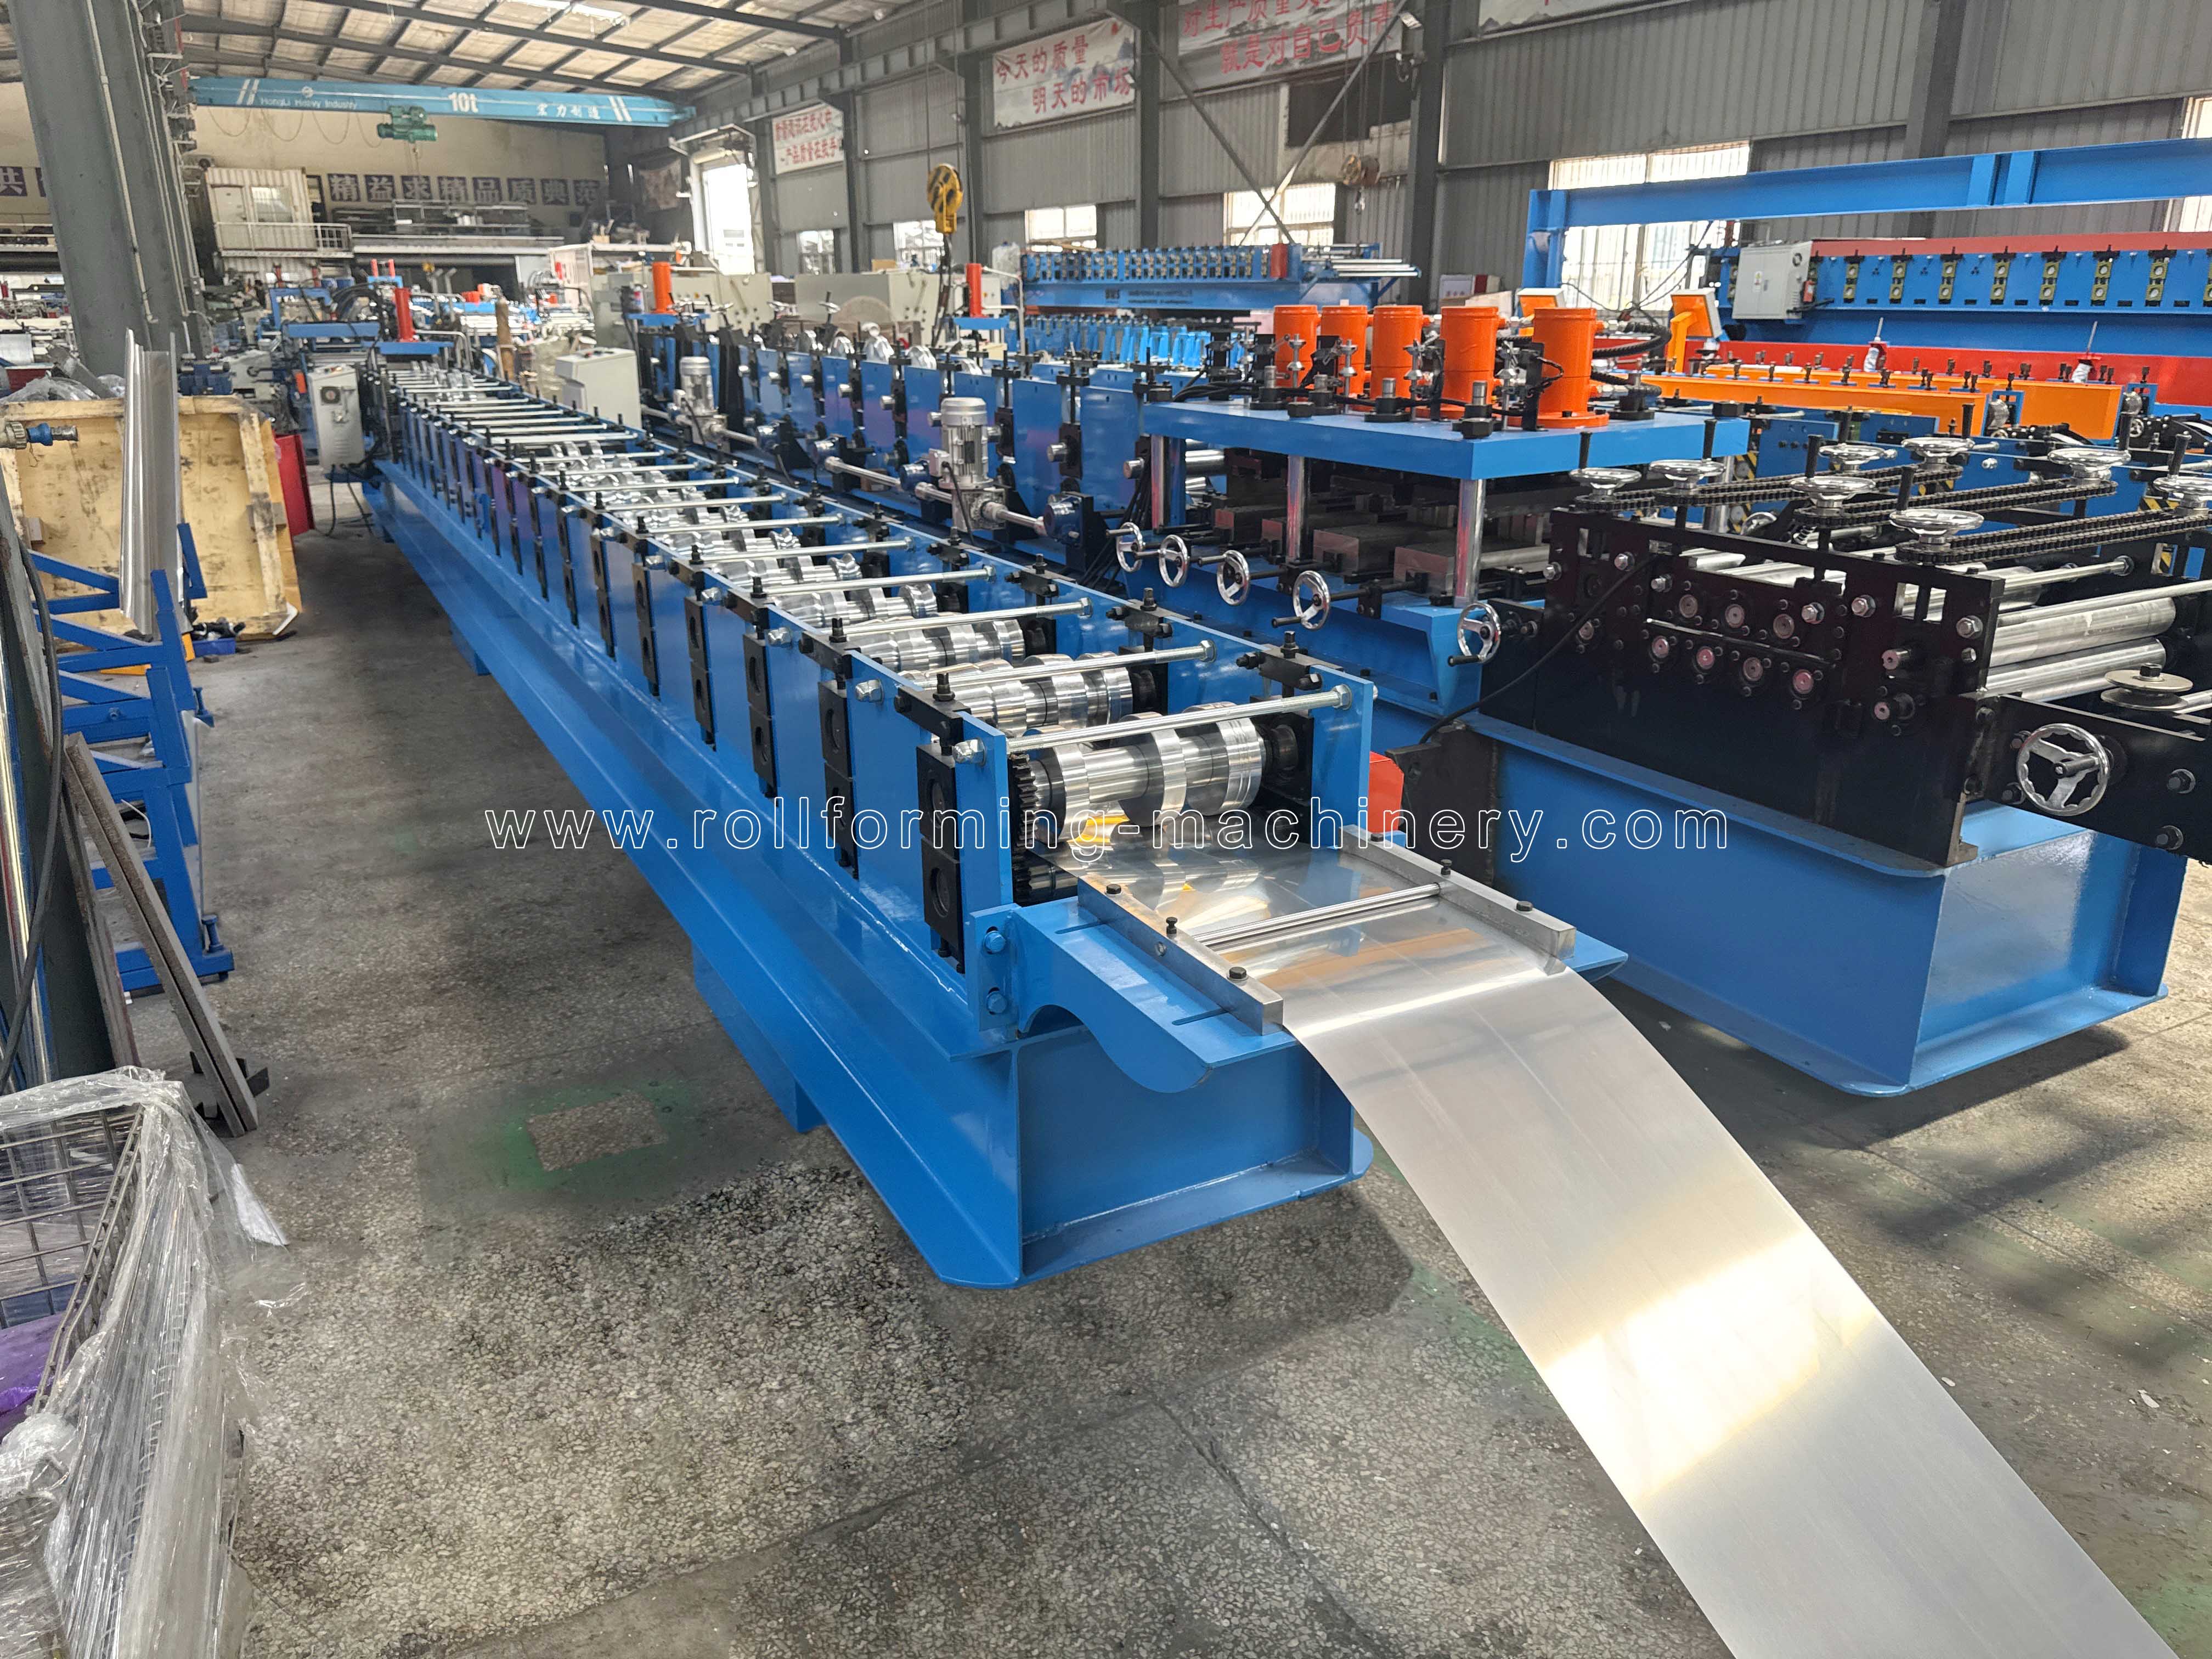
Përzgjidhni një konfigurim sipas seksionit dhe lëndës së parë. Emri i përbashkët i produktit nuk i bën këto makina të këmbyeshme në të gjitha profilet e stilit K, gjysmë të rrumbullakëta ose kuti.
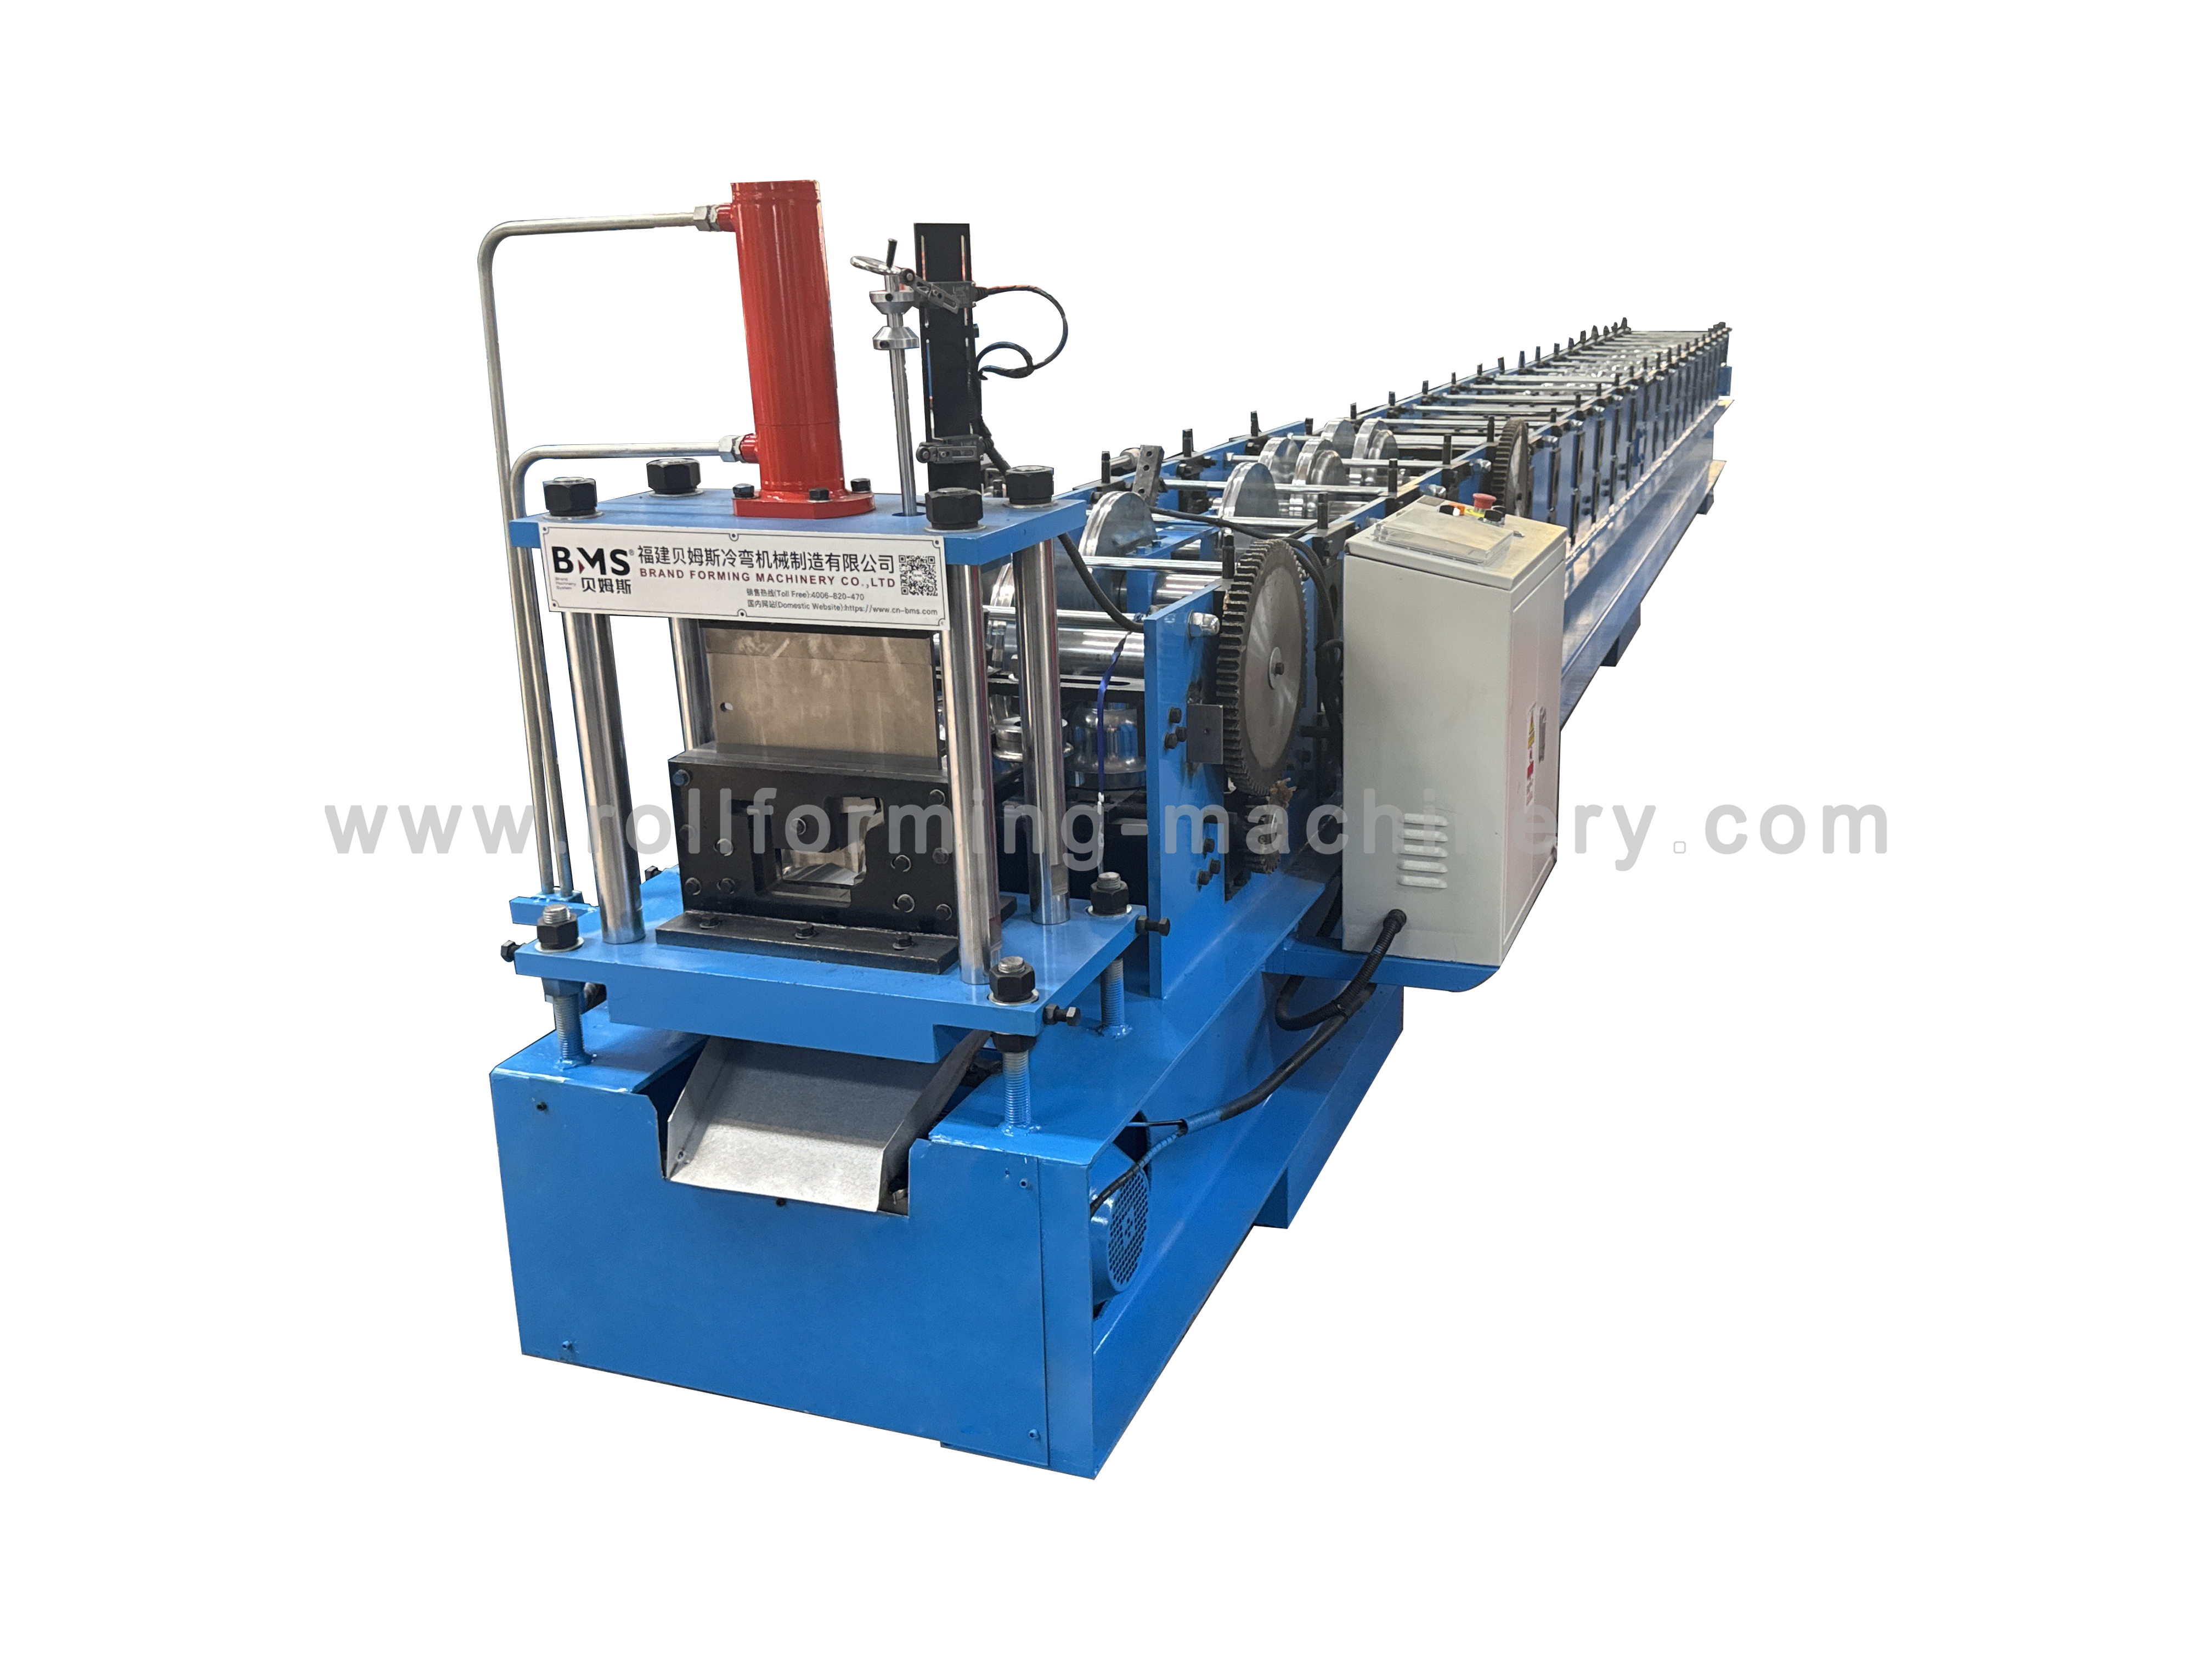
YX132-172 Makinë spanjolle ulluqe
201 çelik inox · 0,5–0,8 mm
Konfigurimi BMS YX132-172 është specifikuar për çelik inox 201, 0,5–0,8 mm i trashë, me forcë rendimenti 260–310 MPa.
- Përputhni detajet e konturit dhe skajit tuaj me veglat e propozuara.
- Notat e tjera inox ose një seksion tjetër kërkojnë një vlerësim të veçantë të materialit dhe veglave.

Makinë portative ulluqe
GI / PPGL / alumin · 0,3–0,6 mm
Konfigurimi portativ BMS specifikon çelik të galvanizuar (GI), PPGL ose alumin në 0,3–0,6 mm. Ulluku i referencës është 144 mm i gjerë dhe 90 mm i lartë.
- Krahasoni pjesën e plotë të lakuar, muret dhe formën e skajit me vizatimin tuaj.
- Zgjidhni sipas profilit të propozuar dhe konfigurimit të materialit; vetëm një emër i familjes së formës nuk mund të përcaktojë veglat e tij.

Makinë ulluqe me shpuese opsionale
Fletë e galvanizuar · 0,25–0,55 mm
Konfigurimi opsional i shpimit BMS specifikon fletën e galvanizuar në 0,25–0,55 mm. Gjerësia e ushqimit përcaktohet nga vizatimi i seksionit të propozuar.
- Përcaktoni madhësinë, modelin dhe vendndodhjen e vrimës në lidhje me palosjet.
- Specifikoni nëse vrimat mbështesin nyjet e mbivendosura ose një ndërfaqe tjetër dhe përfshini shpimin në hapësirën e pajisjes kur është e nevojshme.
Shembull → pranim
Inspektoni formën, skajin dhe sipërfaqen
Përdorni një mostër të përfunduar për ta konkretizuar diskutimin. Një fotografi ndihmon në identifikimin e formës dhe defekteve të dukshme; dimensionet, përshtatja dhe përsëritshmëria kanë nevojë për një metodë matjeje ose prove të dakorduar.

Forma dhe mbrapa
Kërkoni mure të pabarabarta, përdredhje, hark ose një skaj që hapet pas formimit.
Masa ose gjykimiMatni hapjen, thellësinë, këndet e murit dhe rrezet duke përdorur të dhëna të dakorduara. Tregoni nëse kampioni i prerë është i lirë ose i mbështetur në pajisje, më pas kontrolloni dimensionet kritike dhe përshtateni me komponentin aktual të çiftëzimit.
Skajet dhe skajet e prera
Inspektoni palosjet ose rruazat për ndarje dhe mbyllje të parregullt. Ekzaminoni prerjen për gërvishtje, skajet e grimcuara dhe shtrembërimin e fundit.
Masa ose gjykimiPajtohuni me kushtin e prerjes, pozicionet e vrimave dhe kriteret e përshtatjes së skajit. Përfshini profilin, materialin dhe prerjen e përzgjedhur në provë.
Sipërfaqja dhe veshja
Inspektoni fytyrën e ekspozuar për gërvishtje, shenja rul dhe dëmtime të veshjes në kthesa.
Masa ose gjykimiPërdorni spiralen e synuar të veshur dhe tregoni se cila fytyrë mbetet e dukshme. Pranoni pamjen e pranueshme dhe çdo kontroll të kërkuar të veshjes përpara pranimit.
Mbajeni çdo mostër të lidhur me rishikimin e vizatimit, shkallën e materialit, trashësinë, specifikimin e spirales dhe konfigurimin. Bini dakord për vendndodhjet e marrjes së mostrave, sasitë dhe kufijtë e pranimit për porosinë tuaj.

Një profil apo një gamë produktesh?
Trajtoni çdo profil shtesë si një vendim mjeti
Për disa profile porosish, jepni një seksion të veçantë dhe specifikim materiali për secilin. Grupimi i tyre nën një stil ulluku nuk krijon një grup të përbashkët rrotullash ose një prerës të përbashkët.
Seksioni i njëjtë, gjatësia e prerjes së ndryshme
Mbani konturin, detajet e skajeve dhe materialin brenda konfigurimit të rënë dakord. Një cilësim kontrolli për gjatësinë e prerjes nuk e ndryshon formën e rulit.
Një variant i madhësisë, rrezes ose skajit
Ndryshimi i hapjes, thellësisë, murit të pasmë, buzës ose rruazës mund të ndryshojë kontaktin e rrotullës dhe hapësirën e mjetit. Përcaktoni variantet për të vlerësuar rregullimin, veglat shtesë ose një hapësirë të veçantë makine.
Një material i ri ose model vrimash
Një ndryshim material mund të ndryshojë kthimin dhe përfundimin; një ndryshim i modelit të vrimës mund të ndikojë në sekuencën e goditjes dhe formimit. Përfshini të dyja në krahasimin e profilit dhe planin e provës.
Pajisje të ngjashme
Planifikoni trajtimin e spirales dhe përgatitjen e shiritit
Shtoni pajisje për një detyrë të përcaktuar prodhimi. Përputhni kufijtë e saj të spirales, drejtimin e ushqimit dhe kontrollet me linjën e propozuar të ulluqit dhe mbani të qartë hapësirën ndihmëse në kuotim.

Dekojler hidraulik me makinë spirale
Dekoiluesi BMS 5–7T është një opsion për trajtimin e spirales për të vlerësuar kur spiralja juaj hyrëse dhe metoda e ngarkimit kërkojnë trajtim me energji elektrike.
Dërgoni peshën e spirales, gjerësinë, diametrin e brendshëm / të jashtëm dhe metodën e ngarkimit. Kontrolloni furnizimin dhe kontrolloni integrimin në vend që të zgjidhni vetëm sipas kapacitetit.
Shikoni dekoiluesin hidraulik
Pajisje të prera në gjatësi dhe me prerje
Kur blini mbështjellje të gjera çeliku, prerja përgatit shirita më të ngushtë ushqimor për prodhimin e ulluqeve, ndezjes dhe kapakut të kreshtës.
Përcaktoni materialin e mbështjelljes kryesore, trashësinë, gjerësinë e shiritit të synuar dhe gjendjen e skajit. Vendosni gjerësinë e zhvilluar të ulluqit përpara se të angazhoheni në bobinën e çarë me shumicë.
Shikoni pajisjet për përgatitjen e shiritaveNjë hetim i parë i dobishëm
Ndërtoni një paketë të kërkesave të profilit
Bëni një rekord të qartë për çdo profil që dëshironi të prodhoni. Jepini përparësi seksionit të rendit kryesor, më pas identifikoni variantet në mënyrë që diskutimi i makinës dhe veglave të mbetet specifik.
Përcaktoni seksionin e përfunduar
Dërgoni një vizatim të dimensionuar me njësi dhe rishikim, orientim përpara/mbrapa, rrezet e kthesës brenda, skajet e palosura ose të rrotulluara, detajet e vrimave dhe tolerancat kritike të ndërfaqes. Shënoni dimensionet brenda/jashtë dhe shtoni foto mostra të pamjes fundore dhe anësore.
Përshkruani lëndën e parë aktuale
Jepni informacionin për shkallën, forcën e rrjedhjes ose temperamentin, trashësinë minimale/maksimale, veshjen dhe fytyrën e dukshme, filmin mbrojtës, gjerësinë e spirales së dhënë dhe dimensionet e spirales. Tregoni trashësinë e metalit bazë dhe të veshjes veçmas kur është e nevojshme.
Përgatitni kontrollin e provës dhe përshtatjes
Identifikoni spiralen e synuar të provës, pjesët ose matësat e çiftëzimit, të dhënat e matjes dhe kriteret e pranimit. Pajtohuni me gjerësinë e furnizimit, sasinë e materialit provues dhe përgjegjësinë e furnizimit përpara se të organizoni xhiron.
Për një profil të ri, shërbimi i personalizimit të BMS përfshin studime fizibiliteti dhe skicim të profilit. Përdorni paketën tuaj të kërkesave për të diskutuar seksionin përpara se të finalizoni objektin e makinës.
Dërgo kërkesat e profilitBurimet e ndërlidhura
Vazhdoni detyrën e përzgjedhjes së duhur
Shtrirja e prodhimit dhe blerjes
Krahasoni konfigurimet më të gjera të makinerive, pajisjet mbështetëse dhe përgatitjen e kuotave pas përcaktimit të profilit tuaj të kanalit të shiut.
Rishikoni opsionet e blerjes së ulluqeve BMSPërshtatje dhe inspektim
Lexoni përgjigjet e BMS për shërbimet e zhvillimit të profilit, inspektimin para dorëzimit dhe përgatitjet e nevojshme në fabrikën tuaj.
Lexoni FAQ të makinerive BMSPlanifikimi i instalimit dhe mbështetjes
Përdorni rrugën e shërbimit BMS për të diskutuar për komisionimin, trajnimin dhe marrëveshjet mbështetëse për konfigurimin e zgjedhur.
Rishikoni shërbimet e makinerive BMSFAQ për zgjedhjen e makinës së ulluqeve të shiut
Vetëm emrat e ngjashëm të makinave nuk përcaktojnë përputhshmërinë e seksioneve. Krahasoni vizatimin e plotë, materialin dhe shtrirjen e rulit/prerës. Portativ, spanjoll dhe pa probleme përshkruajnë aspekte të ndryshme të një makinerie; Prodhimi i vazhdueshëm i ulluqeve dhe prodhimi i ujit të shiut në çati mund të përdorin të njëjtat pajisje kur profili dhe materiali i specifikuar përputhen.
Jo. Gjerësia e spirales është gjerësia e shiritit të zhvilluar e llogaritur nga seksioni i plotë, duke përfshirë gjatësitë e drejta, lejimet e përkuljes dhe skajet e palosur ose të mbështjellë. Materiali, trashësia dhe rrezet e përkuljes së brendshme ndikojnë në llogaritjen. Vendosni gjerësinë e ushqimit përmes dizajnit të veglave dhe materialit të provës përpara se të blini shiritin me shumicë.
Një porosi bakri ose një shkallë e ndryshme prej çeliku inoks ka nevojë për vlerësimin e vet të materialit dhe mjeteve. BMS YX132-172 specifikon 201 çelik inox; konfigurimi portativ BMS specifikon GI, PPGL ose alumin; konfigurimi opsional-punching BMS specifikon fletën e galvanizuar. Dërgoni klasën, trashësinë dhe veshjen e synuar me vizatimin e seksionit.
Përdorni fotografinë së bashku me një vizatim të dimensionuar. Ai tregon konturin, skajin dhe përfundimin, por nuk përcakton rrezet, këndet, tolerancat ose datat e matjes. Identifikoni pjesën kritike të çiftëzimit kur përshtatja është pjesë e pranimit.
Rendisni çdo seksion me rishikimin e vizatimit, diapazonin e materialit dhe trashësisë, detajet e skajeve dhe vrimave dhe renditni prioritetin. Identifikoni cilat dimensione ndryshojnë. Kjo lejon një diskutim të rregullimit, ndryshimeve të veglave ose pajisjeve të veçanta; vetëm një listë profilesh nuk krijon një aftësi universale të ndryshimit.
Përgatitni fuqinë e vendit të makinës së zgjedhur, materialin e provës, personelin dhe pajisjet e trajtimit; përfshijnë vajin hidraulik ku konfigurimi përdor hidraulikë. Planifikoni çdo blerës ose inspektim të palës së tretë para dorëzimit me kriteret e provës të dakorduara. Përcaktoni qëllimin e komisionimit, trajnimit dhe mbështetjes sipas rendit, së bashku me kërkesat e fuqisë së vendit dhe dokumentit të destinacionit.
Vendimi juaj i ardhshëm i prodhimit
Dërgoni seksionin tuaj.
Diskutoni një konfigurim BMS.
Tregojini BMS-së se cilin ulluqe metalike të shiut prodhoni dhe cilën spirale planifikoni të përdorni. Ndërtoni diskutimin rreth produktit të përfunduar, ndërfaqeve të tij dhe fushës së veglave për porositë tuaja.
- Vizatimi i seksioneve me dimensione dhe rishikim
- Klasa, trashësia dhe veshja e materialit
- Shembuj të fotografive dhe kërkesave të përshtatjes së çelësave ose skajeve