


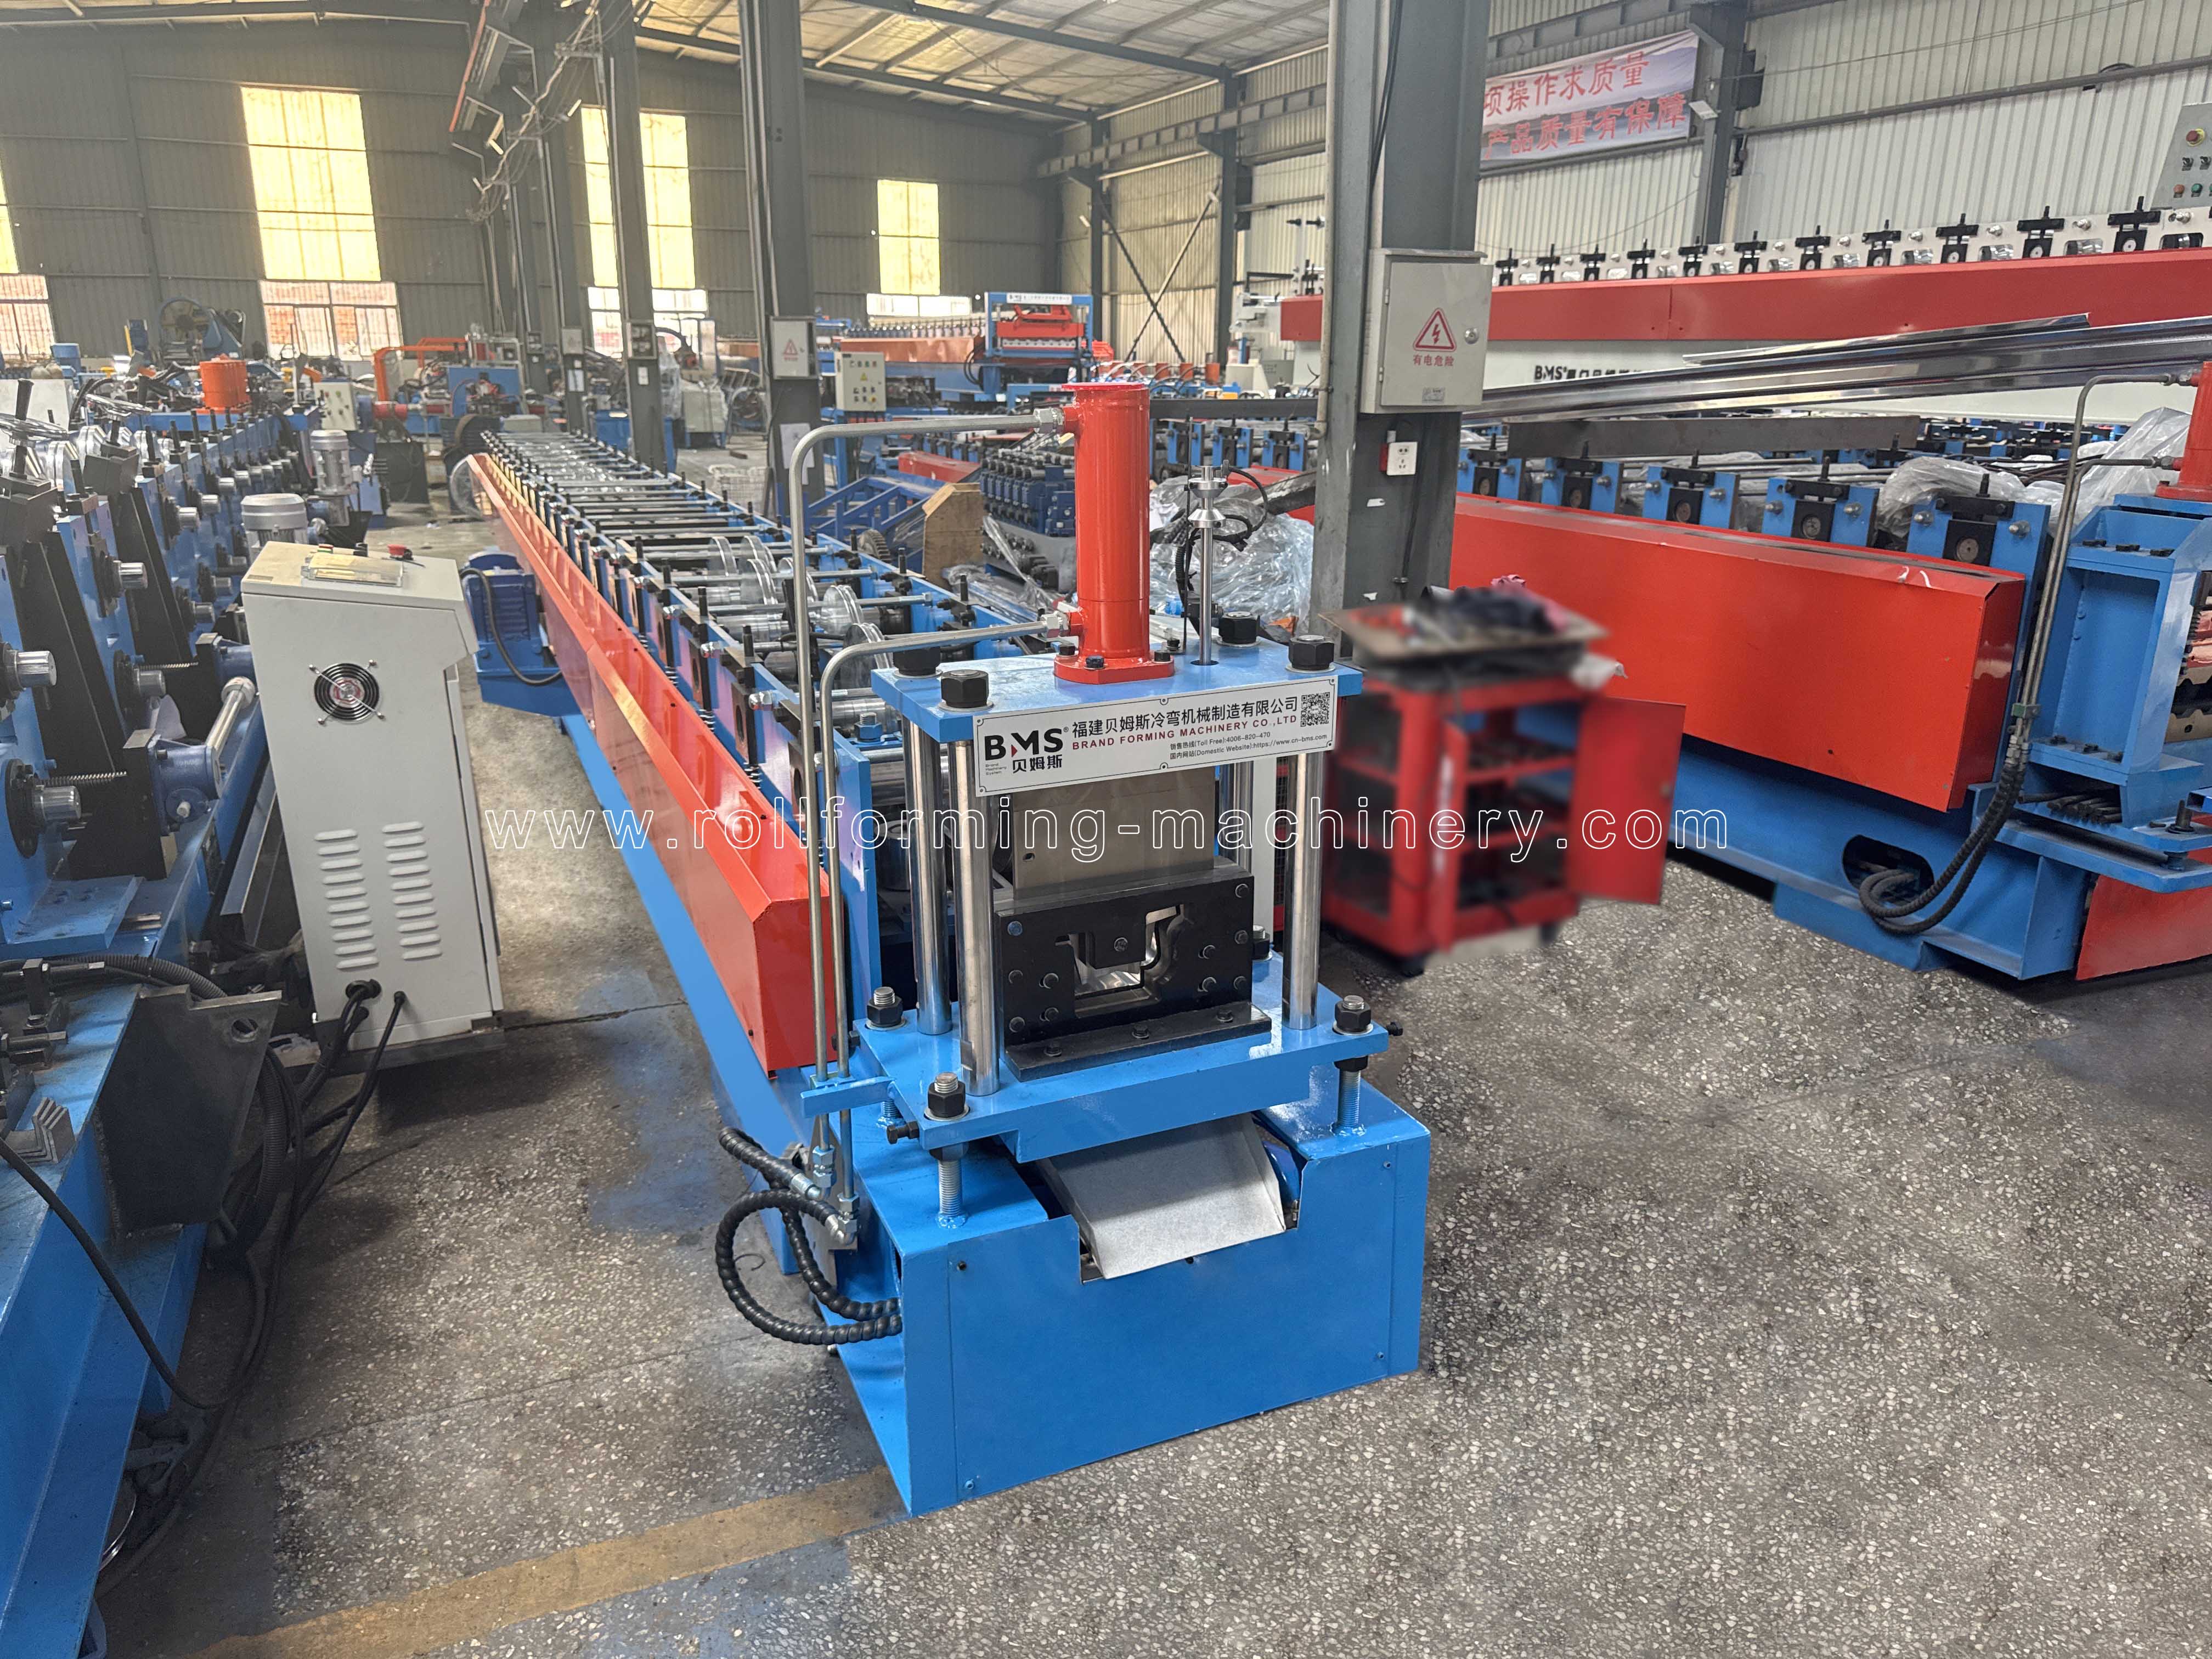
BMS-Maŝinaro · Metalaj pluvakvaj produktoj
Pluva Defluilo Maŝino
Pluvkanaleta maŝinrulo formas volvaĵstrion en malfermajn metalajn tegmentkanalojn. Elektu BMS-agordon laŭ la kompleta sekcio, materialo kaj randaj detaloj.
Por pluvakvoproduktaj fabrikistoj kaj tegmentaj aŭ lado-metiejoj produktantaj metalajn tegmentkanalojn.
Sekcia desegnaĵo, materiala specifo kaj referenca specimeno faras la unuan diskuton pli utila.
Profilo unue
Komencu kun la finita pluvakva produkto
Por metala tegmento pluvkanaleto, elektu maŝinaron ĉirkaŭ la malferma drenadsekcio kaj ĝiaj aldonaj detaloj. 'Gutter' sole ne estas ila specifo.
La sekcio devas konveni la tegment-randan sistemon, pendumaĵojn, juntojn kaj ellasejojn uzatajn en via produkta gamo. Drenadkapacito kaj instalaĵdezajno restas postuloj por la preta sistemo.
Difinu vian kompletan sekconMalferma metalkanalo kolektanta tegmentan drenaĵon. Ĝia antaŭa rando, malantaŭa flanĝo kaj murgeometrio difinas kaj formajn kaj konvenajn postulojn.
Alpegrkanalo povas servi pluvakvan drenadon. Sendu detalojn pri ĝiaj sekcio kaj forcejo; la uznomo ne establas kongruan maŝinon.
Plantado aŭ kreskanta kanalo havas siajn proprajn subtenojn, drenadon kaj finuzajn postulojn. Konservu ĝian desegnaĵon aparta de la tegmento-kanaleta specifo.
Fermita pluvakvotubo enkondukas junton aŭ fermon kaj rilatajn garnaĵojn. Donu al ĝi apartan ekipaĵon de la malferma defluilo.
Betona trotuarproduktado kaj defluilo uzas malsaman procezon. Ĉi tiu paĝo kovras metalajn pluvkanaletajn maŝinaron.
Geometrio → formado kaj kongruo
Kompleta sekcio difinas la ilaron
Montru ĉiun muron, kurbiĝon kaj randon—ne nur ĝeneralan larĝon. Identigu la dimensiojn, kiuj kontrolas kiel la defluilo renkontas siajn pendumaĵojn, juntojn kaj tegment-randajn komponentojn.
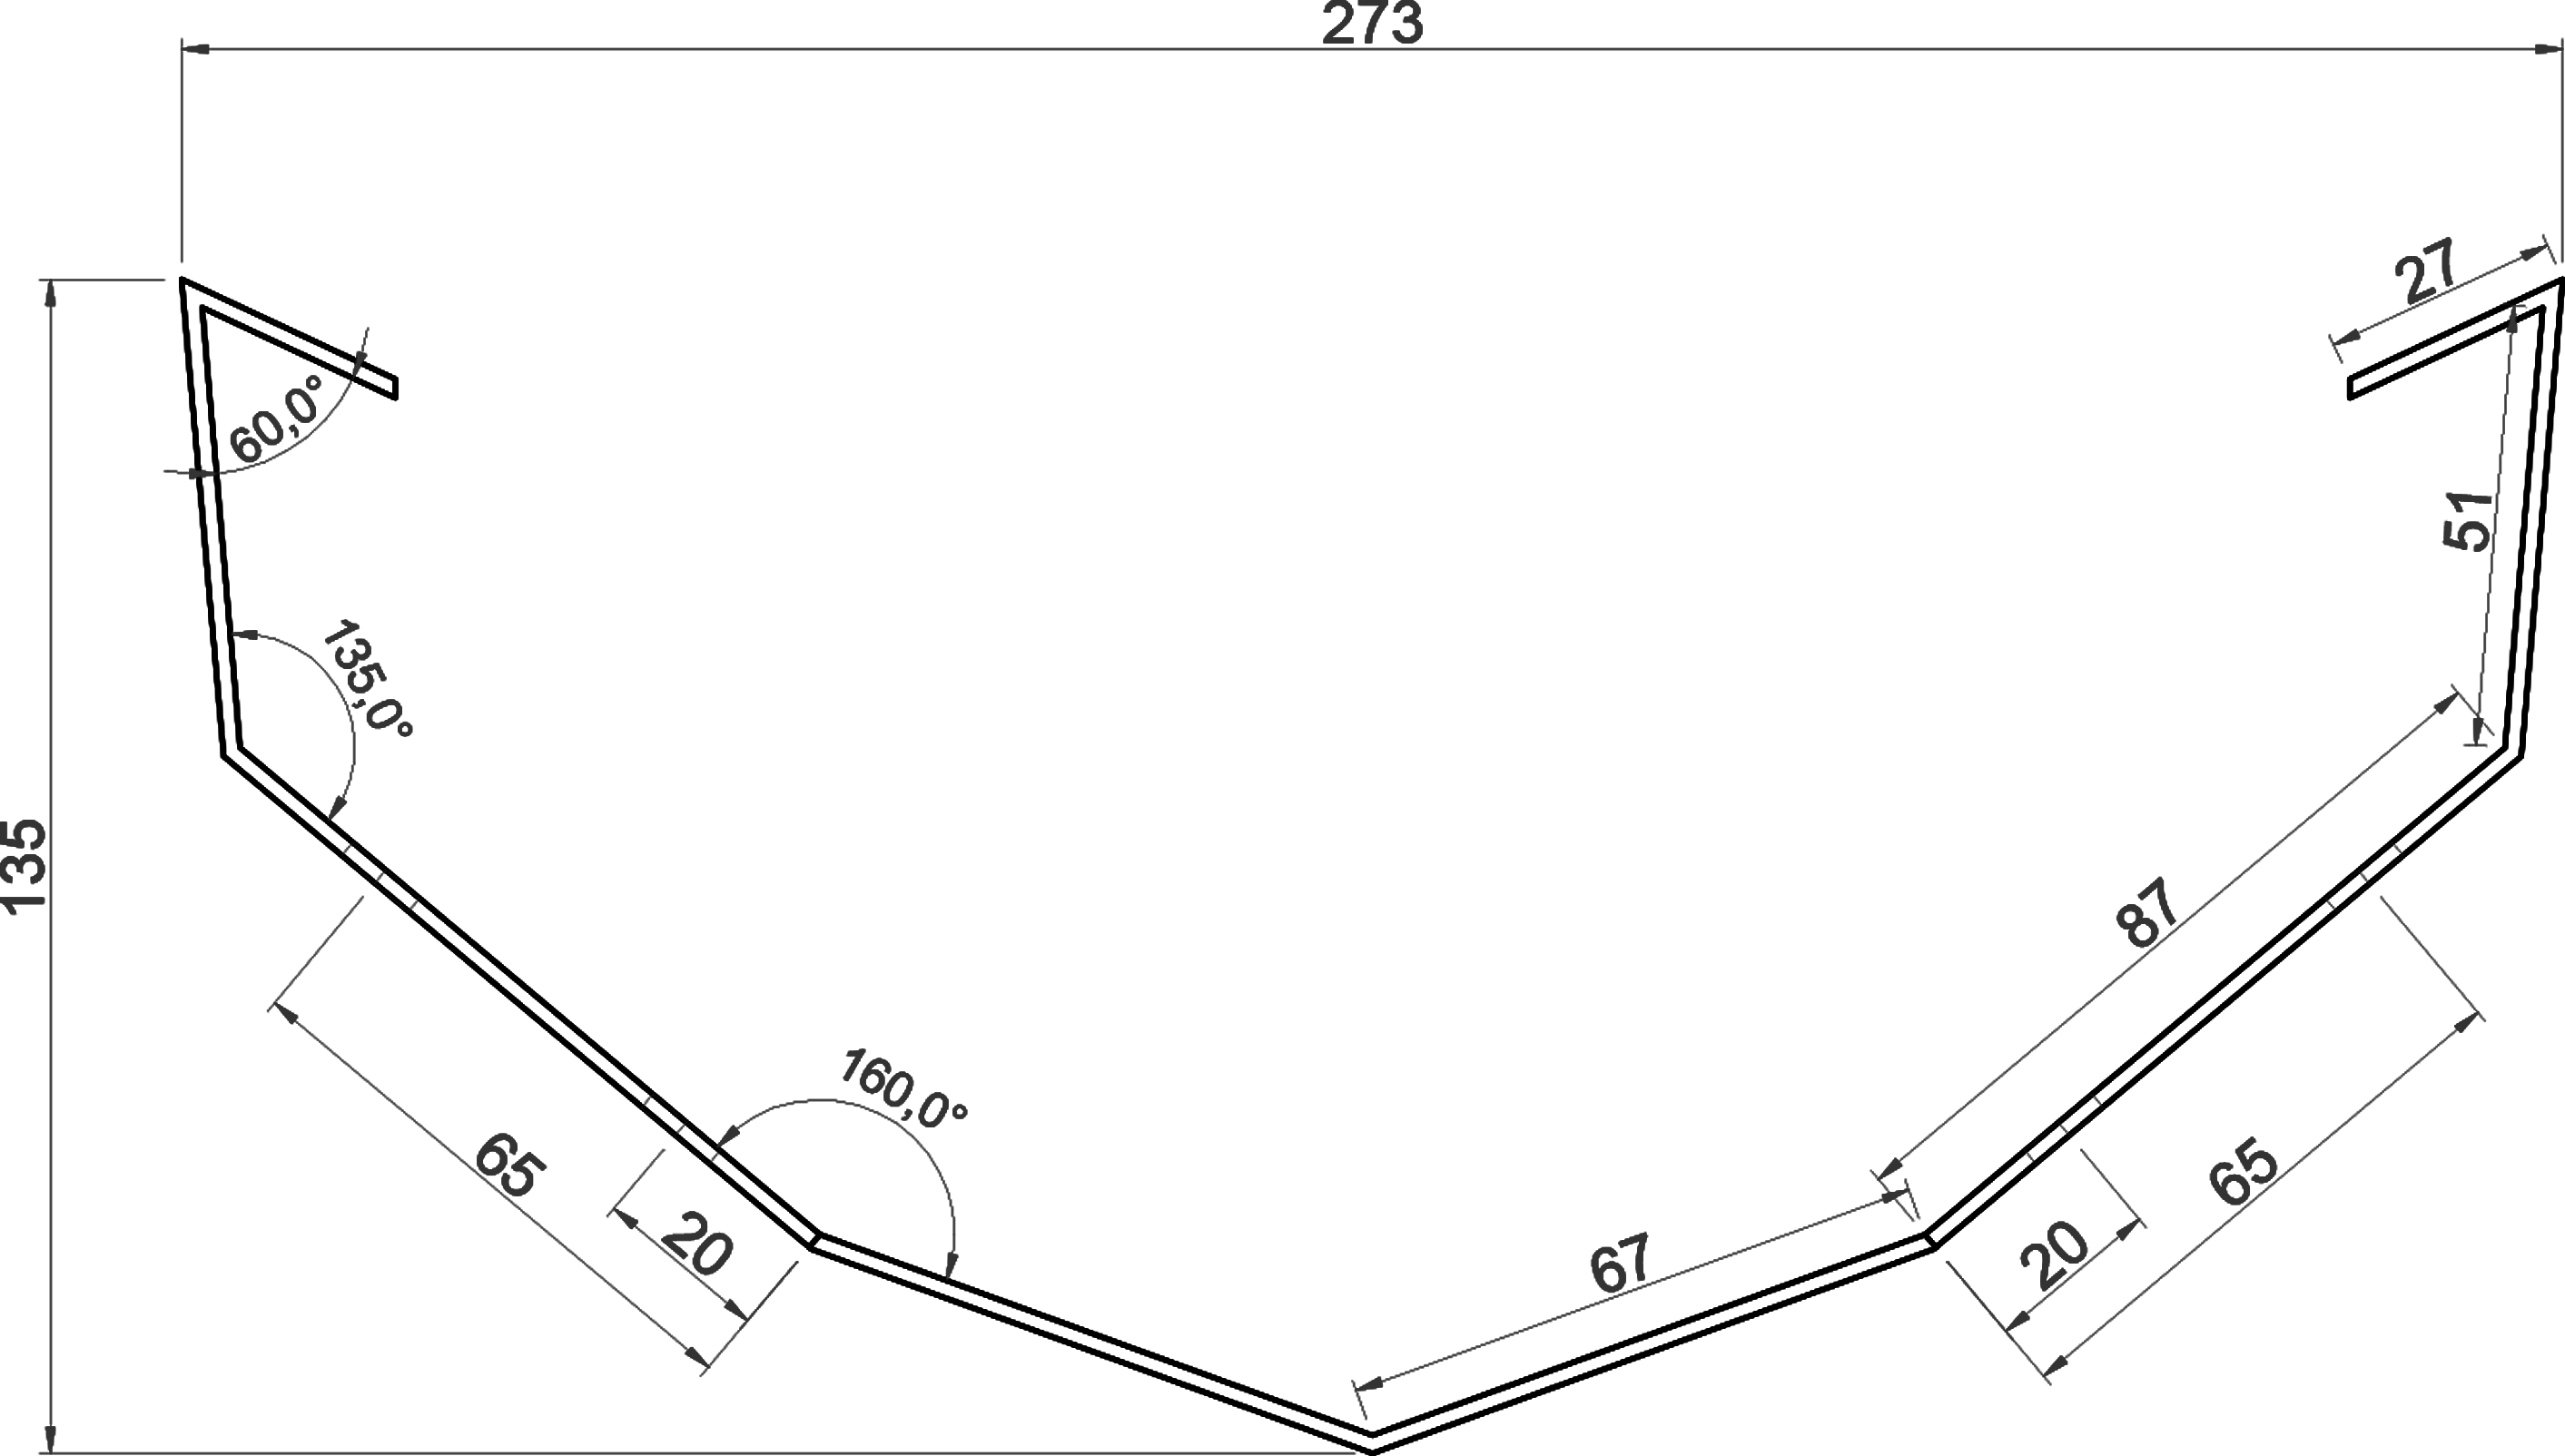

Dimensio la supran malfermon, bazformon kaj totalan profundon aparte. Marku internajn aŭ eksterajn dimensiojn kaj la mezurdatumon; la nominala grandeco lasas ĉi tiujn rilatojn nedifinitaj.
Montru ĉiun muralton, deklivon kaj transiron. Pli alta malantaŭa muro aŭ angula antaŭa muro ŝanĝas la sekcion kaj la subtenon necesan dum formado.
Difinu kurbajn bazojn kaj ĉiun kurbiĝon aŭ radiuson. Ĉi tiuj influas rulajn konturojn, la forman progresadon kaj la finan formon post risorto.
Desegnu la plenan revenon, hokon aŭ rulitan randon, inkluzive de ĝia malfermo kaj orientiĝo. Malgrandaj randdiferencoj influas ilan aliron kaj pendigilon aŭ artikon.
Identigu kritikajn taŭgajn dimensiojn kaj iliajn toleremojn. Trovu truojn de datumo, kun grandeco kaj interspaco, kaj montru la pariĝon aŭ specimenon kiam taŭga estas grava.
Materialo → agordo
Kongruu la bobenon al la profilo
Dikeca gamo sole ne establas kongruecon. La materiala grado, tegaĵo kaj finita formo kune determinas la formajn kaj tranĉajn postulojn.
| Via postulo | Kio ŝanĝiĝas en la aranĝo | Utila enigo |
|---|---|---|
| Materialo kaj forto | Malsamaj formadrezisto kaj resorto influas ruldezajnon, subtenon kaj finan kurbkorektadon. | Informoj pri grado, temperamento aŭ rendimento-forto; specifo de bobeno. |
| Dikeco | Rulinterspacoj, kurbradioj kaj la tranĉa aranĝo devas konveni la faktan intervalon uzitan por tiu sekcio. | Minimuma/maksimuma dikeco; distingi baza metalo de kovrita dikeco. |
| Tegaĵo kaj finpoluro | Senŝirmaj surfacoj kaj mallozaj faldoj bezonas taŭgan kontakton kaj finkontrolon post formado. | Tegaĵo-tipo, pentrita flanko, protekta filmo kaj akceptebla surfaca aspekto. |
| Larĝo de bobeno | Evoluinta larĝo inkluzivas rektajn longojn, fleksajn permesojn kaj randajn revenojn. Materialo, dikeco kaj kurbradioj influas tiujn gratifikojn. | Kompleta sekcio, ene de kurbradioj, dikeco kaj orloj; ekzistanta striolarĝo, se uzata. |
| Truoj kaj falditaj randoj | Pozicio rilate al kurbiĝoj influas truan sekvencon, ilaliron kaj la pretan randon. | Truo-ŝablono, referenca datumo, faldo aŭ biddetalo kaj pariĝa parto. |
Sur pli malgrandaj ekranoj, svingu la tabelon por vidi ĉiujn tri kolumnojn. Uzu la aprobitan sekcion kaj provan materialon por establi la produktan strian larĝon antaŭ pogranda bobeno.
Material-specifaj deirpunktoj
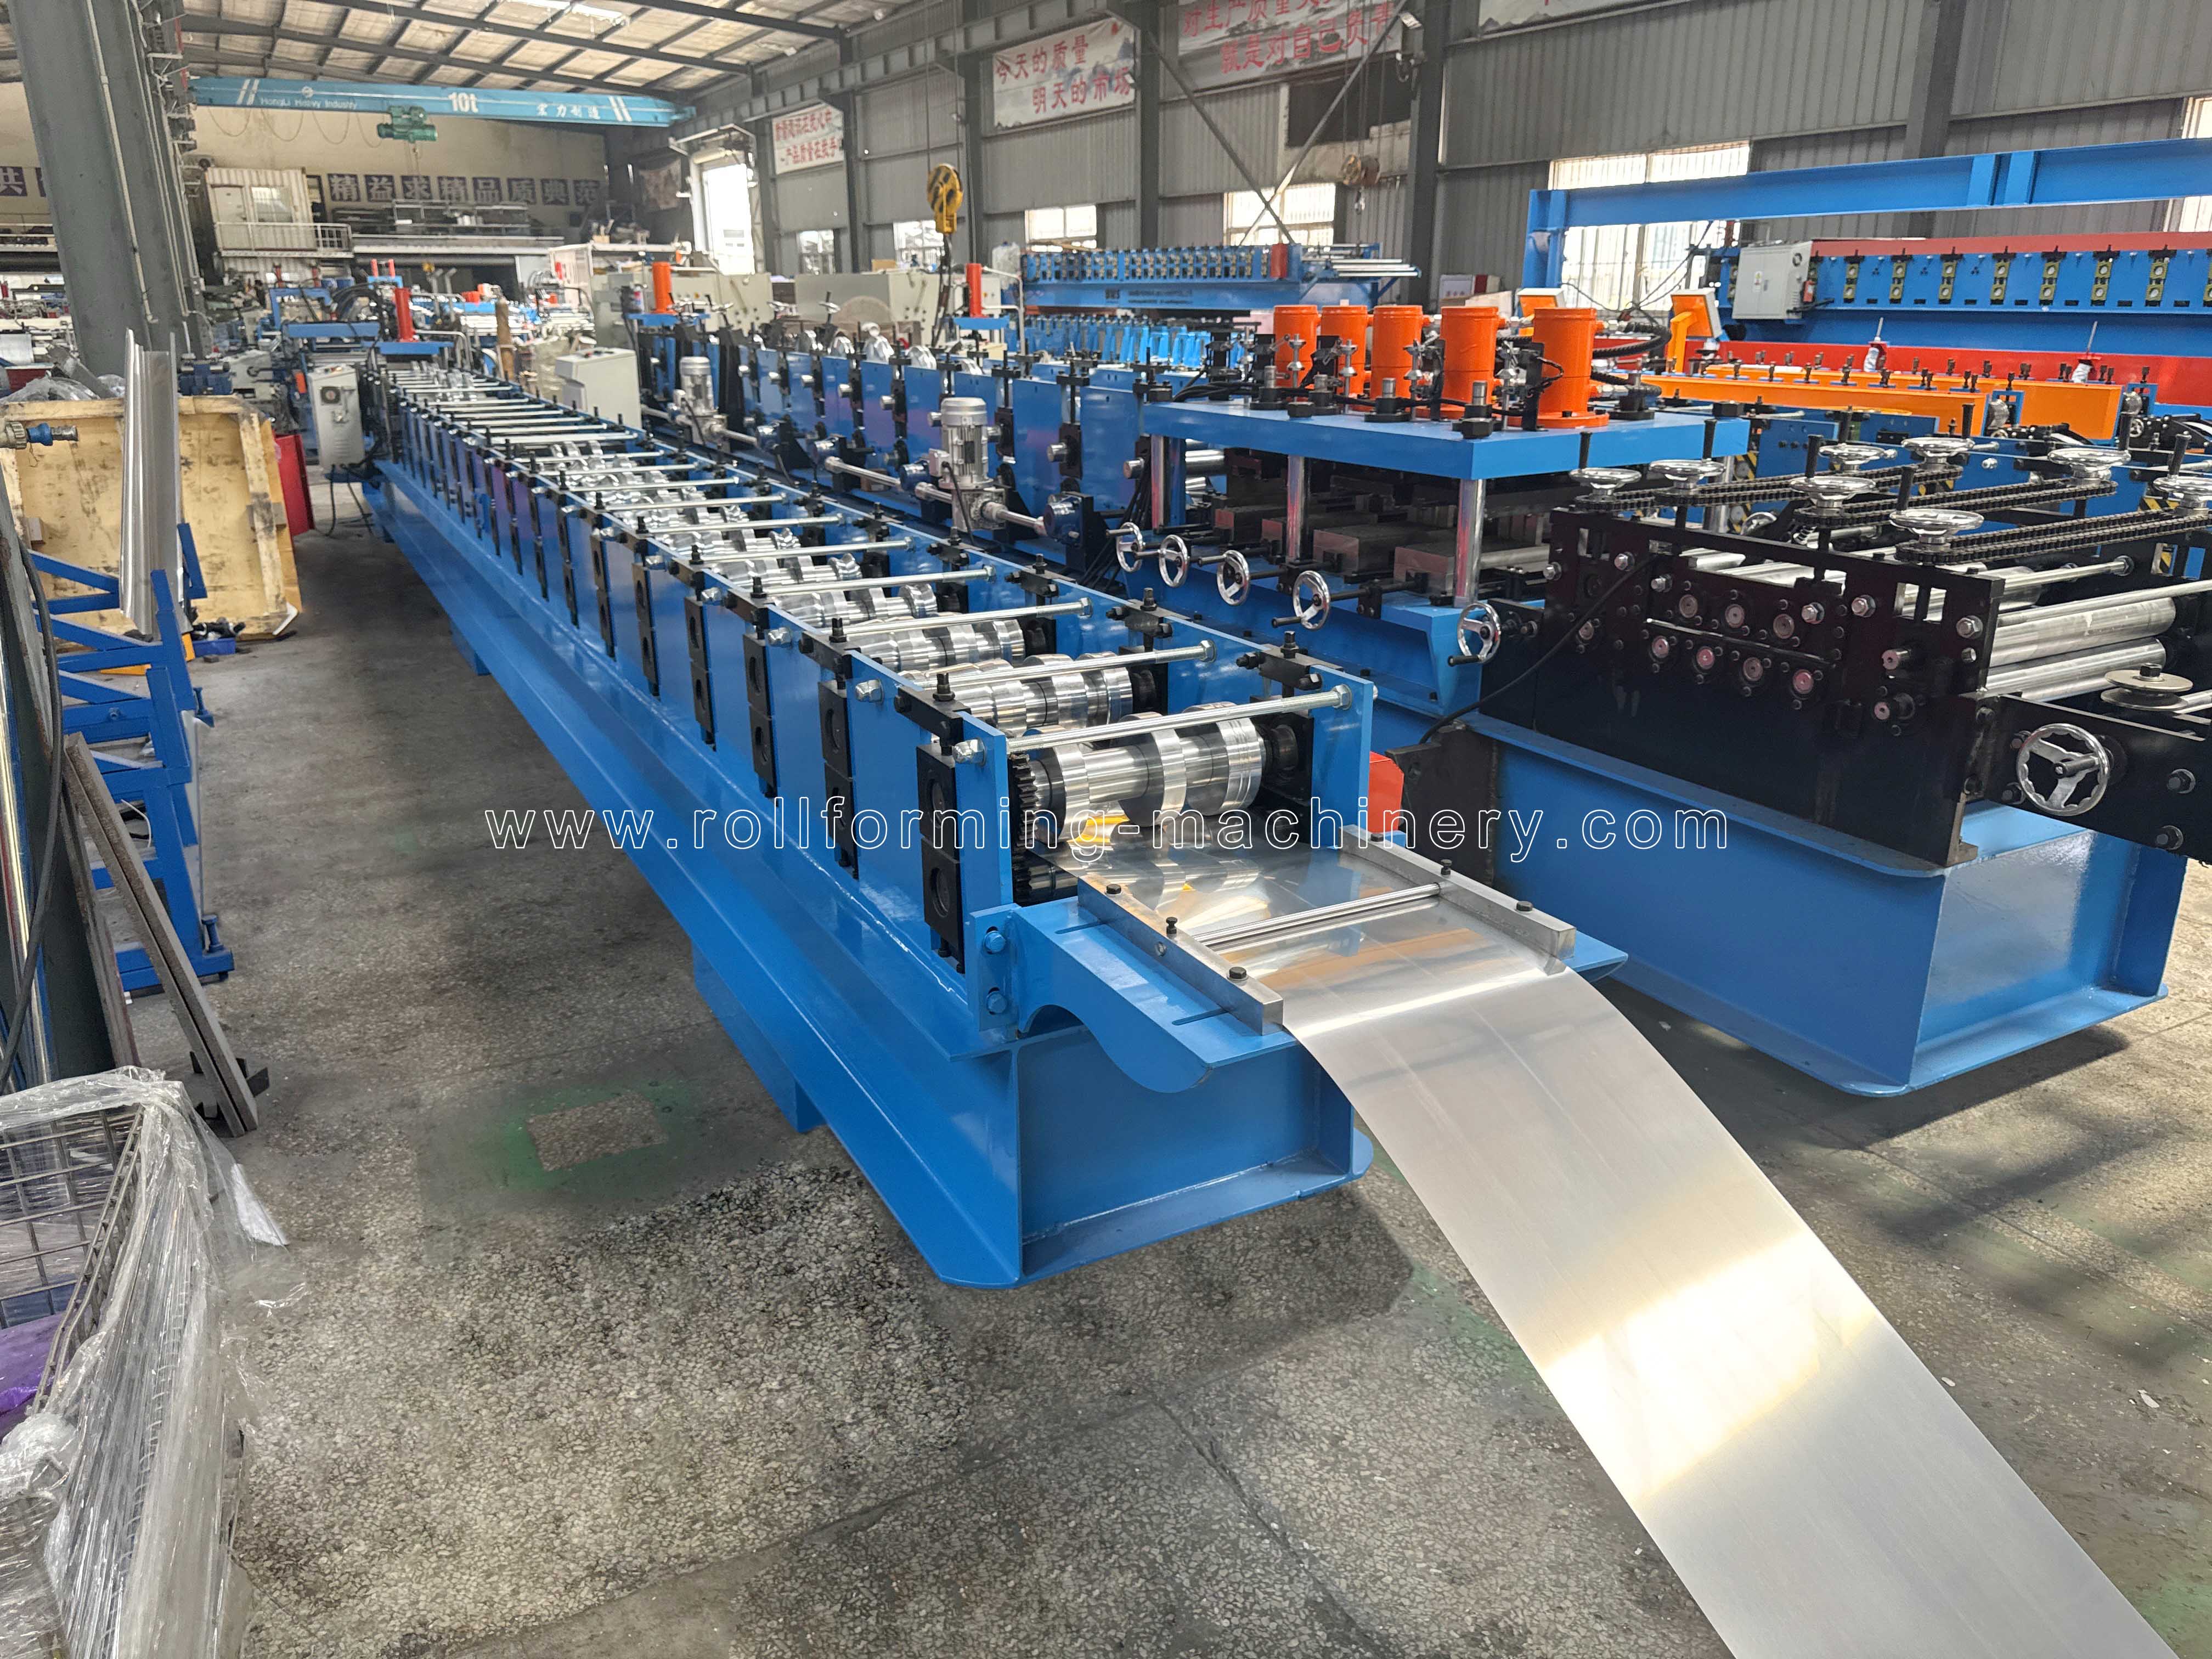
Elektitaj BMS pluvkanaleto maŝinagordoj
Urĝlistu agordon laŭ ĝia sekcio kaj krudmaterialo. Komuna produktonomo ne igas ĉi tiujn maŝinojn interŝanĝeblaj tra ĉiuj K-stilaj, duonrondaj aŭ skatolaj profiloj.
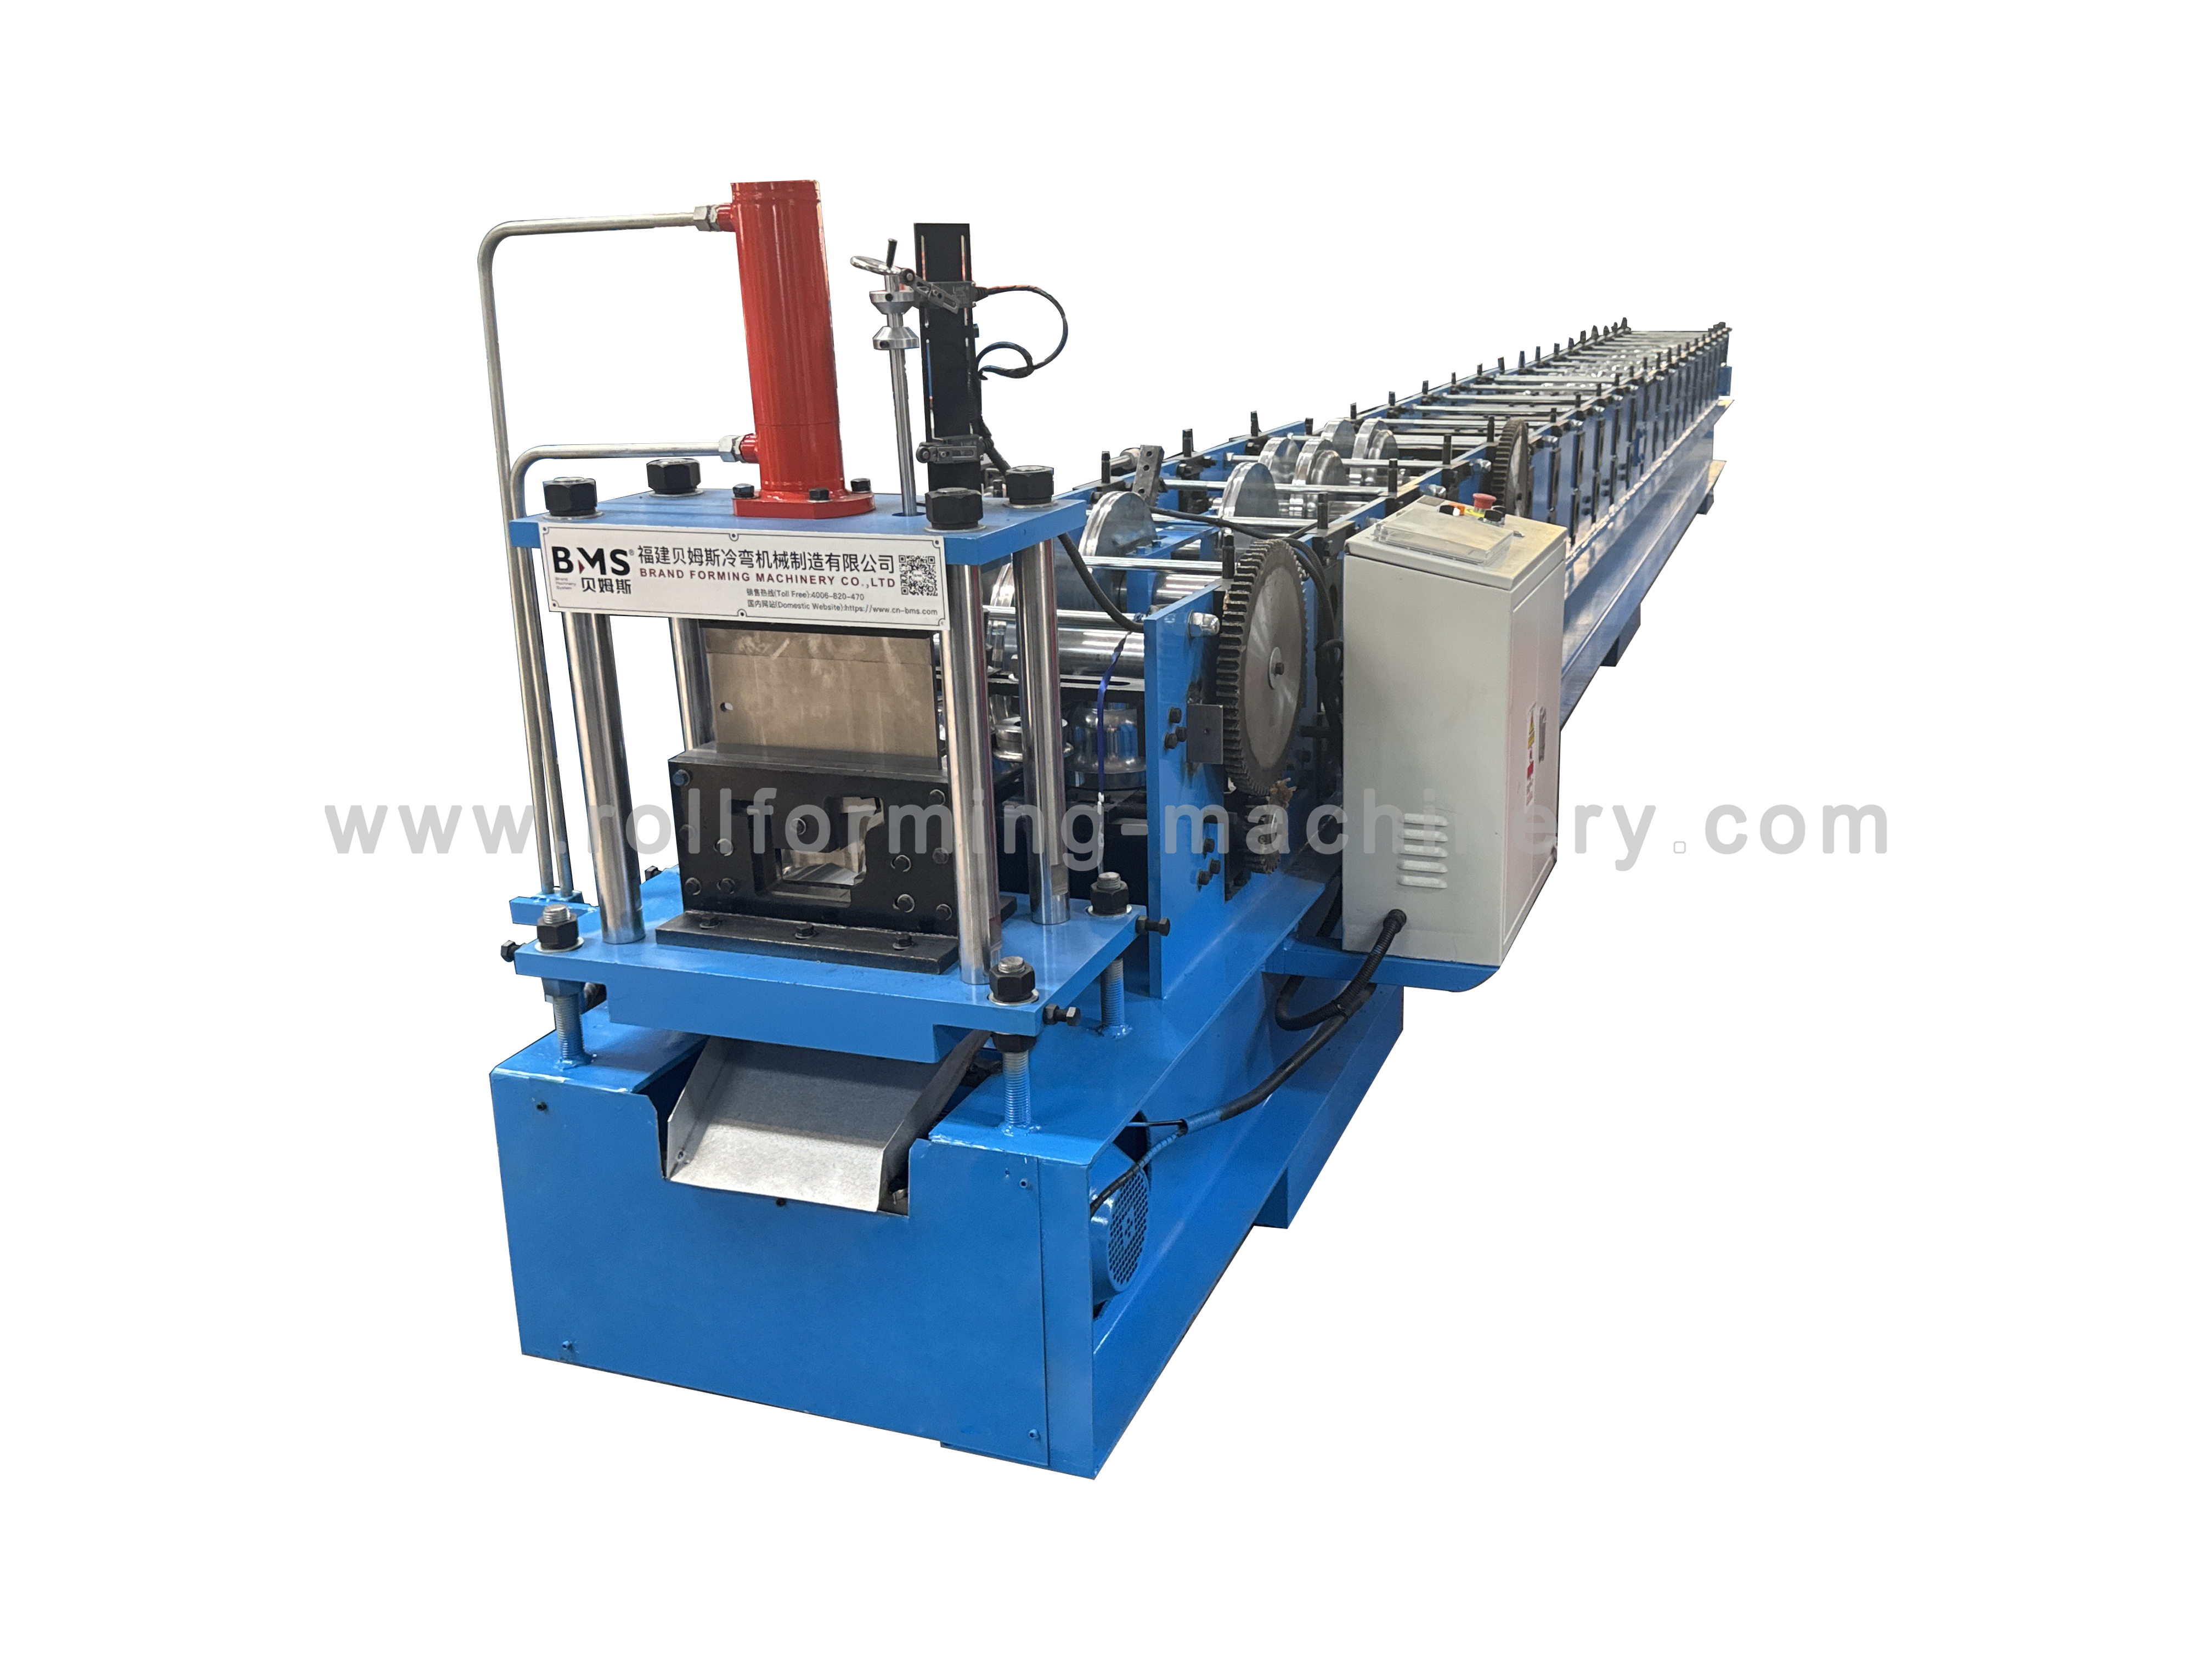
YX132-172 Hispana defluila maŝino
201 neoksidebla ŝtalo · 0,5–0,8 mm
La agordo BMS YX132-172 estas specifita por 201 neoksidebla ŝtalo, 0.5-0.8 mm dika, kun rendimento de 260-310 MPa.
- Kongruu viajn konturajn kaj randajn detalojn al la proponita ilaro.
- Aliaj neoksideblaj gradoj aŭ malsama sekcio postulas apartan materialon kaj ilan taksadon.

Portebla defluila maŝino
GI / PPGL / aluminio · 0,3–0,6 mm
La portebla konfiguracio de BMS precizigas galvanizitan ŝtalon (GI), PPGL aŭ aluminion je 0.3-0.6 mm. La referenca defluilo estas 144 mm larĝa kaj 90 mm alta.
- Komparu la kompletan kurban sekcion, murojn kaj randformon kun via desegnaĵo.
- Elektu laŭ la proponita profilo kaj materiala agordo; formo-familia nomo sole ne povas difini sian ilaron.

Kanalmaŝino kun laŭvola truado
Galvanizita lado · 0,25–0,55 mm
La BMS laŭvola-truanta agordo precizigas galvanizitan folion je 0.25-0.55 mm. Larĝo de nutrado estas agordita de la proponita sekcia desegnaĵo.
- Difinu truograndecon, ŝablonon kaj lokon rilate al la faldoj.
- Specifu ĉu truoj subtenas interkovrajn juntojn aŭ alian interfacon, kaj inkluzivas truadon en la ekipaĵamplekso kiam bezonate.
Specimeno → akcepto
Inspektu la formon, randon kaj surfacon
Uzu finitan specimenon por konkretigi la diskuton. Foto helpas identigi la formon kaj videblajn difektojn; dimensioj, taŭgeco kaj ripeteblo bezonas interkonsentitan mezuradon aŭ provan metodon.

Formo & risorto
Serĉu malebenajn murojn, tordiĝon, arkon aŭ randon, kiu malfermiĝas post formado.
Mezuro aŭ provoMezuru malfermon, profundon, murangulojn kaj radiusojn uzante interkonsentitajn datumojn. Deklaru ĉu la tranĉita specimeno estas senpaga aŭ subtenata, tiam kontrolu kritikajn dimensiojn kaj kongruas kun la reala pariĝokomponento.
Randoj kaj tranĉitaj finoj
Inspektu faldojn aŭ bidojn por fendoj kaj neregula fermo. Ekzamenu la tranĉon por raŭboj, disbatitaj randoj kaj fina distordo.
Mezuro aŭ provoKonsentu la tranĉfinan kondiĉon, truopoziciojn kaj rand-taŭgajn kriteriojn. Enmetu la elektitan profilon, materialon kaj tranĉan aranĝon en la provo.
Surfaco & tegaĵo
Inspektu la elmontritan vizaĝon por grataĵoj, rulmarkoj kaj tegaĵo-damaĝo ĉe kurboj.
Mezuro aŭ provoUzu la celitan kovritan bobenon kaj konstatu, kiu vizaĝo restas videbla. Konsentu akcepteblan aspekton kaj ajnajn postulatajn tegkontrolojn antaŭ akcepto.
Konservu ĉiun specimenon ligita al ĝia desegna revizio, materiala grado, dikeco, bobena specifo kaj aranĝo. Konsentu specimenajn lokojn, kvantojn kaj akceptajn limojn por via mendo.

Unu profilo aŭ produkta gamo?
Traktu ĉiun kroman profilon kiel ilan decidon
Por pluraj mendaj profiloj, provizu apartan sekcion kaj materialan specifon por ĉiu. Grupigi ilin sub unu defluila stilo ne establas oftan aron de ruliloj aŭ oftan tranĉilon.
Sama sekcio, malsama tranĉa longo
Konservu la konturon, randajn detalojn kaj materialon ene de la interkonsentita agordo. Kontrola agordo por tranĉa longo ne ŝanĝas la rulformon.
Variaĵo de grandeco, radiuso aŭ rando
Ŝanĝi la malfermon, profundon, malantaŭan muron, orlon aŭ bidon povas ŝanĝi rulkontakton kaj ilan forigon. Difinu la variantojn por taksi alĝustigon, aldonan ilaron aŭ apartan maŝinan amplekson.
Nova materialo aŭ trua ŝablono
Materiala ŝanĝo povas ŝanĝi risorton kaj finiĝi; truo-ŝablona ŝanĝo povas influi la truado kaj formanta sekvencon. Inkluzivi ambaŭ en la profila komparo kaj prova plano.
Rilata ekipaĵo
Planu bobenan uzadon kaj stripretigon
Aldonu ekipaĵon por difinita produktada tasko. Kongruu ĝiajn bobenlimojn, nutraĵdirekton kaj kontrolojn al la proponita deflulinio, kaj tenu helpan amplekson klara en la citaĵo.

Hidraŭlika malvolvaĵo kun bobenaŭto
La BMS 5–7T devolvaĵo estas boben-manipula opcio por taksi kiam via envenanta bobeno kaj ŝarĝa metodo postulas elektran uzadon.
Sendu bobenan pezon, larĝon, internan/eksteran diametron kaj ŝarĝan metodon. Kontrolu nutradon kaj kontrolu integriĝon prefere ol elekti laŭ kapablo sole.
Rigardu la hidraŭlikan devolvaĵon
Tranĉita kaj fenda ekipaĵo
Aĉetante larĝajn ŝtalajn bobenojn, fendado preparas pli mallarĝajn nutraĵstriojn por defluilo, fulmado kaj krestĉapoproduktado.
Difinu majstran bobenan materialon, dikecon, celajn striolarĝojn kaj randkondiĉon. Establi la evoluitan larĝon de la defluilo antaŭ ol engaĝiĝi al pogranda fenda bobeno.
Rigardu stri-preparajn ekipaĵojnUtila unua enketo
Konstruu pakaĵon pri profilpostuloj
Faru unu klaran rekordon por ĉiu profilo, kiun vi volas produkti. Priorigu la ĉefan ordan sekcion, tiam identigu la variantojn, por ke la diskuto pri maŝinaro kaj ilaro restu specifa.
Difinu la finitan sekcion
Sendu dimensiitan desegnon kun unuoj kaj revizio, antaŭa/malantaŭa orientiĝo, ene de kurbradioj, falditaj aŭ rulitaj randoj, truodetaloj kaj kritikaj interfacaj toleremoj. Marku internajn/eksterajn dimensiojn kaj aldonu finajn kaj flankajn specimenajn fotojn.
Priskribu la realan krudmaterialon
Provizu informojn pri grado, rendimento-forto aŭ temperamento, minimuma/maksimuma dikeco, tegaĵo kaj videbla vizaĝo, protekta filmo, provizita bobenlarĝo kaj bobenaj dimensioj. Indiku bazan metalan kaj kovritan dikecon aparte kie koncernas.
Preparu la provon kaj taŭgan kontrolon
Identigu la celitan provan bobenon, kuniĝaj partoj aŭ mezuriloj, mezurdatumojn kaj akceptajn kriteriojn. Interkonsentu nutraĵlarĝon, provmaterialan kvanton kaj provizadon respondecon antaŭ aranĝi la kuron.
Por nova profilo, la personigo-servo de BMS inkluzivas realigeblojn kaj profilskizon. Uzu vian postulan pakon por diskuti la sekcion antaŭ fini la maŝinan amplekson.
Sendu profilpostulojnRilataj rimedoj
Daŭrigu la ĝustan elektan taskon
Produktadkampo kaj aĉetado
Komparu pli larĝajn maŝinajn agordojn, subtenajn ekipaĵojn kaj citaĵpretigon post difini vian profilon de pluva kanalo.
Revizii BMS-kanaleto-aĉetopciojnPersonigo & inspektado
Legu respondojn de BMS pri profil-evoluaj servoj, antaŭ-livera inspektado kaj la preparoj bezonataj en via fabriko.
Legu Oftaj Demandoj pri BMS-MaŝinaroPlanado pri instalado kaj subteno
Uzu la BMS-servan itineron por diskuti pri komisiado, trejnado kaj subtenaj aranĝoj por la elektita agordo.
Revizii BMS-maŝinarajn servojnOftaj demandoj pri elekto de maŝino de pluvokanaleto
Similaj maŝinnomoj sole ne establas sekciokongruecon. Komparu la kompletan desegnon, materialon kaj rulilon/tranĉiloskopon. Portebla, hispana kaj senjunta priskribas malsamajn aspektojn de maŝino; kontinua deflua produktado kaj tegmento-pluvakva produktado povas uzi la saman ekipaĵon kiam la specifita profilo kaj materialo kongruas.
Ne. Bobena larĝo estas la evoluinta stria larĝo kalkulita de la kompleta sekcio, inkluzive de rektaj longoj, flekseblaj permesoj kaj falditaj aŭ rulitaj randoj. Materialo, dikeco kaj internaj kurbradioj influas la kalkulon. Establi la nutraĵlarĝon per ilardezajno kaj prova materialo antaŭ aĉeti pograndan strion.
Kupra ordo aŭ malsama neoksidebla ŝtalo bezonas sian propran taksadon pri materialo kaj ilo. BMS YX132-172 specifas 201 neoksidebla ŝtalo; la portebla agordo de BMS specifas GI, PPGL aŭ aluminion; la BMS laŭvola-truanta agordo specifas galvanizitan folion. Sendu la celitan gradon, dikecon kaj tegaĵon kun la sekcia desegnaĵo.
Uzu la foton kune kun dimensia desegnaĵo. Ĝi montras la konturon, randon kaj finpoluron sed ne difinas radiusojn, angulojn, toleremojn aŭ mezurdatumojn. Identigu la kritikan sekspariĝon kiam taŭga estas parto de akcepto.
Listigu ĉiun sekcion kun ĝia desegna revizio, materialo kaj dikeco, randaj kaj truodetaloj, kaj ordiga prioritato. Identigu, kiuj dimensioj varias. Tio ebligas diskuton pri alĝustigo, ilarŝanĝoj aŭ aparta ekipaĵo; profillisto sole ne establas universalan ŝanĝkapablon.
Preparu la ejan potencon de la elektita maŝino, provan materialon, dungitaron kaj pritraktan ekipaĵon; inkludu hidraŭlikan petrolon kie la agordo uzas hidraŭlikon. Planu ajnan aĉetanton aŭ triapartan antaŭ-liveran inspektadon kun interkonsentitaj provaj kriterioj. Difinu komisiadon, trejnadon kaj subtenan amplekson laŭ la ordo, kune kun ejo-potenco kaj cel-dokumentaj postuloj.
Via sekva produktaddecido
Sendu vian sekcion.
Diskutu BMS-agordon.
Diru al BMS kiun metalan pluvkanalon vi fabrikas kaj kiun bobenon vi planas uzi. Konstruu la diskuton ĉirkaŭ la preta produkto, ĝiaj interfacoj kaj la ilaro por viaj mendoj.
- Sekcia desegnaĵo kun dimensioj kaj revizio
- Materiala grado, dikeco kaj tegaĵo
- Ekzemplaj fotoj kaj ŝlosilaj konvenaj aŭ randpostuloj