Sie sind hier: Heim »
Nachricht »
Branchennachrichten »
Rollformmaschine für Wandpaneele: Wählen Sie eine dedizierte Linie oder eine Dach- und Wand-Doppelschicht
Rollformmaschine für Wandpaneele: Wählen Sie eine dedizierte Linie oder eine Dach- und Wand-Doppelschicht
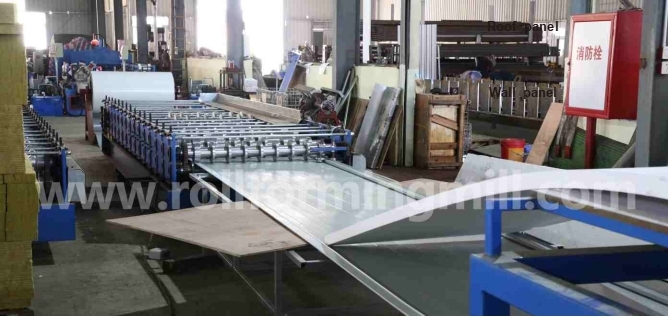
Wählen Sie eine spezielle Rollformmaschine für Wandpaneele, wenn Wandaufträge Ihre geschäftigsten Produktionsfenster füllen und Sie bereits über eine zuverlässige Quelle für Dachpaneele verfügen. Eine Dach-Wand-Doppelschicht ist sinnvoll, wenn Sie zwei wiederkehrende Profile haben und genügend Zeit haben, beide Profile auszuführen, einschließlich des Wechsels zwischen ihnen.
Schauen Sie sich zunächst die Woche an, in der beide Produkte versandt werden müssen. Nach der letzten Wandbestellung passt möglicherweise eine große Dachpartie. Sogar eine kleine Dachcharge kann zu einer verspäteten Wandlieferung führen, wenn sie mitten in der Produktion eintrifft und vor dem Versand zwei Änderungen erforderlich sind.
Definieren Sie den Bedarf an Wand- und Dachprofilen
Beginnen Sie mit den Zeichnungen hinter Ihren Wand- und Dachaufträgen. Wenn beide den gleichen zugelassenen Abschnitt verwenden, kann ein Rollensatz beides bedienen. Überprüfen Sie die Rippen, Kantendetails, Materialauswahl und Schnittlänge. Wenn sich die Zeichnungen unterscheiden, vergleichen Sie zwei Produktionsrouten mit denselben Versanddaten.
Erstellen Sie eine Bestellliste für beide Angebote
Zeichnung und Lager. Geben Sie jeder Zeichnungsrevision eine eigene Linie. Notieren Sie die Sorte, Beschichtung und Dicke. Zwei unter ähnlichen Namen verkaufte Paneele können unterschiedliche Kanten haben oder unterschiedliche Streifenbreiten benötigen.
Stücke und Längen. Notieren Sie die Menge bei jeder Schnittlänge in Metern (m). Beispielsweise erfordern 200 Wandpaneele bei 6 m 1.200 laufende m an akzeptierten Paneelen. Behalten Sie die Stückzahl bei, da das Schneiden und Entladen jeweils blattweise erfolgt.
Freigabe und Versand. Notieren Sie, wann die Bestellung und ihr Coil fertig sein werden und wann der fertige Stapel versandbereit sein muss. Markieren Sie Jobs, die in eine andere Schicht verschoben werden können. Eine mittags freigegebene Bestellung kann nicht mit einer bereits versandten Morgenbestellung gruppiert werden.
Finden Sie die Woche, die über den Kauf entscheidet
Vergleichen Sie eine normale Woche mit einer Woche, in der beide Produkte zusammen versendet werden müssen. Markieren Sie, wo eine verspätete Dachbestellung einen Wandstapel unterbrechen würde. Diese Unterbrechung bedeutet zwei Profiländerungen, wenn Sie vor dem Versand zur Wandbestellung zurückkehren müssen.
Reservieren Sie für die dedizierte Option Zeit für eine bestehende Dachlinie oder holen Sie sich eine Lieferzusage von einem externen Lieferanten. Beinhaltet Transport und Eingangskontrolle. Wenn sich Dach- und Wandstapel einen LKW teilen, kann ein fertiger Wandstapel allein die Sendung nicht freigeben.
Vergleichen Sie dedizierte und gemeinsam genutzte Layouts
Ein spezieller Former hält Maschinenzeit für den Wandabschnitt bereit. Bei einer Doppelschichtlinie werden zwei Formungspfade in einem Rahmen zusammengefasst. Planen Sie ein aktives Profil ein, es sei denn, der Lieferant demonstriert das gleichzeitige Formen, Schneiden und Entladen beider Routen. Zwei Ebenen können weiterhin von einer Schneid- oder Aufnahmeposition abhängen.
Scrollen Sie auf einem schmalen Bildschirm über die Tabelle, um beide Angebote anzuzeigen.
Optionen für Nur-Wand-Linien und Linien mit zwei Profilen
Was zu vergleichen ist
Spezieller Wandformer
Dach- und Wand-Doppelschicht
Profilabdeckung
Ein vereinbarter Wandabschnitt. Weisen Sie einen bestimmten Dachabschnitt einer anderen bewährten Route zu.
Eine genehmigte Zeichnung pro Umformweg. Identifizieren Sie die Wand- und Dachausstattung.
Betriebssequenz
Wallruns behalten ihre Maschinenzeit. Überprüfen Sie die Kapazität an der separaten Dachquelle.
Planen Sie jeweils eine Charge auf einer sequentiellen Linie, einschließlich beider Änderungsrichtungen.
Spulenhülle
Genehmigen Sie die Wandspule für die Eingangsgeräte und Rollen. Dachbestand separat prüfen.
Überprüfen Sie den Streifenbereich jeder Ebene und die Fähigkeit der gemeinsamen Abwickelhaspel, beide Spulen zu verarbeiten.
Schneiden
Passen Sie den Wandschneider an die Form und die kürzeste Länge an. Dachzuschnitt separat bestätigen.
Benennen Sie jeden Fräser und jede Matrize. Berücksichtigen Sie jeden Werkzeugwechsel in der Wechselzeit.
Inklusive Handhabung
Preis für Wandspulenladung und Plattenaufnahme. Legen Sie den Erhalt der separat angefertigten Dachplatten bei.
Bepreisen Sie den Weg von beiden Ausstiegshöhen zu einem herausnehmbaren Stapel. Identifizieren Sie gemeinsam genutzte Geräte.
Testen Sie eine verspätete Dachbestellung
Nutzen Sie Ihre eigene Zuschnittsliste und ausgewiesene Preise für eine Kaufentscheidung. Bei den folgenden Zahlen handelt es sich um Annahmen für ein Vier-Stunden-Fenster. Sie zeigen, wie ein Auftrag in die gesamte Schicht passen kann, aber einen früheren LKW übersehen kann.
Verfügbare Zeit. Beginnen Sie mit der fertigen Wandspule und dem Versand in 240 Minuten. Gehen Sie davon aus, dass es in diesem Fenster keine Unterbrechungen oder nicht zusammenhängenden Stopps gibt.
Wandlauf. Sie benötigen 1.200 m akzeptierte Wandpaneele. Bei einer angenommenen Schnitt- und Stapelgeschwindigkeit von 10 m/min dauert diese Charge 120 Minuten.
Dachlauf. Sie benötigen 600 m akzeptierte Dachplatten. Bei einer angenommenen Schnitt- und Stapelgeschwindigkeit von 8 m/min dauert diese Charge 75 Minuten.
Jede Änderung. Gehen Sie von 18 Minuten vom letzten akzeptierten Panel eines Profils bis zum ersten akzeptierten Setup-Beispiel des nächsten aus. Berücksichtigen Sie Spulen-, Führungs- und Auslasseinstellungen sowie Startabweisungen. Legen Sie das Muster beiseite, damit seine Länge nicht auf die Bestellung angerechnet wird.
Wenn beide Bestellungen zu Beginn fertig sind und der Dachstapel als letzter versendet werden kann, führen Sie zuerst die Wand und dann das Dach aus. Ein Wechsel führt zu einem Abschluss in Minute 213 (120 + 18 + 75). Damit verbleiben 27 Minuten vor dem Versand.
Wenn der Dachauftrag in Minute 60 eintrifft
Dieses Mal muss der Dachstapel bei Minute 165 fertig sein. Wenn Sie zuerst den Wandstapel fertigstellen, wird das Dach bei Minute 213 fertig sein. Teilen Sie stattdessen den Wandlauf auf und folgen Sie den beiden Übergaben.
Minuten 0–60 · Wand. Verlegen Sie in der ersten Stunde 600 m Wandpaneele. Die verbleibende Wandordnung beträgt 600 m.
Minuten 60–153 · Dach. Schalten Sie 18 Minuten lang um und lassen Sie dann den Dachstapel 75 Minuten lang laufen. Der Dachstapel erreicht seine Frist um 12 Minuten.
Protokoll 153–231 · Wand. Wechseln Sie für 18 Minuten zurück und beenden Sie den Wandstapel in 60 Minuten. Der letzte Wandstapel ist 9 Minuten vor dem Versand fertig.
Wie lange kann der Wechsel dauern?
Erster Wechsel: höchstens 30 Minuten. Subtrahieren Sie die Freigabezeit und den Dachlauf vom Dachtermin (165 − 60 − 75).
Beide Wechsel zusammen: höchstens 45 Minuten. Subtrahieren Sie beide Läufe vom vollständigen Fenster (240 − 120 − 75). Die beiden Änderungen müssen nicht gleich lange dauern.
Wenn der Lieferant 25 Minuten in jede Richtung benötigt, ist der Dachstapel bei 160 Minuten und der Wandstapel bei 245 Minuten fertig. Selbst bei 18 Minuten pro Schalter kommen bei zusätzlichen 80 m Dachpaneelen 10 Minuten hinzu. Das Dach endet immer noch bei 163, aber die Wand rutscht auf 241 ab.
Überprüfen Sie gleichzeitig die separate Dachroute
Bei der angenommenen Wandgeschwindigkeit schafft der engagierte Former alle 1.200 m in 120 Minuten. Die Dachquelle hat von der Freigabe bis zum Versand nur 105 Minuten Zeit (165 − 60). Bestätigen Sie, dass in dieser Zeit 600 akzeptierte Kubikmeter geliefert werden können, einschließlich Transport und Inspektion.
Überprüfen Sie allgemeine Spulen- und Werkzeugbeschränkungen
Vergleichen Sie die Einzugsbreite und die Abdeckungsbreite in jeder Zeichnung. Die Einzugsbreite ist der flache Streifen, der in die Rollen einläuft. Die Deckbreite ist die Breite, die das fertige Paneel abdecken soll. Der Streifen muss die flachen Flächen und die entwickelte Länge um jede Biegung bieten. Rippentiefe, Biegeradius und Kantenrückstellungen können die erforderliche Streifenbreite ändern, selbst wenn die Deckbreite gleich bleibt.
Ordnen Sie jede Zeichnung ihrer Spule zu
Plattenform. Geben Sie die Zeichnungsrevision, Rippenteilung und -tiefe, Kantendetails und Toleranzen an. Bitten Sie den Lieferanten, auf derselben Zeichnung die erforderliche Einzugsbreite und die fertige Abdeckungsbreite in Millimetern (mm) zu vermerken.
Material und Verarbeitung. Geben Sie die tatsächliche Stahlsorte, Beschichtung und freiliegende Oberfläche an. Geben Sie an, ob sich der Dickenbereich in mm auf das Grundmetall oder das beschichtete Material bezieht. Geben Sie die Streckgrenze in Megapascal (MPa) an, wenn die Spulenspezifikation dies vorgibt.
Abweichungen zwischen den Lieferungen. Geben Sie den Dickenbereich an, den Ihr Spulenlieferant liefern kann. Der Rollforming Guide for Building Panels von US Steel erklärt, warum die Werkzeugkonstruktion bei den Materialeigenschaften und Dickentoleranzen beginnt. Eine Rückfederung, nachdem das Band die Walzen verlassen hat, kann den fertigen Rippenwinkel verändern. Bestätigen Sie, dass das Profil mit dem tatsächlichen Material übereinstimmt.
BMS listet den YX25-211-844 auf Automatische Wandpaneel-Rollformmaschine für Dach-/Wandpaneele. In seinem Beispiel wird 0,3–0,6 mm vorlackierter verzinkter Stahl (PPGI) mit manueller oder hydraulischer Abwickelhaspel verwendet.
Für einen bestimmten Dachabschnitt ist ein eigener zeichnungsbasierter Doppelschichtvorschlag erforderlich. Es sollte die Rollen und den Cutoff für jede Form identifizieren. Ein Produktname, der beide Verwendungszwecke erwähnt, bedeutet nicht, dass ein zweiter Werkzeugsatz enthalten ist.
Die in der BMS YX25-211-844-Auflistung gezeigten Rollen bilden das Blatt in Etappen. Vergleichen Sie die fertigen Rippen und Kanten mit der Zeichnung des benötigten Profils.
Folgen Sie jeder Spule in die Maschine
An der Abwickelhaspel. Geben Sie den Innendurchmesser, den maximalen Außendurchmesser und die Streifenbreite in mm an. Geben Sie die maximale Masse in Kilogramm (kg) oder Tonnen (t) an. Der Innendurchmesser muss zum Dorn, der Welle, die die Spule hält, passen.
An den Futterführern. Lassen Sie sich vom Lieferanten zeigen, wie jeder Streifen seinen Formgrad erreicht. Zwei Spulen können auf die gleiche Abwickelhaspel passen, erfordern jedoch unterschiedliche Führungseinstellungen oder Eintrittshöhen.
Bei einem Wechsel in der Mitte der Charge. Entscheiden Sie, wohin die teilweise genutzte Wandspule geführt werden soll, während die Dachspule läuft. Berücksichtigen Sie die Zeit zum Austauschen und Einfädeln der Spulen sowie Platz für die Bereitstellung. Unterschiedliche Breiten oder Ausführungen erfordern möglicherweise separate Lagerbestände, selbst auf einer gemeinsamen Linie.
Vergleichen Sie Schnitt- und Ausgabehandhabung
Vergleichen Sie akzeptierte Stapel aus derselben Schnittliste. Kurze Bleche stellen höhere Anforderungen an den Schneideplotter. Lange Blätter benötigen einen freien Weg zu einem Ort, an dem Ihre Mitarbeiter den Stapel abtransportieren können. Beide Grenzwerte können die vor dem Versand verfügbare Ausgabe verringern.
Zählen Sie die Schnitte in einer Reihenfolge von 600 m
Der Leitfaden für Bauplatten von US Steel zeigt eine vorgeschnittene Linie, die flache Streifen vor dem Formen schneidet, und eine nachgeschnittene Linie, die die geformte Platte schneidet. BMS listet im YX25-211-844-Workflow einen manuellen Vorschneider, einen hydraulischen Nachschneider und ein Ausgangsregal auf. Fragen Sie in Ihrem Angebot nach, welches Gerät die fertige Länge schafft.
Bei 2 m pro Platte 300 Fertigschnitte. Bei einer Stop-to-Cut-Linie wird der Vorschub für jedes Stück unterbrochen. Fragen Sie nach der Batch-Zeit bei dieser kurzen Länge.
Bei 6 m pro Platte 100 Fertigschnitte. Die gleiche Gesamtlänge erfordert ein Drittel so viele Schnitte. Stellen Sie sicher, dass die längeren Blätter den Schneider passieren können, während das nächste Stück vorgeschoben wird.
Wenn ein Lieferant eine bewegliche Schere anbietet, bitten Sie ihn, das Schneiden zu demonstrieren, während sich das Band mit der angegebenen Geschwindigkeit bewegt. Überprüfen Sie die Länge, Endrechtwinkligkeit und Rippenform an Mustern beider Profile. Zählen Sie akzeptierte Platten auf der Empfangsseite, wenn Sie eine Chargenrate berechnen.
Zeichnen Sie drei Punkte auf dem Werkslayout nach.
Fräser zur ersten Stütze. Markieren Sie beide Auslaufhöhen und den Abstand zum Auslaufgestell oder Stapler. Überprüfen Sie, wie das kürzeste Paneel diese Lücke überquert und wo das längste Paneel gestützt wird.
Erste Unterstützung bis hin zum Full-Stack. Geben Sie die Teile pro Stapel, die Anzahl der Stapel, die Plattenausrichtung und das akzeptable Finish an. Lassen Sie sich vom Lieferanten zeigen, welche Führungen oder Stützen sich beim Niveauwechsel bewegen und wie lange diese Anpassung dauert.
Voller Stapel zur Abholung. Markieren Sie Säulen, Gänge, Coil-Anlieferungen und Ihren vorgesehenen Hubweg in mm oder m. Fragen Sie, ob die Linie zur Stapelentnahme anhalten muss. Planen Sie bei einer dedizierten Wandlinie auch Platz für die Aufnahme von an anderer Stelle hergestellten Dachstapeln ein.
Stützrollen an einem BMS Diamond Rib/PBR-Plattenstapler. Verfolgen Sie den Weg von jedem angegebenen Schneidgerät bis zu dem Punkt, an dem Ihr Team den fertigen Stapel entfernen kann.
Fordern Sie zwei vergleichbare Ausstattungsangebote an
Fordern Sie die spezielle Wandmaschine und die Dach-Wand-Doppelschicht gegen eine einzige Kaufanfrage an. Verwenden Sie das gleiche Material, die gleiche Schnittliste, das gleiche Produktionsfenster und den gleichen Lieferpunkt. Bitten Sie die Lieferanten, neben dem Preis auch alle geänderten Annahmen anzugeben. Lassen Sie jeden Lieferanten die Artikel als „im Lieferumfang enthalten“, „optional“ oder „vom Käufer bereitgestellt“ markieren.
Was Sie senden und was Sie bepreisen sollen
Ihre Eingabe
Was jedes Angebot zurückgeben soll
Wand- und Dachzeichnungen mit Revisionsnummern
Zugelassene Formen, Rollen und Trennwerkzeuge. Geben Sie im Nur-Wand-Angebot die Dacharbeiten an, die separat beschafft werden sollen.
Bestellungen nach Profil, Freigabezeit, Schnittlänge, Menge und Termin
Eine Produktionssequenz mit akzeptierten Tarifen. Im gemeinsamen Angebot sollten Umsteigezeiten in beide Richtungen angegeben sein.
Tatsächliche Spulensorte, Beschichtung, Dicke, Breite, Innen- und Außendurchmesser und Masse
Ein Materialsortiment für jeden Pfad, die Abwickelhaspeloption und alle Lade- oder Zuführgeräte, die Sie bereitstellen müssen.
Fabrikraum, längstes Panel, Stapelgröße und Aufnahmerichtung
Ein dimensioniertes Layout von der Spulenbeladung bis zur Stapelentnahme. Ein Ausgaberegal und ein automatischer Stapler ermöglichen Ihrer Mannschaft unterschiedliche Aufgaben.
Verifizierte Versorgung in Ihrem Werk in Mexiko in Volt (V), Phasen und Hertz (Hz)
Nennlast für die gesamte Leitung in kW oder kVA, Versorgungsstrom in Ampere (A) und andere im Angebot erforderliche Versorgungsleistungen.
Vereinbaren Sie die Abnahme und Inbetriebnahme
Vor dem Versand. Vereinbaren Sie Zeichnungsmaße, Schnittlängentoleranz, Oberflächenzustand, Stücke pro Stapel und Stapelmenge. Testen Sie die Wandschnittliste auf der Standleitung. Auf der Doppelebene erfolgt die zeitliche Festlegung beider Änderungen unter Verwendung derselben Regel vom letzten guten Panel bis zum akzeptierten Muster. Zählen Sie angenommene Bestellstücke am Stapel.
In Ihrem Werk in Mexiko. Entladen, Positionieren, Anschließen, Probespulen, Inbetriebnahme und Schulung dem Käufer oder Lieferanten überlassen. Legen Sie fest, welche Kontrollen vor Ort wiederholt werden, wer einen Mangel behebt, in welcher Sprache Schulungen und Handbücher abgehalten werden und wer die Reisekosten übernimmt.
Vergleichen Sie die Kosten für die Ausführung derselben Bestellungen
Berücksichtigen Sie die vom Käufer bereitgestellte Handhabung und Inbetriebnahme in jeder Gesamtsumme. Für gekaufte Dachpaneele verwenden Sie den gelieferten Paneelpreis. Wenn man auch die Kosten für die rohe Dachspule hinzurechnet, würde das Material doppelt angerechnet.
Legen Sie jeden vollständigen Preis neben dem knappen Wochenplan fest. Wenn die Doppelschicht eine zusätzliche Schicht benötigt, berücksichtigen Sie deren Kosten. Wenn der Außendachlieferant mehr Benachrichtigungen benötigt, als Ihre Kunden geben, sollten Sie einen praktikablen Ersatzpreis festlegen. Beide können das von Ihnen gewählte Angebot ändern.
Häufig gestellte Fragen
Können Sie einer dedizierten Wandlinie später eine Dachebene hinzufügen?
Fordern Sie ein schriftliches Nachrüstangebot für die exakte Wandmaschine und die vorgeschlagene Dachzeichnung an. Lassen Sie den Lieferanten auflisten, welche Teile Sie behalten würden, welche Teile Sie ersetzen würden und wie lange die Wandproduktion eingestellt werden würde. Bis dieser Umfang bestätigt ist, prüfen Sie die Standleitung auf ihre reine Wandtauglichkeit.
Wählen Sie die Linie, die Ihren Versandterminen entspricht
Reservieren Sie eine eigene Wandlinie, wenn der Zeitplan für Spitzenwände knapp ist und Sie den Dachstapel über eine separate Route auf den LKW setzen können. Nehmen Sie die Doppelschicht in die engere Auswahl, wenn beide Zeichnungen passen und der vereinbarte gemischte Lauf beide Fristen einhält. Die verbleibende Zeit bis zur Abfahrt des ersten LKW ist oft ausschlaggebend für die Angebote.
Senden Sie eine E-Mail an BMS an info@rollformingmill.com , um zwei detaillierte Angebote zu erhalten. Senden Sie sowohl Profilzeichnungen als auch Bestellungen nach Profil, Beschichtung und Dicke, Spulenabmessungen, Plattenlängen, verfügbarer Stellfläche, Stromversorgung und Inbetriebnahmeumfang. Identifizieren Sie die Woche, die jeder Vorschlag abdecken soll.
BMS Machinery wurde 1992 gegründet und trat 2017 der XIAMEN BMS GROUP bei. Unser Produktionsnetzwerk in China umfasst 8 Fabriken, 6 Bearbeitungszentren und 1 Stahlkonstruktionsunternehmen mit einer Fläche von über 30.000 m². Zu den unterstützenden Referenzen gehören die ISO9001:2015-Qualitätsmanagementzertifizierung und von SGS ausgestellte CE/UKCA-Konformitätsprüfungen für Maschinen. Die Dun & Bradstreet D-U-N-S-Nummer der XIAMEN BMS GROUP lautet 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو