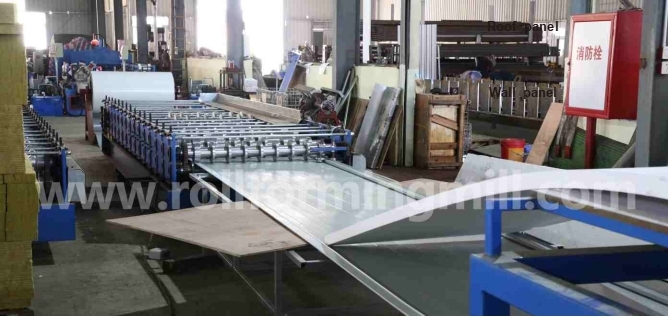
Виберіть спеціальну машину для формування стінових панелей, якщо замовлення на стіни заповнюють найбільш завантажені вікна, і у вас уже є надійне джерело панелей для даху. Подвійний шар даху та стіни має сенс, коли у вас є два повторювані профілі та достатньо часу для запуску обох, включаючи перемикання між ними.
Спочатку подивіться на тиждень, коли обидва продукти повинні бути відправлені. Велика партія даху може підійти після останнього замовлення стін. Навіть невелика партія даху може спричинити затримку доставки стін, якщо вона прибуде в середині та змусить дві зміни перед відправкою.
Визначте попит на стіновий і даховий профіль
Почніть із креслень за стінами та дахом. Якщо в обох використовується одна й та сама затверджена секція, один набір рулонів може служити для обох. Перевірте ребра, деталі країв, асортимент матеріалу та відріз. Якщо креслення відрізняються, порівняйте два виробничі маршрути з однаковими датами відправлення.
Створіть один список замовлень для обох пропозицій
Креслення та запас. Надайте кожній редакції малюнка окрему лінію. Запишіть проти нього марку, покриття та товщину. Дві панелі, що продаються під однаковими назвами, можуть мати різні краї або потребувати різної ширини смуги.
Штуки та довжини. Запишіть кількість на кожній довжині відрізу в метрах (м). Наприклад, 200 стінових панелей на 6 м потребують 1200 погонних м прийнятних панелей. Ведіть підрахунок шматків, оскільки розрізання та вивантаження відбуваються по одному аркушу.
Звільнення та відправка. Запишіть, коли замовлення та його котушка будуть готові та коли готовий стос має бути відправлений. Позначте робочі місця, які можна перевести в іншу зміну. Замовлення, випущене опівдні, не можна згрупувати з ранковим запуском, який уже відправлено.
Знайдіть тиждень, який вирішить покупку
Порівняйте звичайний тиждень із тим, коли обидва продукти повинні відправлятися разом. Позначте, де пізнє замовлення даху перерве партію стін. Ця перерва означає дві зміни профілю, якщо вам доведеться повернутися до замовлення стіни перед відправленням.
Для спеціальної опції зарезервуйте час на існуючу лінію даху або отримайте зобов’язання щодо доставки від зовнішнього постачальника. Включити транспорт і вхідний огляд. Коли стеки на дах і на стіни спільними для вантажівки, одна готова стела на стінах не може випустити вантаж.
Порівняйте виділені та спільні макети
Спеціальний формувач зберігає машинний час доступним для секції стіни. Двошарова лінія розміщує два формування на одному кадрі. Плануйте один активний профіль, якщо постачальник не продемонструє, що обидва маршрути формуються, розрізаються та розвантажуються разом. Два рівні все ще можуть залежати від одного різця або приймального положення.
На вузькому екрані прокрутіть таблицю, щоб переглянути обидві пропозиції.
Варіанти лінії лише для стіни та двох профілів.
З чим порівняти
Спеціалізований формувач стіни
Подвійний шар покрівлі та стіни
Покриття профілю
Одна узгоджена ділянка стіни. Призначте окрему ділянку даху іншому перевіреному маршруту.
Один затверджений креслення на шлях формування. Визначте інструменти стін і даху.
Послідовність роботи
Настінні пробіги зберігають машинний час. Перевірте потужність на окремому джерелі даху.
Плануйте одну партію за раз на послідовній лінії, включаючи обидва напрямки змін.
Конверт котушки
Затвердити настінну котушку для вхідного обладнання та рулонів. Перевірте запас даху окремо.
Перевірте діапазон смуги кожного рівня та здатність спільного розмотувача працювати з обома котушками.
Різання
Підберіть настінний фрез за формою та найкоротшою довжиною. Розрізання даху підтвердіть окремо.
Назвіть кожен різець і матрицю. Включіть будь-яку зміну матриці до часу перемикання.
Включено в транспортування
Ціна завантаження та отримання панелей. Включіть отримання окремо виготовлених панелей даху.
Оцініть маршрут від обох висот виходу до знімного стека. Визначте спільні пристрої.
Випробуйте пізнє замовлення даху
Використовуйте свій власний список і продемонстровані курси для прийняття рішення про покупку. Наведені нижче цифри є припущеннями для одного чотиригодинного вікна. Вони показують, як замовлення може відповідати повній зміні, але пропустити попередню вантажівку.
Доступний час. Почніть із готової настінної котушки та 240 хвилин на відправку. Припустимо, що в цьому вікні немає перерв або непов’язаних зупинок.
Настінний біг. Потрібно 1200 м прийнятих стінових панелей. При передбачуваній швидкості 10 м/хв під час різання та укладання ця партія займає 120 хвилин.
Прогін даху. Вам потрібно 600 м прийнятих панелей даху. При передбачуваній швидкості 8 м/хв під час різання та укладання ця партія займає 75 хвилин.
Кожна зміна. Припустимо, 18 хвилин від останньої прийнятої панелі одного профілю до першого прийнятого зразка налаштування наступного. Включіть налаштування змійовика, направляючої та вихідного отвору та відхилення при запуску. Відкладіть зразок убік, щоб його довжина не зараховувалась до замовлення.
Якщо обидва замовлення готові на початку і стек даху може бути доставлений останнім, запустіть стіну, а потім дах. Одна зміна дає фініш на 213 хвилині (120 + 18 + 75). Це залишає 27 хвилин до відправлення.
Коли на 60-й хвилині надходить замовлення на дах
Цього разу стека даху має бути готова до 165-ї хвилини. Якщо спочатку завершити партію стін, обробка даху буде виконана на 213-й хвилині. Замість цього розділіть стіну та виконайте дві передачі.
Хвилини 0–60 · Стінка. Пробігти 600 м стінових панелей за першу годину. Залишок стіни - 600 м.
Хвилини 60–153 · Дах. Перемикайте на 18 хвилин, потім запустіть партію даху протягом 75. Стек даху очищає свій термін на 12 хвилин.
Протоколи 153–231 · Ст. Поверніться назад на 18 хвилин і закінчіть партію стін за 60. Останній стек стін готовий за 9 хвилин до відправлення.
Скільки часу може зайняти перемикання?
Перше перемикання: максимум 30 хвилин. Від кінцевого терміну покрівлі (165 − 60 − 75) відніміть час випуску та прогін даху.
Обидва перемикання разом: не більше 45 хвилин. Відніміть обидва прогони від повного вікна (240 − 120 − 75). Ці дві зміни не обов’язково триватимуть однаково довго.
Якщо постачальнику потрібно 25 хвилин у кожному напрямку, даховий стек закінчується на 160-й хвилині, а стіновий — на 245-й. Навіть за 18 хвилин на перемикання додаткові 80 м панелей даху додають 10 хвилин. Дах усе ще закінчується на 163, але стіна зсувається до 241.
Перевірте окремий маршрут на даху на тому ж годиннику
За припущеної швидкості стіни, відданий колишній фінішує всі 1200 м за 120 хвилин. Джерело даху має лише 105 хвилин від випуску до відправки (165 − 60). Підтвердьте, що він може доставити 600 прийнятих м за цей час, включаючи транспортування та перевірку.
Перевірте загальну котушку та обмеження інструментів
Порівняйте ширину корму та ширину покриття на кожному малюнку. Ширина подачі — це плоска смуга, що входить у валки. Ширина покриття — це ширина, яку має покривати готова панель. Смуга повинна забезпечувати плоскі грані та розгорнуту довжину навколо кожного згину. Глибина ребра, радіус вигину та повернення кромки можуть змінити необхідну ширину смуги, навіть якщо ширина покриття залишається незмінною.
Зіставте кожен малюнок з його котушкою
Форма панелі. Поставте редакцію креслення, крок і глибину ребер, деталі кромок і допуски. Попросіть постачальника позначити необхідну ширину подачі та готову ширину покриття в міліметрах (мм) на одному кресленні.
Матеріал і оздоблення. Укажіть фактичну марку сталі, покриття та відкриту поверхню. Вкажіть, чи діапазон товщини в мм відноситься до основного металу чи матеріалу з покриттям. Включіть межу текучості в мегапаскалях (МПа), якщо це зазначено в специфікації котушки.
Різниця між поставками. Укажіть діапазон товщини, який може поставити ваш постачальник котушок. Посібник US Steel з формування валків для будівельних панелей пояснює, чому проектування інструменту починається з властивостей матеріалу та допусків на розмір. Пружинна віддача після виходу стрічки з рулонів може змінити кут готового ребра. Підтвердьте відповідність профілю на фактичному прикладі.
BMS перераховує YX25-211-844 автоматична машина для формування стінових панелей для дахових/стінових панелей. У його прикладі використовується попередньо пофарбована оцинкована сталь (PPGI) товщиною 0,3–0,6 мм із можливістю ручного або гідравлічного розмотувача.
Окрема секція даху потребує власної двошарової пропозиції на основі креслення. У ньому мають бути визначені рулони та обрізки для кожної форми. Назва продукту, у якій згадуються обидва способи використання, не означає, що включено другий набір інструментів.
Рулони, показані в списку BMS YX25-211-844, формують лист поетапно. Звірте готові ребра і кромки з кресленням для потрібного вам профілю.
Слідкуйте за кожною котушкою в машину
На розмотувачі. Вкажіть внутрішній діаметр, максимальний зовнішній діаметр і ширину смуги в мм. Вкажіть максимальну масу в кілограмах (кг) або метричних тоннах (т). Внутрішній діаметр повинен відповідати оправці — валу, який утримує котушку.
У кормоводів. Попросіть постачальника показати, як кожна стрічка досягає свого рівня формування. Дві котушки можуть підходити до одного розмотувача, але потребують різних налаштувань направляючої або висоти входу.
На перемиканні середньої партії. Вирішіть, куди буде йти частково використаний змійовик стіни, поки працюватиме змійовик на даху. Включіть час для заміни та протягування котушок, а також місце для постановки. Для різної ширини або обробки може знадобитися окремий запас навіть на одній спільній лінії.
Порівняйте обробку різання та виведення
Порівняйте прийняті стеки з того самого списку вирізання. Короткі листи пред'являють більші вимоги до закрійника. Довгим аркушам потрібен чіткий маршрут до місця, де ваша команда може забрати стос. Будь-яке обмеження може зменшити вихід, доступний до відправлення.
Порахуйте розрізи в порядку 600 м
Посібник із будівельних панелей US Steel показує лінію попереднього розрізу плоскої смуги перед формуванням і лінію після розрізу сформованої панелі. У робочому процесі YX25-211-844 BMS перераховує ручний пристрій попереднього різання, гідравлічний різак стовпів і вихідну стійку. Запитайте, який пристрій робить кінцеву довжину за вашою пропозицією.
По 2 м на панель, 300 готових різів. На лінії від зупинки до різання подача призупиняється для кожного шматка. Запитайте про час партії за такої короткої довжини.
При 6 м на панель, 100 готових розпилів. Така ж загальна довжина потребує третини менше скорочень. Переконайтеся, що довші аркуші можуть очистити різак, поки просувається наступний шматок.
Якщо постачальник пропонує рухомі ножиці, попросіть його продемонструвати різання, коли смуга рухається із вказаною швидкістю. Перевірте довжину, прямокутність кінців і форму ребер на зразках обох профілів. Підраховуйте прийняті панелі на приймальному кінці, коли обчислюєте швидкість партії.
Накресліть три точки на заводському плані
Фреза до першої опори. Позначте висоту виходу та зазор до стелажа або штабелера. Перевірте, як найкоротша панель перетинає цей проміжок і де підтримується найдовша панель.
Перша підтримка повного стека. Укажіть шматки в стосі, кількість стосів, орієнтацію панелі та прийнятну обробку. Попросіть постачальника показати, які напрямні або опори рухаються під час зміни рівнів і скільки часу займає це налаштування.
Повний стек до підбору. Позначте колони, проходи, поставки котушок і передбачуваний маршрут підйому в мм або м. Запитайте, чи має лінія зупинятися для видалення стека. Для виділеної стінної лінії також залиште простір для розміщення стеків на даху, зроблених в іншому місці.
Опорні ролики на укладальнику панелей BMS Diamond Rib/PBR. Простежте шлях від кожного процитованого різака до точки, де ваша команда зможе видалити готовий стос.
Запитуйте дві порівняльні пропозиції обладнання
Замовте спеціальну стінну машину та двошарову стінову стіну в одному документі на покупку. Використовуйте той самий матеріал, список розкрою, вікно виробництва та точку доставки. Попросіть постачальників визначити будь-які змінені припущення, крім ціни. Нехай кожен постачальник позначає елементи як включені, додаткові або надані покупцем.
Що надсилати та яку ціну
Ваш внесок
Що має повертати кожна пропозиція
Креслення стін і даху з номерами редакції
Затверджені форми, рулони та відрізні інструменти. У пропозиції лише для стін визначте, що дах має здійснюватися окремо.
Замовлення за профілем, часом випуску, довжиною відрізу, кількістю та кінцевим терміном
Послідовність виробництва з прийнятими ставками. У спільній пропозиції має бути зазначено час зміни в обох напрямках.
Фактичний сорт рулону, покриття, товщина, ширина, внутрішній і зовнішній діаметри та маса
Діапазон матеріалів для кожного шляху, опція розмотувача та будь-яке обладнання для завантаження або подачі, яке ви повинні надати.
Заводська площа, найдовша панель, розмір стопки та напрямок прийому
Розмірний макет від завантаження котушки до видалення стека. Виїзний стелаж і автоматичний штабелер залишають іншу роботу для вашої бригади.
Перевірена поставка на вашому заводі в Мексиці у вольтах (В), фазах і герцах (Гц)
Номінальне навантаження для всієї лінії в кВт або кВА, струм живлення в амперах (A) та інші комунальні послуги, які вимагаються в пропозиції.
Погодити приймання та введення в експлуатацію
Перед відправкою. Узгодьте розміри креслення, допуск на довжину розрізу, стан лицьової сторони, кількість штук у стосі та кількість стопки. Перевірте список вирізів стіни на виділеній лінії. На подвійному шарі виміряйте час обох змін, використовуючи одне і те ж правило від останньої доброї панелі до прийнятого зразка. Підрахуйте прийняті частини замовлення в стосі.
На вашому заводі в Мексиці. Доручіть розвантаження, позиціонування, підключення, пробні котушки, введення в експлуатацію та навчання покупцеві або постачальнику. Вкажіть, які перевірки будуть повторені на місці, хто виправляє нестачу, мову для навчання та посібників, а також хто покриває відрядження.
Порівняйте вартість виконання однакових замовлень
Внесіть обробку та введення в експлуатацію, які надає покупець, у кожну загальну суму. Для придбаних покрівельних панелей використовуйте ціну панелей, що поставляються. Додавання вартості необробленої дахової котушки також враховує матеріал у два рази.
Розмістіть кожну повну ціну поруч із графіком на тиждень. Якщо подвійний шар потребує додаткової зміни, включіть його вартість. Якщо постачальник зовнішньої покрівлі потребує більшого сповіщення, ніж ваші клієнти, оплатіть працездатну резервну копію. Будь-хто може змінити пропозицію, яку ви б вибрали.
Часті запитання
Чи можете ви пізніше додати рівень даху до спеціальної лінії стін?
Попросіть письмову пропозицію щодо модернізації для точної стінової машини та запропонованого креслення даху. Попросіть постачальника перерахувати, які частини ви б залишили, що б вони замінили та як довго буде зупинено виробництво стін. Поки він не підтвердить цей обсяг, оцініть виділену лінію на її здатність працювати лише на стіні.
Виберіть лінію, яка відповідає вашим датам відправлення
Зарезервуйте спеціальну стінну лінію, коли розклад пікової настінні щільний, і ви можете поставити стек на даху вантажівки окремим маршрутом. Вибирайте подвійний шар, коли обидва креслення підходять, а узгоджена змішана серія встановлює обидва кінцеві терміни. Час, що залишився до відправлення першої вантажівки, часто є цифрою, яка вирішує між пропозиціями.
Надішліть електронною поштою BMS на info@rollformingmill.com , щоб отримати дві детальні пропозиції. Надішліть обидва креслення профілю, замовлення за профілем, покриттям і товщиною, розмірами рулонів, довжиною панелей, доступною площею, електропостачанням і обсягом введення в експлуатацію. Визначте тиждень, який ви хочете охопити кожною пропозицією.
Заснована в 1992 році компанія BMS Machinery приєдналася до XIAMEN BMS GROUP у 2017 році. Наша виробнича мережа в Китаї включає 8 заводів, 6 обробних центрів і 1 компанію зі сталевих конструкцій, яка охоплює понад 30 000 м². Допоміжні облікові дані включають сертифікат управління якістю ISO9001:2015 і перевірки відповідності машин CE/UKCA, видані SGS. Номер XIAMEN BMS GROUP Dun & Bradstreet D‑U‑N‑S: 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو