Anda berada di sini: Rumah »
Berita »
Berita Industri »
Mesin Pembentuk Gulung Panel Dinding: Memilih Talian Khusus atau Lapisan Berganda Bumbung-dan-Dinding
Mesin Pembentuk Gulung Panel Dinding: Memilih Talian Khusus atau Lapisan Berganda Bumbung dan Dinding
Pandangan: 400 Pengarang: Editor Tapak Masa Terbitan: 2026-11-18 Asal: tapak
Pilih mesin membentuk gulungan panel dinding khusus jika pesanan dinding memenuhi tingkap pengeluaran tersibuk anda dan anda sudah mempunyai sumber yang boleh dipercayai untuk panel bumbung. Lapisan dua bumbung dan dinding masuk akal apabila anda mempunyai dua profil berulang dan masa yang mencukupi untuk menjalankan kedua-duanya, termasuk suis di antara mereka.
Lihat dahulu pada minggu apabila kedua-dua produk mesti dihantar. Kumpulan bumbung yang besar mungkin muat selepas pesanan dinding terakhir. Malah kumpulan kecil bumbung boleh membuat penghantaran dinding lewat jika ia tiba pada pertengahan jangka dan memaksa dua pertukaran sebelum penghantaran.
Tentukan permintaan profil dinding dan bumbung
Mulakan dengan lukisan di belakang pesanan dinding dan bumbung anda. Jika kedua-duanya menggunakan bahagian yang diluluskan yang sama, satu set gulungan boleh menyediakan kedua-duanya. Periksa rusuk, butiran tepi, julat bahan dan potongan. Apabila lukisan berbeza, bandingkan dua laluan pengeluaran dengan tarikh penghantaran yang sama.
Bina satu senarai pesanan untuk kedua-dua tawaran
Lukisan dan stok. Beri setiap semakan lukisan barisnya sendiri. Catatkan gred, salutan dan ketebalan padanya. Dua panel yang dijual di bawah nama yang serupa boleh mempunyai tepi yang berbeza atau memerlukan lebar jalur yang berbeza.
Kepingan dan panjang. Catatkan kuantiti pada setiap panjang potong dalam meter (m). Sebagai contoh, 200 panel dinding pada 6 m memerlukan 1,200 m linear panel yang diterima. Kekalkan kiraan kepingan kerana pemotongan dan pemunggahan berlaku satu helaian pada satu masa.
Lepaskan dan hantar. Catatkan apabila pesanan dan gegelungnya akan siap dan apabila timbunan siap mesti dihantar. Tandakan pekerjaan yang boleh berpindah ke syif lain. Pesanan yang dikeluarkan pada tengah hari tidak boleh dikumpulkan dengan larian pagi yang telah dihantar.
Cari minggu yang menentukan pembelian
Bandingkan minggu biasa dengan minggu apabila kedua-dua produk mesti dihantar bersama. Tandai di mana pesanan bumbung lewat akan mengganggu kumpulan dinding. Gangguan itu bermakna dua perubahan profil jika anda perlu kembali kepada pesanan dinding sebelum penghantaran.
Untuk pilihan khusus, tempah masa pada garis bumbung sedia ada atau dapatkan komitmen penghantaran daripada pembekal luar. Termasuk pengangkutan dan pemeriksaan masuk. Apabila susunan bumbung dan dinding berkongsi trak, susunan dinding yang telah siap sahaja tidak boleh melepaskan penghantaran.
Bandingkan reka letak khusus dan dikongsi
Bekas yang berdedikasi memastikan masa mesin tersedia untuk bahagian dinding. Garis dua lapisan meletakkan dua laluan membentuk pada satu bingkai. Rancang untuk satu profil aktif melainkan pembekal menunjukkan kedua-dua laluan membentuk, memotong dan menunaikan bersama-sama. Dua tahap masih boleh bergantung pada satu pemotong atau kedudukan menerima.
Pada skrin sempit, tatal merentasi jadual untuk melihat kedua-dua tawaran.
Pilihan garisan dinding sahaja dan dua profil
Apa yang hendak dibandingkan
Bekas dinding khusus
Lapisan dua lapis bumbung dan dinding
Liputan profil
Satu bahagian dinding yang dipersetujui. Tetapkan bahagian bumbung yang berbeza ke laluan lain yang terbukti.
Satu lukisan diluluskan setiap laluan membentuk. Kenal pasti perkakas dinding dan bumbung.
Urutan operasi
Larian dinding mengekalkan masa mesin mereka. Periksa kapasiti pada sumber bumbung yang berasingan.
Rancang satu kumpulan pada satu masa pada baris berjujukan, termasuk kedua-dua arah perubahan.
Sampul gegelung
Luluskan gegelung dinding untuk peralatan masuk dan gulungan. Periksa stok bumbung secara berasingan.
Semak julat jalur setiap tahap dan keupayaan penyahkoil yang dikongsi untuk mengendalikan kedua-dua gegelung.
Pemotongan
Padankan pemotong dinding dengan bentuk dan panjang terpendek. Sahkan pemotongan bumbung secara berasingan.
Namakan setiap pemotong dan mati. Sertakan sebarang perubahan die dalam masa suis.
Pengendalian yang disertakan
Harga pemuatan gegelung dinding dan penerimaan panel. Sertakan resit panel bumbung yang dibuat secara berasingan.
Hargakan laluan dari kedua-dua ketinggian keluar ke tindanan boleh tanggal. Kenal pasti peranti kongsi.
Uji pesanan bumbung lewat
Gunakan senarai potong anda sendiri dan kadar yang ditunjukkan untuk keputusan pembelian. Angka di bawah adalah andaian untuk satu tetingkap empat jam. Mereka menunjukkan bagaimana pesanan boleh memuatkan jumlah syif tetapi terlepas trak yang lebih awal.
Masa yang tersedia. Mulakan dengan gegelung dinding sedia dan 240 minit untuk dihantar. Anggap tiada hentian atau hentian yang tidak berkaitan dalam tetingkap ini.
Larian dinding. Anda memerlukan 1,200 m panel dinding yang diterima. Pada 10 m/min yang diandaikan melalui pemotongan dan penyusunan, kumpulan itu mengambil masa 120 minit.
Larian bumbung. Anda memerlukan 600 m panel bumbung yang diterima. Pada 8 m/min yang diandaikan melalui pemotongan dan penyusunan, kumpulan itu mengambil masa 75 minit.
Setiap perubahan. Andaikan 18 minit daripada panel terakhir yang diterima bagi satu profil kepada sampel persediaan pertama yang diterima bagi yang seterusnya. Sertakan pelarasan gegelung, panduan dan alur keluar serta penolakan permulaan. Ketepikan sampel supaya panjangnya tidak menerima kredit terhadap pesanan.
Jika kedua-dua pesanan sedia pada permulaan dan tindanan bumbung boleh dihantar terakhir, jalankan dinding kemudian bumbung. Satu perubahan memberikan penamat pada minit 213 (120 + 18 + 75). Itu tinggal 27 minit sebelum penghantaran.
Apabila pesanan bumbung tiba pada minit 60
Kali ini, tindanan bumbung mesti siap pada minit 165. Menamatkan kumpulan dinding terlebih dahulu akan meletakkan kemasan bumbung pada minit 213. Pisahkan larian dinding dan ikuti dua penyerahan.
Minit 0–60 · Dinding. Jalankan 600 m panel dinding dalam jam pertama. Susunan dinding yang tinggal ialah 600 m.
Minit 60–153 · Bumbung. Tukar selama 18 minit, kemudian jalankan kumpulan bumbung selama 75. Tindanan bumbung mengosongkan tarikh akhirnya selama 12 minit.
Minit 153–231 · Dinding. Tukar semula selama 18 minit dan selesaikan kumpulan dinding dalam 60. Tindanan dinding terakhir sedia 9 minit sebelum penghantaran.
Berapa lama masa yang boleh diambil untuk menukar?
Suis pertama: paling lama 30 minit. Kurangkan masa pelepasan dan larian bumbung daripada tarikh akhir bumbung (165 − 60 − 75).
Kedua-dua suis digabungkan: paling lama 45 minit. Tolak kedua-dua larian daripada tetingkap penuh (240 − 120 − 75). Kedua-dua perubahan tidak perlu mengambil masa yang sama.
Jika pembekal memerlukan 25 minit pada setiap arah, susunan bumbung tamat pada minit 160 dan susunan dinding pada 245. Walaupun pada 18 minit setiap suis, panel bumbung tambahan 80 m menambah 10 minit. Bumbung masih berakhir pada 163, tetapi dinding tergelincir kepada 241.
Semak laluan bumbung yang berasingan pada jam yang sama
Pada kadar dinding yang diandaikan, bekas yang berdedikasi menamatkan semua 1,200 m dalam 120 minit. Sumber bumbung hanya mempunyai 105 minit dari pelepasan ke penghantaran (165 − 60). Sahkan ia boleh menghantar 600 m diterima dalam masa itu, termasuk pengangkutan dan pemeriksaan.
Semak gegelung sepunya dan kekangan alatan
Bandingkan lebar suapan dan lebar penutup pada setiap lukisan. Lebar suapan ialah jalur rata yang memasuki gulungan. Lebar penutup ialah lebar yang dimaksudkan untuk ditutup oleh panel siap. Jalur mesti membekalkan muka rata dan panjang yang dikembangkan di sekeliling setiap selekoh. Kedalaman rusuk, jejari lentur dan pengembalian tepi boleh menukar lebar jalur yang diperlukan walaupun lebar penutup kekal sama.
Padankan setiap lukisan dengan gegelungnya
Bentuk panel. Bekalkan semakan lukisan, padang rusuk dan kedalaman, butiran tepi dan toleransi. Minta pembekal menandakan lebar suapan yang diperlukan dan lebar penutup siap dalam milimeter (mm) pada lukisan yang sama.
Bahan dan kemasan. Berikan gred keluli sebenar, salutan dan muka terdedah. Nyatakan sama ada julat ketebalan dalam mm merujuk kepada logam asas atau stok bersalut. Sertakan kekuatan hasil dalam megapascal (MPa) apabila spesifikasi gegelung memberikannya.
Variasi antara penghantaran. Berikan julat ketebalan yang boleh dihantar oleh pembekal gegelung anda. Panduan Pembentukan Gulungan US Steel untuk Panel Binaan menerangkan sebab reka bentuk perkakas bermula dengan sifat bahan dan toleransi tolok. Springback selepas jalur meninggalkan gulungan boleh menukar sudut rusuk siap. Sahkan kesesuaian profil pada stok sebenar.
BMS menyenaraikan YX25-211-844 mesin pembentuk roll panel dinding automatik untuk panel bumbung/dinding. Contohnya menggunakan keluli tergalvani (PPGI) pracat 0.3–0.6 mm, dengan pilihan decoiler manual atau hidraulik.
Bahagian bumbung yang berbeza memerlukan cadangan dua lapisan berasaskan lukisan sendiri. Ia harus mengenal pasti gulungan dan potongan untuk setiap bentuk. Nama produk yang menyebut kedua-dua kegunaan tidak membuktikan bahawa set alat kedua disertakan.
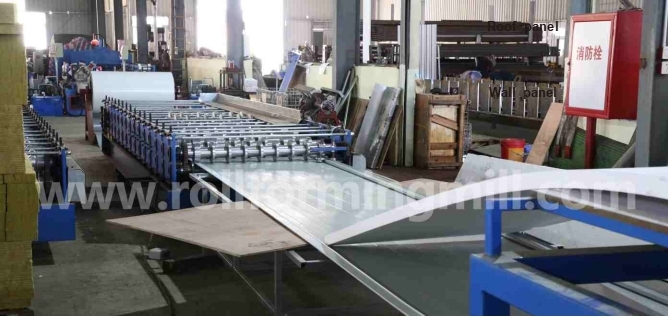
Gulungan yang ditunjukkan pada penyenaraian BMS YX25-211-844 membentuk helaian secara berperingkat. Bandingkan rusuk dan tepi yang telah siap dengan lukisan untuk profil yang anda perlukan.
Ikuti setiap gegelung ke dalam mesin
Pada decoiler. Berikan diameter dalam, diameter luar maksimum dan lebar jalur dalam mm. Nyatakan jisim maksimum dalam kilogram (kg) atau tan metrik (t). Diameter dalam mesti sesuai dengan mandrel, aci yang memegang gegelung.
Pada panduan suapan. Minta pembekal menunjukkan bagaimana setiap jalur mencapai tahap pembentukannya. Dua gegelung boleh memuatkan decoiler yang sama tetapi memerlukan tetapan panduan atau ketinggian kemasukan yang berbeza.
Pada suis pertengahan kelompok. Tentukan ke mana gegelung dinding yang digunakan sebahagiannya akan pergi semasa gegelung bumbung berjalan. Sertakan masa untuk menukar dan mengikat gegelung, serta ruang untuk pementasan. Lebar atau kemasan yang berbeza mungkin memerlukan stok yang berasingan walaupun pada satu baris kongsi.
Bandingkan pemotongan dan pengendalian output
Bandingkan tindanan yang diterima daripada senarai potong yang sama. Helaian pendek meletakkan lebih banyak permintaan pada pemotong. Helaian panjang memerlukan laluan yang jelas ke tempat di mana krew anda boleh mengambil timbunan itu. Mana-mana had boleh mengurangkan output yang tersedia sebelum penghantaran.
Kira potongan dalam susunan 600 m
Panduan panel bangunan US Steel menunjukkan garisan pra-potong ricih jalur rata sebelum dibentuk dan garis pasca potong ricih panel yang dibentuk. BMS menyenaraikan pra-pemotong manual, pemotong pos hidraulik dan rak keluar dalam aliran kerja YX25-211-844. Tanya peranti yang membuat panjang siap pada tawaran anda.
Pada 2 m setiap panel, 300 pemotongan selesai. Pada garisan berhenti-untuk-potong, suapan dijeda untuk setiap bahagian. Minta masa batch pada panjang yang singkat ini.
Pada 6 m setiap panel, 100 pemotongan siap. Jumlah panjang yang sama memerlukan satu pertiga daripada banyak potongan. Sahkan helaian yang lebih panjang boleh mengosongkan pemotong sementara bahagian seterusnya memajukan.
Jika pembekal menawarkan ricih bergerak, minta ia menunjukkan pemotongan semasa jalur bergerak pada kadar yang disebut. Periksa panjang, segi empat sama hujung dan bentuk rusuk pada sampel kedua-dua profil. Kira panel yang diterima di hujung penerimaan apabila anda mengira kadar kelompok.
Jejak tiga titik pada susun atur kilang
Pemotong kepada sokongan pertama. Tandakan kedua-dua ketinggian keluar dan celah pada rak atau penyusun habis. Semak cara panel terpendek melintasi jurang itu dan tempat panel terpanjang disokong.
Sokongan pertama kepada timbunan penuh. Tentukan kepingan setiap tindanan, bilangan tindanan, orientasi panel dan kemasan yang boleh diterima. Minta pembekal menunjukkan panduan atau sokongan mana yang bergerak apabila menukar tahap dan berapa lama pelarasan itu diambil.
Timbunan penuh untuk diambil. Tandai lajur, lorong, penghantaran gegelung dan laluan angkat anda yang dimaksudkan dalam mm atau m. Tanya sama ada garisan mesti berhenti untuk mengalih keluar tindanan. Untuk garisan dinding khusus, berikan juga ruang untuk menerima susunan bumbung yang dibuat di tempat lain.
Penggelek sokongan pada penumpuk panel BMS Diamond Rib/PBR. Jejaki laluan dari setiap pemotong yang dipetik ke titik di mana krew anda boleh mengeluarkan tindanan yang telah siap.
Minta dua sebut harga peralatan yang setanding
Minta mesin dinding khusus dan lapisan dua bumbung dan dinding terhadap satu ringkas pembelian. Gunakan bahan yang sama, senarai potong, tetingkap pengeluaran dan tempat penghantaran. Minta pembekal mengenal pasti sebarang andaian yang berubah selain harganya. Minta setiap pembekal menandai item sebagai disertakan, pilihan atau dibekalkan pembeli.
Perkara yang perlu dihantar dan harga untuk
Input anda
Nilai setiap petikan perlu mengembalikan
Lukisan dinding dan bumbung dengan nombor semakan
Bentuk, gulung dan alat potong yang diluluskan. Dalam tawaran dinding sahaja, kenal pasti kerja bumbung untuk diperoleh secara berasingan.
Pesanan mengikut profil, masa pelepasan, panjang potong, kuantiti dan tarikh akhir
Urutan pengeluaran dengan kadar yang diterima. Tawaran yang dikongsi harus menyatakan masa perubahan dalam kedua-dua arah.
Gred gegelung sebenar, salutan, ketebalan, lebar, diameter dalam dan luar serta jisim
Julat bahan untuk setiap laluan, pilihan decoiler dan sebarang peralatan pemuatan atau suapan yang anda mesti bekalkan.
Ruang kilang, panel terpanjang, saiz tindanan dan arah pengambilan
Susun atur berdimensi daripada pemuatan gegelung melalui penyingkiran tindanan. Rak keluar dan penyusun automatik meninggalkan kerja yang berbeza untuk krew anda.
Bekalan yang disahkan di loji Mexico anda dalam volt (V), fasa dan hertz
Beban berkadar untuk talian lengkap dalam kW atau kVA, bekalan arus dalam ampere (A), dan utiliti lain yang diperlukan oleh sebut harga.
Bersetuju tentang penerimaan dan pentauliahan
Sebelum penghantaran. Bersetuju tentang dimensi lukisan, toleransi panjang potong, keadaan muka, kepingan setiap tindanan dan kuantiti tindanan. Uji senarai potong dinding pada baris khusus. Pada lapisan berkembar, masa kedua-duanya berubah menggunakan panel last-good-yang sama kepada peraturan sampel diterima. Kira kepingan pesanan yang diterima pada timbunan.
Di kilang Mexico anda. Peruntukkan pemunggahan, kedudukan, sambungan, gegelung percubaan, pentauliahan dan latihan kepada pembeli atau pembekal. Tentukan pemeriksaan yang akan diulang di tapak, siapa yang membetulkan kekurangan, bahasa untuk latihan dan manual, dan siapa yang meliputi perjalanan.
Bandingkan kos mengisi pesanan yang sama
Bawa pengendalian dan pentauliahan yang dibekalkan pembeli ke dalam setiap jumlah. Untuk panel bumbung yang dibeli, gunakan harga panel yang dihantar. Menambah kos gegelung bumbung mentah juga akan mengira bahan dua kali.
Letakkan setiap harga lengkap di sebelah jadual minggu yang ketat. Jika lapisan berkembar memerlukan anjakan tambahan, sertakan kosnya. Jika pembekal bumbung luar memerlukan lebih banyak notis daripada pelanggan anda, hargakan sandaran yang boleh digunakan. Sama ada boleh menukar tawaran yang akan anda pilih.
Soalan Lazim
Bolehkah anda menambah paras bumbung pada garisan dinding khusus kemudian?
Minta tawaran pengubahsuaian bertulis untuk mesin dinding yang tepat dan lukisan bumbung yang dicadangkan. Minta pembekal menyenaraikan bahagian mana yang akan anda simpan, apa yang akan diganti dan berapa lama pengeluaran dinding akan berhenti. Sehingga ia mengesahkan skop itu, nilai talian khusus pada keupayaan dinding sahaja.
Pilih talian yang boleh memenuhi tarikh penghantaran anda
Tempah garisan dinding khusus apabila jadual dinding puncak padat dan anda boleh meletakkan tindanan bumbung pada trak melalui laluan yang berasingan. Senarai pendek lapisan berganda apabila kedua-dua lukisan sesuai dan larian campuran yang dipersetujui membuat kedua-dua tarikh akhir. Masa yang tinggal sebelum trak pertama berlepas selalunya adalah angka yang menentukan antara tawaran.
E-mel BMS di info@rollformingmill.com untuk dua petikan terperinci. Hantar kedua-dua lukisan profil, pesanan mengikut profil, salutan dan ketebalan, dimensi gegelung, panjang panel, ruang lantai yang tersedia, bekalan elektrik dan skop pentauliahan. Kenal pasti minggu yang anda mahu setiap cadangan meliputi.
Ditubuhkan pada 1992, BMS Machinery menyertai XIAMEN BMS GROUP pada 2017. Rangkaian pembuatan kami di China termasuk 8 kilang, 6 pusat pemesinan dan 1 syarikat struktur keluli, meliputi lebih 30,000 m². Bukti kelayakan sokongan termasuk pensijilan pengurusan kualiti ISO9001:2015 dan pengesahan pematuhan jentera CE/UKCA keluaran SGS. Nombor Dun & Bradstreet D‑U‑N‑S XIAMEN BMS GROUP ialah 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو