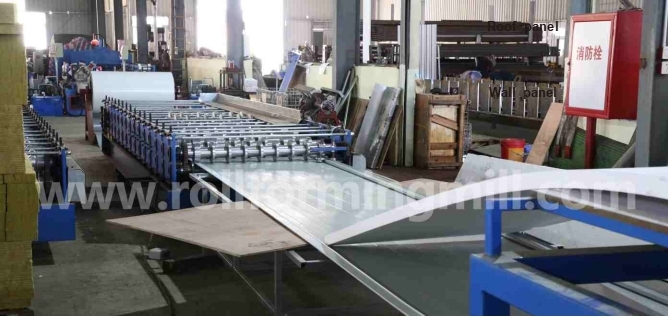
Pumili ng dedikadong wall panel roll forming machine kung ang mga order sa dingding ay pumupuno sa iyong mga pinaka-abalang window ng produksyon at mayroon ka nang mapagkakatiwalaang mapagkukunan para sa mga panel ng bubong. Ang double layer ng bubong-at-pader ay may katuturan kapag mayroon kang dalawang umuulit na profile at sapat na oras upang patakbuhin ang pareho, kabilang ang paglipat sa pagitan ng mga ito.
Tingnan muna ang linggo kung kailan dapat ipadala ang parehong produkto. Maaaring magkasya ang isang malaking batch sa bubong pagkatapos ng huling pagkakasunod-sunod sa dingding. Kahit na ang isang maliit na batch sa bubong ay maaaring mahuli ang paghahatid sa dingding kung ito ay dumating sa kalagitnaan ng pagtakbo at pinipilit ang dalawang pagbabago bago ipadala.
Tukuyin ang demand sa profile sa dingding at bubong
Magsimula sa mga guhit sa likod ng iyong mga order sa dingding at bubong. Kung parehong gumamit ng parehong aprubadong seksyon, maaaring magsilbi ang isang hanay ng mga rolyo sa pareho. Suriin ang mga tadyang, detalye ng gilid, hanay ng materyal at cutoff. Kapag magkaiba ang mga guhit, ihambing ang dalawang ruta ng produksyon laban sa parehong petsa ng pagpapadala.
Bumuo ng isang listahan ng order para sa parehong mga alok
Pagguhit at stock. Bigyan ng sariling linya ang bawat rebisyon sa pagguhit. Itala ang grado, patong at kapal laban dito. Ang dalawang panel na ibinebenta sa ilalim ng magkatulad na mga pangalan ay maaaring magkaroon ng magkaibang mga gilid o kailangan ng magkaibang lapad ng strip.
Mga piraso at haba. Itala ang dami sa bawat haba ng hiwa sa metro (m). Halimbawa, ang 200 wall panel sa 6 m ay nangangailangan ng 1,200 linear m ng mga tinatanggap na panel. Panatilihin ang bilang ng piraso dahil ang pagputol at pagbabawas ay nagaganap nang paisa-isa.
Bitawan at ipadala. Itala kung kailan magiging handa ang order at ang coil nito at kung kailan dapat ipapadala ang natapos na stack. Markahan ang mga trabahong maaaring lumipat sa ibang shift. Ang isang order na inilabas sa tanghali ay hindi maaaring mapangkat sa isang morning run na naipadala na.
Hanapin ang linggong magpapasya sa pagbili
Ihambing ang isang normal na linggo sa isa kung kailan dapat ipadala nang magkasama ang parehong mga produkto. Markahan kung saan ang isang huli na order sa bubong ay makakaabala sa isang batch sa dingding. Ang pagkaantala na iyon ay nangangahulugan ng dalawang pagbabago sa profile kung kailangan mong bumalik sa pagkakasunud-sunod sa dingding bago ipadala.
Para sa nakalaang opsyon, magreserba ng oras sa isang kasalukuyang linya ng bubong o kumuha ng pangako sa paghahatid mula sa isang panlabas na supplier. Isama ang transportasyon at papasok na inspeksyon. Kapag ang mga stack ng bubong at dingding ay nagsasalu-salo sa isang trak, ang isang tapos na stack sa dingding lamang ay hindi makakapaglabas ng kargamento.
Ihambing ang nakatuon at nakabahaging mga layout
Ang isang nakatuong dating ay nagpapanatili ng oras ng makina na magagamit para sa seksyon ng dingding. Ang isang double-layer na linya ay naglalagay ng dalawang bumubuo ng mga landas sa isang frame. Magplano para sa isang aktibong profile maliban kung ipinakita ng supplier ang parehong mga ruta na bumubuo, nagpuputol at naglalabas nang magkasama. Ang dalawang antas ay maaari pa ring umasa sa isang pamutol o posisyon sa pagtanggap.
Sa isang makitid na screen, mag-scroll sa talahanayan upang makita ang parehong mga alok.
Wall-only at two-profile line na opsyon
Ano ang ihahambing
Dedicated wall dating
Roof-and-wall double layer
Saklaw ng profile
Isang napagkasunduang seksyon ng dingding. Magtalaga ng natatanging seksyon ng bubong sa isa pang napatunayang ruta.
Isang naaprubahang guhit sa bawat bumubuo ng landas. Kilalanin ang tool sa dingding at bubong.
Operating sequence
Pinapanatili ng mga wall run ang oras ng kanilang makina. Suriin ang kapasidad sa hiwalay na pinagmulan ng bubong.
Magplano ng isang batch sa isang pagkakataon sa isang sequential na linya, kabilang ang parehong direksyon ng pagbabago.
Coil envelope
Aprubahan ang wall coil para sa entry equipment at roll. Suriin nang hiwalay ang stock ng bubong.
Suriin ang hanay ng strip ng bawat antas at ang kakayahan ng nakabahaging decoiler na hawakan ang parehong mga coil.
Cutting
Itugma ang pamutol ng dingding sa hugis at pinakamaikling haba. Kumpirmahin ang pagputol ng bubong nang hiwalay.
Pangalanan ang bawat pamutol at mamatay. Isama ang anumang die change sa switch time.
Kasamang paghawak
Presyo ng wall coil loading at panel receiving. Isama ang resibo ng hiwalay na ginawang mga panel ng bubong.
Presyo ang ruta mula sa parehong taas ng labasan hanggang sa naaalis na stack. Tukuyin ang mga nakabahaging device.
Subukan ang isang late roof order
Gamitin ang iyong sariling cut list at ipinakitang mga rate para sa isang desisyon sa pagbili. Ang mga figure sa ibaba ay mga pagpapalagay para sa isang apat na oras na palugit. Ipinapakita ng mga ito kung paano magkasya ang isang order sa kabuuang shift ngunit makaligtaan ang isang naunang trak.
Magagamit na oras. Magsimula nang handa ang wall coil at 240 minuto para ipadala. Ipagpalagay na walang mga break o hindi nauugnay na paghinto sa window na ito.
Tumakbo sa pader. Kailangan mo ng 1,200 m ng tinatanggap na mga panel ng dingding. Sa isang ipinapalagay na 10 m/min sa pamamagitan ng pagputol at pagsasalansan, ang batch na iyon ay tumatagal ng 120 minuto.
Tumakbo sa bubong. Kailangan mo ng 600 m ng tinatanggap na mga panel ng bubong. Sa isang ipinapalagay na 8 m/min sa pamamagitan ng pagputol at pagsasalansan, ang batch na iyon ay tumatagal ng 75 minuto.
Bawat pagbabago. Ipagpalagay na 18 minuto mula sa huling tinanggap na panel ng isang profile hanggang sa unang tinanggap na sample ng setup ng susunod. Isama ang mga pagsasaayos ng coil, gabay at outlet at mga pagtanggi sa startup. Itabi ang sample upang ang haba nito ay hindi makatanggap ng credit laban sa order.
Kung ang parehong mga order ay handa na sa simula at ang bubong stack ay maaaring ipadala sa huling, tumakbo sa dingding pagkatapos bubong. Ang isang pagbabago ay nagbibigay ng pagtatapos sa minutong 213 (120 + 18 + 75). Aalis iyon ng 27 minuto bago ipadala.
Kapag dumating ang order sa bubong sa minutong 60
Sa pagkakataong ito, ang bubong na stack ay dapat na handa na sa minutong 165. Ang pagtatapos ng wall batch muna ay maglalagay sa roof finish sa minutong 213. Sa halip, hatiin ang wall run at sundin ang dalawang handover.
Minuto 0–60 · Pader. Patakbuhin ang 600 m ng mga panel ng dingding sa unang oras. Ang natitirang pagkakasunud-sunod sa dingding ay 600 m.
Minuto 60–153 · Bubong. Lumipat sa loob ng 18 minuto, pagkatapos ay patakbuhin ang roof batch sa loob ng 75. Ang bubong na stack ay na-clear ang deadline nito nang 12 minuto.
Minuto 153–231 · Pader. Bumalik sa loob ng 18 minuto at tapusin ang wall batch sa 60. Ang huling wall stack ay handa na 9 minuto bago ipadala.
Ilang oras ang maaaring tumagal ng paglipat?
Unang switch: hindi hihigit sa 30 minuto. Ibawas ang oras ng paglabas at ang bubong na tumakbo mula sa deadline ng bubong (165 − 60 − 75).
Ang parehong switch ay pinagsama: hindi hihigit sa 45 minuto. Ibawas ang parehong run mula sa buong window (240 − 120 − 75). Ang dalawang pagbabago ay hindi kailangang tumagal ng pantay na oras.
Kung ang supplier ay nangangailangan ng 25 minuto sa bawat direksyon, ang roof stack ay matatapos sa minutong 160 at ang wall stack sa 245. Kahit na sa 18 minuto bawat switch, ang dagdag na 80 m ng roof panel ay nagdaragdag ng 10 minuto. Ang bubong ay natapos pa rin sa 163, ngunit ang pader ay dumulas sa 241.
Suriin ang hiwalay na ruta ng bubong sa parehong orasan
Sa ipinapalagay na rate ng pader, tinatapos ng nakalaang dating ang lahat ng 1,200 m sa loob ng 120 minuto. Ang pinagmumulan ng bubong ay mayroon lamang 105 minuto mula sa paglabas hanggang sa pagpapadala (165 − 60). Kumpirmahin na makakapaghatid ito ng 600 tinatanggap na m sa panahong iyon, kasama ang transportasyon at inspeksyon.
Suriin ang karaniwang coil at mga hadlang sa tooling
Ihambing ang lapad ng feed at lapad ng takip sa bawat guhit. Ang lapad ng feed ay ang flat strip na pumapasok sa mga roll. Ang lapad ng takip ay ang lapad na inilaan upang takpan ng natapos na panel. Dapat ibigay ng strip ang mga patag na mukha at ang nabuong haba sa paligid ng bawat liko. Maaaring baguhin ng lalim ng rib, radius ng bend at pagbabalik ng gilid ang kinakailangang lapad ng strip kahit na mananatiling pareho ang lapad ng takip.
Itugma ang bawat guhit sa likaw nito
Hugis ng panel. Ibigay ang rebisyon sa pagguhit, rib pitch at lalim, mga detalye ng gilid at mga tolerance. Hilingin sa supplier na markahan ang kinakailangang lapad ng feed at tapos na lapad ng takip sa millimeters (mm) sa parehong drawing.
Materyal at pagtatapos. Ibigay ang aktwal na grado ng bakal, patong at nakalantad na mukha. Sabihin kung ang hanay ng kapal sa mm ay tumutukoy sa base metal o coated stock. Isama ang yield strength sa megapascals (MPa) kapag ibinigay ito ng coil specification.
Pagkakaiba-iba sa pagitan ng mga paghahatid. Ibigay ang hanay ng kapal na maaaring ihatid ng iyong supplier ng coil. Ipinapaliwanag ng US Steel's Roll-Forming Guide para sa Building Panels kung bakit nagsisimula ang disenyo ng tooling sa mga materyal na katangian at mga tolerance ng gauge. Ang springback pagkatapos umalis ng strip ang mga roll ay maaaring baguhin ang tapos na anggulo ng rib. Kumpirmahin ang profile fit sa aktwal na stock.
Inililista ng BMS ang YX25-211-844 awtomatikong wall panel roll forming machine para sa mga panel ng bubong/pader. Ang halimbawa nito ay gumagamit ng 0.3–0.6 mm na prepainted galvanized steel (PPGI), na may mga opsyon sa manual o hydraulic decoiler.
Ang isang natatanging seksyon ng bubong ay nangangailangan ng sarili nitong drawing-based na double-layer na panukala. Dapat itong matukoy ang mga roll at cutoff para sa bawat hugis. Ang isang pangalan ng produkto na nagbabanggit ng parehong paggamit ay hindi nagtatatag na ang pangalawang hanay ng tooling ay kasama.
Ang mga rolyo na ipinapakita sa listahan ng BMS YX25-211-844 ay bumubuo sa sheet nang paunti-unti. Ihambing ang natapos na mga tadyang at mga gilid sa pagguhit para sa profile na kailangan mo.
Sundin ang bawat coil sa makina
Sa decoiler. Ibigay ang diameter sa loob, maximum na diameter sa labas at lapad ng strip sa mm. Sabihin ang maximum na masa sa kilo (kg) o metrikong tonelada (t). Ang panloob na diameter ay dapat magkasya sa mandrel, ang baras na humahawak sa likid.
Sa feed guides. Ipapakita sa supplier kung paano naabot ng bawat strip ang antas ng pagbuo nito. Maaaring magkasya ang dalawang coil sa parehong decoiler ngunit nangangailangan ng magkaibang mga setting ng gabay o taas ng entry.
Sa isang mid-batch switch. Magpasya kung saan pupunta ang bahagyang ginamit na wall coil habang tumatakbo ang roof coil. Isama ang oras upang palitan at i-thread ang mga coils, kasama ang espasyo para sa pagtatanghal. Maaaring mangailangan ng hiwalay na stock ang iba't ibang lapad o pagtatapos kahit sa isang nakabahaging linya.
Ihambing ang pagputol at paghawak ng output
Ihambing ang mga tinatanggap na stack mula sa parehong listahan ng cut. Ang mga maikling sheet ay naglalagay ng higit na pangangailangan sa pamutol. Ang mahahabang sheet ay nangangailangan ng isang malinaw na ruta patungo sa isang lugar kung saan maaaring alisin ng iyong crew ang stack. Maaaring bawasan ng alinmang limitasyon ang magagamit na output bago ipadala.
Bilangin ang mga hiwa sa 600 m na pagkakasunud-sunod
Ang gabay sa panel ng gusali ng US Steel ay nagpapakita ng isang pre-cut line shearing flat strip bago nabuo at isang post-cut line na naggugupit sa nabuong panel. Inililista ng BMS ang isang manual pre-cutter, isang hydraulic post cutter at isang exit rack sa YX25-211-844 workflow. Itanong kung aling device ang gumagawa ng natapos na haba sa iyong alok.
Sa 2 m bawat panel, 300 natapos na pagbawas. Sa isang stop-to-cut na linya, humihinto ang feed para sa bawat piraso. Hilingin ang batch time sa maikling haba na ito.
Sa 6 m bawat panel, 100 natapos na mga pagbawas. Ang parehong kabuuang haba ay nangangailangan ng isang-katlo ng maraming mga pagbawas. Kumpirmahin na ang mas mahahabang mga sheet ay maaaring i-clear ang pamutol habang ang susunod na piraso ay sumusulong.
Kung ang isang tagapagtustos ay nag-aalok ng gumagalaw na gupit, hilingin dito na ipakita ang pagputol habang ang strip ay naglalakbay sa naka-quote na rate. Siyasatin ang haba, parisukat ng dulo at hugis tadyang sa mga sample ng parehong profile. Bilangin ang mga tinanggap na panel sa dulo ng pagtanggap kapag nagkalkula ka ng batch rate.
Bakas ang tatlong puntos sa factory layout
Cutter sa unang suporta. Markahan ang parehong taas ng labasan at ang puwang sa runout rack o stacker. Suriin kung paano tinatawid ng pinakamaikling panel ang puwang na iyon at kung saan sinusuportahan ang pinakamahabang panel.
Unang suporta sa buong stack. Tukuyin ang mga piraso bawat stack, bilang ng mga stack, orientation ng panel at katanggap-tanggap na tapusin. Hayaang ipakita sa supplier kung aling mga gabay o suporta ang gumagalaw kapag nagbabago ng mga antas at kung gaano katagal ang pagsasaayos na iyon.
Buong stack na kukunin. Markahan ang mga column, aisles, coil delivery at ang iyong nilalayon na ruta ng pag-angat sa mm o m. Tanungin kung ang linya ay dapat huminto para sa pag-alis ng stack. Para sa isang nakalaang linya sa dingding, payagan din ang espasyo upang makatanggap ng mga stack sa bubong na ginawa sa ibang lugar.
Mga roller ng suporta sa isang BMS Diamond Rib/PBR panel stacker. Sundan ang landas mula sa bawat naka-quote na cutter hanggang sa punto kung saan maaaring alisin ng iyong crew ang natapos na stack.
Humiling ng dalawang maihahambing na sipi ng kagamitan
Hilingin ang nakalaang wall machine at ang roof-and-wall double layer laban sa isang brief ng pagbili. Gamitin ang parehong materyal, cut list, production window at delivery point. Hilingin sa mga supplier na tukuyin ang anumang nabagong palagay sa tabi ng presyo nito. Ipamarkahan sa bawat supplier ang mga item bilang kasama, opsyonal o binigay ng mamimili.
Ano ang ipapadala at ano ang irepresyo
Ang iyong input
Ano ang dapat ibalik ng bawat quotation
Mga guhit sa dingding at bubong na may mga rebisyong numero
Mga inaprubahang hugis, roll at cutoff tool. Sa wall-only na alok, tukuyin ang gawa sa bubong na hiwalay na kukunin.
Mga order ayon sa profile, oras ng paglabas, haba ng pagputol, dami at deadline
Isang production sequence na may mga tinatanggap na rate. Ang nakabahaging alok ay dapat magsaad ng mga oras ng pagbabago sa parehong direksyon.
Aktwal na grado ng coil, coating, kapal, lapad, diameter sa loob at labas, at mass
Isang hanay ng materyal para sa bawat landas, ang opsyon ng decoiler at anumang kagamitan sa pag-load o feed na dapat mong ibigay.
Space ng pabrika, pinakamahabang panel, laki ng stack at direksyon ng pickup
Isang may sukat na layout mula sa pag-load ng coil sa pamamagitan ng pag-alis ng stack. Ang isang exit rack at isang awtomatikong stacker ay nag-iiwan ng iba't ibang trabaho para sa iyong crew.
Na-verify na supply sa iyong planta sa Mexico sa volts (V), mga phase at hertz
Na-rate na load para sa kumpletong linya sa kW o kVA, supply ng kasalukuyang sa amperes (A), at iba pang mga utility na kailangan ng quote.
Sumang-ayon sa pagtanggap at pagkomisyon
Bago ipadala. Sumang-ayon sa mga sukat ng pagguhit, cut-length tolerance, kondisyon ng mukha, mga piraso bawat stack at dami ng stack. Subukan ang listahan ng wall cut sa nakalaang linya. Sa double layer, oras na parehong nagbabago gamit ang parehong last-good-panel sa accepted-sample na panuntunan. Bilangin ang mga tinanggap na piraso ng order sa stack.
Sa iyong planta sa Mexico. Ilaan ang pagbabawas, pagpoposisyon, koneksyon, trial coils, pagkomisyon at pagsasanay sa bumibili o supplier. Tukuyin kung aling mga pagsusuri ang uulitin sa site, kung sino ang magtatama ng isang kakulangan, ang wika para sa pagsasanay at mga manual, at kung sino ang sumasaklaw sa paglalakbay.
Ihambing ang halaga ng pagpuno ng parehong mga order
Dalhin ang paghawak at pagkomisyon na ibinigay ng mamimili sa bawat kabuuan. Para sa mga biniling panel ng bubong, gamitin ang naihatid na presyo ng panel. Ang pagdaragdag ng halaga ng raw roof coil pati na rin ay bibilangin ang materyal nang dalawang beses.
Ilagay ang bawat kumpletong presyo sa tabi ng iskedyul ng mahigpit na linggo. Kung ang double layer ay nangangailangan ng karagdagang shift, isama ang halaga nito. Kung ang tagatustos sa labas ng bubong ay nangangailangan ng higit na abiso kaysa sa ibinibigay ng iyong mga customer, magpresyo ng isang magagamit na backup. Maaaring baguhin ng alinman kung aling alok ang pipiliin mo.
Mga Madalas Itanong
Maaari ka bang magdagdag ng antas ng bubong sa isang nakalaang linya sa dingding sa ibang pagkakataon?
Humingi ng nakasulat na alok na retrofit para sa eksaktong wall machine at ang iminungkahing pagguhit sa bubong. Ilista sa tagapagtustos kung aling mga bahagi ang iyong itatago, kung ano ang papalitan nito at kung gaano katagal titigil ang produksyon sa dingding. Hanggang sa kumpirmahin nito ang saklaw na iyon, tasahin ang nakalaang linya sa kakayahan nitong wall-only.
Piliin ang linyang makakatugon sa iyong mga petsa ng pagpapadala
Magreserba ng nakalaang linya sa dingding kapag masikip ang iskedyul ng peak wall at maaari mong ilagay ang stack sa bubong sa trak sa pamamagitan ng hiwalay na ruta. I-shortlist ang double layer kapag magkasya ang parehong mga drawing at ang pinagkasunduang mixed run ay gumagawa ng parehong mga deadline. Ang oras na natitira bago umalis ang unang trak ay kadalasan ang bilang na nagpapasya sa pagitan ng mga alok.
Mag-email sa BMS sa info@rollformingmill.com para sa dalawang naka-itemize na panipi. Ipadala ang parehong mga drawing ng profile, mga order ayon sa profile, coating at kapal, mga sukat ng coil, haba ng panel, magagamit na espasyo sa sahig, supply ng kuryente at saklaw ng pagkomisyon. Tukuyin ang linggong gusto mong sakupin ng bawat panukala.
Itinatag noong 1992, sumali ang BMS Machinery sa XIAMEN BMS GROUP noong 2017. Kasama sa aming manufacturing network sa China ang 8 pabrika, 6 na machining center at 1 kumpanya ng steel structure, na sumasaklaw sa mahigit 30,000 m². Kasama sa mga sumusuportang kredensyal ang ISO9001:2015 na sertipikasyon sa pamamahala ng kalidad at mga pag-verify sa pagsunod sa makinarya na ibinigay ng SGS/CE/UKCA. Ang Numero ng Dun & Bradstreet D‑U‑N‑S ng XIAMEN BMS GROUP ay 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو