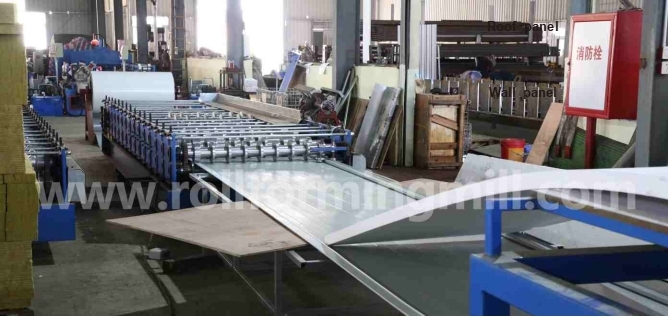
এটা নিৰ্দিষ্ট ৱাল পেনেল ৰোল ফৰ্মিং মেচিন বাছক যদি ৱাল অৰ্ডাৰে আপোনাৰ ব্যস্ততম উৎপাদন উইণ্ড'সমূহ ভৰাই দিয়ে আৰু আপোনাৰ ইতিমধ্যে ছাদৰ পেনেলৰ বাবে এটা নিৰ্ভৰযোগ্য উৎস আছে। এটা ছাদ-আৰু-বেৰ দ্বৈত স্তৰৰ যুক্তিযুক্ত যেতিয়া আপোনাৰ দুটা পুনৰাবৃত্তিমূলক আলেখ্যন থাকে আৰু দুয়োটা চলাবলৈ যথেষ্ট সময় থাকে, সিহতৰ মাজৰ চুইচ অন্তৰ্ভুক্ত কৰি।
প্ৰথমে সেই সপ্তাহটো চাওক যেতিয়া দুয়োটা সামগ্ৰী শিপ কৰিব লাগিব। শেষৰ দেৱাল অৰ্ডাৰৰ পিছত এটা ডাঙৰ ছাদৰ বেচ ফিট হ’ব পাৰে। আনকি সৰু ছাদৰ বেচেও যদি মিড-ৰাণত উপস্থিত হয় আৰু প্ৰেৰণৰ আগতে দুটা পৰিৱৰ্তন কৰিবলৈ বাধ্য হয় তেন্তে দেৱালৰ ডেলিভাৰী দেৰিকৈ কৰিব পাৰে।
দেৱাল আৰু ছাদৰ প্ৰফাইলৰ চাহিদা সংজ্ঞায়িত কৰা
আপোনাৰ দেৱাল আৰু ছাদৰ অৰ্ডাৰৰ পিছফালে থকা অংকনৰ পৰা আৰম্ভ কৰক। যদি দুয়োজনে একেটা অনুমোদিত অংশ ব্যৱহাৰ কৰে, তেন্তে এটা ৰোলৰ ছেটে দুয়োটাকে সেৱা আগবঢ়াব পাৰে। ৰিব, এজ ডিটেইল, মেটেৰিয়েল ৰেঞ্জ আৰু কাটঅফ পৰীক্ষা কৰক। যেতিয়া অংকনসমূহৰ পাৰ্থক্য হয়, একে প্ৰেৰণৰ তাৰিখৰ বিপৰীতে দুটা উৎপাদন পথ তুলনা কৰক।
দুয়োটা অফাৰৰ বাবে এটা অৰ্ডাৰ লিষ্ট নিৰ্মাণ কৰক
অংকন আৰু ষ্টক। প্ৰতিটো অংকন পুনৰীক্ষণক নিজস্ব ৰেখা দিয়ক। ইয়াৰ বিপৰীতে গ্ৰেড, আৱৰণ আৰু ডাঠতা লিপিবদ্ধ কৰক। একে নামেৰে বিক্ৰী কৰা দুটা পেনেলৰ প্ৰান্ত বেলেগ বেলেগ হব পাৰে বা ষ্ট্ৰিপ প্ৰস্থৰ প্ৰয়োজন বেলেগ বেলেগ হব পাৰে।টুকুৰা আৰু দৈৰ্ঘ্য। প্ৰতিটো কাটি লোৱা দৈৰ্ঘ্যত পৰিমাণ মিটাৰ (মিটাৰ)ত লিপিবদ্ধ কৰক। উদাহৰণস্বৰূপে, ৬ মিটাৰত ২০০টা দেৱাল পেনেলৰ বাবে ১২০০ ৰৈখিক মিটাৰ গ্ৰহণযোগ্য পেনেলৰ প্ৰয়োজন হয়। টুকুৰা গণনা কৰি ৰাখক কাৰণ কাটি উলিওৱাটো এটাকৈ এটাকৈ শ্বীট হয়।মুক্তি আৰু প্ৰেৰণ। অৰ্ডাৰ আৰু ইয়াৰ কইল কেতিয়া সাজু হ'ব আৰু সমাপ্ত ষ্টেক কেতিয়া ডিচপেচত থাকিব লাগিব ৰেকৰ্ড কৰক। আন এটা শ্বিফটলৈ যাব পৰা কামবোৰ চিহ্নিত কৰক। দুপৰীয়া মুকলি কৰা অৰ্ডাৰক ইতিমধ্যে শ্বিপ কৰা মৰ্নিং ৰানৰ সৈতে গ্ৰুপ কৰিব নোৱাৰি।
ক্ৰয়ৰ সিদ্ধান্ত লোৱা সপ্তাহটো বিচাৰি উলিয়াওক
এটা সাধাৰণ সপ্তাহক এনে এটা সপ্তাহৰ সৈতে তুলনা কৰক যেতিয়া দুয়োটা সামগ্ৰী একেলগে পঠিয়াব লাগিব। ছাদৰ দেৰিকৈ অৰ্ডাৰ দিলে দেৱালৰ বেচ এটাত বাধা আহিব য’ত চিহ্নিত কৰক। সেই বাধাৰ অৰ্থ হ'ল দুটা প্ৰ'ফাইল পৰিৱৰ্তন যদি আপুনি প্ৰেৰণ কৰাৰ আগতে দেৱাল অৰ্ডাৰলৈ উভতি যাবলগীয়া হয়।
নিৰ্দিষ্ট বিকল্পৰ বাবে, বৰ্তমানৰ ছাদৰ লাইনত সময় সংৰক্ষণ কৰক বা বাহিৰৰ যোগানকাৰীৰ পৰা ডেলিভাৰীৰ প্ৰতিশ্ৰুতি লওক। পৰিবহণ আৰু অহা পৰিদৰ্শন অন্তৰ্ভুক্ত কৰক। যেতিয়া ছাদ আৰু দেৱালৰ ষ্টেকে এখন ট্ৰাক ভাগ কৰে, তেতিয়া কেৱল এটা সম্পূৰ্ণ দেৱাল ষ্টেকে চালানটো এৰি দিব নোৱাৰে।
ডেডিকেটেড আৰু শ্বেয়াৰ কৰা বিন্যাসসমূহ তুলনা কৰক
এটা নিবেদিত ফৰ্মাৰে দেৱালৰ অংশৰ বাবে মেচিনৰ সময় উপলব্ধ কৰি ৰাখে। দুটা স্তৰৰ ৰেখাই এটা ফ্ৰেমত দুটা গঠন পথ ৰাখে। যোগানকাৰীয়ে একেলগে গঠন, কাটি আৰু নিষ্কাশন দুয়োটা পথ প্ৰদৰ্শন নকৰালৈকে এটা সক্ৰিয় প্ৰফাইলৰ বাবে পৰিকল্পনা কৰক। দুটা স্তৰ এতিয়াও এটা কাটাৰ বা ৰিচিভিং পজিচনৰ ওপৰত নিৰ্ভৰ কৰিব পাৰে।
এটা সংকীৰ্ণ পৰ্দাত, দুয়োটা অফাৰ চাবলৈ টেবুলৰ ওপৰেৰে স্ক্ৰল কৰক।
লেট ছাদৰ অৰ্ডাৰ পৰীক্ষা কৰক
ক্ৰয়ৰ সিদ্ধান্তৰ বাবে আপোনাৰ নিজৰ কাট তালিকা আৰু প্ৰদৰ্শিত হাৰ ব্যৱহাৰ কৰক। তলৰ সংখ্যাবোৰ চাৰি ঘণ্টাৰ এটা উইণ্ড’ৰ বাবে অনুমান। তেওঁলোকে দেখুৱাইছে যে কেনেকৈ এটা অৰ্ডাৰ মুঠ শ্বিফটত ফিট হ’ব পাৰে তথাপিও আগৰ ট্ৰাক এখন মিছ কৰিব পাৰে।
উপলব্ধ সময়। ৱাল কইল ৰেডি আৰু ডিচপেচ কৰিবলৈ ২৪০ মিনিটৰ পৰা আৰম্ভ কৰক। এই উইন্ডোত কোনো বিৰতি বা অসংলগ্ন ষ্টপ ধৰি লওক।ৱাল ৰান। আপুনি ১২০০ মিটাৰ গ্ৰহণযোগ্য দেৱাল পেনেলৰ প্ৰয়োজন। কাটি আৰু ষ্টেক কৰাৰ জৰিয়তে অনুমান কৰা ১০ মিটাৰ/মিনিটত সেই বেচটোৱে ১২০ মিনিট সময় লয়।ছাদৰ দৌৰা। আপুনি ৬০০ মিটাৰ গ্ৰহণযোগ্য ছাদৰ পেনেলৰ প্ৰয়োজন। কাটি আৰু ষ্টেক কৰাৰ জৰিয়তে ধাৰণা কৰা ৮ মিটাৰ/মিনিটত সেই বেচটোৱে ৭৫ মিনিট সময় লয়।প্ৰতিটো পৰিৱৰ্তন। এটা আলেখ্যনৰ শেষ গ্ৰহণ কৰা পেনেলৰ পৰা পৰৱৰ্তী গ্ৰহণ কৰা প্ৰতিষ্ঠা নমুনালৈ ১৮ মিনিট ধৰি লওক। কইল, গাইড আৰু আউটলেট সামঞ্জস্য আৰু ষ্টাৰ্টআপ প্ৰত্যাখ্যান অন্তৰ্ভুক্ত কৰক। নমুনাটো আঁতৰাই ৰাখক যাতে ইয়াৰ দৈৰ্ঘ্যই অৰ্ডাৰৰ বিপৰীতে কোনো ক্ৰেডিট নাপায়।
যদি দুয়োটা অৰ্ডাৰ আৰম্ভণিতে সাজু হয় আৰু ছাদৰ ষ্টেক শেষত শিপ কৰিব পাৰে, তেন্তে দেৱালৰ পিছত ছাদ চলাওক। এটা পৰিৱৰ্তনে ২১৩ মিনিটত (১২০ + ১৮ + ৭৫) ফিনিচিং দিয়ে। সেইটো ডিচপেচ কৰাৰ ২৭ মিনিট আগতে ৰাখে।
যেতিয়া ৬০ মিনিটত ছাদৰ অৰ্ডাৰ আহিব
এইবাৰ ছাদৰ ষ্টেকটো ১৬৫ মিনিটৰ ভিতৰত সাজু হ’ব লাগিব। প্ৰথমে দেৱালৰ বেচটো শেষ কৰিলে ছাদৰ ফিনিচিংটো ২১৩ মিনিটত হ’ব।
মিনিট ০–৬০ · দেৱাল। প্ৰথম ঘণ্টাত ৬০০ মিটাৰ বেৰৰ পেনেল চলাওক। বাকী থকা দেৱালৰ অৰ্ডাৰ ৬০০ মি.মিনিট ৬০–১৫৩ · ছাদ। ১৮ মিনিটৰ বাবে চুইচ কৰক, তাৰ পিছত ছাদৰ বেচটো ৭৫ মিনিট চলাওক। ছাদৰ ষ্টেকে ১২ মিনিটৰ বাবে নিজৰ সময়সীমা ক্লিয়াৰ কৰে।মিনিট ১৫৩–২৩১ · দেৱাল। ১৮ মিনিটৰ বাবে পিছলৈ চুইচ কৰক আৰু ৬০ মিনিটত ৱাল বেচ শেষ কৰক। শেষৰ ৱাল ষ্টেকটো প্ৰেৰণ কৰাৰ ৯ মিনিট আগতে সাজু হয়।
চুইচিঙৰ বাবে কিমান সময় লাগিব পাৰে?
প্ৰথম চুইচ: সৰ্বাধিক ৩০ মিনিট। ছাদৰ সময়সীমাৰ পৰা মুক্তিৰ সময় আৰু ছাদৰ দৌৰ বিয়োগ কৰক (165 − 60 − 75)।
দুয়োটা চুইচ একেলগে: সৰ্বাধিক ৪৫ মিনিট। সম্পূৰ্ণ উইণ্ড’ৰ পৰা দুয়োটা ৰান বিয়োগ কৰক (240 − 120 − 75)। দুয়োটা পৰিৱৰ্তনে সমান সময় লোৱাৰ প্ৰয়োজন নাই।
যদি যোগানকাৰীক প্ৰতিটো দিশত ২৫ মিনিটৰ প্ৰয়োজন হয়, তেন্তে ছাদৰ ষ্টেকটো ১৬০ মিনিটত আৰু দেৱালৰ ষ্টেকটো ২৪৫ মিনিটত শেষ হয়। আনকি প্ৰতিটো চুইচত ১৮ মিনিটত অতিৰিক্ত ৮০ মিটাৰ ছাদৰ পেনেলে ১০ মিনিট যোগ কৰে। ছাদ এতিয়াও ১৬৩ত শেষ হৈছে, কিন্তু ৱাল ২৪১ লৈ পিছলি গৈছে।
একেটা ঘড়ীতে পৃথক ছাদৰ পথটো পৰীক্ষা কৰক
ধাৰণা কৰা দেৱালৰ হাৰত নিবেদিত পূৰ্বৰটোৱে ১২০ মিনিটত সকলো ১২০০ মিটাৰ শেষ কৰে। ছাদৰ উৎসত মুক্তিৰ পৰা প্ৰেৰণলৈকে মাত্ৰ ১০৫ মিনিট সময় থাকে (১৬৫ − ৬০)। নিশ্চিত কৰক যে ই সেই সময়ত ৬০০ গ্ৰহণ কৰা মিটাৰ ডেলিভাৰী কৰিব পাৰে, পৰিবহণ আৰু পৰিদৰ্শনকে ধৰি।
প্ৰতিটো অংকনত ফিডৰ প্ৰস্থ আৰু কভাৰৰ প্ৰস্থ তুলনা কৰক। ফিড প্ৰস্থ হৈছে ৰোলবোৰত প্ৰৱেশ কৰা সমতল ষ্ট্ৰিপ। কভাৰৰ প্ৰস্থ হৈছে সমাপ্ত পেনেলে কভাৰ কৰিবলৈ লোৱা প্ৰস্থ। ষ্ট্ৰিপটোৱে সমতল মুখবোৰ আৰু প্ৰতিটো বেণ্ডৰ চাৰিওফালে বিকশিত দৈৰ্ঘ্য যোগান ধৰিব লাগিব। ৰিবৰ গভীৰতা, বেণ্ড ব্যাসাৰ্ধ আৰু এজ ৰিটাৰ্ণে কভাৰৰ প্ৰস্থ একেই থাকিলেও প্ৰয়োজনীয় ষ্ট্ৰিপৰ প্ৰস্থ সলনি কৰিব পাৰে।
প্ৰতিটো অংকন ইয়াৰ কইলৰ সৈতে মিলাওক
পেনেলৰ আকৃতি। অংকন পুনৰীক্ষণ, ৰিব পিচ আৰু গভীৰতা, প্ৰান্তৰ বিৱৰণ আৰু সহনশীলতা যোগান ধৰক। যোগানকাৰীক একেটা অংকনত প্ৰয়োজনীয় খাদ্যৰ প্ৰস্থ আৰু সম্পূৰ্ণ কভাৰৰ প্ৰস্থ মিলিমিটাৰ (মি.মি.)ত চিহ্নিত কৰিবলৈ কওক।মেটেৰিয়েল আৰু ফিনিচিং। প্ৰকৃত ষ্টীল গ্ৰেড, আৱৰণ আৰু উন্মুক্ত মুখখন দিয়ক। মিলিমিটাৰত বেধৰ পৰিসৰে ভিত্তি ধাতু বা আৱৰণযুক্ত ষ্টকক বুজায় নেকি উল্লেখ কৰক। কইলৰ নিৰ্দিষ্টকৰণে দিলে মেগাপাস্কেল (MPa) ত উৎপাদন শক্তি অন্তৰ্ভুক্ত কৰক।প্ৰসৱৰ মাজত তাৰতম্য। আপোনাৰ কইল যোগানকাৰীয়ে দিব পৰা বেধৰ পৰিসৰ দিয়ক। ইউ এছ ষ্টীলৰ বিল্ডিং পেনেলৰ বাবে ৰোল-ফৰ্মিং গাইডে ব্যাখ্যা কৰে যে কিয় সঁজুলিৰ ডিজাইন বস্তুৰ ধৰ্ম আৰু গেজ টোলাৰেন্সৰ পৰা আৰম্ভ হয়। ষ্ট্ৰিপ এৰি যোৱাৰ পিছত স্প্ৰিংবেকে ৰোলবোৰে সমাপ্ত পাঁজৰৰ কোণ সলনি কৰিব পাৰে। প্ৰকৃত ষ্টকত প্ৰফাইল ফিট নিশ্চিত কৰক।
বিএমএছে YX25-211-844 তালিকাভুক্ত কৰিছে স্বয়ংক্ৰিয় ৱাল পেনেল ৰোল ফৰ্মিং মেচিন । ছাদ/দেৱাল পেনেলৰ বাবে ইয়াৰ উদাহৰণত ০.৩–০.৬ মিলিমিটাৰ প্ৰিপেইণ্ট কৰা গেলভানাইজড ষ্টীল (PPGI) ব্যৱহাৰ কৰা হৈছে, য'ত মেনুৱেল বা হাইড্ৰলিক ডিক'ইলাৰ বিকল্প আছে।
এটা সুকীয়া ছাদৰ অংশৰ বাবে নিজাকৈ অংকন ভিত্তিক দুটা স্তৰৰ প্ৰস্তাৱৰ প্ৰয়োজন। ইয়াত প্ৰতিটো আকৃতিৰ বাবে ৰোল আৰু কাটঅফ চিনাক্ত কৰিব লাগে। দুয়োটা ব্যৱহাৰৰ উল্লেখ কৰা এটা পণ্যৰ নামে সঁজুলিৰ দ্বিতীয় গোট অন্তৰ্ভুক্ত হোৱাটো প্ৰতিষ্ঠা নকৰে।
বিএমএছ ৱাইএক্স২৫-২১১-৮৪৪ তালিকাত দেখুওৱা ৰোলসমূহে পৰ্যায়ক্ৰমে শ্বীটখন গঠন কৰে। আপুনি প্ৰয়োজনীয় আলেখ্যনৰ বাবে অংকনৰ সৈতে সমাপ্ত পাঁজৰ আৰু প্ৰান্তসমূহ তুলনা কৰক।
প্ৰতিটো কইল অনুসৰণ কৰি মেচিনটোৰ ভিতৰলৈ সোমাই যাওক
ডিকোইলাৰত। ভিতৰৰ ব্যাস, সৰ্বোচ্চ বাহিৰৰ ব্যাস আৰু ষ্ট্ৰিপৰ প্ৰস্থ মি.মি. সৰ্বোচ্চ ভৰ কিলোগ্ৰাম (কিলোগ্ৰাম) বা মেট্ৰিক টন (t)ত উল্লেখ কৰা। ভিতৰৰ ব্যাস মেণ্ড্ৰেল, কইল ধৰি ৰখা খাদটোৰ লগত খাপ খাব লাগিব।ফিড গাইডত। যোগানকাৰীক দেখুৱাওক যে প্ৰতিটো ষ্ট্ৰিপে কেনেকৈ নিজৰ গঠন স্তৰত উপনীত হয়। দুটা কইল একেটা ডিক'ইলাৰত ফিট হ'ব পাৰে তথাপিও বিভিন্ন গাইড ছেটিংছ বা প্ৰৱেশ উচ্চতাৰ প্ৰয়োজন হয়।এটা মিড বেচ চুইচত। ছাদৰ কইল চলি থকাৰ সময়ত আংশিকভাৱে ব্যৱহৃত দেৱালৰ কইলটো ক’লৈ যাব সেইটো নিৰ্ণয় কৰক। কইলসমূহ বিনিময় আৰু থ্ৰেড কৰাৰ সময়, লগতে ষ্টেজিঙৰ বাবে ঠাই অন্তৰ্ভুক্ত কৰক। বিভিন্ন প্ৰস্থ বা ফিনিচিঙৰ বাবে এটা শ্বেয়াৰ কৰা লাইনতো পৃথক ষ্টকৰ প্ৰয়োজন হ'ব পাৰে।
কাটিং আৰু আউটপুট হেণ্ডলিঙৰ তুলনা কৰক
একেটা কাটি লোৱা তালিকাৰ পৰা গ্ৰহণ কৰা ষ্টেকসমূহ তুলনা কৰক। চুটি চাদৰে কাটাৰটোৰ ওপৰত অধিক চাহিদা সৃষ্টি কৰে। দীঘল চাদৰবোৰৰ বাবে এটা স্পষ্ট পথৰ প্ৰয়োজন হয় য'ত আপোনাৰ ক্ৰুৱে ষ্টেকটো লৈ যাব পাৰে। যিকোনো এটা সীমাই প্ৰেৰণৰ আগতে উপলব্ধ আউটপুট হ্ৰাস কৰিব পাৰে।
৬০০ মিটাৰ ক্ৰমত কাটি লোৱা অংশ গণনা কৰা
ইউ এছ ষ্টীলৰ বিল্ডিং-পেনেল গাইডত গঠন হোৱাৰ আগতে প্ৰি-কাট লাইন শ্বিয়াৰিং ফ্লেট ষ্ট্ৰিপ আৰু গঠিত পেনেল ছিয়াৰিং কৰা পোষ্ট-কাট লাইন দেখুওৱা হৈছে। বিএমএছে YX25-211-844 ৱৰ্কফ্ল'ত এটা মেনুৱেল প্ৰি-কাটাৰ, এটা হাইড্ৰলিক পোষ্ট কাটাৰ আৰু এটা এক্সাইট ৰেক তালিকাভুক্ত কৰে। আপোনাৰ অফাৰত কোনটো ডিভাইচে সম্পূৰ্ণ দৈৰ্ঘ্য দিয়ে সুধিব।
প্ৰতিটো পেনেলত ২ মিটাৰত ৩০০ টা সম্পূৰ্ণ কাটি। ষ্টপ-টু-কাট লাইনত প্ৰতিটো টুকুৰাৰ বাবে ফিড থমকি ৰয়। এই কম দৈৰ্ঘ্যত বেচৰ সময় সুধিব।প্ৰতিটো পেনেলত ৬ মিটাৰত ১০০ টা সম্পূৰ্ণ কাটি। একেটা মুঠ দৈৰ্ঘ্যৰ বাবে ইয়াৰ এক তৃতীয়াংশ কাটিব লাগে। নিশ্চিত কৰক যে দীঘলীয়া শ্বীটবোৰে কাটাৰটো ক্লিয়াৰ কৰিব পাৰে যেতিয়া পৰৱৰ্তী টুকুৰাটো আগবাঢ়ি যায়।
যদি কোনো যোগানকাৰীয়ে চলন্ত ছিয়াৰ আগবঢ়ায়, তেন্তে ষ্ট্ৰিপটোৱে উদ্ধৃত হাৰত যাত্ৰা কৰাৰ সময়ত কাটিং প্ৰদৰ্শন কৰিবলৈ কওক। দুয়োটা প্ৰফাইলৰ নমুনাত দৈৰ্ঘ্য, শেষৰ বৰ্গক্ষেত্ৰ আৰু পাঁজৰৰ আকৃতি পৰীক্ষা কৰক। গ্ৰহণ কৰা শেষত গ্ৰহণ কৰা পেনেলসমূহ গণনা কৰক যেতিয়া আপুনি এটা বেচ হাৰ গণনা কৰে।
ফেক্টৰী পৰিকল্পনাত তিনিটা বিন্দু অনুসৰণ কৰক
প্ৰথম সমৰ্থনলৈ কাটাৰ। প্ৰস্থান উচ্চতা আৰু ৰানআউট ৰেক বা ষ্টেকাৰৰ ফাঁক দুয়োটা চিহ্নিত কৰক। আটাইতকৈ চুটি পেনেলে সেই ফাঁক কেনেকৈ অতিক্ৰম কৰে আৰু আটাইতকৈ দীঘল পেনেল ক'ত সমৰ্থিত হয় পৰীক্ষা কৰক।সম্পূৰ্ণ ষ্টেকলৈ প্ৰথম সমৰ্থন। প্ৰতিটো ষ্টেকত টুকুৰা, ষ্টেকৰ সংখ্যা, পেনেল অভিমুখীতা আৰু গ্ৰহণযোগ্য সমাপ্তি ধাৰ্য্য কৰক। যোগানকাৰীক স্তৰ সলনি কৰাৰ সময়ত কোনবোৰ গাইড বা সমৰ্থন লৰচৰ কৰে আৰু সেই সমন্বয়ত কিমান সময় লাগে দেখুৱাওক।পিকআপ কৰিবলৈ সম্পূৰ্ণ ষ্টেক। স্তম্ভ, আইলেণ্ড, কইল ডেলিভাৰী আৰু আপোনাৰ উদ্দেশ্যপ্ৰণোদিত উত্তোলন পথ মিমি বা মিটাৰত চিহ্নিত কৰক। ষ্টেক আঁতৰোৱাৰ বাবে শাৰীটো বন্ধ হ'ব লাগিব নেকি সুধিব। এটা নিৰ্দিষ্ট দেৱাল লাইনৰ বাবে, অন্য ঠাইত নিৰ্মিত ছাদৰ ষ্টেক গ্ৰহণ কৰিবলৈও ঠাই দিয়ক।
এটা BMS ডাইমণ্ড ৰিব/পিবিআৰ পেনেল ষ্টেকাৰত সমৰ্থন ৰোলাৰ। প্ৰতিটো উদ্ধৃত কাটাৰৰ পৰা আপোনাৰ ক্ৰুৱে সম্পূৰ্ণ ষ্টেক আঁতৰাব পৰা বিন্দুলৈকে পথ অনুসৰণ কৰক।
দুটা তুলনামূলক সঁজুলিৰ উদ্ধৃতি অনুৰোধ কৰক
এটা ক্ৰয় ব্ৰিফৰ বিপৰীতে ডেডিকেটেড ৱাল মেচিন আৰু ছাদ-এণ্ড-ৱাল ডাবল লেয়াৰৰ অনুৰোধ কৰক। একেটা সামগ্ৰী, কাটি লোৱা তালিকা, উৎপাদন উইণ্ড' আৰু ডেলিভাৰী পইণ্ট ব্যৱহাৰ কৰক। যোগানকাৰীসকলক ইয়াৰ মূল্যৰ কাষত যিকোনো পৰিৱৰ্তিত ধাৰণা চিনাক্ত কৰিবলৈ কওক। প্ৰতিজন যোগানকাৰীক বস্তুসমূহ অন্তৰ্ভুক্ত, ঐচ্ছিক বা ক্ৰেতাই যোগান ধৰা বুলি চিহ্নিত কৰক।
গ্ৰহণযোগ্যতা আৰু কমিচনিঙৰ ওপৰত একমত হোৱা
চালান দিয়াৰ আগতে। অংকন মাত্ৰা, কাটি-দৈৰ্ঘ্য সহনশীলতা, মুখৰ অৱস্থা, প্ৰতিটো ষ্টেকত টুকুৰা আৰু ষ্টেকৰ পৰিমাণৰ ওপৰত একমত হওক। ডেডিকেটেড লাইনত ৱাল কাটি লোৱা তালিকাখন পৰীক্ষা কৰক। ডাবল স্তৰত, সময় দুয়োটা একেটা শেষ-ভাল-পেনেল ব্যৱহাৰ কৰি গ্ৰহণ কৰা-নমুনা নিয়মলৈ সলনি হয়। ষ্টেকত গ্ৰহণ কৰা অৰ্ডাৰৰ টুকুৰা গণনা কৰক।আপোনাৰ মেক্সিকো প্লাণ্টত। ক্ৰেতা বা যোগানকাৰীক আনলোডিং, পজিচনিং, সংযোগ, ট্ৰাইল কইল, কমিচনিং আৰু প্ৰশিক্ষণ আবণ্টন দিয়ক। কোনবোৰ পৰীক্ষা স্থানত পুনৰাবৃত্তি কৰা হ'ব, কোনে এটা অভাৱ শুধৰায়, প্ৰশিক্ষণ আৰু হাতপুথিৰ বাবে ভাষা, আৰু কোনে ভ্ৰমণ সামৰি লয় ধাৰ্য্য কৰক।
একেবোৰ অৰ্ডাৰ পূৰণৰ খৰচ তুলনা কৰক
ক্ৰেতাই যোগান ধৰা হেণ্ডলিং আৰু কমিচনিং প্ৰতিটো মুঠতে কঢ়িয়াই নিব। ক্ৰয় কৰা ছাদৰ পেনেলৰ বাবে, ডেলিভাৰী কৰা পেনেলৰ মূল্য ব্যৱহাৰ কৰক। কেঁচা ছাদৰ কইলৰ খৰচো যোগ কৰিলে সামগ্ৰীটো দুবাৰ গণনা হ’ব।
প্ৰতিটো সম্পূৰ্ণ মূল্য টাইট-সপ্তাহৰ সময়সূচীৰ কাষত ৰাখক। যদি ডাবল লেয়াৰটোক অতিৰিক্ত শ্বিফ্টৰ প্ৰয়োজন হয়, তেন্তে ইয়াৰ খৰচ অন্তৰ্ভুক্ত কৰক। যদি বাহিৰৰ ছাদৰ যোগানকাৰীক আপোনাৰ গ্ৰাহকে দিয়াতকৈ অধিক জাননীৰ প্ৰয়োজন হয়, এটা কাৰ্য্যকৰী বেকআপৰ মূল্য দিয়ক। যিকোনো এটাই সলনি কৰিব পাৰে আপুনি কোনটো অফাৰ বাছি ল’ব।
সঘনাই সোধা প্ৰশ্ন
পিছত আপুনি এটা নিৰ্দিষ্ট দেৱাল লাইনত ছাদৰ স্তৰ যোগ কৰিব পাৰিবনে?
সঠিক দেৱাল মেচিন আৰু প্ৰস্তাৱিত ছাদৰ অংকনৰ বাবে লিখিত ৰেট্ৰ’ফিট অফাৰ বিচাৰিব। আপুনি কোনবোৰ অংশ ৰাখিব, ই কি সলনি কৰিব আৰু কিমান দিনলৈ দেৱালৰ উৎপাদন বন্ধ হ'ব সেই বিষয়ে যোগানকাৰীৰ তালিকা ৰাখক। যেতিয়ালৈকে ই সেই পৰিসৰ নিশ্চিত নকৰে, তেতিয়ালৈকে ইয়াৰ কেৱল দেৱালৰ ক্ষমতাৰ ওপৰত নিবেদিত লাইনটোৰ মূল্যায়ন কৰক।
আপোনাৰ প্ৰেৰণৰ তাৰিখ পূৰণ কৰিব পৰা লাইনটো বাছক
যেতিয়া শীৰ্ষ দেৱালৰ সময়সূচী টান হয় তেতিয়া এটা নিৰ্দিষ্ট দেৱাল লাইন সংৰক্ষণ কৰক আৰু আপুনি এটা পৃথক পথৰ মাজেৰে ট্ৰাকখনৰ ছাদৰ ষ্টেকটো ৰাখিব পাৰে। দুয়োটা অংকন ফিট হ'লে ডাবল লেয়াৰক চৰ্টলিষ্ট কৰক আৰু চুক্তিবদ্ধ মিশ্ৰিত ৰানে দুয়োটা সময়সীমা নিৰ্ধাৰণ কৰে। প্ৰথম ট্ৰাকখন যোৱাৰ আগতে বাকী থকা সময়খিনিয়েই প্ৰায়ে অফাৰৰ মাজত সিদ্ধান্ত লোৱা পৰিসংখ্যা।
দুটা আইটেমযুক্ত উদ্ধৃতিৰ বাবে info@rollformingmill.com এ বিএমএছ ইমেইল কৰক। প্ৰফাইল ড্ৰয়িং, প্ৰফাইল অনুসৰি অৰ্ডাৰ, আৱৰণ আৰু বেধ, কইলৰ মাত্ৰা, পেনেলৰ দৈৰ্ঘ্য, উপলব্ধ মজিয়াৰ স্থান, বৈদ্যুতিক যোগান আৰু কমিচনিং স্কোপ দুয়োটা প্ৰেৰণ কৰক। প্ৰতিটো প্ৰস্তাৱে সামৰি ল’ব বিচৰা সপ্তাহটো চিনাক্ত কৰক।

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو