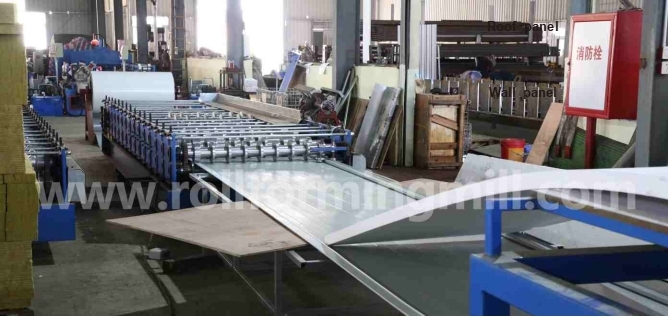
اگر دیوار کے آرڈرز آپ کی مصروف ترین پیداواری کھڑکیوں کو بھرتے ہیں اور آپ کے پاس پہلے سے ہی چھت کے پینلز کے لیے قابل اعتماد ذریعہ موجود ہے تو وال پینل رول بنانے والی مشین کا انتخاب کریں۔ چھت اور دیوار کی ڈبل پرت تب سمجھ میں آتی ہے جب آپ کے پاس دو بار بار چلنے والے پروفائلز ہوں اور دونوں کو چلانے کے لیے کافی وقت ہو، بشمول ان کے درمیان سوئچ۔
پہلے ہفتے کو دیکھیں جب دونوں پروڈکٹس کو بھیجنا ضروری ہے۔ آخری دیوار کے آرڈر کے بعد چھت کا ایک بڑا بیچ فٹ ہو سکتا ہے۔ یہاں تک کہ چھت کا ایک چھوٹا بیچ بھی دیوار کی ترسیل دیر سے کر سکتا ہے اگر وہ درمیانی دوڑ میں پہنچ جائے اور بھیجنے سے پہلے دو تبدیلیوں پر مجبور ہو جائے۔
دیوار اور چھت کے پروفائل کی طلب کی وضاحت کریں۔
اپنی دیوار اور چھت کے آرڈر کے پیچھے ڈرائنگ کے ساتھ شروع کریں۔ اگر دونوں ایک ہی منظور شدہ حصے کا استعمال کرتے ہیں، تو رولز کا ایک سیٹ دونوں کی خدمت کر سکتا ہے۔ پسلیاں، کنارے کی تفصیل، مواد کی حد اور کٹ آف چیک کریں۔ جب ڈرائنگ مختلف ہوں، تو ایک ہی ڈسپیچ کی تاریخوں کے مقابلے میں دو پیداواری راستوں کا موازنہ کریں۔
دونوں پیشکشوں کے لیے ایک آرڈر لسٹ بنائیں
ڈرائنگ اور اسٹاک۔ ہر ڈرائنگ کی نظرثانی کو اس کی اپنی لائن دیں۔ اس کے خلاف گریڈ، کوٹنگ اور موٹائی کو ریکارڈ کریں۔ ملتے جلتے ناموں سے فروخت ہونے والے دو پینلز کے کنارے مختلف ہو سکتے ہیں یا مختلف پٹی کی چوڑائی کی ضرورت ہوتی ہے۔
ٹکڑے اور لمبائی۔ ہر کٹ کی لمبائی میں مقدار کو میٹر (m) میں ریکارڈ کریں۔ مثال کے طور پر، 6 میٹر پر 200 وال پینلز کو قبول شدہ پینلز کے 1,200 لکیری میٹر کی ضرورت ہوتی ہے۔ ٹکڑے کی گنتی رکھیں کیونکہ ایک وقت میں ایک شیٹ کاٹنا اور اتارنا ہوتا ہے۔
رہائی اور بھیجنا۔ ریکارڈ کریں کہ آرڈر اور اس کی کنڈلی کب تیار ہوگی اور کب تیار شدہ اسٹیک ڈسپیچ پر ہونا چاہیے۔ ایسی ملازمتوں کو نشان زد کریں جو دوسری شفٹ میں جا سکیں۔ دوپہر کو جاری کردہ آرڈر کو صبح کی دوڑ کے ساتھ گروپ نہیں کیا جا سکتا جو پہلے ہی بھیج دیا گیا ہے۔
وہ ہفتہ تلاش کریں جو خریداری کا فیصلہ کرتا ہے۔
ایک عام ہفتے کا موازنہ ایک کے ساتھ کریں جب دونوں مصنوعات کو ایک ساتھ بھیجنا ضروری ہے۔ نشان زد کریں کہ چھت کا دیر سے آرڈر دیوار کے بیچ میں کہاں خلل ڈالے گا۔ اس رکاوٹ کا مطلب ہے دو پروفائل تبدیلیاں اگر آپ کو ڈسپیچ سے پہلے وال آرڈر پر واپس جانا پڑے۔
وقف شدہ اختیار کے لیے، موجودہ چھت کی لائن پر وقت محفوظ کریں یا کسی بیرونی سپلائر سے ڈیلیوری کا وعدہ حاصل کریں۔ ٹرانسپورٹ اور آنے والا معائنہ شامل کریں۔ جب چھت اور دیوار کے ڈھیر ایک ٹرک کا اشتراک کرتے ہیں، تو اکیلے تیار شدہ دیوار اسٹیک شپمنٹ کو جاری نہیں کر سکتا۔
سرشار اور مشترکہ ترتیب کا موازنہ کریں۔
ایک وقف شدہ سابقہ دیوار کے حصے کے لیے مشین کا وقت دستیاب رکھتا ہے۔ ایک ڈبل لیئر لائن ایک فریم پر دو بننے والے راستے رکھتی ہے۔ ایک فعال پروفائل کے لیے منصوبہ بندی کریں جب تک کہ سپلائر ایک ساتھ بننے، کاٹنے اور خارج کرنے کے دونوں راستوں کو ظاہر نہ کرے۔ دو سطحیں اب بھی ایک کٹر یا وصول کرنے کی پوزیشن پر منحصر ہوسکتی ہیں۔
ایک تنگ اسکرین پر، دونوں پیشکشوں کو دیکھنے کے لیے ٹیبل پر اسکرول کریں۔
صرف دیوار اور دو پروفائل لائن آپشنز
کس چیز کا موازنہ کریں
ڈیڈیکیٹڈ وال سابقہ
چھت اور دیوار کی ڈبل لیئر
پروفائل کوریج
ایک متفقہ دیوار سیکشن۔ کسی اور ثابت شدہ راستے پر چھت کا ایک الگ حصہ تفویض کریں۔
فی فارمنگ پاتھ ایک منظور شدہ ڈرائنگ۔ دیوار اور چھت کے اوزار کی شناخت کریں۔
آپریٹنگ سیکوینس
وال رن اپنی مشین کا وقت برقرار رکھتے ہیں۔ علیحدہ چھت کے ماخذ پر صلاحیت کی جانچ کریں۔
ترتیب وار لائن پر ایک وقت میں ایک بیچ کی منصوبہ بندی کریں، بشمول تبدیلی کی دونوں سمتیں۔
کوائل لفافہ
اندراج کے سازوسامان اور رول کے لئے دیوار کی کنڈلی کو منظور کریں۔ چھت کا اسٹاک الگ سے چیک کریں۔
ہر سطح کی پٹی کی حد اور مشترکہ ڈیکوائلر کی دونوں کنڈلیوں کو سنبھالنے کی صلاحیت کو چیک کریں۔
کٹنگ
وال کٹر کو شکل اور سب سے کم لمبائی سے ملائیں۔ الگ سے چھت کاٹنے کی تصدیق کریں۔
ہر کٹر کا نام لیں اور مریں۔ سوئچ ٹائم میں کسی بھی ڈائی تبدیلی کو شامل کریں۔
شامل ہینڈلنگ
قیمت وال کنڈلی لوڈنگ اور پینل وصول کرنا۔ علیحدہ علیحدہ چھت کے پینلز کی رسید شامل کریں۔
دونوں ایگزٹ ہائٹس سے ہٹنے کے قابل اسٹیک تک راستے کی قیمت لگائیں۔ مشترکہ آلات کی شناخت کریں۔
دیر سے چھت کے آرڈر کی جانچ کریں۔
خریداری کے فیصلے کے لیے اپنی کٹ لسٹ اور دکھائے گئے نرخوں کا استعمال کریں۔ نیچے دیے گئے اعداد و شمار چار گھنٹے کی ونڈو کے لیے مفروضے ہیں۔ وہ دکھاتے ہیں کہ کس طرح ایک آرڈر کل شفٹ میں فٹ ہو سکتا ہے لیکن پھر بھی پہلے کا ٹرک یاد نہیں آتا۔
دستیاب وقت۔ دیوار کوائل کے ساتھ شروع کریں اور بھیجنے کے لیے 240 منٹ۔ اس ونڈو میں کوئی وقفہ یا غیر متعلقہ اسٹاپ فرض نہ کریں۔
وال رن۔ آپ کو 1,200 میٹر قبول شدہ وال پینلز کی ضرورت ہے۔ کٹنگ اور اسٹیکنگ کے ذریعے فرض کردہ 10 میٹر/منٹ پر، اس بیچ میں 120 منٹ لگتے ہیں۔
چھت کی دوڑ۔ آپ کو 600 میٹر منظور شدہ چھت کے پینل کی ضرورت ہے۔ کٹنگ اور اسٹیکنگ کے ذریعے فرض کردہ 8 میٹر/منٹ پر، اس بیچ میں 75 منٹ لگتے ہیں۔
ہر تبدیلی۔ ایک پروفائل کے آخری قبول شدہ پینل سے اگلے کے پہلے قبول شدہ سیٹ اپ نمونے تک 18 منٹ فرض کریں۔ کوائل، گائیڈ اور آؤٹ لیٹ ایڈجسٹمنٹ اور سٹارٹ اپ مسترد شامل کریں۔ نمونے کو ایک طرف رکھیں تاکہ اس کی لمبائی کو آرڈر کے خلاف کوئی کریڈٹ نہ ملے۔
اگر دونوں آرڈر شروع میں تیار ہیں اور چھت کا ڈھیر آخری، دیوار پھر چھت چلا سکتا ہے۔ ایک تبدیلی منٹ 213 (120 + 18 + 75) پر ختم کرتی ہے۔ یہ ڈسپیچ سے 27 منٹ پہلے نکلتا ہے۔
جب چھت کا آرڈر 60 منٹ پر آتا ہے۔
اس بار، چھت کا ڈھیر 165 منٹ تک تیار ہونا چاہیے۔ پہلے دیوار کے بیچ کو مکمل کرنے سے چھت 213 منٹ پر ختم ہو جائے گی۔ اس کے بجائے وال رن کو تقسیم کریں اور دو ہینڈ اوور پر عمل کریں۔
منٹ 0–60 · دیوار۔ پہلے گھنٹے میں 600 میٹر وال پینل چلائیں۔ باقی دیوار کی ترتیب 600 میٹر ہے۔
منٹ 60–153 · چھت۔ 18 منٹ کے لیے سوئچ کریں، پھر 75 کے لیے چھت کا بیچ چلائیں۔
منٹ 153–231 · دیوار۔ 18 منٹ کے لیے واپس سوئچ کریں اور وال بیچ کو 60 میں ختم کریں۔ آخری وال اسٹیک ڈسپیچ سے 9 منٹ پہلے تیار ہے۔
سوئچنگ میں کتنا وقت لگ سکتا ہے؟
پہلا سوئچ: زیادہ سے زیادہ 30 منٹ۔ چھت کی آخری تاریخ (165 − 60 − 75) سے ریلیز کا وقت اور چھت کو گھٹائیں۔
دونوں سوئچ مشترکہ: زیادہ سے زیادہ 45 منٹ۔ پوری ونڈو سے دونوں رنز کو گھٹائیں (240 − 120 − 75)۔ دونوں تبدیلیوں میں برابر وقت کی ضرورت نہیں ہے۔
اگر فراہم کنندہ کو ہر سمت میں 25 منٹ کی ضرورت ہوتی ہے تو، چھت کا ڈھیر 160 منٹ پر ختم ہوتا ہے اور دیوار کا ڈھیر 245 پر۔ یہاں تک کہ 18 منٹ فی سوئچ پر، چھت کے پینلز کا اضافی 80 میٹر 10 منٹ کا اضافہ کرتا ہے۔ چھت اب بھی 163 پر ختم ہوتی ہے، لیکن دیوار 241 پر پھسل جاتی ہے۔
ایک ہی گھڑی پر چھت کا الگ راستہ چیک کریں۔
فرض شدہ دیوار کی شرح پر، وقف شدہ سابقہ تمام 1,200 میٹر 120 منٹ میں ختم کرتا ہے۔ چھت کے منبع کے پاس ریلیز سے لے کر ڈسپیچ تک صرف 105 منٹ ہیں (165 − 60)۔ تصدیق کریں کہ یہ اس وقت میں 600 قبول شدہ میٹر پہنچا سکتا ہے، بشمول ٹرانسپورٹ اور معائنہ۔
عام کنڈلی اور ٹولنگ کی رکاوٹوں کو چیک کریں۔
ہر ڈرائنگ پر فیڈ کی چوڑائی اور کور کی چوڑائی کا موازنہ کریں۔ فیڈ کی چوڑائی رولز میں داخل ہونے والی فلیٹ پٹی ہے۔ کور کی چوڑائی وہ چوڑائی ہے جو تیار شدہ پینل کا احاطہ کرنا ہے۔ پٹی کو ہر موڑ کے ارد گرد فلیٹ چہرے اور ترقی یافتہ لمبائی فراہم کرنی چاہیے۔ پسلی کی گہرائی، موڑ کا رداس اور کنارے کی واپسی مطلوبہ پٹی کی چوڑائی کو تبدیل کر سکتی ہے یہاں تک کہ جب کور کی چوڑائی ایک جیسی رہتی ہے۔
ہر ڈرائنگ کو اس کے کوائل سے جوڑیں۔
پینل کی شکل۔ ڈرائنگ پر نظرثانی، پسلی کی پچ اور گہرائی، کنارے کی تفصیلات اور رواداری فراہم کریں۔ فراہم کنندہ سے اسی ڈرائنگ پر مطلوبہ فیڈ کی چوڑائی اور تیار شدہ کور کی چوڑائی کو ملی میٹر (ملی میٹر) میں نشان زد کرنے کو کہیں۔
مواد اور ختم. اصل سٹیل گریڈ، کوٹنگ اور بے نقاب چہرہ دیں۔ بتائیں کہ آیا ملی میٹر میں موٹائی کی حد سے مراد بیس میٹل یا لیپت اسٹاک ہے۔ میگاپاسکلز (MPa) میں پیداوار کی طاقت کو شامل کریں جب کوائل کی وضاحت اسے دیتی ہے۔
ترسیل کے درمیان تغیر۔ موٹائی کی حد دیں جو آپ کا کوائل فراہم کنندہ فراہم کر سکتا ہے۔ یو ایس اسٹیل کی رول فارمنگ گائیڈ برائے بلڈنگ پینل بتاتا ہے کہ ٹولنگ ڈیزائن کیوں مادی خصوصیات اور گیج رواداری سے شروع ہوتا ہے۔ پٹی چھوڑنے کے بعد اسپرنگ بیک رولز تیار پسلی کے زاویے کو تبدیل کر سکتے ہیں۔ تصدیق کریں کہ پروفائل اصل اسٹاک پر فٹ ہے۔
BMS YX25-211-844 کی فہرست دیتا ہے۔ خودکار وال پینل رول بنانے والی مشین ۔ چھت/دیوار پینلز کے لیے اس کی مثال دستی یا ہائیڈرولک ڈیکوائلر کے اختیارات کے ساتھ 0.3–0.6 ملی میٹر پہلے سے پینٹ شدہ جستی اسٹیل (PPGI) کا استعمال کرتی ہے۔
چھت کے ایک الگ حصے کو اپنی ڈرائنگ پر مبنی ڈبل پرت کی تجویز کی ضرورت ہوتی ہے۔ اسے ہر شکل کے لیے رولز اور کٹ آف کی شناخت کرنی چاہیے۔ ایک پروڈکٹ کا نام جس میں دونوں استعمال کا ذکر ہوتا ہے اس بات کو ثابت نہیں کرتا کہ ٹولنگ کا دوسرا سیٹ شامل ہے۔
BMS YX25-211-844 کی فہرست میں دکھائے گئے رول مراحل میں شیٹ بناتے ہیں۔ تیار شدہ پسلیوں اور کناروں کا آپ کو مطلوبہ پروفائل کے لیے ڈرائنگ کے ساتھ موازنہ کریں۔
مشین میں ہر کنڈلی کی پیروی کریں۔
ڈیکوائلر میں۔ اندرونی قطر، زیادہ سے زیادہ بیرونی قطر اور پٹی کی چوڑائی ملی میٹر میں دیں۔ کلوگرام (کلوگرام) یا میٹرک ٹن (ٹی) میں زیادہ سے زیادہ ماس بیان کریں۔ اندرونی قطر مینڈریل کے ساتھ فٹ ہونا چاہیے، وہ شافٹ جو کنڈلی کو رکھتا ہے۔
فیڈ گائیڈز میں۔ سپلائر کو دکھائیں کہ ہر پٹی اپنی تشکیل کی سطح تک کیسے پہنچتی ہے۔ دو کوائل ایک ہی ڈیکوائلر کو فٹ کر سکتے ہیں لیکن پھر بھی مختلف گائیڈ سیٹنگز یا اندراج کی بلندیوں کی ضرورت ہوتی ہے۔
درمیانی بیچ کے سوئچ پر۔ فیصلہ کریں کہ چھت کی کنڈلی کے چلنے کے دوران جزوی طور پر استعمال شدہ دیوار کی کوائل کہاں جائے گی۔ کنڈلیوں کو تبدیل کرنے اور تھریڈ کرنے کا وقت شامل کریں، نیز اسٹیجنگ کے لیے جگہ۔ ایک مشترکہ لائن پر بھی مختلف چوڑائی یا تکمیل کے لیے الگ اسٹاک کی ضرورت پڑسکتی ہے۔
کٹنگ اور آؤٹ پٹ ہینڈلنگ کا موازنہ کریں۔
ایک ہی کٹ لسٹ سے قبول شدہ اسٹیکوں کا موازنہ کریں۔ مختصر چادریں کٹر پر زیادہ مانگ ڈالتی ہیں۔ لمبی چادروں کو اس جگہ تک جانے کے لیے صاف راستے کی ضرورت ہوتی ہے جہاں آپ کا عملہ اسٹیک کو لے جا سکے۔ یا تو حد ڈسپیچ سے پہلے دستیاب آؤٹ پٹ کو کم کر سکتی ہے۔
کٹوتیوں کو 600 میٹر کے آرڈر میں شمار کریں۔
یو ایس اسٹیل کی بلڈنگ پینل گائیڈ میں بننے سے پہلے ایک پری کٹ لائن شیئرنگ فلیٹ سٹرپ اور تشکیل شدہ پینل کو کاٹنے کے بعد ایک لائن شیئرنگ دکھاتا ہے۔ BMS YX25-211-844 ورک فلو میں مینوئل پری کٹر، ہائیڈرولک پوسٹ کٹر اور ایگزٹ ریک کی فہرست دیتا ہے۔ پوچھیں کہ کون سا آلہ آپ کی پیشکش پر مکمل لمبائی بناتا ہے.
2 میٹر فی پینل پر، 300 مکمل کٹ۔ سٹاپ ٹو کٹ لائن پر، فیڈ ہر ٹکڑے کے لیے رک جاتی ہے۔ اس مختصر لمبائی میں بیچ کا وقت پوچھیں۔
6 میٹر فی پینل پر، 100 مکمل کٹ۔ ایک ہی کل لمبائی ایک تہائی کے طور پر کئی کٹوتیوں کا مطالبہ کرتی ہے۔ تصدیق کریں کہ اگلا ٹکڑا آگے بڑھنے کے دوران لمبی چادریں کٹر کو صاف کر سکتی ہیں۔
اگر کوئی سپلائر حرکت پذیر قینچ کی پیشکش کرتا ہے، تو اس سے کٹنگ کا مظاہرہ کرنے کے لیے کہے جب تک کہ پٹی بتائی گئی شرح پر سفر کرے۔ دونوں پروفائلز کے نمونوں پر لمبائی، آخر مربع پن اور پسلی کی شکل کا معائنہ کریں۔ جب آپ بیچ کی شرح کا حساب لگاتے ہیں تو وصول کنندہ کے آخر میں قبول شدہ پینلز کو شمار کریں۔
فیکٹری لے آؤٹ سپورٹ رولرز پر تین پوائنٹس ٹریس کریں ۔
پہلی مدد کے لیے کٹر۔ باہر نکلنے کی اونچائیوں اور رن آؤٹ ریک یا اسٹیکر کے خلا دونوں کو نشان زد کریں۔ چیک کریں کہ سب سے چھوٹا پینل اس خلا کو کیسے عبور کرتا ہے اور سب سے لمبا پینل کہاں سپورٹ کرتا ہے۔
مکمل اسٹیک کے لئے سب سے پہلے حمایت. فی اسٹیک کے ٹکڑے، اسٹیک کی تعداد، پینل کی سمت بندی اور قابل قبول تکمیل کی وضاحت کریں۔ فراہم کنندہ کو دکھائیں کہ لیول تبدیل کرتے وقت کون سی رہنمائی یا معاونت کرتا ہے اور اس ایڈجسٹمنٹ میں کتنا وقت لگتا ہے۔
پک اپ کے لیے مکمل اسٹیک۔ کالموں، گلیاروں، کوائل کی ترسیل اور اپنے مطلوبہ لفٹنگ روٹ کو ملی میٹر یا میٹر میں نشان زد کریں۔ پوچھیں کہ آیا اسٹیک ہٹانے کے لیے لائن کو رکنا چاہیے۔ ایک وقف شدہ دیوار کی لکیر کے لیے، کہیں اور بنائے گئے چھت کے ڈھیر حاصل کرنے کے لیے جگہ بھی دیں۔
BMS ڈائمنڈ ریب/PBR پینل اسٹیکر پر ہر کوٹڈ کٹر سے اس مقام تک راستے کا پتہ لگائیں جہاں آپ کا عملہ تیار شدہ اسٹیک کو ہٹا سکتا ہے۔
دو موازنہ سازوسامان کوٹیشنز کی درخواست کریں۔
ایک ہی خریداری کے مختصر کے مقابلے میں وقف شدہ دیوار مشین اور چھت اور دیوار کی ڈبل پرت کی درخواست کریں۔ ایک ہی مواد، کٹ لسٹ، پروڈکشن ونڈو اور ڈیلیوری پوائنٹ استعمال کریں۔ سپلائی کرنے والوں سے اس کی قیمت کے علاوہ کسی بھی بدلے ہوئے مفروضے کی نشاندہی کرنے کو کہیں۔ ہر سپلائر کو نشان زد آئٹمز کے بطور شامل کریں، اختیاری یا خریدار کی طرف سے فراہم کردہ۔
کیا بھیجنا ہے اور کیا قیمت دینی ہے
آپ کا ان پٹ
کیا ہر کوٹیشن کو
نظرثانی نمبروں کے ساتھ دیوار اور چھت کی ڈرائنگ واپس کرنی چاہیے
منظور شدہ شکلیں، رولز اور کٹ آف ٹولز۔ صرف دیوار کی پیشکش میں، چھت کے کام کی شناخت کریں جسے الگ سے حاصل کیا جائے۔
پروفائل، ریلیز کا وقت، کٹ کی لمبائی، مقدار اور آخری تاریخ کے مطابق
قبول شدہ شرحوں کے ساتھ پیداوار کا سلسلہ۔ مشترکہ پیشکش کو دونوں سمتوں میں تبدیلی کے اوقات بتانے چاہئیں۔
اصل کوائل گریڈ، کوٹنگ، موٹائی، چوڑائی، اندر اور باہر قطر، اور بڑے پیمانے پر
ہر راستے کے لیے مادی رینج، ڈیکوائلر آپشن اور کوئی بھی لوڈنگ یا فیڈ کا سامان جو آپ کو فراہم کرنا ضروری ہے۔
فیکٹری کی جگہ، سب سے لمبا پینل، اسٹیک کا سائز اور پک اپ سمت،
اسٹیک ہٹانے کے ذریعے کوائل لوڈنگ سے ایک جہتی ترتیب۔ ایک ایگزٹ ریک اور ایک خودکار اسٹیکر آپ کے عملے کے لیے مختلف کام چھوڑتے ہیں۔
تصدیق شدہ سپلائی (آپ کے Mezvolts) میں پلانٹ کی سپلائی اور فیز (فیز)
kW یا kVA میں مکمل لائن کے لیے درجہ بند لوڈ، ایمپیئرز (A) میں کرنٹ کی فراہمی، اور اقتباس کے لیے درکار دیگر یوٹیلیٹیز۔
قبولیت اور کمیشننگ پر متفق ہوں۔
شپمنٹ سے پہلے۔ ڈرائنگ کے طول و عرض، کٹ کی لمبائی رواداری، چہرے کی حالت، فی اسٹیک اور اسٹیک کی مقدار پر اتفاق کریں۔ وقف شدہ لائن پر وال کٹ لسٹ کی جانچ کریں۔ ڈبل پرت پر، وقت دونوں ایک ہی آخری اچھے پینل کا استعمال کرتے ہوئے قبول شدہ نمونہ اصول میں تبدیل ہوتے ہیں۔ اسٹیک پر قبول شدہ آرڈر کے ٹکڑوں کو شمار کریں۔
آپ کے میکسیکو پلانٹ میں۔ خریدار یا سپلائر کو اتارنے، پوزیشننگ، کنکشن، ٹرائل کنڈلی، کمیشننگ اور تربیت مختص کریں۔ اس بات کی وضاحت کریں کہ سائٹ پر کون سے چیک دہرائے جائیں گے، کون کسی کمی کو درست کرتا ہے، تربیت کے لیے زبان اور دستورالعمل، اور کون سفر کا احاطہ کرتا ہے۔
انہی آرڈرز کو بھرنے کی لاگت کا موازنہ کریں۔
خریدار کی طرف سے فراہم کردہ ہینڈلنگ اور کمیشننگ کو ہر کل میں لے جائیں۔ خریدے گئے چھت کے پینلز کے لیے، ڈیلیور شدہ پینل کی قیمت استعمال کریں۔ کچی چھت کی کنڈلی کی لاگت کو بھی شامل کرنے سے مواد کو دو بار شمار کیا جائے گا۔
ہر مکمل قیمت کو سخت ہفتہ کے شیڈول کے ساتھ رکھیں۔ اگر ڈبل پرت کو اضافی شفٹ کی ضرورت ہو تو اس کی قیمت شامل کریں۔ اگر باہر کی چھت فراہم کرنے والے کو آپ کے کسٹمرز سے زیادہ نوٹس کی ضرورت ہے، تو قابل عمل بیک اپ کی قیمت لگائیں۔ یا تو تبدیل کر سکتے ہیں کہ آپ کس پیشکش کا انتخاب کریں گے۔
اکثر پوچھے گئے سوالات
کیا آپ بعد میں ایک وقف شدہ دیوار لائن میں چھت کی سطح کو شامل کرسکتے ہیں؟
عین مطابق دیوار کی مشین اور مجوزہ چھت کی ڈرائنگ کے لیے تحریری ریٹروفٹ پیشکش طلب کریں۔ سپلائر کے پاس فہرست رکھیں کہ آپ کون سے پرزے رکھیں گے، یہ کیا بدلے گا اور دیوار کی پیداوار کب تک رک جائے گی۔ جب تک یہ اس دائرہ کار کی تصدیق نہیں کرتا، اس کی صرف دیوار کی صلاحیت پر وقف لائن کا اندازہ لگائیں۔
وہ لائن منتخب کریں جو آپ کی ترسیل کی تاریخوں کو پورا کر سکے۔
جب چوٹی کی دیوار کا شیڈول تنگ ہو تو دیوار کی ایک مخصوص لائن ریزرو کریں اور آپ علیحدہ راستے سے ٹرک پر چھت کا ڈھیر لگا سکتے ہیں۔ ڈبل پرت کو شارٹ لسٹ کریں جب دونوں ڈرائنگ فٹ ہوجائیں اور متفقہ مخلوط رن دونوں ڈیڈ لائن بنادیں۔ پہلے ٹرک کے نکلنے سے پہلے جو وقت بچا ہے وہ اکثر وہ اعداد و شمار ہوتا ہے جو پیشکشوں کے درمیان فیصلہ کرتا ہے۔
دو آئٹمائزڈ کوٹیشنز کے لیے info@rollformingmill.com پر BMS کو ای میل کریں۔ پروفائل ڈرائنگ، پروفائل کے لحاظ سے آرڈر، کوٹنگ اور موٹائی، کوائل کے طول و عرض، پینل کی لمبائی، دستیاب فرش کی جگہ، بجلی کی فراہمی اور کمیشننگ اسکوپ دونوں بھیجیں۔ اس ہفتے کی شناخت کریں جسے آپ ہر تجویز کا احاطہ کرنا چاہتے ہیں۔
1992 میں قائم ہوئی، BMS مشینری نے 2017 میں XIAMEN BMS GROUP میں شمولیت اختیار کی۔ چین میں ہمارے مینوفیکچرنگ نیٹ ورک میں 8 فیکٹریاں، 6 مشینی مراکز اور 1 سٹیل سٹرکچر کمپنی شامل ہے، جو 30,000 m² پر محیط ہے۔ معاون اسناد میں ISO9001:2015 کوالٹی مینجمنٹ سرٹیفیکیشن اور SGS سے جاری کردہ CE/UKCA مشینری کی تعمیل کی تصدیق شامل ہیں۔ XIAMEN BMS GROUP کا Dun & Bradstreet D‑U‑N‑S نمبر 55-379-8879 ہے۔

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو