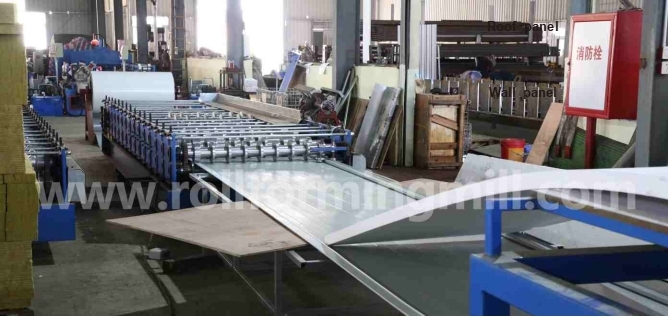
Pilih mesin roll forming panel dinding khusus jika pesanan dinding memenuhi jendela produksi tersibuk Anda dan Anda sudah memiliki sumber panel atap yang dapat diandalkan. Lapisan ganda atap dan dinding masuk akal bila Anda memiliki dua profil berulang dan cukup waktu untuk menjalankan keduanya, termasuk peralihan di antara keduanya.
Lihat dulu minggu kapan kedua produk harus dikirim. Sejumlah besar atap mungkin muat setelah tatanan dinding terakhir. Bahkan batch atap kecil pun dapat membuat pengiriman dinding terlambat jika tiba di tengah proses dan memaksa dua perubahan sebelum pengiriman.
Tentukan permintaan profil dinding dan atap
Mulailah dengan gambar di balik tatanan dinding dan atap Anda. Jika keduanya menggunakan bagian yang disetujui sama, satu set gulungan dapat melayani keduanya. Periksa rusuk, detail tepi, kisaran bahan, dan potongan. Jika gambarnya berbeda, bandingkan dua rute produksi dengan tanggal pengiriman yang sama.
Buat satu daftar pesanan untuk kedua penawaran
Gambar dan stok. Berikan setiap revisi gambar garisnya sendiri. Catatlah kadar, lapisan dan ketebalannya. Dua panel yang dijual dengan nama serupa mungkin memiliki tepi berbeda atau memerlukan lebar strip berbeda.
Potongan dan panjang. Catat kuantitas pada setiap panjang potongan dalam meter (m). Misalnya, 200 panel dinding dengan tinggi 6 m memerlukan 1.200 m linier panel yang diterima. Pertahankan jumlah potongannya karena pemotongan dan pembongkaran dilakukan satu per satu.
Lepaskan dan kirim. Catat kapan pesanan beserta gulungannya akan siap dan kapan tumpukan yang sudah jadi harus sudah siap dikirim. Tandai pekerjaan yang dapat berpindah ke shift lain. Pesanan yang dikeluarkan pada siang hari tidak dapat digabungkan dengan pesanan lari pagi yang sudah dikirim.
Temukan minggu yang menentukan pembelian
Bandingkan minggu biasa dengan minggu ketika kedua produk harus dikirim bersamaan. Tandai di mana pesanan atap yang terlambat akan mengganggu pemasangan dinding. Gangguan itu berarti dua perubahan profil jika Anda harus kembali ke pesanan dinding sebelum pengiriman.
Untuk opsi khusus, pesan waktu pada jalur atap yang ada atau dapatkan komitmen pengiriman dari pemasok luar. Termasuk transportasi dan pemeriksaan masuk. Ketika tumpukan atap dan dinding berbagi truk, tumpukan dinding yang sudah jadi saja tidak dapat melepaskan kiriman.
Bandingkan tata letak khusus dan bersama
Mantan yang berdedikasi menjaga waktu mesin tetap tersedia untuk bagian dinding. Garis dua lapis menempatkan dua jalur pembentuk pada satu bingkai. Rencanakan satu profil aktif kecuali pemasok menunjukkan kedua rute pembentukan, pemotongan, dan pelepasan secara bersamaan. Dua level masih dapat bergantung pada satu posisi pemotong atau penerima.
Pada layar sempit, gulir ke seluruh tabel untuk melihat kedua penawaran.
Opsi garis hanya di dinding dan dua profil
Apa yang harus dibandingkan
Bekas dinding khusus
Lapisan ganda atap dan dinding
Cakupan profil
Satu bagian dinding yang disepakati. Tetapkan bagian atap yang berbeda ke rute lain yang telah terbukti.
Satu gambar yang disetujui per jalur pembentukan. Identifikasi perkakas dinding dan atap.
Urutan pengoperasian
Wall run menjaga waktu mesin mereka. Periksa kapasitas di sumber atap terpisah.
Rencanakan satu batch pada satu waktu secara berurutan, termasuk kedua arah perubahan.
Selubung koil
Setujui koil dinding untuk peralatan masuk dan gulungan. Periksa stok atap secara terpisah.
Periksa rentang strip setiap level dan kemampuan decoiler bersama untuk menangani kedua kumparan.
Pemotongan
Cocokkan pemotong dinding dengan bentuk dan panjang terpendek. Konfirmasikan pemotongan atap secara terpisah.
Beri nama setiap pemotong dan mati. Sertakan perubahan dadu apa pun dalam waktu peralihan.
Termasuk penanganan
Harga pemuatan koil dinding dan penerimaan panel. Sertakan kwitansi panel atap yang dibuat terpisah.
Harga rute dari kedua ketinggian keluar ke tumpukan yang dapat dilepas. Identifikasi perangkat bersama.
Uji pesanan atap yang terlambat
Gunakan daftar potongan Anda sendiri dan harga yang ditunjukkan untuk keputusan pembelian. Angka-angka di bawah ini adalah asumsi untuk jangka waktu empat jam. Mereka menunjukkan bagaimana pesanan dapat sesuai dengan total shift namun ketinggalan truk sebelumnya.
Waktu yang tersedia. Mulailah dengan koil dinding yang siap dan 240 menit untuk dikirim. Asumsikan tidak ada jeda atau perhentian yang tidak terkait di jendela ini.
Lari tembok. Anda membutuhkan 1.200 m panel dinding yang diterima. Dengan asumsi kecepatan pemotongan dan penumpukan 10 m3/menit, batch tersebut memerlukan waktu 120 menit.
Lari atap. Anda membutuhkan panel atap yang diterima sepanjang 600 m. Dengan asumsi kecepatan pemotongan dan penumpukan 8 m3/menit, proses batch tersebut memerlukan waktu 75 menit.
Setiap perubahan. Asumsikan 18 menit dari panel terakhir yang diterima dari satu profil ke sampel pengaturan pertama yang diterima di profil berikutnya. Termasuk penyesuaian koil, pemandu dan stopkontak serta penolakan penyalaan. Sisihkan sampel sehingga panjangnya tidak mendapat kredit terhadap pesanan.
Jika kedua pesanan sudah siap di awal dan tumpukan atap dapat dikirimkan terakhir, jalankan dinding lalu atap. Satu perubahan memberikan penyelesaian pada menit ke 213 (120+18+75). Itu menyisakan 27 menit sebelum pengiriman.
Saat pesanan atap tiba pada menit ke 60
Kali ini, tumpukan atap harus siap pada menit ke 165. Menyelesaikan kumpulan dinding terlebih dahulu akan menyelesaikan atap pada menit ke 213. Sebagai gantinya, pisahkan dinding dan ikuti dua serah terima.
Menit 0–60 · Dinding. Jalankan panel dinding sepanjang 600 m dalam satu jam pertama. Tatanan tembok yang tersisa adalah 600 m.
Menit 60–153 · Atap. Ganti selama 18 menit, lalu jalankan batch atap selama 75. Tumpukan atap menyelesaikan tenggat waktu 12 menit.
Menit 153–231 · Dinding. Beralih kembali selama 18 menit dan selesaikan kumpulan dinding dalam 60. Tumpukan dinding terakhir siap 9 menit sebelum pengiriman.
Berapa lama waktu yang diperlukan untuk peralihan?
Peralihan pertama: paling lama 30 menit. Kurangi waktu pelepasan dan jangka waktu atap dari batas waktu atap (165 − 60 − 75).
Kedua sakelar digabungkan: paling lama 45 menit. Kurangi kedua proses dari jendela penuh (240 − 120 − 75). Kedua perubahan tersebut tidak perlu memakan waktu yang sama.
Jika pemasok memerlukan waktu 25 menit di setiap arah, tumpukan atap akan selesai pada menit ke 160 dan tumpukan dinding pada menit ke 245. Bahkan dengan waktu 18 menit per saklar, penambahan panel atap sepanjang 80 m akan menambah waktu 10 menit. Atap masih selesai di 163, tapi tembok tergelincir ke 241.
Periksa rute atap terpisah pada jam yang sama
Dengan asumsi laju tembok, bangunan pertama yang berdedikasi menyelesaikan semua 1.200 m dalam 120 menit. Sumber atap hanya memiliki waktu 105 menit dari pelepasan hingga pengiriman (165 − 60). Konfirmasikan bahwa ia dapat mengirimkan 600 m yang diterima dalam waktu tersebut, termasuk transportasi dan inspeksi.
Periksa koil umum dan batasan perkakas
Bandingkan lebar umpan dan lebar penutup pada setiap gambar. Lebar umpan adalah strip datar yang masuk ke dalam gulungan. Lebar penutup adalah lebar yang ingin ditutupi oleh panel jadi. Strip harus menyediakan permukaan datar dan panjang yang dikembangkan di sekitar setiap tikungan. Kedalaman rusuk, radius tekukan, dan pengembalian tepi dapat mengubah lebar strip yang diperlukan meskipun lebar penutup tetap sama.
Cocokkan setiap gambar dengan gulungannya
Bentuk panel. Menyediakan revisi gambar, jarak dan kedalaman rusuk, detail tepi dan toleransi. Mintalah pemasok untuk menandai lebar umpan yang diperlukan dan lebar penutup akhir dalam milimeter (mm) pada gambar yang sama.
Bahan dan hasil akhir. Berikan grade baja aktual, lapisan dan permukaan terbuka. Nyatakan apakah kisaran ketebalan dalam mm mengacu pada logam dasar atau bahan yang dilapisi. Sertakan kekuatan luluh dalam megapascal (MPa) jika spesifikasi kumparan memberikannya.
Variasi antar pengiriman. Berikan kisaran ketebalan yang dapat diberikan oleh pemasok koil Anda. Panduan Pembentuk Gulungan untuk Panel Bangunan dari US Steel menjelaskan mengapa desain perkakas dimulai dengan sifat material dan toleransi ukuran. Springback setelah strip meninggalkan gulungan dapat mengubah sudut rusuk yang sudah jadi. Pastikan profil sesuai dengan stok sebenarnya.
BMS mencantumkan YX25-211-844 mesin roll forming panel dinding otomatis untuk panel atap/dinding. Contohnya menggunakan baja galvanis pra-cat (PPGI) 0,3–0,6 mm, dengan opsi decoiler manual atau hidrolik.
Bagian atap yang berbeda memerlukan proposal lapisan ganda berdasarkan gambarnya sendiri. Ini harus mengidentifikasi gulungan dan potongan untuk setiap bentuk. Nama produk yang menyebutkan kedua kegunaan tersebut tidak menetapkan bahwa rangkaian perkakas kedua disertakan.
Gulungan yang tertera pada listing BMS YX25-211-844 membentuk lembaran secara bertahap. Bandingkan rusuk dan tepi yang sudah jadi dengan gambar untuk profil yang Anda butuhkan.
Ikuti setiap kumparan ke dalam mesin
Di decoiler. Berikan diameter dalam, diameter luar maksimum dan lebar strip dalam mm. Nyatakan massa maksimum dalam kilogram (kg) atau metrik ton (t). Diameter bagian dalam harus sesuai dengan mandrel, poros yang menahan kumparan.
Di panduan umpan. Mintalah pemasok menunjukkan bagaimana setiap strip mencapai tingkat pembentukannya. Dua kumparan dapat memuat decoiler yang sama namun memerlukan pengaturan panduan atau ketinggian masuk yang berbeda.
Pada saklar pertengahan batch. Putuskan ke mana kumparan dinding yang sebagian terpakai akan ditempatkan sementara kumparan atap bekerja. Sertakan waktu untuk menukar dan memasang kumparan, ditambah ruang untuk pementasan. Lebar atau hasil akhir yang berbeda mungkin memerlukan stok terpisah bahkan pada satu jalur bersama.
Bandingkan pemotongan dan penanganan keluaran
Bandingkan tumpukan yang diterima dari daftar potongan yang sama. Lembaran pendek memberi lebih banyak permintaan pada pemotong. Lembaran panjang memerlukan rute yang jelas ke tempat di mana kru Anda dapat mengambil tumpukan tersebut. Batas mana pun dapat mengurangi keluaran yang tersedia sebelum pengiriman.
Hitung potongan dalam urutan 600 m
Panduan panel bangunan US Steel menunjukkan garis datar yang dipotong sebelum dibentuk dan garis setelah dipotong yang memotong panel yang dibentuk. BMS mencantumkan pra-pemotong manual, pemotong pasca hidrolik, dan rak keluar dalam alur kerja YX25-211-844. Tanyakan perangkat mana yang sesuai dengan penawaran Anda.
Pada 2 m per panel, 300 potongan jadi. Pada garis stop-to-cut, umpan dijeda untuk setiap bagian. Mintalah waktu batch sesingkat ini.
Pada 6 m per panel, 100 potongan jadi. Panjang total yang sama memerlukan sepertiga jumlah pemotongan. Pastikan lembaran yang lebih panjang dapat membersihkan pemotong sementara potongan berikutnya bergerak maju.
Jika pemasok menawarkan gunting bergerak, mintalah pemasok tersebut mendemonstrasikan pemotongan saat strip bergerak sesuai harga yang ditetapkan. Periksa panjang, kekuadratan ujung, dan bentuk rusuk pada sampel kedua profil. Hitung panel yang diterima di pihak penerima saat Anda menghitung tarif batch.
Telusuri tiga titik pada tata letak pabrik
Pemotong untuk dukungan pertama. Tandai ketinggian keluar dan celah ke rak runout atau penumpuk. Periksa bagaimana panel terpendek melintasi celah tersebut dan di mana panel terpanjang didukung.
Dukungan pertama ke tumpukan penuh. Tentukan potongan per tumpukan, jumlah tumpukan, orientasi panel, dan hasil akhir yang dapat diterima. Mintalah pemasok menunjukkan pemandu atau penyangga mana yang bergerak ketika mengubah level dan berapa lama waktu yang diperlukan untuk penyesuaian tersebut.
Tumpukan penuh untuk diambil. Tandai kolom, lorong, pengiriman koil dan rute pengangkatan yang Anda inginkan dalam mm atau m. Tanyakan apakah saluran harus berhenti untuk menghilangkan tumpukan. Untuk garis dinding khusus, berikan juga ruang untuk menerima tumpukan atap yang dibuat di tempat lain.
Rol pendukung pada penumpuk panel BMS Diamond Rib/PBR. Telusuri jalur dari setiap pemotong yang dikutip ke titik di mana kru Anda dapat menghapus tumpukan yang sudah jadi.
Minta dua penawaran peralatan yang sebanding
Minta mesin dinding khusus dan lapisan ganda atap dan dinding dengan satu ringkasan pembelian. Gunakan bahan, daftar potong, jendela produksi, dan titik pengiriman yang sama. Minta pemasok untuk mengidentifikasi asumsi yang berubah selain harganya. Mintalah setiap pemasok menandai item sebagai disertakan, opsional, atau disediakan pembeli.
Apa yang harus dikirim dan berapa harganya
Masukan Anda
Apa yang harus dikembalikan oleh setiap penawaran
Gambar dinding dan atap dengan nomor revisi
Bentuk, gulungan, dan alat potong yang disetujui. Dalam penawaran khusus dinding, identifikasikan pekerjaan atap yang akan diambil secara terpisah.
Pesanan berdasarkan profil, waktu pelepasan, panjang potongan, kuantitas dan tenggat waktu
Urutan produksi dengan tarif yang diterima. Penawaran bersama harus menyatakan waktu perubahan di kedua arah.
Tingkat koil aktual, lapisan, ketebalan, lebar, diameter dalam dan luar, dan massa
Kisaran material untuk setiap jalur, opsi decoiler, dan peralatan pemuatan atau pengumpanan apa pun yang harus Anda sediakan.
Ruang pabrik, panel terpanjang, ukuran tumpukan, dan arah pengambilan
Tata letak berdimensi mulai dari pemuatan koil hingga pelepasan tumpukan. Rak keluar dan penumpuk otomatis memberikan pekerjaan berbeda untuk kru Anda.
Pasokan terverifikasi di pabrik Anda di Meksiko dalam volt (V), fase, dan hertz (Hz)
Nilai beban untuk saluran lengkap dalam kW atau kVA, arus suplai dalam ampere (A), dan utilitas lain yang memerlukan penawaran.
Menyepakati penerimaan dan commissioning
Sebelum pengiriman. Sepakati dimensi gambar, toleransi panjang potongan, kondisi permukaan, potongan per tumpukan, dan jumlah tumpukan. Uji daftar potongan dinding pada jalur khusus. Pada lapisan ganda, waktu keduanya berubah menggunakan aturan panel barang terakhir yang sama menjadi sampel yang diterima. Hitung potongan pesanan yang diterima di tumpukan.
Di pabrik Anda di Meksiko. Alokasikan pembongkaran, penentuan posisi, penyambungan, kumparan uji coba, commissioning, dan pelatihan kepada pembeli atau pemasok. Tentukan pemeriksaan mana yang akan diulangi di lokasi, siapa yang memperbaiki kekurangan, bahasa pelatihan dan manual, dan siapa yang menanggung biaya perjalanan.
Bandingkan biaya untuk memenuhi pesanan yang sama
Membawa penanganan dan commissioning yang disediakan pembeli ke dalam setiap total. Untuk panel atap yang dibeli, gunakan harga panel yang dikirimkan. Menambahkan biaya gulungan atap mentah juga akan menghitung bahannya dua kali.
Letakkan setiap harga lengkap di samping jadwal minggu yang ketat. Jika lapisan ganda memerlukan shift ekstra, sertakan biayanya. Jika pemasok atap luar membutuhkan lebih banyak pemberitahuan daripada yang diberikan pelanggan Anda, hargai cadangan yang bisa diterapkan. Keduanya dapat mengubah penawaran mana yang akan Anda pilih.
Pertanyaan yang Sering Diajukan
Bisakah Anda menambahkan tingkat atap ke garis dinding khusus nanti?
Mintalah tawaran retrofit tertulis untuk mesin dinding yang tepat dan gambar atap yang diusulkan. Mintalah pemasok mencantumkan suku cadang mana yang akan Anda simpan, suku cadang apa yang akan diganti, dan berapa lama produksi dinding akan dihentikan. Hingga cakupan tersebut dapat dipastikan, nilai saluran khusus tersebut berdasarkan kemampuannya yang hanya dapat dipasang di dinding.
Pilih jalur yang dapat memenuhi tanggal pengiriman Anda
Cadangan jalur dinding khusus ketika jadwal dinding puncak padat dan Anda dapat memasang tumpukan atap di truk melalui rute terpisah. Buat daftar pendek lapisan ganda ketika kedua gambar cocok dan proses campuran yang disepakati memenuhi kedua tenggat waktu. Waktu yang tersisa sebelum truk pertama berangkat seringkali merupakan angka yang menentukan penawaran.
Email BMS di info@rollformingmill.com untuk dua kutipan terperinci. Kirim kedua gambar profil, pesanan berdasarkan profil, lapisan dan ketebalan, dimensi koil, panjang panel, luas lantai yang tersedia, pasokan listrik, dan cakupan commissioning. Identifikasi minggu yang Anda inginkan untuk mencakup setiap proposal.
Didirikan pada tahun 1992, BMS Machinery bergabung dengan XIAMEN BMS GROUP pada tahun 2017. Jaringan manufaktur kami di Tiongkok mencakup 8 pabrik, 6 pusat permesinan, dan 1 perusahaan struktur baja, yang mencakup lebih dari 30.000 m². Kredensial pendukungnya mencakup sertifikasi manajemen mutu ISO9001:2015 dan verifikasi kepatuhan mesin CE/UKCA yang dikeluarkan SGS. Nomor Dun & Bradstreet D‑U‑N‑S XIAMEN BMS GROUP adalah 55-379-8879.
Alamat Kantor: 1002, Rumah Internasional Hualun No.1, Jalan Guyan, Xiamen, Fujian, Tiongkok. KODE POS: 36110
4 Alamat Pabrik: Area Pengembangan Longchi, Zona Investasi Taiwan Zhangzhou, Provinsi Fujian, Tiongkok (Kode Pos: 363107)
+86- 13328323529
info@rollformingmill.com
pabrik rollforming
Distributor Turki:
Mesin Logam DCB
Alamat:İzmir Yolu Ertuğrul Mah. 146. Sok. Ruhi Plaza No:2/8 16120 Nilüfer/Bursa TÜRKİYE

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو