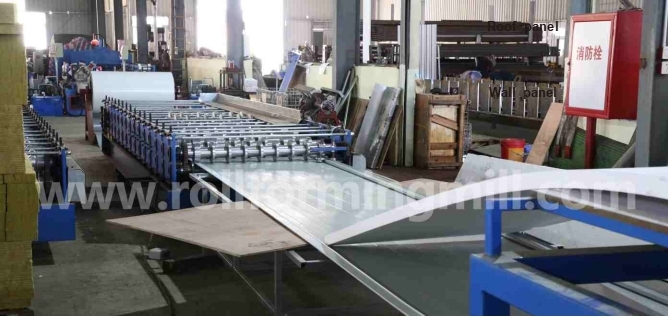
ເລືອກເຄື່ອງກອບເປັນຈໍານວນຝາຜະຫນັງທີ່ອຸທິດຕົນຖ້າຄໍາສັ່ງຜະຫນັງຕື່ມໃສ່ປ່ອງຢ້ຽມການຜະລິດທີ່ຫຍຸ້ງທີ່ສຸດຂອງທ່ານແລະທ່ານມີແຫຼ່ງທີ່ເຊື່ອຖືໄດ້ສໍາລັບແຜ່ນມຸງ. ຊັ້ນສອງຊັ້ນຫລັງຄາແລະຝາເຮັດໃຫ້ຄວາມຮູ້ສຶກໃນເວລາທີ່ທ່ານມີສອງໂປຣໄຟລ໌ທີ່ເກີດຂື້ນແລະເວລາພຽງພໍທີ່ຈະດໍາເນີນການທັງສອງ, ລວມທັງການສະຫຼັບລະຫວ່າງພວກມັນ.
ເບິ່ງທໍາອິດໃນອາທິດທີ່ຜະລິດຕະພັນທັງສອງຕ້ອງສົ່ງ. A batch ມຸງຂະຫນາດໃຫຍ່ອາດຈະເຫມາະຫຼັງຈາກຄໍາສັ່ງຂອງກໍາແພງຫີນສຸດທ້າຍ. ເຖິງແມ່ນວ່າ batch ມຸງຂະຫນາດນ້ອຍສາມາດເຮັດໃຫ້ການຈັດສົ່ງກໍາແພງຊ້າຖ້າຫາກວ່າມັນມາຮອດກາງແລ່ນແລະບັງຄັບສອງການປ່ຽນແປງກ່ອນທີ່ຈະສົ່ງ.
ກໍານົດຄວາມຕ້ອງການ profile ຝາແລະຫລັງຄາ
ເລີ່ມຕົ້ນດ້ວຍຮູບແຕ້ມທີ່ຢູ່ເບື້ອງຫລັງຄໍາສັ່ງຂອງກໍາແພງແລະມຸງຂອງທ່ານ. ຖ້າທັງສອງໃຊ້ສ່ວນທີ່ໄດ້ຮັບການອະນຸມັດດຽວກັນ, ຊຸດມ້ວນຫນຶ່ງອາດຈະໃຫ້ບໍລິການທັງສອງ. ກວດເບິ່ງ ribs, ລາຍລະອຽດຂອບ, ລະດັບວັດສະດຸແລະການຕັດ. ເມື່ອຮູບແຕ້ມແຕກຕ່າງກັນ, ປຽບທຽບສອງເສັ້ນທາງການຜະລິດທຽບກັບວັນທີຈັດສົ່ງດຽວກັນ.
ສ້າງບັນຊີລາຍຊື່ຄໍາສັ່ງຫນຶ່ງສໍາລັບທັງສອງສະເຫນີ
ການແຕ້ມຮູບແລະຫຼັກຊັບ. ໃຫ້ການແກ້ໄຂຮູບແຕ້ມແຕ່ລະເສັ້ນຂອງຕົນເອງ. ບັນທຶກຊັ້ນ, ການເຄືອບແລະຄວາມຫນາຕໍ່ກັບມັນ. ສອງແຜງທີ່ຂາຍພາຍໃຕ້ຊື່ທີ່ຄ້າຍຄືກັນສາມາດມີຂອບທີ່ແຕກຕ່າງກັນຫຼືຕ້ອງການຄວາມກວ້າງຂອງແຖບທີ່ແຕກຕ່າງກັນ.ຕ່ອນແລະຄວາມຍາວ. ບັນທຶກປະລິມານໃນແຕ່ລະຄວາມຍາວຕັດເປັນແມັດ (m). ຕົວຢ່າງ, 200 ກະດານກໍາແພງຢູ່ 6 m ຕ້ອງການ 1,200 linear m ຂອງຫມູ່ຄະນະທີ່ຍອມຮັບ. ຮັກສາການນັບຊິ້ນເພາະວ່າການຕັດແລະການຖອນເອົາສະຖານທີ່ຫນຶ່ງແຜ່ນຕໍ່ເວລາ.ປ່ອຍແລະສົ່ງ. ບັນທຶກເວລາທີ່ຄໍາສັ່ງແລະທໍ່ຂອງມັນຈະກຽມພ້ອມແລະໃນເວລາທີ່ stack ສໍາເລັດຮູບຈະຕ້ອງຢູ່ໃນການຈັດສົ່ງ. ໝາຍວຽກທີ່ສາມາດຍ້າຍໄປບ່ອນອື່ນໄດ້. ຄໍາສັ່ງທີ່ອອກໃນຕອນທ່ຽງບໍ່ສາມາດຖືກຈັດກຸ່ມກັບການແລ່ນຕອນເຊົ້າທີ່ສົ່ງໄປກ່ອນແລ້ວ.
ຊອກຫາອາທິດທີ່ຕັດສິນໃຈຊື້
ປຽບທຽບອາທິດປົກກະຕິກັບຫນຶ່ງໃນເວລາທີ່ຜະລິດຕະພັນທັງສອງຕ້ອງສົ່ງຮ່ວມກັນ. ຫມາຍບ່ອນທີ່ຄໍາສັ່ງຫລັງຄາຊ້າຈະຂັດຂວາງຊຸດກໍາແພງ. ການຂັດຂວາງນັ້ນຫມາຍເຖິງການປ່ຽນແປງໂປຣໄຟລ໌ສອງອັນຖ້າທ່ານຕ້ອງກັບຄືນໄປຫາຄໍາສັ່ງຂອງກໍາແພງກ່ອນທີ່ຈະສົ່ງ.
ສໍາລັບທາງເລືອກທີ່ອຸທິດຕົນ, ສະຫງວນເວລາຢູ່ໃນເສັ້ນມຸງທີ່ມີຢູ່ແລ້ວຫຼືໄດ້ຮັບຄໍາຫມັ້ນສັນຍາການຈັດສົ່ງຈາກຜູ້ສະຫນອງພາຍນອກ. ລວມທັງການຂົນສົ່ງແລະການກວດກາຂາເຂົ້າ. ເມື່ອຕິດຝາຫລັງຄາ ແລະ ຝາລົດບັນທຸກຮ່ວມກັນ, ຝາອັດສໍາເລັດຮູບຢ່າງດຽວບໍ່ສາມາດປ່ອຍການຂົນສົ່ງໄດ້.
ປຽບທຽບການຈັດວາງທີ່ອຸທິດຕົນ ແລະແບ່ງປັນ
ອະດີດທີ່ອຸທິດຕົນເຮັດໃຫ້ເວລາຂອງເຄື່ອງຈັກສາມາດໃຊ້ໄດ້ສໍາລັບພາກສ່ວນກໍາແພງ. ເສັ້ນສອງຊັ້ນວາງສອງເສັ້ນທາງໃນກອບຫນຶ່ງ. ວາງແຜນສໍາລັບໂປຣໄຟລ໌ທີ່ມີການເຄື່ອນໄຫວຫນຶ່ງເວັ້ນເສຍແຕ່ວ່າຜູ້ສະຫນອງສະແດງໃຫ້ເຫັນທັງສອງເສັ້ນທາງການສ້າງ, ຕັດແລະການປົດປ່ອຍຮ່ວມກັນ. ສອງລະດັບຍັງສາມາດຂຶ້ນກັບຫນຶ່ງ cutter ຫຼືຕໍາແຫນ່ງຮັບ.
ໃນຫນ້າຈໍແຄບ, ເລື່ອນໄປທົ່ວຕາຕະລາງເພື່ອເບິ່ງການສະເຫນີທັງສອງ.
ທົດສອບຄໍາສັ່ງຫລັງຄາຊ້າ
ໃຊ້ບັນຊີລາຍຊື່ຕັດຂອງທ່ານເອງແລະອັດຕາທີ່ສະແດງໃຫ້ເຫັນສໍາລັບການຕັດສິນໃຈຊື້. ຕົວເລກຂ້າງລຸ່ມນີ້ແມ່ນສົມມຸດຕິຖານສໍາລັບປ່ອງຢ້ຽມຫນຶ່ງສີ່ຊົ່ວໂມງ. ພວກເຂົາເຈົ້າສະແດງໃຫ້ເຫັນວ່າຄໍາສັ່ງສາມາດເຫມາະສົມກັບການປ່ຽນແປງທັງຫມົດແຕ່ພາດກັບລົດບັນທຸກກ່ອນຫນ້ານີ້.
ເວລາຫວ່າງ. ເລີ່ມຕົ້ນດ້ວຍເສັ້ນລວດກໍາແພງທີ່ກຽມພ້ອມແລະ 240 ນາທີທີ່ຈະສົ່ງ. ສົມມຸດວ່າບໍ່ມີການຢຸດຫຼືການຢຸດທີ່ບໍ່ກ່ຽວຂ້ອງຢູ່ໃນປ່ອງຢ້ຽມນີ້.ແລ່ນຝາ. ທ່ານຕ້ອງການ 1,200 m ຂອງແຜງກໍາແພງທີ່ຍອມຮັບ. ໃນການຄາດຄະເນ 10 m / ນາທີໂດຍຜ່ານການຕັດແລະ stacking, batch ທີ່ໃຊ້ເວລາ 120 ນາທີ.ແລ່ນມຸງ. ທ່ານຕ້ອງການ 600 m ຂອງແຜງມຸງທີ່ຍອມຮັບ. ໃນການຄາດຄະເນ 8 m/min ຜ່ານການຕັດແລະ stacking, batch ທີ່ໃຊ້ເວລາ 75 ນາທີ.ແຕ່ລະການປ່ຽນແປງ. ສົມມຸດ 18 ນາທີຈາກແຜງທີ່ຍອມຮັບສຸດທ້າຍຂອງໜຶ່ງໂປຣໄຟລ໌ໄປຫາຕົວຢ່າງການຕັ້ງຄ່າທີ່ຍອມຮັບທຳອິດຂອງອັນຕໍ່ໄປ. ລວມມີການປັບປ່ຽງ, ຄູ່ມື ແລະທາງອອກ ແລະການປະຕິເສດການເລີ່ມຕົ້ນ. ວາງຕົວຢ່າງໄວ້ເພື່ອວ່າຄວາມຍາວຂອງມັນບໍ່ໄດ້ຮັບສິນເຊື່ອຕໍ່ກັບຄໍາສັ່ງ.
ຖ້າຄໍາສັ່ງທັງສອງກຽມພ້ອມໃນຕອນເລີ່ມຕົ້ນແລະ stack ມຸງສາມາດສົ່ງໄດ້ສຸດທ້າຍ, ແລ່ນກໍາແພງຫຼັງຈາກນັ້ນມຸງ. ການປ່ຽນແປງຫນຶ່ງເຮັດໃຫ້ສໍາເລັດໃນນາທີ 213 (120 + 18 + 75). ມັນອອກຈາກ 27 ນາທີກ່ອນການຈັດສົ່ງ.
ເມື່ອຄໍາສັ່ງມຸງມາຮອດນາທີ 60
ເວລານີ້, stack ມຸງຕ້ອງກຽມພ້ອມໂດຍນາທີ 165. ສໍາເລັດຮູບຜະຫນັງຜະຫນັງທໍາອິດຈະເຮັດໃຫ້ສໍາເລັດຮູບຫລັງຄາໃນນາທີ 213. ແຍກຝາແລ່ນແທນແລະປະຕິບັດຕາມທັງສອງ handovers.
ນາທີ 0–60 · Wall. ແລ່ນ 600 ແມັດຂອງກໍາແພງຫີນໃນຊົ່ວໂມງທໍາອິດ. ຄໍາສັ່ງຂອງກໍາແພງຫີນທີ່ຍັງເຫຼືອແມ່ນ 600 m.ນາທີ 60–153 · ມຸງ. ສະຫຼັບເປັນເວລາ 18 ນາທີ, ຫຼັງຈາກນັ້ນແລ່ນ batch ມຸງສໍາລັບ 75. stack ມຸງ clears ເສັ້ນຕາຍຂອງຕົນໂດຍ 12 ນາທີ.ນາທີ 153–231 · Wall. ສະຫຼັບກັບກັນເປັນເວລາ 18 ນາທີ ແລະ ຈົບຊຸດຝາໃນ 60. ຝາສຸດທ້າຍແມ່ນກຽມພ້ອມ 9 ນາທີກ່ອນທີ່ຈະສົ່ງ.
ການປ່ຽນສາມາດໃຊ້ເວລາຫຼາຍປານໃດ?
ສະຫຼັບຄັ້ງທຳອິດ: ຢ່າງໜ້ອຍ 30 ນາທີ. ລົບເວລາປ່ອຍ ແລະ ແລ່ນຫຼັງຄາອອກຈາກເສັ້ນຕາຍຫຼັງຄາ (165 − 60 − 75).
ທັງສອງສະຫຼັບປະສົມກັນ: ສູງສຸດ 45 ນາທີ. ລົບການແລ່ນທັງສອງຈາກໜ້າຕ່າງເຕັມ (240 − 120 − 75). ການປ່ຽນແປງສອງຢ່າງບໍ່ຈໍາເປັນຕ້ອງໃຊ້ເວລາເທົ່າທຽມກັນ.
ຖ້າຜູ້ສະຫນອງຕ້ອງການ 25 ນາທີໃນແຕ່ລະທິດທາງ, stack ມຸງສໍາເລັດຮູບໃນນາທີ 160 ແລະ stack ກໍາແພງຫີນຢູ່ທີ່ 245. ເຖິງແມ່ນວ່າຢູ່ທີ່ 18 ນາທີຕໍ່ສະວິດ, ເພີ່ມເຕີມ 80 m ຂອງແຜງມຸງເພີ່ມ 10 ນາທີ. ມຸງຍັງຈົບຢູ່ທີ່ 163, ແຕ່ຝາເລື່ອນໄປຢູ່ທີ່ 241.
ກວດເບິ່ງເສັ້ນທາງມຸງແຍກຕ່າງຫາກໃນໂມງດຽວກັນ
ໃນອັດຕາກໍາແພງຫີນທີ່ຄາດໄວ້, ອະດີດທີ່ອຸທິດຕົນຈະສໍາເລັດທັງຫມົດ 1,200 m ໃນ 120 ນາທີ. ແຫຼ່ງຫລັງຄາມີເວລາພຽງແຕ່ 105 ນາທີຈາກການປ່ອຍເພື່ອສົ່ງ (165 − 60). ຢືນຢັນວ່າມັນສາມາດສົ່ງ 600 m ທີ່ຍອມຮັບໃນເວລານັ້ນ, ລວມທັງການຂົນສົ່ງແລະການກວດກາ.
ປຽບທຽບຄວາມກວ້າງຂອງອາຫານ ແລະ ຄວາມກວ້າງຂອງໜ້າປົກໃນແຕ່ລະຮູບແຕ້ມ. ຄວາມກວ້າງຂອງອາຫານແມ່ນແຖບແປທີ່ເຂົ້າໄປໃນມ້ວນ. ຄວາມກວ້າງຂອງຝາປິດແມ່ນຄວາມກວ້າງຂອງກະດານສໍາເລັດຮູບມີຈຸດປະສົງເພື່ອກວມເອົາ. ແຖບຕ້ອງສະຫນອງໃບຫນ້າແປແລະຄວາມຍາວທີ່ພັດທະນາປະມານແຕ່ລະງໍ. ຄວາມເລິກຂອງກະດູກຂ້າງ, ລັດສະໝີໂຄ້ງ ແລະການກັບຄືນຂອງຂອບສາມາດປ່ຽນຄວາມກວ້າງຂອງແຖບທີ່ຕ້ອງການໄດ້ ເຖິງແມ່ນວ່າຄວາມກວ້າງຂອງຝາປິດຈະຢູ່ຄືກັນກໍຕາມ.
ຈັບຄູ່ຮູບແຕ້ມແຕ່ລະອັນກັບທໍ່ຂອງມັນ
ຮູບຮ່າງກະດານ. ສະຫນອງການແກ້ໄຂການແຕ້ມຮູບ, rib pitch ແລະຄວາມເລິກ, ລາຍລະອຽດຂອບແລະຄວາມທົນທານ. ຂໍໃຫ້ຜູ້ສະຫນອງຫມາຍຄວາມກວ້າງຂອງອາຫານທີ່ຕ້ອງການແລະຄວາມກວ້າງຂອງຝາສໍາເລັດຮູບເປັນ millimeters (mm) ໃນຮູບແຕ້ມດຽວກັນ.ວັດສະດຸແລະສໍາເລັດຮູບ. ໃຫ້ຊັ້ນເຫຼັກທີ່ແທ້ຈິງ, ການເຄືອບແລະ exposed ໃບຫນ້າ. ລະບຸວ່າລະດັບຄວາມຫນາໃນ mm ຫມາຍເຖິງໂລຫະພື້ນຖານຫຼືຫຼັກຊັບເຄືອບ. ລວມຄວາມແຮງຂອງຜົນຜະລິດໃນ megapascals (MPa) ເມື່ອຂໍ້ກໍາຫນົດຂອງ coil ໃຫ້ມັນ.ການປ່ຽນແປງລະຫວ່າງການຈັດສົ່ງ. ໃຫ້ລະດັບຄວາມຫນາທີ່ຜູ້ຜະລິດ coil ຂອງທ່ານສາມາດຈັດສົ່ງໄດ້. ຄູ່ມືການສ້າງມ້ວນກອບເປັນຈໍານວນຂອງ US Steel ອະທິບາຍວ່າເປັນຫຍັງການອອກແບບເຄື່ອງມືເລີ່ມຕົ້ນດ້ວຍຄຸນສົມບັດວັດສະດຸແລະຄວາມທົນທານຂອງເຄື່ອງວັດແທກ. Springback ຫຼັງຈາກເສັ້ນດ່າງອອກຈາກມ້ວນສາມາດປ່ຽນມຸມ rib ສໍາເລັດຮູບ. ຢືນຢັນ profile fit ໃນຫຼັກຊັບຕົວຈິງ.
BMS ລາຍຊື່ YX25-211-844 ເຄື່ອງມ້ວນກອບເປັນຈໍານວນຝາອັດໂນມັດ ສໍາລັບແຜ່ນມຸງ / ຝາ. ຕົວຢ່າງຂອງມັນໃຊ້ເຫຼັກ galvanized prepainted 0.3-0.6 ມມ (PPGI), ມີທາງເລືອກ decoiler ຄູ່ມືຫຼືໄຮໂດຼລິກ.
ພາກສ່ວນຫລັງຄາທີ່ແຕກຕ່າງຕ້ອງການການສະເໜີການແຕ້ມຮູບສອງຊັ້ນຂອງຕົນເອງ. ມັນຄວນຈະກໍານົດມ້ວນແລະການຕັດອອກສໍາລັບແຕ່ລະຮູບຮ່າງ. ຊື່ຜະລິດຕະພັນທີ່ກ່າວເຖິງການນໍາໃຊ້ທັງສອງບໍ່ໄດ້ກໍານົດວ່າມີຊຸດເຄື່ອງມືທີສອງລວມຢູ່.
ມ້ວນທີ່ສະແດງຢູ່ໃນລາຍຊື່ BMS YX25-211-844 ປະກອບເປັນເອກະສານເປັນຂັ້ນຕອນ. ປຽບທຽບ ribs ສໍາເລັດຮູບແລະຂອບກັບຮູບແຕ້ມສໍາລັບໂປຣໄຟລ໌ທີ່ທ່ານຕ້ອງການ.
ປະຕິບັດຕາມແຕ່ລະທໍ່ເຂົ້າໄປໃນເຄື່ອງ
ຢູ່ decoiler ໄດ້. ໃຫ້ເສັ້ນຜ່າສູນກາງພາຍໃນ, ເສັ້ນຜ່າສູນກາງພາຍນອກສູງສຸດແລະຄວາມກວ້າງຂອງແຖບເປັນ mm. ລະບຸມະຫາຊົນສູງສຸດເປັນກິໂລກຣາມ (kg) ຫຼື metric ໂຕນ (t). ເສັ້ນຜ່າສູນກາງພາຍໃນຕ້ອງເຫມາະກັບ mandrel, shaft ທີ່ຖື coil ໄດ້.ຢູ່ໃນຄໍາແນະນໍາອາຫານ. ໃຫ້ຜູ້ສະຫນອງສະແດງໃຫ້ເຫັນວ່າແຕ່ລະແຖບເຖິງລະດັບການສ້າງຂອງມັນໄດ້ແນວໃດ. ສອງທໍ່ສາມາດໃສ່ເຄື່ອງ decoiler ດຽວກັນແຕ່ຕ້ອງການການຕັ້ງຄ່າຄູ່ມືທີ່ແຕກຕ່າງກັນຫຼືຄວາມສູງຂອງເຂົ້າ.ຢູ່ທີ່ສະຫຼັບລະຫວ່າງກາງ. ຕັດສິນໃຈວ່າເສັ້ນລວດຝາທີ່ໃຊ້ບາງສ່ວນຈະໄປໃສໃນຂະນະທີ່ມ້ວນມຸງແລ່ນ. ຮວມເວລາແລກປ່ຽນ ແລະ ເສັ້ນລວດ, ບວກກັບພື້ນທີ່ສຳລັບການສະແດງລະຄອນ. ຄວາມກວ້າງທີ່ແຕກຕ່າງກັນຫຼືສໍາເລັດຮູບອາດຈະຕ້ອງການຫຼັກຊັບແຍກຕ່າງຫາກເຖິງແມ່ນວ່າຢູ່ໃນເສັ້ນແບ່ງປັນດຽວ.
ປຽບທຽບການຕັດແລະຜົນຜະລິດການຈັດການ
ປຽບທຽບ stacks ທີ່ຍອມຮັບຈາກລາຍການຕັດດຽວກັນ. ແຜ່ນສັ້ນເຮັດໃຫ້ຄວາມຕ້ອງການເພີ່ມເຕີມຕໍ່ກັບເຄື່ອງຕັດ. ແຜ່ນຍາວຕ້ອງການເສັ້ນທາງທີ່ຊັດເຈນໄປຫາບ່ອນທີ່ລູກເຮືອຂອງທ່ານສາມາດເອົາ stack ໄດ້. ຂີດຈໍາກັດທັງສອງສາມາດຫຼຸດຜ່ອນຜົນຜະລິດທີ່ມີຢູ່ກ່ອນການຈັດສົ່ງ.
ນັບການຕັດໃນຄໍາສັ່ງ 600 m
ຄູ່ມືການສ້າງກະດານຂອງ US Steel ສະແດງໃຫ້ເຫັນເສັ້ນຕັດທາງສ່ວນຫນ້າຂອງການຕັດຮາບພຽງຢູ່ກ່ອນທີ່ຈະກອບເປັນຈໍານວນແລະເສັ້ນຫລັງການຕັດທີ່ຕັດກະດານທີ່ຖືກສ້າງຕັ້ງຂຶ້ນ. BMS ລາຍຊື່ເຄື່ອງຕັດກ່ອນຄູ່ມື, ເຄື່ອງຕັດຫຼັງໄຮໂດຼລິກ ແລະ rack ອອກໃນຂະບວນການເຮັດວຽກ YX25-211-844. ຖາມອຸປະກອນໃດທີ່ເຮັດໃຫ້ຄວາມຍາວສໍາເລັດໃນການສະເຫນີຂອງທ່ານ.
ຢູ່ທີ່ 2 m ຕໍ່ກະດານ, 300 ຕັດສໍາເລັດຮູບ. ໃນເສັ້ນຢຸດເພື່ອຕັດ, ຟີດຢຸດຊົ່ວຄາວສໍາລັບແຕ່ລະຊິ້ນ. ຂໍເວລາ batch ໃນຄວາມຍາວສັ້ນນີ້.ຢູ່ທີ່ 6 m ຕໍ່ກະດານ, 100 ຕັດສໍາເລັດຮູບ. ຄວາມຍາວທັງຫມົດດຽວກັນຮຽກຮ້ອງໃຫ້ຕັດຫນຶ່ງສ່ວນສາມເປັນຈໍານວນຫຼາຍ. ຢືນຢັນວ່າແຜ່ນທີ່ຍາວກວ່າສາມາດລ້າງເຄື່ອງຕັດໃນຂະນະທີ່ຊິ້ນຕໍ່ໄປກ້າວຫນ້າ.
ຖ້າຜູ້ສະຫນອງສະຫນອງການຕັດການເຄື່ອນຍ້າຍ, ຂໍໃຫ້ມັນສະແດງໃຫ້ເຫັນການຕັດໃນຂະນະທີ່ເສັ້ນດ່າງເຄື່ອນຍ້າຍໃນອັດຕາທີ່ອ້າງອີງ. ກວດເບິ່ງຄວາມຍາວ, ປາຍສີ່ຫຼ່ຽມ ແລະຮູບຮ່າງຂອງກະດູກຂ້າງໃນຕົວຢ່າງຂອງທັງສອງໂປຣໄຟລ໌. ນັບແຜງທີ່ຍອມຮັບໃນຕອນທ້າຍທີ່ໄດ້ຮັບເມື່ອທ່ານຄິດໄລ່ອັດຕາ batch.
ຕິດຕາມສາມຈຸດໃນໂຄງຮ່າງໂຮງງານຜະລິດ
ເຄື່ອງຕັດເພື່ອສະຫນັບສະຫນູນຄັ້ງທໍາອິດ. ໝາຍທັງສອງຄວາມສູງຂອງທາງອອກ ແລະຊ່ອງຫວ່າງໃສ່ rack ຫຼື stacker runout. ກວດເບິ່ງວ່າແຜງທີ່ສັ້ນທີ່ສຸດຂ້າມຊ່ອງຫວ່າງນັ້ນແນວໃດ ແລະບ່ອນທີ່ແຜງທີ່ຍາວທີ່ສຸດຖືກຮອງຮັບ.ທໍາອິດສະຫນັບສະຫນູນ stack ເຕັມ. ລະບຸຊິ້ນສ່ວນຕໍ່ stack, ຈໍານວນຂອງ stacks, ທິດທາງກະດານແລະການສໍາເລັດຮູບທີ່ຍອມຮັບ. ໃຫ້ຜູ້ສະຫນອງສະແດງໃຫ້ເຫັນວ່າຄໍາແນະນໍາຫຼືສະຫນັບສະຫນູນການເຄື່ອນໄຫວໃນເວລາທີ່ມີການປ່ຽນແປງລະດັບແລະການປັບຕົວນັ້ນໃຊ້ເວລາດົນປານໃດ.ເຕັມ stack ເພື່ອໄປຮັບ. ຫມາຍຖັນ, aisles, ການຈັດສົ່ງ coil ແລະເສັ້ນທາງການຍົກຈຸດປະສົງຂອງທ່ານໃນ mm ຫຼື m. ຖາມວ່າສາຍຕ້ອງຢຸດສໍາລັບການໂຍກຍ້າຍ stack. ສໍາລັບເສັ້ນກໍາແພງທີ່ອຸທິດຕົນ, ຍັງອະນຸຍາດໃຫ້ພື້ນທີ່ເພື່ອຮັບ stacks ມຸງທີ່ເຮັດຢູ່ບ່ອນອື່ນ.
ມ້ວນຮອງໃສ່ແຜ່ນຕິດກະດານ BMS Diamond Rib/PBR. ຕິດຕາມເສັ້ນທາງຈາກແຕ່ລະເຄື່ອງຕັດທີ່ອ້າງອີງໄປຫາຈຸດທີ່ລູກເຮືອຂອງທ່ານສາມາດເອົາ stack ສໍາເລັດຮູບໄດ້.
ຂໍສອງໃບສະເໜີລາຄາອຸປະກອນປຽບທຽບ
ຮ້ອງຂໍໃຫ້ມີເຄື່ອງເຮັດຝາທີ່ອຸທິດຕົນແລະຊັ້ນສອງຊັ້ນຫລັງຄາແລະຝາຕໍ່ກັບການຫຍໍ້ການຊື້ດຽວ. ໃຊ້ວັດສະດຸດຽວກັນ, ບັນຊີລາຍຊື່ຕັດ, ປ່ອງຢ້ຽມການຜະລິດແລະຈຸດສົ່ງ. ຂໍໃຫ້ຜູ້ສະຫນອງລະບຸສົມມຸດຕິຖານທີ່ມີການປ່ຽນແປງນອກເຫນືອຈາກລາຄາຂອງມັນ. ໃຫ້ແຕ່ລະຜູ້ສະຫນອງເຄື່ອງຫມາຍລາຍການລວມ, ທາງເລືອກຫຼືຜູ້ຊື້ທີ່ສະຫນອງ.
ຕົກລົງກ່ຽວກັບການຍອມຮັບແລະການແຕ່ງຕັ້ງ
ກ່ອນການຂົນສົ່ງ. ຕົກລົງກ່ຽວກັບຂະຫນາດແຕ້ມ, ຄວາມທົນທານຂອງການຕັດ, ສະພາບໃບຫນ້າ, ຕ່ອນຕໍ່ stack ແລະປະລິມານ stack. ທົດສອບລາຍການຕັດຝາເທິງເສັ້ນທີ່ອຸທິດຕົນ. ໃນຊັ້ນສອງ, ເວລາທັງສອງມີການປ່ຽນແປງໂດຍໃຊ້ແຜງສຸດທ້າຍດຽວກັນກັບກົດລະບຽບຕົວຢ່າງທີ່ຍອມຮັບ. ນັບຕ່ອນຄໍາສັ່ງທີ່ຍອມຮັບຢູ່ໃນ stack ໄດ້.ທີ່ໂຮງງານເມັກຊິໂກຂອງເຈົ້າ. ຈັດສັນ unloading, ຕໍາແຫນ່ງ, ການເຊື່ອມຕໍ່, coils ທົດລອງ, commissioning ແລະການຝຶກອົບຮົມກັບຜູ້ຊື້ຫຼືຜູ້ສະຫນອງ. ລະບຸວ່າການກວດສອບໃດຈະຖືກເຮັດຊ້ຳຢູ່ໃນເວັບໄຊ, ໃຜແກ້ໄຂຂໍ້ບົກຜ່ອງ, ພາສາສໍາລັບການຝຶກອົບຮົມ ແລະຄູ່ມື, ແລະຜູ້ທີ່ຄຸ້ມຄອງການເດີນທາງ.
ປຽບທຽບຄ່າໃຊ້ຈ່າຍໃນການຕື່ມຄໍາສັ່ງດຽວກັນ
ປະຕິບັດການຈັດການ ແລະຄ່ານາຍໜ້າທີ່ຜູ້ຊື້ສະໜອງໃຫ້ເຂົ້າໄປໃນແຕ່ລະອັນ. ສໍາລັບແຜງຫລັງຄາທີ່ຊື້, ໃຊ້ລາຄາກະດານທີ່ສົ່ງ. ການເພີ່ມຄ່າໃຊ້ຈ່າຍຂອງມ້ວນຫລັງຄາດິບເຊັ່ນດຽວກັນຈະນັບວັດສະດຸສອງເທົ່າ.
ໃສ່ລາຄາທີ່ສົມບູນແຕ່ລະອັນຂ້າງຕາຕະລາງອາທິດທີ່ໃກ້ຊິດ. ຖ້າຊັ້ນສອງຕ້ອງການການປ່ຽນແປງເພີ່ມເຕີມ, ລວມທັງຄ່າໃຊ້ຈ່າຍຂອງມັນ. ຖ້າຜູ້ສະຫນອງຫລັງຄາພາຍນອກຕ້ອງການແຈ້ງການຫຼາຍກ່ວາລູກຄ້າຂອງທ່ານໃຫ້, ລາຄາການສໍາຮອງຂໍ້ມູນທີ່ສາມາດເຮັດວຽກໄດ້. ທັງສອງສາມາດປ່ຽນການສະເຫນີທີ່ເຈົ້າຈະເລືອກ.
ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ
ທ່ານສາມາດເພີ່ມລະດັບຫລັງຄາເປັນເສັ້ນກໍາແພງທີ່ອຸທິດຕົນໃນພາຍຫຼັງໄດ້ບໍ?
ຮ້ອງຂໍໃຫ້ມີການສະເຫນີ retrofit ລາຍລັກອັກສອນສໍາລັບເຄື່ອງກໍາແພງທີ່ແນ່ນອນແລະການແຕ້ມມຸງທີ່ສະເຫນີ. ມີລາຍຊື່ຜູ້ສະຫນອງວ່າພາກສ່ວນໃດທີ່ເຈົ້າຈະເກັບຮັກສາ, ສິ່ງທີ່ມັນຈະທົດແທນແລະໄລຍະເວລາການຜະລິດກໍາແພງຈະຢຸດເຊົາ. ຈົນກ່ວາມັນຢືນຢັນຂອບເຂດນັ້ນ, ປະເມີນເສັ້ນທີ່ອຸທິດຕົນກ່ຽວກັບຄວາມສາມາດຂອງກໍາແພງຫີນເທົ່ານັ້ນ.
ເລືອກສາຍທີ່ສາມາດຕອບສະຫນອງວັນທີຈັດສົ່ງຂອງທ່ານ
ຈອງເສັ້ນກໍາແພງທີ່ອຸທິດຕົນໃນເວລາທີ່ກໍານົດເວລາຂອງກໍາແພງຫີນສູງສຸດແມ່ນແຫນ້ນແຫນ້ນແລະທ່ານສາມາດວາງມຸງເທິງລົດບັນທຸກຜ່ານເສັ້ນທາງແຍກຕ່າງຫາກ. ລາຍຊື່ຫຍໍ້ຊັ້ນສອງເມື່ອຮູບແຕ້ມທັງສອງພໍດີ ແລະໄລຍະການປະສົມທີ່ຕົກລົງກັນນັ້ນເຮັດໃຫ້ທັງສອງເສັ້ນຕາຍໝົດ. ເວລາທີ່ເຫຼືອກ່ອນທີ່ລົດບັນທຸກທໍາອິດຈະອອກໄປແມ່ນມັກຈະເປັນຕົວເລກທີ່ຕັດສິນໃຈລະຫວ່າງການສະເຫນີ.
ສົ່ງອີເມວ BMS ທີ່ info@rollformingmill.com ສໍາລັບສອງໃບສະເຫນີລາຄາ. ສົ່ງທັງຮູບແຕ້ມ profile, ຄໍາສັ່ງໂດຍ profile, ການເຄືອບແລະຄວາມຫນາ, ຂະຫນາດຂອງ coil, ຄວາມຍາວຂອງກະດານ, ພື້ນທີ່ທີ່ມີພື້ນທີ່, ການສະຫນອງໄຟຟ້າແລະຂອບເຂດການມອບຫມາຍ. ກໍານົດອາທິດທີ່ທ່ານຕ້ອງການໃຫ້ແຕ່ລະຂໍ້ສະເຫນີກວມເອົາ.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو