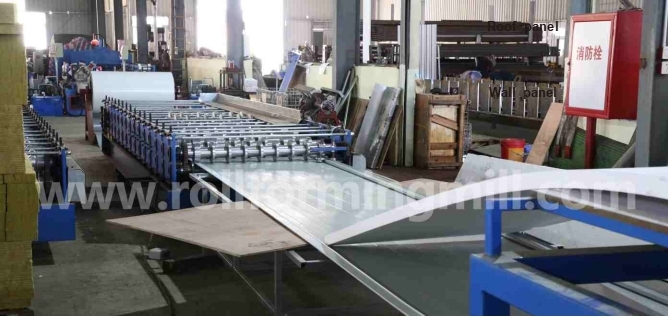
Vælg en dedikeret rulleformningsmaskine til vægpaneler, hvis vægordrer fylder dine travleste produktionsvinduer, og du allerede har en pålidelig kilde til tagpaneler. Et tag-og-væg dobbeltlag giver mening, når du har to tilbagevendende profiler og tid nok til at køre begge, inklusive skiftet mellem dem.
Se først på ugen, hvor begge produkter skal sendes. Et stort tagparti kan passe efter sidste vægbestilling. Selv et lille tagparti kan lave en vægleverance for sent, hvis den ankommer midtvejs og tvinger to ændringer før afsendelse.
Definer efterspørgsel efter væg- og tagprofiler
Start med tegningerne bag dine væg- og tagordrer. Hvis begge bruger den samme godkendte sektion, kan et sæt ruller tjene begge. Tjek ribben, kantdetaljer, materialeområde og afskæring. Når tegningerne er forskellige, skal du sammenligne to produktionsruter med de samme afsendelsesdatoer.
Byg én ordreliste for begge tilbud
Tegning og lager. Giv hver tegningsrevision sin egen linje. Notér karakteren, belægningen og tykkelsen mod det. To paneler, der sælges under lignende navne, kan have forskellige kanter eller har brug for forskellige strimmelbredder.
Stykker og længder. Optag mængden ved hver snitlængde i meter (m). For eksempel kræver 200 vægpaneler på 6 m 1.200 lineære m accepterede paneler. Hold styktællingen, fordi skæring og aflæsning foregår et ark ad gangen.
Frigivelse og afsendelse. Notér hvornår ordren og dens spole vil være klar, og hvornår den færdige stak skal afsendes. Marker job, der kan flytte til et andet skift. En ordre frigivet ved middagstid kan ikke grupperes med et morgenløb, der allerede er afsendt.
Find ugen, der afgør købet
Sammenlign en normal uge med en, hvor begge produkter skal sendes sammen. Markér, hvor en sen tagordre ville afbryde en vægbatch. Den afbrydelse betyder to profilændringer, hvis du skal vende tilbage til vægordren inden afsendelse.
For den dedikerede mulighed skal du reservere tid på en eksisterende taglinje eller få en leveringsforpligtelse fra en ekstern leverandør. Inkluder transport og indgående inspektion. Når tag- og vægstak deler en lastbil, kan en færdig vægstabel ikke alene frigive forsendelsen.
Sammenlign dedikerede og delte layouts
En dedikeret former holder maskintid tilgængelig for vægsektionen. En dobbeltlagslinje sætter to formningsbaner på en ramme. Planlæg for én aktiv profil, medmindre leverandøren demonstrerer begge ruter, der danner, skærer og udleder sammen. To niveauer kan stadig afhænge af en fræser eller modtageposition.
På en smal skærm skal du rulle hen over bordet for at se begge tilbud.
Muligheder for kun væg og to profiler
Hvad skal sammenlignes
Dedikeret vægformer
Tag-og-væg dobbeltlag
Profildækning
Ét aftalt vægparti. Tildel en særskilt tagsektion til en anden gennemprøvet rute.
Én godkendt tegning pr. formsti. Identificer væg- og tagværktøjet.
Driftssekvens
Vægløb holder deres maskintid. Tjek kapaciteten ved den separate tagkilde.
Planlæg en batch ad gangen på en sekventiel linje, inklusive begge retninger af ændring.
Spolekuvert Skæring
Godkend vægspolen til indgangsudstyret og rullerne. Tjek tagbeholdningen separat.
Tjek hvert niveaus strimmelområde og den delte decoilers evne til at håndtere begge spoler.
Inkluderet
Tilpas vægskæreren til formen og den korteste længde. Bekræft tagskæring separat.
Navngiv hver fræser og matrice. Inkluder enhver formændring i skiftetiden.
håndtering
Pris vægspole læsning og panelmodtagelse. Medtag modtagelse af separat fremstillede tagpaneler.
Priser ruten fra begge udgangshøjder til en aftagelig stak. Identificer delte enheder.
Test en sen tagordre
Brug din egen skæringsliste og demonstrerede priser til en købsbeslutning. Tallene nedenfor er forudsætninger for et vindue på fire timer. De viser, hvordan en ordre kan passe til det samlede skift og alligevel gå glip af en tidligere lastbil.
Tilgængelig tid. Start med vægspolen klar og 240 minutter til afsendelse. Antag ingen pauser eller urelaterede stop i dette vindue.
Vægløb. Du skal bruge 1.200 m accepterede vægpaneler. Ved antaget 10 m/min gennem skæring og stabling tager den batch 120 minutter.
Tagløb. Du skal bruge 600 m accepterede tagplader. Ved en antaget 8 m/min gennem skæring og stabling tager den batch 75 minutter.
Hver ændring. Antag 18 minutter fra det sidste accepterede panel i en profil til det første accepterede opsætningseksempel i det næste. Inkluder spole-, guide- og udløbsjusteringer og startafvisninger. Sæt prøven til side, så dens længde ikke modtager kredit i forhold til ordren.
Hvis begge ordrer er klar ved starten, og tagstakken kan sendes sidst, skal du køre væg og tag. En ændring giver en afslutning ved minut 213 (120 + 18 + 75). Der går 27 minutter før afsendelse.
Når tagordren ankommer i minut 60
Denne gang skal tagstablen være klar i minut 165. Afslutning af vægpartiet først ville sætte tagfinishen til minut 213. Opdel vægløbet i stedet og følg de to overdragelser.
Minutter 0–60 · Væg. Kør 600 m vægpaneler i den første time. Den resterende vægordre er 600 m.
Referat 60–153 · Tag. Skift i 18 minutter, og kør derefter tagbatchen i 75. Tagstakken rydder sin deadline med 12 minutter.
Referat 153–231 · Mur. Skift tilbage i 18 minutter og afslut vægbatchen i 60. Den sidste vægstak er klar 9 minutter før afsendelse.
Hvor lang tid kan det tage at skifte?
Første skift: højst 30 minutter. Træk frigivelsestiden og tagløbet fra tagdeadline (165 − 60 − 75).
Begge kontakter kombineret: højst 45 minutter. Træk begge kørsler fra det fulde vindue (240 − 120 − 75). De to ændringer behøver ikke tage lige lang tid.
Hvis leverandøren har brug for 25 minutter i hver retning, slutter tagstablen ved minut 160 og vægstakken ved 245. Selv ved 18 minutter pr. kontakt tilføjer 80 m ekstra tagpaneler 10 minutter. Tag slutter stadig ved 163, men væggen glider til 241.
Tjek den separate tagrute på det samme ur
Ved den forudsatte væghastighed afslutter den dedikerede former alle 1.200 m på 120 minutter. Tagkilden har kun 105 minutter fra frigivelse til afsendelse (165 − 60). Bekræft, at den kan levere 600 accepterede m på den tid, inklusive transport og inspektion.
Tjek almindelige spole- og værktøjsbegrænsninger
Sammenlign foderbredde og dækbredde på hver tegning. Fremføringsbredden er den flade strimmel, der kommer ind i rullerne. Dækbredde er den bredde, det færdige panel er beregnet til at dække. Strimlen skal levere de flade flader og den udviklede længde rundt om hver bøjning. Ribbedybde, bøjningsradius og kantretur kan ændre den nødvendige båndbredde, selv når dækbredden forbliver den samme.
Match hver tegning til dens spole
Panelform. Angiv tegningsrevision, ribdeling og dybde, kantdetaljer og tolerancer. Bed leverandøren om at markere den nødvendige fremføringsbredde og færdige dækbredde i millimeter (mm) på samme tegning.
Materiale og finish. Angiv den faktiske stålkvalitet, belægning og eksponeret overflade. Angiv, om tykkelsesområdet i mm refererer til basismetallet eller belagt materiale. Inkluder flydespænding i megapascal (MPa), når spolespecifikationen giver det.
Variation mellem leverancer. Angiv det tykkelsesområde, som din spoleleverandør kan levere. US Steel's Roll-Forming Guide for Building Panels forklarer, hvorfor værktøjsdesign starter med materialeegenskaber og måletolerancer. Tilbagespring efter strimlen forlader rullerne kan ændre den færdige rib-vinkel. Bekræft profiltilpasning på det faktiske lager.
BMS viser YX25-211-844 automatisk vægpanelrulleformningsmaskine til tag-/vægpaneler. Eksemplet bruger 0,3-0,6 mm formalet galvaniseret stål (PPGI), med manuelle eller hydrauliske decoiler-muligheder.
Et markant tagparti har brug for sit eget tegningsbaserede dobbeltlagsforslag. Det skal identificere rullerne og afskæringen for hver form. Et produktnavn, der nævner begge anvendelser, fastslår ikke, at et andet sæt værktøj er inkluderet.
Rullerne vist på BMS YX25-211-844-listen danner arket i etaper. Sammenlign de færdige ribber og kanter med tegningen for den profil, du skal bruge.
Følg hver spole ind i maskinen
Ved decoileren. Angiv indvendig diameter, maksimal udvendig diameter og strimmelbredde i mm. Angiv den maksimale masse i kilogram (kg) eller metriske tons (t). Den indvendige diameter skal passe til dornen, akslen der holder spolen.
Ved foderguiderne. Få leverandøren til at vise, hvordan hver strimmel når sit formningsniveau. To spoler kan passe til den samme decoiler, men kræver forskellige styreindstillinger eller indgangshøjder.
Ved en mid-batch switch. Bestem, hvor den delvist brugte vægspole skal hen, mens tagspolen kører. Inkluder tid til at udskifte og tråde spolerne, plus plads til iscenesættelse. Forskellige bredder eller finish kan kræve separat lager, selv på én delt linje.
Sammenlign skæring og outputhåndtering
Sammenlign accepterede stakke fra den samme skæreliste. Korte ark stiller større krav til skæreren. Lange ark har brug for en klar rute til et sted, hvor dit mandskab kan tage stakken væk. Begge grænser kan reducere den tilgængelige output før afsendelse.
Tæl snittene i en 600 m rækkefølge
US Steels byggepanelguide viser en forskåret linje, der skærer flad strimmel før formning, og en post-cut linje, der skærer det formede panel. BMS viser en manuel forskærer, en hydraulisk stolpeskærer og et udgangsstativ i YX25-211-844 arbejdsgangen. Spørg hvilken enhed der laver den færdige længde på dit tilbud.
Ved 2 m pr. panel, 300 færdige snit. På en stop-til-klippe-linje stopper fremføringen for hvert stykke. Spørg efter batchtiden ved denne korte længde.
Ved 6 m pr. panel, 100 færdige snit. Den samme samlede længde kræver en tredjedel så mange snit. Bekræft, at de længere ark kan klare skæreren, mens det næste stykke rykker frem.
Hvis en leverandør tilbyder en bevægelig saks, så bed den om at demonstrere skæring, mens strimlen kører til den angivne pris. Inspicer længden, endernes vinkelrethed og ribbeformen på prøver af begge profiler. Tæl accepterede paneler i den modtagende ende, når du beregner en batchrate.
Spor tre punkter på fabrikslayoutet
Kutter til første støtte. Marker både udgangshøjder og mellemrummet til udløbsstativet eller stableren. Tjek, hvordan det korteste panel krydser det mellemrum, og hvor det længste panel er understøttet.
Første support til fuld stack. Angiv stykker pr. stak, antal stakke, panelretning og acceptabel finish. Få leverandøren til at vise, hvilke guider eller understøtninger, der bevæger sig ved niveauskift, og hvor lang tid denne justering tager.
Fuld stak til afhentning. Marker søjler, gange, spoleleverancer og din påtænkte løfterute i mm eller m. Spørg, om linjen skal stoppe for at fjerne stakken. For en dedikeret væglinje, tillad også plads til at modtage tagstabler lavet andre steder.
Støtteruller på en BMS Diamond Rib/PBR panelstabler. Spor stien fra hver citeret kutter til det punkt, hvor dit mandskab kan fjerne den færdige stak.
Anmod om to sammenlignelige udstyrstilbud
Anmod om den dedikerede vægmaskine og tag-og-væg-dobbeltlag mod en enkelt købsbremse. Brug samme materiale, skæreliste, produktionsvindue og leveringssted. Bed leverandører om at identificere enhver ændret antagelse ud over prisen. Få hver leverandør til at mærke varer som inkluderet, valgfri eller leveret af køber.
Hvad skal du sende, og hvad du skal prissætte
Dit input
Hvad hvert tilbud skal returnere
Væg- og tagtegninger med revisionsnumre
Godkendte former, ruller og skæreværktøjer. I tilbuddet, der kun er til væg, skal du identificere det tagarbejde, der skal købes separat.
Ordrer efter profil, frigivelsestid, skærelængde, mængde og deadline
En produktionssekvens med accepterede takster. Det delte tilbud bør angive ændringstider i begge retninger.
Faktisk spolekvalitet, belægning, tykkelse, bredde, indvendige og udvendige diametre og masse
Et materialeudvalg for hver vej, decoiler-muligheden og eventuelt læsse- eller foderudstyr, du skal levere.
Fabriksplads, længste panel, stabelstørrelse og afhentningsretning
Et dimensioneret layout fra spoleladning til stakfjernelse. Et udgangsstativ og en automatisk stabler efterlader forskelligt arbejde for dit mandskab.
Verificeret forsyning på dit anlæg i Mexico i volt (Hz), faser (Hz)
Nominel belastning for hele linjen i kW eller kVA, forsyningsstrøm i ampere (A) og andre forsyninger, som tilbuddet kræver.
Aftal accept og idriftsættelse
Før forsendelse. Aftal tegningsdimensioner, snitlængdetolerance, ansigtstilstand, stykker pr. stak og stak-antal. Test vægudskæringslisten på den dedikerede linje. På dobbeltlaget ændres tid begge ved at bruge samme sidste-god-panel til accepteret-eksempel-regel. Tæl accepterede ordrestykker ved stakken.
På din fabrik i Mexico. Tildel aflæsning, positionering, tilslutning, prøvespoler, idriftsættelse og træning til køber eller leverandør. Angiv, hvilke kontroller der skal gentages på stedet, hvem der retter en mangel, sproget for træning og manualer, og hvem der dækker rejser.
Sammenlign omkostningerne ved at udfylde de samme ordrer
Medtag køberleveret håndtering og idriftsættelse i hver total. Ved købte tagplader benyttes den leverede panelpris. Tilføjelse af omkostningerne til rå tagspole vil tælle materialet to gange.
Sæt hver komplette pris ved siden af den stramme ugeplan. Hvis det dobbelte lag har brug for et ekstra skift, medtag dets omkostninger. Hvis leverandøren af udendørs tag har brug for mere varsel, end dine kunder giver, så pris en brugbar backup. Begge kan ændre, hvilket tilbud du ville vælge.
Ofte stillede spørgsmål
Kan du tilføje et tagniveau til en dedikeret væglinje senere?
Bed om et skriftligt eftermonteringstilbud på den præcise vægmaskine og den foreslåede tagtegning. Få leverandøren til at liste, hvilke dele du vil beholde, hvad det ville erstatte, og hvor længe vægproduktionen stopper. Indtil den bekræfter dette omfang, skal du vurdere den dedikerede linje på dens væg-only-kapacitet.
Vælg den linje, der kan opfylde dine afsendelsesdatoer
Reserver en dedikeret væglinje, når peak-vægplanen er stram, og du kan lægge tagstablen på lastbilen gennem en separat rute. Shortlist det dobbelte lag, når begge tegninger passer, og det aftalte blandede forløb giver begge deadlines. Den tid, der er tilbage, før den første lastbil kører, er ofte det tal, der afgør mellem tilbuddene.
Send en e-mail til BMS på info@rollformingmill.com for to specificerede tilbud. Send både profiltegninger, bestillinger efter profil, belægning og tykkelse, spolemål, panellængder, disponibel gulvplads, elforsyning og idriftsættelsesomfang. Identificer den uge, du ønsker, at hvert forslag skal dække.
BMS Machinery blev grundlagt i 1992 og sluttede sig til XIAMEN BMS GROUP i 2017. Vores produktionsnetværk i Kina omfatter 8 fabrikker, 6 bearbejdningscentre og 1 stålkonstruktionsvirksomhed, der dækker over 30.000 m². Understøttende legitimationsoplysninger omfatter ISO9001:2015 kvalitetsstyringscertificering og SGS-udstedt CE/UKCA-overholdelse af maskiner. XIAMEN BMS GROUPs Dun & Bradstreet D‑U‑N‑S-nummer er 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو