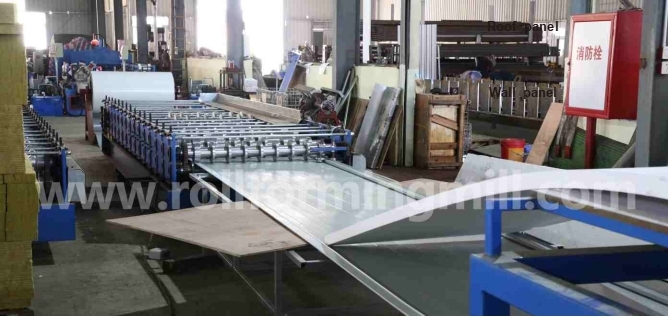
د دیوال پینل رول جوړولو لپاره وقف شوی ماشین غوره کړئ که د دیوال امرونه ستاسو ترټولو بوخت تولید کړکۍ ډک کړي او تاسو دمخه د چت تختو لپاره د باور وړ سرچینه لرئ. د چت او دیوال ډبل پرت معنی لري کله چې تاسو دوه تکرار شوي پروفایلونه ولرئ او د دوی د چلولو لپاره کافي وخت ولرئ ، پشمول د دوی ترمینځ سویچ.
لومړی په اونۍ کې وګورئ کله چې دواړه محصولات باید لیږدول شي. د چت یوه لویه بسته ممکن د وروستي دیوال ترتیب وروسته مناسب وي. حتی د چت یوه کوچنۍ بسته کولی شي د دیوال تحویل ناوخته رامینځته کړي که چیرې دا په مینځ کې راشي او د لیږلو دمخه دوه بدلونونه مجبور کړي.
د دیوال او چت پروفایل غوښتنې تعریف کړئ
ستاسو د دیوال او چت امرونو شاته د نقاشیو سره پیل کړئ. که دواړه د ورته تصویب شوې برخې څخه کار واخلي، د رولونو یوه سیټ ممکن دواړه خدمت وکړي. ریبونه، د څنډې توضیحات، د موادو حد او کټ آف وګورئ. کله چې نقاشي توپیر ولري، د ورته لیږلو نیټې سره د تولید دوه لارې پرتله کړئ.
د دواړو وړاندیزونو لپاره د امر لیست جوړ کړئ
رسم او ذخیره. د هر انځور بیاکتنه خپله کرښه ورکړئ. د هغې په مقابل کې درجه، کوټ او ضخامت ثبت کړئ. دوه تختې چې د ورته نومونو لاندې پلورل کیدی شي مختلف څنډې ولري یا مختلف پټو عرضونو ته اړتیا ولري.ټوټې او اوږدوالی. مقدار د هر کټ اوږدوالی په مترو (m) کې ثبت کړئ. د مثال په توګه، 200 دیوال تختې په 6 مترۍ کې 1,200 لینر متر منل شوي پینلونو ته اړتیا لري. د ټوټې شمیره وساتئ ځکه چې پرې کول او پورته کول په یو وخت کې یوه پاڼه ترسره کیږي.خوشې کول او لیږل. ثبت کړئ کله چې آرډر او د هغې کویل به چمتو وي او کله چې بشپړ شوی سټیک باید په لیږلو کې وي. هغه دندې په نښه کړئ چې کولی شي بل بدلون ته لاړ شي. په ماسپښین کې خپور شوی امر نشي کولی د سهار له چلولو سره ګروپ شي چې دمخه لیږدول شوی.
هغه اونۍ ومومئ چې د پیرود پریکړه کوي
یوه عادي اونۍ له یوې سره پرتله کړئ کله چې دواړه محصولات باید یوځای ولیږدول شي. په نښه کړئ چیرې چې د چت ناوخته امر به د دیوال بسته بنده کړي. دا مداخله پدې معنی ده چې دوه پروفایل بدلونونه که تاسو باید د لیږلو دمخه د دیوال امر ته بیرته راشئ.
د وقف شوي اختیار لپاره، په موجوده چت لاین کې وخت خوندي کړئ یا د بهر عرضه کونکي څخه د تحویلي ژمنې ترلاسه کړئ. ټرانسپورټ او راتلونکی تفتیش شامل کړئ. کله چې د چت او دیوال سټیکونه یو لارۍ شریکوي، یوازې د دیوال بشپړ شوی سټیک نشي کولی بار خوشې کړي.
وقف شوي او شریک شوي ترتیبونه پرتله کړئ
یو وقف شوی پخوانی د دیوال برخې لپاره د ماشین وخت ساتي. دوه اړخیزه کرښه په یوه چوکاټ کې دوه جوړونکي لارې اچوي. د یو فعال پروفایل لپاره پلان وکړئ پرته لدې چې عرضه کونکی دواړه لارې رامینځته کړي ، پرې کړي او یوځای یې خارج کړي. دوه کچې لاهم په یو کټر یا ترلاسه کولو موقعیت پورې اړه لري.
په یوه تنګ سکرین کې، د میز په اوږدو کې سکرول وکړئ ترڅو دواړه وړاندیزونه وګورئ.
د ناوخته چت امر ازموینه وکړئ
د پیرود پریکړې لپاره خپل کټ لیست او ښودل شوي نرخونه وکاروئ. لاندې ارقام د یوې څلور ساعته کړکۍ لپاره انګیرنې دي. دوی ښیې چې څنګه یو امر کولی شي د ټول بدلون سره سمون ولري مګر پخوانۍ لارۍ له لاسه ورکوي.
موجود وخت. د دیوال کویل چمتو سره پیل کړئ او د لیږلو لپاره 240 دقیقې. په دې کړکۍ کې هیڅ وقفې یا غیر اړونده تمځای فرض کړئ.دیوال چلول. تاسو 1,200 متر منل شوي دیوال تختو ته اړتیا لرئ. د کټ کولو او سټیک کولو له لارې په 10 متر / دقیقه کې، دا بسته 120 دقیقې وخت نیسي.د چت چلول. تاسو 600 متر منل شوي چت تختو ته اړتیا لرئ. په 8 متر / دقیقه کې د پرې کولو او سټیک کولو له لارې، دا بسته 75 دقیقې وخت نیسي.هر بدلون. د یو پروفایل وروستي منل شوي پینل څخه د بل منل شوي ترتیب نمونې ته 18 دقیقې فرض کړئ. کویل، لارښود او د آوټ لیټ تنظیمات او د پیل رد کول شامل کړئ. نمونه یو طرف ته وټاکئ نو د هغې اوږدوالی د امر پروړاندې هیڅ کریډیټ ترلاسه نکړي.
که دواړه امرونه په پیل کې چمتو وي او د چت سټیک کولی شي وروستی بار وګرځي ، دیوال چلوي بیا چت. یو بدلون په 213 دقیقه کې پای ته رسوي (120 + 18 + 75). دا د لیږلو دمخه 27 دقیقې پریږدي.
کله چې د چت امر په 60 دقیقو کې راشي
دا ځل، د چت ډډ باید په 165 دقیقو کې چمتو شي. د دیوال بسته لومړی بشپړ کول به د چت پای په 213 دقیقو کې پای ته ورسوي. د دې پر ځای د دیوال چلول تقسیم کړئ او دوه لاسوندونه تعقیب کړئ.
دقیقې 0-60 · دیوال. په لومړي ساعت کې د دیوال تختو 600 متره چل کړئ. پاتې دیوال ترتیب 600 متر دی.دقیقې 60-153 · چت. د 18 دقیقو لپاره بدل کړئ، بیا د 75 لپاره د چت بسته وغورځوئ.دقیقې 153–231 · دیوال. د 18 دقیقو لپاره بیرته وګرځئ او د دیوال بسته په 60 کې پای ته ورسوي. وروستی دیوال سټیک د لیږلو څخه 9 دقیقې مخکې چمتو دی.
بدلول څومره وخت نیسي؟
لومړی سویچ: لږترلږه 30 دقیقې. د چت د پای نیټې څخه د خوشې کولو وخت او د چت چلول کم کړئ (165 - 60 - 75).
دواړه سویچونه یوځای شوي: لږترلږه 45 دقیقې. د بشپړ کړکۍ څخه دواړه منډې کم کړئ (240 - 120 - 75). دوه بدلونونه مساوي وخت ته اړتیا نلري.
که عرضه کوونکي په هر لوري کې 25 دقیقو ته اړتیا ولري، د چت سټیک په 160 دقیقو کې پای ته رسیږي او دیوال په 245 دقیقو کې پای ته رسیږي. حتی په هر سویچ کې 18 دقیقو کې، د چت تختې اضافي 80 متره 10 دقیقې اضافه کوي. چت لاهم په 163 کې پای ته رسیږي، مګر دیوال 241 ته ځي.
په ورته ساعت کې د جلا چت لاره وګورئ
په اټکل شوي دیوال نرخ کې، وقف شوی پخوانی ټول 1200 متره په 120 دقیقو کې پای ته رسوي. د چت سرچینه یوازې 105 دقیقې لري د خوشې کیدو څخه تر لیږد پورې (165 - 60). ډاډ ترلاسه کړئ چې دا کولی شي په دې وخت کې 600 منل شوي متره وړاندې کړي، په شمول د ټرانسپورټ او تفتیش.
په هر انځور کې د فیډ پلنوالی او د پوښ پلنوالی پرتله کړئ. د فیډ عرض هغه فلیټ پټه ده چې رول ته ننوځي. د پوښ پلنوالی هغه عرض دی چې بشپړ شوی پینل د پوښ کولو لپاره ټاکل شوی. پټه باید فلیټ مخونه او د هر کنډ شاوخوا پرمختللی اوږدوالی چمتو کړي. د ریب ژوروالی، د کنډک ریډیس او د څنډې بیرته راګرځیدنه کولی شي د اړتیا وړ پټې پلنوالی بدل کړي حتی کله چې د پوښ عرض یو شان وي.
هر نقاش د هغې کویل سره مل کړئ
د پینل شکل. د نقاشۍ بیاکتنه ، د ریب پیچ او ژوروالی ، د څنډې توضیحات او زغم چمتو کړئ. له عرضه کوونکي څخه وغواړئ چې د اړتیا وړ فیډ پلنوالی او بشپړ شوي پوښ پلنوالی په ملی مترو (mm) کې په ورته انځور کې په نښه کړي.مواد او پای. د ریښتیني فولادو درجې ، پوښ او ښکاره شوی مخ ورکړئ. په ګوته کړئ چې آیا په mm کې د ضخامت حد د بیس فلز یا لیپت شوي سټاک ته اشاره کوي. په میګاپاسکل (MPa) کې د حاصلاتو ځواک شامل کړئ کله چې د کویل مشخصات ورکوي.د سپارلو ترمنځ توپیر. د ضخامت حد ورکړئ چې ستاسو د کویل عرضه کونکي یې وړاندې کولی شي. د جوړونې پینلونو لپاره د متحده ایالاتو د فولادو رول جوړونې لارښود تشریح کوي چې ولې د اوزار کولو ډیزاین د مادي ملکیتونو او ګیج زغم سره پیل کیږي. پسرلي وروسته له دې چې پټه پریږدي رولونه کولی شي بشپړ شوي ریب زاویه بدل کړي. په ریښتیني سټاک کې د پروفایل فټ تصدیق کړئ.
BMS YX25-211-844 لیست کوي اتوماتیک دیوال پینل رول جوړولو ماشین . د چت / دیوال تختو لپاره د دې مثال د 0.3-0.6 mm مخکې رنګ شوي ګالوانیز فولاد (PPGI) کاروي، د لاسي یا هیدرولیک ډیکویلر اختیارونو سره.
د چت یوه جلا برخه د خپل نقاشي پراساس دوه اړخیزه وړاندیز ته اړتیا لري. دا باید د هر شکل لپاره رولونه او کټ آف وپیژني. د محصول نوم چې دواړه کارونې یې ذکر کوي دا نه رامینځته کوي چې د وسیلې دوهم سیټ پکې شامل وي.
د BMS YX25-211-844 لیست کې ښودل شوي رولونه په مرحلو کې پاڼه جوړوي. بشپړ شوي ریبونه او څنډې د هغه پروفایل لپاره چې تاسو ورته اړتیا لرئ د نقاشۍ سره پرتله کړئ.
هر کویل په ماشین کې تعقیب کړئ
په decoiler کې. دننه قطر، اعظمي بهر قطر او د پټي پلنوالی په ملي متر کې ورکړئ. اعظمي اندازه په کیلوګرام (کیلو) یا میټریک ټن (t) کې بیان کړئ. دننه قطر باید د مینډریل سره مناسب وي، هغه شافټ چې کویل لري.د فیډ لارښودونو کې. له عرضه کوونکي څخه وغواړئ چې وښيي چې هر پټه څنګه خپل جوړښت ته رسي. دوه کویلونه کولی شي ورته ډیکویلر فټ کړي مګر بیا هم مختلف لارښود تنظیماتو یا د ننوتلو لوړوالی ته اړتیا لري.په منځنی بیچ سویچ کې. پریکړه وکړئ چیرې چې د چت کویل چلیږي په داسې حال کې چې یو څه برخه کارول شوي دیوال کویل به چیرته ځي. د کویلونو د تبادلې او تار کولو وخت شامل کړئ، او د سټینګ لپاره ځای شامل کړئ. مختلف عرض یا پای ممکن حتی په یوه شریکه کرښه کې جلا ذخیره ته اړتیا ولري.
د قطع کولو او محصول اداره کول پرتله کړئ
د ورته کټ لیست څخه منل شوي سټیکونه پرتله کړئ. لنډې پاڼې په کټر کې ډیر تقاضا لري. اوږده شیټونه داسې ځای ته روښانه لارې ته اړتیا لري چیرې چې ستاسو عمله کولی شي سټیک لرې کړي. هر حد کولی شي د لیږلو دمخه موجود محصول کم کړي.
د 600 مترو په ترتیب کې کټونه حساب کړئ
د متحده ایالاتو سټیل د جوړونې پینل لارښود د جوړیدو دمخه د پری کټ لاین شینرینګ فلیټ پټه ښیې او د جوړ شوي پینل شین کولو وروسته کټ لاین ښیې. BMS د YX25-211-844 کاري فلو کې یو لاسي پری کټر، یو هیدرولیک پوسټ کټر او د وتلو ریک لیست کوي. پوښتنه وکړئ چې کوم وسیله ستاسو په وړاندیز کې بشپړ شوی اوږدوالی جوړوي.
په هر پینل کې په 2 متر کې، 300 بشپړ شوي کټ. د بند څخه تر کټ لاین کې، فیډ د هرې برخې لپاره ودریږي. پدې لنډ اوږدوالي کې د بیچ وخت غوښتنه وکړئ.په هر پینل کې په 6 متر کې، 100 بشپړ شوي کټ. ورته ټول اوږدوالی یو پر دریمه برخه د ډیری کټیو غوښتنه کوي. تایید کړئ چې اوږدې پاڼې کولی شي کټر پاک کړي پداسې حال کې چې راتلونکی ټوټه پرمختګ کوي.
که چیرې عرضه کوونکي یو حرکت کونکی پیشنهاد وکړي، له هغې څخه وغواړئ چې پرې کول وښيي پداسې حال کې چې پټه په ټاکل شوي نرخ کې سفر کوي. د دواړو پروفایلونو په نمونو کې اوږدوالی، د پای چوکۍ او د ریب شکل معاینه کړئ. د ترلاسه کولو پای کې منل شوي پینلونه شمیرل کله چې تاسو د بیچ نرخ محاسبه کوئ.
د فابریکې ترتیب ملاتړ رولرونو کې درې ټکي تعقیب کړئ .
د لومړي ملاتړ لپاره کټر. د رن آوټ ریک یا سټیکر ته د وتلو لوړوالی او تشه دواړه په نښه کړئ. وګورئ چې ترټولو لنډ پینل څنګه دا خلا تیریږي او چیرې چې ترټولو اوږد پینل ملاتړ کیږي.د بشپړ سټیک لپاره لومړی ملاتړ. په هر سټیک کې ټوټې مشخص کړئ ، د سټیکونو شمیر ، د پینل لید او د منلو وړ پای. عرضه کوونکي ته وښيي چې کوم لارښود یا مالتړ حرکت کوي کله چې کچه بدلیږي او دا تنظیم څومره وخت نیسي.د پورته کولو لپاره بشپړ سټیک. کالمونه، اسیلونه، د کویل تحویلي او ستاسو د پورته کولو مطلوب لاره په mm یا m کې نښه کړئ. پوښتنه وکړئ چې آیا لاین باید د سټیک لرې کولو لپاره ودریږي. د وقف شوي دیوال لاین لپاره هم ځای ته اجازه ورکړئ چې په بل ځای کې د چت سټیک ترلاسه کړي.
د BMS Diamond Rib/PBR پینل سټیکر کې د هر نقل شوي کټر څخه هغه ځای ته لاره تعقیب کړئ چیرې چې ستاسو عمله کولی شي بشپړ شوی سټیک لرې کړي.
د دوه پرتله کولو تجهیزاتو نرخونو غوښتنه وکړئ
د یو واحد پیرود لنډیز په مقابل کې وقف شوي دیوال ماشین او د چت او دیوال ډبل پرت غوښتنه وکړئ. د ورته موادو، کټ لیست، د تولید کړکۍ او د سپارلو نقطه وکاروئ. له عرضه کونکو څخه وغواړئ چې د دې قیمت تر څنګ کوم بدل شوی انګیرنه وپیژني. د هر عرضه کوونکي په نښه شوي توکي لکه څنګه چې شامل دي، اختیاري یا د پیرودونکي لخوا چمتو شوي.
د منلو او کمیشن کولو په اړه موافقه وکړئ
د بار وړلو دمخه. د انځور کولو ابعادو، د کټ اوږدوالی زغم، د مخ حالت، د هر سټیک ټوټې او د سټیک مقدار باندې موافقه وکړئ. په وقف شوي کرښه کې د دیوال کټ لیست ازموینه وکړئ. په دوه اړخیزه پرت کې، وخت دواړه د ورته وروستي - ښه - پینل په کارولو سره منل شوي نمونې قاعدې ته بدلون ورکوي. په سټک کې د منل شوي امر ټوټې حساب کړئ.ستاسو په مکسیکو نبات کې. پیرودونکي یا عرضه کونکي ته د کښته کولو ، موقعیت ورکولو ، پیوستون ، آزموینې کویلونو ، کمیشن کولو او روزنې تخصیص کړئ. مشخص کړئ چې کوم چکونه به په سایټ کې تکرار شي، څوک نیمګړتیا سموي، د روزنې او لارښود لپاره ژبه، او څوک د سفر پوښښ کوي.
د ورته امرونو ډکولو لګښت پرتله کړئ
په هر مجموع کې د پیرودونکي لخوا چمتو شوي اداره کول او کمیشن کول. د پیرود شوي چت تختو لپاره، د تحویل شوي پینل قیمت وکاروئ. د خام چت کویل لګښت اضافه کول به مواد دوه ځله حساب کړي.
هر بشپړ قیمت د سختې اونۍ مهالویش سره څنګ کې وساتئ. که دوه ګونی پرت اضافي بدلون ته اړتیا ولري، د هغې لګښت شامل کړئ. که چیرې د بهر چت عرضه کوونکي ستاسو د پیرودونکو په پرتله ډیر خبرتیا ته اړتیا ولري، د کار وړ بیک اپ قیمت. یا هم کولی شي هغه وړاندیز بدل کړي چې تاسو یې غوره کوئ.
په مکرر ډول پوښتل شوي پوښتنې
ایا تاسو کولی شئ وروسته د وقف شوي دیوال لاین ته د چت کچه اضافه کړئ؟
د دقیق دیوال ماشین او وړاندیز شوي چت نقاشۍ لپاره د لیکل شوي ریٹروفیټ وړاندیز غوښتنه وکړئ. د عرضه کونکي لیست ولرئ کوم برخې چې تاسو یې ساتئ، کوم ځای به یې بدل کړي او د دیوال تولید به څومره وخت بند شي. تر هغه چې دا ساحه تایید کړي، د دېوال یوازې وړتیا کې وقف شوي کرښه ارزونه وکړئ.
هغه کرښه غوره کړئ چې ستاسو د لیږلو نیټې پوره کولی شي
یو وقف شوی دیوال لاین خوندي کړئ کله چې د دیوال چوکۍ مهالویش سخت وي او تاسو کولی شئ د جلا لارې له لارې په ټرک کې د چت سټیک واچوئ. دوه اړخیزه پرت لنډ لیست کړئ کله چې دواړه نقاشي مناسب وي او موافقه شوې مخلوط دوره دواړه وخت نیټې رامینځته کوي. هغه وخت چې د لومړي ټرک د وتلو دمخه پاتې کیږي اکثرا هغه ارقام دي چې د وړاندیزونو ترمنځ پریکړه کوي.
BMS ته په info@rollformingmill.com برېښناليک واستوئ د دوو توکو د نقلونو لپاره. دواړه پروفایل ډراینګونه واستوئ، د پروفایل له مخې امرونه، کوټ او ضخامت، د کویل ابعاد، د پینل اوږدوالی، د فرش ځای شتون، د بریښنا رسولو او د کمیشن کولو ساحه. هغه اونۍ وپیژنئ چې تاسو غواړئ هر وړاندیز پوښئ.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو