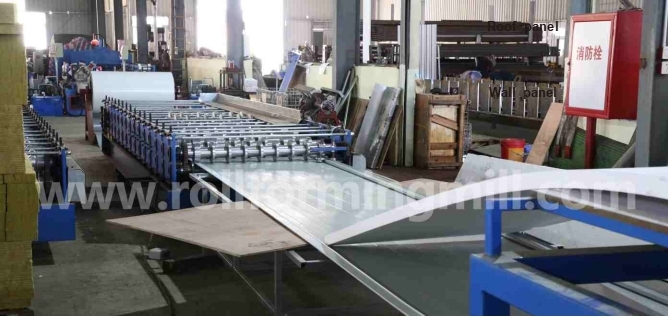
Velg en dedikert rulleformingsmaskin for veggpaneler hvis veggbestillinger fyller dine travleste produksjonsvinduer og du allerede har en pålitelig kilde for takpaneler. Et tak-og-vegg-dobbeltlag er fornuftig når du har to tilbakevendende profiler og nok tid til å kjøre begge, inkludert vekslingen mellom dem.
Se først på uken da begge produktene må sendes. Et stort takparti kan passe etter siste veggbestilling. Selv et lite takparti kan gjøre en veggleveranse for sent hvis den ankommer midtveis og tvinger to endringer før utsendelse.
Definer vegg- og takprofilbehov
Start med tegningene bak vegg- og takbestillingene dine. Hvis begge bruker samme godkjente seksjon, kan ett sett med rundstykker servere begge. Sjekk ribbene, kantdetaljene, materialspekteret og avskjæringen. Når tegningene er forskjellige, sammenlign to produksjonsruter med samme forsendelsesdatoer.
Bygg én bestillingsliste for begge tilbudene
Tegning og lager. Gi hver tegningsrevisjon sin egen linje. Registrer karakteren, belegget og tykkelsen mot den. To paneler som selges under lignende navn kan ha forskjellige kanter eller trenger forskjellige stripebredder.
Stykker og lengder. Registrer mengden ved hver kuttlengde i meter (m). For eksempel krever 200 veggplater på 6 m 1200 lineære m aksepterte plater. Hold stykktellingen fordi skjæring og lossing skjer ett ark om gangen.
Slipp og send. Registrer når ordren og spolen vil være klar og når den ferdige stabelen må sendes. Merk jobber som kan flytte til et annet skift. En ordre frigitt ved middagstid kan ikke grupperes med en morgenkjøring som allerede er sendt.
Finn uken som avgjør kjøpet
Sammenlign en vanlig uke med en når begge produktene må sendes sammen. Marker hvor en sen takbestilling ville avbryte en veggbatch. Det avbruddet betyr to profilendringer hvis du må gå tilbake til veggordren før utsendelse.
For det dedikerte alternativet, reserver tid på en eksisterende taklinje eller få en leveringsforpliktelse fra en ekstern leverandør. Inkluder transport og inngående inspeksjon. Når tak- og veggstabler deler en lastebil, kan ikke en ferdig veggstabel alene frigi forsendelsen.
Sammenlign dedikerte og delte oppsett
En dedikert former holder maskintid tilgjengelig for veggseksjonen. En dobbeltlagslinje legger to formingsbaner på en ramme. Planlegg for én aktiv profil med mindre leverandøren viser at begge rutene danner, skjærer og tømmes sammen. To nivåer kan fortsatt avhenge av en kutter eller mottaksposisjon.
På en smal skjerm, rull over tabellen for å se begge tilbudene.
Kun vegg- og to-profils linjealternativer
Hva skal sammenlignes
Dedikert veggformer
Tak-og-vegg dobbeltlag
Profildekning
Ett avtalt veggparti. Tilordne en distinkt takseksjon til en annen utprøvd rute.
En godkjent tegning per formingssti. Identifiser vegg- og takverktøyet.
Driftssekvens
Veggløp holder maskintiden. Sjekk kapasiteten ved den separate takkilden.
Planlegg én batch om gangen på en sekvensiell linje, inkludert begge endringsretninger.
Spolekonvolutt
Godkjenn veggspolen for inngangsutstyret og rullene. Sjekk takbeholdningen separat.
Sjekk hvert nivås stripeområde og den delte decoilerens evne til å håndtere begge spolene.
Kutting
Tilpass veggkutteren til formen og korteste lengde. Bekreft takskjæring separat.
Gi navn til hver kutter og dyse. Inkluder enhver formendring i byttetiden.
Inkludert håndtering
Pris veggspole lasting og panelmottak. Inkluder kvittering av separat laget takplater.
Pris ruten fra begge utgangshøyder til en flyttbar stabel. Identifiser delte enheter.
Test en sen takbestilling
Bruk din egen kuttliste og demonstrerte priser for en kjøpsbeslutning. Tallene nedenfor er forutsetninger for ett firetimers vindu. De viser hvordan en ordre kan passe til det totale skiftet, men samtidig gå glipp av en tidligere lastebil.
Tilgjengelig tid. Start med veggspolen klar og 240 minutter å sende. Anta ingen pauser eller urelaterte stopp i dette vinduet.
Veggløp. Du trenger 1200 m med aksepterte veggplater. Ved antatt 10 m/min gjennom skjæring og stabling tar den batchen 120 minutter.
Takløp. Du trenger 600 m med aksepterte takplater. Ved antatt 8 m/min gjennom skjæring og stabling tar den batchen 75 minutter.
Hver endring. Anta 18 minutter fra det siste aksepterte panelet i én profil til det første aksepterte oppsetteksemplet i det neste. Inkluder spole, guide og uttaksjusteringer og oppstartsavvisninger. Sett prøven til side slik at lengden ikke får noen kreditt mot bestillingen.
Hvis begge bestillingene er klare ved start og takstabelen kan sendes sist, kjør vegg og deretter tak. En endring gir avslutning på minutt 213 (120 + 18 + 75). Det gjenstår 27 minutter før utsendelse.
Når takordren kommer på minutt 60
Denne gangen må takstabelen være klar innen minutt 165. Å fullføre veggpartiet først vil sette takfinishen til minutt 213. Del opp veggløpet i stedet og følg de to overleveringene.
Minutter 0–60 · Vegg. Kjør 600 m veggplater den første timen. Resterende veggordre er 600 m.
Referat 60–153 · Tak. Bytt i 18 minutter, og kjør deretter takbatchen i 75. Takstabelen klarerer fristen med 12 minutter.
Referat 153–231 · Vegg. Bytt tilbake i 18 minutter og fullfør veggbatchen i 60. Den siste veggstabelen er klar 9 minutter før utsendelse.
Hvor lang tid kan bytte ta?
Første bytte: maksimalt 30 minutter. Trekk fra slipptiden og takløpet fra takfristen (165 − 60 − 75).
Begge bryterne kombinert: maksimalt 45 minutter. Trekk fra begge løpene fra hele vinduet (240 − 120 − 75). De to endringene trenger ikke ta like lang tid.
Hvis leverandøren trenger 25 minutter i hver retning, avsluttes takstabelen på minutt 160 og veggstabelen på 245. Selv ved 18 minutter per bryter, gir 80 m ekstra takplater 10 minutter. Taket er fortsatt ferdig på 163, men veggen faller til 241.
Sjekk den separate takruten på samme klokke
Ved antatt vegghastighet, fullfører den dedikerte tidligere alle 1200 m på 120 minutter. Takkilden har kun 105 minutter fra utgivelse til utsendelse (165 − 60). Bekreft at den kan levere 600 aksepterte m på den tiden, inkludert transport og inspeksjon.
Sjekk vanlige spole- og verktøybegrensninger
Sammenlign matebredde og dekselbredde på hver tegning. Matebredde er den flate stripen som kommer inn i rullene. Dekkebredde er bredden det ferdige panelet er ment å dekke. Listen skal forsyne de flate flatene og den utviklede lengden rundt hver bend. Ribbedybde, bøyeradius og kantretur kan endre ønsket strimmelbredde selv når dekselbredden forblir den samme.
Match hver tegning til sin spole
Panelform. Oppgi tegningsrevisjonen, ribbestigning og -dybde, kantdetaljer og toleranser. Be leverandøren merke nødvendig matebredde og ferdig dekkebredde i millimeter (mm) på samme tegning.
Materiale og finish. Gi den faktiske stålkarakteren, belegget og den eksponerte overflaten. Oppgi om tykkelsesområdet i mm refererer til basismetallet eller belagt materiale. Inkluder flytegrense i megapascal (MPa) når spolespesifikasjonen gir det.
Variasjon mellom leveranser. Oppgi tykkelsesområdet din spoleleverandør kan levere. US Steel's Roll-Forming Guide for Building Panels forklarer hvorfor verktøydesign starter med materialegenskaper og måletoleranser. Tilbakespring etter at stripen forlater rullene kan endre den ferdige ribbevinkelen. Bekreft profiltilpasning på det faktiske lageret.
BMS viser YX25-211-844 automatisk rulleformingsmaskin for veggpaneler for tak/veggpaneler. Eksemplet bruker 0,3–0,6 mm ferdigmalt galvanisert stål (PPGI), med manuelle eller hydrauliske decoiler-alternativer.
Et distinkt takparti trenger et eget tegningsbasert dobbeltlagsforslag. Den skal identifisere rullene og avskjæringen for hver form. Et produktnavn som nevner begge bruksområdene, fastslår ikke at et annet sett med verktøy er inkludert.
Rullene vist på BMS YX25-211-844-oppføringen danner arket i trinn. Sammenlign de ferdige ribbene og kantene med tegningen for profilen du trenger.
Følg hver spole inn i maskinen
Ved decoileren. Oppgi innvendig diameter, maksimal utvendig diameter og stripebredde i mm. Angi maksimal masse i kilogram (kg) eller metriske tonn (t). Innerdiameteren må passe til doren, akselen som holder spolen.
Ved fôrguidene. La leverandøren vise hvordan hver stripe når sitt formingsnivå. To spoler kan passe til samme decoiler, men krever forskjellige styreinnstillinger eller inngangshøyder.
Ved en midtbatchbryter. Bestem hvor den delvis brukte veggspolen skal gå mens takspolen går. Ta med tiden til å bytte og tre spolene, pluss plass til oppstilling. Ulike bredder eller utførelser kan kreve separat lager selv på én delt linje.
Sammenlign skjæring og produksjonshåndtering
Sammenlign aksepterte stabler fra samme kutteliste. Korte ark stiller større krav til kutteren. Lange ark trenger en tydelig rute til et sted hvor mannskapet ditt kan ta med seg stabelen. Begge grensene kan redusere produksjonen som er tilgjengelig før utsendelse.
Tell kuttene i en 600 m rekkefølge
US Steels bygningspanelguide viser en forhåndskåret linje som klipper flat stripe før forming og en post-cut linje som skjærer det formede panelet. BMS viser en manuell forkutter, en hydraulisk stolpekutter og et utgangsstativ i YX25-211-844 arbeidsflyten. Spør hvilken enhet som lager den ferdige lengden på tilbudet ditt.
Ved 2 m per panel, 300 ferdige kutt. På en stopp-til-klipp-linje stopper matingen for hvert stykke. Be om batchtiden på denne korte lengden.
Ved 6 m pr panel, 100 ferdige kutt. Samme totallengde krever en tredjedel så mange kutt. Bekreft at de lengre arkene kan fjerne kutteren mens neste stykke beveger seg frem.
Hvis en leverandør tilbyr en bevegelig saks, be den om å demonstrere skjæring mens strimmelen beveger seg til den oppgitte prisen. Inspiser lengden, endekanten og ribbeformen på prøver av begge profilene. Tell aksepterte paneler på mottakersiden når du beregner en batchrate.
Spor tre punkter på fabrikkoppsettet
Kutter til første støtte. Merk både utgangshøyder og gapet til utløpsstativet eller stableren. Sjekk hvordan det korteste panelet krysser det gapet og hvor det lengste panelet støttes.
Første støtte til full stack. Spesifiser stykker per stabel, antall stabler, panelretning og akseptabel finish. Få leverandøren til å vise hvilke føringer eller støtter som beveger seg når du skifter nivå og hvor lang tid denne justeringen tar.
Full stabel til henting. Merk søyler, gangar, spoleleveranser og tiltenkt løfterute i mm eller m. Spør om linjen må stoppe for å fjerne stabelen. For en dedikert vegglinje, la også plass til å motta takstabler laget andre steder.
Støttevalser på en BMS Diamond Rib/PBR panelstabler. Spor banen fra hver angitt kutter til punktet hvor mannskapet ditt kan fjerne den ferdige stabelen.
Be om to sammenlignbare utstyrstilbud
Be om den dedikerte veggmaskinen og tak-og-vegg-dobbeltlaget mot en enkelt kjøpstrif. Bruk samme materiale, kuttliste, produksjonsvindu og leveringssted. Be leverandørene identifisere eventuelle endrede antakelser ved siden av prisen. La hver leverandør merke varer som inkludert, valgfri eller levert av kjøper.
Hva du skal sende og hva du skal prise
Ditt innspill
Hva hvert tilbud skal returnere
Vegg- og taktegninger med revisjonsnummer
Godkjente former, ruller og avskjæringsverktøy. I tilbudet kun for vegg, identifiser takarbeidet som skal kjøpes separat.
Bestillinger etter profil, utgivelsestid, kuttelengde, mengde og frist
En produksjonssekvens med aksepterte priser. Det delte tilbudet bør angi endringstider i begge retninger.
Faktisk spolekvalitet, belegg, tykkelse, bredde, innvendige og utvendige diametre og masse
Et materialområde for hver vei, decoiler-alternativet og eventuelt laste- eller mateutstyr du må levere.
Fabrikkplass, lengste panel, stabelstørrelse og henteretning
En dimensjonert layout fra spolelasting til stabelfjerning. Et utgangsstativ og en automatisk stabler gir forskjellig arbeid for mannskapet ditt.
Verifisert forsyning ved ditt anlegg i Mexico i volt (Hz), faser (Hz)
Nominell belastning for hele linjen i kW eller kVA, forsyningsstrøm i ampere (A) og andre verktøy som tilbudet krever.
Bli enige om aksept og igangkjøring
Før sending. Bli enige om tegningsdimensjoner, kuttlengdetoleranse, ansiktstilstand, stykker per stabel og stabelantall. Test veggkuttelisten på den dedikerte linjen. På dobbeltlaget endres tid begge ved å bruke samme regel for siste-god-panel til akseptert-eksempel. Tell aksepterte bestillingsstykker på stabelen.
På anlegget ditt i Mexico. Tildel lossing, posisjonering, tilkobling, prøvespoler, igangkjøring og opplæring til kjøper eller leverandør. Spesifiser hvilke kontroller som skal gjentas på stedet, hvem som retter en mangel, språk for opplæring og manualer, og hvem som dekker reiser.
Sammenlign kostnadene for å fylle de samme bestillingene
Ta med kjøper levert håndtering og igangkjøring inn i hver total. Ved kjøpte takplater benyttes levert panelpris. Å legge til kostnadene for rå takspole i tillegg vil telle materialet to ganger.
Sett hver komplette pris ved siden av den stramme ukeplanen. Hvis dobbeltlaget trenger et ekstra skift, ta med kostnadene. Hvis leverandøren av yttertak trenger mer varsel enn kundene gir, pris en brukbar backup. Begge kan endre hvilket tilbud du vil velge.
Ofte stilte spørsmål
Kan du legge til et taknivå til en dedikert vegglinje senere?
Be om skriftlig ettermonteringstilbud på nøyaktig veggmaskin og foreslått taktegning. La leverandøren liste hvilke deler du vil beholde, hva den vil erstatte og hvor lenge veggproduksjonen vil stoppe. Inntil den bekrefter dette omfanget, vurder den dedikerte linjen på dens kun vegg-evne.
Velg linjen som kan møte forsendelsesdatoene dine
Reserver en dedikert vegglinje når peak wall timeplanen er stram og du kan sette takstabelen på lastebilen gjennom en egen rute. Shortlist dobbeltlaget når begge tegningene passer og den avtalte blandede kjøringen gir begge fristene. Tiden som gjenstår før den første lastebilen går, er ofte tallet som avgjør mellom tilbudene.
Send e-post til BMS på info@rollformingmill.com for to spesifiserte tilbud. Send både profiltegninger, bestillinger etter profil, belegg og tykkelse, spolemål, panellengder, tilgjengelig gulvplass, strømforsyning og igangsettingsomfang. Identifiser uken du vil at hvert forslag skal dekke.
BMS Machinery ble grunnlagt i 1992 og begynte i XIAMEN BMS GROUP i 2017. Vårt produksjonsnettverk i Kina inkluderer 8 fabrikker, 6 maskineringssentre og 1 stålkonstruksjonsselskap, som dekker over 30 000 m². Støttelegitimasjon inkluderer ISO9001:2015 kvalitetsstyringssertifisering og SGS-utstedte CE/UKCA-verifikasjoner for samsvar med maskiner. XIAMEN BMS GROUPs Dun & Bradstreet D‑U‑N‑S-nummer er 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو