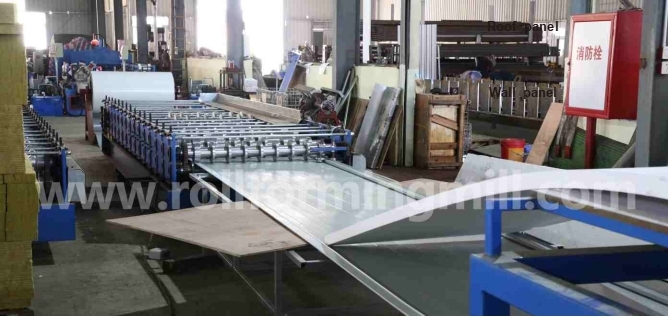
Välj en dedikerad rullformningsmaskin för väggpaneler om väggorder fyller dina mest trafikerade produktionsfönster och du redan har en pålitlig källa för takpaneler. Ett dubbelskikt av tak och vägg är vettigt när du har två återkommande profiler och tillräckligt med tid för att köra båda, inklusive bytet mellan dem.
Titta först på veckan då båda produkterna måste skickas. Ett stort takparti kan passa efter den senaste väggbeställningen. Även ett litet takparti kan göra en väggleverans sent om den anländer mitt i körningen och tvingar fram två byten innan leverans.
Definiera efterfrågan på vägg- och takprofiler
Börja med ritningarna bakom dina vägg- och takbeställningar. Om båda använder samma godkända sektion, kan en uppsättning rullar tjäna båda. Kontrollera ribborna, kantdetalj, materialutbud och avskärning. När ritningarna skiljer sig, jämför två produktionsvägar mot samma leveransdatum.
Bygg en beställningslista för båda erbjudandena
Ritning och lager. Ge varje ritningsrevision en egen linje. Anteckna betyg, beläggning och tjocklek mot den. Två paneler som säljs under liknande namn kan ha olika kanter eller behöva olika remsbredd.
Bitar och längder. Anteckna mängden vid varje klipplängd i meter (m). Till exempel kräver 200 väggpaneler på 6 m 1 200 linjära m accepterade paneler. Håll styckräkningen eftersom skärning och lossning sker ett ark i taget.
Släpp och skicka. Anteckna när beställningen och dess spole kommer att vara klara och när den färdiga stapeln måste skickas. Markera jobb som kan flyttas till ett annat skift. En beställning som släpps vid middagstid kan inte grupperas med en morgonkörning som redan har skickats.
Hitta veckan som avgör köpet
Jämför en vanlig vecka med en när båda produkterna måste skickas tillsammans. Markera var en sen takbeställning skulle avbryta en väggsats. Det avbrottet innebär två profiländringar om du måste återgå till väggordern innan leverans.
För det dedikerade alternativet, reservera tid på en befintlig taklinje eller få ett leveransåtagande från en extern leverantör. Inkludera transport och inkommande besiktning. När tak- och väggstaplar delar en lastbil kan en färdig väggstapel inte ensam släppa försändelsen.
Jämför dedikerade och delade layouter
En dedikerad formare håller maskintid tillgänglig för väggsektionen. En dubbelskiktslinje lägger två formningsbanor på en ram. Planera för en aktiv profil såvida inte leverantören visar att båda vägarna formas, skärs och töms tillsammans. Två nivåer kan fortfarande bero på en fräs eller mottagningsposition.
På en smal skärm, scrolla över tabellen för att se båda erbjudandena.
Vägg- och tvåprofils linjealternativ
Vad att jämföra
Dedikerad väggformare
Tak-och-vägg dubbelskikt
Profiltäckning
En överenskommen väggsektion. Tilldela en distinkt taksektion till en annan beprövad rutt.
En godkänd ritning per formningsbana. Identifiera vägg- och takverktygen.
Driftsekvens
Väggkörningar håller sin maskintid. Kontrollera kapaciteten vid den separata takkällan.
Planera en batch i taget på en sekventiell linje, inklusive båda förändringsriktningarna.
Spolekuvert
Godkänn väggspolen för ingångsutrustningen och rullarna. Kontrollera takstocken separat.
Kontrollera varje nivås räckvidd och den delade decoilerns förmåga att hantera båda spolarna.
Kapning
Matcha väggskäraren till formen och den kortaste längden. Bekräfta takklippningen separat.
Namnge varje skärare och stans. Inkludera eventuell tärningsbyte i växlingstiden.
Inkluderad hantering
Pris väggspollastning och panelmottagning. Inkludera kvitto på separat gjorda takpaneler.
Prissätt rutten från båda utgångshöjderna till en löstagbar stapel. Identifiera delade enheter.
Testa en sen takbeställning
Använd din egen klipplista och demonstrerade priser för ett köpbeslut. Siffrorna nedan är antaganden för ett fyratimmarsfönster. De visar hur en order kan passa hela skiftet men missar en tidigare lastbil.
Tillgänglig tid. Börja med väggspolen redo och 240 minuter att skicka. Antag inga pauser eller orelaterade stopp i det här fönstret.
Wall run. Du behöver 1 200 m accepterade väggskivor. Vid antagna 10 m/min genom kapning och stapling tar den satsen 120 minuter.
Taklöpning. Du behöver 600 m accepterade takpaneler. Vid antagna 8 m/min genom kapning och stapling tar den satsen 75 minuter.
Varje förändring. Antag 18 minuter från den sista accepterade panelen i en profil till det första accepterade installationsexemplet i nästa. Inkludera spole-, styr- och utloppsjusteringar och startavvisande. Lägg provet åt sidan så att dess längd inte får någon kredit mot beställningen.
Om båda beställningarna är klara vid starten och takstapeln kan skickas sist, kör vägg sedan tak. Ett byte ger ett mål vid minut 213 (120 + 18 + 75). Det återstår 27 minuter innan avsändning.
När takordern kommer vid minut 60
Den här gången måste takstapeln vara klar till minut 165. Att avsluta väggsatsen först skulle sätta takfinishen på minut 213. Dela upp väggloppet istället och följ de två överlämningarna.
Minuter 0–60 · Wall. Kör 600 m väggpaneler under den första timmen. Återstående väggorder är 600 m.
Protokoll 60–153 · Tak. Byt i 18 minuter, kör sedan taksatsen i 75. Takstapeln rensar sin deadline med 12 minuter.
Protokoll 153–231 · Wall. Byt tillbaka i 18 minuter och avsluta väggsatsen i 60. Den sista väggbunten är klar 9 minuter före leverans.
Hur lång tid kan bytet ta?
Första bytet: högst 30 minuter. Subtrahera släpptiden och takloppet från takdeadline (165 − 60 − 75).
Båda växlarna tillsammans: högst 45 minuter. Subtrahera båda körningarna från hela fönstret (240 − 120 − 75). De två förändringarna behöver inte ta lika lång tid.
Om leverantören behöver 25 minuter åt vardera hållet slutar takstapeln på minut 160 och väggstapeln på 245. Även vid 18 minuter per brytare tillför 80 m extra takpaneler 10 minuter. Taket slutar fortfarande vid 163, men väggen glider till 241.
Kontrollera den separata takvägen på samma klocka
Med den antagna vägghastigheten avslutar den dedikerade formaren alla 1 200 m på 120 minuter. Takkällan har bara 105 minuter från släpp till leverans (165 − 60). Bekräfta att den kan leverera 600 accepterade m under den tiden, inklusive transport och inspektion.
Kontrollera vanliga spole- och verktygsbegränsningar
Jämför matningsbredd och täckbredd på varje ritning. Matningsbredd är den platta remsan som kommer in i rullarna. Täckbredd är den bredd som den färdiga panelen är avsedd att täcka. Remsan måste förse de plana ytorna och den utvecklade längden runt varje krök. Ribbdjup, böjradie och kantretur kan ändra den erforderliga remsbredden även när täckbredden förblir densamma.
Matcha varje ritning till dess spole
Panelform. Ange ritningsrevision, revbens stigning och djup, kantdetaljer och toleranser. Be leverantören markera erforderlig matningsbredd och färdig täckbredd i millimeter (mm) på samma ritning.
Material och finish. Ange den faktiska stålkvaliteten, beläggningen och den exponerade ytan. Ange om tjockleksintervallet i mm avser basmetall eller belagt material. Inkludera sträckgräns i megapascal (MPa) när spolspecifikationen anger det.
Variation mellan leveranser. Ange det tjockleksområde som din spoleleverantör kan leverera. US Steels rullformningsguide för byggnadspaneler förklarar varför verktygsdesign börjar med materialegenskaper och måtttoleranser. Återfjädring efter att remsan lämnar rullarna kan ändra den färdiga revbensvinkeln. Bekräfta profilpassningen på det faktiska lagret.
BMS listar YX25-211-844 automatisk väggpanelrullformningsmaskin för tak/väggpaneler. Dess exempel använder 0,3–0,6 mm förmålat galvaniserat stål (PPGI), med manuella eller hydrauliska decoiler-alternativ.
Ett distinkt takparti behöver ett eget ritningsbaserat dubbelskiktsförslag. Det bör identifiera rullarna och cutoff för varje form. Ett produktnamn som nämner båda användningarna fastställer inte att en andra uppsättning verktyg ingår.
Rullarna som visas på BMS YX25-211-844-listan bildar arket i etapper. Jämför de färdiga ribborna och kanterna med ritningen för den profil du behöver.
Följ varje spole in i maskinen
Vid decoilern. Ange innerdiameter, maximal ytterdiameter och listbredd i mm. Ange maximal massa i kilogram (kg) eller metriska ton (t). Innerdiametern måste passa dornen, axeln som håller spolen.
Vid foderguiderna. Låt leverantören visa hur varje remsa når sin formningsnivå. Två spolar kan passa samma decoiler men kräver olika styrinställningar eller ingångshöjder.
Vid en mid-batch switch. Bestäm var den delvis använda väggspolen ska gå medan takspolen går. Inkludera tiden för att byta och trä spolarna, plus plats för iscensättning. Olika bredder eller ytbehandlingar kan kräva separat lager även på en delad linje.
Jämför skärning och utmatningshantering
Jämför accepterade stackar från samma klipplista. Korta ark ställer större krav på skäraren. Långa lakan behöver en tydlig väg till en plats där din besättning kan ta högen bort. Båda gränserna kan minska den tillgängliga produktionen före avsändning.
Räkna snitten i en ordning på 600 m
US Steels byggnadspanelguide visar en förskuren linje som klipper platt remsa innan formning och en efterskuren linje som klipper den formade panelen. BMS listar en manuell förskärare, en hydraulisk stolpskärare och ett utgångsställ i YX25-211-844 arbetsflöde. Fråga vilken enhet som gör den färdiga längden på ditt erbjudande.
Vid 2 m per panel, 300 färdiga snitt. På en stopp-till-klipp-linje pausar matningen för varje bit. Be om batchtiden vid denna korta längd.
Vid 6 m per panel, 100 färdiga snitt. Samma totala längd kräver en tredjedel så många skärningar. Kontrollera att de längre arken kan rensa skäraren medan nästa bit matas fram.
Om en leverantör erbjuder en rörlig sax, be den att demonstrera skärning medan remsan färdas till den angivna priset. Inspektera längden, ändarnas räthet och ribbformen på prover av båda profilerna. Räkna accepterade paneler i mottagarsidan när du beräknar en batchhastighet.
Spåra tre punkter på fabrikslayouten
Kutter till första stödet. Markera både utgångshöjderna och springan till utloppsstället eller staplaren. Kontrollera hur den kortaste panelen korsar det gapet och var den längsta panelen stöds.
Första stödet till full stack. Ange bitar per stapel, antal staplar, panelorientering och acceptabel finish. Låt leverantören visa vilka styrningar eller stöd som rör sig vid nivåbyte och hur lång tid den justeringen tar.
Full stack för avhämtning. Markera pelare, gångar, spolleveranser och din tänkta lyftväg i mm eller m. Fråga om linjen måste stanna för att ta bort stapeln. För en dedikerad vägglinje, tillåt också utrymme för att ta emot takstaplar gjorda någon annanstans.
Stödrullar på en BMS Diamond Rib/PBR panelstaplare. Spåra vägen från varje citerad skärare till den punkt där din besättning kan ta bort den färdiga stapeln.
Begär två offerter på jämförbar utrustning
Begär den dedikerade väggmaskinen och tak-och-vägg-dubbelskiktet mot en enda köpmanual. Använd samma material, skärlista, produktionsfönster och leveransställe. Be leverantörer identifiera eventuella ändrade antaganden utöver priset. Låt varje leverantör markera artiklar som inkluderade, valfria eller levererade av köparen.
Vad ska skickas och vad som ska prisas
Din input
Vad varje offert ska returnera
Vägg- och takritningar med revisionsnummer
Godkända former, rullar och skärverktyg. I erbjudandet endast för vägg, identifiera takarbetet som ska köpas separat.
Beställningar efter profil, släpptid, skärlängd, kvantitet och deadline
En produktionssekvens med accepterade priser. Det delade erbjudandet bör ange ändringstider i båda riktningarna.
Faktisk spolkvalitet, beläggning, tjocklek, bredd, inre och yttre diametrar och massa
Ett materialutbud för varje väg, avspolningsalternativet och eventuell last- eller matningsutrustning du måste tillhandahålla.
Fabriksyta, längsta panel, stapelstorlek och upptagningsriktning
En dimensionerad layout från spoleladdning till stapelborttagning. Ett utgångsställ och en automatisk staplare lämnar annat arbete för din besättning.
Verifierad leverans vid din fabrik i Mexiko i volt (Hz), faser (Hz)
Märklast för hela linjen i kW eller kVA, matningsström i ampere (A) och andra verktyg som offerten kräver.
Kom överens om acceptans och driftsättning
Före leverans. Kom överens om ritningsmått, snittlängdstolerans, ansiktsskick, stycken per stack och stackantal. Testa väggklippslistan på den dedikerade linjen. På det dubbla lagret ändras tid båda med samma regel för sista-bra-panel till accepterad-exempel. Räkna accepterade beställningsbitar vid stapeln.
På din fabrik i Mexiko. Tilldela avlastning, positionering, anslutning, provspolar, driftsättning och utbildning till köparen eller leverantören. Ange vilka kontroller som ska upprepas på plats, vem som korrigerar ett underskott, språk för utbildning och manualer och vem som täcker resor.
Jämför kostnaden för att fylla samma beställningar
Ta med köparen levererad hantering och driftsättning i varje total. För köpta takpaneler använd det levererade panelpriset. Att lägga till kostnaden för rå takspole också skulle räkna materialet två gånger.
Lägg varje komplett pris bredvid det snäva veckoschemat. Om dubbellagret behöver ett extra skift, inkludera dess kostnad. Om yttertaksleverantören behöver mer meddelande än vad dina kunder ger, prissätt en fungerande backup. Båda kan ändra vilket erbjudande du skulle välja.
Vanliga frågor
Kan du lägga till en taknivå till en dedikerad vägglinje senare?
Be om ett skriftligt eftermonteringserbjudande på exakt väggmaskin och föreslagen takritning. Låt leverantören lista vilka delar du skulle behålla, vad de skulle ersätta och hur länge väggproduktionen skulle upphöra. Tills den bekräftar den omfattningen, utvärdera den dedikerade linjen på dess kapacitet endast för vägg.
Välj den linje som kan uppfylla dina leveransdatum
Boka en dedikerad vägglinje när toppväggschemat är snävt och du kan lägga takstapeln på lastbilen genom en separat väg. Shortlist det dubbla lagret när båda ritningarna passar och den överenskomna blandade körningen gör båda deadlines. Tiden som återstår innan den första lastbilen går är ofta den siffra som avgör mellan erbjudandena.
Maila BMS på info@rollformingmill.com för två specificerade offerter. Skicka både profilritningar, beställningar efter profil, beläggning och tjocklek, spolmått, panellängder, tillgänglig golvyta, elförsörjning och idrifttagningsomfattning. Identifiera veckan du vill att varje förslag ska täcka.
BMS Machinery grundades 1992 och gick med i XIAMEN BMS GROUP 2017. Vårt tillverkningsnätverk i Kina omfattar 8 fabriker, 6 bearbetningscentra och 1 stålkonstruktionsföretag, som täcker över 30 000 m². Understödjande referenser inkluderar ISO9001:2015 kvalitetsledningscertifiering och SGS-utfärdade CE/UKCA maskinöverensstämmelseverifieringar. XIAMEN BMS GROUPs Dun & Bradstreet D‑U‑N‑S-nummer är 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو