Sunteți aici: Acasă »
Ştiri »
Știri din industrie »
Mașină de format role de panouri de perete: alegerea unei linii dedicate sau a unui strat dublu pentru acoperiș și perete
Mașină de format role de panouri de perete: alegerea unei linii dedicate sau a unui strat dublu de acoperiș și perete
Vizualizări: 400 Autor: Editor site Ora publicării: 2026-11-18 Origine: Site
Alegeți o mașină dedicată de formare a panourilor de perete dacă comenzile de perete umplu cele mai aglomerate ferestre de producție și aveți deja o sursă de încredere pentru panouri de acoperiș. Un strat dublu de acoperiș și perete are sens atunci când aveți două profiluri recurente și suficient timp pentru a le rula pe ambele, inclusiv comutarea între ele.
Priviți mai întâi săptămâna în care ambele produse trebuie să fie expediate. Un lot mare de acoperiș poate încadra după ultima comandă de perete. Chiar și un lot mic de acoperiș poate întârzia livrarea pe perete dacă sosește la jumătatea cursei și forțează două modificări înainte de expediere.
Definiți cererea de profil de perete și acoperiș
Începeți cu desenele din spatele comenzilor de perete și acoperiș. Dacă ambele folosesc aceeași secțiune aprobată, un set de rulouri le poate servi pe ambele. Verificați nervurile, detaliile marginilor, gama de material și tăietura. Când desenele diferă, comparați două rute de producție cu aceleași date de expediere.
Creați o singură listă de comandă pentru ambele oferte
Desen și stoc. Dați fiecărei revizuiri de desen propria linie. Înregistrați gradul, acoperirea și grosimea față de acesta. Două panouri vândute sub denumiri similare pot avea margini diferite sau necesită lățimi diferite de benzi.
Bucăți și lungimi. Înregistrați cantitatea la fiecare lungime de tăiere în metri (m). De exemplu, 200 de panouri de perete la 6 m necesită 1.200 m liniari de panouri acceptate. Păstrați numărul pieselor, deoarece tăierea și descărcarea au loc câte o foaie.
Eliberare și expediere. Înregistrați când comanda și bobina acesteia vor fi gata și când stiva finită trebuie să fie la expediere. Marcați locurile de muncă care pot fi mutate într-o altă tură. O comandă lansată la prânz nu poate fi grupată cu o cursă de dimineață care a fost deja expediată.
Găsiți săptămâna care decide achiziția
Comparați o săptămână normală cu una în care ambele produse trebuie să fie livrate împreună. Marcați unde o comandă târzie pentru acoperiș ar întrerupe un lot de perete. Această întrerupere înseamnă două modificări de profil dacă trebuie să reveniți la ordinea de perete înainte de expediere.
Pentru opțiunea dedicată, rezervați timp pe o linie de acoperiș existentă sau obțineți un angajament de livrare de la un furnizor extern. Includeți transportul și inspecția la intrare. Când stivele de acoperiș și de perete împart un camion, stiva de perete finită nu poate elibera transportul.
Comparați aspectele dedicate și cele partajate
Un model dedicat păstrează timpul mașinii disponibil pentru secțiunea de perete. O linie cu dublu strat pune două căi de formare pe un cadru. Planificați un profil activ, cu excepția cazului în care furnizorul demonstrează ambele rute formând, tăind și descărcand împreună. Două niveluri pot depinde în continuare de o poziție de tăiere sau de primire.
Pe un ecran îngust, derulați peste tabel pentru a vedea ambele oferte.
Opțiuni de linie numai pentru perete și cu două profile
Ce să comparați
Forma de perete dedicat
Strat dublu acoperiș și perete
Acoperire profil
O secțiune de perete agreată. Atribuiți o secțiune distinctă de acoperiș unui alt traseu dovedit.
Un desen aprobat pe cale de formare. Identificați instrumentele de perete și acoperiș.
Secvență de operare
Cursurile de perete își păstrează timpul mașinii. Verificați capacitatea la sursa separată de acoperiș.
Planificați câte un lot pe o linie secvențială, incluzând ambele direcții de schimbare.
Anvelopă bobină
Aprobați bobina de perete pentru echipamentul de intrare și role. Verificați separat stocul de acoperiș.
Verificați intervalul de benzi ale fiecărui nivel și capacitatea derulatorului comun de a manipula ambele bobine.
Tăiere
Potriviți freza de perete la forma și lungimea cea mai scurtă. Confirmați separat tăierea acoperișului.
Numiți fiecare tăietor și morți. Includeți orice schimbare a matriței în timpul de comutare.
Manipulare inclusă
Pret incarcare bobina de perete si primire panou. Includeți primirea panourilor de acoperiș realizate separat.
Prețează traseul de la ambele înălțimi de ieșire la o stivă detașabilă. Identificați dispozitivele partajate.
Testați o comandă târzie pentru acoperiș
Utilizați propria listă de reduceri și tarifele demonstrate pentru o decizie de cumpărare. Cifrele de mai jos sunt ipoteze pentru o fereastră de patru ore. Ele arată cum o comandă se poate încadra în schimbul total, dar pierde un camion anterior.
Timp disponibil. Începeți cu bobina de perete gata și 240 de minute pentru expediere. Să presupunem că nu există pauze sau opriri fără legătură în această fereastră.
Alergarea peretelui. Ai nevoie de 1.200 m de panouri de perete acceptate. La o viteză estimată de 10 m/min prin tăiere și stivuire, acel lot durează 120 de minute.
Acoperișul alergat. Aveți nevoie de 600 m de panouri de acoperiș acceptate. La o viteză estimată de 8 m/min prin tăiere și stivuire, acel lot durează 75 de minute.
Fiecare schimbare. Să presupunem 18 minute de la ultimul panou acceptat al unui profil până la primul eșantion de configurare acceptat al următorului. Includeți ajustările bobinei, ghidajului și prizei și respingerile de pornire. Lăsați eșantionul deoparte, astfel încât lungimea sa să nu primească credit pentru comandă.
Dacă ambele comenzi sunt gata la început și stiva de acoperiș poate fi expediată ultima, rulați perete apoi acoperiș. O schimbare dă un final la minutul 213 (120 + 18 + 75). Asta pleacă cu 27 de minute înainte de expediere.
Când comanda acoperișului ajunge la minutul 60
De data aceasta, stiva de acoperiș trebuie să fie gata până în minutul 165. Terminarea lotului de perete mai întâi ar pune finisarea acoperișului la minutul 213. Împărțiți în schimb cursa de perete și urmați cele două preluări.
Minute 0–60 · Perete. Rulați 600 m de panouri de perete în prima oră. Ordinea de perete rămasă este de 600 m.
Minutele 60–153 · Acoperiș. Comutați timp de 18 minute, apoi rulați lotul de acoperiș timp de 75. Stiva de acoperiș își eliberează termenul limită cu 12 minute.
Procesul verbal 153–231 · Zidul. Treceți înapoi timp de 18 minute și terminați lotul de perete în 60. Ultimul teanc de perete este gata cu 9 minute înainte de expediere.
Cât timp poate dura schimbarea?
Prima comutare: cel mult 30 de minute. Scădeți timpul de eliberare și durata acoperișului din termenul limită pentru acoperiș (165 − 60 − 75).
Ambele comutatoare combinate: cel mult 45 de minute. Scădeți ambele curse din fereastra completă (240 − 120 − 75). Cele două modificări nu trebuie să dureze același timp.
Dacă furnizorul are nevoie de 25 de minute în fiecare direcție, stiva de acoperiș se termină la minutul 160, iar stiva de perete la 245. Chiar și la 18 minute per comutator, 80 m suplimentar de panouri de acoperiș adaugă 10 minute. Acoperișul încă se termină la 163, dar peretele alunecă la 241.
Verificați traseul separat al acoperișului pe același ceas
La rata de zid asumată, fostul dedicat termină toți cei 1.200 m în 120 de minute. Sursa de acoperiș are doar 105 minute de la lansare la expediere (165 - 60). Confirmați că poate livra 600 m acceptați în acel timp, inclusiv transport și inspecție.
Verificați constrângerile comune ale bobinei și sculelor
Comparați lățimea de alimentare și lățimea capacului pentru fiecare desen. Lățimea de alimentare este banda plată care intră în rulouri. Lățimea capacului este lățimea pe care trebuie să o acopere panoul finit. Banda trebuie să furnizeze fețele plane și lungimea dezvoltată în jurul fiecărei coturi. Adâncimea nervurii, raza de îndoire și întoarcerea muchiei pot modifica lățimea necesară a benzii chiar și atunci când lățimea capacului rămâne aceeași.
Potriviți fiecare desen cu bobina sa
Forma panoului. Furnizați revizuirea desenului, pasul și adâncimea nervurilor, detaliile marginilor și toleranțele. Solicitați furnizorului să marcheze lățimea de alimentare necesară și lățimea capacului finit în milimetri (mm) pe același desen.
Material si finisaj. Dați calitatea reală a oțelului, acoperirea și fața expusă. Indicați dacă intervalul de grosimi în mm se referă la metalul de bază sau materialul acoperit. Includeți limita de curgere în megapascali (MPa) atunci când specificația bobinei o oferă.
Variație între livrări. Indicați intervalul de grosime pe care furnizorul dvs. de bobine îl poate livra. Ghidul de rulare pentru panouri de construcții al US Steel explică de ce proiectarea sculelor începe cu proprietățile materialului și toleranțele calibrelor. Springback după ce banda părăsește rulourile poate modifica unghiul nervurii finite. Confirmați potrivirea profilului pe stocul real.
O secțiune distinctă de acoperiș are nevoie de propria sa propunere de strat dublu bazată pe desen. Ar trebui să identifice rulourile și tăietura pentru fiecare formă. Un nume de produs care menționează ambele utilizări nu stabilește faptul că este inclus un al doilea set de scule.
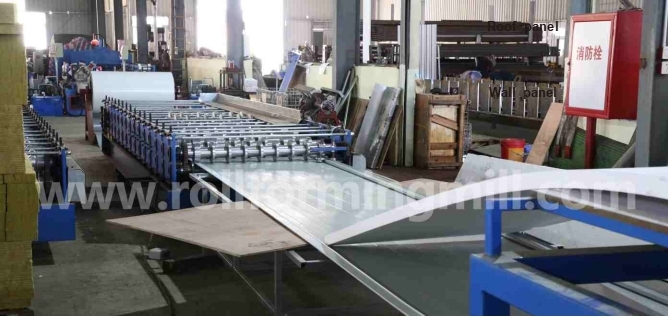
Rolele prezentate pe lista BMS YX25-211-844 formează foaia în etape. Comparați nervurile și marginile finisate cu desenul pentru profilul de care aveți nevoie.
Urmați fiecare bobină în mașină
La derulator. Indicați diametrul interior, diametrul exterior maxim și lățimea benzii în mm. Indicați masa maximă în kilograme (kg) sau tone metrice (t). Diametrul interior trebuie să se potrivească cu dornul, arborele care ține bobina.
La ghidurile de alimentare. Cereți furnizorului să arate modul în care fiecare bandă atinge nivelul de formare. Două bobine pot potrivi același decoiler, dar necesită setări diferite de ghidare sau înălțimi de intrare.
La un comutator la mijlocul lotului. Decideți unde va merge bobina de perete utilizată parțial în timp ce rulează bobina de acoperiș. Includeți timpul pentru schimbul și filetul bobinelor, plus spațiu pentru montare. Lățimi sau finisaje diferite pot necesita stoc separat chiar și pe o singură linie comună.
Comparați tăierea și manipularea ieșirii
Comparați stivele acceptate din aceeași listă tăiată. Foile scurte impun mai multă frecvență. Cearșafurile lungi au nevoie de un traseu clar către un loc de unde echipajul poate lua teancul. Oricare limită poate reduce producția disponibilă înainte de expediere.
Numărați tăieturile într-o ordine de 600 m
Ghidul panoului de clădire al US Steel arată o linie pretăiată care forfecă o bandă plată înainte de formare și o linie post-tăiată care forfează panoul format. BMS enumeră un pre-tăiere manual, un post de tăiat hidraulic și un suport de ieșire în fluxul de lucru YX25-211-844. Întrebați ce dispozitiv are lungimea finală din oferta dvs.
La 2 m pe panou, 300 de tăieturi finite. Pe o linie de oprire până la tăiere, avansul se oprește pentru fiecare bucată. Solicitați durata lotului la această lungime scurtă.
La 6 m pe panou, 100 de tăieturi finite. Aceeași lungime totală necesită o treime din câte tăieturi. Confirmați că foile mai lungi pot șterge tăietorul în timp ce piesa următoare avansează.
Dacă un furnizor oferă o foarfecă mobilă, cereți-i să demonstreze tăierea în timp ce banda se deplasează la rata indicată. Inspectați lungimea, perpendicularitatea capătului și forma nervurii pe mostre ale ambelor profile. Numărați panourile acceptate la capătul de recepție atunci când calculați o rată de lot.
Trasați trei puncte pe aspectul din fabrică
Cutter la primul suport. Marcați ambele înălțimi de ieșire și distanța față de raftul sau stivuitorul. Verificați modul în care cel mai scurt panou traversează acel spațiu și unde este suportat cel mai lung panou.
Primul suport la stiva completă. Specificați piese pe stivă, numărul de stive, orientarea panoului și finisajul acceptabil. Cereți furnizorului să arate ce ghidaje sau suporturi se mișcă la schimbarea nivelurilor și cât durează ajustarea.
Stiva completă până la ridicare. Marcați coloanele, culoarele, livrările de bobine și traseul de ridicare dorit în mm sau m. Întrebați dacă linia trebuie să se oprească pentru îndepărtarea stivei. Pentru o linie de perete dedicată, permiteți, de asemenea, spațiu pentru a primi stivele de acoperiș realizate în altă parte.
Role de susținere pe un stivuitor de panouri BMS Diamond Rib/PBR. Urmăriți calea de la fiecare tăietor citat până la punctul în care echipa dvs. poate elimina stiva finită.
Solicitați două oferte de echipamente comparabile
Solicitați mașina de perete dedicată și stratul dublu de acoperiș și perete pentru o singură achiziție. Utilizați același material, listă de tăiere, fereastră de producție și punct de livrare. Cereți furnizorilor să identifice orice ipoteză schimbată pe lângă prețul acesteia. Cereți fiecărui furnizor să marcheze articolele ca fiind incluse, opționale sau furnizate de cumpărător.
Ce să trimiteți și ce să prețați
Intrarea dvs.
Ce trebuie să returneze fiecare cotație
Desene de perete și acoperiș cu numere de revizuire
Forme, role și instrumente de tăiere aprobate. În oferta numai pentru pereți, identificați lucrările de acoperiș care vor fi achiziționate separat.
Comenzi după profil, timp de lansare, lungime de tăiere, cantitate și termen limită
O secvență de producție cu rate acceptate. Oferta comună ar trebui să indice orele de schimbare în ambele direcții.
Calitatea reală a bobinei, acoperire, grosime, lățime, diametre interior și exterior și masă
O gamă de materiale pentru fiecare cale, opțiunea de bobinare și orice echipament de încărcare sau alimentare pe care trebuie să îl furnizați.
Spațiu din fabrică, cel mai lung panou, dimensiunea stivei și direcția de preluare
Un aspect dimensionat de la încărcarea bobinei până la îndepărtarea stivei. Un rafturi de ieșire și un stivuitor automat lasă o muncă diferită pentru echipajul dumneavoastră.
.
Sarcina nominală pentru linia completă în kW sau kVA, curent de alimentare în amperi (A) și alte utilități cerute de cotație.
Acordați acceptarea și punerea în funcțiune
Înainte de expediere. Acordați dimensiunile desenului, toleranța lungimii de tăiere, starea feței, bucăți pe stivă și cantitatea de stivă. Testați lista de tăiere a peretelui pe linia dedicată. Pe stratul dublu, cronometrați ambele modificări utilizând același panou pentru ultimul bun până la regula eșantionului acceptat. Numărați piesele de comandă acceptate la stivă.
La uzina ta din Mexic. Alocați descărcarea, poziționarea, conectarea, bobinele de probă, punerea în funcțiune și instruirea cumpărătorului sau furnizorului. Specificați ce verificări vor fi repetate la fața locului, cine corectează un deficit, limba pentru instruire și manuale și cine acoperă călătoriile.
Comparați costul de completare a acelorași comenzi
Transportați manipularea și punerea în funcțiune furnizate de cumpărător în fiecare total. Pentru panourile de acoperiș achiziționate, utilizați prețul panoului livrat. Adăugarea și costul bobinei brute de acoperiș ar număra materialul de două ori.
Puneți fiecare preț complet lângă programul săptămânal strâns. Dacă stratul dublu necesită o schimbare suplimentară, includeți costul acestuia. Dacă furnizorul de acoperiș exterior are nevoie de mai multă atenție decât oferă clienții dvs., prețuiți o rezervă viabilă. Oricare poate schimba oferta pe care o alegeți.
Întrebări frecvente
Puteți adăuga un nivel de acoperiș la o linie de perete dedicată mai târziu?
Solicitați o ofertă scrisă de modernizare pentru mașina exactă de perete și desenul de acoperiș propus. Furnizorul trebuie să arate ce piese ai păstra, ce ar înlocui și cât timp s-ar opri producția de pereți. Până când confirmă acest domeniu de aplicare, evaluați linia dedicată pe capacitatea sa doar de perete.
Alegeți linia care poate îndeplini datele dvs. de expediere
Rezervați o linie de perete dedicată atunci când programul de vârf al peretelui este strâns și puteți pune stiva de acoperiș pe camion printr-o rută separată. Lista scurtă a stratului dublu atunci când ambele desene se potrivesc și rularea mixtă convenită face ambele termene limită. Timpul rămas până la plecarea primului camion este adesea cifra care decide între oferte.
Trimiteți un e-mail la BMS la info@rollformingmill.com pentru două oferte detaliate. Trimiteți ambele desene de profil, comenzi după profil, acoperire și grosime, dimensiunile bobinei, lungimile panourilor, spațiul disponibil, alimentarea electrică și domeniul de punere în funcțiune. Identificați săptămâna pe care doriți să o acopere fiecare propunere.
Fondată în 1992, BMS Machinery s-a alăturat grupului XIAMEN BMS GROUP în 2017. Rețeaua noastră de producție din China include 8 fabrici, 6 centre de prelucrare și 1 companie cu structuri din oțel, care acoperă peste 30.000 m². Acreditările de sprijin includ certificarea de management al calității ISO9001: 2015 și verificările de conformitate a mașinilor CE/UKCA emise de SGS. Numărul Dun & Bradstreet D‑U‑N‑S al XIAMEN BMS GROUP este 55-379-8879.
Adresa biroului: 1002, Hualun International Mansion No.1, Guyan Road, Xiamen, Fujian, China. COD POȘTAL: 36110
4 Adresa fabricii: Zona de dezvoltare Longchi, Zona de investiții taiwaneze Zhangzhou, provincia Fujian, China (Cod poștal: 363107)
+86- 13328323529
info@rollformingmill.com
moara de rulare
Distribuitor din Turcia:
Mașini metalice DCB
Adresă: İzmir Yolu Ertuğrul Mah. 146. Sok. Ruhi Plaza No:2/8 16120 Nilüfer/Bursa TÜRKİYE

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو