Jesteś tutaj: Dom »
Aktualności »
Wiadomości branżowe »
Maszyna do formowania rolek paneli ściennych: wybór dedykowanej linii lub podwójnej warstwy dachu i ścian
Maszyna do formowania rolek paneli ściennych: wybór dedykowanej linii lub podwójnej warstwy dachu i ściany
Wyświetlenia: 400 Autor: Edytor witryny Czas publikacji: 18.11.2026 Pochodzenie: Strona
Wybierz dedykowaną maszynę do formowania rolek paneli ściennych, jeśli zamówienia na ściany wypełniają Twoje najbardziej obciążone okna produkcyjne, a masz już niezawodne źródło paneli dachowych. Podwójna warstwa dachu i ściany ma sens, gdy masz dwa powtarzające się profile i wystarczająco dużo czasu na wykonanie obu, łącznie z przełączaniem między nimi.
Najpierw spójrz na tydzień, w którym oba produkty muszą zostać wysłane. Duża partia dachów może zmieścić się po ostatnim zamówieniu ściennym. Nawet mała partia dachów może spowodować opóźnienie w dostawie ścian, jeśli dotrze w połowie nakładu i wymusi dwie zmiany przed wysyłką.
Zdefiniuj zapotrzebowanie na profile ścienne i dachowe
Zacznij od rysunków znajdujących się za zamówieniami na ściany i dachy. Jeśli oba korzystają z tej samej zatwierdzonej sekcji, jeden zestaw rolek może obsługiwać oba. Sprawdź żebra, szczegóły krawędzi, zakres materiałów i odcięcie. Jeżeli rysunki się różnią, porównaj dwie trasy produkcyjne z tymi samymi datami wysyłki.
Zbuduj jedną listę zamówień dla obu ofert
Rysunek i zapasy. Nadaj każdej wersji rysunku własną linię. Zapisz w odniesieniu do niego klasę, powłokę i grubość. Dwa panele sprzedawane pod podobnymi nazwami mogą mieć różne krawędzie lub wymagać różnych szerokości pasków.
Kawałki i długości. Zapisz ilość na każdej długości cięcia w metrach (m). Na przykład 200 paneli ściennych na 6 m wymaga 1200 m bieżących zaakceptowanych paneli. Zachowaj liczbę sztuk, ponieważ cięcie i rozładunek odbywają się po jednym arkuszu na raz.
Zwolnij i wyślij. Zapisz, kiedy zamówienie i jego zwój będą gotowe oraz kiedy gotowy stos musi być przy wysyłce. Zaznacz stanowiska, które można przenieść na inną zmianę. Zamówienie wydane w południe nie może być grupowane z poranną dostawą, która została już wysłana.
Znajdź tydzień, który decyduje o zakupie
Porównaj normalny tydzień z tygodniem, w którym oba produkty muszą zostać wysłane razem. Zaznacz miejsce, w którym spóźnione zamówienie na dach mogłoby przerwać partię ścian. Ta przerwa oznacza dwie zmiany profilu, jeśli przed wysyłką będziesz musiał wrócić do zamówienia ściennego.
W przypadku opcji dedykowanej zarezerwuj czas na istniejącej linii dachu lub uzyskaj zobowiązanie do dostawy od zewnętrznego dostawcy. Uwzględnij kontrolę transportu i wejścia. Kiedy stosy dachów i ścian dzielą ciężarówkę, sam ukończony stos ścian nie jest w stanie zwolnić przesyłki.
Porównaj układy dedykowane i współdzielone
Dedykowana forma utrzymuje czas maszyny dostępny dla sekcji ściany. Linia dwuwarstwowa umieszcza dwie ścieżki formujące na jednej ramie. Zaplanuj jeden aktywny profil, chyba że dostawca zademonstruje obie trasy formowania, cięcia i rozładunku razem. Dwa poziomy mogą nadal zależeć od jednego noża lub pozycji odbierającej.
Na wąskim ekranie przewiń tabelę, aby zobaczyć obie oferty.
Opcje linii tylko do ścian i linii dwuprofilowych
Co porównać
Dedykowany
szalunek do ścian Dwuwarstwowy dach i ściany
Pokrycie profili Sekwencja
Jeden uzgodniony odcinek ściany. Przypisz odrębną sekcję dachu do innej sprawdzonej trasy.
Jeden zatwierdzony rysunek na każdą ścieżkę formowania. Zidentyfikuj oprzyrządowanie ścienne i dachowe.
operacji Obwiednia
Biegi po ścianach zatrzymują czas maszyny. Sprawdź wydajność na oddzielnym źródle dachowym.
Zaplanuj jedną partię na raz w linii sekwencyjnej, uwzględniając oba kierunki zmian.
zwoju
Zatwierdzić wężownicę ścienną dla wyposażenia wejściowego i rolek. Sprawdź materiał dachowy osobno.
Sprawdź zakres pasków na każdym poziomie i zdolność wspólnego rozwijacza do obsługi obu cewek.
Cięcie
Dopasuj przecinarkę do kształtu i najkrótszej długości. Potwierdź cięcie dachu osobno.
Nazwij każdy nóż i matrycę. Uwzględnij każdą zmianę kości w czasie zmiany.
W cenie obsługa
Cena za załadunek cewki ściennej i odbiór panelu. Dołącz paragon na oddzielnie wykonane panele dachowe.
Wycenić trasę z obu wysokości wyjścia do zdejmowanego stosu. Identyfikuj współdzielone urządzenia.
Przetestuj późne zamówienie na dach
Podejmij decyzję o zakupie, korzystając z własnej listy elementów ciętych i zademonstrowanych stawek. Poniższe liczby stanowią założenia dla jednego czterogodzinnego okna. Pokazują, jak zamówienie może zmieścić się w całej zmianie, a jednocześnie pominąć wcześniejszą ciężarówkę.
Dostępny czas. Zacznij od gotowości wężownicy ściennej i 240 minut na wysyłkę. Załóżmy, że w tym oknie nie ma przerw ani niepowiązanych przystanków.
Bieg po ścianie. Potrzebujesz 1200 m zaakceptowanych paneli ściennych. Przy założonej prędkości cięcia i układania wynoszącej 10 m/min, partia ta zajmuje 120 minut.
Bieg po dachu. Potrzebujesz 600 m zaakceptowanych paneli dachowych. Przy założonej prędkości cięcia i układania wynoszącej 8 m/min, partia ta zajmuje 75 minut.
Każda zmiana. Załóżmy, że od ostatniego zaakceptowanego panelu jednego profilu do pierwszej zaakceptowanej próbki konfiguracji następnego profilu upływa 18 minut. Uwzględnij regulacje cewki, prowadnicy i wylotu oraz odrzucenia przy uruchomieniu. Odłóż próbkę na bok, aby jej długość nie została uwzględniona w zamówieniu.
Jeśli oba zamówienia są gotowe na początku, a stos dachowy może zostać wysłany jako ostatni, wykonaj ścianę, a następnie dach. Jedna zmiana daje finisz w 213. minucie (120 + 18 + 75). Pozostaje 27 minut przed wysyłką.
Kiedy zamówienie na dach nadejdzie w 60. minucie
Tym razem więźba dachowa musi być gotowa w 165. minucie. Ukończenie partii ścian w pierwszej kolejności oznaczałoby wykończenie dachu w 213. minucie. Zamiast tego podziel bieg ścian i wykonaj dwa przekazania.
Minuty 0–60 · Ściana. W ciągu pierwszej godziny ułóż 600 m paneli ściennych. Pozostałe zamówienie na ścianę to 600 m.
Minuty 60–153 · Dach. Przełącz na 18 minut, następnie uruchom partię dachu na 75. Komin dachowy dotrzymuje terminu o 12 minut.
Minuty 153–231 · Ściana. Przełącz z powrotem na 18 minut i zakończ partię ścian w 60. Ostatni stos ścian jest gotowy 9 minut przed wysyłką.
Ile czasu może zająć zmiana?
Pierwsza zmiana: maksymalnie 30 minut. Od terminu wykonania dachu odejmij czas zwolnienia i przebieg dachu (165 – 60 – 75).
Obydwa przełączniki łącznie: maksymalnie 45 minut. Odejmij oba przebiegi od pełnego okna (240 - 120 - 75). Obie zmiany nie muszą zająć tyle samo czasu.
Jeśli dostawca potrzebuje 25 minut w każdym kierunku, komin dachowy kończy się w 160 minucie, a komin w 245. Nawet przy 18 minutach na przełącznik dodatkowe 80 m paneli dachowych dodaje 10 minut. Dach nadal kończy się na 163, ale ściana spada do 241.
Sprawdź oddzielną trasę dachową na tym samym zegarze
Przy założonym tempie muru dedykowana bryła pokonuje całe 1200 m w 120 minut. Źródło dachowe ma tylko 105 minut od wydania do wysyłki (165 - 60). Potwierdź, że jest w stanie dostarczyć w tym czasie 600 przyjętych m, łącznie z transportem i inspekcją.
Sprawdź wspólne ograniczenia cewki i oprzyrządowania
Porównaj szerokość podawania i szerokość okładki na każdym rysunku. Szerokość podawania to płaski pasek wchodzący w rolki. Szerokość krycia to szerokość, jaką ma pokryć gotowy panel. Pasek musi zapewniać płaskie powierzchnie i rozwiniętą długość wokół każdego zagięcia. Głębokość żebra, promień zagięcia i zagięcia krawędzi mogą zmienić wymaganą szerokość paska, nawet jeśli szerokość okładki pozostaje taka sama.
Dopasuj każdy rysunek do jego cewki
Kształt panelu. Podaj wersję rysunku, skok i głębokość żeber, szczegóły krawędzi i tolerancje. Poproś dostawcę o oznaczenie wymaganej szerokości podawania i szerokości gotowej okładki w milimetrach (mm) na tym samym rysunku.
Materiał i wykończenie. Podaj rzeczywisty gatunek stali, powłokę i odsłoniętą powierzchnię. Należy określić, czy zakres grubości w mm odnosi się do metalu nieszlachetnego czy surowca powlekanego. Uwzględnij granicę plastyczności w megapaskalach (MPa), jeśli podaje ją specyfikacja cewki.
Różnice pomiędzy dostawami. Podaj zakres grubości, jaki może dostarczyć dostawca cewek. Przewodnik po formowaniu rolek paneli budowlanych firmy US Steel wyjaśnia, dlaczego projektowanie oprzyrządowania rozpoczyna się od właściwości materiału i tolerancji grubości. Sprężynowanie po opuszczeniu rolek przez taśmę może zmienić kąt gotowego żebra. Potwierdź dopasowanie profilu do rzeczywistego magazynu.
BMS wyświetla YX25-211-844 automatyczna maszyna do formowania rolek paneli ściennych do paneli dachowych / ściennych. W jego przykładzie wykorzystano pomalowaną wstępnie stal ocynkowaną (PPGI) o grubości 0,3–0,6 mm z opcją rozwijania ręcznego lub hydraulicznego.
Odrębna sekcja dachu wymaga własnej propozycji dwuwarstwowej opartej na rysunku. Powinien identyfikować rolki i odcięcie dla każdego kształtu. Nazwa produktu, która wspomina oba zastosowania, nie oznacza, że dołączony jest drugi zestaw narzędzi.
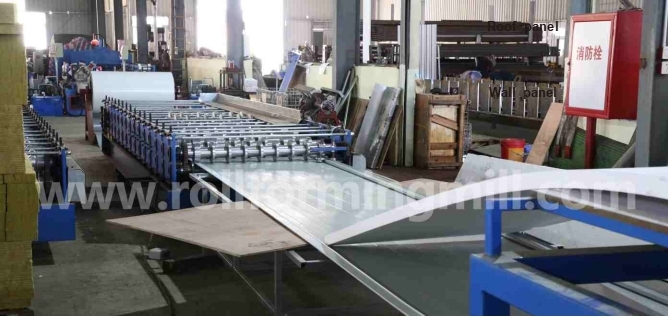
Rolki pokazane na liście BMS YX25-211-844 tworzą arkusz etapami. Porównaj gotowe żebra i krawędzie z rysunkiem potrzebnego profilu.
Podążaj za każdą cewką do maszyny
Na rozwijaczu. Podaj średnicę wewnętrzną, maksymalną średnicę zewnętrzną i szerokość paska w mm. Podać maksymalną masę w kilogramach (kg) lub tonach metrycznych (t). Średnica wewnętrzna musi pasować do trzpienia, czyli wału, który utrzymuje cewkę.
Na prowadnicach paszowych. Poproś dostawcę o pokazanie, w jaki sposób każdy pasek osiąga poziom formowania. Dwie cewki mogą pasować do tego samego rozwijacza, ale wymagają różnych ustawień prowadnicy lub wysokości wejścia.
Przy przełączniku w połowie partii. Zdecyduj, dokąd pójdzie częściowo zużyta wężownica ścienna, podczas gdy wężownica dachowa będzie działać. Uwzględnij czas na wymianę i nawleczenie cewek oraz miejsce na etapowanie. Różne szerokości lub wykończenia mogą wymagać oddzielnego magazynu nawet na jednej wspólnej linii.
Porównaj cięcie i obsługę wydruków
Porównaj zaakceptowane stosy z tej samej listy elementów ciętych. Krótkie arkusze stawiają większe wymagania maszynie tnącej. Długie arkusze wymagają jasnej drogi do miejsca, z którego załoga będzie mogła zabrać stos. Każdy limit może zmniejszyć produkcję dostępną przed wysyłką.
Policz cięcia w kolejności 600 m
Przewodnik po płytach budowlanych firmy US Steel przedstawia wstępnie naciętą linię ścinającą płaski pasek przed formowaniem oraz linię po cięciu przycinającą uformowany panel. BMS wymienia ręczny obcinacz wstępny, hydrauliczny obcinacz końcowy i stojak wyjściowy w przepływie pracy YX25-211-844. Zapytaj, które urządzenie wykonuje gotową długość z Twojej oferty.
Przy długości 2 m na panel można wykonać 300 gotowych cięć. Na linii od zatrzymania do cięcia podawanie zostaje wstrzymane dla każdego elementu. Zapytaj o czas wsadowy dla tej krótkiej długości.
Przy 6 m na panel, 100 gotowych cięć. Ta sama długość całkowita wymaga jednej trzeciej liczby cięć. Upewnij się, że dłuższe arkusze mogą opuścić obcinarkę podczas przesuwania następnego elementu.
Jeśli dostawca oferuje nożyce ruchome, poproś go o zademonstrowanie cięcia podczas przesuwania się taśmy z podaną prędkością. Sprawdź długość, prostopadłość końców i kształt żeber na próbkach obu profili. Zliczaj zaakceptowane panele po stronie odbiorczej podczas obliczania szybkości partii.
Narysuj trzy punkty na układzie fabryki.
Frez do pierwszego wsparcia. Zaznacz obie wysokości wyjściowe i odstęp do stojaka wybiegowego lub układarki. Sprawdź, jak najkrótszy panel przechodzi przez tę szczelinę i gdzie podparty jest najdłuższy panel.
Pierwsze wsparcie dla pełnego stosu. Określ liczbę sztuk w stosie, orientację panelu i akceptowalne wykończenie. Poproś dostawcę, aby pokazał, które prowadnice lub podpory poruszają się podczas zmiany poziomu i ile czasu zajmuje ta regulacja.
Pełny stos do odbioru. Oznacz kolumny, korytarze, dostawy kręgów i zamierzoną trasę podnoszenia w mm lub m. Zapytaj, czy linia musi się zatrzymać w celu usunięcia stosu. W przypadku dedykowanej linii ścian należy również zapewnić miejsce na kominy wykonane w innym miejscu.
Rolki podtrzymujące na układarce paneli BMS Diamond Rib/PBR. Prześledź ścieżkę od każdego podanego noża do punktu, w którym Twoja załoga będzie mogła usunąć gotowy stos.
Poproś o dwie porównywalne oferty cenowe na sprzęt
Zamów dedykowaną maszynę ścienną oraz podwójną warstwę dachu i ścian w ramach jednego zamówienia. Użyj tego samego materiału, listy cięć, okna produkcyjnego i punktu dostawy. Poproś dostawców o podanie wszelkich zmienionych założeń obok ceny. Niech każdy dostawca oznaczy pozycje jako dołączone, opcjonalne lub dostarczone przez kupującego.
Co wysłać i co wycenić
Twój wkład
Co powinna zwrócić każda oferta
Rysunki ścian i dachów z numerami wersji
Zatwierdzone kształty, rolki i narzędzia do odcinania. W ofercie obejmującej wyłącznie ściany należy określić prace dachowe, które należy zamówić osobno.
Zamówienia według profilu, czasu wydania, długości cięcia, ilości i terminu
Sekwencja produkcyjna z przyjętymi stawkami. W udostępnionej ofercie należy podać godziny przesiadek w obu kierunkach.
Rzeczywisty gatunek cewki, powłoka, grubość, szerokość, średnica wewnętrzna i zewnętrzna oraz masa
Zakres materiałów dla każdej ścieżki, opcja rozwijania i niezbędny sprzęt do załadunku lub podawania.
Przestrzeń fabryczna, najdłuższy panel, rozmiar stosu i kierunek odbioru
Zwymiarowany układ od załadunku cewki do usunięcia stosu. Regał wyjściowy i automatyczny układacz pozostawiają Twojej załodze inne zadania.
Zweryfikowane zasilanie w zakładzie w Meksyku w woltach (V), fazach i hercach (Hz)
Obciążenie znamionowe całej linii w kW lub kVA, prąd zasilania w amperach (A) i inne media wymagane w ofercie.
Uzgodnij odbiór i uruchomienie
Przed wysyłką. Uzgodnij wymiary rysunku, tolerancję długości cięcia, stan powierzchni czołowej, liczbę sztuk w stosie i ilość stosów. Przetestuj listę cięć ścian na dedykowanej linii. W warstwie podwójnej zmierz czas obu zmian, używając tego samego panelu ostatniego dobrego do reguły zaakceptowanej próbki. Policz przyjęte elementy zamówienia na stosie.
W Twojej fabryce w Meksyku. Przydziel rozładunek, ustawienie, podłączenie, próbne cewki, uruchomienie i szkolenie kupującemu lub dostawcy. Określ, które kontrole będą powtarzane na miejscu, kto koryguje braki, język szkoleń i podręczników oraz kto pokrywa koszty podróży.
Porównaj koszt realizacji tych samych zamówień
Do każdej sumy należy uwzględnić obsługę i uruchomienie zapewnione przez kupującego. W przypadku zakupionych paneli dachowych należy kierować się ceną dostarczonego panelu. Dodanie kosztu surowego zwoju dachu spowodowałoby, że materiał zostałby policzony dwukrotnie.
Umieść każdą pełną cenę obok napiętego harmonogramu. Jeśli podwójna warstwa wymaga dodatkowej zmiany, uwzględnij jej koszt. Jeśli dostawca zewnętrznego dachu potrzebuje dłuższego powiadomienia, niż dają to Twoi klienci, wyceń wykonalną kopię zapasową. Każdy z nich może zmienić ofertę, którą wybierzesz.
Często zadawane pytania
Czy można później dodać poziom dachu do dedykowanej linii ściany?
Poproś o pisemną ofertę modernizacji dotyczącą dokładnej maszyny ściennej i proponowanego rysunku dachu. Przygotuj listę dostawców, które części chcesz zatrzymać, co zastąpią i na jak długo produkcja ścian zostanie wstrzymana. Do czasu potwierdzenia tego zakresu należy ocenić dedykowaną linię pod kątem jej możliwości montażu wyłącznie na ścianie.
Wybierz linię, która może dotrzymać Twoich dat wysyłki
Zarezerwuj dedykowaną linię ścian, gdy harmonogram ścian w szczycie jest napięty, a komin dachowy możesz umieścić na ciężarówce osobną trasą. Wybierz podwójną warstwę, jeśli oba rysunki pasują, a uzgodniony mieszany nakład zapewnia oba terminy. Czas pozostały do odjazdu pierwszej ciężarówki jest często liczbą decydującą o wyborze oferty.
Wyślij e-mail do BMS na adres info@rollformingmill.com , aby otrzymać dwie szczegółowe oferty. Wyślij rysunki profili, zamówienia według profilu, powłoki i grubości, wymiary cewek, długości paneli, dostępną powierzchnię, zasilanie elektryczne i zakres uruchomienia. Określ tydzień, który ma obejmować każda propozycja.
Założona w 1992 roku firma BMS Machinery dołączyła do XIAMEN BMS GROUP w 2017 roku. Nasza sieć produkcyjna w Chinach obejmuje 8 fabryk, 6 centrów obróbczych i 1 firmę produkującą konstrukcje stalowe, zajmującą powierzchnię ponad 30 000 m². Dodatkowe referencje obejmują certyfikat zarządzania jakością ISO9001:2015 oraz weryfikacje zgodności maszyn CE/UKCA wydane przez SGS. Numer Dun & Bradstreet D-U-N-S firmy XIAMEN BMS GROUP to 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو