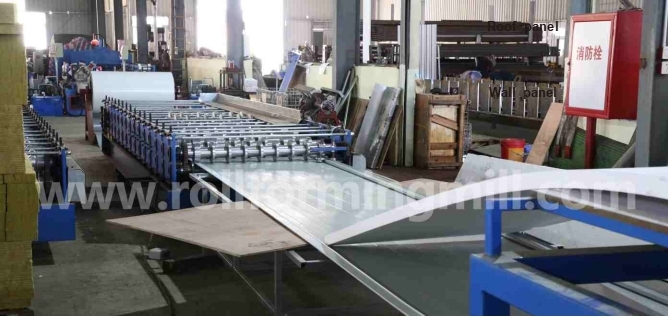
Válasszon egy dedikált falpanel-hengerformázó gépet, ha falrendelések töltik be a legforgalmasabb gyártási ablakokat, és máris van megbízható forrása a tetőpanelekhez. A tető-fal kettős rétegnek akkor van értelme, ha két ismétlődő profilja van, és elegendő ideje van mindkettő futtatásához, beleértve a köztük lévő váltást is.
Először nézze meg azt a hetet, amikor mindkét terméket ki kell szállítani. Az utolsó falrendelés után egy nagy tetőköteg is elférhet. Még egy kis tetőcsomag is megkésheti a fali szállítást, ha félidőben érkezik, és két változtatást kényszerít ki a feladás előtt.
Határozza meg a fal- és tetőprofil igényt
Kezdje a fal- és tetőmegrendelések mögötti rajzokkal. Ha mindkettő ugyanazt a jóváhagyott szakaszt használja, egy tekercskészlet mindkettőt szolgálhatja. Ellenőrizze a bordákat, az élrészleteket, az anyagtartományt és a levágást. Ha a rajzok eltérnek, hasonlítsa össze a két gyártási útvonalat ugyanazokkal a feladási dátumokkal.
Hozzon létre egy rendelési listát mindkét ajánlathoz
Rajz és készlet. Adjon minden rajzváltozatnak saját sort. Jegyezze fel rá a minőséget, a bevonatot és a vastagságot. Két hasonló néven árusított panelnek különböző élei lehetnek, vagy eltérő szalagszélességre van szükségük.
Darabok és hosszúságok. Jegyezze fel a mennyiséget minden vágási hossznál méterben (m). Például 200 falpanelhez 6 m-en 1200 lineáris m elfogadott panelre van szükség. Tartsa számon a darabszámot, mert a vágás és a kirakodás egyszerre egy lapra történik.
Kiadás és feladás. Jegyezze fel, hogy mikor lesz kész a megrendelés és a tekercs, és mikor kell a kész kötegnek a feladáskor megérkeznie. Jelölje meg azokat a munkákat, amelyek másik műszakba költözhetnek. A délben feladott rendelés nem csoportosítható a már kiszállított reggeli futással.
Keresse meg azt a hetet, amely eldönti a vásárlást
Hasonlítson össze egy normál hetet egy olyannal, amikor mindkét terméket együtt kell szállítani. Jelölje meg, hol szakítana meg egy kései tetőrendelés egy falat. Ez a megszakítás két profilváltást jelent, ha a feladás előtt vissza kell térnie a fali rendeléshez.
A dedikált opcióhoz foglaljon időt egy meglévő tetővonalra, vagy kérjen szállítási kötelezettséget egy külső szállítótól. Tartalmazza a szállítást és a beérkező ellenőrzést. Ha a tető- és falrakományok egy teherautón osztoznak, a kész falra rakás önmagában nem tudja felszabadítani a szállítmányt.
Hasonlítsa össze a dedikált és megosztott elrendezéseket
A dedikált formázó biztosítja a gépidőt a falrész számára. A kétrétegű vonal két alakító pályát helyez egy keretre. Tervezzen egy aktív profilt, kivéve, ha a szállító bemutatja a két útvonal kialakítását, vágását és kiürítését. Két szint továbbra is függhet egy vágó- vagy vételi pozíciótól.
Egy keskeny képernyőn görgessen végig az asztalon mindkét ajánlat megtekintéséhez.
Csak fali és kétprofilos vonal opciók
Mit kell összehasonlítani
Dedikált falformázó
Tető-fal kettős réteg
Profilfedés
Egy egyeztetett falszakasz. Rendeljen hozzá egy különálló tetőszakaszt egy másik bevált útvonalhoz.
Egy jóváhagyott rajz alakítási útvonalonként. Határozza meg a fal és a tető szerszámait.
Működési sorrend
A fali futások megtartják a gépidejüket. Ellenőrizze a kapacitást a különálló tetőforrásnál.
Egyszerre egy tételt tervezzen egy szekvenciális sorban, beleértve a változás mindkét irányát.
Tekercs boríték
Hagyja jóvá a fali tekercset a beléptető berendezéshez és a tekercsekhez. Ellenőrizze a tetőkészletet külön.
Ellenőrizze az egyes szintek sávtartományát és a megosztott decoiler mindkét tekercs kezelésére való képességét.
Vágás
Illessze a falvágót az alakhoz és a legrövidebb hosszhoz. A tető levágását külön erősítse meg.
Nevezze el az egyes vágószerszámokat és kockát. A kapcsolási időbe beleszámít minden szerszámcserét.
Kezeléssel együtt
Ár fali tekercs betöltés és panel átvétel. Tartalmazza a külön elkészített tetőpanelek átvételét.
Árazza az útvonalat mindkét kijárati magasságtól egy eltávolítható kötegig. A megosztott eszközök azonosítása.
Teszteljen egy késői tetőrendelést
Használja saját vágáslistáját és bemutatott árakat a vásárlási döntéshez. Az alábbi ábrák egy négy órás időszakra vonatkozó feltételezések. Megmutatják, hogy egy rendelés hogyan fér bele a teljes műszakba, mégis hiányzik egy korábbi teherautó.
Rendelkezésre álló idő. Kezdje a fali tekercs készenlétével és 240 perccel a kiszállításig. Tételezzük fel, hogy ebben az ablakban nincsenek szünetek vagy nem kapcsolódó megállások.
Falfutás. 1200 m átvett falpanelre van szüksége. 10 m/perc feltételezett vágási és halmozási sebességnél ez a tétel 120 percet vesz igénybe.
Tetőfutás. 600 m átvett tetőlemezre van szüksége. Feltételezett 8 m/perc sebességnél a vágáson és egymásra rakáson keresztül ez a tétel 75 percet vesz igénybe.
Minden változás. Tételezzünk fel 18 percet az egyik profil utolsó elfogadott panelétől a következő első elfogadott beállítási mintájáig. Tartalmazza a tekercs, a vezető és a kimenet beállításait és az indítási elutasításokat. Tegye félre a mintát, hogy hossza ne számítson bele a rendelésbe.
Ha mindkét rendelés készen van az elején, és a tetőköteg utolsóként szállítható, futtassa a falat, majd a tetőt. Egy változtatás a 213. percben ér véget (120 + 18 + 75). Ez 27 perccel a feladás előtt marad.
Amikor a tetőrendelés a 60. percben megérkezik
Ezúttal a tetőkötegnek a 165. percre kell készen lennie. Ha először befejezi a falat, akkor a tető befejezése a 213. percre kerülne. Ehelyett oszd meg a fali szakaszt, és kövesd a két átadást.
Perc 0–60 · Fal. Fuss le 600 m falpanelt az első órában. A fennmaradó falsorrend 600 m.
60–153. jegyzőkönyv · Tető. Váltson 18 percig, majd futtassa a tetőcsomagot 75-ig. A tetőköteg 12 perccel lejárja a határidőt.
Jegyzőkönyv 153–231 · Fal. Váltson vissza 18 percre, és fejezze be a falat 60 percen belül. Az utolsó fali köteg 9 perccel a feladás előtt készen áll.
Mennyi időt vehet igénybe a váltás?
Első kapcsolás: legfeljebb 30 perc. A tető határidejéből (165 − 60 − 75) vonjuk le az elengedési időt és a tetőfutást.
Mindkét kapcsoló együttesen: legfeljebb 45 perc. Vonja ki mindkét futást a teljes ablakból (240 − 120 − 75). A két változtatásnak nem kell egyforma időt igénybe vennie.
Ha a szállítónak mindkét irányban 25 percre van szüksége, akkor a tetőköteg 160 percnél, a fali kémény pedig 245 percnél fejeződik be. Még 18 percnél is kapcsolónként további 80 m tetőpanel 10 percet ad hozzá. A tető még mindig 163-nál tart, de a fal 241-re csúszik.
Ellenőrizze a különálló tetőútvonalat ugyanazon az órán
A feltételezett falsebesség mellett a dedikált egyforma 120 perc alatt teljesíti az 1200 métert. A tetőforrásnak mindössze 105 perce van a kiadástól a feladásig (165–60). Győződjön meg róla, hogy ez idő alatt 600 átvett métert tud szállítani, beleértve a szállítást és az ellenőrzést.
Ellenőrizze a közös tekercs- és szerszámkorlátokat
Hasonlítsa össze az előtolás szélességét és a fedél szélességét az egyes rajzokon. Az előtolás szélessége a tekercsbe belépő lapos csík. A burkolat szélessége az a szélesség, amelyet a kész panelnek le kell fednie. A szalagnak biztosítania kell a lapos felületeket és a kidolgozott hosszt minden hajlítás körül. A bordamélység, a hajlítási sugár és az élvisszatérítés megváltoztathatja a kívánt szalagszélességet, még akkor is, ha a burkolat szélessége változatlan marad.
Illessze az egyes rajzokat a tekercséhez
Panel alakja. Adja meg a rajz felülvizsgálatát, a bordaemelkedést és -mélységet, az élrészleteket és a tűréseket. Kérje meg a szállítót, hogy ugyanazon a rajzon jelölje meg a szükséges előtolási szélességet és a kész fedőszélességet milliméterben (mm).
Anyag és kivitel. Adja meg a tényleges acélminőséget, a bevonatot és a szabad felületet. Adja meg, hogy a mm-ben megadott vastagságtartomány nem nemesfémre vagy bevont anyagra vonatkozik. Adja meg a folyáshatárt megapascalban (MPa), ha a tekercs specifikációja ezt megadja.
Változás a szállítások között. Adja meg azt a vastagsági tartományt, amelyet a tekercs szállítója szállíthat. Az US Steel építési panelek hengeralakítási útmutatója elmagyarázza, hogy a szerszámok tervezése miért kezdődik az anyagtulajdonságokkal és a mérőtűrésekkel. A tekercsek elhagyása után a rugózás megváltoztathatja a kész bordaszöget. Erősítse meg a profil illeszkedését a tényleges készlethez.
A BMS felsorolja az YX25-211-844-et automatikus falpanel-tekercselő gép tető-/falpanelekhez. Példája 0,3–0,6 mm-es előrefestett horganyzott acélt (PPGI) használ, kézi vagy hidraulikus decoilerrel.
Egy különálló tetőszakaszhoz saját rajz alapú kétrétegű javaslat szükséges. Meg kell határoznia a tekercseket és az egyes formák levágását. A mindkét felhasználást megemlítő terméknév nem jelenti azt, hogy egy második szerszámkészletet is tartalmaz.
A BMS YX25-211-844 listán szereplő tekercsek szakaszosan alkotják a lapot. Hasonlítsa össze a kész bordákat és éleket a kívánt profil rajzával.
Kövessen minden tekercset a gépbe
A decoilernél. Adja meg a belső átmérőt, a maximális külső átmérőt és a szalagszélességet mm-ben. Adja meg a legnagyobb tömeget kilogrammban (kg) vagy metrikus tonnában (t). A belső átmérőnek illeszkednie kell a tüskéhez, a tekercset tartó tengelyhez.
A takarmányvezetőknél. Mutassa meg a szállítót, hogyan éri el az egyes csíkok formázási szintjét. Két tekercs illeszthető ugyanahhoz a decoilerhez, mégis eltérő vezetőbeállításokat vagy belépési magasságot igényel.
Egy középső tétel kapcsolónál. Döntse el, hogy a részben használt fali tekercs hova kerüljön, amíg a tetőtekercs fut. Adja meg a tekercsek cseréjének és menetének idejét, valamint helyet a rögzítéshez. Különböző szélességekhez vagy felületekhez külön készletre lehet szükség, akár egyetlen megosztott vonalon is.
Hasonlítsa össze a vágást és a kimenet kezelését
Hasonlítsa össze az elfogadott veremeket ugyanabból a vágási listából. A rövid lapok nagyobb igényt támasztanak a vágógépen. A hosszú lapoknak világos útra van szükségük olyan helyre, ahol a legénység el tudja vinni a köteget. Bármelyik korlát csökkentheti a feladás előtt elérhető kimenetet.
Számolja a vágásokat 600 m-es sorrendben
A US Steel épületpanel-vezetője egy előre kivágott vonalat mutat, amely az alakítás előtt nyíró lapos csíkot, és egy utólagos vágási vonalat, amely a formált panelt nyírja. A BMS egy kézi elővágót, egy hidraulikus oszlopvágót és egy kilépő állványt sorol fel az YX25-211-844 munkafolyamatban. Kérdezze meg, melyik készülék készíti el az ajánlatában szereplő kész hosszúságot.
Panelenként 2 m-nél 300 kész vágás. A stop-to-cut vonalon az előtolás minden egyes darabnál szünetel. Kérdezze meg a tétel idejét ennél a rövid hossznál.
Panelenként 6 m-nél 100 kész vágás. Ugyanaz a teljes hossz egyharmadnyi vágást igényel. Győződjön meg arról, hogy a hosszabb lapok ki tudják húzni a vágót, miközben a következő darab halad előre.
Ha egy szállító mozgó nyírót kínál, kérje meg, hogy mutassa be a vágást, miközben a szalag a megadott sebességgel halad. Vizsgálja meg mindkét profil hosszát, szögletességét és borda alakját. A kötegszám kiszámításakor számolja az elfogadott paneleket a fogadó oldalon.
Nyomjon három pontot a gyári elrendezésen
Vágó az első támaszhoz. Jelölje meg mindkét kilépési magasságot és a rést a kifutó állványhoz vagy targoncához. Ellenőrizze, hogy a legrövidebb panel hogyan keresztezi ezt a rést, és hol van megtámasztva a leghosszabb panel.
Első támogatás a teljes veremhez. Adja meg a kötegenkénti darabokat, a kötegek számát, a panel tájolását és az elfogadható felületet. Kérje meg a szállítót, hogy mutassa meg, mely vezetők vagy támasztékok mozognak a szintváltáskor, és mennyi ideig tart ez a beállítás.
Teljes halom átvételre. Jelölje meg az oszlopokat, folyosókat, tekercsszállításokat és a tervezett emelési útvonalat mm-ben vagy m-ben. Kérdezze meg, meg kell-e állnia a vonalnak a köteg eltávolításához. Egy dedikált falsor esetén hagyjon helyet a máshol készült tetőszerkezetek fogadására is.
Támasztógörgők a BMS Diamond Rib/PBR panellerakón. Kövesse nyomon az útvonalat az egyes idézett vágókéstől egészen addig a pontig, ahol a csapata el tudja távolítani a kész köteget.
Kérjen két összehasonlítható berendezés árajánlatot
Kérje a dedikált fali gépet és a tető-fal kettős réteget egyetlen vásárlási tájékoztató ellenében. Használja ugyanazt az anyagot, vágási listát, gyártási ablakot és szállítási pontot. Kérje meg a szállítókat, hogy jelöljenek meg minden megváltozott feltevést az ár mellett. Minden szállító jelölje meg a tételeket benne foglaltaknak, opcionálisnak vagy a vevő által szállítottnak.
~!phoenix_var249_0!~
~!phoenix_var249_1!~
~!phoenix_var249_2!~
~!phoenix_var249_3!~
Jóváhagyott formák, tekercsek és vágószerszámok. A csak falra szerelhető ajánlatban jelölje meg a külön beszerezendő tetőmunkákat.
~!phoenix_var249_4!~
Gyártási sorozat elfogadott árakkal. A megosztott ajánlatnak mindkét irányban fel kell tüntetnie a változási időket.
~!phoenix_var249_5!~
Anyagtartomány minden útvonalhoz, a decoiler opcióhoz és minden rakodási vagy adagoló berendezéshez, amelyet be kell szállítania.
~!phoenix_var249_6!~
Méretezett elrendezés a tekercs betöltésétől a köteg eltávolításáig. A kilépő állvány és az automatikus targonca más-más munkát hagy a személyzet számára.
~!phoenix_var249_7!~
A teljes vezeték névleges terhelése kW-ban vagy kVA-ban, a tápáram amperben (A) és egyéb, az ajánlatban megkövetelt közművek.
Egyezzen meg az átvételről és az üzembe helyezésről
Szállítás előtt. Egyezzen meg a rajzméretekben, a vágási hossz tűréshatárában, az arc állapotában, a kötegenkénti darabokban és a köteg mennyiségében. Tesztelje a falvágási listát a dedikált vonalon. A kettős rétegen mindkét idő ugyanazon az utolsó jó panelen az elfogadott minta szabályra változik. Számolja meg az elfogadott rendelési darabokat a kötegnél.
A mexikói üzemben. A kirakodást, a pozícionálást, a csatlakoztatást, a próbatekercseket, az üzembe helyezést és a betanítást a vevőnek vagy a szállítónak rendelje hozzá. Adja meg, hogy mely ellenőrzéseket kell megismételni a helyszínen, ki javítja ki a hiányosságot, a képzés és a kézikönyvek nyelvét, és ki fedezi az utazást.
Hasonlítsa össze ugyanazon megrendelések teljesítésének költségeit
A vevő által biztosított kezelést és üzembe helyezést vigye bele minden összegbe. Vásárolt tetőpaneleknél használja a szállított panel árat. Ha hozzáadjuk a nyers tetőtekercs költségét is, akkor az anyagot kétszer számoljuk.
Minden teljes árat helyezzen a szűk heti ütemezés mellé. Ha a kettős rétegnek extra váltásra van szüksége, adja meg annak költségét. Ha a külső tetőbeszállítónak több értesítésre van szüksége, mint amennyit ügyfelei adnak, árazzon be egy működőképes tartalékot. Mindegyik módosíthatja, hogy melyik ajánlatot választja.
Gyakran Ismételt Kérdések
Hozzáadhat-e később egy tetőszintet egy dedikált falsorhoz?
Kérjen írásos utólagos szerelési ajánlatot a pontos fali gépre és a javasolt tetőrajzra. Sorolja fel a szállítót, hogy mely alkatrészeket tartaná meg, mit cserélne ki, és meddig állna le a falgyártás. Amíg meg nem erősíti ezt a hatókört, értékelje a dedikált vonalat annak csak fali képességén.
Válassza ki azt a sort, amely megfelel a feladási dátumoknak
Foglaljon le egy dedikált falsort, amikor a csúcsfalak menetrendje szűk, és a tetőköteget külön útvonalon helyezheti fel a teherautóra. Ha mindkét rajz illeszkedik, és az egyeztetett vegyes futtatás mindkét határidõt megszabja, vegye fel a kétrétegû listára. Az ajánlatok között gyakran az első kamion indulásáig hátralévő idő dönt.
Két tételes árajánlatért írjon a BMS-nek info@rollformingmill.com címre. Küldje el mindkét profilrajzot, profilonkénti megrendeléseket, bevonatot és vastagságot, tekercsméreteket, panelhosszakat, rendelkezésre álló alapterületet, elektromos ellátást és üzembe helyezési terjedelmet. Határozza meg azt a hetet, amelyre az egyes ajánlatok vonatkozni szeretnének.
Az 1992-ben alapított BMS Machinery 2017-ben csatlakozott a XIAMEN BMS GROUP-hoz. Gyártási hálózatunk Kínában 8 gyárat, 6 megmunkálóközpontot és 1 acélszerkezetű vállalatot foglal magában, több mint 30 000 m²-en. A támogató hitelesítő adatok közé tartozik az ISO9001:2015 minőségirányítási tanúsítvány és az SGS által kiadott CE/UKCA gépek megfelelőségi ellenőrzése. A XIAMEN BMS GROUP Dun & Bradstreet D-U-N-S száma 55-379-8879.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو