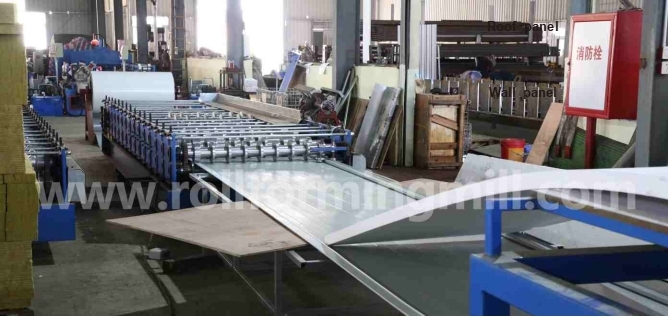
जर वॉल ऑर्डरने तुमच्या सर्वात व्यस्त उत्पादन खिडक्या भरल्या असतील आणि तुमच्याकडे छतावरील पॅनेलसाठी विश्वासार्ह स्त्रोत असेल तर समर्पित वॉल पॅनेल रोल फॉर्मिंग मशीन निवडा. जेव्हा तुमच्याकडे दोन आवर्ती प्रोफाइल असतात आणि दोन्ही चालवण्यासाठी पुरेसा वेळ असतो, त्यामधील स्विचसह, छप्पर-आणि-भिंत दुहेरी स्तराचा अर्थ होतो.
ज्या आठवड्यात दोन्ही उत्पादने पाठवणे आवश्यक आहे त्या आठवड्यात प्रथम पहा. शेवटच्या भिंतीच्या ऑर्डरनंतर मोठ्या छतावरील बॅच फिट होऊ शकतात. अगदी लहान छतावरील तुकडी देखील उशिराने भिंत वितरण करू शकते जर ती मध्यभागी आली आणि पाठवण्यापूर्वी दोन बदल करण्यास भाग पाडले.
भिंत आणि छप्पर प्रोफाइलची मागणी परिभाषित करा
आपल्या भिंत आणि छताच्या ऑर्डरच्या मागे असलेल्या रेखाचित्रांसह प्रारंभ करा. जर दोघे समान मंजूर विभाग वापरत असतील, तर रोलचा एक संच दोघांनाही सेवा देऊ शकेल. बरगड्या, काठाचा तपशील, सामग्रीची श्रेणी आणि कटऑफ तपासा. जेव्हा रेखाचित्रे भिन्न असतात, तेव्हा समान प्रेषण तारखांशी दोन उत्पादन मार्गांची तुलना करा.
दोन्ही ऑफरसाठी एक ऑर्डर सूची तयार करा
रेखाचित्र आणि स्टॉक. प्रत्येक रेखांकन पुनरावृत्तीला त्याची स्वतःची ओळ द्या. त्याच्या विरुद्ध ग्रेड, कोटिंग आणि जाडी नोंदवा. समान नावाने विकल्या जाणाऱ्या दोन पॅनेलच्या कडा वेगवेगळ्या असू शकतात किंवा त्यांना वेगवेगळ्या रुंदीची आवश्यकता असू शकते.
तुकडे आणि लांबी. प्रत्येक कट लांबीचे प्रमाण मीटर (मी) मध्ये नोंदवा. उदाहरणार्थ, 6 मीटरच्या 200 भिंतींच्या पटलांना 1,200 रेखीय मीटर स्वीकारलेल्या पॅनल्सची आवश्यकता असते. तुकड्यांची संख्या ठेवा कारण कटिंग आणि अनलोडिंग एका वेळी एक शीट होते.
सोडा आणि पाठवा. ऑर्डर आणि त्याची कॉइल केव्हा तयार होईल आणि पूर्ण स्टॅक केव्हा पाठवण्याच्या वेळी असणे आवश्यक आहे याची नोंद करा. दुसऱ्या शिफ्टमध्ये जाऊ शकतील अशा नोकऱ्या चिन्हांकित करा. दुपारच्या वेळी जारी केलेला ऑर्डर आधीच पाठवलेल्या सकाळच्या रनसह गटबद्ध केला जाऊ शकत नाही.
खरेदीचा निर्णय घेणारा आठवडा शोधा
सामान्य आठवड्याची तुलना एका आठवड्याशी करा जेव्हा दोन्ही उत्पादने एकत्र पाठवणे आवश्यक आहे. उशीरा छतावरील ऑर्डर भिंतीच्या बॅचमध्ये कुठे व्यत्यय आणेल ते चिन्हांकित करा. जर तुम्हाला डिस्पॅच करण्यापूर्वी वॉल ऑर्डरवर परत जावे लागले तर त्या व्यत्ययाचा अर्थ दोन प्रोफाइल बदल.
समर्पित पर्यायासाठी, विद्यमान रूफ लाइनवर वेळ राखून ठेवा किंवा बाहेरील पुरवठादाराकडून डिलिव्हरी वचनबद्धता मिळवा. वाहतूक आणि येणारी तपासणी समाविष्ट करा. जेव्हा छप्पर आणि भिंतीचे स्टॅक एक ट्रक सामायिक करतात, तेव्हा तयार झालेले भिंतीचे स्टॅक एकटे शिपमेंट सोडू शकत नाहीत.
समर्पित आणि सामायिक लेआउटची तुलना करा
एक समर्पित माजी भिंत विभागासाठी मशीन वेळ उपलब्ध ठेवतो. दुहेरी-स्तर रेषा एका फ्रेमवर दोन तयार करणारे मार्ग ठेवते. जोपर्यंत पुरवठादार दोन्ही मार्ग तयार करणे, कट करणे आणि डिस्चार्ज करणे एकत्र दाखवत नाही तोपर्यंत एका सक्रिय प्रोफाइलसाठी योजना करा. दोन स्तर अद्याप एक कटर किंवा प्राप्त स्थितीवर अवलंबून असू शकतात.
एका अरुंद स्क्रीनवर, दोन्ही ऑफर पाहण्यासाठी टेबलवर स्क्रोल करा.
वॉल-ओन्ली आणि टू-प्रोफाइल लाइन पर्याय
काय तुलना करायची
समर्पित भिंत पूर्वीची
छप्पर-आणि-भिंत दुहेरी स्तर
प्रोफाइल कव्हरेज
एक सहमत भिंत विभाग. दुसर्या सिद्ध मार्गासाठी एक वेगळा छप्पर विभाग नियुक्त करा.
प्रति फॉर्मिंग पथ एक मंजूर रेखाचित्र. भिंत आणि छप्पर टूलिंग ओळखा.
ऑपरेटिंग अनुक्रम
वॉल रन त्यांच्या मशीनची वेळ ठेवतात. स्वतंत्र छताच्या स्त्रोतावर क्षमता तपासा.
बदलाच्या दोन्ही दिशांसह अनुक्रमिक रेषेवर एका वेळी एका बॅचची योजना करा.
प्रत्येक स्तराची पट्टी श्रेणी आणि सामायिक केलेल्या डिकॉइलरची दोन्ही कॉइल हाताळण्याची क्षमता तपासा.
कटिंग
वॉल कटरला आकार आणि सर्वात लहान लांबीशी जुळवा. छप्पर कटिंगची स्वतंत्रपणे पुष्टी करा.
प्रत्येक कटरला नाव द्या आणि मरा. स्विच वेळेत कोणताही बदल समाविष्ट करा.
समाविष्ट हाताळणी
किंमत वॉल कॉइल लोड करणे आणि पॅनेल प्राप्त करणे. स्वतंत्रपणे तयार केलेल्या छतावरील पॅनेलची पावती समाविष्ट करा.
दोन्ही निर्गमन उंचीपासून काढता येण्याजोग्या स्टॅकपर्यंतच्या मार्गाची किंमत करा. सामायिक केलेली उपकरणे ओळखा.
उशीरा छप्पर ऑर्डरची चाचणी घ्या
खरेदी निर्णयासाठी तुमची स्वतःची कट सूची आणि प्रात्यक्षिक दर वापरा. खालील आकडे चार तासांच्या विंडोसाठी गृहितक आहेत. ते दर्शवतात की ऑर्डर एकूण शिफ्टमध्ये कशी बसू शकते तरीही आधीचा ट्रक चुकतो.
उपलब्ध वेळ. तयार वॉल कॉइलसह प्रारंभ करा आणि पाठवण्यासाठी 240 मिनिटे. या विंडोमध्ये कोणतेही ब्रेक किंवा असंबंधित थांबे गृहीत धरा.
वॉल रन. तुम्हाला 1,200 मीटर स्वीकृत भिंत पटलांची आवश्यकता आहे. कटिंग आणि स्टॅकिंगद्वारे गृहीत धरलेल्या 10 मी/मिनिटाने, त्या बॅचला 120 मिनिटे लागतात.
छप्पर धावणे. आपल्याला 600 मीटर स्वीकारलेल्या छतावरील पॅनेलची आवश्यकता आहे. कटिंग आणि स्टॅकिंगद्वारे गृहीत धरलेल्या 8 मी/मिनिटाने, त्या बॅचला 75 मिनिटे लागतात.
प्रत्येक बदल. एका प्रोफाइलच्या शेवटच्या स्वीकृत पॅनेलपासून दुसऱ्याच्या पहिल्या स्वीकृत सेटअप नमुन्यापर्यंत 18 मिनिटे गृहीत धरा. कॉइल, मार्गदर्शक आणि आउटलेट समायोजन आणि स्टार्टअप नाकारणे समाविष्ट करा. नमुना बाजूला ठेवा जेणेकरुन त्याची लांबी ऑर्डरच्या विरोधात क्रेडिट प्राप्त करणार नाही.
जर दोन्ही ऑर्डर सुरुवातीला तयार असतील आणि छतावरील स्टॅक शेवटपर्यंत पाठवू शकेल, वॉल नंतर छतावर चालेल. एक बदल 213 मिनिटाला पूर्ण करतो (120 + 18 + 75). ते डिस्पॅचच्या 27 मिनिटे आधी निघते.
जेव्हा छताची ऑर्डर 60 मिनिटाला येते
या वेळी, छतावरील स्टॅक 165 मिनिटांनी तयार असणे आवश्यक आहे. प्रथम वॉल बॅच पूर्ण केल्याने छप्पर 213 मिनिटाला पूर्ण होईल. त्याऐवजी वॉल रन विभाजित करा आणि दोन हँडओव्हरचे अनुसरण करा.
मिनिटे 0–60 · भिंत. पहिल्या तासात 600 मीटर वॉल पॅनेल चालवा. उर्वरित भिंत ऑर्डर 600 मी.
मिनिटे 60-153 · छप्पर. 18 मिनिटांसाठी स्विच करा, नंतर 75 साठी रूफ बॅच चालवा. रूफ स्टॅक त्याची अंतिम मुदत 12 मिनिटांनी साफ करेल.
मिनिटे 153–231 · भिंत. 18 मिनिटांसाठी परत जा आणि 60 मध्ये वॉल बॅच पूर्ण करा. शेवटचा वॉल स्टॅक डिस्पॅचच्या 9 मिनिटे आधी तयार आहे.
स्विचिंगला किती वेळ लागू शकतो?
प्रथम स्विच: जास्तीत जास्त 30 मिनिटे. छतावरील अंतिम मुदतीमधून प्रकाशन वेळ आणि छप्पर रन वजा करा (165 − 60 − 75).
दोन्ही स्विच एकत्रित: जास्तीत जास्त 45 मिनिटे. पूर्ण विंडोमधून दोन्ही धावा वजा करा (240 − 120 − 75). दोन बदलांना समान वेळ लागणार नाही.
पुरवठादाराला प्रत्येक दिशेने 25 मिनिटांची आवश्यकता असल्यास, छतावरील स्टॅक 160 मिनिटांनी आणि भिंतीचा स्टॅक 245 मिनिटांनी पूर्ण होतो. जरी प्रति स्विच 18 मिनिटांनी, अतिरिक्त 80 मीटर छतावरील पॅनेल 10 मिनिटे जोडतात. छप्पर अजूनही 163 वर पूर्ण होते, परंतु भिंत 241 वर घसरते.
त्याच घड्याळावर स्वतंत्र छताचा मार्ग तपासा
गृहीत धरलेल्या भिंतीच्या दराने, समर्पित भूतपूर्व सर्व 1,200 मीटर 120 मिनिटांत पूर्ण करतो. छताच्या स्त्रोताकडे सोडण्यापासून ते पाठवण्यापर्यंत फक्त 105 मिनिटे आहेत (165 − 60). वाहतूक आणि तपासणीसह, त्या वेळेत ते 600 स्वीकृत मीटर वितरित करू शकते याची खात्री करा.
सामान्य कॉइल आणि टूलिंग मर्यादा तपासा
प्रत्येक रेखांकनावर फीड रुंदी आणि कव्हरच्या रुंदीची तुलना करा. फीडची रुंदी ही रोलमध्ये प्रवेश करणारी सपाट पट्टी आहे. कव्हरची रुंदी ही तयार पॅनेल कव्हर करण्याच्या उद्देशाने आहे. पट्टीने सपाट चेहरे आणि प्रत्येक बेंडभोवती विकसित लांबी पुरवणे आवश्यक आहे. बरगडी खोली, बेंड त्रिज्या आणि किनारी परतावा आवश्यक पट्टी रुंदी बदलू शकतात जरी कव्हरची रुंदी समान राहते.
प्रत्येक रेखाचित्र त्याच्या कॉइलशी जुळवा
पॅनेल आकार. रेखांकन पुनरावृत्ती, रिब पिच आणि खोली, काठाचे तपशील आणि सहनशीलता द्या. त्याच रेखांकनावर पुरवठादाराला आवश्यक फीड रुंदी आणि तयार कव्हरची रुंदी मिलीमीटर (मिमी) मध्ये चिन्हांकित करण्यास सांगा.
साहित्य आणि समाप्त. वास्तविक स्टील ग्रेड, लेप आणि उघड चेहरा द्या. मिमी मधील जाडीची श्रेणी बेस मेटल किंवा कोटेड स्टॉकचा संदर्भ देते का ते सांगा. जेव्हा कॉइल स्पेसिफिकेशन देते तेव्हा मेगापास्कल्स (MPa) मध्ये उत्पन्न शक्ती समाविष्ट करा.
डिलिव्हरी दरम्यान फरक. तुमचा कॉइल पुरवठादार वितरीत करू शकणारी जाडी श्रेणी द्या. यूएस स्टीलचे बिल्डिंग पॅनेलसाठी रोल-फॉर्मिंग मार्गदर्शक हे स्पष्ट करते की टूलिंग डिझाइनची सुरुवात भौतिक गुणधर्म आणि गेज सहनशीलतेने का होते. स्प्रिंगबॅक स्ट्रिप सोडल्यानंतर रोल तयार बरगडी कोन बदलू शकतात. वास्तविक स्टॉकवर प्रोफाइल फिट असल्याची पुष्टी करा.
BMS YX25-211-844 सूचीबद्ध करते स्वयंचलित वॉल पॅनेल रोल तयार करणारे मशीन . छतावरील/वॉल पॅनेलसाठी त्याचे उदाहरण मॅन्युअल किंवा हायड्रॉलिक डिकॉइलर पर्यायांसह 0.3-0.6 मिमी प्रीपेंटेड गॅल्वनाइज्ड स्टील (PPGI) वापरते.
एका वेगळ्या छताच्या विभागाला स्वतःच्या रेखांकन-आधारित दुहेरी-स्तर प्रस्तावाची आवश्यकता असते. त्याने प्रत्येक आकारासाठी रोल आणि कटऑफ ओळखले पाहिजे. दोन्ही वापरांचा उल्लेख करणारे उत्पादन नाव हे स्थापित करत नाही की टूलिंगचा दुसरा संच समाविष्ट आहे.
BMS YX25-211-844 सूचीवर दर्शविलेले रोल टप्प्याटप्प्याने पत्रक तयार करतात. आपल्याला आवश्यक असलेल्या प्रोफाइलसाठी रेखांकनासह तयार रिब आणि कडांची तुलना करा.
मशीनमध्ये प्रत्येक कॉइलचे अनुसरण करा
decoiler येथे. आतील व्यास, जास्तीत जास्त बाहेरील व्यास आणि पट्टीची रुंदी मिमीमध्ये द्या. जास्तीत जास्त वस्तुमान किलोग्राम (किलो) किंवा मेट्रिक टन (टी) मध्ये सांगा. आतील व्यास मॅन्डरेल, कॉइल धारण करणारा शाफ्ट फिट असणे आवश्यक आहे.
फीड मार्गदर्शक येथे. पुरवठादाराला प्रत्येक पट्टी त्याच्या फॉर्मिंग लेव्हलपर्यंत कशी पोहोचते हे दाखवायला सांगा. दोन कॉइल्स एकाच डिकॉइलरमध्ये बसू शकतात परंतु भिन्न मार्गदर्शक सेटिंग्ज किंवा एंट्री हाइट्स आवश्यक आहेत.
मिड-बॅच स्विचवर. छतावरील कॉइल चालू असताना अर्धवट वापरलेली वॉल कॉइल कुठे जाईल ते ठरवा. कॉइलची देवाणघेवाण आणि थ्रेड करण्यासाठी वेळ, तसेच स्टेजिंगसाठी जागा समाविष्ट करा. वेगवेगळ्या रुंदी किंवा फिनिशसाठी एका शेअर केलेल्या ओळीवरही वेगळा स्टॉक आवश्यक असू शकतो.
कटिंग आणि आउटपुट हाताळणीची तुलना करा
समान कट सूचीमधून स्वीकारलेल्या स्टॅकची तुलना करा. लहान पत्रके कटरला अधिक मागणी देतात. लांब पत्रकांना अशा ठिकाणी जाण्यासाठी एक स्पष्ट मार्ग आवश्यक आहे जिथे तुमचा क्रू स्टॅक दूर नेऊ शकतो. एकतर मर्यादा डिस्पॅच करण्यापूर्वी उपलब्ध आउटपुट कमी करू शकते.
600 मीटर क्रमाने कट मोजा
यूएस स्टीलचे बिल्डिंग-पॅनल मार्गदर्शिका तयार होण्यापूर्वी प्री-कट लाइन शीअरिंग फ्लॅट स्ट्रिप दाखवते आणि तयार केलेल्या पॅनेलला पोस्ट-कट लाइन कातरते. BMS YX25-211-844 वर्कफ्लोमध्ये मॅन्युअल प्री-कटर, हायड्रॉलिक पोस्ट कटर आणि एक्झिट रॅक सूचीबद्ध करते. तुमच्या ऑफरवर कोणते डिव्हाइस पूर्ण लांबी बनवते ते विचारा.
2 मीटर प्रति पॅनेलवर, 300 पूर्ण कट. स्टॉप-टू-कट लाईनवर, फीड प्रत्येक तुकड्यासाठी थांबते. या लहान लांबीवर बॅचची वेळ विचारा.
6 मीटर प्रति पॅनेलवर, 100 पूर्ण कट. समान एकूण लांबीसाठी एक तृतीयांश अनेक कट आवश्यक आहेत. पुढील तुकडा पुढे जात असताना लांब पत्रके कटर साफ करू शकतात याची पुष्टी करा.
जर एखाद्या पुरवठादाराने हलणारी कातरणे ऑफर केली, तर पट्टी उद्धृत दराने प्रवास करत असताना कटिंगचे प्रात्यक्षिक करण्यास सांगा. दोन्ही प्रोफाइलच्या नमुन्यांची लांबी, शेवटचा चौरसपणा आणि बरगडीचा आकार तपासा. जेव्हा तुम्ही बॅच रेटची गणना करता तेव्हा स्वीकारलेल्या पॅनेलची गणना करा.
फॅक्टरी लेआउट सपोर्ट रोलर्सवर तीन पॉइंट ट्रेस करा .
प्रथम समर्थन करण्यासाठी कटर. रनआउट रॅक किंवा स्टॅकरसाठी बाहेर पडण्याची उंची आणि अंतर दोन्ही चिन्हांकित करा. सर्वात लहान पॅनेल ते अंतर कसे पार करते आणि सर्वात लांब पॅनेल कुठे समर्थित आहे ते तपासा.
पूर्ण स्टॅकसाठी प्रथम समर्थन. प्रति स्टॅक तुकडे, स्टॅकची संख्या, पॅनेल अभिमुखता आणि स्वीकार्य समाप्त निर्दिष्ट करा. पातळी बदलताना कोणते मार्गदर्शक किंवा समर्थन हलवतात आणि ते समायोजन किती वेळ घेते हे पुरवठादाराला दाखवा.
पिकअप करण्यासाठी पूर्ण स्टॅक. स्तंभ, गल्ली, कॉइल डिलिव्हरी आणि तुमचा इच्छित उचलण्याचा मार्ग मिमी किंवा मीटर मध्ये चिन्हांकित करा. स्टॅक काढण्यासाठी ओळ थांबली पाहिजे का ते विचारा. समर्पित वॉल लाइनसाठी, इतरत्र बनवलेल्या छतावरील स्टॅक मिळविण्यासाठी जागा देखील द्या.
बीएमएस डायमंड रिब/पीबीआर पॅनेल स्टेकरवर प्रत्येक कोट केलेल्या कटरपासून बिंदूपर्यंतचा मार्ग ट्रेस करा जिथे तुमचा क्रू तयार स्टॅक काढू शकतो.
दोन तुलनात्मक उपकरणे कोटेशनची विनंती करा
समर्पित वॉल मशीन आणि छप्पर-आणि-भिंत दुहेरी लेयरची विनंती एकल खरेदी संक्षिप्त विरुद्ध. समान सामग्री, कट सूची, उत्पादन विंडो आणि वितरण बिंदू वापरा. पुरवठादारांना त्याच्या किमतीच्या बाजूला कोणतेही बदललेले गृहितक ओळखण्यास सांगा. प्रत्येक पुरवठादाराला समाविष्ट केलेल्या, पर्यायी किंवा खरेदीदाराने पुरवलेल्या आयटमवर चिन्हांकित करा.
काय पाठवायचे आणि काय किंमत द्यायची
तुमचे इनपुट
प्रत्येक कोटेशनने काय परत केले पाहिजे
वॉल आणि छतावरील रेखाचित्रे पुनरावृत्ती क्रमांकांसह
मंजूर आकार, रोल आणि कटऑफ साधने. केवळ भिंतीच्या ऑफरमध्ये, छताचे काम स्वतंत्रपणे सोर्स करायचे आहे ते ओळखा.
प्रोफाइलनुसार ऑर्डर, प्रकाशन वेळ, कट लांबी, प्रमाण आणि अंतिम मुदत
स्वीकृत दरांसह उत्पादन क्रम. सामायिक ऑफरने दोन्ही दिशांमध्ये बदलाच्या वेळा नमूद केल्या पाहिजेत.
वास्तविक कॉइल ग्रेड, कोटिंग, जाडी, रुंदी, आतील आणि बाहेरील व्यास, आणि वस्तुमान
प्रत्येक मार्गासाठी सामग्री श्रेणी, डीकॉइलर पर्याय आणि कोणतेही लोडिंग किंवा फीड उपकरणे तुम्ही पुरवठा करणे आवश्यक आहे.
कारखान्याची जागा, सर्वात लांब पॅनेल, स्टॅक आकार आणि पिकअप दिशा
स्टॅक रिमूव्हलद्वारे कॉइल लोडिंगपासून एक आकारमान लेआउट. एक्झिट रॅक आणि ऑटोमॅटिक स्टॅकर तुमच्या क्रूसाठी वेगवेगळे काम सोडतात.
(फेज वॉल्ट) (आपल्या मेव्हल आणि फेज) मध्ये पुरवठा.
पूर्ण रेषेसाठी kW किंवा kVA मध्ये रेट केलेले लोड, अँपिअर (A) मध्ये पुरवठा करंट आणि कोटसाठी आवश्यक असलेल्या इतर उपयुक्तता.
स्वीकृती आणि कमिशनिंगवर सहमत
शिपमेंट करण्यापूर्वी. रेखाचित्र आकारमान, कट-लांबी सहनशीलता, चेहरा स्थिती, प्रति स्टॅक तुकडे आणि स्टॅकचे प्रमाण यावर सहमत. समर्पित ओळीवर वॉल कट सूचीची चाचणी घ्या. दुहेरी स्तरावर, वेळ दोन्ही समान-अंतिम-चांगल्या-पॅनेलचा वापर करून स्वीकृत-नमुना नियमात बदलते. स्टॅकवर स्वीकृत ऑर्डरचे तुकडे मोजा.
तुमच्या मेक्सिको प्लांटमध्ये. खरेदीदार किंवा पुरवठादारास अनलोडिंग, पोझिशनिंग, कनेक्शन, ट्रायल कॉइल्स, कमिशनिंग आणि प्रशिक्षण वाटप करा. साइटवर कोणती तपासणी पुनरावृत्ती केली जाईल, कोण त्रुटी दूर करेल, प्रशिक्षण आणि हस्तपुस्तिका यांची भाषा आणि प्रवास कोण कव्हर करेल ते निर्दिष्ट करा.
समान ऑर्डर भरण्याच्या किंमतीची तुलना करा
प्रत्येक एकूण मध्ये खरेदीदार-पुरवलेल्या हाताळणी आणि कमिशनिंग घ्या. खरेदी केलेल्या छतावरील पॅनेलसाठी, वितरित पॅनेलची किंमत वापरा. कच्च्या छताच्या कॉइलची किंमत देखील जोडल्यास सामग्री दोनदा मोजली जाईल.
घट्ट-आठवड्याच्या वेळापत्रकाच्या बाजूला प्रत्येक संपूर्ण किंमत ठेवा. दुहेरी लेयरला अतिरिक्त शिफ्टची आवश्यकता असल्यास, त्याची किंमत समाविष्ट करा. बाहेरील छताच्या पुरवठादाराला तुमच्या ग्राहकांनी दिलेल्या सूचनांपेक्षा जास्त सूचना हवी असल्यास, कार्यक्षम बॅकअपची किंमत द्या. एकतर तुम्ही कोणती ऑफर निवडाल ते बदलू शकता.
वारंवार विचारले जाणारे प्रश्न
तुम्ही नंतर समर्पित भिंत ओळीत छप्पर पातळी जोडू शकता?
अचूक भिंत मशीन आणि प्रस्तावित छतावरील रेखाचित्रासाठी लिखित रेट्रोफिट ऑफरसाठी विचारा. तुम्ही कोणते भाग ठेवाल, ते काय बदलतील आणि भिंतीचे उत्पादन किती काळ थांबेल याची यादी पुरवठादाराकडे ठेवा. जोपर्यंत ते त्या व्याप्तीची पुष्टी करत नाही तोपर्यंत, केवळ भिंतीच्या क्षमतेवर समर्पित रेषेचे मूल्यांकन करा.
तुमच्या पाठवण्याच्या तारखा पूर्ण करू शकतील अशी ओळ निवडा
जेव्हा पीक वॉल शेड्यूल कडक असेल तेव्हा समर्पित वॉल लाइन आरक्षित करा आणि तुम्ही एका वेगळ्या मार्गाने ट्रकवर छप्पर घालू शकता. जेव्हा दोन्ही रेखाचित्रे फिट होतील तेव्हा दुहेरी लेयर शॉर्टलिस्ट करा आणि सहमत मिश्रित रन दोन्ही मुदती पूर्ण करेल. पहिला ट्रक निघण्यापूर्वी सोडलेला वेळ हा बहुतेक वेळा ऑफर दरम्यान निर्णय घेणारा आकृती असतो.
दोन आयटमाइज्ड कोटेशनसाठी info@rollformingmill.com वर BMS ईमेल करा. दोन्ही प्रोफाइल रेखाचित्रे पाठवा, प्रोफाइलनुसार ऑर्डर, कोटिंग आणि जाडी, कॉइलचे परिमाण, पॅनेलची लांबी, उपलब्ध मजल्यावरील जागा, विद्युत पुरवठा आणि कार्यक्षेत्र. तुम्हाला प्रत्येक प्रस्ताव कव्हर करायचा आहे तो आठवडा ओळखा.
1992 मध्ये स्थापन झालेली, BMS मशिनरी 2017 मध्ये XIAMEN BMS GROUP मध्ये सामील झाली. आमच्या चीनमधील उत्पादन नेटवर्कमध्ये 8 कारखाने, 6 मशीनिंग केंद्रे आणि 1 स्टील स्ट्रक्चर कंपनी समाविष्ट आहे, 30,000 m² पेक्षा जास्त व्यापलेली आहे. सहाय्यक क्रेडेन्शियल्समध्ये ISO9001:2015 गुणवत्ता व्यवस्थापन प्रमाणपत्र आणि SGS-जारी केलेले CE/UKCA मशिनरी अनुपालन पडताळणी यांचा समावेश आहे. XIAMEN BMS GROUP चा Dun & Bradstreet D‑U‑N‑S क्रमांक 55-379-8879 आहे.

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو