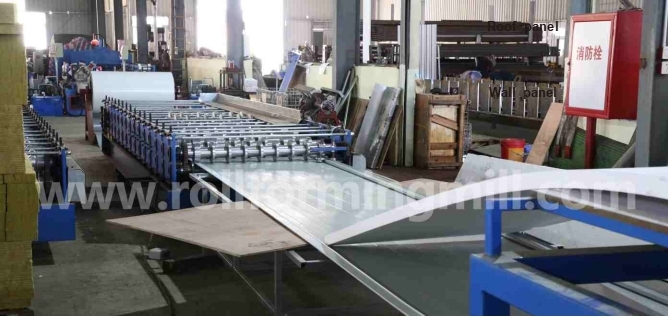
यदि पर्खाल आदेशहरूले तपाईंको व्यस्त उत्पादन विन्डोहरू भर्छन् र तपाईंसँग छत प्यानलहरूको लागि भरपर्दो स्रोत छ भने एक समर्पित भित्ता प्यानल रोल बनाउने मेसिन छनौट गर्नुहोस्। छत-र-भित्ता डबल तहले अर्थ दिन्छ जब तपाईंसँग दुई पुनरावर्ती प्रोफाइलहरू छन् र तिनीहरू बीचको स्विच सहित दुवै चलाउन पर्याप्त समय छ।
हप्तामा पहिलो हेर्नुहोस् जब दुवै उत्पादनहरू ढुवानी गर्नुपर्छ। अन्तिम पर्खाल अर्डर पछि ठूलो छत ब्याच फिट हुन सक्छ। सानो छानाको ब्याचले पनि पर्खाल डेलिभरी ढिलो गर्न सक्छ यदि यो मध्य-दौडमा आइपुग्छ र प्रेषण अघि दुई परिवर्तनहरू बाध्य पार्छ।
पर्खाल र छत प्रोफाइल माग परिभाषित गर्नुहोस्
आफ्नो पर्खाल र छत आदेश पछि रेखाचित्र संग सुरु गर्नुहोस्। यदि दुबैले एउटै अनुमोदित खण्ड प्रयोग गरेमा, रोलको एक सेटले दुबैलाई सेवा दिन सक्छ। रिब, किनारा विवरण, सामग्री दायरा र कटअफ जाँच गर्नुहोस्। रेखाचित्रहरू फरक हुँदा, एउटै प्रेषण मितिहरू विरुद्ध दुई उत्पादन मार्गहरू तुलना गर्नुहोस्।
दुबै प्रस्तावहरूको लागि एउटा अर्डर सूची बनाउनुहोस्
रेखाचित्र र स्टक। प्रत्येक रेखाचित्र संशोधनको आफ्नै रेखा दिनुहोस्। यसको विरुद्ध ग्रेड, कोटिंग र मोटाई रेकर्ड गर्नुहोस्। समान नामहरू अन्तर्गत बेचेका दुई प्यानलहरू फरक किनाराहरू हुन सक्छन् वा फरक पट्टी चौडाइहरू चाहिन्छ।
टुक्रा र लम्बाइ। मिटर (m) मा प्रत्येक कट लम्बाइमा मात्रा रेकर्ड गर्नुहोस्। उदाहरणका लागि, 6 मिटरमा 200 भित्ता प्यानलहरूलाई 1,200 रैखिक मिटर स्वीकृत प्यानलहरू चाहिन्छ। टुक्रा गणना राख्नुहोस् किनभने काट्ने र अनलोडिङ एक पटकमा एक पाना हुन्छ।
जारी र पठाउने। जब अर्डर र यसको कुण्डल तयार हुनेछ र जब समाप्त स्ट्याक प्रेषण मा हुनु पर्छ रेकर्ड गर्नुहोस्। अर्को शिफ्टमा जान सक्ने कामहरू चिन्ह लगाउनुहोस्। दिउँसो जारी गरिएको अर्डरलाई पहिले नै पठाइएको बिहानको दौडसँग समूहबद्ध गर्न सकिँदैन।
खरिद निर्णय गर्ने हप्ता पत्ता लगाउनुहोस्
सामान्य हप्तालाई एकसँग तुलना गर्नुहोस् जब दुबै उत्पादनहरू सँगै पठाउनु पर्छ। छानाको ढिलो अर्डरले पर्खालको ब्याचलाई बाधा पुर्याउने ठाउँमा चिन्ह लगाउनुहोस्। त्यो अवरोधको अर्थ दुई प्रोफाइल परिवर्तनहरू छन् यदि तपाईंले प्रेषण अघि पर्खाल अर्डरमा फर्कनु पर्छ।
समर्पित विकल्पको लागि, अवस्थित छत लाइनमा समय आरक्षित गर्नुहोस् वा बाहिरी आपूर्तिकर्ताबाट डेलिभरी प्रतिबद्धता प्राप्त गर्नुहोस्। यातायात र आगमन निरीक्षण समावेश गर्नुहोस्। जब छत र भित्ता स्ट्याकहरूले ट्रक साझा गर्छन्, समाप्त पर्खाल स्ट्याकले मात्र ढुवानी जारी गर्न सक्दैन।
समर्पित र साझा लेआउटहरू तुलना गर्नुहोस्
एक समर्पित पूर्व भित्ता खण्डको लागि उपलब्ध मेशिन समय राख्छ। एक डबल-लेयर रेखाले एउटा फ्रेममा दुई गठन गर्ने मार्गहरू राख्छ। एक सक्रिय प्रोफाइलको लागि योजना बनाउनुहोस् जबसम्म आपूर्तिकर्ताले दुवै मार्गहरू गठन गर्ने, काट्ने र सँगै डिस्चार्ज गर्ने प्रदर्शन गर्दैन। दुई स्तरहरू अझै पनि एक कटर वा प्राप्त स्थितिमा निर्भर हुन सक्छ।
साँघुरो स्क्रिनमा, दुबै प्रस्तावहरू हेर्नको लागि तालिकामा स्क्रोल गर्नुहोस्।
भित्ता-मात्र र दुई-प्रोफाइल लाइन विकल्पहरू
के तुलना गर्ने
समर्पित पर्खाल पूर्व
छत-र-भित्ता डबल तह
प्रोफाइल कभरेज
एउटा सहमत पर्खाल खण्ड। अर्को प्रमाणित मार्गमा छुट्टै छत खण्ड असाइन गर्नुहोस्।
प्रति निर्माण मार्ग एक स्वीकृत रेखाचित्र। पर्खाल र छत उपकरण पहिचान गर्नुहोस्।
सञ्चालन अनुक्रम
पर्खाल रन आफ्नो मेसिन समय राख्छ। अलग छत स्रोत मा क्षमता जाँच गर्नुहोस्।
परिवर्तनको दुबै दिशाहरू सहित अनुक्रमिक रेखामा एक पटकमा एउटा ब्याचको योजना बनाउनुहोस्।
कुण्डल खाम
प्रविष्टि उपकरण र रोलहरूको लागि पर्खाल कुण्डल अनुमोदन गर्नुहोस्। छत स्टक अलग जाँच गर्नुहोस्।
प्रत्येक स्तरको स्ट्रिप दायरा र साझा डिकोइलरको दुबै कुण्डलहरू ह्यान्डल गर्ने क्षमता जाँच गर्नुहोस्।
काट्ने
भित्ता कटरलाई आकार र सबैभन्दा छोटो लम्बाइमा मिलाउनुहोस्। छुट्टै छत काट्ने पुष्टि गर्नुहोस्।
प्रत्येक कटरको नाम दिनुहोस् र मर्नुहोस्। स्विच समयमा कुनै पनि परिवर्तन समावेश गर्नुहोस्।
समावेश ह्यान्डलिंग
मूल्य पर्खाल कुंडल लोड र प्यानल प्राप्त। छुट्टै बनाइएको छत प्यानलहरूको रसिद समावेश गर्नुहोस्।
दुबै निकास हाइट्सबाट हटाउन सकिने स्ट्याकमा मार्गको मूल्य। साझा यन्त्रहरू पहिचान गर्नुहोस्।
ढिलो छत अर्डर परीक्षण गर्नुहोस्
खरिद निर्णयको लागि तपाईंको आफ्नै कट सूची र प्रदर्शन दरहरू प्रयोग गर्नुहोस्। तलका आंकडाहरू एक चार-घण्टा विन्डोको लागि अनुमानहरू हुन्। उनीहरूले देखाउँछन् कि कसरी अर्डरले कुल सिफ्टमा फिट हुन सक्छ तर पहिलेको ट्रक छुटेको छ।
उपलब्ध समय। पर्खाल कुण्डल तयार र प्रेषण गर्न 240 मिनेट संग सुरु गर्नुहोस्। यो सञ्झ्यालमा कुनै ब्रेक वा असंबद्ध स्टपहरू मान्नुहोस्।
पर्खाल रन। तपाईंलाई 1,200 मिटर स्वीकृत भित्ता प्यानलहरू चाहिन्छ। काट्ने र स्ट्याकिंग मार्फत अनुमानित 10 मि/मिनेटमा, त्यो ब्याचले 120 मिनेट लिन्छ।
छत रन। तपाईलाई 600 मिटर स्वीकृत छत प्यानल चाहिन्छ। काट्ने र स्ट्याकिंग मार्फत 8 मि/मिनेटमा, त्यो ब्याचले 75 मिनेट लिन्छ।
प्रत्येक परिवर्तन। एउटा प्रोफाइलको अन्तिम स्वीकृत प्यानलबाट अर्कोको पहिलो स्वीकृत सेटअप नमूनासम्म 18 मिनेट मान्नुहोस्। कोइल, गाइड र आउटलेट समायोजन र स्टार्टअप अस्वीकारहरू समावेश गर्नुहोस्। नमूनालाई अलग राख्नुहोस् ताकि यसको लम्बाइले अर्डर विरुद्ध कुनै क्रेडिट प्राप्त गर्दैन।
यदि दुबै अर्डर सुरुमा तयार छन् र छत स्ट्याक अन्तिममा पठाउन सक्छ, पर्खाल र छत चलाउनुहोस्। एउटा परिवर्तनले 213 मिनेट (120 + 18 + 75) मा समाप्त हुन्छ। त्यो प्रेषण अघि 27 मिनेट छोड्छ।
जब छत अर्डर मिनेट 60 मा आइपुग्छ
यस पटक, रूफ स्ट्याक 165 मिनेटमा तयार हुनुपर्दछ। भित्ता ब्याच पहिले समाप्त गर्नाले 213 मिनेटमा छाना समाप्त हुनेछ। यसको सट्टा वाल रन विभाजित गर्नुहोस् र दुई हस्तान्तरणहरू पछ्याउनुहोस्।
मिनेट ०–६० · पर्खाल। पहिलो घण्टामा पर्खाल प्यानलहरूको 600 मिटर चलाउनुहोस्। बाँकी पर्खाल क्रम 600 मिटर छ।
मिनेट ६०–१५३ · छत। 18 मिनेटको लागि स्विच गर्नुहोस्, त्यसपछि 75 को लागि रूफ ब्याच चलाउनुहोस्। रूफ स्ट्याकले यसको म्याद 12 मिनेटमा खाली गर्दछ।
मिनेट १५३–२३१ · पर्खाल। 18 मिनेटको लागि फिर्ता जानुहोस् र 60 मा पर्खाल ब्याच समाप्त गर्नुहोस्। अन्तिम भित्ता स्ट्याक प्रेषण भन्दा 9 मिनेट अघि तयार छ।
स्विच गर्न कति समय लाग्न सक्छ?
पहिलो स्विच: बढीमा ३० मिनेट। रिलिज समय र रूफ रन रूफ डेडलाइनबाट घटाउनुहोस् (165 − 60 − 75)।
दुबै स्विचहरू संयुक्त: बढीमा 45 मिनेट। पूरा सञ्झ्यालबाट दुबै रन घटाउनुहोस् (२४० − १२० − ७५)। दुई परिवर्तनहरू समान समय लिन आवश्यक छैन।
यदि आपूर्तिकर्तालाई प्रत्येक दिशामा 25 मिनेट चाहिन्छ भने, रूफ स्ट्याक 160 मिनेटमा समाप्त हुन्छ र भित्ता स्ट्याक 245 मा समाप्त हुन्छ। प्रति स्विच 18 मिनेटमा पनि, अतिरिक्त 80 मिटर छत प्यानलले 10 मिनेट थप्छ। छत अझै पनि 163 मा समाप्त हुन्छ, तर पर्खाल 241 मा चिप्लिन्छ।
एउटै घडीमा छुट्टै छत मार्ग जाँच गर्नुहोस्
अनुमानित पर्खाल दरमा, समर्पित पूर्वले १२० मिनेटमा सबै १२०० मिटर समाप्त गर्छ। छतको स्रोतसँग रिलीजबाट डिस्प्याच (१६५ − ६०) मात्र १०५ मिनेट छ। ढुवानी र निरीक्षण सहित, त्यो समयमा 600 स्वीकृत मीटर डेलिभर गर्न सक्छ भनेर पुष्टि गर्नुहोस्।
सामान्य कुंडल र उपकरण अवरोधहरू जाँच गर्नुहोस्
प्रत्येक रेखाचित्रमा फिड चौडाइ र आवरण चौडाइ तुलना गर्नुहोस्। फिड चौडाइ रोलहरूमा प्रवेश गर्ने समतल पट्टी हो। कभर चौडाइ समाप्त प्यानल कभर गर्न अभिप्रेरित चौडाइ हो। स्ट्रिपले समतल अनुहारहरू र प्रत्येक मोडको वरिपरि विकसित लम्बाइ आपूर्ति गर्नुपर्छ। रिब डेप्थ, बेन्ड रेडियस र एज रिटर्नले कभर चौडाइ समान रहँदा पनि आवश्यक स्ट्रिप चौडाइ परिवर्तन गर्न सक्छ।
प्रत्येक रेखाचित्रलाई यसको कुण्डलीमा मिलाउनुहोस्
प्यानल आकार। रेखाचित्र संशोधन, रिब पिच र गहिराई, किनारा विवरण र सहिष्णुता आपूर्ति गर्नुहोस्। एउटै रेखाचित्रमा मिलिमिटर (मिमी) मा आवश्यक फिड चौडाइ र समाप्त कभर चौडाइ चिन्ह लगाउन आपूर्तिकर्तालाई सोध्नुहोस्।
सामग्री र समाप्त। वास्तविक स्टिल ग्रेड, कोटिंग र खुला अनुहार दिनुहोस्। mm मा मोटाई दायरा आधार धातु वा लेपित स्टकलाई जनाउँछ कि भनी उल्लेख गर्नुहोस्। जब कुण्डल विनिर्देशले यो दिन्छ मेगापास्कल (MPa) मा उपज शक्ति समावेश गर्नुहोस्।
वितरण बीच भिन्नता। तपाईंको कुण्डली आपूर्तिकर्ताले डेलिभर गर्न सक्ने मोटाई दायरा दिनुहोस्। यूएस स्टीलको रोल-फर्मिङ गाइड फर बिल्डिङ प्यानलले किन टुलिङ डिजाइन भौतिक गुण र गेज सहिष्णुताबाट सुरु हुन्छ भनेर बताउँछ। स्ट्रिप छोडे पछि स्प्रिंगब्याक रोलहरूले समाप्त रिब कोण परिवर्तन गर्न सक्छ। वास्तविक स्टकमा प्रोफाइल फिट पुष्टि गर्नुहोस्।
BMS ले YX25-211-844 लाई सूचीबद्ध गर्दछ स्वचालित पर्खाल प्यानल रोल बनाउने मेसिन । छत / भित्ता प्यानलहरूको लागि यसको उदाहरणले म्यानुअल वा हाइड्रोलिक डिकोइलर विकल्पहरू सहित ०.३–०.६ मिमी प्रीपेन्टेड ग्याल्भेनाइज्ड स्टिल (PPGI) प्रयोग गर्दछ।
छुट्टै छत खण्डलाई आफ्नै रेखाचित्र-आधारित डबल-लेयर प्रस्ताव चाहिन्छ। यसले प्रत्येक आकारको लागि रोल र कटअफ पहिचान गर्नुपर्छ। दुबै प्रयोगहरू उल्लेख गर्ने उत्पादनको नामले उपकरणको दोस्रो सेट समावेश गरिएको छ भनेर स्थापित गर्दैन।
BMS YX25-211-844 सूचीमा देखाइएका रोलहरू चरणहरूमा पाना बनाउँछन्। तपाईंलाई आवश्यक प्रोफाइलको लागि रेखाचित्रसँग समाप्त रिब र किनारहरू तुलना गर्नुहोस्।
मेसिनमा प्रत्येक कुण्डली पछ्याउनुहोस्
decoiler मा। भित्री व्यास, अधिकतम बाहिरी व्यास र पट्टी चौडाइ मिमीमा दिनुहोस्। किलोग्राम (kg) वा मेट्रिक टन (t) मा अधिकतम द्रव्यमान बताउनुहोस्। भित्री व्यास मेन्डरेल, कुण्डली समात्ने शाफ्टमा फिट हुनुपर्छ।
फिड गाइडहरूमा। प्रत्येक स्ट्रिप कसरी बन्ने स्तरमा पुग्छ भनेर आपूर्तिकर्तालाई देखाउन लगाउनुहोस्। दुईवटा कुण्डलहरू एउटै डिकोइलरमा फिट हुन सक्छन् तर फरक गाइड सेटिङहरू वा प्रविष्टि उचाइहरू चाहिन्छ।
मध्य-ब्याच स्विचमा। छानाको कुण्डल चल्दा आंशिक रूपमा प्रयोग गरिएको पर्खालको कुण्डल कहाँ जानेछ भन्ने निर्णय गर्नुहोस्। कुण्डलहरू साटासाट गर्न र थ्रेड गर्ने समय, साथै स्टेजिङको लागि ठाउँ समावेश गर्नुहोस्। फरक चौडाइ वा फिनिश एक साझा लाइन मा पनि अलग स्टक आवश्यक हुन सक्छ।
काट्ने र आउटपुट ह्यान्डलिङ तुलना गर्नुहोस्
एउटै कट सूचीबाट स्वीकृत स्ट्याकहरू तुलना गर्नुहोस्। छोटो पानाहरूले कटरमा बढी माग राख्छ। लामो पानाहरूलाई तपाईंको टोलीले स्ट्याक हटाउन सक्ने ठाउँमा स्पष्ट मार्ग चाहिन्छ। कुनै पनि सीमाले प्रेषण अघि उपलब्ध आउटपुट कम गर्न सक्छ।
600 मिटर क्रममा कटौतीहरू गणना गर्नुहोस्
US Steel को बिल्डिंग-प्यानल गाइडले बन्नु अघि प्रि-कट लाइन सियरिङ फ्ल्याट स्ट्रिप र बनाइएको प्यानललाई पोस्ट-कट लाइन कतर्न देखाउँछ। BMS ले YX25-211-844 कार्यप्रवाहमा म्यानुअल प्रि-कटर, हाइड्रोलिक पोस्ट कटर र एक्जिट र्याक सूचीबद्ध गर्दछ। सोध्नुहोस् कुन यन्त्रले तपाईंको प्रस्तावमा समाप्त लम्बाइ बनाउँछ।
2 मिटर प्रति प्यानलमा, 300 समाप्त कटौती। स्टप-टु-कट लाइनमा, प्रत्येक टुक्राको लागि फिड पज हुन्छ। यो छोटो लम्बाइमा ब्याच समयको लागि सोध्नुहोस्।
प्रति प्यानल 6 मिटरमा, 100 समाप्त कटौती। एउटै कुल लम्बाइले एक तिहाइ धेरै कटौतीको लागि कल गर्दछ। अर्को टुक्रा अगाडि बढ्दा लामो पानाहरूले कटर खाली गर्न सक्छ भन्ने पुष्टि गर्नुहोस्।
यदि एक आपूर्तिकर्ताले चलिरहेको कतरण प्रस्ताव गर्दछ भने, उद्धृत दरमा स्ट्रिप यात्रा गर्दा काटिएको प्रदर्शन गर्न सोध्नुहोस्। दुबै प्रोफाइलहरूको नमूनाहरूमा लम्बाइ, अन्त्य वर्गता र रिब आकार निरीक्षण गर्नुहोस्। तपाईंले ब्याच दर गणना गर्दा प्राप्त गर्ने अन्तमा स्वीकृत प्यानलहरू गणना गर्नुहोस्।
फ्याक्ट्री लेआउट सपोर्ट रोलरहरूमा तीन बिन्दुहरू ट्रेस गर्नुहोस् ।
पहिलो समर्थन गर्न कटर। रनआउट र्याक वा स्ट्याकरमा दुवै बाहिर निस्कने उचाइ र खाली ठाउँ चिन्ह लगाउनुहोस्। सबैभन्दा छोटो प्यानलले त्यो अन्तर कसरी पार गर्छ र सबैभन्दा लामो प्यानल कहाँ समर्थित छ भनी जाँच गर्नुहोस्।
पूर्ण स्ट्याकमा पहिलो समर्थन। प्रति स्ट्याक टुक्राहरू, स्ट्याकहरूको संख्या, प्यानल अभिमुखीकरण र स्वीकार्य समाप्ति निर्दिष्ट गर्नुहोस्। आपूर्तिकर्ताले स्तर परिवर्तन गर्दा कुन गाइड वा समर्थन गर्दछ र त्यो समायोजन कति समय लाग्छ भनेर देखाउन लगाउनुहोस्।
पिकअप गर्न पूर्ण स्ट्याक। स्तम्भहरू, गलियारेहरू, कुण्डलीहरू र तपाईंको अभिप्रेत लिफ्टिङ मार्ग मिमी वा m मा चिन्ह लगाउनुहोस्। स्ट्याक हटाउनको लागि लाइन रोक्नै पर्छ कि भनेर सोध्नुहोस्। एक समर्पित भित्ता रेखाको लागि, अन्य ठाउँमा बनाइएको छत स्ट्याकहरू प्राप्त गर्न ठाउँ पनि अनुमति दिनुहोस्।
बीएमएस डायमण्ड रिब/पीबीआर प्यानल स्ट्याकरमा प्रत्येक उद्धृत कटरबाट बिन्दुमा बाटो ट्रेस गर्नुहोस् जहाँ तपाईंको टोलीले समाप्त स्ट्याक हटाउन सक्छ।
दुई तुलनात्मक उपकरण उद्धरणहरू अनुरोध गर्नुहोस्
एकल खरिद संक्षिप्त विरुद्ध समर्पित भित्ता मेसिन र छत-र-भित्ता डबल तह अनुरोध गर्नुहोस्। एउटै सामग्री प्रयोग गर्नुहोस्, सूची काट्नुहोस्, उत्पादन विन्डो र डेलिभरी बिन्दु। आपूर्तिकर्ताहरूलाई यसको मूल्यको छेउमा कुनै पनि परिवर्तन गरिएको धारणा पहिचान गर्न सोध्नुहोस्। प्रत्येक सप्लायरलाई समावेश गरिएको, वैकल्पिक वा क्रेताद्वारा आपूर्ति गरिएको वस्तुहरू चिन्ह लगाउनुहोस्।
के पठाउने र के मूल्य निर्धारण गर्ने
तपाईंको इनपुटले
के फिर्ता गर्नुपर्छ
पर्खाल र छाना रेखाचित्रहरू परिमार्जन नम्बरहरू सहित
स्वीकृत आकारहरू, रोलहरू र कटअफ उपकरणहरू। भित्ता-मात्र प्रस्तावमा, छानाको काम छुट्टै स्रोतको पहिचान गर्नुहोस्।
प्रोफाइल, रिलिज समय, कट लम्बाइ, मात्रा र समय सीमा
स्वीकृत दरहरूसँग उत्पादन अनुक्रम। साझा प्रस्तावले दुवै दिशामा परिवर्तन समयहरू राज्य गर्नुपर्छ।
वास्तविक कुण्डल ग्रेड, कोटिंग, मोटाई, चौडाइ, भित्र र बाहिर व्यास, र ठूलो
प्रत्येक मार्गको लागि सामग्री दायरा, डिकोइलर विकल्प र तपाईंले आपूर्ति गर्नुपर्ने कुनै पनि लोडिङ वा फिड उपकरण।
कारखाना ठाउँ, सबैभन्दा लामो प्यानल, स्ट्याक साइज र पिकअप दिशा
स्ट्याक हटाउने माध्यमबाट कुण्डल लोडिङबाट एक आयाम लेआउट। एउटा निकास र्याक र एक स्वचालित स्ट्याकरले तपाईंको टोलीका लागि फरक काम छोड्छ।
प्रमाणित गर्नुहोस् (तपाईको Mezvolts) फेज र प्लान्टमा आपूर्ति
kW वा kVA मा पूरा लाइनको लागि मूल्याङ्कन गरिएको लोड, एम्पीयर (A) मा आपूर्ति वर्तमान, र उद्धरण आवश्यक अन्य उपयोगिताहरू।
स्वीकृति र कमीशनमा सहमत
ढुवानी अघि। रेखाचित्रको आयाम, कट-लम्बाइ सहिष्णुता, अनुहारको अवस्था, प्रति स्ट्याक र स्ट्याक मात्रामा सहमत हुनुहोस्। समर्पित लाइनमा पर्खाल कट सूची परीक्षण गर्नुहोस्। दोहोरो तहमा, समय दुबै एउटै अन्तिम-राम्रो-प्यानल प्रयोग गरेर स्वीकार्य-नमूना नियममा परिवर्तन हुन्छ। स्ट्याकमा स्वीकृत अर्डर टुक्राहरू गणना गर्नुहोस्।
तपाईको मेक्सिको प्लान्टमा। क्रेता वा आपूर्तिकर्तालाई अनलोडिङ, पोजिसनिङ, जडान, परीक्षण कुण्डल, कमीशन र प्रशिक्षण आवंटित गर्नुहोस्। कुन-कुन जाँचहरू साइटमा दोहोर्याइने छन्, कसले कमीलाई सच्याउछ, तालिम र म्यानुअलहरूको लागि भाषा, र कसले यात्रालाई समेट्छ निर्दिष्ट गर्नुहोस्।
समान अर्डरहरू भर्ने लागत तुलना गर्नुहोस्
प्रत्येक कुलमा क्रेता-आपूर्ति ह्यान्डलिंग र कमीशन लिनुहोस्। खरिद गरिएको छत प्यानलहरूको लागि, डेलिभर गरिएको प्यानल मूल्य प्रयोग गर्नुहोस्। कच्चा छानाको कुण्डलीको लागत पनि थप्दा सामग्री दुई पटक गणना हुनेछ।
कडा-हप्ता तालिकाको छेउमा प्रत्येक पूर्ण मूल्य राख्नुहोस्। यदि दोहोरो तहलाई अतिरिक्त परिवर्तन चाहिन्छ भने, यसको लागत समावेश गर्नुहोस्। यदि बाहिरी छत आपूर्तिकर्तालाई तपाइँका ग्राहकहरूले दिनु भन्दा बढी सूचना चाहिन्छ भने, कार्ययोग्य ब्याकअपको मूल्य दिनुहोस्। या त तपाईंले कुन प्रस्ताव रोज्नुहुन्छ परिवर्तन गर्न सक्नुहुन्छ।
बारम्बार सोधिने प्रश्नहरू
के तपाइँ पछि समर्पित पर्खाल रेखामा छत स्तर थप्न सक्नुहुन्छ?
सटीक पर्खाल मेसिन र प्रस्तावित छत रेखाचित्रको लागि लिखित रेट्रोफिट प्रस्तावको लागि सोध्नुहोस्। आपूर्तिकर्तासँग कुन भागहरू तपाईंले राख्नुहुनेछ, यसले के प्रतिस्थापन गर्नेछ र कति लामो पर्खाल उत्पादन बन्द हुनेछ भन्ने सूची राख्नुहोस्। जबसम्म यसले त्यो दायरा पुष्टि गर्दैन, यसको पर्खाल-मात्र क्षमतामा समर्पित रेखाको मूल्याङ्कन गर्नुहोस्।
तपाईंको प्रेषण मितिहरू पूरा गर्न सक्ने लाइन छनौट गर्नुहोस्
एक समर्पित भित्ता रेखा रिजर्भ गर्नुहोस् जब शिखर पर्खाल तालिका तंग छ र तपाईं छत स्ट्याक ट्रक मा अलग मार्ग मार्फत राख्न सक्नुहुन्छ। दुबै रेखाचित्रहरू फिट हुँदा र सहमत मिश्रित दौडले दुवै समयसीमा बनाउँदा डबल तहलाई सर्टलिस्ट गर्नुहोस्। पहिलो ट्रक छोड्नु अघि छोडेको समय प्रायः प्रस्तावहरू बीच निर्णय गर्ने आंकडा हो।
दुई वस्तुगत उद्धरणहरूको लागि info@rollformingmill.com मा BMS इमेल गर्नुहोस्। दुवै प्रोफाइल रेखाचित्र, प्रोफाइल, कोटिंग र मोटाई, कुण्डल आयाम, प्यानल लम्बाइ, उपलब्ध भुइँ ठाउँ, विद्युत आपूर्ति र कमीशन स्कोप द्वारा अर्डर पठाउनुहोस्। तपाईंले प्रत्येक प्रस्तावलाई कभर गर्न चाहनुभएको हप्ता पहिचान गर्नुहोस्।
1992 मा स्थापित, BMS मेसिनरी 2017 मा XIAMEN BMS GROUP मा सामेल भयो। चीनमा हाम्रो उत्पादन नेटवर्कमा 30,000 m² भन्दा बढी कभर गर्ने 8 कारखाना, 6 मेसिनिङ केन्द्र र 1 स्टिल संरचना कम्पनी समावेश छ। समर्थन प्रमाणहरूमा ISO9001: 2015 गुणस्तर व्यवस्थापन प्रमाणीकरण र SGS- जारी गरिएको CE/UKCA मेसिनरी अनुपालन प्रमाणीकरणहरू समावेश छन्। XIAMEN BMS GROUP को Dun & Bradstreet D‑U‑N‑S नम्बर 55-379-8879 हो।

 日本語
 한국어
 ไทย
 繁體中文
 العربية
 فارسی
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 Nederlands
 Tiếng Việt
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Беларуская мова
 Esperanto
 मराठी
 پښتو