


BMS Maskiner · Profilledd produktion
Box rännmaskin
Välj formningsvägen runt din boxprofil.
För tillverkare av metalltak och regngods: jämför rullmatad rullformning med plåtböjning med hjälp av din sektionsgeometri, kantdetaljer och beställningsmix.
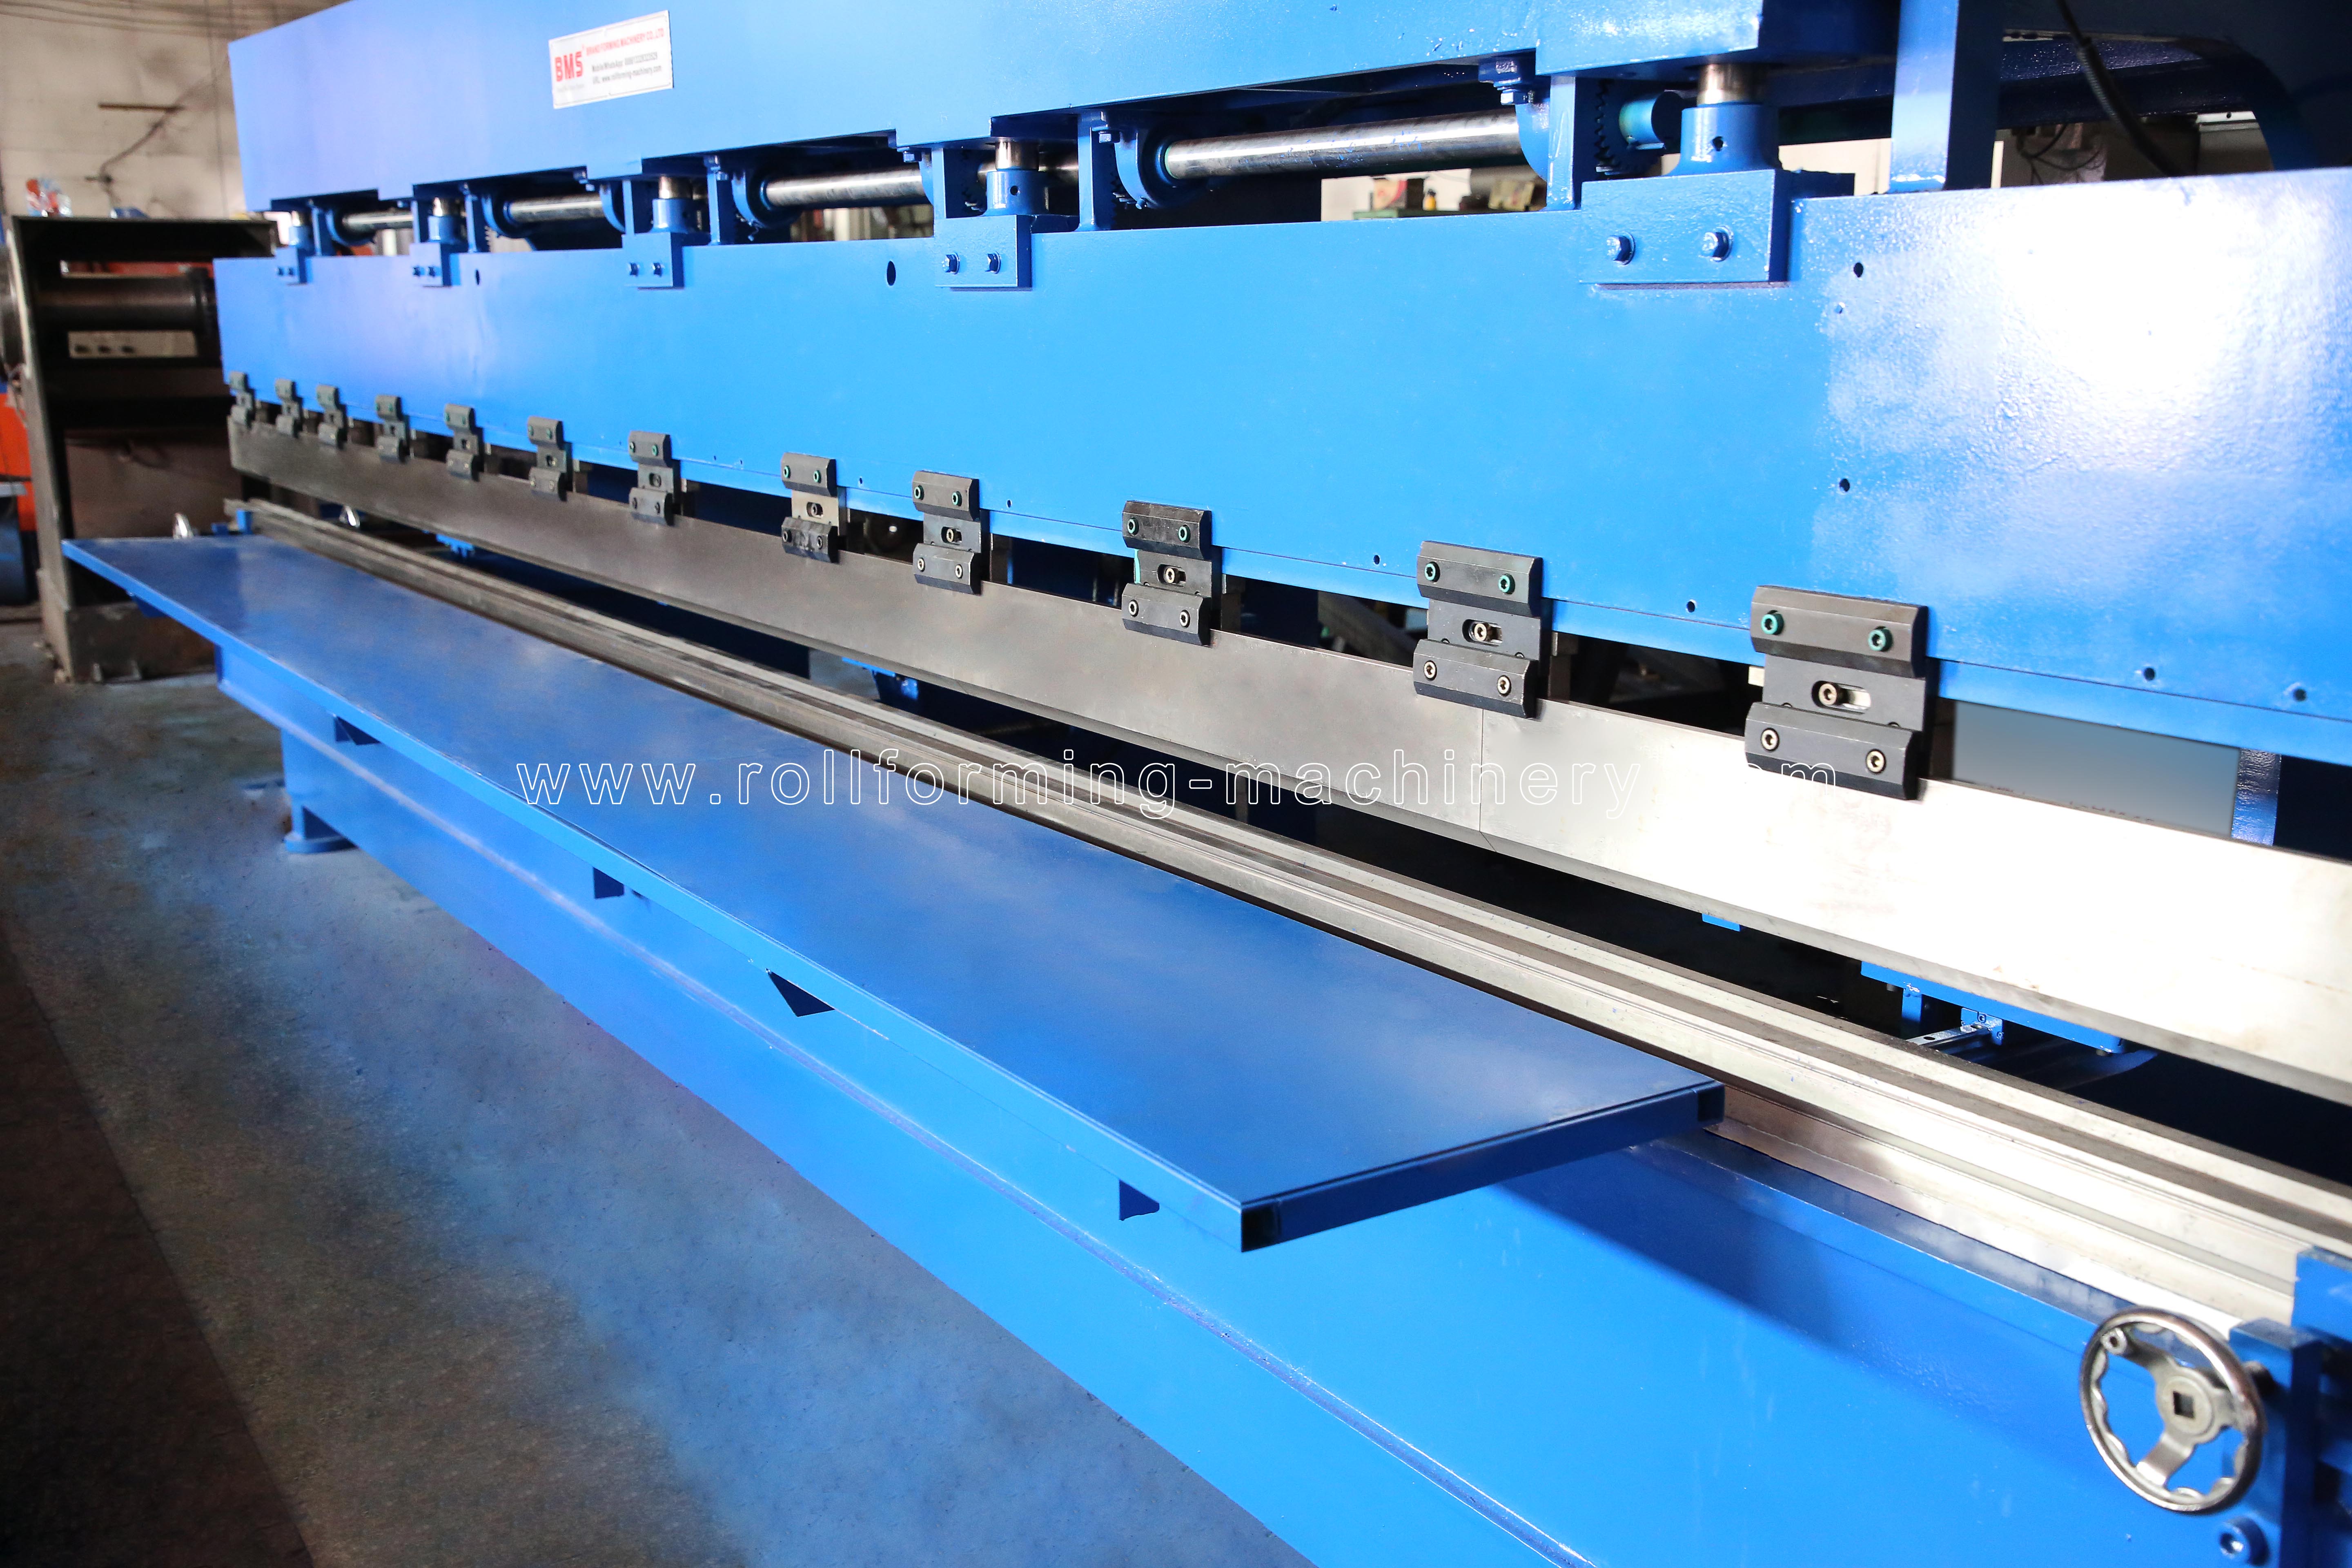
BMS arkbockningsverktyg
01 · Börja med avsnittet
Definiera den färdiga boxrännans profil
En lådränna är en öppen rektangulär eller nästan rektangulär kanal. Basen, vägghöjderna och toppöppningen kan skilja sig åt; enbart ett storleksnamn definierar inte verktyget.
Öppning och basbredd. Mät O mellan de inre väggytorna på höjd D. Definiera insidan/utsidan och hörnbasen för B på din ritning; dimensionera de övre läpparna separat.
Fram- och bakväggar. Ge bakhöjden Hb och framhöjden Hf från samma basdatum till deras angivna kantdatum. Visa raka eller lutande väggar och deras vinklar separat.
Radier och vinklar. Ange invändiga böjradier, färdiga väggvinklar och deras toleranser. Hörnradier påverkar passform och utvecklad bredd; skarpa hörn är inte en nollradiespecifikation.
Kanter och gränssnitt. Måttreturer, fållar eller lockar. Inkludera passande fäste, gavel, utlopp och skarvdetalj där de kontrollerar passformen.
Slät kant
Ange skärkanten och dess efterbehandlingskrav.
Återläppen
Dess riktning och bredd påverkar verktygets åtkomst och fästets passform.
Fåll eller lock
Ge kantsektionen och gapet eller diametern, inte bara dess namn.
02 · Matcha beställningsmönstret
Lådränna maskin val: spole eller plåt?
Utvärdera rullmatad rullformning när en lådsektion upprepas över många beställningar. Utvärdera plåtböjning när sektioner och ämnen ändras ofta. Geometri, verktyg och hela produktionscykeln avgör passformen.

Spolmatad rullformning
Tänk på det för återkommande avsnitt och långa körningar. En valssekvens bildar samma tvärsnitt kontinuerligt; cutoff anger den färdiga längden. Bas, väggar och kanter måste passa de föreslagna rullarna och fräsen.
Väg spolladdning, ställ in skrot, skärcykler och stödd avlastning mot repetitionsmönstret. En ny sektion kan behöva andra verktyg.
Spolehantering → matning och formning → profilskärning → stödd insamling

Skärplåtsböjning
Tänk på det för olika ämnen och växlande sektioner. En kantpress bildar ämnet genom en sekvens av punch-and-die-böjar. Att ändra inställningar kan ta emot olika arbeten, men väggdjup, returer och genomförda böjar måste lämna utrymme för verktyg och borttagning av delar.
Inkludera ämnesförberedelse, mätning, ompositionering och stöd för långa delar. Fler böjar och hantering kan begränsa accepterad effekt även när geometrin är genomförbar.
Blankförberedelse → mät- och böjsekvens → inspektion → hantering med stöd
Bläddra i tabellen för att jämföra båda rutterna.
| Beslut | Rullformningsväg | Plåtböjningsväg |
|---|---|---|
| Profilförändringar | Bedöm rulluppsättningar, kantstationer, styrinställningar och avskärningskompatibilitet för varje sektion. | Bedöm verktyg, mätpositioner, böjsekvens och utdragsspel för varje del. |
| Längd och ändar | Matcha klipplängdsområde, sektionsstöd och slutkvalitet till den färdiga delen. | Matcha ämnes- och böjlängd, ändförberedelse och stöd till den valda utrustningen. |
| Godkänd utgång | Räkna säljbar produktion efter lastning, installation, skärcykler, inspektion och lossning; enbart matningshastighet är inte växlingsutgång. | Räkna säljbar produktion efter ämnesskärning, varje bockning, ompositionering, inspektion och hantering; Enbart slaghastighet är inte växlingsutgång. |
En blandad verkstad kan använda båda. Upprepade rännlängder och varierade ändstycken eller övergångar behöver inte använda samma formningsväg. Definiera huvudsektionen och sekundära delar separat.
03 · Kontrollera verktygsbanan
Kantdetaljen kan ändra formningsvägen
Väggdjup, inåtgående returer och slutna kanter påverkar hur en del närmar sig verktyget, formas och kommer ut. Granska hela avsnittet och böjsekvensen innan du fixerar utrustningens omfattning.


Retur, fållar och lockar
En fåll lägger till en första böjning och ett stängningssteg; en krull behöver lämpliga formverktyg. En inåtgående retur kan blockera senare böjar eller borttagning av delar. Se över om kanten måste bildas innan väggarna stängs. Rullformning kräver också en kantsekvens, stationer och utrymmen anpassade till detaljen.
Djupa eller lutande väggar
Redan formade väggar upptar verktygsutrymmet. Kontrollera spelet vid varje krök och under utdragning, inklusive mätning och delrotation. På en kantpress måste kraft och långdelad stöd passa materialet, tjockleken och arbetslängden; Enbart vägghöjd är inte en kapacitetskontroll.
Skärning och sekundära delar
En avskärning måste stödja sektionen utan att krossa hörn eller deformera dess kant. Ange om utloppshål, skåror, ändstycken, hörn och skarvar behöver separata operationer eller specificerad inline-utrustning.
04 · Definiera metallen
Ange materialet och det synliga ansiktet
Enbart tjocklek är inte en bildande specifikation. Ange metallkvalitet, mekaniska egenskaper och finish tillsammans med sektionen.
Betyg och tjocklek
Ange tjocklek i mm eller tum, dess tolerans och om det är basmetall eller total belagd tjocklek. Ett mätarnamn behöver också sin materialspecifika tjocklek. Identifiera stålkvalitet eller legering/härdning: lika tjocklek betyder inte lika böjkraft, radie eller återfjädring, den elastiska återhämtningen efter lossning.
Coil eller cut-sheet förberedelse
Ange det medföljande formatet och tillgängliga lagermått. Beräkna framkallad remsa eller ämnesbredd med hjälp av böjtillägg eller avdrag för valt material, radier och verktygsprocess. Inkludera alla väggar och kantdetaljer; färdig lådbredd är inte spolbredd.
Beläggning och verktygskontakt
Identifiera det kosmetiska ansiktet, beläggningen och eventuell skyddsfilm. Bedöm kontakten med guiden, valsen, formen och stödet med den faktiska finishen. Granska beläggningsskador, skåror och filmbeteende efter hela formnings- och skärsekvensen, inklusive eventuell fållstängning.


05 · Definiera profilfamiljen
En ny längd är inte ett nytt tvärsnitt
Ge varje sektion ett eget profil-ID och måttritning, med en revidering. Anpassade verktyg för en profil skapar inte ett obegränsat storleksintervall eller en växlingsmetod för varje annan profil.
Längden ändras
Med oförändrad tvärsektion, jämför klipplängdsinställningar, slutförberedelser och stöd. Plåtvägen behöver också en blank- och bocklängd som passar utrustningen.
Leverans: färdiga längder och deras återkommande kvantiteter.
Bas, vägg eller vinkelförändringar
För spolproduktion, granska guider, rullar och skärgeometri. För plåtproduktion, granska verktyg, mätpositioner, böjsekvens och utdragsspel.
Leverans: separata dimensionerade sektioner och bytesfrekvens.
Kant- eller materialförändringar
En annan retur, fåll eller lock kan behöva en annan verktygsbana. En annan kvalitet, tjocklek eller finish kan ändra radie, återfjädring och kontaktförhållanden.
Utbud: kantförstoringar och ett materialregister för varje sektion.
För ett förslag med flera profiler, definiera de inkluderade sektionerna, verktygen, avskärningsdelarna, installationsarbetet och provacceptans för varje konfiguration.

06 · Granska en färdig del
Mät provet, inte bara dess nominella storlek
Acceptera den färdiga delen mot dess ritning med hjälp av specificerat lager och överenskomna stöd efter lossning. Kontrollera tvärsnitt och fullängds skick; en bra slutvy kan inte beskriva hela delen.
- Sektionsgeometri
Mät bas och fri öppningsbredd, både vägghöjder, vinklar och innerradier vid definierade positioner nära båda ändar och mitten av längden. Bedöm den frigjorda sektionen, inte vinkeln medan verktyget är laddat.
- Kanter och anslutningar
Kontrollera returbredd, fållgap eller lockform. Provmontera relevant fäste, skarv och ändlock utan att tvinga sektionen.
- Klippta ändar och yta
Inspektera längden, ändens rakhet, grader och lokal förvrängning. Undersök det kosmetiska ansiktet för skåror, beläggningssprickor och hanteringsmärken.
- Fullängdshantering
Bedöm båge och vrid på ett definierat stödarrangemang. Planera utloppsstöd, lyft och packning så att tunna väggar och kanter behåller sin form.
Kom överens om ritningsrevision, lagerförteckning, supportarrangemang och provtagningsplan före försöket. Inkludera uppstart, stadig produktion och varje föreslagen profil/materialkombination i acceptansen.
07 · Se över utrustningen
Utvald BMS-formningsutrustning
Börja med den relevanta formningsvägen och granska sedan den namngivna utrustningen. Din boxsektion och material definierar verktygen som krävs för den föreslagna konfigurationen.
Cut-sheet rutt
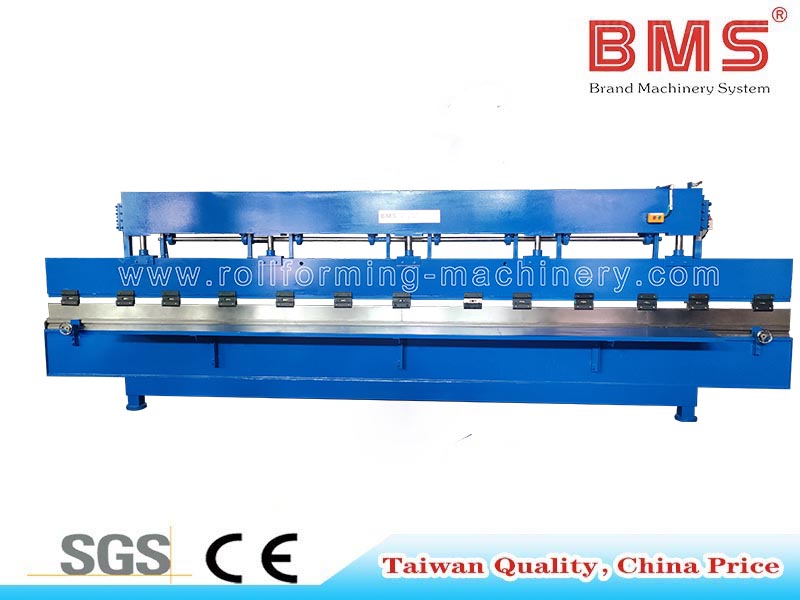
6,2M plåtbockningsmaskin
BMS kantpresssutrustning för enkla rännsektioner och taklister. Utvärdera stans-/matrisgeometri, böjsekvens, arbetslängd, kraft och delspel för din boxsektion.
Se BMS plåtbockningsutrustning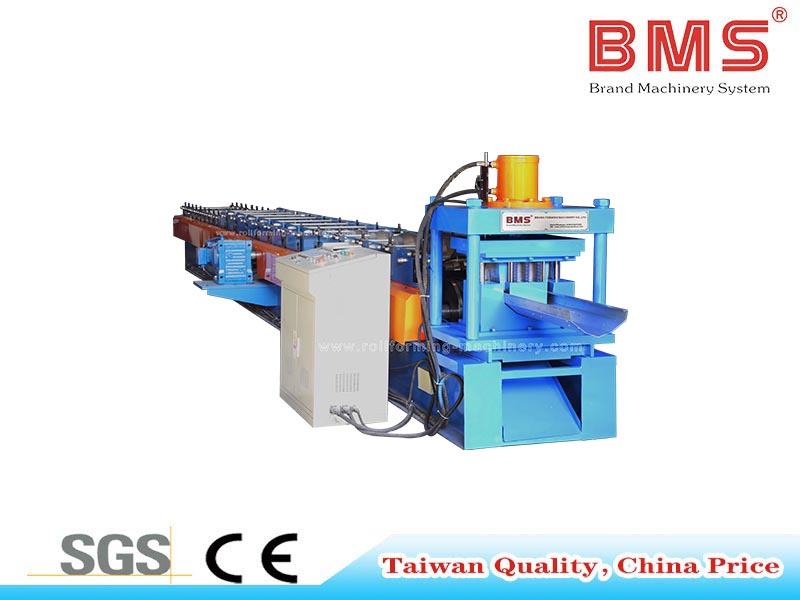
Spolamatad väg
Sömlös rännlinje med valfri stansning
En BMS spolmatad rännledningsreferens med valfri hålslagning. Matcha din lådsektion med den föreslagna rullverktygen, avskärningen, håloperationerna och den stödda utgången i konfigurationsbeskrivningen.
Se den valfria stansningsrännan08 · Fortsätt utvärderingen
Relaterade inköps- och produktionsresurser
Bredare utrustning och offertomfång
Jämför allmänna konfigurationer av rännmaskin, spolhantering och offertförberedelse på BMS inköpssida.
Granska bredare köpalternativ för rännaAllmänna rullformningskontroller
Förbered produktmått, kontraktskomponentkontroller, provproduktion och ytfinishfrågor.
Läs guiden för godkännande av utrustningBMS tekniska frågor och inställningar
Granska profilens genomförbarhet, skiss och fabriksförberedelser som behövs för installation och driftsättning.
Läs BMS genomförbarhet och inställningar FAQ09 · Förbered en användbar diskussion
Skicka ett produktionskort med lådprofil
Visa vad du behöver göra och hur beställningarna upprepas. Dessa ingångar ansluter din sektion till formningsvägen och utrustningens omfattning.
För produktion i USA, Saudiarabien, Ryssland, Indien eller Mexiko, inkludera den faktiska fabriksplatsen, elförsörjningen och nödvändig maskindokumentation i samma dokument.
- 1. Färdig sektion och gränssnitt
Måttritning eller prov; invändigt/utvändigt underlag, enheter, väggvinklar, radier, kantdetaljer, passande delar och ritningsrevision.
- 2. Material och finish
Kvalitet eller legering/härdning; tjocklek i mm eller tum, dess basmetall/belagda bas och tolerans; mekaniska egenskaper, beläggning, film och synligt ansikte.
- 3. Längder och acceptans
Erforderliga längder, rittoleranser och snitt-, snitt-, yt- och passningskontroller som behövs för säljbara delar.
- 4. Upprepa order och varianter
Efterfrågan per profil, batchstorlek, variantfrekvens och säljbara stycken eller meter per skift; inkluderar skifttid, bemanning och hanteringsantaganden.
- 5. Lager och extra operationer
Tillförsel av spiral eller skuren ark, tillgängliga bredder om kända och nödvändiga utlopp, ändlock, hörn eller skarvar.
- 6. Plats och hantering
Arbetsområde, långdelad stöd och lyft; faktisk spänning, frekvens och fas; destination, installationsbehov och projektkrävda maskindokument.
Box rännmaskin frågor
Termerna beskriver olika aspekter och kan överlappa varandra. Rutan beskriver tvärsnittet; sömlös ränntillverkning bildar längder från spole utan skarv längs varje formad bana; regnränna beskriver användningen. Uttag, hörn och sammanfogade banor behöver fortfarande anslutningsdetaljer. Välj efter avsnitt, material och process, inte enbart efter etiketten.
Nej. Ange vilket mått namnet avser och ange faktiska mått i tum eller mm. Profiler som delar ett nominellt sjutumsnamn kan skilja sig åt i fri öppning, basbredd, vägghöjder, vinklar och kanter.
Ja. Börja med en dimensionerad skiss och foton av ett fysiskt prov. Märk enheter, in-/yttermått, material och kantdetaljer. BMS erbjuder förstudier och profilskissning som en del av sin kundanpassade rullformningstjänst.
Identifiera dessa delar separat. En huvudrännebildande väg definierar inte i sig själv utlopp, ändlock, hörn eller sammanfogningsoperationer. Lägg de nödvändiga sekundära verktygen eller processerna i utrustningens omfattning.
Ställ in gränser för sektionsmått, väggvinklar, längd, båge/vridning, kapade ändar, finish och passform på den färdiga detaljritningen. Definiera support- och mätvillkor med leverantören. Nominell maskinstorlek eller en enda generisk tolerans kan inte definiera acceptans för varje boxprofil.
Från sektion till produktion
Förvandla din boxprofil till ett produktionskort
Dela hela avsnittet, metallspecifikationen och repetitionsmönstret med BMS. Starta en fokuserad diskussion om formningsvägen, verktygen och utrustningens omfattning för din rännproduktion.
