


BMS Machinery · Produksyon na pinangungunahan ng profile
Box Gutter Machine
Piliin ang bumubuo ng ruta sa paligid ng iyong profile sa kahon.
Para sa mga tagagawa ng metal roofing at rainware: ihambing ang coil-fed roll forming sa sheet bending gamit ang geometry ng iyong seksyon, mga detalye ng gilid at order mix.
BMS sheet-bending tooling
01 · Magsimula sa seksyon
Tukuyin ang natapos na profile ng gutter ng kahon
Ang box gutter ay isang bukas na hugis-parihaba o malapit-parihaba na channel. Ang base, taas ng pader at tuktok na pagbubukas ay maaaring magkakaiba; ang isang sukat na pangalan lamang ay hindi tumutukoy sa tooling.
Pagbubukas at lapad ng base. Sukatin ang O sa pagitan ng mga nasa loob ng dingding na nakaharap sa taas D. Tukuyin ang loob/labas at sulok na batayan para sa B sa iyong guhit; hiwalay na sukatin ang tuktok na labi.
Mga dingding sa harap at likod. Ibalik ang taas Hb at harap na taas Hf mula sa parehong base datum sa kanilang mga nakasaad na gilid na datum. Ipakita ang mga tuwid o hilig na dingding at ang mga anggulo nito nang hiwalay.
Radii at anggulo. Tukuyin ang inside bend radii, mga natapos na anggulo ng dingding at ang kanilang mga tolerance. Ang radii ng sulok ay nakakaapekto sa fit at nabuong lapad; Ang matatalim na sulok ay hindi isang zero-radius na detalye.
Mga gilid at interface. Pagbabalik ng dimensyon, hems o curls. Isama ang mating bracket, end cap, outlet at joint detail kung saan kinokontrol ng mga ito ang fit.
Payak na gilid
Tukuyin ang cut edge at ang kinakailangan sa pagtatapos nito.
Ibalik ang labi
Ang direksyon at lapad nito ay nakakaapekto sa pag-access ng tool at attachment fit.
Hem o kulot
Ibigay ang gilid na seksyon at gap o diameter, hindi lamang ang pangalan nito.
02 · Itugma ang pattern ng order
Mga pagpipilian sa box gutter machine: coil o sheet?
Suriin ang coil-fed roll forming kapag umuulit ang isang box section sa maraming order. Suriin ang pagbaluktot ng sheet kapag ang mga seksyon at blangko ay madalas na nagbabago. Ang geometry, tooling at ang kumpletong ikot ng produksyon ang magpapasya sa akma.

Coil-fed roll forming
Isaalang-alang ito para sa mga umuulit na seksyon at mahabang pagtakbo. Ang isang roll sequence ay bumubuo ng parehong cross-section na tuloy-tuloy; itinatakda ng cutoff ang natapos na haba. Ang base, mga dingding at mga gilid ay dapat na angkop sa iminungkahing mga rolyo at pamutol.
Timbangin ang pag-load ng coil, pag-setup ng scrap, pag-cut cycle at suportadong pag-unload laban sa pattern ng repeat-order. Ang isang bagong seksyon ay maaaring mangailangan ng iba't ibang mga tool.
Paghawak ng coil → pagpapakain at pagbuo → pagputol ng profile → suportadong koleksyon

Cut-sheet baluktot
Isaalang-alang ito para sa iba't ibang mga blangko at pagbabago ng mga seksyon. Binubuo ng press brake ang blangko sa pamamagitan ng pagkakasunod-sunod ng mga punch-and-die bends. Ang pagpapalit ng mga setup ay maaaring tumanggap ng iba't ibang trabaho, ngunit ang lalim ng pader, mga pagbabalik at natapos na mga liko ay dapat mag-iwan ng puwang para sa tooling at pagtanggal ng bahagi.
Isama ang blangko na paghahanda, pagsukat, muling pagpoposisyon at suporta sa mahabang bahagi. Maaaring limitahan ng higit pang mga liko at paghawak ang tinatanggap na output kahit na ang geometry ay magagawa.
Blangkong paghahanda → gauge at pagkakasunud-sunod ng liko → inspeksyon → suportadong paghawak
Mag-scroll sa talahanayan upang ihambing ang parehong mga ruta.
| Desisyon | Roll-forming route | Sheet-bending route |
|---|---|---|
| Mga pagbabago sa profile | Suriin ang mga roll set, edge station, guide settings at cutoff compatibility para sa bawat seksyon. | Suriin ang mga tool, mga posisyon ng gauge, pagkakasunud-sunod ng liko at clearance ng pagkuha para sa bawat bahagi. |
| Haba at dulo | Itugma ang hanay ng cut-length, suporta sa seksyon at kalidad ng pagtatapos sa natapos na bahagi. | Itugma ang blangko at haba ng liko, paghahanda at suporta sa dulo sa napiling kagamitan. |
| Tinanggap na output | Bilangin ang mabibiling output pagkatapos mag-load, mag-setup, mag-cut cycle, mag-inspeksyon at mag-unload; Ang bilis ng feed lamang ay hindi shift output. | Bilangin ang mabibiling output pagkatapos ng blangko na pagputol, bawat liko, muling pagpoposisyon, inspeksyon at paghawak; Ang bilis ng stroke lamang ay hindi shift output. |
Ang isang halo-halong workshop ay maaaring gumamit ng pareho. Ang mga paulit-ulit na haba ng gutter at iba't ibang mga takip ng dulo o mga transition ay hindi kailangang gumamit ng parehong ruta ng pagbuo. Tukuyin nang hiwalay ang pangunahing seksyon at pangalawang bahagi.
03 · Suriin ang landas ng tool
Maaaring baguhin ng detalye ng gilid ang ruta ng pagbuo
Nakakaapekto ang lalim ng pader, papasok na pagbabalik at mga saradong gilid kung paano lumalapit ang isang bahagi sa tool, bumubuo at lumalabas. Suriin ang kumpletong seksyon at pagkakasunud-sunod ng liko bago ayusin ang saklaw ng kagamitan.


Bumalik, hems at kulot
Ang isang hem ay nagdaragdag ng isang paunang liko at isang pagsasara ng hakbang; ang isang kulot ay nangangailangan ng angkop na mga tool sa pagbuo. Maaaring harangan ng papasok na pagbabalik ang mga baluktot sa ibang pagkakataon o pag-alis ng bahagi. Suriin kung ang gilid ay dapat mabuo bago magsara ang mga dingding. Ang pagbuo ng roll ay nangangailangan din ng isang gilid na pagkakasunud-sunod, mga istasyon at mga clearance na angkop sa detalye.
Malalim o hilig na pader
Ang mga nabuo nang pader ay sumasakop sa espasyo ng tool. Suriin ang clearance sa bawat liko at sa panahon ng pagkuha, kabilang ang pagsukat at pag-ikot ng bahagi. Sa isang press brake, ang puwersa at mahabang bahagi na suporta ay dapat na angkop sa materyal, kapal at haba ng pagtatrabaho; Ang taas ng pader lamang ay hindi isang pagsusuri sa kapasidad.
Pagputol at pangalawang bahagi
Ang isang cutoff ay dapat suportahan ang seksyon nang walang pagdurog sa mga sulok o pagpapapangit ng gilid nito. Sabihin kung ang mga butas sa labasan, bingot, takip ng dulo, sulok at magkasanib na piraso ay nangangailangan ng hiwalay na operasyon o tinukoy na inline na kagamitan.
04 · Tukuyin ang metal
Tukuyin ang materyal at ang nakikitang mukha
Ang kapal lamang ay hindi isang bumubuong detalye. Ibigay ang grado ng metal, mga mekanikal na katangian at tapusin kasama ang seksyon.
Grado at kapal na batayan
Ibigay ang kapal sa mm o pulgada, ang tolerance nito, at kung ito ay base metal o kabuuang kapal ng coated. Kailangan din ng pangalan ng gauge ang kapal nito na partikular sa materyal. Tukuyin ang grado ng bakal o haluang metal/temper: ang pantay na kapal ay hindi nangangahulugan ng pantay na puwersa ng baluktot, radius o springback, ang nababanat na pagbawi pagkatapos ng pagbabawas.
Paghahanda ng coil o cut-sheet
Sabihin ang ibinigay na format at magagamit na mga sukat ng stock. Kalkulahin ang nabuong strip o blangko na lapad gamit ang mga allowance ng bend o mga pagbabawas para sa napiling materyal, radii at proseso ng tool. Isama ang lahat ng mga dingding at mga detalye ng gilid; tapos ang lapad ng kahon ay hindi lapad ng likid.
Patong at contact ng tool
Kilalanin ang cosmetic na mukha, coating at anumang protective film. Tayahin ang gabay, roll, die at suporta contact gamit ang aktwal na tapusin. Suriin ang pinsala sa coating, pagmamarka at pag-uugali ng pelikula pagkatapos ng buong pagkakasunud-sunod ng pagbuo at pagputol, kabilang ang anumang pagsasara ng hem.


05 · Tukuyin ang profile family
Ang isang bagong haba ay hindi isang bagong cross-section
Bigyan ang bawat seksyon ng sarili nitong profile ID at may sukat na drawing, na may rebisyon. Ang custom na tool para sa isang profile ay hindi nagtatatag ng isang hindi pinaghihigpitang hanay ng laki o isang paraan ng pagbabago para sa bawat iba pang profile.
Nagbabago ang haba
Nang hindi nabago ang cross-section, ihambing ang mga setting ng cut-length, paghahanda at suporta sa pagtatapos. Ang ruta ng sheet ay nangangailangan din ng isang blangko at baluktot na haba na akma sa kagamitan.
Supply: natapos na mga haba at ang kanilang mga paulit-ulit na dami.
Nagbabago ang base, dingding o anggulo
Para sa paggawa ng coil, suriin ang mga gabay, roll at cutter geometry. Para sa paggawa ng sheet, repasuhin ang mga tool, gauge positions, bend sequence at extraction clearance.
Supply: hiwalay na mga seksyon ng dimensyon at dalas ng pagbabago.
Mga pagbabago sa gilid o materyal
Maaaring kailanganin ng ibang pagbabalik, hem o curl ng ibang tool path. Maaaring baguhin ng ibang grado, kapal o tapusin ang radius, springback at mga kondisyon ng contact.
Supply: pagpapalaki ng gilid at isang materyal na talaan para sa bawat seksyon.
Para sa isang multi-profile na panukala, tukuyin ang mga kasamang seksyon, tool, cutoff parts, setup work at sample acceptance para sa bawat configuration.

06 · Suriin ang natapos na bahagi
Sukatin ang sample, hindi lamang ang nominal na laki nito
Tanggapin ang natapos na bahagi laban sa pagguhit nito gamit ang tinukoy na stock at mga napagkasunduang suporta pagkatapos i-unload. Suriin ang cross-section at full-length na kondisyon; hindi mailarawan ng isang magandang view ng dulo ang buong bahagi.
- Geometry ng seksyon
Sukatin ang base at malinaw na lapad ng pagbubukas, parehong taas ng dingding, anggulo at radii sa loob sa mga tinukoy na posisyon malapit sa magkabilang dulo at kalagitnaan ng haba. Tayahin ang inilabas na seksyon, hindi ang anggulo habang nilo-load ang tool.
- Mga gilid at koneksyon
Suriin ang lapad ng pagbalik, hem gap o hugis ng curl. Trial-fit ang nauugnay na bracket, joint at end-cap sample nang hindi pinipilit ang seksyon.
- Gupitin ang mga dulo at ibabaw
Siyasatin ang haba, dulo squareness, burr at lokal na pagbaluktot. Suriin ang kosmetiko na mukha para sa pagmamarka, patong ng mga bitak at paghawak ng mga marka.
- Full-length na paghawak
Suriin ang bow at twist sa isang tinukoy na kaayusan ng suporta. Planuhin ang mga suporta sa paglabas, pag-angat at pag-iimpake upang mapanatili ng manipis na mga dingding at gilid ang kanilang hugis.
Sumang-ayon sa rebisyon sa pagguhit, talaan ng stock, pag-aayos ng suporta at sampling plan bago ang pagsubok. Isama ang startup, steady production at bawat iminungkahing kumbinasyon ng profile/materyal sa saklaw ng pagtanggap.
07 · Suriin ang kagamitan
Napiling BMS forming equipment
Magsimula sa nauugnay na ruta ng pagbuo, pagkatapos ay suriin ang pinangalanang kagamitan. Tinutukoy ng iyong seksyon ng kahon at materyal ang tooling na kinakailangan para sa iminungkahing pagsasaayos.
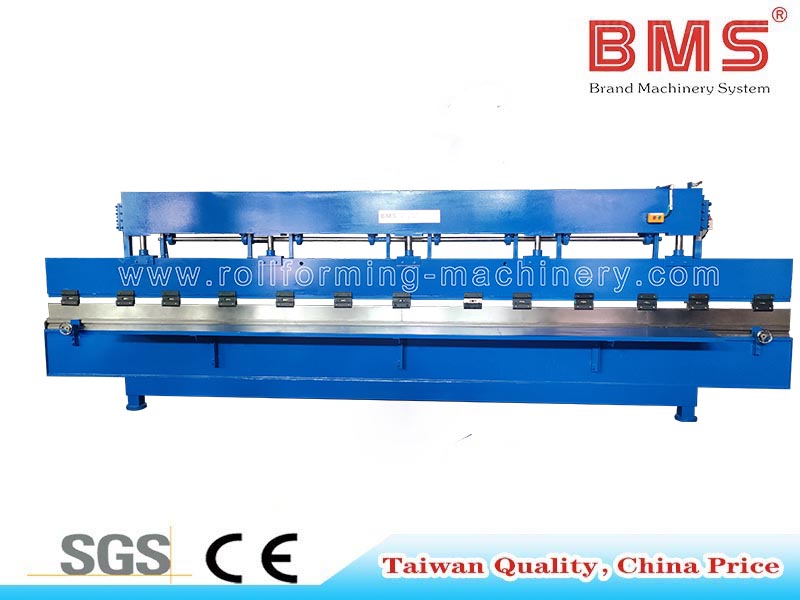
Cut-sheet na ruta
6.2M Metal Sheet Bending Machine
BMS press-brake equipment para sa mga simpleng gutter section at roofing trims. Suriin ang geometry ng suntok/die, pagkakasunud-sunod ng liko, haba ng trabaho, puwersa at clearance ng bahagi para sa iyong seksyon ng kahon.
Tingnan ang BMS sheet-bending equipment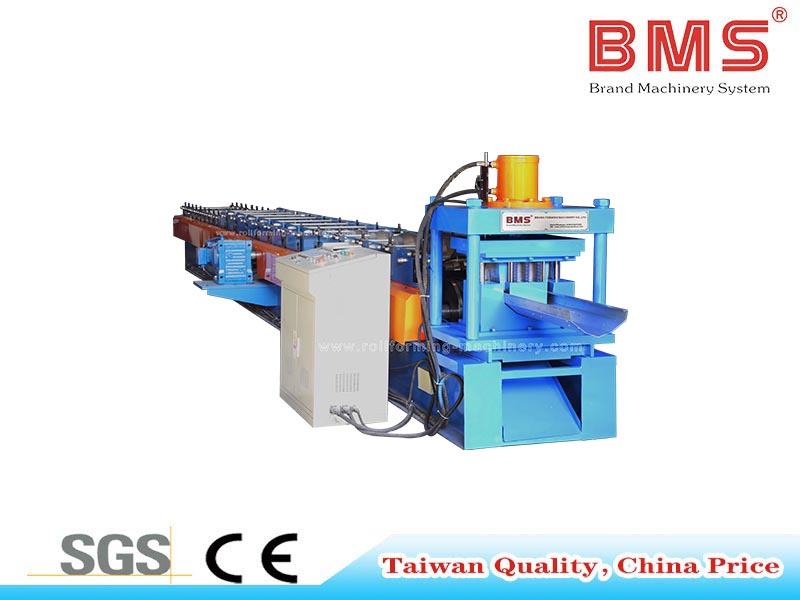
rutang pinapakain ng coil
Seamless Gutter Line na may Opsyonal na Pagsuntok
Isang BMS coil-fed gutter-line reference na may opsyonal na pagsuntok ng butas. Itugma ang seksyon ng iyong kahon sa iminungkahing roll tooling, cutoff, mga operasyon ng butas at sinusuportahang output sa maikling configuration.
Tingnan ang opsyonal-punching gutter line08 · Ipagpatuloy ang pagsusuri
Mga kaugnay na mapagkukunan ng pagbili at produksyon
Mas malawak na kagamitan at saklaw ng quote
Ikumpara ang mga pangkalahatang gutter-machine configuration, coil handling at paghahanda ng quotation sa page ng pagbili ng BMS.
Suriin ang mas malawak na mga opsyon sa pagbili ng gutterPangkalahatang roll-forming acceptance checks
Maghanda ng mga sukat ng produkto, mga pagsusuri sa bahagi ng kontrata, paggawa ng pagsubok at mga tanong sa surface-finish.
Basahin ang gabay sa pagtanggap ng kagamitanFAQ ng teknikal at pag-setup ng BMS
Suriin ang pagiging posible ng profile, sketching at ang paghahanda ng pabrika na kailangan para sa pag-install at pag-commissioning.
Basahin ang pagiging posible ng BMS at FAQ sa pag-setup09 · Maghanda ng isang kapaki-pakinabang na talakayan
Magpadala ng isang box-profile production brief
Ipakita kung ano ang kailangan mong gawin at kung paano umuulit ang mga order. Ang mga input na ito ay nagkokonekta sa iyong seksyon sa bumubuo ng ruta at saklaw ng kagamitan.
Para sa produksyon sa United States, Saudi Arabia, Russia, India o Mexico, isama ang aktwal na lokasyon ng pabrika, supply ng kuryente at kinakailangang dokumentasyon ng makina sa parehong brief.
- 1. Tapos na seksyon at mga interface
May sukat na pagguhit o sample; sa loob/labas na batayan, mga yunit, mga anggulo sa dingding, radii, mga detalye ng gilid, mga bahagi ng isinangkot at rebisyon sa pagguhit.
- 2. Materyal at tapusin
Grado o haluang metal / init ng ulo; kapal sa mm o pulgada, ang base-metal/coated na batayan at tolerance nito; mekanikal na katangian, patong, pelikula at nakikitang mukha.
- 3. Haba at pagtanggap
Mga kinakailangang haba, tolerance sa pagguhit at seksyon, cut-end, surface at fit check na kailangan para sa mga mabibiling bahagi.
- 4. Ulitin ang mga order at variant
Demand sa bawat profile, laki ng batch, dalas ng variant at mabibiling piraso o metro bawat shift; isama ang tagal ng shift, staffing at handling assumptions.
- 5. Stock at karagdagang operasyon
Coil o cut-sheet supply, available na mga lapad kung alam, at ang kinakailangang outlet, end-cap, corner o joint operations.
- 6. Site at paghawak
Working area, long-part support at lifting; aktwal na boltahe, dalas at yugto; patutunguhan, mga pangangailangan sa pag-install at mga dokumento ng makinarya na kinakailangan ng proyekto.
Mga tanong sa box gutter machine
Ang mga termino ay naglalarawan ng iba't ibang aspeto at maaaring magkakapatong. Inilalarawan ng kahon ang cross-section; ang tuluy-tuloy na paggawa ng kanal ay bumubuo ng mga haba mula sa coil na walang joint sa bawat nabuong run; inilalarawan ng rain gutter ang gamit. Ang mga saksakan, sulok at pinagsanib na pagtakbo ay nangangailangan pa rin ng mga detalye ng koneksyon. Pumili ayon sa seksyon, materyal at proseso, hindi sa pamamagitan lamang ng label.
Hindi. Sabihin kung aling dimensyon ang tinutukoy ng pangalan at ibigay ang aktwal na mga sukat sa pulgada o mm. Maaaring magkaiba ang mga profile na nagbabahagi ng nominal na pitong pulgadang pangalan sa malinaw na pagbubukas, lapad ng base, taas ng dingding, anggulo at gilid.
Oo. Magsimula sa isang dimensyon na sketch at mga larawan ng isang pisikal na sample. Markahan ang mga unit, panloob/labas na sukat, materyal at mga detalye ng gilid. Nag-aalok ang BMS ng mga feasibility study at profile sketching bilang bahagi ng custom na roll-forming service nito.
Kilalanin ang mga bahaging ito nang hiwalay. Ang pangunahing rutang bumubuo ng kanal ay hindi mismo tumutukoy sa mga operasyon ng outlet, end-cap, sulok o pagsali. Ilagay ang mga kinakailangang pangalawang tool o proseso sa saklaw ng kagamitan.
Magtakda ng mga limitasyon para sa mga dimensyon ng seksyon, mga anggulo sa dingding, haba, bow/twist, cut ends, finish at mating fit sa finish-part drawing. Tukuyin ang mga kondisyon ng suporta at pagsukat sa supplier. Ang nominal na laki ng makina o isang generic na pagpapaubaya ay hindi maaaring tukuyin ang pagtanggap para sa bawat profile ng kahon.
Mula sa seksyon hanggang sa produksyon
Gawing production brief ang iyong box profile
Ibahagi ang kumpletong seksyon, detalye ng metal at pattern ng repeat-order sa BMS. Magsimula ng nakatutok na talakayan tungkol sa pagbuo ng ruta, tooling at saklaw ng kagamitan para sa iyong produksyon ng gutter.
