


BMS စက်ပစ္စည်း · ပရိုဖိုင်မှ ဦးဆောင်ထုတ်လုပ်ခြင်း။
သေတ္တာရေတံလျှောက်စက်
သင့်ဘောက်စ်ပရိုဖိုင်အနီးရှိ ဖွဲ့စည်းမှုလမ်းကြောင်းကို ရွေးချယ်ပါ။
သတ္တုမိုးကာမိုးကာမိုးကာမိုးကာထည် ထုတ်လုပ်သူများအတွက်- သင့်အပိုင်း ဂျီသြမေတြီ၊ အစွန်းအသေးစိတ်နှင့် အမှာစာ ရောနှောမှုတို့ကို အသုံးပြု၍ ကွိုင်-ဖော်ထားသော လိပ်ပုံစံကို နှိုင်းယှဉ်ပါ။
BMS စာရွက်-ကွေးခြင်းကိရိယာ
01 · အပိုင်းဖြင့် စတင်ပါ။
အချောသေတ္တာ ရေမြောင်း ပရိုဖိုင်ကို သတ်မှတ်ပါ။
သေတ္တာရေမြောင်းသည် ထောင့်မှန်စတုဂံ သို့မဟုတ် စတုဂံအနီးရှိ ချန်နယ်တစ်ခုဖြစ်သည်။ အောက်ခြေ၊ နံရံအမြင့်နှင့် ထိပ်အဖွင့်သည် ကွဲပြားနိုင်သည်။ အရွယ်အစားအမည်တစ်ခုတည်းသည် tooling ကိုမသတ်မှတ်ပါ။
အဖွင့်နှင့်အခြေခံအကျယ်။ အမြင့် D တွင် အတွင်းနံရံမျက်နှာများကြား O ကိုတိုင်းတာပါ။ သင့်ပုံတွင် B အတွက် အတွင်း/အပြင်နှင့် ထောင့်အခြေခံကို သတ်မှတ်ပါ။ အပေါ်နှုတ်ခမ်းကို သီးခြားစီခွဲပါ။
ရှေ့နှင့်နောက်နံရံများ။ တူညီသောအခြေခံဒေတာမှ Hb အမြင့်နှင့် ရှေ့အမြင့် Hf ကို ၎င်းတို့၏ဖော်ပြထားသော အစွန်းဒတ္တမ်များသို့ ပေးပါ။ ရိုးဖြောင့် သို့မဟုတ် ညွတ်သောနံရံများနှင့် ၎င်းတို့၏ထောင့်များကို သီးခြားစီပြသပါ။
Radii နှင့် ထောင့်များ။ အကွေ့အကောက်များ၊ အချောနံရံထောင့်များနှင့် ၎င်းတို့၏ ခံနိုင်ရည်များကို သတ်မှတ်ပါ။ ထောင့်အချင်းဝက်သည် အံကိုက်နှင့် ဖွံ့ဖြိုးပြီး အကျယ်ကို သက်ရောက်မှုရှိသည်။ စူးရှသောရှုထောင့်များသည် သုညအချင်းဝက် သတ်မှတ်ချက်မဟုတ်ပါ။
အစွန်းများနှင့် အင်တာဖေ့စ်များ။ Dimension ပြန်လာသည်၊ hems သို့မဟုတ် curls။ ၎င်းတို့ အံဝင်ခွင်ကျ ထိန်းချုပ်နိုင်သည့် မိတ်လိုက်ကွင်း၊ အဆုံးထုပ်၊ ထွက်ပေါက်နှင့် အဆစ်အသေးစိတ်တို့ကို ထည့်သွင်းပါ။
ရိုးရိုးစွန်
ဖြတ်တောက်ထားသော အစွန်းနှင့် ၎င်း၏ အပြီးသတ်လိုအပ်ချက်ကို သတ်မှတ်ပါ။
နှုတ်ခမ်းပြန်
၎င်း၏ဦးတည်ချက်နှင့် အကျယ်သည် ကိရိယာဝင်ရောက်ခွင့်နှင့် ပူးတွဲပါဖိုင်အံကိုက်အပေါ် သက်ရောက်မှုရှိသည်။
ခြေဖနောင့် သို့မဟုတ် ကောက်ကြောင်း
၎င်း၏အမည်သာမက အစွန်းအပိုင်းနှင့် ကွာဟချက် သို့မဟုတ် အချင်းကိုပေးပါ။
02 · မှာယူမှုပုံစံကို ကိုက်ညီပါ။
ဘောက်စ်ရေမြောင်းစက် ရွေးချယ်မှု- ကွိုင် သို့မဟုတ် စာရွက်။
အမှာစာအများအပြားတွင် အကွက်တစ်ခုမှ အပိုင်းတစ်ခု ထပ်ကျော့သည့်အခါ ကွိုင်-အစာကျွေးသော လိပ်ကို အကဲဖြတ်ပါ။ အပိုင်းများနှင့် ကွက်လပ်များ မကြာခဏ ပြောင်းလဲသည့်အခါ စာရွက်ကွေးကွေးခြင်းအား အကဲဖြတ်ပါ။ ဂျီသြမေတြီ၊ ကိရိယာတန်ဆာပလာနှင့် ပြီးပြည့်စုံသော ထုတ်လုပ်မှုစက်ဝန်းသည် အံကိုက်ကို ဆုံးဖြတ်သည်။

ကွိုင်များခြင်း လိပ်ကျွေးခြင်း။
ထပ်တလဲလဲ ကဏ္ဍများနှင့် ရေရှည်လုပ်ဆောင်မှုအတွက် ၎င်းကို ထည့်သွင်းစဉ်းစားပါ။ Roll sequence သည် တူညီသော အပိုင်းကို စဉ်ဆက်မပြတ် ပုံဖော်သည်။ ဖြတ်တောက်မှုသည် အချောအရှည်ကို သတ်မှတ်သည်။ အောက်ခြေ၊ နံရံနှင့် အစွန်းများသည် အဆိုပြုထားသော လိပ်များနှင့် ဖြတ်စက်များနှင့် ကိုက်ညီရမည်။
ကွိုင်တင်ခြင်းအား ချိန်တွယ်ခြင်း၊ အပိုင်းအစကို စနစ်ထည့်သွင်းခြင်း၊ သံသရာဖြတ်တောက်ခြင်းနှင့် ထပ်ခါတလဲလဲ မှာယူမှုပုံစံကို ဆန့်ကျင်ပြီး ထုပ်ပိုးခြင်းကို ပံ့ပိုးပေးသည်။ ကဏ္ဍအသစ်တစ်ခုသည် မတူညီသောကိရိယာများ လိုအပ်နိုင်သည်။
ကွိုင်ကိုင်တွယ်ခြင်း → အစာကျွေးခြင်းနှင့် ဖွဲ့စည်းခြင်း → ပရိုဖိုင်ဖြတ်တောက်ခြင်း → ပံ့ပိုးထားသော စုစည်းမှု

ဖြတ်-စာရွက်ကွေး
မတူညီသောကွက်လပ်များနှင့် ပြောင်းလဲနေသောကဏ္ဍများအတွက် ၎င်းကိုစဉ်းစားပါ။ ဖိဘရိတ်သည် Punch-and-die bends ၏ အစီအစဥ်အားဖြင့် ကွက်လပ်ကို ဖန်တီးသည်။ စနစ်ထည့်သွင်းမှုများကို ပြောင်းလဲခြင်းဖြင့် မတူညီသောအလုပ်များကို လိုက်လျောညီထွေဖြစ်စေနိုင်သော်လည်း နံရံအတိမ်အနက်၊ ပြန်ပို့ခြင်းနှင့် ပြီးပြည့်စုံသော ကွေးညွှတ်မှုများကို ကိရိယာတန်ဆာပလာများနှင့် အစိတ်အပိုင်းများကို ဖယ်ရှားရန်အတွက် နေရာချန်ထားရမည်ဖြစ်သည်။
အလွတ်ပြင်ဆင်မှု၊ တိုင်းတာမှု၊ ပြန်လည်နေရာချထားမှုနှင့် အပိုင်းရှည်ပံ့ပိုးမှုတို့ ပါဝင်သည်။ ဂျီသြမေတြီဖြစ်နိုင်သော်လည်း ကွေးညွှတ်မှုနှင့် ကိုင်တွယ်မှုတို့သည် လက်ခံထားသောအထွက်ကို ကန့်သတ်နိုင်သည်။
ဗလာပြင်ဆင်မှု → တိုင်းတာမှုနှင့် ကွေးညွတ်မှု → စစ်ဆေးခြင်း → ကိုင်တွယ်မှု ပံ့ပိုးပေးသည်။
လမ်းကြောင်းနှစ်ခုလုံးကို နှိုင်းယှဉ်ရန် ဇယားကို ရွှေ့ပါ။
| ဆုံးဖြတ်ချက် | Roll-forming route | Sheet-bending route |
|---|---|---|
| Profile အပြောင်းအလဲများ | အတွဲများ၊ အနားသတ်ဘူတာများ၊ လမ်းညွှန်ဆက်တင်များနှင့် အပိုင်းတစ်ခုစီအတွက် ဖြတ်တောက်ထားမှုတို့ကို အကဲဖြတ်ပါ။ | အစိတ်အပိုင်းတစ်ခုစီအတွက် ကိရိယာများ၊ တိုင်းတာသည့် အနေအထားများ၊ ကွေးညွှတ်မှု အစီအစဥ်နှင့် ထုတ်ယူမှုရှင်းလင်းမှုကို အကဲဖြတ်ပါ။ |
| အလျားနှင့် အဆုံးများ | ဖြတ်တောက်ထားသော အလျားအကွာအဝေး၊ အပိုင်းပံ့ပိုးမှုနှင့် ပြီးဆုံးသည့်အပိုင်းနှင့် အဆုံးအရည်အသွေးတို့ကို ယှဉ်တွဲပါ။ | အလွတ်နှင့် ကွေးထားသော အရှည်၊ အဆုံးပြင်ဆင်မှုနှင့် ပံ့ပိုးမှုတို့ကို ရွေးချယ်ထားသည့် စက်ကိရိယာနှင့် ကိုက်ညီပါ။ |
| လက်ခံရရှိမှု | တင်ခြင်း၊ စနစ်ထည့်သွင်းခြင်း၊ ဖြတ်တောက်ခြင်း သံသရာ၊ စစ်ဆေးခြင်းနှင့် ဖြုတ်ချပြီးနောက် ရောင်းချနိုင်သော အထွက်နှုန်းကို ရေတွက်ပါ။ feed speed တစ်ခုတည်းသည် shift output မဟုတ်ပါ။ | အလွတ်ဖြတ်တောက်ပြီးနောက်၊ အကွေးတိုင်း၊ နေရာချထားခြင်း၊ စစ်ဆေးခြင်းနှင့် ကိုင်တွယ်ခြင်းတို့ကို ရေတွက်ခြင်း၊ stroke speed တစ်ခုတည်းသည် shift output မဟုတ်ပါ။ |
ရောနှောအလုပ်ရုံနှစ်ခုစလုံးကိုသုံးနိုင်သည်။ ထပ်ခါတလဲလဲ ရေမြောင်းအရှည်များနှင့် အမျိုးမျိုးသော အဆုံးထုပ်များ သို့မဟုတ် အသွင်ကူးပြောင်းမှုများသည် တူညီသောပုံစံလမ်းကြောင်းကို အသုံးမပြုသင့်ပါ။ ပင်မအပိုင်းနှင့် သာမညအပိုင်းများကို သီးခြားသတ်မှတ်ပါ။
03 · ကိရိယာလမ်းကြောင်းကို စစ်ဆေးပါ။
အစွန်းအသေးစိတ်သည် ဖွဲ့စည်းလမ်းကြောင်းကို ပြောင်းလဲနိုင်သည်။
နံရံအတိမ်အနက်၊ အတွင်းပြန်အထွက်များနှင့် အပိတ်အနားများသည် ကိရိယာတန်ဆာပလာသို့ ချဉ်းကပ်ပုံ၊ ပုံစံနှင့် ထွက်လာပုံကို သက်ရောက်မှုရှိသည်။ စက်ပစ္စည်းနယ်ပယ်ကို မပြုပြင်မီ ပြီးပြည့်စုံသောအပိုင်းကို ပြန်လည်သုံးသပ်ပြီး အပိုင်းကို ကွေးပါ။


ပြန်လာခြင်း၊ ခြေဖဝါးနှင့် ကောက်ကြောင်းများ
ခြံစည်းရိုးတစ်ခုသည် ကနဦးအကွေးနှင့် အပိတ်အဆင့်ကို ပေါင်းထည့်သည်။ curl တစ်ခုသည် သင့်လျော်သော ဖွဲ့စည်းမှုကိရိယာများ လိုအပ်သည်။ အတွင်းပိုင်းပြန်ဝင်လာခြင်းသည် နောက်ပိုင်းတွင် အကွေးအဆန့်များ သို့မဟုတ် အစိတ်အပိုင်းများကို ဖယ်ရှားခြင်းကို ပိတ်ဆို့နိုင်သည်။ နံရံများမပိတ်မီ အစွန်းများ ဖွဲ့စည်းရပါမည်၊ Roll forming သည် အသေးစိတ်နှင့်ကိုက်ညီသော edge sequence၊ stations နှင့် clearances လိုအပ်ပါသည်။
နက်ရှိုင်းသော သို့မဟုတ် ညွတ်နံရံများ
တည်ဆောက်ပြီးသား နံရံများသည် ကိရိယာနေရာကို သိမ်းပိုက်ထားသည်။ တိုင်းတာခြင်းနှင့် အပိုင်းလှည့်ခြင်းအပါအဝင် အကွေးတစ်ခုစီနှင့် ထုတ်ယူနေစဉ်အတွင်း ကင်းရှင်းကြောင်း စစ်ဆေးပါ။ ဖိဘရိတ်တစ်ခုတွင်၊ တွန်းအားနှင့် ရှည်လျားသောအစိတ်အပိုင်း ပံ့ပိုးမှုသည် ပစ္စည်း၊ အထူနှင့် အလုပ်လုပ်သော အရှည်နှင့် ကိုက်ညီရမည်။ နံရံ အမြင့် တစ်ခုတည်းသည် စွမ်းဆောင်ရည် စစ်ဆေးခြင်း မဟုတ်ပါ။
ဖြတ်တောက်ခြင်းနှင့် အလယ်တန်း အစိတ်အပိုင်းများ
ဖြတ်တောက်မှုတစ်ခုသည် ထောင့်များကို ကြေမွခြင်း သို့မဟုတ် ၎င်း၏အစွန်းပုံပျက်ခြင်းမရှိဘဲ အပိုင်းကို ပံ့ပိုးပေးရပါမည်။ ပလပ်ပေါက်များ၊ ထစ်များ၊ အဆုံးထုပ်များ၊ ထောင့်များနှင့် အဆစ်အပိုင်းအစများသည် သီးခြားလုပ်ဆောင်မှုများ သို့မဟုတ် သတ်မှတ်ထားသော inline ကိရိယာများ လိုအပ်သည်ရှိမရှိ ဖော်ပြပါ။
04 · သတ္တုကို သတ်မှတ်ပါ။
ပစ္စည်းနှင့် မြင်နိုင်သော မျက်နှာကို သတ်မှတ်ပါ။
Thickness တစ်ခုတည်းက ဖွဲ့ စည်းပုံသတ်မှတ်ချက် မဟုတ်ပါဘူး။ သတ္တုအဆင့်၊ စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများကို ပေး၍ အပိုင်းနှင့်အတူ ပြီးအောင်လုပ်ပါ။
အဆင့်နှင့်အထူအခြေခံ
အထူကို မီလီမီတာ သို့မဟုတ် လက်မ၊ ၎င်း၏ခံနိုင်ရည်နှင့် အခြေခံသတ္တု သို့မဟုတ် စုစုပေါင်း coated thickness ဖြစ်စေပါ။ တိုင်းထွာအမည်တစ်ခုသည် ၎င်း၏ပစ္စည်းအလိုက် အထူလည်း လိုအပ်သည်။ သံမဏိအဆင့် သို့မဟုတ် သတ္တုစပ်/temper ကို ခွဲခြားသတ်မှတ်ပါ- တူညီသောအထူသည် တူညီသောကွေးညွှတ်မှုအား၊ အချင်းဝက် သို့မဟုတ် နွေဦးနောက်ကျော၊ သယ်ဆောင်ပြီးနောက် elastic ပြန်လည်ကောင်းမွန်လာခြင်းကို မဆိုလိုပါ။
ကွိုင်သို့မဟုတ်ဖြတ်-စာရွက်ပြင်ဆင်မှု
ပံ့ပိုးပေးထားသော ဖော်မတ်နှင့် ရနိုင်သော စတော့အရွယ်အစားများကို ဖော်ပြပါ။ ရွေးချယ်ထားသော ပစ္စည်း၊ အချင်းဝက်နှင့် တူးလ်လုပ်ငန်းစဉ်အတွက် ကွေးစရိတ်များ သို့မဟုတ် နုတ်ယူမှုများကို အသုံးပြု၍ တီထွင်ထားသော ကန့်လန့်ဖြတ် သို့မဟုတ် ဗလာအကျယ်ကို တွက်ချက်ပါ။ နံရံများနှင့် အစွန်းအသေးစိတ်များ ပါ၀င်သည် ။ ပြီးသွားသော box width သည် coil width မဟုတ်ပါ။
Coating နှင့် tool ကိုဆက်သွယ်ပါ။
အလှကုန်မျက်နှာ၊ အပေါ်ယံပိုင်းနှင့် အကာအကွယ်ဖလင်တစ်ခုခုကို ခွဲခြားသတ်မှတ်ပါ။ အမှန်တကယ်ပြီးစီးမှုကို အသုံးပြု၍ လမ်းညွှန်၊ လိပ်၊ သေဆုံးခြင်းနှင့် ပံ့ပိုးကူညီမှုအဆက်အသွယ်တို့ကို အကဲဖြတ်ပါ။ အပေါ်ယံပိုင်းပျက်စီးမှု၊ အမှတ်ပေးမှုနှင့် ရုပ်ရှင်အမူအရာတို့ကို ချောင်းပိတ်ခြင်းအပါအဝင် ပေါင်းစပ်ဖွဲ့စည်းခြင်းနှင့် ဖြတ်တောက်ခြင်းဆိုင်ရာ အစီအစဥ်အပြည့်အစုံကို ပြန်လည်သုံးသပ်ပါ။


05 · ပရိုဖိုင် မိသားစုကို သတ်မှတ်ပါ။
အရှည်အသစ်သည် အပိုင်း အသစ်မဟုတ်ပါ။
ကဏ္ဍတစ်ခုစီအား ပြန်လည်ပြင်ဆင်မှုဖြင့် ၎င်း၏ကိုယ်ပိုင်ပရိုဖိုင် ID နှင့် အတိုင်းအတာပုံဆွဲပေးပါ။ ပရိုဖိုင်တစ်ခုအတွက် စိတ်ကြိုက်ကိရိယာတန်ဆာပလာသည် ကန့်သတ်မထားသော အရွယ်အစားအပိုင်းအခြားတစ်ခု သို့မဟုတ် အခြားပရိုဖိုင်တစ်ခုစီအတွက် ပြောင်းလဲခြင်းနည်းလမ်းကို မသတ်မှတ်ပါ။
အရှည်ပြောင်းလဲခြင်း။
အပိုင်းမပြောင်းဘဲ ဖြတ်တောက်ထားသော ဆက်တင်များ၊ အဆုံးပြင်ဆင်မှုနှင့် ပံ့ပိုးမှုတို့ကို နှိုင်းယှဉ်ပါ။ စာရွက်လမ်းကြောင်းသည် စက်ကိရိယာများနှင့် ကိုက်ညီသော ဗလာနှင့် ကွေးညွှတ်သည့် အရှည် လိုအပ်သည်။
ထောက်ပံ့ရေး- အချောထည် အရှည်များနှင့် ၎င်းတို့၏ ထပ်တလဲလဲ ပမာဏ။
အောက်ခြေ၊ နံရံ သို့မဟုတ် ထောင့်အပြောင်းအလဲများ
ကွိုင်ထုတ်လုပ်မှုအတွက်၊ လမ်းညွှန်ချက်များ၊ လိပ်များနှင့် ရှုထောင့်များကို ပြန်လည်သုံးသပ်ပါ။ စာရွက်ထုတ်လုပ်ခြင်းအတွက်၊ ပြန်လည်သုံးသပ်ခြင်းကိရိယာများ၊ တိုင်းတာသည့်နေရာများ၊ ကွေးကောက်ခြင်းနှင့် ထုတ်ယူခြင်းရှင်းလင်းခြင်း။
ထောက်ပံ့မှု- သီးခြားအတိုင်းအတာ အပိုင်းများနှင့် ကြိမ်နှုန်းကို ပြောင်းလဲခြင်း။
အစွန်းများ သို့မဟုတ် ပစ္စည်း အပြောင်းအလဲများ
ခြားနားသော ပြန်လာခြင်း၊ ချောင်းဟန့်ခြင်း သို့မဟုတ် ကောက်ကြောင်းသည် အခြားကိရိယာလမ်းကြောင်း လိုအပ်နိုင်သည်။ မတူညီသောအဆင့်၊ အထူ သို့မဟုတ် အဆုံးသည် အချင်းဝက်၊ စပရိန်နှင့် အဆက်အသွယ်အခြေအနေများကို ပြောင်းလဲနိုင်သည်။
ထောက်ပံ့ရေး- အပိုင်းတစ်ခုစီအတွက် အစွန်းချဲ့မှုများနှင့် အပိုင်းတစ်ခုစီအတွက် ပစ္စည်းမှတ်တမ်းတစ်ခု။
များစွာသော ပရိုဖိုင် အဆိုပြုချက်အတွက် ပါဝင်သော ကဏ္ဍများ၊ ကိရိယာများ၊ ဖြတ်တောက်ထားသော အစိတ်အပိုင်းများ၊ စနစ်ထည့်သွင်းခြင်း အလုပ်နှင့် ဖွဲ့စည်းမှုတစ်ခုစီအတွက် နမူနာလက်ခံမှုကို သတ်မှတ်ပါ။

06 · ပြီးသွားသည့်အပိုင်းကို ပြန်လည်သုံးသပ်ပါ။
၎င်း၏အမည်ခံ အရွယ်အစားသာမက နမူနာကို တိုင်းတာပါ။
သတ်မှတ်ထားသောစတော့ကိုအသုံးပြု၍ ၎င်း၏ပုံဆွဲခြင်းဆန့်ကျင်ဘက် ပြီးဆုံးသည့်အပိုင်းကို လက်ခံပြီး ဖယ်ရှားပြီးနောက် သဘောတူညီသော ပံ့ပိုးမှုများကို လက်ခံပါ။ အပိုင်းဖြတ်ပိုင်းနှင့် အစအဆုံးအခြေအနေကို စစ်ဆေးပါ။ ကောင်းတဲ့အဆုံးအမြင်တစ်ခုက အစိတ်အပိုင်းတစ်ခုလုံးကို ဖော်ပြလို့မရပါဘူး။
- အပိုင်း ဂျီသြမေတြီ
အစွန်းနှစ်ဖက်နှင့် အလယ်အလျှားအနီး သတ်မှတ်ထားသောနေရာများတွင် အောက်ခြေနှင့် ရှင်းလင်းသောအဖွင့်အကျယ်များ၊ နံရံအမြင့်များ၊ ထောင့်များနှင့် အတွင်းဘက်အချင်းများကို တိုင်းတာပါ။ ကိရိယာကို တင်နေချိန်တွင် ထွက်လာသည့်အပိုင်းကို အကဲဖြတ်ပါ။
- အစွန်းများနှင့်ချိတ်ဆက်မှုများ
ပြန်လာ width၊ hem gap သို့မဟုတ် curl ပုံသဏ္ဍာန်ကို စစ်ဆေးပါ။ စမ်းသပ်မှု- အပိုင်းကို အတင်းအကြပ်မခိုင်းဘဲ သက်ဆိုင်ရာကွင်း၊ အဆစ်နှင့် အဆုံးထုပ်နမူနာကို အံကိုက်လုပ်ပါ။
- အစွန်းများနှင့်မျက်နှာပြင်ကိုဖြတ်ပါ။
အရှည်၊ အဆုံးစတုရန်းပုံ၊ burrs နှင့် ဒေသပုံပျက်ခြင်းကို စစ်ဆေးပါ။ အမှတ်ပေးခြင်း၊ အပေါ်ယံအက်ကွဲခြင်းနှင့် ကိုင်တွယ်ခြင်းအမှတ်အသားများအတွက် အလှကုန်မျက်နှာကို စစ်ဆေးပါ။
- အစအဆုံးကိုင်တွယ်
သတ်မှတ်ထားသော ပံ့ပိုးမှုအစီအစဉ်ကို အကဲဖြတ်ပြီး လှည့်ပါ။ အစီအစဥ်ထုတ်ခြင်းကို ပံ့ပိုးပေးခြင်း၊ ရုတ်သိမ်းခြင်းနှင့် ထုပ်ပိုးခြင်းတို့ကြောင့် ပါးလွှာသော နံရံများနှင့် အစွန်းများသည် ၎င်းတို့၏ပုံသဏ္ဍာန်ကို ထိန်းသိမ်းထားသည်။
အစမ်းမစမီ ပုံဆွဲပြင်ဆင်မှု၊ စတော့မှတ်တမ်း၊ ပံ့ပိုးမှုအစီအစဉ်နှင့် နမူနာယူခြင်းအစီအစဉ်ကို သဘောတူပါ။ စတင်ခြင်း၊ တည်ငြိမ်သောထုတ်လုပ်မှုနှင့် လက်ခံမှုနယ်ပယ်တွင် အဆိုပြုထားသော ပရိုဖိုင်/ပစ္စည်း ပေါင်းစပ်မှုတစ်ခုစီကို ထည့်သွင်းပါ။
07 · စက်ပစ္စည်းများကို ပြန်လည်သုံးသပ်ပါ။
ရွေးချယ်ထားသော BMS များဖွဲ့စည်းပုံ ကိရိယာ
သက်ဆိုင်ရာပုံစံလမ်းကြောင်းဖြင့် စတင်ပါ၊ ထို့နောက် အမည်ပေးထားသည့် စက်ကိရိယာများကို ပြန်လည်သုံးသပ်ပါ။ သင့်ဘောက်စ်အပိုင်းနှင့် ပစ္စည်းသည် အဆိုပြုထားသော ဖွဲ့စည်းမှုပုံစံအတွက် လိုအပ်သောကိရိယာကို သတ်မှတ်ဖော်ပြသည်။
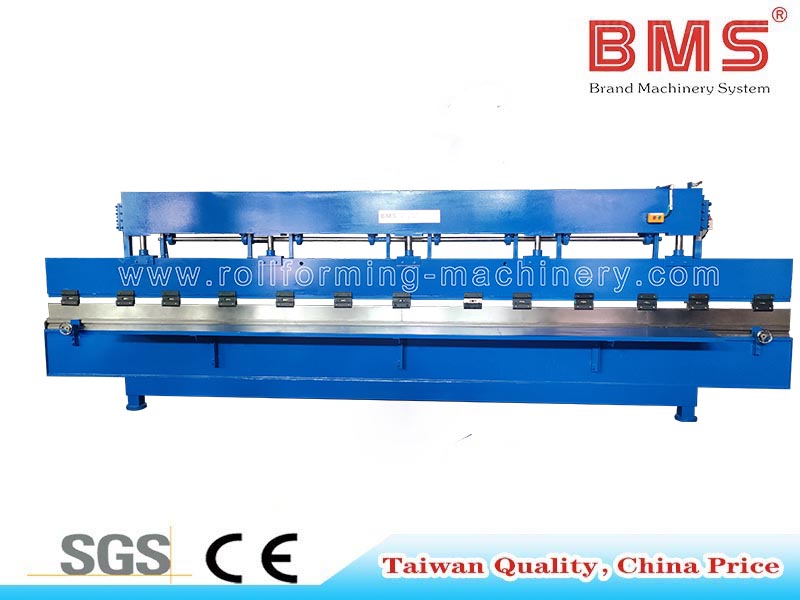
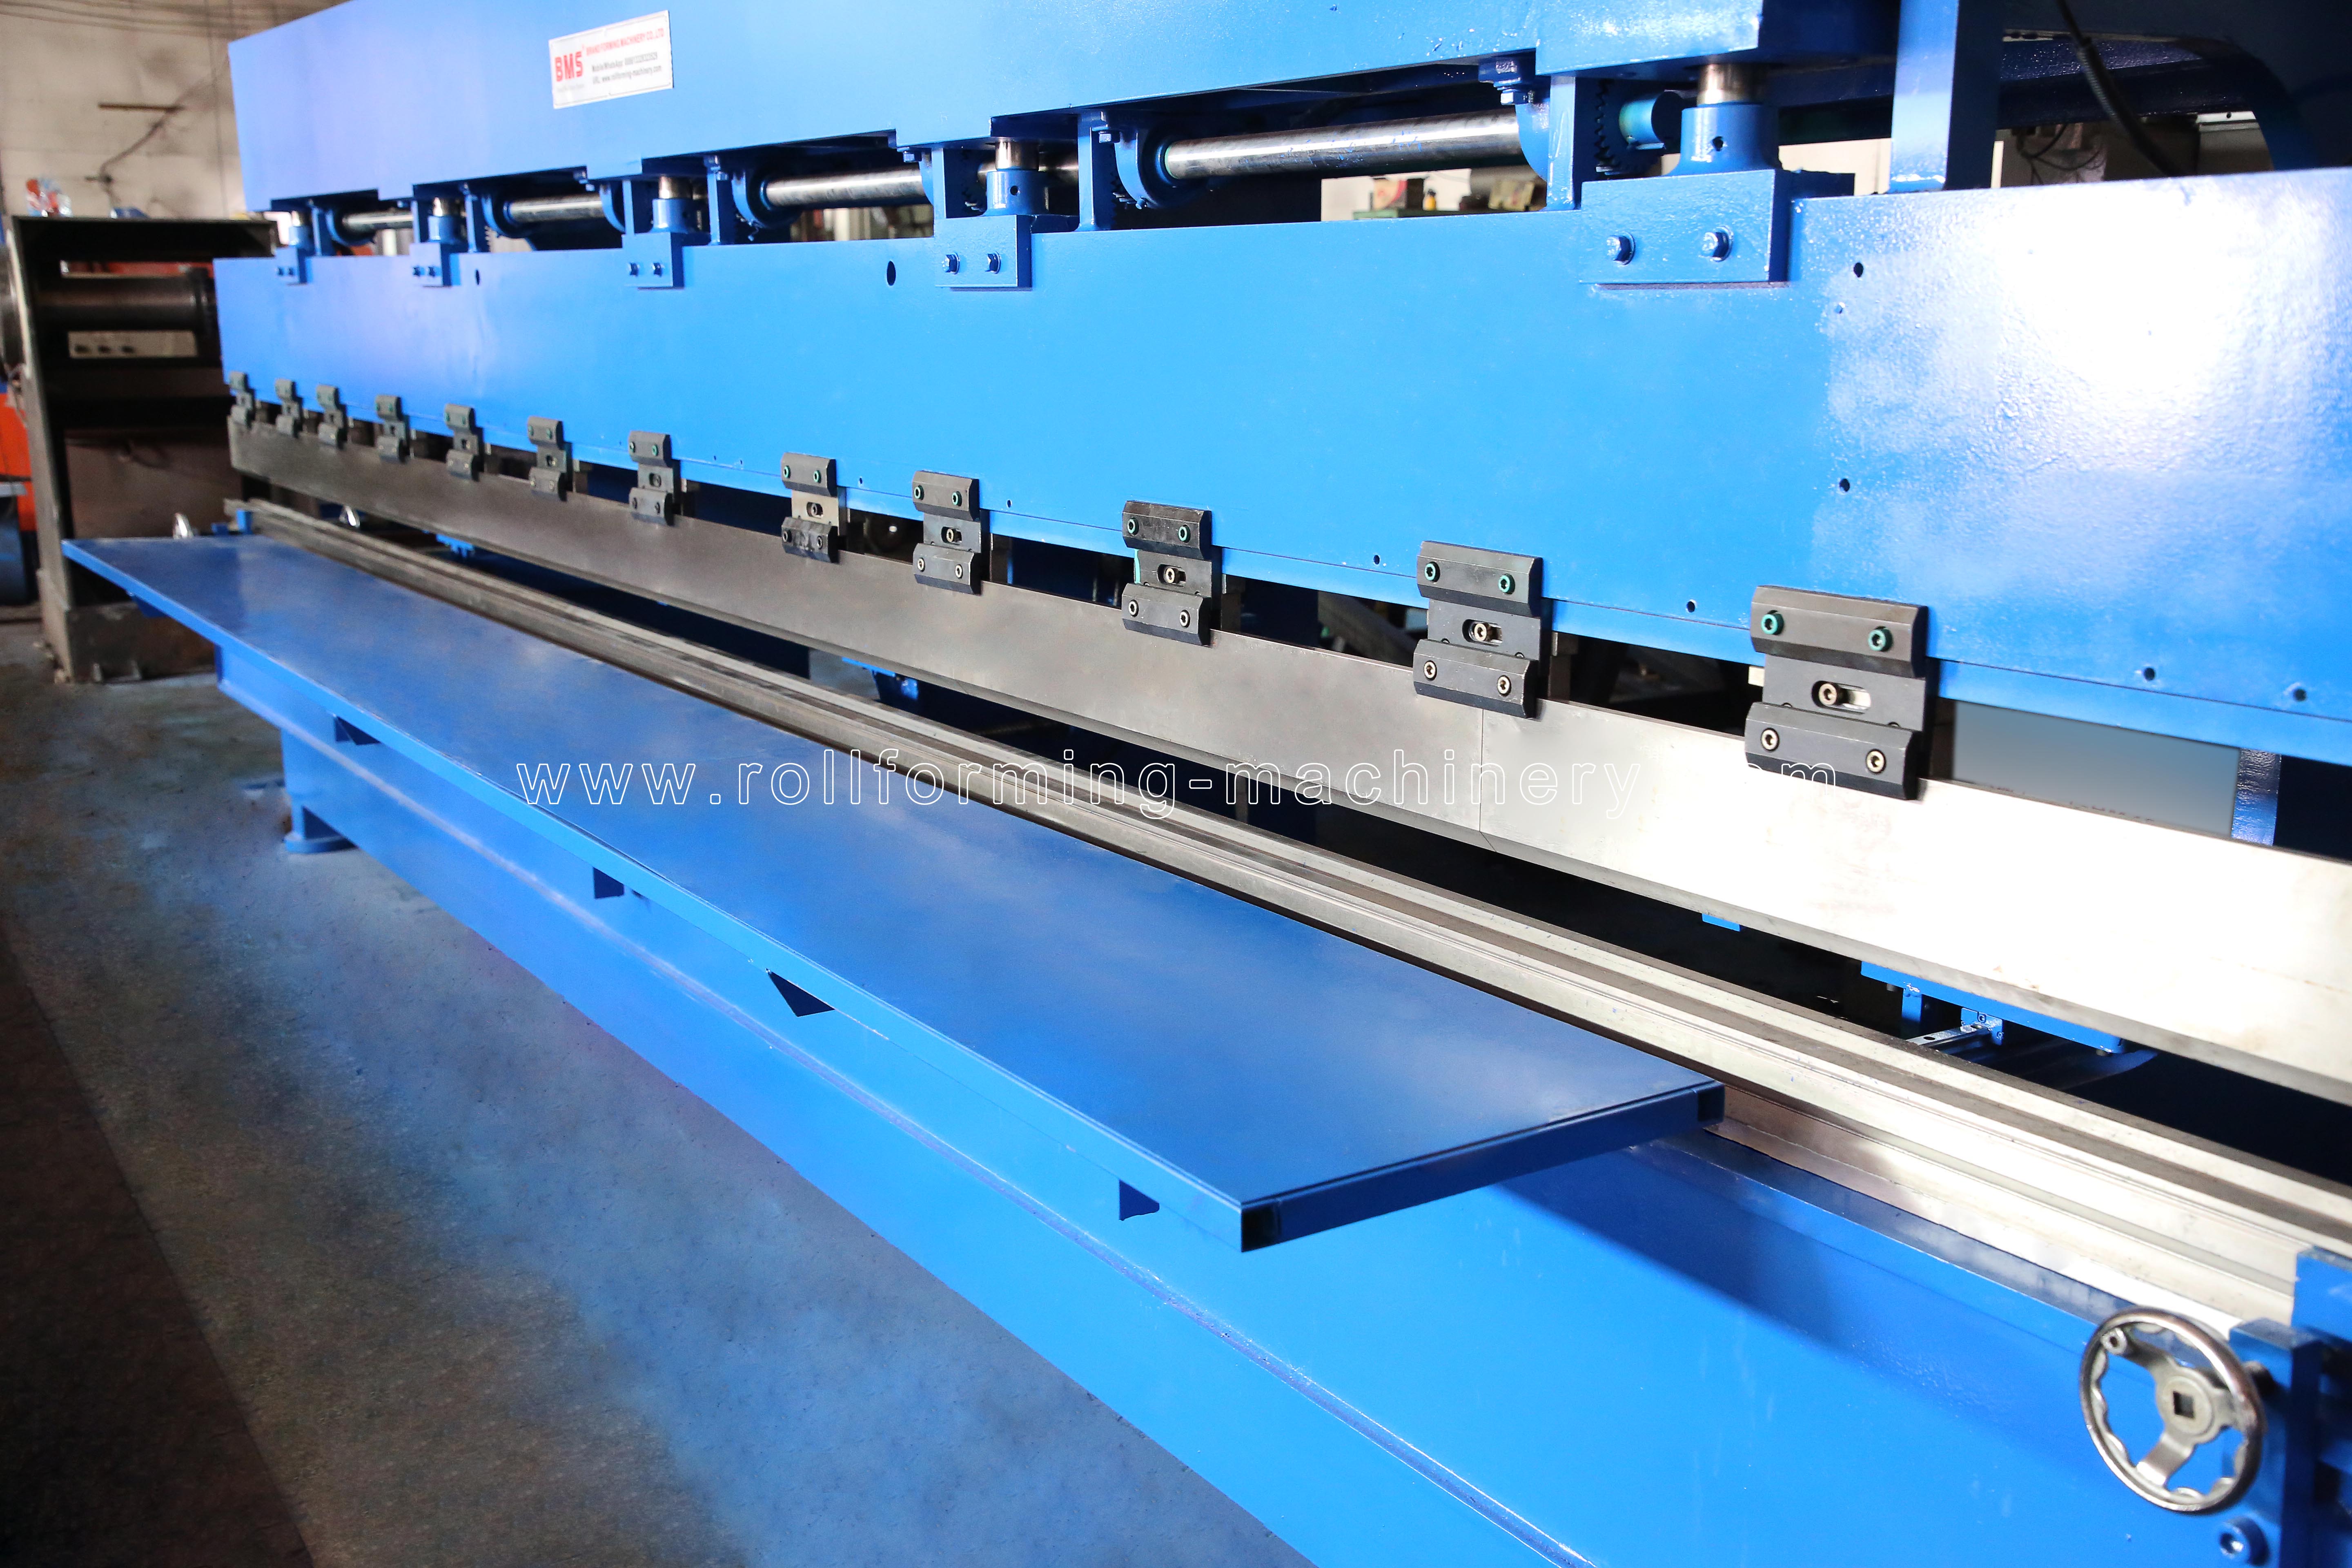
စာရွက်ဖြတ်လမ်းကြောင်း
6.2M သတ္တုစာရွက်ကွေးစက်
ရိုးရှင်းသော ရေမြောင်းအပိုင်းများနှင့် အမိုးအကာများအတွက် BMS ဖိဘရိတ်ကိရိယာ။ သင့်ဘောက်စ်အပိုင်းအတွက် ထုထည်/သေတ္တာ၊ ကွေးလိုက်သည့် အပိုင်း၊ အလုပ်လုပ်သည့် အရှည်၊ အင်အားနှင့် အပိုင်းရှင်းလင်းမှုကို အကဲဖြတ်ပါ။
BMS စာရွက်ကွေးစက်ကိရိယာများကိုကြည့်ပါ။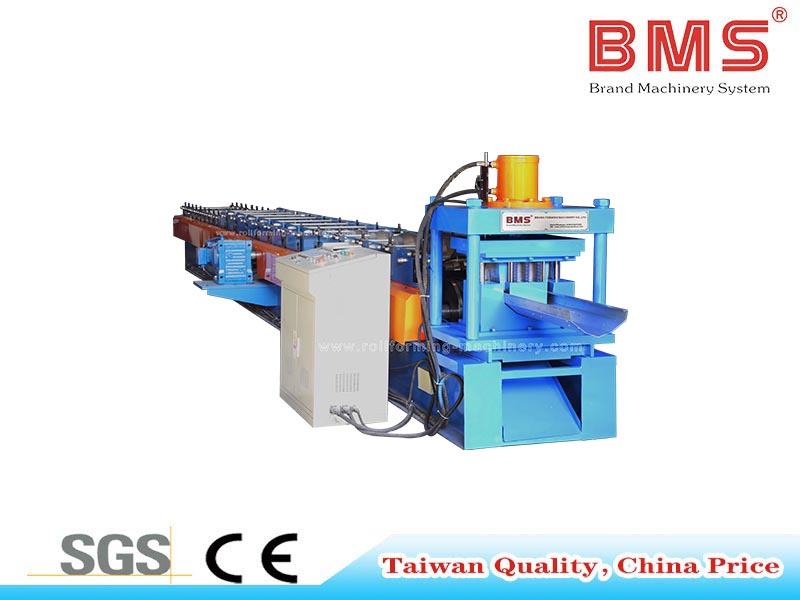
ကွိုင်-ကျွေးသောလမ်းကြောင်း
စိတ်ကြိုက် Punching ဖြင့် ချောမွေ့သော ရေတံလျှောက်လိုင်း
ရွေးချယ်နိုင်သော အပေါက်ဖောက်ခြင်းနှင့်အတူ BMS ကွိုင်-ကျွေးသော ရေတံလျှောက်လိုင်း ရည်ညွှန်းချက်။ သင့်ဘောက်စ်အပိုင်းကို အဆိုပြုထားသော လှိမ့်ကိရိယာတန်ဆာပလာ၊ ဖြတ်တောက်မှု၊ အပေါက်လုပ်ဆောင်မှုများနှင့် ဖွဲ့စည်းမှုအကျဉ်းချုပ်တွင် ပံ့ပိုးပေးထားသည့် အထွက်တို့ကို ယှဉ်တွဲပါ။
ရွေးချယ်နိုင်သော ရေမြောင်းလိုင်းကို ကြည့်ရှုပါ။08 · အကဲဖြတ်မှုကို ဆက်လက်လုပ်ဆောင်ပါ။
ဆက်စပ်ဝယ်ယူမှုနှင့် ထုတ်လုပ်မှုအရင်းအမြစ်များ
ပိုမိုကျယ်ပြန့်သောကိရိယာများနှင့်ကိုးကားမှုနယ်ပယ်
BMS ဝယ်ယူခြင်းစာမျက်နှာရှိ ယေဘုယျအားဖြင့် ရေမြောင်း-စက်ဖွဲ့စည်းပုံများ၊ ကွိုင်ကိုင်တွယ်မှုနှင့် ကိုးကားပြင်ဆင်မှုတို့ကို နှိုင်းယှဉ်ကြည့်ပါ။
ပိုမိုကျယ်ပြန့်သော ရေမြောင်းဝယ်ယူမှုရွေးချယ်စရာများကို ပြန်လည်သုံးသပ်ပါ။အထွေထွေ လိပ်-ဖွဲ့စည်းခြင်း လက်ခံစစ်ဆေးမှုများ
ထုတ်ကုန်တိုင်းတာမှုများ၊ စာချုပ်အစိတ်အပိုင်းစစ်ဆေးမှုများ၊ စမ်းသပ်ထုတ်လုပ်ခြင်းနှင့် မျက်နှာပြင် အပြီးသတ်မေးခွန်းများကို ပြင်ဆင်ပါ။
ပစ္စည်းလက်ခံမှုလမ်းညွှန်ကိုဖတ်ပါ။BMS နည်းပညာပိုင်းဆိုင်ရာနှင့် FAQ စနစ်ထည့်သွင်းခြင်း။
ပရိုဖိုင်ဖြစ်နိုင်ခြေ၊ ပုံကြမ်းရေးဆွဲခြင်းနှင့် တပ်ဆင်ခြင်းနှင့် လုပ်ငန်းစတင်ခြင်းအတွက် လိုအပ်သော စက်ရုံပြင်ဆင်မှုကို ပြန်လည်သုံးသပ်ပါ။
BMS ဖြစ်နိုင်ချေကို ဖတ်ပြီး FAQ ကို စနစ်ထည့်သွင်းပါ။09 · အသုံးဝင်သော ဆွေးနွေးမှုတစ်ခုကို ပြင်ဆင်ပါ။
ဘောက်စ် ပရိုဖိုင် ထုတ်လုပ်ရေး အကျဉ်းကို ပို့ပါ။
သင်လုပ်ဆောင်ရမည့်အရာနှင့် အမှာစာများ မည်သို့ပြန်လုပ်ရမည်ကို ပြသပါ။ ဤထည့်သွင်းမှုများသည် သင့်အပိုင်းကို ဖွဲ့စည်းလမ်းကြောင်းနှင့် စက်ပစ္စည်းနယ်ပယ်သို့ ချိတ်ဆက်ပေးသည်။
အမေရိကန်၊ ဆော်ဒီအာရေဗျ၊ ရုရှား၊ အိန္ဒိယ သို့မဟုတ် မက္ကဆီကိုတွင် ထုတ်လုပ်ရန်အတွက် အမှန်တကယ် စက်ရုံတည်နေရာ၊ လျှပ်စစ်ပေးဝေမှုနှင့် လိုအပ်သော စက်စာရွက်စာတမ်းများကို တူညီသောအတိုချုံးတွင် ပါဝင်သည်။
- 1. ပြီးမြောက်သည့်အပိုင်းနှင့် အင်တာဖေ့စ်များ
အတိုင်းအတာ ပုံဆွဲ သို့မဟုတ် နမူနာ; အတွင်း/အပြင် အခြေခံ၊ ယူနစ်များ၊ နံရံထောင့်များ၊ အချင်းဝက်များ၊ အစွန်းအသေးစိတ်များ၊ မိတ်လိုက်သည့် အစိတ်အပိုင်းများနှင့် ပုံဆွဲပြင်ဆင်မှု။
- 2. ပစ္စည်းနှင့်ပြီးအောင်
အဆင့် သို့မဟုတ် သတ္တုစပ်/ဒေါသကို; အထူ မီလီမီတာ သို့မဟုတ် လက်မ၊ ၎င်း၏ အခြေခံ-သတ္တု/ coated အခြေခံ နှင့် သည်းခံနိုင်မှု၊ စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများ၊ အပေါ်ယံပိုင်း၊ ဖလင်နှင့်မြင်နိုင်သောမျက်နှာ။
- 3. အလျားနှင့်လက်ခံမှု
လိုအပ်သော အရှည်များ၊ ပုံဆွဲခံနိုင်ရည်များနှင့် အပိုင်း၊ ရောင်းချနိုင်သော အစိတ်အပိုင်းများအတွက် လိုအပ်သော ဖြတ်ပိုင်း၊ မျက်နှာပြင်နှင့် အံဝင်ခွင်ကျ စစ်ဆေးမှုများ။
- 4. အမှာစာများနှင့် အမျိုးကွဲများကို ပြန်လုပ်ပါ။
ပရိုဖိုင်တစ်ခုစီ၊ အသုတ်အရွယ်အစား၊ မျိုးကွဲအကြိမ်ရေနှင့် ရောင်းချနိုင်သောအပိုင်းများ သို့မဟုတ် မီတာတစ်ခုစီအတွက် လိုအပ်ချက်၊ အပြောင်းအရွှေ့ကြာချိန်၊ ဝန်ထမ်းခန့်အပ်ခြင်းနှင့် ကိုင်တွယ်ခြင်းဆိုင်ရာ ယူဆချက်များ ပါဝင်သည်။
- 5. စတော့နှင့် အပိုလုပ်ငန်းများ
ကွိုင် သို့မဟုတ် ဖြတ်-စာရွက် ထောက်ပံ့မှု၊ ရရှိနိုင်သော အကျယ်များကို သိရှိပါက၊ နှင့် လိုအပ်သော ထွက်ပေါက်၊ အဆုံးထုပ်၊ ထောင့် သို့မဟုတ် ပူးတွဲလုပ်ဆောင်မှုများ။
- 6. ဆိုက်နှင့်ကိုင်တွယ်
လုပ်ငန်းခွင်ဧရိယာ၊ ရှည်လျားသောအစိတ်အပိုင်းပံ့ပိုးမှုနှင့်ရုတ်သိမ်းရေး; အမှန်တကယ် ဗို့အား၊ ကြိမ်နှုန်းနှင့် အဆင့်၊ ဦးတည်ရာ၊ တပ်ဆင်မှုလိုအပ်ချက်များနှင့် ပရောဂျက်လိုအပ်သော စက်ယန္တရားစာရွက်စာတမ်းများ။
ဘောက်စ်ရေမြောင်းစက် မေးခွန်းများ
ဝေါဟာရများသည် မတူညီသောရှုထောင့်များကို ဖော်ပြပြီး ထပ်နေနိုင်သည်။ Box သည် အပိုင်းဖြတ်ပိုင်းကို ဖော်ပြသည်; လည်ပတ်မှုတစ်ခုစီတွင် အဆစ်မပါဘဲ ကွိုင်မှ အလျားများကို ချောမွေ့စွာ ထုတ်ပေးသည်။ မိုးရေမြောင်းအသုံးပြုပုံကို ဖော်ပြသည်။ ပလပ်ပေါက်များ၊ ထောင့်များနှင့် ချိတ်ဆက်ထားသော ပြေးလမ်းများသည် ချိတ်ဆက်မှုအသေးစိတ်များ လိုအပ်နေသေးသည်။ တံဆိပ်တစ်ခုတည်းဖြင့်မဟုတ်ဘဲ ကဏ္ဍ၊ ပစ္စည်းနှင့် လုပ်ငန်းစဉ်အလိုက် ရွေးချယ်ပါ။
နံပါတ်။ အမည်သည် မည်သည့်အတိုင်းအတာကို ရည်ညွှန်းပြီး အမှန်တကယ်အတိုင်းအတာများကို လက်မ သို့မဟုတ် မီလီမီတာဖြင့် ပေးဆောင်ပါ။ အမည်ခံ ခုနစ်လက်မအမည်ကို မျှဝေသည့် ပရိုဖိုင်များသည် ရှင်းလင်းသော အဖွင့်၊ အခြေအကျယ်၊ နံရံအမြင့်၊ ထောင့်များနှင့် အစွန်းများ ကွဲပြားနိုင်သည်။
ဟုတ်ကဲ့။ အတိုင်းအတာပုံကြမ်းနှင့် ရုပ်ပုံနမူနာတစ်ခု၏ ဓာတ်ပုံများဖြင့် စတင်ပါ။ ယူနစ်များ၊ အတွင်း/အပြင် အတိုင်းအတာ၊ ပစ္စည်းနှင့် အစွန်းအသေးစိတ်များကို အမှတ်အသားလုပ်ပါ။ BMS သည် ၎င်း၏စိတ်ကြိုက် roll-forming ဝန်ဆောင်မှု၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် ဖြစ်နိုင်ခြေလေ့လာမှုများနှင့် ပရိုဖိုင်ပုံကြမ်းကို ပံ့ပိုးပေးပါသည်။
ဤအပိုင်းများကို သီးခြားခွဲခြားသတ်မှတ်ပါ။ ပင်မရေမြောင်းဖွဲ့စည်းခြင်းလမ်းကြောင်းသည် ထွက်ပေါက်၊ အဆုံးအဖုံး၊ ထောင့် သို့မဟုတ် လည်ပတ်ဆောင်ရွက်မှုများကို သူ့ဘာသာသူ မသတ်မှတ်ထားပေ။ လိုအပ်သော ဒုတိယကိရိယာများ သို့မဟုတ် လုပ်ငန်းစဉ်များကို စက်ကိရိယာနယ်ပယ်တွင် ထည့်သွင်းပါ။
အပိုင်းအတိုင်းအတာများ၊ နံရံထောင့်များ၊ အလျား၊ လေး/လှည့်ခြင်း၊ ဖြတ်တောက်ထားသော အပိုင်းများ၊ အပြီးသတ်ပုံဆွဲခြင်းအတွက် ကန့်သတ်ချက်များ သတ်မှတ်ပါ။ ပေးသွင်းသူနှင့်အတူ ပံ့ပိုးမှုနှင့် တိုင်းတာမှုအခြေအနေများကို သတ်မှတ်ပါ။ အမည်ခံစက်အရွယ်အစား သို့မဟုတ် ယေဘုယျသည်းခံမှုတစ်ခုသည် ဘောက်စ်ပရိုဖိုင်တိုင်းအတွက် လက်ခံမှုကို မသတ်မှတ်နိုင်ပါ။
ကဏ္ဍကနေ ထုတ်လုပ်ရေးအထိ
သင့်ဘောက်စ်ပရိုဖိုင်ကို ထုတ်လုပ်ရေးအကျဉ်းအဖြစ် ပြောင်းပါ။
ပြီးပြည့်စုံသောအပိုင်း၊ သတ္တုသတ်မှတ်ချက်နှင့် ထပ်ခါတလဲလဲမှာယူမှုပုံစံကို BMS ဖြင့် မျှဝေပါ။ သင့်ရေတံလျှောက်ထုတ်လုပ်ခြင်းအတွက် လမ်းကြောင်းဖွဲ့စည်းပုံ၊ ကိရိယာတန်ဆာပလာများနှင့် စက်ကိရိယာနယ်ပယ်အကြောင်း အာရုံစိုက်ဆွေးနွေးမှုကို စတင်ပါ။
