


BMS Machinery · Profilvezérelt gyártás
Doboz ereszcsatorna gép
Válassza ki a formázási útvonalat a doboz profilja körül.
Fém tetőfedő és esőáru gyártók számára: hasonlítsa össze a tekercses hengeralakítást a lemezhajlítással a profil geometriája, az élrészletek és a rendelési keverék alapján.
BMS lemezhajlító szerszámok
01 · Kezdje a szakasszal
Határozza meg a kész doboz ereszcsatorna profilját
A dobozos ereszcsatorna nyitott téglalap alakú vagy közel négyszögletes csatorna. Az alap, a falmagasság és a felső nyílás eltérő lehet; a méretnév önmagában nem határozza meg a szerszámozást.
Nyitás és alapszélesség. Mérje meg az O-t a belső falfelületek között D magasságban. Határozza meg a B belső/külső és sarok alapját a rajzon; külön méretezze meg a felső ajkakat.
Elülső és hátsó falak. Adja vissza a Hb magasságot és a Hf elülső magasságot ugyanabból az alap nullapontból a megadott él nullapontokhoz. Az egyenes vagy ferde falakat és azok szögeit külön jelenítse meg.
Sugárok és szögek. Adja meg a belső hajlítási sugarakat, a kész falszögeket és azok tűrését. A saroksugár befolyásolja az illeszkedést és a fejlett szélességet; Az éles kinézetű sarkok nem nulla sugarú specifikáció.
Élek és interfészek. Méretek vissza, szegélyek vagy fürtök. Tartalmazza a csatlakozókonzolt, a végsapkát, a kimenetet és a csatlakozási részletet, ahol az illeszkedést szabályozza.
Sima él
Adja meg a vágott élt és annak befejezési követelményét.
Visszatérő ajak
Iránya és szélessége befolyásolja a szerszámhoz való hozzáférést és a rögzítés illeszkedését.
Hem vagy göndör
Adja meg az élmetszetet és a rést vagy az átmérőt, ne csak a nevét.
02 · Egyezzen meg a rendelési mintával
Dobozos ereszcsatorna gép választás: tekercs vagy lemez?
Értékelje a tekercses hengeralakítást, amikor egy dobozszakasz több megrendelésben ismétlődik. Értékelje a lemezhajlítást, ha a szakaszok és a nyersdarabok gyakran cserélődnek. A geometria, a szerszámok és a teljes gyártási ciklus dönti el az illeszkedést.

Tekercses hengeralakítás
Fontolja meg ismétlődő szakaszok és hosszú futások esetén. Egy hengersor folyamatosan ugyanazt a keresztmetszetet alkotja; a levágás beállítja a kész hosszt. Az alapnak, a falaknak és az éleknek illeszkedniük kell a javasolt tekercsekhez és a vágóhoz.
Mérje meg a tekercs betöltését, a telepítési selejteket, a vágási ciklusokat és a támogatott kirakodást az ismételt rendelési mintával szemben. Egy új szakaszhoz más eszközökre lehet szükség.
Tekercskezelés → előtolás és alakítás → profilvágás → támogatott gyűjtés

Vágott lap hajlítás
Tekintsük ezt a változatos üres és változó szakaszok esetében. Egy présfék alakítja ki a nyersdarabot egy ütés- és nyomóhajlítási sorozaton keresztül. A beállítások megváltoztatása különféle munkákat tesz lehetővé, de a falmélységnek, a visszatéréseknek és az elvégzett hajlításoknak helyet kell hagyniuk a szerszámozásnak és az alkatrész-eltávolításnak.
Tartalmazza az üres előkészítést, a mérést, az áthelyezést és a hosszú rész támogatását. Több hajlítás és kezelhetőség korlátozhatja az elfogadott teljesítményt még akkor is, ha a geometria megvalósítható.
Üres előkészítés → mérő- és hajlítási sorrend → ellenőrzés → támogatott kezelés
Görgessen a táblázatban a két útvonal összehasonlításához.
| Döntés | Hengerlési út | Lemezhajlítási útvonal |
|---|---|---|
| Profil változtatások | Értékelje a tekercskészleteket, az élállomásokat, a vezetőbeállításokat és a levágási kompatibilitást minden egyes szakaszhoz. | Mérje fel a szerszámokat, a mérőállásokat, a hajlítási sorrendet és a kihúzási hézagot minden egyes alkatrésznél. |
| Hossza és vége | Illessze a vágási hossztartományt, a profiltartót és a végminőséget a kész alkatrészhez. | Illessze a nyersdarab és a hajlítás hosszát, a vég előkészítését és alátámasztását a kiválasztott felszereléshez. |
| Elfogadott kimenet | Számolja az értékesíthető kimenetet betöltés, beállítás, vágási ciklusok, ellenőrzés és kirakodás után; Az előtolási sebesség önmagában nem a váltási teljesítmény. | Számolja az értékesíthető kibocsátást üres vágás, minden hajlítás, áthelyezés, ellenőrzés és kezelés után; A löketsebesség önmagában nem a váltási teljesítmény. |
Egy vegyes műhely mindkettőt használhatja. Az ismételt ereszcsatorna-hosszak és a különböző végsapkák vagy átmenetek nem szükségesek ugyanazt az alakítási útvonalat használni. Határozza meg külön a fő szakaszt és a másodlagos részeket.
03 · Ellenőrizze a szerszámpályát
Az élrészlet megváltoztathatja az alakítási útvonalat
A falmélység, a befelé irányuló visszatérések és a zárt élek befolyásolják, hogy egy alkatrész hogyan közeledik a szerszámhoz, hogyan formálódik és jön ki. Tekintse át a teljes részt és a hajlítási sorrendet, mielőtt rögzíti a berendezés hatókörét.


Vissza, szegélyek és fürtök
A szegély egy kezdeti hajlítást és egy záró lépést ad; egy göndörhöz megfelelő formáló eszközökre van szükség. A befelé történő visszatérés blokkolhatja a későbbi hajlításokat vagy az alkatrészek eltávolítását. Vizsgálja meg, hogy az élnek ki kell-e képződnie a falak bezárása előtt. A hengeralakításhoz a részlethez igazodó élsorra, állomásokra és hézagokra is szükség van.
Mély vagy ferde falak
A szerszámteret már kialakított falak foglalják el. Ellenőrizze a hézagot minden kanyarban és a kihúzás során, beleértve a mérést és a részforgatást. Nyomóféken az erőnek és a hosszú alkatrésznek meg kell felelnie az anyagnak, a vastagságnak és a munkahossznak; a falmagasság önmagában nem számít kapacitásellenőrzésnek.
Vágó és másodlagos alkatrészek
A levágásnak meg kell támasztania a szakaszt anélkül, hogy a sarkokat összenyomná vagy a szélét deformálná. Adja meg, hogy a kimeneti lyukak, hornyok, végsapkák, sarkok és illesztési darabok külön műveleteket vagy meghatározott beépített felszerelést igényelnek.
04 · Határozza meg a fémet
Adja meg az anyagot és a látható felületet
A vastagság önmagában nem képezi a formázást. Adja meg a fémminőséget, a mechanikai tulajdonságokat és a felületet a metszetekkel együtt.
Minőség és vastagság alapja
Adja meg a vastagságot mm-ben vagy hüvelykben, a tűréshatárt, és azt, hogy nem nemesfém-e vagy teljes bevonatvastagság. A mérőeszköz nevéhez az anyagspecifikus vastagság is szükséges. Azonosítsa az acélminőséget vagy ötvözetet/edzettséget: az azonos vastagság nem jelent azonos hajlítóerőt, sugarat vagy visszarugózást, a tehermentesítés utáni rugalmas helyreállítást.
Tekercs vagy vágott lap előkészítése
Adja meg a szállított formátumot és a rendelkezésre álló készletméreteket. Számítsa ki az előhívott szalag vagy nyersdarab szélességét hajlítási ráhagyások vagy levonások segítségével a választott anyag, sugarak és szerszámfolyamat alapján. Tartalmazzon minden falat és peremrészletet; A kész doboz szélessége nem a tekercs szélessége.
Bevonat és szerszám érintkezés
Azonosítsa a kozmetikai arcot, a bevonatot és a védőfóliát. Értékelje a vezetőt, a tekercset, a szerszámot és a támasztó érintkezőt a tényleges felülettel. Tekintse át a bevonat sérülését, bemetszését és a film viselkedését a teljes formázási és vágási folyamat után, beleértve az esetleges szegélyzárásokat is.


05 · Adja meg a profilcsaládot
Az új hossz nem új keresztmetszet
Adjon minden szakasznak saját profilazonosítóját és méretezett rajzát, átdolgozással. Egy profil egyedi szerszámozása nem hoz létre korlátlan mérettartományt vagy váltási módszert minden más profilhoz.
Hossz változás
Változatlan keresztmetszet mellett hasonlítsa össze a vágási hossz beállításokat, a vég előkészítését és a támogatást. A lapútvonalhoz a berendezéshez illeszkedő blank és hajlítási hossz is szükséges.
Szállítás: kész hosszúságok és ismétlődő mennyiségeik.
Alap, fal vagy szög változás
A tekercsgyártáshoz tekintse át az útmutatókat, a tekercseket és a vágógeometriát. Lapgyártáshoz, szerszámok, mérőpozíciók, hajlítási sorrend és kihúzási távolság ellenőrzéséhez.
Ellátás: külön méretezett szakaszok és frekvenciaváltás.
Él- vagy anyagváltozások
Eltérő visszatéréshez, szegélyhez vagy hullámosodáshoz más szerszámútra lehet szükség. Az eltérő minőség, vastagság vagy felület megváltoztathatja a sugarat, a visszaugrást és az érintkezési feltételeket.
Ellátás: élnagyítások és minden szakaszhoz anyagnyilvántartás.
Többprofilú javaslat esetén minden konfigurációhoz határozza meg a mellékelt szakaszokat, szerszámokat, levágott részeket, beállítási munkákat és minta elfogadását.

06 · Tekintse át a kész részt
Mérje meg a mintát, ne csak a névleges méretét
A kész alkatrészt a rajzon át kell fogadni a megadott raktárkészlettel és a kirakás után egyeztetett támasztékokkal. Ellenőrizze a keresztmetszet és a teljes hossz állapotát; egy jó végeredmény nem írja le az egész részt.
- Metszet geometriája
Mérje meg az alap és a szabad nyílásszélességeket, mind a falmagasságot, mind a szögeket és a belső sugarakat meghatározott helyeken mindkét végén és a hossz közepén. A szerszám betöltésekor a kiengedett szakaszt értékelje, ne a szöget.
- Élek és csatlakozások
Ellenőrizze a visszatérési szélességet, a szegélyrést vagy a göndör alakot. Próbaszerelje fel a megfelelő konzolt, csuklót és végsapkamintát a szakasz erőltetése nélkül.
- Vágja le a végeket és a felületet
Vizsgálja meg a hosszt, a vége négyszögletességét, a sorját és a helyi torzulást. Vizsgálja meg a kozmetikai felületet, hogy vannak-e pontozások, bevonat repedések és kezelési nyomok.
- Teljes hosszúságú kezelés
Mérje fel az íjat és csavarja egy meghatározott támasztóelrendezésen. Tervezze meg a kisülési támasztékokat, az emelést és a csomagolást, hogy a vékony falak és élek megtartsák alakjukat.
A próba előtt állapodjon meg a rajz felülvizsgálatában, a készletnyilvántartásban, a támogatás elrendezésében és a mintavételi tervben. Tartalmazza az indítást, a folyamatos gyártást és minden javasolt profil/anyag kombinációt az elfogadási körbe.
07 · Tekintse át a berendezést
Válogatott BMS alakító berendezések
Kezdje a megfelelő alakítási útvonallal, majd tekintse át a megnevezett berendezést. A dobozrész és az anyag határozza meg a javasolt konfigurációhoz szükséges szerszámokat.
Vágott lapos útvonal
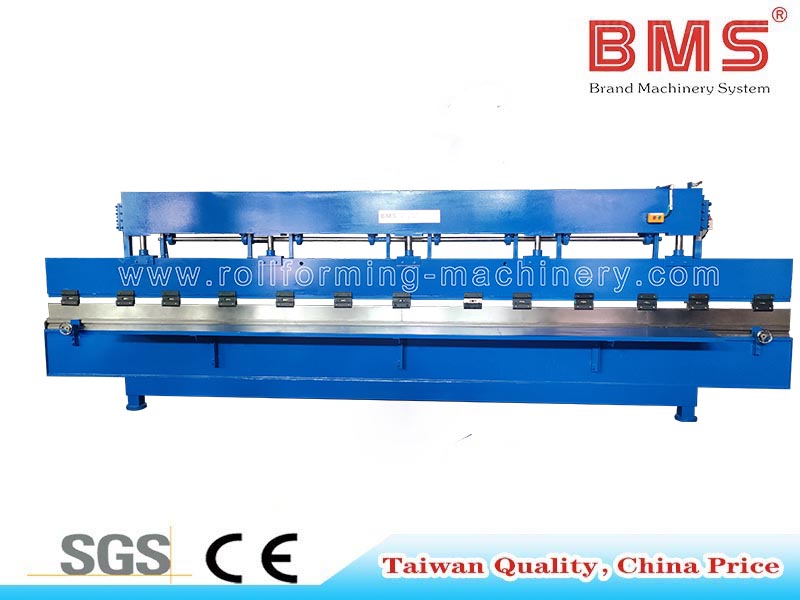
6,2M fémlemez hajlítógép
BMS présfékező berendezés egyszerű ereszcsatornákhoz és tetőburkolatokhoz. Értékelje a lyukasztó/szerszám geometriáját, a hajlítási sorrendet, a munkahosszt, az erőt és az alkatrészhézagot a dobozrészhez.
Tekintse meg a BMS lemezhajlító berendezéseket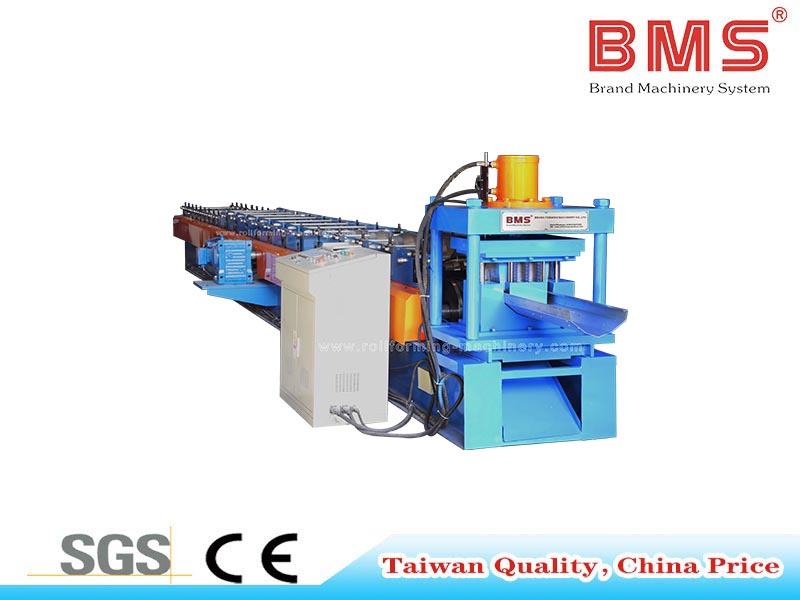
Tekercses adagolású útvonal
Zökkenőmentes ereszcsatorna opcionális lyukasztással
BMS tekercses ereszcsatorna referencia opcionális lyukasztással. Illessze a doboz részét a javasolt tekercsszerszámhoz, levágáshoz, furatműveletekhez és támogatott kimenetekhez a konfigurációs leírásban.
Tekintse meg az opcionális lyukasztó ereszcsatorna vonalát08 · Folytassa az értékelést
Kapcsolódó beszerzési és termelési erőforrások
Szélesebb felszereltség és ajánlati kör
Hasonlítsa össze az ereszcsatorna-gép általános konfigurációit, a tekercskezelést és az árajánlatkészítést a BMS beszerzési oldalán.
Tekintse át a szélesebb ereszcsatorna-vásárlási lehetőségeketÁltalános hengeralakítási átvételi ellenőrzések
Készítsen termékméréseket, szerződéses alkatrész-ellenőrzéseket, próbagyártást és felületkezelési kérdéseket.
Olvassa el a berendezés átvételi útmutatójátBMS műszaki és beállítási GYIK
Tekintse át a profil megvalósíthatóságát, a vázlatkészítést és a telepítéshez és üzembe helyezéshez szükséges gyári előkészítést.
Olvassa el a BMS megvalósíthatóságával és beállításával kapcsolatos GYIK-et09 · Hasznos beszélgetés előkészítése
Dobozprofil gyártási tájékoztató küldése
Mutassa meg, mit kell elkészítenie, és hogyan ismétlődnek a rendelések. Ezek a bemenetek kötik össze a szakaszt a formáló útvonallal és a berendezés hatókörével.
Az Egyesült Államokban, Szaúd-Arábiában, Oroszországban, Indiában vagy Mexikóban történő gyártás esetén adja meg ugyanabban a tájékoztatóban a gyár tényleges helyét, az elektromos ellátást és a szükséges gépdokumentációt.
- 1. Kész szakasz és interfészek
Méretezett rajz vagy minta; belső/külső alapon, egységek, falszögek, sugarak, élrészletek, illeszkedő részek és rajz felülvizsgálata.
- 2. Anyag és kivitel
Minőség vagy ötvözet/edzettség; vastagság mm-ben vagy hüvelykben, nem nemesfém/bevonatos alap és tűrés; mechanikai tulajdonságok, bevonat, film és látható felület.
- 3. Hosszak és elfogadás
Eladható alkatrészekhez szükséges hosszúságok, rajzi tűrések és metszet-, vágásvég-, felület- és illeszkedési ellenőrzések.
- 4. Ismételje meg a rendeléseket és a változatokat
Profilonkénti kereslet, tételnagyság, változatok gyakorisága és műszakonkénti értékesíthető darabok vagy méterek; tartalmazza a műszak időtartamát, a személyzettel és a kezeléssel kapcsolatos feltételezéseket.
- 5. Készlet és extra műveletek
Tekercs vagy vágott lemez szállítása, elérhető szélességek, ha ismertek, és a szükséges kimeneti, zárókupak, sarok- vagy illesztési műveletek.
- 6. Helyszín és kezelés
Munkaterület, hosszú rész megtámasztása és emelése; tényleges feszültség, frekvencia és fázis; rendeltetési hely, telepítési igények és a projekthez szükséges gépi dokumentumok.
Doboz ereszcsatorna gép kérdések
A kifejezések különböző szempontokat írnak le, és átfedhetik egymást. A doboz a keresztmetszetet írja le; a varrat nélküli ereszcsatorna-gyártás tekercsből kötés nélküli hosszúságokat formáz minden egyes kialakított futás mentén; esőcsatorna leírja a használatát. A kimenetekhez, a sarkokhoz és az összekapcsolt futásokhoz továbbra is szükség van a csatlakozási adatokra. Válasszon szakasz, anyag és folyamat szerint, ne csak a címke alapján.
Szám Adja meg, hogy a név melyik méretre vonatkozik, és adja meg a tényleges méreteket hüvelykben vagy mm-ben. A névleges 7 hüvelykes névvel rendelkező profilok eltérhetnek a szabad nyílás, az alapszélesség, a falmagasság, a szögek és az élek tekintetében.
Igen. Kezdje egy méretezett vázlattal és egy fizikai mintáról készült fényképekkel. Jelölje meg az egységeket, a belső/külső méreteket, az anyagot és az élrészleteket. A BMS megvalósíthatósági tanulmányokat és profilvázlatokat kínál egyedi hengeralakító szolgáltatásának részeként.
Ezeket a részeket külön azonosítsa. A fő ereszcsatorna-alakító útvonal önmagában nem határozza meg a kimeneti, zárókupak, sarok vagy csatlakozási műveleteket. Helyezze a szükséges másodlagos eszközöket vagy folyamatokat a berendezés körébe.
Állítson be határokat a metszetméretekre, a falszögekre, a hosszra, az ívre/csavarásra, a levágott végekre, a befejezésre és az illeszkedési illeszkedésre a kész alkatrész rajzán. Határozza meg a támogatási és mérési feltételeket a szállítóval. A gép névleges mérete vagy egyetlen általános tűrés nem határozhatja meg minden dobozprofil elfogadását.
A szekciótól a gyártásig
Változtassa dobozprofilját gyártási tájékoztatóvá
Ossza meg a teljes részt, a fémspecifikációt és az ismétlődő rendelési mintát a BMS-sel. Kezdjen egy fókuszált vitát az ereszcsatorna gyártásához szükséges alakítási útvonalról, szerszámokról és berendezésekről.
