


बीएमएस मशीनरी · प्रोफाइल-आधारित उत्पादन
बॉक्स गटर मशीन
अपने बॉक्स प्रोफ़ाइल के चारों ओर निर्माण मार्ग चुनें।
धातु छत और रेनवेयर निर्माताओं के लिए: अपने अनुभाग ज्यामिति, किनारे विवरण और ऑर्डर मिश्रण का उपयोग करके शीट झुकने के साथ कॉइल-फेड रोल बनाने की तुलना करें।
बीएमएस शीट-बेंडिंग टूलींग
01 · अनुभाग से प्रारंभ करें
तैयार बॉक्स गटर प्रोफाइल को परिभाषित करें
बॉक्स गटर एक खुला आयताकार या निकट-आयताकार चैनल है। आधार, दीवार की ऊंचाई और शीर्ष उद्घाटन भिन्न हो सकते हैं; केवल आकार का नाम टूलींग को परिभाषित नहीं करता है।
उद्घाटन और आधार चौड़ाई. ऊंचाई D पर अंदर की दीवार के किनारों के बीच O मापें। अपने चित्र पर B के लिए अंदर/बाहर और कोने के आधार को परिभाषित करें; ऊपरी होठों को अलग से मापें।
आगे और पीछे की दीवारें. पीछे की ऊंचाई एचबी और सामने की ऊंचाई एचएफ को एक ही आधार डेटाम से उनके बताए गए किनारे के डेटाम तक दें। सीधी या झुकी हुई दीवारें और उनके कोण अलग-अलग दिखाएँ।
त्रिज्या और कोण. आंतरिक मोड़ त्रिज्या, तैयार दीवार कोण और उनकी सहनशीलता निर्दिष्ट करें। कोने की त्रिज्या फिट और विकसित चौड़ाई को प्रभावित करती है; तेज़ दिखने वाले कोने शून्य-त्रिज्या विनिर्देश नहीं हैं।
किनारे और इंटरफ़ेस. आयाम रिटर्न, हेम्स या कर्ल। मेटिंग ब्रैकेट, एंड कैप, आउटलेट और संयुक्त विवरण शामिल करें जहां वे फिट को नियंत्रित करते हैं।
सादा किनारा
कटे हुए किनारे और उसकी परिष्करण आवश्यकता को निर्दिष्ट करें।
होंठ लौटाओ
इसकी दिशा और चौड़ाई उपकरण की पहुंच और अटैचमेंट फिट को प्रभावित करती है।
हेम या कर्ल
किनारे का भाग और गैप या व्यास दें, न कि केवल उसका नाम।
02 · ऑर्डर पैटर्न का मिलान करें
बॉक्स गटर मशीन विकल्प: कुंडल या शीट?
जब एक बॉक्स सेक्शन कई ऑर्डरों में दोहराया जाता है तो कॉइल-फेड रोल फॉर्मिंग का मूल्यांकन करें। जब अनुभाग और रिक्त स्थान बार-बार बदलते हैं तो शीट के झुकने का मूल्यांकन करें। ज्यामिति, टूलींग और संपूर्ण उत्पादन चक्र फिट तय करते हैं।

कुंडलित रोल बनाना
आवर्ती अनुभागों और लंबी अवधि के लिए इस पर विचार करें। एक रोल अनुक्रम लगातार एक ही क्रॉस-सेक्शन बनाता है; कटऑफ़ समाप्त लंबाई निर्धारित करता है। आधार, दीवारें और किनारे प्रस्तावित रोल और कटर के अनुरूप होने चाहिए।
रिपीट-ऑर्डर पैटर्न के अनुसार कॉइल लोडिंग, सेटअप स्क्रैप, कट साइकल और समर्थित अनलोडिंग का वजन करें। एक नये अनुभाग को विभिन्न उपकरणों की आवश्यकता हो सकती है।
कॉइल हैंडलिंग → फीडिंग और फॉर्मिंग → प्रोफाइल कटिंग → समर्थित संग्रह

कट-शीट का झुकना
विभिन्न रिक्त स्थानों और बदलते अनुभागों के लिए इस पर विचार करें। एक प्रेस ब्रेक पंच-एंड-डाई मोड़ के अनुक्रम के माध्यम से रिक्त स्थान बनाता है। सेटअप बदलने से विभिन्न कार्यों को समायोजित किया जा सकता है, लेकिन दीवार की गहराई, रिटर्न और पूर्ण मोड़ों में टूलींग और भाग हटाने के लिए जगह छोड़नी चाहिए।
रिक्त तैयारी, गेजिंग, पुनर्स्थापन और दीर्घकालिक समर्थन शामिल करें। ज्यामिति व्यवहार्य होने पर भी अधिक मोड़ और हैंडलिंग स्वीकार्य आउटपुट को सीमित कर सकती है।
खाली तैयारी → गेज और मोड़ अनुक्रम → निरीक्षण → समर्थित हैंडलिंग
दोनों मार्गों की तुलना करने के लिए तालिका को स्क्रॉल करें।
| निर्णय | रोल-बनाने का मार्ग | शीट-झुकने का मार्ग |
|---|---|---|
| प्रोफ़ाइल परिवर्तन | प्रत्येक अनुभाग के लिए रोल सेट, एज स्टेशन, गाइड सेटिंग्स और कटऑफ अनुकूलता का आकलन करें। | प्रत्येक भाग के लिए उपकरण, गेज स्थिति, मोड़ अनुक्रम और निष्कर्षण निकासी का आकलन करें। |
| लंबाई और अंत | कट-लेंथ रेंज, सेक्शन सपोर्ट और अंतिम गुणवत्ता को तैयार हिस्से से मिलाएं। | खाली और मोड़ की लंबाई का मिलान करें, तैयारी समाप्त करें और चयनित उपकरण का समर्थन करें। |
| स्वीकृत आउटपुट | लोडिंग, सेटअप, कट चक्र, निरीक्षण और अनलोडिंग के बाद बिक्री योग्य आउटपुट की गणना करें; अकेले फ़ीड स्पीड शिफ्ट आउटपुट नहीं है। | खाली कटिंग, प्रत्येक मोड़, पुनर्स्थापन, निरीक्षण और हैंडलिंग के बाद बिक्री योग्य आउटपुट की गणना करें; अकेले स्ट्रोक स्पीड शिफ्ट आउटपुट नहीं है। |
एक मिश्रित कार्यशाला दोनों का उपयोग कर सकती है। बार-बार गटर की लंबाई और विभिन्न अंत कैप या संक्रमण के लिए एक ही निर्माण मार्ग का उपयोग करने की आवश्यकता नहीं है। मुख्य अनुभाग और द्वितीयक भागों को अलग-अलग परिभाषित करें।
03 · टूल पथ की जाँच करें
किनारे का विवरण गठन मार्ग को बदल सकता है
दीवार की गहराई, आवक रिटर्न और बंद किनारे इस बात को प्रभावित करते हैं कि कोई हिस्सा उपकरण तक कैसे पहुंचता है, बनता है और बाहर आता है। उपकरण का दायरा तय करने से पहले पूरे अनुभाग और मोड़ क्रम की समीक्षा करें।


रिटर्न, हेम्स और कर्ल
एक हेम एक प्रारंभिक मोड़ और एक समापन चरण जोड़ता है; एक कर्ल को उपयुक्त निर्माण उपकरण की आवश्यकता होती है। आवक वापसी बाद में मोड़ या भाग हटाने को अवरुद्ध कर सकती है। समीक्षा करें कि क्या दीवारें बंद होने से पहले किनारा बनना चाहिए। रोल बनाने के लिए विस्तार के अनुकूल किनारे अनुक्रम, स्टेशनों और मंजूरी की भी आवश्यकता होती है।
गहरी या झुकी हुई दीवारें
पहले से बनी दीवारें उपकरण की जगह घेर लेती हैं। प्रत्येक मोड़ पर और निकासी के दौरान, जिसमें गेजिंग और भाग का घुमाव भी शामिल है, क्लीयरेंस की जाँच करें। प्रेस ब्रेक पर, बल और लंबे हिस्से का समर्थन सामग्री, मोटाई और काम करने की लंबाई के अनुरूप होना चाहिए; केवल दीवार की ऊंचाई ही क्षमता की जांच नहीं है।
काटना और माध्यमिक भाग
कटऑफ को कोनों को कुचलने या उसके किनारे को विकृत किए बिना अनुभाग का समर्थन करना चाहिए। बताएं कि क्या आउटलेट छेद, पायदान, अंत कैप, कोनों और संयुक्त टुकड़ों को अलग-अलग संचालन या निर्दिष्ट इनलाइन उपकरण की आवश्यकता है।
04 · धातु को परिभाषित करें
सामग्री और दृश्यमान चेहरा निर्दिष्ट करें
केवल मोटाई ही गठन संबंधी विशिष्टता नहीं है। अनुभाग के साथ धातु ग्रेड, यांत्रिक गुण और फिनिश दें।
ग्रेड और मोटाई का आधार
मोटाई मिमी या इंच में दें, इसकी सहनशीलता, और क्या यह आधार धातु है या कुल लेपित मोटाई है। एक गेज नाम के लिए उसकी सामग्री-विशिष्ट मोटाई की भी आवश्यकता होती है। स्टील ग्रेड या मिश्र धातु/टेम्परेचर की पहचान करें: समान मोटाई का मतलब समान झुकने वाला बल, त्रिज्या या स्प्रिंगबैक, उतारने के बाद लोचदार रिकवरी नहीं है।
कुंडल या कट-शीट की तैयारी
आपूर्ति किए गए प्रारूप और उपलब्ध स्टॉक आयाम बताएं। चुनी गई सामग्री, त्रिज्या और उपकरण प्रक्रिया के लिए मोड़ भत्ते या कटौती का उपयोग करके विकसित पट्टी या रिक्त चौड़ाई की गणना करें। सभी दीवारों और किनारों का विवरण शामिल करें; तैयार बॉक्स की चौड़ाई कुंडल की चौड़ाई नहीं है।
कोटिंग और उपकरण संपर्क
कॉस्मेटिक चेहरे, कोटिंग और किसी सुरक्षात्मक फिल्म की पहचान करें। वास्तविक फिनिश का उपयोग करके गाइड, रोल, डाई और समर्थन संपर्क का आकलन करें। किसी भी हेम बंद होने सहित पूर्ण निर्माण और काटने के अनुक्रम के बाद कोटिंग क्षति, स्कोरिंग और फिल्म व्यवहार की समीक्षा करें।


05 · प्रोफ़ाइल परिवार को परिभाषित करें
नई लंबाई कोई नया क्रॉस-सेक्शन नहीं है
प्रत्येक अनुभाग को एक संशोधन के साथ अपनी स्वयं की प्रोफ़ाइल आईडी और आयामी ड्राइंग दें। एक प्रोफ़ाइल के लिए कस्टम टूलिंग प्रत्येक अन्य प्रोफ़ाइल के लिए अप्रतिबंधित आकार सीमा या परिवर्तन विधि स्थापित नहीं करती है।
लंबाई बदलती है
क्रॉस-सेक्शन अपरिवर्तित होने पर, कट-लंबाई सेटिंग्स, अंतिम तैयारी और समर्थन की तुलना करें। शीट मार्ग के लिए एक खाली और झुकने वाली लंबाई की भी आवश्यकता होती है जो उपकरण में फिट हो।
आपूर्ति: तैयार लंबाई और उनकी दोहराई जाने वाली मात्राएँ।
आधार, दीवार या कोण में परिवर्तन
कुंडल उत्पादन के लिए, गाइड, रोल और कटर ज्यामिति की समीक्षा करें। शीट उत्पादन, समीक्षा उपकरण, गेज स्थिति, मोड़ अनुक्रम और निष्कर्षण निकासी के लिए।
आपूर्ति: अलग-अलग आयाम वाले अनुभाग और परिवर्तन आवृत्ति।
किनारा या सामग्री परिवर्तन
एक अलग रिटर्न, हेम या कर्ल को दूसरे टूल पथ की आवश्यकता हो सकती है। एक अलग ग्रेड, मोटाई या फिनिश त्रिज्या, स्प्रिंगबैक और संपर्क स्थितियों को बदल सकती है।
आपूर्ति: किनारे का विस्तार और प्रत्येक अनुभाग के लिए एक सामग्री रिकॉर्ड।
मल्टी-प्रोफ़ाइल प्रस्ताव के लिए, प्रत्येक कॉन्फ़िगरेशन के लिए शामिल अनुभाग, उपकरण, कटऑफ भाग, सेटअप कार्य और नमूना स्वीकृति को परिभाषित करें।

06 · तैयार भाग की समीक्षा करें
नमूने को मापें, न कि केवल उसके नाममात्र आकार को
अनलोडिंग के बाद निर्दिष्ट स्टॉक और सहमत सपोर्ट का उपयोग करके तैयार हिस्से को उसके ड्राइंग के अनुसार स्वीकार करें। क्रॉस-सेक्शन और पूर्ण-लंबाई की स्थिति की जाँच करें; एक अच्छा अंत दृश्य पूरे भाग का वर्णन नहीं कर सकता।
- अनुभाग ज्यामिति
दोनों सिरों और मध्य लंबाई के पास परिभाषित स्थानों पर आधार और स्पष्ट उद्घाटन चौड़ाई, दोनों दीवार की ऊंचाई, कोण और आंतरिक त्रिज्या को मापें। जारी किए गए अनुभाग का आकलन करें, न कि उपकरण लोड करते समय कोण का।
- किनारे और कनेक्शन
वापसी की चौड़ाई, हेम गैप या कर्ल आकार की जाँच करें। अनुभाग पर दबाव डाले बिना संबंधित ब्रैकेट, जोड़ और एंड-कैप नमूने का परीक्षण-फिट करें।
- सिरों और सतह को काटें
लंबाई, सिरे का चौकोरपन, गड़गड़ाहट और स्थानीय विकृति का निरीक्षण करें। स्कोरिंग, कोटिंग दरारें और हैंडलिंग निशान के लिए कॉस्मेटिक चेहरे की जांच करें।
- पूरी लंबाई की हैंडलिंग
एक परिभाषित समर्थन व्यवस्था पर झुकने और मोड़ने का आकलन करें। डिस्चार्ज सपोर्ट, उठाने और पैक करने की योजना बनाएं ताकि पतली दीवारें और किनारे अपना आकार बनाए रखें।
परीक्षण से पहले ड्राइंग संशोधन, स्टॉक रिकॉर्ड, समर्थन व्यवस्था और नमूना योजना पर सहमति दें। स्वीकृति दायरे में स्टार्टअप, स्थिर उत्पादन और प्रत्येक प्रस्तावित प्रोफ़ाइल/सामग्री संयोजन को शामिल करें।
07 · उपकरण की समीक्षा करें
चयनित बीएमएस बनाने वाले उपकरण
प्रासंगिक निर्माण मार्ग से प्रारंभ करें, फिर नामित उपकरण की समीक्षा करें। आपका बॉक्स अनुभाग और सामग्री प्रस्तावित कॉन्फ़िगरेशन के लिए आवश्यक टूलींग को परिभाषित करती है।
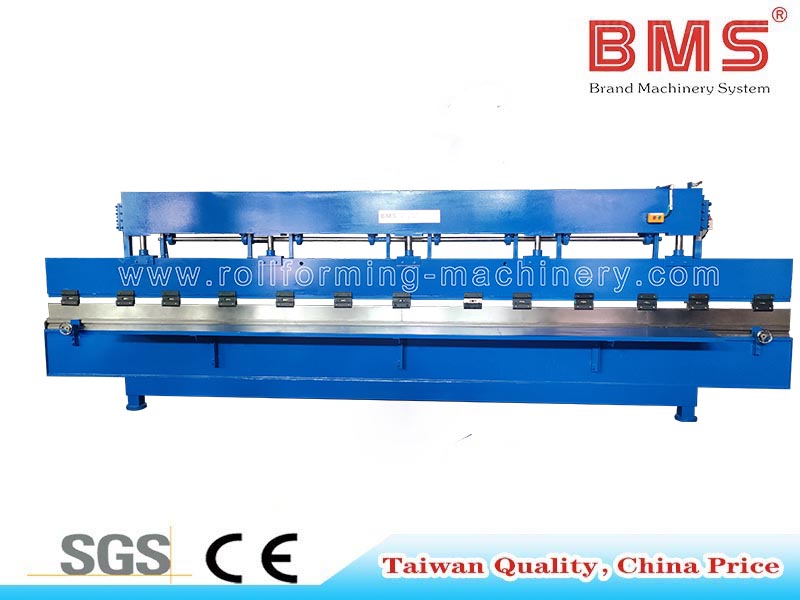
कट-शीट मार्ग
6.2M धातु शीट झुकने वाली मशीन
सरल गटर अनुभागों और छत ट्रिम्स के लिए बीएमएस प्रेस-ब्रेक उपकरण। अपने बॉक्स अनुभाग के लिए पंच/डाई ज्यामिति, मोड़ अनुक्रम, कार्य लंबाई, बल और भाग निकासी का मूल्यांकन करें।
बीएमएस शीट-झुकने वाले उपकरण देखें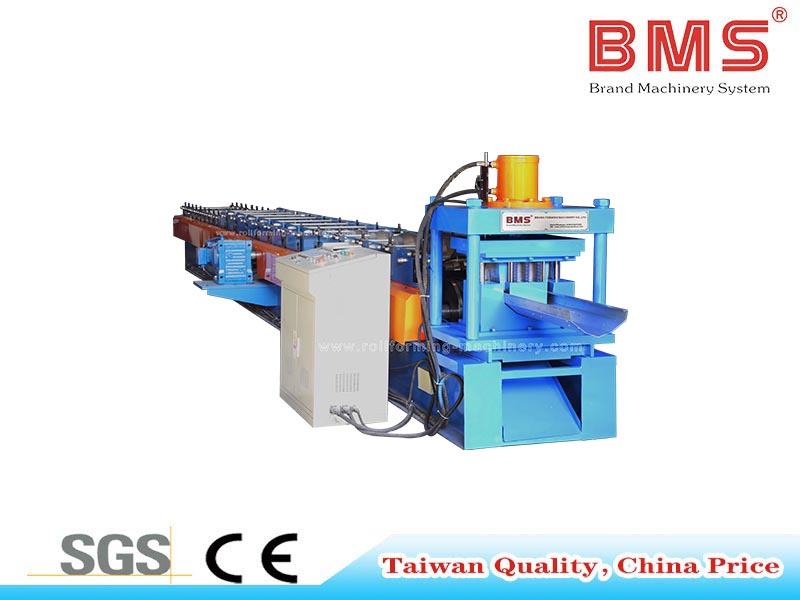
कुंडलित मार्ग
वैकल्पिक पंचिंग के साथ निर्बाध गटर लाइन
वैकल्पिक छेद छिद्रण के साथ एक बीएमएस कॉइल-फेड गटर-लाइन संदर्भ। कॉन्फ़िगरेशन संक्षिप्त में प्रस्तावित रोल टूलिंग, कटऑफ, होल ऑपरेशंस और समर्थित आउटपुट के साथ अपने बॉक्स सेक्शन का मिलान करें।
वैकल्पिक-पंचिंग गटर लाइन देखें08 · मूल्यांकन जारी रखें
संबंधित खरीद और उत्पादन संसाधन
व्यापक उपकरण और उद्धरण दायरा
बीएमएस क्रय पृष्ठ पर सामान्य गटर-मशीन कॉन्फ़िगरेशन, कॉइल हैंडलिंग और कोटेशन तैयारी की तुलना करें।
व्यापक गटर क्रय विकल्पों की समीक्षा करेंसामान्य रोल-फ़ॉर्मिंग स्वीकृति जाँच
उत्पाद माप, अनुबंध घटक जांच, परीक्षण उत्पादन और सतह-परिष्करण प्रश्न तैयार करें।
उपकरण स्वीकृति मार्गदर्शिका पढ़ेंबीएमएस तकनीकी और सेटअप अक्सर पूछे जाने वाले प्रश्न
स्थापना और कमीशनिंग के लिए प्रोफ़ाइल व्यवहार्यता, स्केचिंग और आवश्यक फ़ैक्टरी तैयारी की समीक्षा करें।
बीएमएस व्यवहार्यता और सेटअप FAQ पढ़ें09 · एक उपयोगी चर्चा तैयार करें
एक बॉक्स-प्रोफ़ाइल उत्पादन संक्षिप्त भेजें
दिखाएँ कि आपको क्या बनाने की आवश्यकता है और ऑर्डर कैसे दोहराए जाते हैं। ये इनपुट आपके अनुभाग को निर्माण मार्ग और उपकरण दायरे से जोड़ते हैं।
संयुक्त राज्य अमेरिका, सऊदी अरब, रूस, भारत या मैक्सिको में उत्पादन के लिए, वास्तविक कारखाने का स्थान, विद्युत आपूर्ति और आवश्यक मशीन दस्तावेज़ीकरण को उसी संक्षेप में शामिल करें।
- 1. समाप्त अनुभाग और इंटरफ़ेस
आयामी ड्राइंग या नमूना; अंदर/बाहर का आधार, इकाइयां, दीवार के कोण, त्रिज्या, किनारे का विवरण, संभोग भाग और ड्राइंग संशोधन।
- 2. सामग्री और समाप्ति
ग्रेड या मिश्र धातु/तापमान; मिमी या इंच में मोटाई, इसका आधार-धातु/लेपित आधार और सहनशीलता; यांत्रिक गुण, कोटिंग, फिल्म और दृश्यमान चेहरा।
- 3. लंबाई और स्वीकृति
बिक्री योग्य भागों के लिए आवश्यक लंबाई, ड्राइंग सहनशीलता और अनुभाग, कट-एंड, सतह और फिट की जांच की जाती है।
- 4. ऑर्डर और वेरिएंट दोहराएं
प्रति प्रोफ़ाइल मांग, बैच आकार, भिन्न आवृत्ति और बिक्री योग्य टुकड़े या प्रति शिफ्ट मीटर; इसमें शिफ्ट की अवधि, स्टाफिंग और हैंडलिंग धारणाएं शामिल हैं।
- 5. स्टॉक और अतिरिक्त परिचालन
कॉइल या कट-शीट आपूर्ति, यदि ज्ञात हो तो उपलब्ध चौड़ाई, और आवश्यक आउटलेट, एंड-कैप, कोने या संयुक्त संचालन।
- 6. साइट और हैंडलिंग
कार्य क्षेत्र, लंबे हिस्से का समर्थन और उठाना; वास्तविक वोल्टेज, आवृत्ति और चरण; गंतव्य, स्थापना आवश्यकताएँ और परियोजना-आवश्यक मशीनरी दस्तावेज़।
बॉक्स गटर मशीन प्रश्न
शब्द विभिन्न पहलुओं का वर्णन करते हैं और ओवरलैप हो सकते हैं। बॉक्स क्रॉस-सेक्शन का वर्णन करता है; निर्बाध गटर उत्पादन प्रत्येक गठित रन के साथ बिना किसी जोड़ के कुंडल से लंबाई बनाता है; रेन गटर उपयोग का वर्णन करता है। आउटलेट, कोनों और जुड़े हुए रन को अभी भी कनेक्शन विवरण की आवश्यकता है। अनुभाग, सामग्री और प्रक्रिया के आधार पर चयन करें, केवल लेबल के आधार पर नहीं।
नहीं, बताएं कि नाम किस आयाम को संदर्भित करता है और वास्तविक आयाम इंच या मिमी में दें। नाममात्र सात-इंच नाम साझा करने वाली प्रोफ़ाइल स्पष्ट उद्घाटन, आधार चौड़ाई, दीवार की ऊंचाई, कोण और किनारों में भिन्न हो सकती हैं।
हाँ। एक आयामी स्केच और भौतिक नमूने की तस्वीरों से शुरुआत करें। इकाइयों, अंदर/बाहर के आयामों, सामग्री और किनारे के विवरण को चिह्नित करें। बीएमएस अपनी कस्टम रोल-फॉर्मिंग सेवा के हिस्से के रूप में व्यवहार्यता अध्ययन और प्रोफ़ाइल स्केचिंग प्रदान करता है।
इन भागों को अलग-अलग पहचानें। मुख्य गटर-निर्माण मार्ग अपने आप में आउटलेट, एंड-कैप, कोने या जुड़ने के संचालन को परिभाषित नहीं करता है। आवश्यक माध्यमिक उपकरण या प्रक्रियाओं को उपकरण के दायरे में रखें।
तैयार हिस्से की ड्राइंग पर अनुभाग आयाम, दीवार के कोण, लंबाई, धनुष/मोड़, कटे हुए सिरे, फिनिश और मेटिंग फिट के लिए सीमाएँ निर्धारित करें। आपूर्तिकर्ता के साथ समर्थन और माप की शर्तों को परिभाषित करें। नाममात्र मशीन का आकार या एकल सामान्य सहनशीलता प्रत्येक बॉक्स प्रोफ़ाइल के लिए स्वीकृति को परिभाषित नहीं कर सकती है।
अनुभाग से उत्पादन तक
अपने बॉक्स प्रोफ़ाइल को प्रोडक्शन ब्रीफ में बदलें
बीएमएस के साथ संपूर्ण अनुभाग, धातु विनिर्देश और रिपीट-ऑर्डर पैटर्न साझा करें। अपने गटर उत्पादन के लिए मार्ग, टूलींग और उपकरण के दायरे के बारे में एक केंद्रित चर्चा शुरू करें।
