


BMS Machinery · Profila vadīta ražošana
Kastes notekcaurules mašīna
Izvēlieties veidošanas maršrutu ap jūsu kastes profilu.
Metāla jumtu segumu un lietus piederumu ražotājiem: salīdziniet ruļļu formēšanu ar lokšņu liekšanu, izmantojot savu sekcijas ģeometriju, malu detaļas un pasūtījuma maisījumu.
BMS lokšņu liekšanas instrumenti
01 · Sāciet ar sadaļu
Definējiet gatavās kastes notekas profilu
Kastes noteka ir atvērts taisnstūra vai gandrīz taisnstūra kanāls. Pamatne, sienu augstumi un augšējā atvere var atšķirties; izmēra nosaukums vien nenosaka instrumentu.
Atveres un pamatnes platums. Izmēriet O starp iekšējās sienas virsmām augstumā D. Nosakiet zīmējumā B iekšējo/ārējo un stūra pamatni; atsevišķi izmēriet augšējās lūpas.
Priekšējās un aizmugurējās sienas. Atgrieziet augstumu Hb un priekšējo augstumu Hf no tā paša pamata atskaites punkta uz norādītajiem malas nulles punktiem. Atsevišķi rādiet taisnas vai slīpas sienas un to leņķus.
Rādiusi un leņķi. Norādiet iekšējos lieces rādiusus, gatavās sienas leņķus un to pielaides. Stūra rādiusi ietekmē piemērotību un attīstīto platumu; asa izskata stūri nav nulles rādiusa specifikācija.
Malas un saskarnes. Izmēru atgriešanās, apmales vai cirtas. Iekļaujiet savienojuma kronšteinu, gala vāciņu, izvadu un savienojuma detaļu, kur tie kontrolē piemērotību.
Vienkārša mala
Norādiet griezuma malu un tās apdares prasības.
Atgriezties lūpa
Tās virziens un platums ietekmē piekļuvi instrumentam un stiprinājuma piemērotību.
Apmale vai čokurošanās
Norādiet malas daļu un atstarpi vai diametru, ne tikai nosaukumu.
02 · Saskaņojiet pasūtījuma modeli
Kastes noteku mašīnu izvēle: spole vai loksne?
Novērtējiet ruļļu veidošanu, kad viena kastes sadaļa atkārtojas daudzos pasūtījumos. Novērtējiet loksnes liekšanu, ja sekcijas un sagataves bieži mainās. Ģeometrija, instrumenti un viss ražošanas cikls nosaka piemērotību.

Ruļļu formēšana ar ruļļu padevi
Apsveriet to atkārtotām sekcijām un gariem skrējieniem. Ruļļu secība nepārtraukti veido vienu un to pašu šķērsgriezumu; nogrieznis nosaka gatavo garumu. Pamatnei, sienām un malām ir jāatbilst piedāvātajiem ruļļiem un griezējam.
Nosveriet spoles ielādi, iestatīšanas lūžņus, griešanas ciklus un atbalstīto izkraušanu, ņemot vērā atkārtotas pasūtījuma modeli. Jaunai sadaļai var būt nepieciešami citi rīki.
Spoles apstrāde → padeve un formēšana → profila griešana → atbalstīta savākšana

Griezuma loksnes locīšana
Apsveriet to dažādām sagatavēm un maināmām sadaļām. Preses bremze veido sagatavi, izmantojot virkni štancēšanas un štancēšanas līkumu. Mainot iestatījumus, var veikt dažādus darbus, taču sienas dziļumam, atgriešanai un pabeigtajiem līkumiem ir jāatstāj vieta instrumentiem un detaļu noņemšanai.
Iekļaujiet sagataves sagatavošanu, mērīšanu, pārvietošanu un garās daļas atbalstu. Vairāk līkumu un vadāmības var ierobežot pieņemto jaudu pat tad, ja ģeometrija ir iespējama.
Sagataves sagatavošana → mērīšanas un līkumu secība → pārbaude → atbalstīta apstrāde
Ritiniet tabulu, lai salīdzinātu abus maršrutus.
| Lēmums | Rullēšanas maršruts | Lokšņu liekšanas maršruts |
|---|---|---|
| Profila izmaiņas | Novērtējiet ruļļu komplektus, malu stacijas, vadotnes iestatījumus un nogriešanas savietojamību katrai sadaļai. | Novērtējiet katras daļas instrumentus, mērinstrumentu pozīcijas, lieces secību un ekstrakcijas attālumu. |
| Garums un gali | Saskaņojiet griezuma garuma diapazonu, sekcijas atbalstu un gala kvalitāti gatavajai daļai. | Pieskaņojiet sagataves un līkuma garumu, gala sagatavošanu un atbalstu izvēlētajam aprīkojumam. |
| Pieņemta izvade | Skaitīt pārdodamo produkciju pēc iekraušanas, iestatīšanas, griešanas ciklu, pārbaudes un izkraušanas; padeves ātrums vien nav pārslēgšanas jauda. | Skaitīt pārdodamo produkciju pēc sagataves griešanas, katra līkuma, pārvietošanas, pārbaudes un apstrādes; gājiena ātrums vien nav pārslēgšanas jauda. |
Jauktā darbnīcā var izmantot abus. Atkārtotiem noteku garumiem un dažādiem gala vāciņiem vai pārejām nav jāizmanto viens un tas pats formēšanas ceļš. Atsevišķi definējiet galveno sadaļu un sekundārās daļas.
03 · Pārbaudiet instrumenta ceļu
Malu detaļa var mainīt formēšanas maršrutu
Sienas dziļums, atgriešanās uz iekšu un aizvērtās malas ietekmē to, kā daļa tuvojas instrumentam, veidojas un iznāk. Pirms aprīkojuma tvēruma nostiprināšanas pārskatiet visu sadaļu un līkumu secību.


Atgriežas, apmales un cirtas
Apmale pievieno sākotnējo izliekumu un aizvēršanas soli; cirtai nepieciešami piemēroti formēšanas instrumenti. Atgriešanās uz iekšu var bloķēt vēlākus līkumus vai daļu noņemšanu. Pārskatiet, vai malai ir jāveidojas pirms sienu aizvēršanas. Veltņu formēšanai nepieciešama arī detaļām piemērota malu secība, stacijas un atstarpes.
Dziļas vai slīpas sienas
Instrumenta vietu aizņem jau izveidotas sienas. Pārbaudiet atstarpi katrā līkumā un izvilkšanas laikā, ieskaitot mērīšanu un daļas rotāciju. Uz presbremzes spēka un garās daļas atbalstam jāatbilst materiālam, biezumam un darba garumam; sienas augstums vien nav jaudas pārbaude.
Griešanas un sekundārās daļas
Nogriezumam ir jāatbalsta sekcija, nesaspiežot stūrus un nedeformējot tās malu. Norādiet, vai izplūdes atverēm, ierobām, gala vāciņiem, stūriem un savienojuma elementiem ir nepieciešamas atsevišķas darbības vai noteiktas iekšējās iekārtas.
04 · Definējiet metālu
Norādiet materiālu un redzamo seju
Biezums vien nav formēšanas specifikācija. Norādiet metāla pakāpi, mehāniskās īpašības un apdari kopā ar sekciju.
Klases un biezuma pamats
Norādiet biezumu mm vai collās, tā pielaidi un to, vai tas ir parastais metāls vai kopējais pārklājuma biezums. Mērierīces nosaukumam ir nepieciešams arī materiālam raksturīgais biezums. Nosakiet tērauda marku vai sakausējumu/temperatūru: vienāds biezums nenozīmē vienādu lieces spēku, rādiusu vai atsperes spēku, elastības atjaunošanos pēc izkraušanas.
Ruļļu vai sagrieztu loksņu sagatavošana
Norādiet piegādāto formātu un pieejamos krājumu izmērus. Aprēķiniet izstrādātās lentes vai sagataves platumu, izmantojot lieces pielaides vai atskaitījumus izvēlētajam materiālam, rādiusiem un instrumenta procesam. Iekļaut visas sienas un malu detaļas; gatavās kastes platums nav spoles platums.
Pārklājuma un instrumenta kontakts
Identificējiet kosmētisko seju, pārklājumu un jebkuru aizsargplēvi. Novērtējiet vadotni, velmējiet, veidni un atbalsta kontaktu, izmantojot faktisko apdari. Pārskatiet pārklājuma bojājumus, skrāpējumus un plēves uzvedību pēc pilnas formēšanas un griešanas secības, ieskaitot jebkuru apmales aizvēršanu.


05 · Definējiet profilu saimi
Jauns garums nav jauns šķērsgriezums
Piešķiriet katrai sadaļai savu profila ID un izmēru rasējumu ar pārskatīšanu. Pielāgoti rīki vienam profilam nenosaka neierobežotu izmēru diapazonu vai pārslēgšanas metodi katram citam profilam.
Garuma izmaiņas
Ja šķērsgriezums nav mainīts, salīdziniet griezuma garuma iestatījumus, gala sagatavošanu un atbalstu. Loksnes maršrutam ir nepieciešams arī sagataves un lieces garums, kas atbilst aprīkojumam.
Piegāde: gatavie garumi un to atkārtotie daudzumi.
Pamatnes, sienas vai leņķa maiņa
Spoļu ražošanai pārskatiet vadotnes, ruļļus un griezēja ģeometriju. Lokšņu ražošanai, instrumentu, mērinstrumentu pozīciju, lieces secības un ekstrakcijas klīrensa pārskatīšanai.
Piegāde: atsevišķas izmēra sekcijas un mainīt frekvenci.
Malu vai materiāla izmaiņas
Atšķirīgai atgriešanai, apmalei vai lokai var būt nepieciešams cits instrumenta ceļš. Atšķirīga pakāpe, biezums vai apdare var mainīt rādiusu, atsperes un saskares apstākļus.
Piegāde: malu palielinājumi un materiāla uzskaite katrai sadaļai.
Vairāku profilu piedāvājumam katrai konfigurācijai definējiet iekļautās sadaļas, rīkus, nogrieztās daļas, iestatīšanas darbus un paraugu pieņemšanu.

06 · Pārskatiet gatavo daļu
Izmēriet paraugu, nevis tikai tā nominālo izmēru
Pieņemiet gatavo detaļu pret tās rasējumu, izmantojot norādīto krājumu un saskaņotos balstus pēc izkraušanas. Pārbaudiet šķērsgriezuma un pilna garuma stāvokli; viens labs beigu skatījums nevar aprakstīt visu daļu.
- Sekcijas ģeometrija
Izmēriet pamatnes un brīvo atvēruma platumu, gan sienu augstumu, gan leņķus, gan iekšējos rādiusus noteiktās pozīcijās abos galos un garuma vidū. Novērtējiet atbrīvoto daļu, nevis leņķi, kamēr instruments ir ielādēts.
- Malas un savienojumi
Pārbaudiet atgriešanas platumu, apakšmalas atstarpi vai čokurošanās formu. Izmēģiniet atbilstošo kronšteinu, savienojumu un gala vāciņa paraugu, nepiespiežot sekciju.
- Nogrieziet galus un virsmu
Pārbaudiet garumu, gala taisnumu, urbumus un lokālos kropļojumus. Pārbaudiet, vai kosmētiskajā sejā nav punktu, pārklājuma plaisu un apstrādes pēdas.
- Vadāmība visā garumā
Novērtējiet loku un pagrieziet uz noteikta atbalsta izvietojuma. Plānojiet iztukšošanas balstus, pacelšanu un iepakošanu, lai plānās sienas un malas saglabātu savu formu.
Pirms izmēģinājuma vienojieties par rasējuma pārskatīšanu, krājumu uzskaiti, atbalsta kārtību un paraugu ņemšanas plānu. Pieņemšanas apjomā iekļaujiet palaišanu, stabilu ražošanu un katru piedāvāto profila/materiāla kombināciju.
07 · Pārskatiet aprīkojumu
Izvēlēta BMS formēšanas iekārta
Sāciet ar attiecīgo formēšanas maršrutu, pēc tam pārskatiet nosaukto aprīkojumu. Jūsu kastes sadaļa un materiāls nosaka piedāvātajai konfigurācijai nepieciešamos instrumentus.
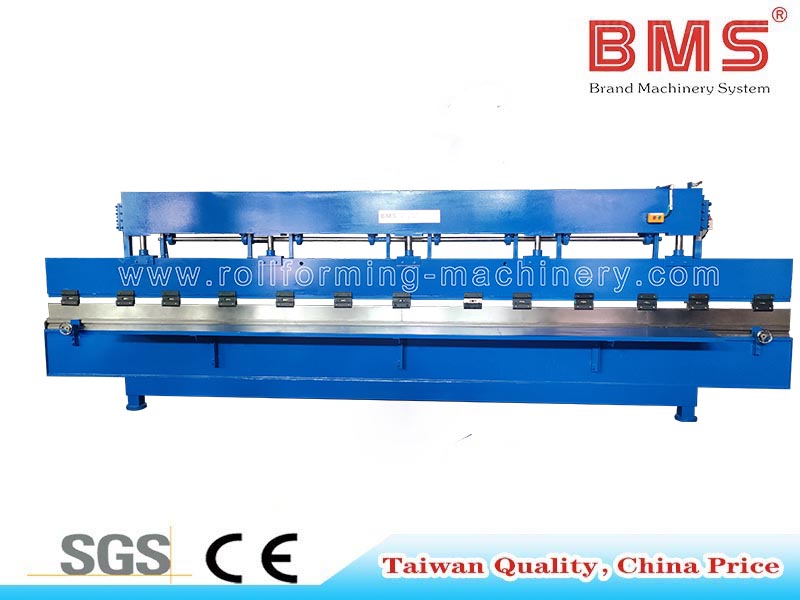
Izgriezts maršruts
6,2 M metāla lokšņu liekšanas mašīna
BMS pres-bremžu iekārta vienkāršām noteku sekcijām un jumta seguma apdarēm. Novērtējiet savai kastes sekcijas perforatora/matricas ģeometriju, lieces secību, darba garumu, spēku un detaļu atstarpi.
Skatīt BMS lokšņu liekšanas iekārtas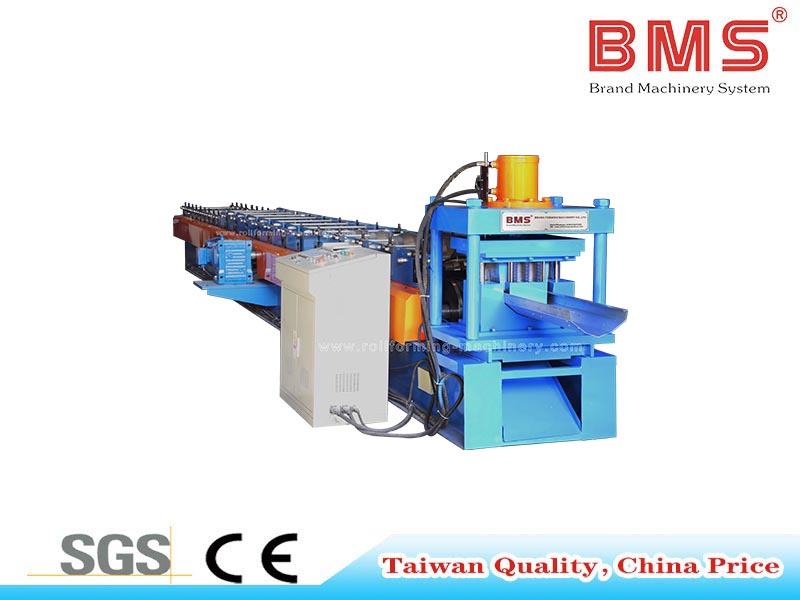
Spoles padeves maršruts
Bezšuvju notekas līnija ar papildu caurumošanu
BMS ar spoli padeves notekas līnijas atsauce ar papildu caurumu caurumošanu. Saskaņojiet savu kastes sadaļu ar piedāvātajiem ruļļa instrumentiem, nogriezni, caurumu operācijām un atbalstīto izvadi konfigurācijas īsumā.
Skatiet izvēles caurumošanas notekas līniju08 · Turpināt izvērtēšanu
Saistītie pirkšanas un ražošanas resursi
Plašāks aprīkojums un piedāvājumu apjoms
Salīdziniet vispārējās noteku iekārtu konfigurācijas, spoļu apstrādi un piedāvājuma sagatavošanu BMS iegādes lapā.
Pārskatiet plašākas noteku iegādes iespējasVispārējās velmēšanas pieņemšanas pārbaudes
Sagatavojiet produktu mērījumus, līguma sastāvdaļu pārbaudes, izmēģinājuma ražošanu un virsmas apdari.
Izlasiet aprīkojuma pieņemšanas rokasgrāmatuBMS tehniskā un uzstādīšanas FAQ
Pārskatiet profila iespējamību, skicēšanu un rūpnīcas sagatavošanu, kas nepieciešama uzstādīšanai un nodošanai ekspluatācijā.
Izlasiet bieži uzdotos jautājumus par BMS iespējamību un iestatīšanu09 · Sagatavojiet noderīgu diskusiju
Nosūtiet kastes profila ražošanas instrukciju
Parādiet, kas jums jādara un kā pasūtījumi atkārtojas. Šīs ievades savieno jūsu sekciju ar formēšanas maršrutu un aprīkojuma apjomu.
Ražošanai Amerikas Savienotajās Valstīs, Saūda Arābijā, Krievijā, Indijā vai Meksikā tajā pašā īsumā iekļaujiet faktisko rūpnīcas atrašanās vietu, elektroapgādi un nepieciešamo iekārtas dokumentāciju.
- 1. Gatavā sadaļa un saskarnes
Izmēru rasējums vai paraugs; iekšpuse/ārpuse, vienības, sienu leņķi, rādiusi, malu detaļas, savienojuma daļas un rasējuma pārskatīšana.
- 2. Materiāls un apdare
Klase vai sakausējums/rūdījums; biezums mm vai collās, tā parastais metāls/pārklāts pamats un pielaide; mehāniskās īpašības, pārklājums, plēve un redzamā virsma.
- 3. Garumi un pieņemšana
Nepieciešamie garumi, rasējuma pielaides un sekcija, griezums, virsma un atbilstības pārbaudes, kas nepieciešamas pārdodamajām daļām.
- 4. Atkārtoti pasūtījumi un varianti
Pieprasījums pēc profila, partijas lielums, variantu biežums un pārdodamie gabali vai metri maiņā; ietver maiņas ilgumu, personāla un apstrādes pieņēmumus.
- 5. Krājumu un papildu operācijas
Spoles vai sagrieztas loksnes piegāde, pieejamie platumi, ja zināmi, un nepieciešamās izejas, gala vāciņa, stūra vai savienojuma darbības.
- 6. Vietne un apstrāde
Darba zona, garās daļas atbalsts un pacelšana; faktiskais spriegums, frekvence un fāze; galamērķis, uzstādīšanas vajadzības un projektam nepieciešamie tehnikas dokumenti.
Jautājumi par kastes noteku mašīnu
Termini apraksta dažādus aspektus un var pārklāties. Kastīte apraksta šķērsgriezumu; bezšuvju noteku izgatavošana veido garumus no spoles bez savienojuma katrā izveidotajā skrējienā; lietus notekas apraksta izmantošanu. Izvadiem, stūriem un savienotajām trasēm joprojām ir nepieciešama savienojuma informācija. Izvēlieties pēc sadaļas, materiāla un procesa, nevis tikai pēc etiķetes.
Nē. Norādiet, uz kuru izmēru attiecas nosaukums, un norādiet faktiskos izmērus collās vai mm. Profili, kuriem ir nominālais septiņu collu nosaukums, var atšķirties pēc brīvas atveres, pamatnes platuma, sienu augstuma, leņķiem un malām.
Jā. Sāciet ar izmēru skici un fiziska parauga fotoattēliem. Atzīmējiet vienības, iekšējos/ārējos izmērus, materiālu un malu detaļas. BMS piedāvā priekšizpēti un profilu skicēšanu kā daļu no sava pielāgotā velmēšanas pakalpojuma.
Norādiet šīs daļas atsevišķi. Galvenais notekas veidošanas maršruts pats par sevi nenosaka izplūdes, gala vāciņa, stūra vai savienošanas darbības. Ievietojiet nepieciešamos sekundāros rīkus vai procesus aprīkojuma jomā.
Iestatiet ierobežojumus sekcijas izmēriem, sienas leņķiem, garumam, lokam/sagriešanai, nogrieztiem galiem, apdarei un savienojumam gatavās daļas zīmējumā. Nosakiet atbalsta un mērīšanas nosacījumus ar piegādātāju. Nominālais iekārtas izmērs vai viena vispārēja pielaide nevar noteikt katra kastes profila pieņemšanu.
No sadaļas līdz ražošanai
Pārvērtiet savu kastes profilu ražošanas īsumā
Kopīgojiet visu sadaļu, metāla specifikāciju un atkārtotas pasūtīšanas modeli ar BMS. Sāciet mērķtiecīgu diskusiju par formēšanas ceļu, instrumentiem un aprīkojuma klāstu jūsu noteku ražošanai.
