


BMS Machinery · Profilga asoslangan ishlab chiqarish
Quti oluk mashinasi
Quti profilingiz atrofida shakllanish marshrutini tanlang.
Metall tom yopish va yomg'ir buyumlari ishlab chiqaruvchilari uchun: bo'lim geometriyasi, chekka detallari va buyurtma aralashmasidan foydalanib, rulonli rulonli shaklni varaqni bükme bilan solishtiring.
BMS varaqlarini bükme asboblari
01 · Bo'limdan boshlang
Tayyor quti oluk profilini aniqlang
Qutili truba ochiq to'rtburchaklar yoki to'rtburchaklarga yaqin kanaldir. Baza, devor balandligi va yuqori ochilish farq qilishi mumkin; o'lcham nomining o'zi asbobni aniqlamaydi.
Ochilish va taglikning kengligi. D balandlikda ichki devor yuzlari orasidagi O ni o'lchang. Chizmangizda B uchun ichki/tashqi va burchak asosini belgilang; yuqori lablarni alohida o'lchamda.
Old va orqa devorlar. Xuddi shu tayanch nuqtadan Hb balandligi va old balandligi Hf ni ularning belgilangan chekka nuqtalariga qaytaring. To'g'ri yoki eğimli devorlarni va ularning burchaklarini alohida ko'rsating.
Radiuslar va burchaklar. Ichki egilish radiuslarini, tugagan devor burchaklarini va ularning tolerantliklarini belgilang. Burchak radiuslari mos va rivojlangan kenglikka ta'sir qiladi; keskin ko'rinadigan burchaklar nol radiusli spetsifikatsiya emas.
Qirralar va interfeyslar. Hajmi qaytaradi, etaklari yoki jingalaklari. Ulanish kronshteynini, so'nggi qopqoqni, rozetkani va bo'g'in detallarini ular mosligini nazorat qiladigan joyga qo'shing.
Oddiy chekka
Kesilgan chetini va uning tugatish talabini belgilang.
Qayta lab
Uning yo'nalishi va kengligi asbobga kirish va biriktirma mosligiga ta'sir qiladi.
Etek yoki jingalak
Faqat uning nomini emas, balki chekka qismini va bo'shliqni yoki diametrini bering.
02 · Buyurtma naqshini moslang
Quti truba mashinasini tanlash: lasan yoki varaq?
Bir quti bo'limi ko'p buyurtmalar bo'ylab takrorlanganda, rulonli rulon shakllanishini baholang. Bo'limlar va blankalar tez-tez o'zgarganda varaqning egilishini baholang. Geometriya, asbob-uskunalar va to'liq ishlab chiqarish tsikli moslikni hal qiladi.

Bobinli rulonni shakllantirish
Buni takrorlanuvchi bo'limlar va uzoq davomiylik uchun ko'rib chiqing. Rulo ketma-ketligi doimiy ravishda bir xil kesma hosil qiladi; kesish tugallangan uzunlikni o'rnatadi. Baza, devorlar va qirralarning tavsiya etilgan rulolar va to'sarlarga mos kelishi kerak.
Bobin yuklash, o'rnatish qoldiqlari, kesish davrlari va qo'llab-quvvatlanadigan tushirishni takrorlash tartibiga muvofiq torting. Yangi bo'limga turli xil vositalar kerak bo'lishi mumkin.
Bobin bilan ishlov berish → oziqlantirish va shakllantirish → profilni kesish → qo'llab-quvvatlanadigan yig'ish

Kesilgan varaqning egilishi
Buni turli blankalar va o'zgaruvchan bo'limlar uchun ko'rib chiqing. Bosish tormozi ketma-ket zımba va o'lik egilishlar orqali blankani hosil qiladi. Sozlamalarni o'zgartirish turli xil ishlarni bajarishi mumkin, ammo devor chuqurligi, orqaga qaytish va tugallangan burmalar asboblar va qismlarni olib tashlash uchun joy qoldirishi kerak.
Bo'sh tayyorlash, o'lchash, qayta joylashtirish va uzoq qismli yordamni o'z ichiga oladi. Ko'proq egilish va ishlov berish geometriya mumkin bo'lsa ham, qabul qilingan mahsulotni cheklashi mumkin.
Bo'sh tayyorlash → o'lchov va egilish ketma-ketligi → tekshirish → qo'llab-quvvatlanadigan ishlov berish
Ikkala marshrutni solishtirish uchun jadvalni aylantiring.
| Qaror | Roll-shakllantirish marshruti | Sheet-bükme marshruti |
|---|---|---|
| Profil o'zgarishlar | Har bir bo'lim uchun rulonli to'plamlarni, chekka stantsiyalarni, yo'riqnoma sozlamalarini va kesish mosligini baholang. | Har bir qism uchun asboblarni, o'lchash joylarini, egilish ketma-ketligini va ekstraktsiya bo'shlig'ini baholang. |
| Uzunligi va oxiri | Kesilgan uzunlik diapazoni, qismni qo'llab-quvvatlash va yakuniy sifatni tayyor qismga moslang. | Blank va egilish uzunligini moslashtiring, tugatish tayyorlash va tanlangan uskunaga yordam bering. |
| Qabul qilingan chiqish | Yuklash, sozlash, kesish davrlari, tekshirish va tushirishdan keyin sotiladigan mahsulotni hisoblash; besleme tezligi faqat siljish chiqishi emas. | Bo'sh kesish, har bir egilish, o'zgartirish, tekshirish va ishlov berishdan keyin sotiladigan mahsulotni hisoblang; faqat zarba tezligi siljish chiqishi emas. |
Aralash ustaxona ikkalasini ham ishlatishi mumkin. Takroriy truba uzunligi va turli xil so'nggi qopqoqlar yoki o'tishlar bir xil shakllanish yo'lidan foydalanishi shart emas. Asosiy va ikkinchi darajali qismlarni alohida belgilang.
03 · Asbob yo'lini tekshiring
Yon tafsiloti shakllantirish yo'nalishini o'zgartirishi mumkin
Devorning chuqurligi, ichkariga qaytishlari va yopiq qirralari qismning asbobga qanday yaqinlashishi, shakllanishi va chiqishiga ta'sir qiladi. Uskuna doirasini o'rnatishdan oldin to'liq qismni va egilish ketma-ketligini ko'rib chiqing.


Qaytadi, etaklari va jingalaklari
Bir etak dastlabki egilish va yopish bosqichini qo'shadi; jingalak uchun mos shakllantirish vositalari kerak. Ichkariga qaytish keyingi egilishlarni yoki qismlarni olib tashlashni bloklashi mumkin. Devorlarning yopilishidan oldin chekka shakllanishi kerakligini ko'rib chiqing. Ruloni shakllantirish, shuningdek, tafsilotlarga mos keladigan chekka ketma-ketligini, stantsiyalarni va bo'shliqlarni talab qiladi.
Chuqur yoki eğimli devorlar
Allaqachon shakllangan devorlar asbob maydonini egallaydi. Har bir egilishda va qazib olish paytida, jumladan, o'lchash va qismning aylanishini tekshiring. Matbuot tormozida kuch va uzun qismli tayanch materialga, qalinligi va ish uzunligiga mos kelishi kerak; devor balandligi faqat imkoniyatlarni tekshirish emas.
Kesish va ikkilamchi qismlar
Kesish burchaklarni maydalamasdan yoki uning chetini deformatsiya qilmasdan qismni qo'llab-quvvatlashi kerak. Chiqish teshiklari, tirqishlar, so'nggi qopqoqlar, burchaklar va bo'g'in qismlari alohida operatsiyalar yoki belgilangan ichki uskunaga muhtojligini ko'rsating.
04 · Metallni aniqlang
Materialni va ko'rinadigan yuzni belgilang
Qalinlik faqat shakllantiruvchi xususiyat emas. Metallning navini, mexanik xususiyatlarini bering va bo'lim bilan birga tugating.
Darajasi va qalinligi asosi
Qalinligi mm yoki dyuymda, uning bardoshliligi va asosiy metall yoki umumiy qoplangan qalinligini bering. O'lchagich nomi, shuningdek, uning materialga xos qalinligini talab qiladi. Po'lat navini yoki qotishma / temperatni aniqlang: teng qalinlik teng egilish kuchi, radius yoki orqaga qaytish, tushirishdan keyin elastik tiklanish degani emas.
Bobin yoki kesilgan varaq tayyorlash
Taqdim etilgan format va mavjud zaxira o'lchamlarini ko'rsating. Tanlangan material, radiuslar va asbob jarayoni uchun egilish imtiyozlari yoki chegirmalardan foydalangan holda ishlab chiqilgan chiziq yoki bo'sh kenglikni hisoblang. Barcha devorlar va chekka tafsilotlarni qo'shing; tugallangan quti kengligi lasan kengligi emas.
Qoplama va asbob bilan aloqa qilish
Kosmetik yuzni, qoplamani va har qanday himoya plyonkasini aniqlang. Haqiqiy tugatish yordamida yo'l-yo'riqni, rulonni, o'limni va qo'llab-quvvatlovchi kontaktni baholang. To'liq shakllantirish va kesish ketma-ketligi, shu jumladan har qanday etakning yopilishidan so'ng, qoplamaning shikastlanishini, reytingini va plyonka harakatini ko'rib chiqing.


05 · Profillar oilasini aniqlang
Yangi uzunlik yangi kesma emas
Har bir bo'limga o'z profil identifikatorini va o'lchamli chizmasini qayta ko'rib chiqish bilan bering. Bitta profil uchun moslashtirilgan asboblar cheklanmagan o'lcham oralig'ini yoki har bir boshqa profil uchun o'zgartirish usulini belgilamaydi.
Uzunlik o'zgarishi
Kesma o'zgarmagan holda, kesish uzunligi sozlamalari, tugatish tayyorlash va qo'llab-quvvatlashni solishtiring. Plitalar marshruti, shuningdek, uskunaga mos keladigan bo'sh va bükme uzunligiga muhtoj.
Ta'minot: tayyor uzunliklar va ularning takroriy miqdorlari.
Baza, devor yoki burchak o'zgarishi
Bobin ishlab chiqarish uchun qo'llanmalar, rulolar va to'sar geometriyasini ko'rib chiqing. Plitalar ishlab chiqarish uchun asboblarni ko'rib chiqish, o'lchagich pozitsiyalari, egilish ketma-ketligi va ekstraktsiya bo'shlig'i.
Ta'minot: o'lchamli qismlarni ajratib oling va chastotani o'zgartiring.
Chet yoki materialning o'zgarishi
Boshqa qaytish, etak yoki jingalak uchun boshqa asbob yo'li kerak bo'lishi mumkin. Boshqa nav, qalinlik yoki tugatish radius, orqaga qaytish va aloqa shartlarini o'zgartirishi mumkin.
Ta'minot: chekka kattalashtirish va har bir bo'lim uchun material yozuvi.
Ko'p profilli taklif uchun kiritilgan bo'limlarni, asboblarni, kesish qismlarini, sozlash ishlarini va har bir konfiguratsiya uchun namunani qabul qilishni aniqlang.

06 · Tugallangan qismni ko'rib chiqing
Namunani faqat nominal hajmini emas, balki o'lchang
Belgilangan zaxira va kelishilgan tayanchlardan foydalangan holda, tayyor qismni uning chizilganiga qarshi qabul qiling. Kesma va to'liq uzunlik holatini tekshiring; bitta yaxshi yakuniy ko'rinish butun qismni tasvirlay olmaydi.
- Bo'lim geometriyasi
Har ikki uchi va o'rta uzunlikdagi aniqlangan pozitsiyalarda devor balandligi, burchaklar va ichki radiuslarning asosiy va aniq ochilish kengligini o'lchang. Asbob yuklanganda burchakni emas, balki bo'shatilgan qismni baholang.
- Kenarlar va ulanishlar
Qaytish kengligi, etak bo'shlig'i yoki jingalak shaklini tekshiring. Sinov - bo'limni majburlamasdan, tegishli qavs, bo'g'in va so'nggi qopqoq namunasini joylashtiring.
- Uchlari va sirtini kesib oling
Uzunlik, uchi kvadratlik, burmalar va mahalliy buzilishlarni tekshiring. Kosmetik yuzni baholash, qoplama yoriqlari va ishlov berish belgilari uchun tekshiring.
- To'liq uzunlikdagi ishlov berish
Belgilangan qo'llab-quvvatlash tartibida kamon va burilishni baholang. Yupqa devorlar va qirralar o'z shakllarini saqlab qolishi uchun tushirish tayanchlarini, ko'tarish va qadoqlashni rejalashtiring.
Sinovdan oldin chizmani qayta ko'rib chiqish, aktsiya qaydnomasi, qo'llab-quvvatlash tartibi va namuna olish rejasini kelishib oling. Qabul qilish doirasiga ishga tushirish, barqaror ishlab chiqarish va har bir taklif qilingan profil/material kombinatsiyasini kiriting.
07 · Uskunani ko'rib chiqing
Tanlangan BMS shakllantirish uskunalari
Tegishli shakllantirish marshrutidan boshlang, so'ngra nomlangan uskunani ko'rib chiqing. Sizning quti bo'limingiz va materialingiz tavsiya etilgan konfiguratsiya uchun zarur bo'lgan asboblarni belgilaydi.
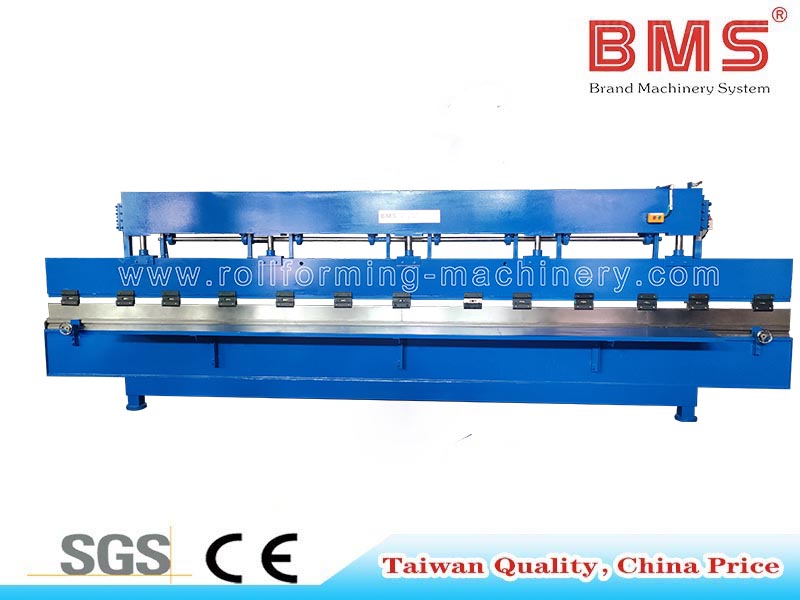
Kesilgan varaq marshruti
6,2M metall plitalarni bükme mashinasi
Oddiy oluklar va tom yopish qismlari uchun BMS press-tormoz uskunasi. Qutidagi qism uchun zımba / qolip geometriyasini, egilish ketma-ketligini, ish uzunligini, kuchini va qismlar bo'shlig'ini baholang.
BMS varaqlarini bükme uskunasini ko'ring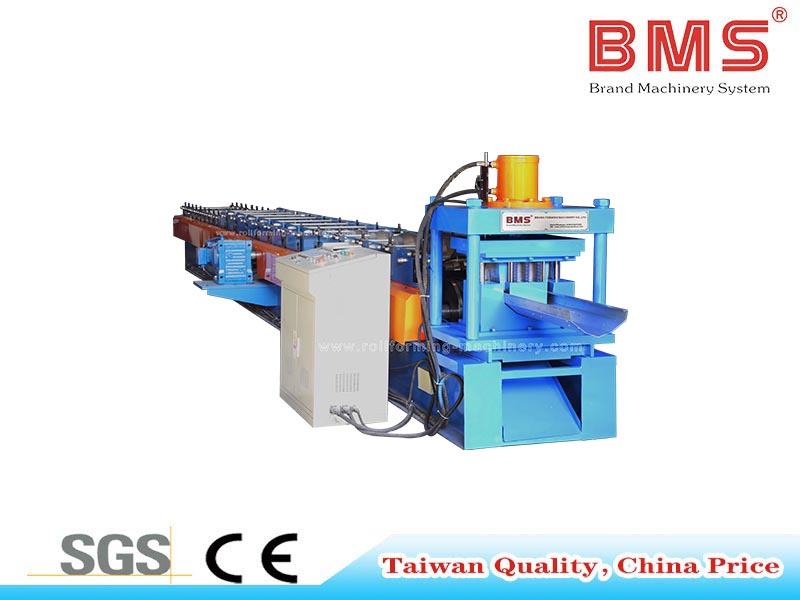
Bobin bilan oziqlanadigan marshrut
Ixtiyoriy zımbalama bilan choksiz olukli chiziq
Ixtiyoriy teshik ochish bilan BMS lasan bilan oziqlanadigan truba chizig'i mos yozuvi. Qutidagi bo'limni tavsiya etilgan rulon asboblari, kesish, teshik operatsiyalari va konfiguratsiya brifingidagi qo'llab-quvvatlanadigan chiqish bilan moslang.
Ixtiyoriy teshuvchi truba chizig'ini ko'ring08 · Baholashni davom ettiring
Tegishli sotib olish va ishlab chiqarish resurslari
Kengroq uskunalar va taklif doirasi
BMS sotib olish sahifasida oluk-mashinaning umumiy konfiguratsiyasini, lasan bilan ishlov berish va kotirovkalarni tayyorlashni solishtiring.
Oluklarni sotib olishning kengroq variantlarini ko'rib chiqingUmumiy rulonni shakllantirishni qabul qilish tekshiruvlari
Mahsulot o'lchovlarini, shartnoma komponentlarini tekshirishni, sinov ishlab chiqarishni va sirtni tugatish uchun savollarni tayyorlang.
Uskunani qabul qilish bo'yicha qo'llanmani o'qingBMS texnik va sozlash bo'yicha tez-tez so'raladigan savollar
O'rnatish va ishga tushirish uchun zarur bo'lgan profilni, eskizni va zavodga tayyorgarlikni ko'rib chiqing.
BMS fizibilitesi va sozlash haqida tez-tez so'raladigan savollarni o'qing09 · Foydali muhokama tayyorlang
Box-profil ishlab chiqarish briefini yuboring
Nima qilish kerakligini va buyurtmalar qanday takrorlanishini ko'rsating. Ushbu kirishlar sizning bo'limingizni shakllantirish marshruti va jihoz doirasi bilan bog'laydi.
Qo'shma Shtatlar, Saudiya Arabistoni, Rossiya, Hindiston yoki Meksikada ishlab chiqarish uchun zavodning haqiqiy joylashuvi, elektr ta'minoti va kerakli mashina hujjatlarini bir xil qisqacha bayonnomaga kiriting.
- 1. Tugallangan qism va interfeyslar
O'lchamli chizilgan yoki namuna; ichki/tashqi asos, birliklar, devor burchaklari, radiuslar, chekka detallar, birlashtiruvchi qismlar va chizmani qayta ko'rib chiqish.
- 2. Material va tugatish
Darajasi yoki qotishma/temper; mm yoki dyuymdagi qalinligi, uning asosiy metall/qoplangan asosi va bardoshliligi; mexanik xususiyatlar, qoplama, kino va ko'rinadigan yuz.
- 3. Uzunliklar va qabul qilish
Sotish mumkin bo'lgan qismlar uchun zarur bo'lgan uzunliklar, chizma tolerantliklari va kesma, kesish, sirt va moslikni tekshirish.
- 4. Buyurtma va variantlarni takrorlang
Profilga bo'lgan talab, partiya hajmi, variant chastotasi va sotiladigan dona yoki smenada metr; smena muddati, xodimlar soni va ishlov berish taxminlarini o'z ichiga oladi.
- 5. Stok va qo'shimcha operatsiyalar
Bobin yoki kesilgan choyshab ta'minoti, agar ma'lum bo'lsa, mavjud kengliklar va kerakli chiqish, so'nggi qopqoq, burchak yoki qo'shma operatsiyalar.
- 6. Sayt va ishlov berish
Ish maydoni, uzoq qismli qo'llab-quvvatlash va ko'tarish; haqiqiy kuchlanish, chastota va faza; maqsad, o'rnatish ehtiyojlari va loyihada talab qilinadigan mashina hujjatlari.
Quti oluk mashinasi uchun savollar
Atamalar turli jihatlarni tavsiflaydi va bir-biriga mos kelishi mumkin. Qutida kesma tasvirlangan; choksiz oluk ishlab chiqarish har bir shakllangan yugurish bo'ylab bo'g'insiz lasandan uzunliklarni hosil qiladi; yomg'ir trubkasi foydalanishni tavsiflaydi. Rozetkalar, burchaklar va birlashtirilgan yugurishlar hali ham ulanish tafsilotlarini talab qiladi. Faqat yorliq bo'yicha emas, balki bo'lim, material va jarayon bo'yicha tanlang.
No. Nom qaysi o'lchamga tegishli ekanligini ko'rsating va haqiqiy o'lchamlarni dyuym yoki mm bilan bering. Nominal etti dyuymli nomga ega profillar aniq ochilish, taglik kengligi, devor balandligi, burchaklar va qirralarning farq qilishi mumkin.
Ha. O'lchovli eskiz va jismoniy namunaning fotosuratlari bilan boshlang. Birliklarni, ichki/tashqi o'lchamlarni, material va chekka detallarni belgilang. BMS o'zining maxsus rulonni shakllantirish xizmatining bir qismi sifatida texnik-iqtisodiy asoslash va profil eskizini taklif qiladi.
Ushbu qismlarni alohida-alohida aniqlang. Oluk hosil qiluvchi asosiy marshrut o'z-o'zidan chiqish, so'nggi qopqoq, burchak yoki birlashma operatsiyalarini belgilamaydi. Kerakli ikkilamchi asboblar yoki jarayonlarni jihozlar doirasiga qo'ying.
Tayyor qismning chizmasida bo'lim o'lchamlari, devor burchaklari, uzunlik, kamon / burish, kesilgan uchlari, tugatish va juftlash moslamalari uchun chegaralarni belgilang. Yetkazib beruvchi bilan qo'llab-quvvatlash va o'lchash shartlarini aniqlang. Nominal mashina o'lchami yoki bitta umumiy bardoshlik har bir quti profili uchun qabul qilishni aniqlay olmaydi.
Bo'limdan ishlab chiqarishgacha
Quti profilingizni ishlab chiqarish brifiga aylantiring
To'liq bo'lim, metall spetsifikatsiyasi va takrorlash tartibini BMS bilan baham ko'ring. Oluk ishlab chiqarish uchun shakllantirish yo'nalishi, asboblar va jihozlar ko'lami haqida diqqatli muhokamani boshlang.
