


BMS मेसिनरी · प्रोफाइलको नेतृत्वमा उत्पादन
बक्स गटर मेसिन
आफ्नो बक्स प्रोफाइल वरिपरि गठन मार्ग छान्नुहोस्।
मेटल रूफिङ र रेनवेयर निर्माताहरूका लागि: तपाईंको खण्ड ज्यामिति, किनारा विवरणहरू र अर्डर मिक्स प्रयोग गरेर पाना झुकाउनेसँग कुण्डल-फेड रोलको तुलना गर्नुहोस्।
BMS पाना झुकाउने उपकरण
०१ खण्डबाट सुरु गर्नुहोस्
समाप्त बक्स गटर प्रोफाइल परिभाषित गर्नुहोस्
बक्स नाली एक खुला आयताकार वा नजिक-आयताकार च्यानल हो। आधार, पर्खालको उचाइ र शीर्ष उद्घाटन फरक हुन सक्छ; आकारको नामले मात्र टूलिङ परिभाषित गर्दैन।
खोल्ने र आधार चौडाइ। उचाइमा भित्री भित्ता अनुहारहरू बीच O मापन गर्नुहोस् D। तपाईंको रेखाचित्रमा B को लागि भित्र/बाहिर र कुना आधार परिभाषित गर्नुहोस्; माथिल्लो ओठलाई अलग-अलग आयाम गर्नुहोस्।
अगाडि र पछाडि पर्खालहरू। उचाइ Hb र अगाडिको उचाइ Hf उही आधार तथ्याङ्कबाट तिनीहरूको बताइएका किनारा डेटामा फिर्ता दिनुहोस्। सीधा वा झुकाएका पर्खालहरू र तिनीहरूको कोणहरू छुट्टै देखाउनुहोस्।
त्रिज्या र कोण। भित्रको बेन्ड त्रिज्या, समाप्त पर्खाल कोण र तिनीहरूको सहनशीलता निर्दिष्ट गर्नुहोस्। कुनाको त्रिज्याले फिट र विकसित चौडाइलाई असर गर्छ; तीखो देखिने कुनाहरू शून्य-त्रिज्य विनिर्देश होइनन्।
किनारहरू र इन्टरफेसहरू। आयाम फर्काउँछ, हेम्स वा कर्ल। मिलाउने कोष्ठक, अन्त टोपी, आउटलेट र संयुक्त विवरण समावेश गर्नुहोस् जहाँ तिनीहरू फिट हुन्छन्।
सादा किनारा
काटिएको किनारा र यसको परिष्करण आवश्यकता निर्दिष्ट गर्नुहोस्।
ओठ फर्काउनुहोस्
यसको दिशा र चौडाइले उपकरण पहुँच र संलग्न फिटलाई असर गर्छ।
हेम वा कर्ल
किनारा खण्ड र अन्तर वा व्यास दिनुहोस्, यसको नाम मात्र होइन।
02 · अर्डर ढाँचा मिलाउनुहोस्
बक्स गटर मेसिन विकल्पहरू: कुंडल वा पाना?
एउटा बक्स खण्ड धेरै अर्डरहरूमा दोहोर्याउँदा कुण्डल-फेड रोल गठनको मूल्याङ्कन गर्नुहोस्। खण्ड र खाली ठाउँहरू बारम्बार परिवर्तन हुँदा पाना झुकाउने मूल्याङ्कन गर्नुहोस्। ज्यामिति, उपकरण र पूर्ण उत्पादन चक्र फिट निर्णय।

कुण्डल-फेड रोल गठन
यसलाई पुनरावर्ती खण्डहरू र लामो रनहरूको लागि विचार गर्नुहोस्। एक रोल अनुक्रम लगातार समान क्रस-सेक्शन बनाउँछ; कटअफले समाप्त लम्बाइ सेट गर्दछ। आधार, पर्खाल र किनारहरू प्रस्तावित रोल र कटर अनुरूप हुनुपर्छ।
कुण्डल लोडिङ, सेटअप स्क्र्याप, काट्ने चक्र र दोहोरिने-अर्डर ढाँचा विरुद्ध समर्थित अनलोडिङ तौल गर्नुहोस्। नयाँ खण्डलाई विभिन्न उपकरणहरू आवश्यक पर्न सक्छ।
कुण्डल ह्यान्डलिङ → फिडिङ र गठन → प्रोफाइल काट्ने → समर्थित संग्रह

काटेको पाना झुकाउने
विभिन्न रिक्त स्थानहरू र परिवर्तन खण्डहरूको लागि यसलाई विचार गर्नुहोस्। एक प्रेस ब्रेकले पंच-एन्ड-डाइ बेन्डहरूको अनुक्रम मार्फत खाली ठाउँ बनाउँछ। सेटअपहरू परिवर्तन गर्दा विभिन्न कामहरू समायोजन गर्न सकिन्छ, तर भित्ताको गहिराइ, रिटर्न र पूरा भएका बेन्डहरूले टुलिङ र भाग हटाउने ठाउँ छोड्नुपर्छ।
खाली तयारी, गेजिङ, रिपोजिसनिङ र लामो-भाग समर्थन समावेश गर्नुहोस्। ज्यामिति सम्भाव्य हुँदा पनि अधिक झुकाउने र ह्यान्डलिंगले स्वीकृत आउटपुटलाई सीमित गर्न सक्छ।
खाली तयारी → गेज र बेन्ड अनुक्रम → निरीक्षण → समर्थित ह्यान्डलिंग
दुबै मार्गहरू तुलना गर्न तालिका स्क्रोल गर्नुहोस्।
| निर्णय | रोल-बनाउने मार्ग | पाना झुकाउने मार्ग |
|---|---|---|
| प्रोफाइल परिवर्तनहरू | प्रत्येक खण्डको लागि रोल सेटहरू, किनारा स्टेशनहरू, गाइड सेटिङहरू र cutoff अनुकूलता मूल्याङ्कन गर्नुहोस्। | प्रत्येक भागको लागि उपकरण, गेज स्थिति, बेन्ड अनुक्रम र निकासी क्लियरेन्स मूल्याङ्कन गर्नुहोस्। |
| लम्बाइ र अन्त्य | कट-लम्बाइ दायरा, खण्ड समर्थन र समाप्त भागमा अन्तिम गुणस्तर मिलाउनुहोस्। | खाली र बेन्ड लम्बाइ, अन्तिम तयारी र चयन गरिएको उपकरणमा समर्थन मिलाउनुहोस्। |
| स्वीकृत आउटपुट | लोडिङ, सेटअप, कट साइकल, निरीक्षण र अनलोडिङ पछि बिक्री योग्य उत्पादन गणना गर्नुहोस्; फिड गति एक्लै शिफ्ट आउटपुट होइन। | खाली काटन, हरेक मोड, रिपोजिसनिङ, निरीक्षण र ह्यान्डलिंग पछि बिक्री योग्य उत्पादन गणना गर्नुहोस्; स्ट्रोक गति एक्लै शिफ्ट आउटपुट होइन। |
एक मिश्रित कार्यशाला दुवै प्रयोग गर्न सक्नुहुन्छ। दोहोरिएको नालीको लम्बाइ र विभिन्न अन्त क्याप्स वा ट्रान्जिसनले एउटै बन्ने मार्ग प्रयोग गर्नु पर्दैन। मुख्य खण्ड र माध्यमिक भागहरू छुट्टाछुट्टै परिभाषित गर्नुहोस्।
03 · उपकरण मार्ग जाँच गर्नुहोस्
किनारा विवरणले बन्ने मार्ग परिवर्तन गर्न सक्छ
पर्खालको गहिराइ, भित्री रिटर्न र बन्द किनाराहरूले भाग कसरी उपकरणमा पुग्छ, फारमहरू र बाहिर आउँछ भनेर असर गर्छ। उपकरण दायरा फिक्स गर्नु अघि पूरा खण्ड र मोड अनुक्रम समीक्षा गर्नुहोस्।


रिटर्न, हेम्स र कर्लहरू
एउटा हेमले प्रारम्भिक मोड र बन्द गर्ने चरण थप्छ; कर्ललाई उपयुक्त बनाउने उपकरण चाहिन्छ। भित्री रिटर्नले पछि बेन्ड वा भाग हटाउने कार्यलाई रोक्न सक्छ। पर्खाल बन्द हुनु अघि किनारा बन्नु पर्छ कि छैन समीक्षा गर्नुहोस्। रोल बनाउनको लागि किनारा अनुक्रम, स्टेशनहरू र विवरणहरूको लागि उपयुक्त क्लियरेन्सहरू पनि चाहिन्छ।
गहिरो वा झुकाव पर्खालहरू
पहिले नै बनाइएको पर्खालहरूले उपकरण ठाउँ ओगटेको छ। गेजिङ र पार्ट रोटेशन सहित प्रत्येक बेन्डमा र निकासीको समयमा क्लियरेन्स जाँच गर्नुहोस्। प्रेस ब्रेकमा, बल र लामो-भाग समर्थन सामग्री, मोटाई र कार्य लम्बाइ अनुरूप हुनुपर्छ; पर्खालको उचाइ मात्र क्षमता जाँच होइन।
काट्ने र माध्यमिक भागहरू
कटअफले कुनाहरू कुचल नगरी वा यसको किनारा विकृत नगरी खण्डलाई समर्थन गर्नुपर्छ। आउटलेट प्वालहरू, खाचहरू, अन्तिम क्यापहरू, कुनाहरू र संयुक्त टुक्राहरू अलग-अलग सञ्चालन वा निर्दिष्ट इनलाइन उपकरणहरू आवश्यक छ कि छैन भनेर बताउनुहोस्।
04 · धातु परिभाषित गर्नुहोस्
सामग्री र देखिने अनुहार निर्दिष्ट गर्नुहोस्
मोटाई मात्र एक गठन विशिष्टता होइन। धातु ग्रेड, मेकानिकल गुणहरू दिनुहोस् र खण्डको साथ समाप्त गर्नुहोस्।
ग्रेड र मोटाई आधार
मोटाई मिमी वा इन्चमा दिनुहोस्, यसको सहनशीलता, र यो बेस मेटल होस् वा कुल लेपित मोटाई। एक गेज नाम पनि यसको सामग्री-विशिष्ट मोटाई आवश्यक छ। स्टिल ग्रेड वा मिश्र धातु / स्वभाव पहिचान गर्नुहोस्: बराबर मोटाईको मतलब बराबर झुकाउने बल, त्रिज्या वा स्प्रिंगब्याक, अनलोड पछि लोचदार रिकभरी होइन।
कुण्डल वा काट-पाना तयारी
आपूर्ति गरिएको ढाँचा र उपलब्ध स्टक आयामहरू बताउनुहोस्। छनौट गरिएको सामग्री, त्रिज्या र उपकरण प्रक्रियाको लागि बेन्ड भत्ता वा कटौतीहरू प्रयोग गरेर विकसित पट्टी वा खाली चौडाइ गणना गर्नुहोस्। सबै पर्खाल र किनारा विवरणहरू समावेश गर्नुहोस्; समाप्त बक्स चौडाइ कुंडल चौडाइ होइन।
कोटिंग र उपकरण सम्पर्क
कस्मेटिक अनुहार, कोटिंग र कुनै पनि सुरक्षात्मक फिल्म पहिचान गर्नुहोस्। वास्तविक फिनिश प्रयोग गरेर गाइड, रोल, डाइ र समर्थन सम्पर्कको मूल्याङ्कन गर्नुहोस्। कोटिंग क्षति, स्कोरिङ र फिल्म व्यवहार पूर्ण गठन र काट्ने क्रम पछि, कुनै पनि हेम बन्द सहित समीक्षा गर्नुहोस्।


05 · प्रोफाइल परिवार परिभाषित गर्नुहोस्
नयाँ लम्बाइ नयाँ होइन क्रस-सेक्शन
प्रत्येक खण्डलाई यसको आफ्नै प्रोफाइल ID र परिमार्जन गरिएको रेखाचित्र दिनुहोस्। एउटा प्रोफाइलको लागि अनुकूलन उपकरणले अप्रतिबंधित साइज दायरा वा प्रत्येक अन्य प्रोफाइलको लागि परिवर्तन विधि स्थापना गर्दैन।
लम्बाइ परिवर्तन
क्रस-सेक्शन अपरिवर्तित संग, कट-लम्बाइ सेटिङहरू, अन्तिम तयारी र समर्थन तुलना गर्नुहोस्। पाना मार्गलाई उपकरणमा फिट हुने खाली र झुकाउने लम्बाइ पनि चाहिन्छ।
आपूर्ति: समाप्त लम्बाइ र तिनीहरूको दोहोर्याइएको मात्रा।
आधार, पर्खाल वा कोण परिवर्तन
कुण्डली उत्पादनको लागि, गाइड, रोल र कटर ज्यामिति समीक्षा गर्नुहोस्। पाना उत्पादनको लागि, समीक्षा उपकरण, गेज स्थिति, बेन्ड अनुक्रम र निकासी क्लियरेन्स।
आपूर्ति: अलग आयाम खण्डहरू र आवृत्ति परिवर्तन।
किनारा वा सामग्री परिवर्तन
फरक फिर्ता, हेम वा कर्ललाई अर्को उपकरण मार्ग आवश्यक हुन सक्छ। फरक ग्रेड, मोटाई वा फिनिशले त्रिज्या, स्प्रिङब्याक र सम्पर्क अवस्थाहरू परिवर्तन गर्न सक्छ।
आपूर्ति: किनारा विस्तारहरू र प्रत्येक खण्डको लागि सामग्री रेकर्ड।
बहु-प्रोफाइल प्रस्तावको लागि, प्रत्येक कन्फिगरेसनको लागि समावेश गरिएका खण्डहरू, उपकरणहरू, कटअफ भागहरू, सेटअप कार्य र नमूना स्वीकृति परिभाषित गर्नुहोस्।

06 · समाप्त भागको समीक्षा गर्नुहोस्
नमूना मापन गर्नुहोस्, यसको नाममात्र आकार मात्र होइन
निर्दिष्ट स्टक र अनलोड पछि सहमत समर्थन प्रयोग गरेर यसको रेखाचित्र विरुद्ध समाप्त भाग स्वीकार गर्नुहोस्। क्रस-सेक्शन र पूर्ण-लम्बाइ अवस्था जाँच गर्नुहोस्; एउटा राम्रो अन्त दृश्यले सम्पूर्ण भागलाई वर्णन गर्न सक्दैन।
- खण्ड ज्यामिति
आधार र स्पष्ट खुल्ने चौडाइहरू मापन गर्नुहोस्, दुबै पर्खालको उचाइ, कोण र भित्री त्रिज्या दुवै छेउ र मध्य-लम्बाइ नजिक परिभाषित स्थानहरूमा। जारी गरिएको खण्डको मूल्याङ्कन गर्नुहोस्, उपकरण लोड हुँदा कोण होइन।
- किनारा र जडानहरू
रिटर्न चौडाइ, हेम ग्याप वा कर्ल आकार जाँच गर्नुहोस्। खण्डलाई जबरजस्ती नगरी सान्दर्भिक कोष्ठक, संयुक्त र अन्त-क्याप नमूनालाई परीक्षण-फिट गर्नुहोस्।
- अन्त र सतह काट्नुहोस्
लम्बाइ, अन्त्य वर्गता, burrs र स्थानीय विकृति निरीक्षण गर्नुहोस्। स्कोरिङ, कोटिंग क्र्याक र ह्यान्डलिंग मार्कहरूको लागि कस्मेटिक अनुहार जाँच गर्नुहोस्।
- पूर्ण-लम्बाइ ह्यान्डलिंग
परिभाषित समर्थन व्यवस्थामा धनु र ट्विस्टको मूल्याङ्कन गर्नुहोस्। योजना डिस्चार्ज समर्थन, उठाउने र प्याक गर्ने पातलो पर्खाल र किनाराहरूले आफ्नो आकार कायम राख्छन्।
परीक्षण अघि रेखाचित्र संशोधन, स्टक रेकर्ड, समर्थन व्यवस्था र नमूना योजनामा सहमत हुनुहोस्। स्वीकृति दायरामा स्टार्टअप, स्थिर उत्पादन र प्रत्येक प्रस्तावित प्रोफाइल/सामग्री संयोजन समावेश गर्नुहोस्।
०७ · उपकरणको समीक्षा गर्नुहोस्
चयन गरिएको BMS गठन उपकरण
सान्दर्भिक गठन मार्गको साथ सुरू गर्नुहोस्, त्यसपछि नामित उपकरणहरूको समीक्षा गर्नुहोस्। तपाईंको बाकस खण्ड र सामग्रीले प्रस्तावित कन्फिगरेसनको लागि आवश्यक उपकरण परिभाषित गर्दछ।
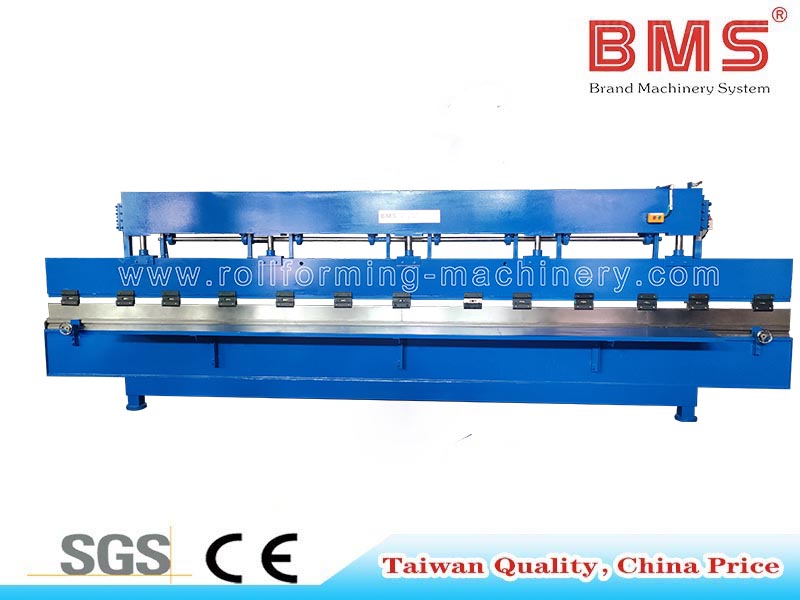
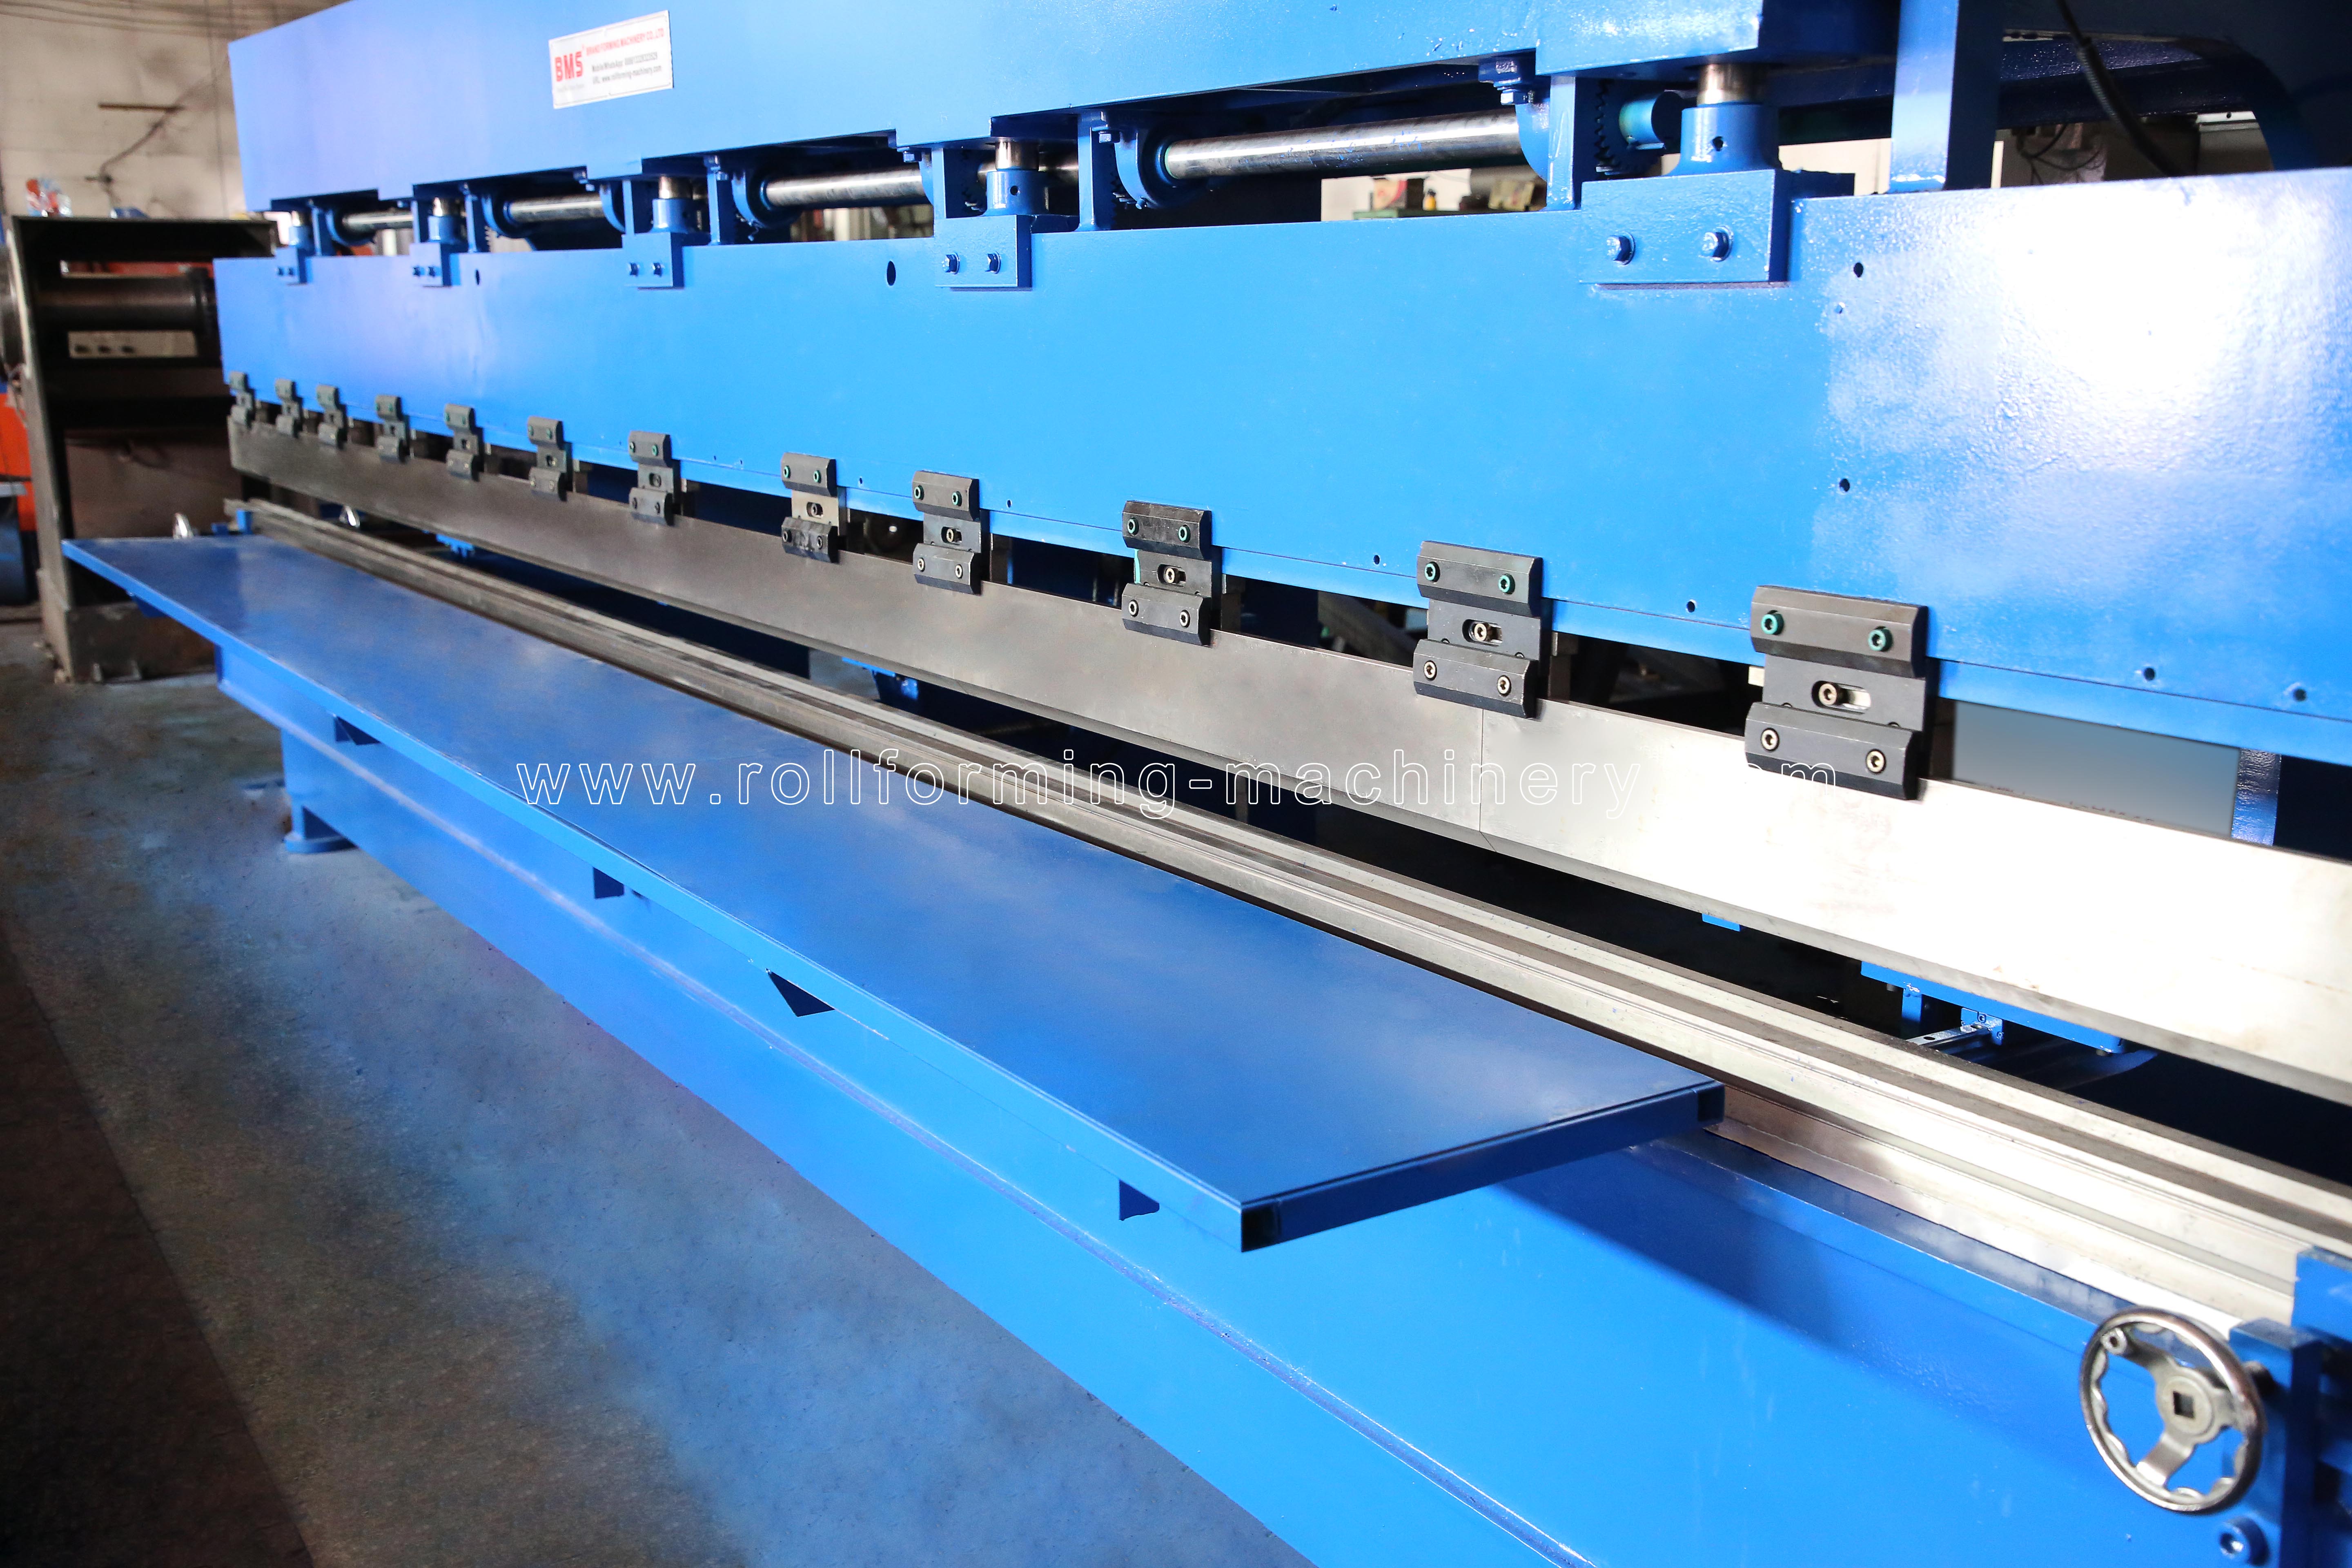
कट-पाना मार्ग
6.2M धातु पाना झुकाउने मेसिन
साधारण गटर खण्डहरू र छत ट्रिमहरूको लागि BMS प्रेस-ब्रेक उपकरण। तपाईंको बक्स खण्डको लागि पंच/डाइ ज्यामिति, बेन्ड अनुक्रम, काम गर्ने लम्बाइ, बल र पार्ट क्लियरेन्सको मूल्याङ्कन गर्नुहोस्।
BMS पाना झुकाउने उपकरण हेर्नुहोस्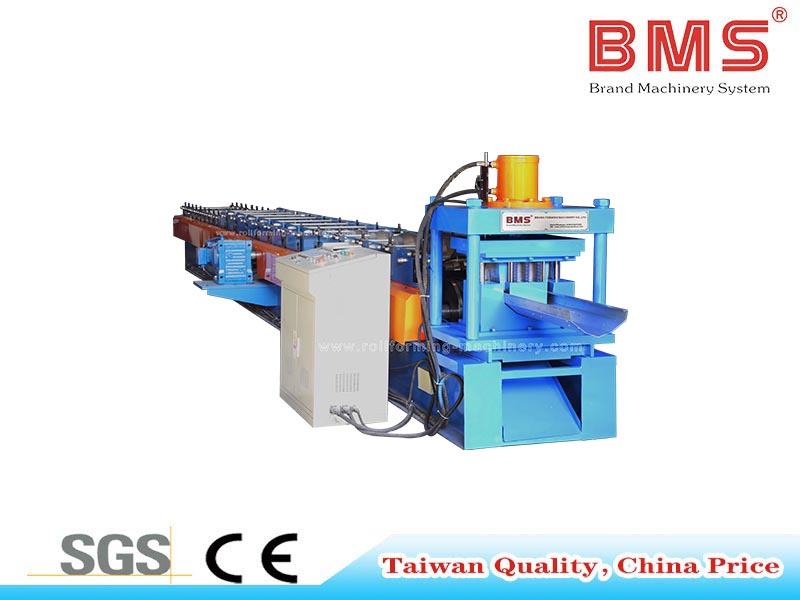
कुण्डल-फेड मार्ग
वैकल्पिक पंचिंग संग सिमलेस गटर लाइन
वैकल्पिक प्वाल पंचिंगको साथ एक BMS कोइल-फेड गटर-लाइन सन्दर्भ। कन्फिगरेसन संक्षिप्तमा प्रस्तावित रोल टूलिङ, कटअफ, होल अपरेशन र समर्थित आउटपुटसँग आफ्नो बक्स खण्ड मिलाउनुहोस्।
वैकल्पिक-पञ्चिंग गटर लाइन हेर्नुहोस्08 · मूल्याङ्कन जारी राख्नुहोस्
सम्बन्धित खरिद र उत्पादन स्रोतहरू
फराकिलो उपकरण र उद्धरण दायरा
BMS खरिद पृष्ठमा सामान्य गटर-मेसिन कन्फिगरेसनहरू, कुण्डल ह्यान्डलिङ र उद्धरण तयारी तुलना गर्नुहोस्।
फराकिलो गटर खरिद विकल्पहरूको समीक्षा गर्नुहोस्सामान्य रोल-निर्माण स्वीकृति जाँचहरू
उत्पादन मापन, अनुबंध घटक जाँच, परीक्षण उत्पादन र सतह-समाप्त प्रश्नहरू तयार गर्नुहोस्।
उपकरण स्वीकृति गाइड पढ्नुहोस्BMS प्राविधिक र सेटअप FAQ
प्रोफाइलको सम्भाव्यता, स्केचिङ र स्थापना र कमीशनको लागि आवश्यक कारखाना तयारीको समीक्षा गर्नुहोस्।
BMS सम्भाव्यता र सेटअप FAQ पढ्नुहोस्०९ · उपयोगी छलफलको तयारी गर्नुहोस्
बक्स-प्रोफाइल उत्पादन संक्षिप्त पठाउनुहोस्
तपाईंले के बनाउनु पर्छ र अर्डरहरू कसरी दोहोर्याउँछन् भनेर देखाउनुहोस्। यी इनपुटहरूले तपाईंको खण्डलाई निर्माण मार्ग र उपकरण स्कोपमा जडान गर्दछ।
संयुक्त राज्य अमेरिका, साउदी अरब, रूस, भारत वा मेक्सिकोमा उत्पादनको लागि, वास्तविक कारखाना स्थान, विद्युत आपूर्ति र आवश्यक मेसिन कागजातहरू उही संक्षिप्तमा समावेश गर्नुहोस्।
- 1. समाप्त खण्ड र इन्टरफेसहरू
आयाम रेखाचित्र वा नमूना; भित्र/बाहिर आधार, एकाइहरू, पर्खाल कोण, त्रिज्या, किनारा विवरण, मिलन भागहरू र रेखाचित्र संशोधन।
- 2. सामग्री र समाप्त
ग्रेड वा मिश्र धातु / स्वभाव; मिमी वा इन्चमा मोटाई, यसको आधार-धातु/लेपित आधार र सहिष्णुता; मेकानिकल गुण, कोटिंग, फिल्म र दृश्यात्मक अनुहार।
- 3. लम्बाइ र स्वीकृति
आवश्यक लम्बाइ, रेखाचित्र सहिष्णुता र सेक्शन, कट-एन्ड, सतह र फिट जाँचहरू बिक्री योग्य भागहरूको लागि आवश्यक छ।
- 4. अर्डर र संस्करण दोहोर्याउनुहोस्
प्रति प्रोफाइल माग, ब्याच साइज, भेरियन्ट फ्रिक्वेन्सी र बिक्री योग्य टुक्रा वा मिटर प्रति शिफ्ट; शिफ्ट अवधि, कर्मचारी र ह्यान्डलिङ अनुमानहरू समावेश गर्नुहोस्।
- 5. स्टक र अतिरिक्त कार्यहरू
कुण्डल वा काट-पाना आपूर्ति, उपलब्ध चौडाइहरू यदि थाहा छ भने, र आवश्यक आउटलेट, अन्त-क्याप, कुना वा संयुक्त कार्यहरू।
- 6. साइट र ह्यान्डलिंग
कार्य क्षेत्र, लामो-भाग समर्थन र लिफ्टिंग; वास्तविक भोल्टेज, आवृत्ति र चरण; गन्तव्य, स्थापना आवश्यकताहरू र परियोजना-आवश्यक मेसिनरी कागजातहरू।
बक्स गटर मेसिन प्रश्नहरू
सर्तहरूले विभिन्न पक्षहरू वर्णन गर्छन् र ओभरल्याप गर्न सक्छन्। बक्सले क्रस-सेक्शन वर्णन गर्दछ; सिमलेस नाली उत्पादन प्रत्येक गठन रन संग एक संयुक्त बिना कुंडल देखि लम्बाइ फारम; वर्षा गटर प्रयोगको वर्णन गर्दछ। आउटलेटहरू, कुनाहरू र जोडिएका रनहरूलाई अझै जडान विवरणहरू चाहिन्छ। खण्ड, सामग्री र प्रक्रिया द्वारा चयन गर्नुहोस्, लेबल द्वारा मात्र होइन।
होइन। नामले कुन आयामलाई जनाउँछ र वास्तविक आयामहरू इन्च वा मिमीमा दिन्छ भन्ने राज्य। नाममात्र सात इन्च नाम साझा गर्ने प्रोफाइलहरू स्पष्ट खुल्ने, आधार चौडाइ, पर्खालको उचाइ, कोण र किनारहरूमा भिन्न हुन सक्छन्।
हो। एक आकारको स्केच र भौतिक नमूनाको फोटोहरूबाट सुरु गर्नुहोस्। एकाइहरू, भित्र/बाहिर आयामहरू, सामग्री र किनारा विवरणहरू चिन्ह लगाउनुहोस्। BMS ले यसको अनुकूलन रोल-फर्मिङ सेवाको भागको रूपमा सम्भाव्यता अध्ययन र प्रोफाइल स्केचिङ प्रदान गर्दछ।
यी भागहरू छुट्टै पहिचान गर्नुहोस्। मुख्य नाली बनाउने मार्गले आफैंले आउटलेट, अन्त-क्याप, कुना वा जोडिने कार्यहरू परिभाषित गर्दैन। आवश्यक माध्यमिक उपकरण वा प्रक्रियाहरू उपकरण दायरामा राख्नुहोस्।
खण्ड आयामहरू, पर्खाल कोणहरू, लम्बाइ, धनु/ट्विस्ट, काटिएको छेउ, समाप्त र समाप्त-भाग रेखाचित्रमा मिल्ने फिटको लागि सीमाहरू सेट गर्नुहोस्। आपूर्तिकर्तासँग समर्थन र मापन सर्तहरू परिभाषित गर्नुहोस्। नाममात्र मेसिन साइज वा एकल सामान्य सहिष्णुताले प्रत्येक बक्स प्रोफाइलको लागि स्वीकृति परिभाषित गर्न सक्दैन।
खण्ड देखि उत्पादन सम्म
आफ्नो बक्स प्रोफाइललाई उत्पादन संक्षिप्तमा बदल्नुहोस्
BMS सँग पूरा खण्ड, धातु विनिर्देशन र दोहोरिने-अर्डर ढाँचा साझा गर्नुहोस्। तपाईंको गटर उत्पादनको लागि निर्माण मार्ग, उपकरण र उपकरण स्कोपको बारेमा केन्द्रित छलफल सुरु गर्नुहोस्।
