


Máy móc BMS · Sản xuất dựa trên hồ sơ
Máy máng hộp
Chọn lộ trình hình thành xung quanh hồ sơ hộp của bạn.
Đối với các nhà sản xuất tấm lợp kim loại và áo mưa: so sánh việc tạo hình cuộn cấp liệu với uốn tấm bằng cách sử dụng hình học mặt cắt, chi tiết cạnh và hỗn hợp thứ tự của bạn.
Dụng cụ uốn tấm BMS
01 · Bắt đầu với phần
Xác định biên dạng máng hộp đã hoàn thiện
Máng xối hình hộp là một kênh hình chữ nhật hoặc gần hình chữ nhật mở. Chân đế, chiều cao tường và độ mở trên cùng có thể khác nhau; chỉ tên kích thước không xác định được dụng cụ.
Chiều rộng mở và cơ sở. Đo O giữa các mặt tường bên trong ở độ cao D. Xác định cơ sở bên trong/bên ngoài và góc cho B trên bản vẽ của bạn; đo kích thước môi trên một cách riêng biệt.
Tường trước và sau. Trả lại chiều cao Hb và chiều cao phía trước Hf từ cùng một mốc cơ sở cho các mốc đo cạnh đã nêu của chúng. Hiển thị các bức tường thẳng hoặc nghiêng và các góc của chúng một cách riêng biệt.
Bán kính và góc. Chỉ định bán kính uốn cong bên trong, góc tường hoàn thiện và dung sai của chúng. Bán kính góc ảnh hưởng đến độ vừa vặn và chiều rộng phát triển; các góc trông sắc nét không phải là thông số kỹ thuật có bán kính bằng 0.
Các cạnh và giao diện. Kích thước trả về, đường viền hoặc lọn tóc. Bao gồm khung nối, nắp cuối, ổ cắm và chi tiết khớp nơi chúng kiểm soát sự phù hợp.
Cạnh trơn
Chỉ định cạnh cắt và yêu cầu hoàn thiện của nó.
Trả lại môi
Hướng và chiều rộng của nó ảnh hưởng đến khả năng tiếp cận dụng cụ và độ vừa vặn của phụ kiện.
Hem hoặc uốn cong
Cung cấp phần cạnh và khoảng cách hoặc đường kính, không chỉ tên của nó.
02 · Khớp mẫu lệnh
Lựa chọn máy máng hộp: cuộn hay tấm?
Đánh giá việc tạo hình cuộn cấp liệu khi một phần hộp lặp lại trên nhiều đơn hàng. Đánh giá độ uốn của tấm khi các phần và phôi thay đổi thường xuyên. Hình học, dụng cụ và chu trình sản xuất hoàn chỉnh quyết định sự phù hợp.

Hình thành cuộn cuộn
Hãy xem xét nó cho các phần định kỳ và thời gian dài. Một chuỗi cuộn tạo thành cùng một mặt cắt liên tục; điểm cắt đặt chiều dài đã hoàn thành. Đế, tường và cạnh phải phù hợp với cuộn và máy cắt được đề xuất.
Cân tải cuộn dây, thiết lập phế liệu, chu trình cắt và hỗ trợ dỡ hàng theo mẫu đơn hàng lặp lại. Một phần mới có thể cần các công cụ khác nhau.
Xử lý cuộn dây → nạp và tạo hình → cắt biên dạng → thu thập được hỗ trợ

Uốn tấm cắt
Hãy xem xét nó cho các khoảng trống khác nhau và các phần thay đổi. Phanh ép tạo thành phôi thông qua một chuỗi các lần uốn đột dập. Việc thay đổi thiết lập có thể đáp ứng các công việc khác nhau, nhưng độ sâu của tường, các điểm quay trở lại và các chỗ uốn đã hoàn thành phải chừa chỗ cho dụng cụ và tháo bộ phận.
Bao gồm việc chuẩn bị phôi, đo, định vị lại và hỗ trợ các bộ phận dài. Nhiều chỗ uốn cong và xử lý hơn có thể hạn chế đầu ra được chấp nhận ngay cả khi hình dạng khả thi.
Chuẩn bị phôi → trình tự đo và uốn → kiểm tra → xử lý được hỗ trợ
Cuộn bảng để so sánh cả hai tuyến đường.
| Quyết định Lộ | trình uốn định hình | Lộ trình uốn tấm |
|---|---|---|
| Thay đổi biên dạng | Đánh giá các bộ cuộn, trạm biên, cài đặt dẫn hướng và khả năng tương thích cắt cho từng phần. | Đánh giá các dụng cụ, vị trí đo, trình tự uốn và khoảng hở khi tháo cho từng bộ phận. |
| Chiều dài và kết thúc | Khớp phạm vi chiều dài cắt, hỗ trợ mặt cắt và chất lượng cuối cùng với phần hoàn thiện. | So khớp chiều dài phôi và chiều dài uốn, chuẩn bị đầu cuối và giá đỡ cho thiết bị đã chọn. |
| Đầu ra được chấp nhận | Đếm sản lượng có thể bán được sau khi xếp hàng, thiết lập, chu trình cắt, kiểm tra và dỡ hàng; riêng tốc độ cấp liệu không phải là đầu ra thay đổi. | Đếm sản lượng có thể bán được sau khi cắt phôi, mỗi lần uốn, định vị lại, kiểm tra và xử lý; riêng tốc độ hành trình không phải là đầu ra chuyển số. |
Một xưởng hỗn hợp có thể sử dụng cả hai. Chiều dài máng xối lặp đi lặp lại và các đầu mút hoặc phần chuyển tiếp khác nhau không cần phải sử dụng cùng một lộ trình tạo hình. Xác định phần chính và phần phụ riêng biệt.
03 · Kiểm tra đường chạy dao
Chi tiết cạnh có thể thay đổi lộ trình tạo hình
Độ sâu của thành, phần quay vào trong và các cạnh khép kín ảnh hưởng đến cách một bộ phận tiếp cận dụng cụ, hình thành và đi ra. Xem lại toàn bộ phần và trình tự uốn cong trước khi cố định phạm vi thiết bị.


Trả lại, viền và lọn tóc
Viền thêm một đường uốn cong ban đầu và một bước đóng; một lọn tóc cần có công cụ tạo hình phù hợp. Việc quay trở lại vào trong có thể chặn các lần uốn cong sau này hoặc việc loại bỏ bộ phận. Xem xét xem cạnh có phải hình thành trước khi các bức tường đóng lại hay không. Việc tạo hình cuộn cũng cần có trình tự các cạnh, các vị trí và khoảng trống phù hợp với từng chi tiết.
Tường sâu hoặc nghiêng
Các bức tường đã được hình thành chiếm không gian dụng cụ. Kiểm tra khe hở tại mỗi chỗ uốn và trong quá trình tháo, bao gồm cả việc đo và xoay bộ phận. Trên máy ép phanh, lực và bộ phận đỡ dài phải phù hợp với vật liệu, độ dày và chiều dài làm việc; Chỉ riêng chiều cao của bức tường không phải là kiểm tra công suất.
Cắt và các bộ phận phụ
Phần cắt phải hỗ trợ phần đó mà không làm nát các góc hoặc làm biến dạng cạnh của nó. Nêu rõ các lỗ thoát, rãnh khía, nắp đầu, góc và các phần khớp nối có cần vận hành riêng biệt hoặc thiết bị nội tuyến được chỉ định hay không.
04 · Xác định kim loại
Chỉ định vật liệu và bề mặt nhìn thấy được
Chỉ riêng độ dày không phải là thông số kỹ thuật tạo hình. Cung cấp cấp độ kim loại, tính chất cơ học và hoàn thiện cùng với mặt cắt.
Cơ sở lớp và độ dày
Cho biết độ dày tính bằng mm hoặc inch, dung sai của nó và đó là kim loại cơ bản hay tổng chiều dày lớp phủ. Tên máy đo cũng cần độ dày đặc trưng của vật liệu. Xác định mác thép hoặc hợp kim/tôi: độ dày bằng nhau không có nghĩa là lực uốn, bán kính hoặc độ đàn hồi bằng nhau, độ hồi phục đàn hồi sau khi dỡ tải bằng nhau.
Chuẩn bị cuộn hoặc cắt tấm
Nêu định dạng được cung cấp và kích thước chứng khoán có sẵn. Tính toán dải hoặc chiều rộng phôi đã phát triển bằng cách sử dụng các khoản cho phép hoặc khấu trừ uốn cong cho quy trình vật liệu, bán kính và công cụ đã chọn. Bao gồm tất cả các chi tiết tường và cạnh; chiều rộng hộp thành phẩm không phải là chiều rộng cuộn dây.
Lớp phủ và tiếp xúc với dụng cụ
Xác định bề mặt mỹ phẩm, lớp phủ và bất kỳ lớp màng bảo vệ nào. Đánh giá hướng dẫn, cuộn, khuôn và tiếp xúc hỗ trợ bằng cách sử dụng lớp hoàn thiện thực tế. Xem lại mức độ hư hỏng của lớp phủ, vết xước và hành vi của màng sau quá trình tạo hình và cắt hoàn chỉnh, bao gồm cả việc đóng viền.


05 · Xác định họ hồ sơ
Chiều dài mới không phải là mặt cắt ngang mới
Cung cấp cho mỗi phần ID hồ sơ riêng và bản vẽ kích thước, kèm theo bản sửa đổi. Công cụ tùy chỉnh cho một cấu hình không thiết lập phạm vi kích thước không giới hạn hoặc phương pháp chuyển đổi cho mọi cấu hình khác.
Thay đổi độ dài
Với mặt cắt ngang không thay đổi, hãy so sánh các cài đặt chiều dài cắt, sự chuẩn bị cuối và sự hỗ trợ. Tuyến tấm cũng cần có chiều dài phôi và uốn phù hợp với thiết bị.
Cung cấp: chiều dài đã hoàn thành và số lượng lặp lại của chúng.
Thay đổi chân đế, tường hoặc góc
Đối với sản xuất cuộn dây, hướng dẫn xem xét, cuộn và hình dạng dao cắt. Đối với sản xuất tấm, xem xét các công cụ, vị trí đo, trình tự uốn và khoảng hở khi trích xuất.
Nguồn cung cấp: các phần có kích thước riêng biệt và tần số thay đổi.
Thay đổi cạnh hoặc vật liệu
Một đường quay trở lại, đường viền hoặc đường cong khác có thể cần một đường chạy dao khác. Lớp, độ dày hoặc lớp hoàn thiện khác nhau có thể thay đổi bán kính, độ đàn hồi và điều kiện tiếp xúc.
Cung cấp: mở rộng cạnh và bản ghi vật liệu cho từng phần.
Đối với đề xuất nhiều cấu hình, hãy xác định các phần, công cụ, phần cắt bỏ, công việc thiết lập và chấp nhận mẫu được bao gồm cho từng cấu hình.

06 · Xem lại phần đã hoàn thiện
Đo mẫu, không chỉ kích thước danh nghĩa của nó
Chấp nhận phần đã hoàn thiện so với bản vẽ của nó bằng cách sử dụng phôi đã chỉ định và các giá đỡ đã thỏa thuận sau khi dỡ hàng. Kiểm tra tình trạng mặt cắt ngang và toàn bộ chiều dài; một cái nhìn cuối tốt không thể mô tả toàn bộ phần.
- Hình học mặt cắt
Đo chiều rộng cơ sở và độ mở rõ ràng, cả chiều cao tường, góc và bán kính bên trong tại các vị trí xác định gần cả hai đầu và giữa chiều dài. Đánh giá phần được nhả chứ không phải góc khi dụng cụ được nạp.
- Các cạnh và kết nối
Kiểm tra chiều rộng trở lại, khoảng cách viền hoặc hình dạng cong. Thử lắp mẫu giá đỡ, mối nối và đầu cuối có liên quan mà không cần ép vào mặt cắt.
- Cắt đầu và bề mặt
Kiểm tra chiều dài, độ vuông góc của đầu, gờ và độ biến dạng cục bộ. Kiểm tra bề mặt thẩm mỹ để ghi điểm, phủ vết nứt và vết xử lý.
- Xử lý toàn bộ chiều dài
Đánh giá cung và độ xoắn trên một bố trí hỗ trợ xác định. Lập kế hoạch hỗ trợ xả, nâng và đóng gói để các bức tường và cạnh mỏng giữ được hình dạng của chúng.
Thống nhất việc sửa đổi bản vẽ, hồ sơ tồn kho, sắp xếp hỗ trợ và kế hoạch lấy mẫu trước khi dùng thử. Bao gồm việc khởi động, sản xuất ổn định và từng sự kết hợp hồ sơ/vật liệu được đề xuất trong phạm vi chấp nhận.
07 · Rà soát thiết bị
Thiết bị tạo hình BMS được chọn
Bắt đầu với lộ trình hình thành có liên quan, sau đó xem lại thiết bị được đặt tên. Phần hộp và vật liệu của bạn xác định công cụ cần thiết cho cấu hình được đề xuất.
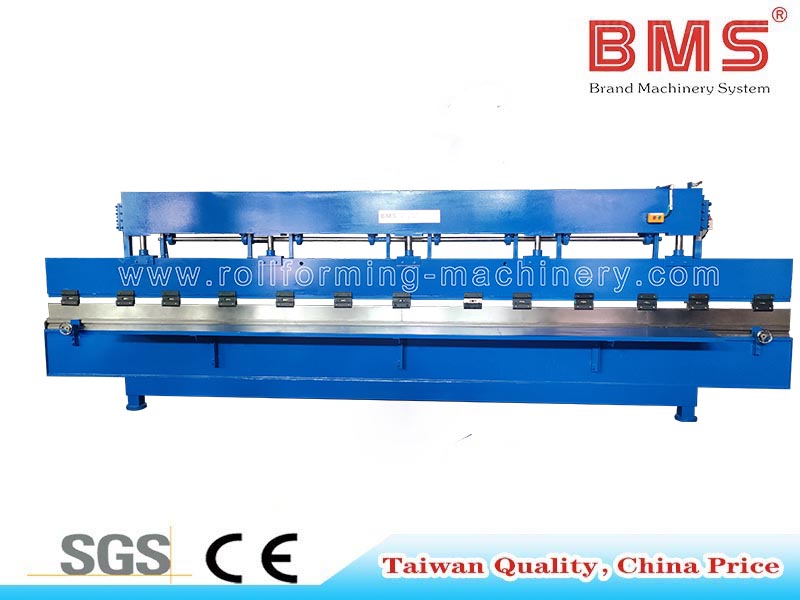
Lộ trình cắt tờ
Máy uốn tấm kim loại 6,2M
Thiết bị phanh ép BMS dành cho các đoạn máng xối và tấm lợp đơn giản. Đánh giá hình dạng chày/khuôn, trình tự uốn, chiều dài làm việc, lực và khe hở bộ phận cho phần hộp của bạn.
Xem thiết bị uốn tấm BMS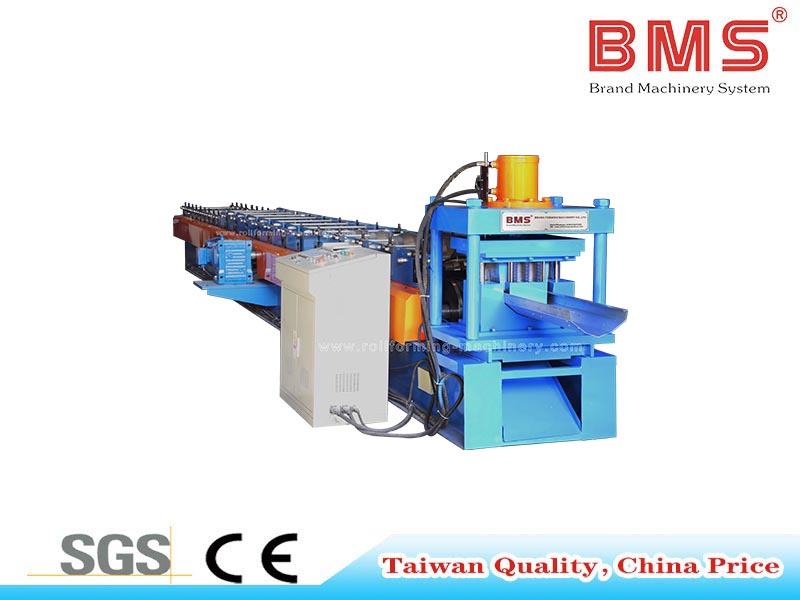
Tuyến đường cấp cuộn
Đường máng xối liền mạch với đục lỗ tùy chọn
Tham chiếu đường máng xối được cấp cuộn dây BMS với tính năng đục lỗ tùy chọn. Khớp phần hộp của bạn với dụng cụ cuộn, đường cắt, nguyên công lỗ và đầu ra được hỗ trợ được đề xuất trong bản tóm tắt cấu hình.
Xem đường máng xối tùy chọn08 · Tiếp tục đánh giá
Nguồn lực mua và sản xuất liên quan
Thiết bị rộng hơn và phạm vi báo giá
So sánh cấu hình chung của máy máng xối, xử lý cuộn dây và chuẩn bị báo giá trên trang mua hàng BMS.
Xem xét các lựa chọn mua máng xối rộng hơnKiểm tra nghiệm thu uốn tạo hình tổng quát
Chuẩn bị các phép đo sản phẩm, kiểm tra thành phần hợp đồng, sản xuất thử và các câu hỏi về hoàn thiện bề mặt.
Đọc hướng dẫn nghiệm thu thiết bịCâu hỏi thường gặp về kỹ thuật và thiết lập BMS
Xem xét tính khả thi của hồ sơ, phác thảo và chuẩn bị nhà máy cần thiết cho việc lắp đặt và vận hành.
Đọc Câu hỏi thường gặp về tính khả thi và thiết lập BMS09 · Chuẩn bị một cuộc thảo luận hữu ích
Gửi bản tóm tắt sản xuất hồ sơ hộp
Hiển thị những gì bạn cần thực hiện và cách lặp lại các đơn đặt hàng. Những đầu vào này kết nối phần của bạn với lộ trình tạo hình và phạm vi thiết bị.
Đối với hoạt động sản xuất tại Hoa Kỳ, Ả Rập Saudi, Nga, Ấn Độ hoặc Mexico, hãy bao gồm vị trí nhà máy thực tế, nguồn cung cấp điện và tài liệu máy móc cần thiết trong cùng một bản tóm tắt.
- 1. Phần và giao diện hoàn thiện
Bản vẽ hoặc mẫu có kích thước; cơ sở bên trong/bên ngoài, các đơn vị, góc tường, bán kính, chi tiết cạnh, bộ phận giao phối và bản sửa đổi bản vẽ.
- 2. Chất liệu và độ hoàn thiện
Lớp hoặc hợp kim/tính khí; độ dày tính bằng mm hoặc inch, nền kim loại cơ bản/được phủ và dung sai; tính chất cơ học, lớp phủ, màng và bề mặt nhìn thấy được.
- 3. Thời hạn và sự chấp nhận
Độ dài cần thiết, dung sai bản vẽ và kiểm tra mặt cắt, phần cắt, bề mặt và độ khít cần thiết cho các bộ phận có thể bán được.
- 4. Lặp lại thứ tự và biến thể
Nhu cầu trên mỗi hồ sơ, cỡ lô, tần suất biến thể và số lượng hoặc mét có thể bán được trên mỗi ca; bao gồm thời gian thay đổi, nhân sự và xử lý các giả định.
- 5. Hàng tồn kho và các hoạt động bổ sung
Nguồn cung cấp cuộn hoặc tấm cắt, chiều rộng có sẵn nếu biết và các hoạt động đầu ra, nắp cuối, góc hoặc khớp được yêu cầu.
- 6. Địa điểm và cách xử lý
Khu vực làm việc, hỗ trợ và nâng hạ phần dài; điện áp, tần số và pha thực tế; điểm đến, nhu cầu lắp đặt và tài liệu máy móc theo yêu cầu của dự án.
Câu hỏi về máy máng hộp
Các thuật ngữ mô tả các khía cạnh khác nhau và có thể trùng lặp. Hộp mô tả mặt cắt ngang; sản xuất máng xối liền mạch tạo thành các chiều dài từ cuộn dây không có mối nối dọc theo mỗi đường chạy được hình thành; máng xối mưa mô tả công dụng. Các ổ cắm, góc và đường nối vẫn cần chi tiết kết nối. Chọn theo từng phần, chất liệu và quy trình, không chỉ theo nhãn.
Không. Nêu rõ kích thước mà tên đó đề cập đến và đưa ra kích thước thực tế tính bằng inch hoặc mm. Các cấu hình có chung tên bảy inch danh nghĩa có thể khác nhau về độ mở rõ ràng, chiều rộng chân đế, chiều cao tường, góc và cạnh.
Đúng. Bắt đầu với một bản phác thảo có kích thước và các bức ảnh của một mẫu vật lý. Đánh dấu các đơn vị, kích thước bên trong/bên ngoài, vật liệu và chi tiết cạnh. BMS cung cấp các nghiên cứu khả thi và phác thảo hồ sơ như một phần của dịch vụ tạo hình cuộn tùy chỉnh.
Xác định các bộ phận này một cách riêng biệt. Bản thân tuyến đường tạo máng xối không xác định các hoạt động đầu ra, nắp cuối, góc hoặc nối. Đặt các công cụ hoặc quy trình phụ cần thiết vào phạm vi thiết bị.
Đặt giới hạn cho kích thước mặt cắt, góc tường, chiều dài, cung/xoắn, các đầu cắt, độ hoàn thiện và độ khớp nối trên bản vẽ phần hoàn thiện. Xác định các điều kiện hỗ trợ và đo lường với nhà cung cấp. Kích thước máy danh nghĩa hoặc dung sai chung duy nhất không thể xác định mức độ chấp nhận cho mọi biên dạng hộp.
Từ bộ phận đến sản xuất
Biến hồ sơ hộp của bạn thành bản tóm tắt sản xuất
Chia sẻ phần hoàn chỉnh, đặc điểm kỹ thuật kim loại và mẫu thứ tự lặp lại với BMS. Bắt đầu một cuộc thảo luận tập trung về lộ trình tạo hình, phạm vi dụng cụ và thiết bị để sản xuất máng xối của bạn.
