


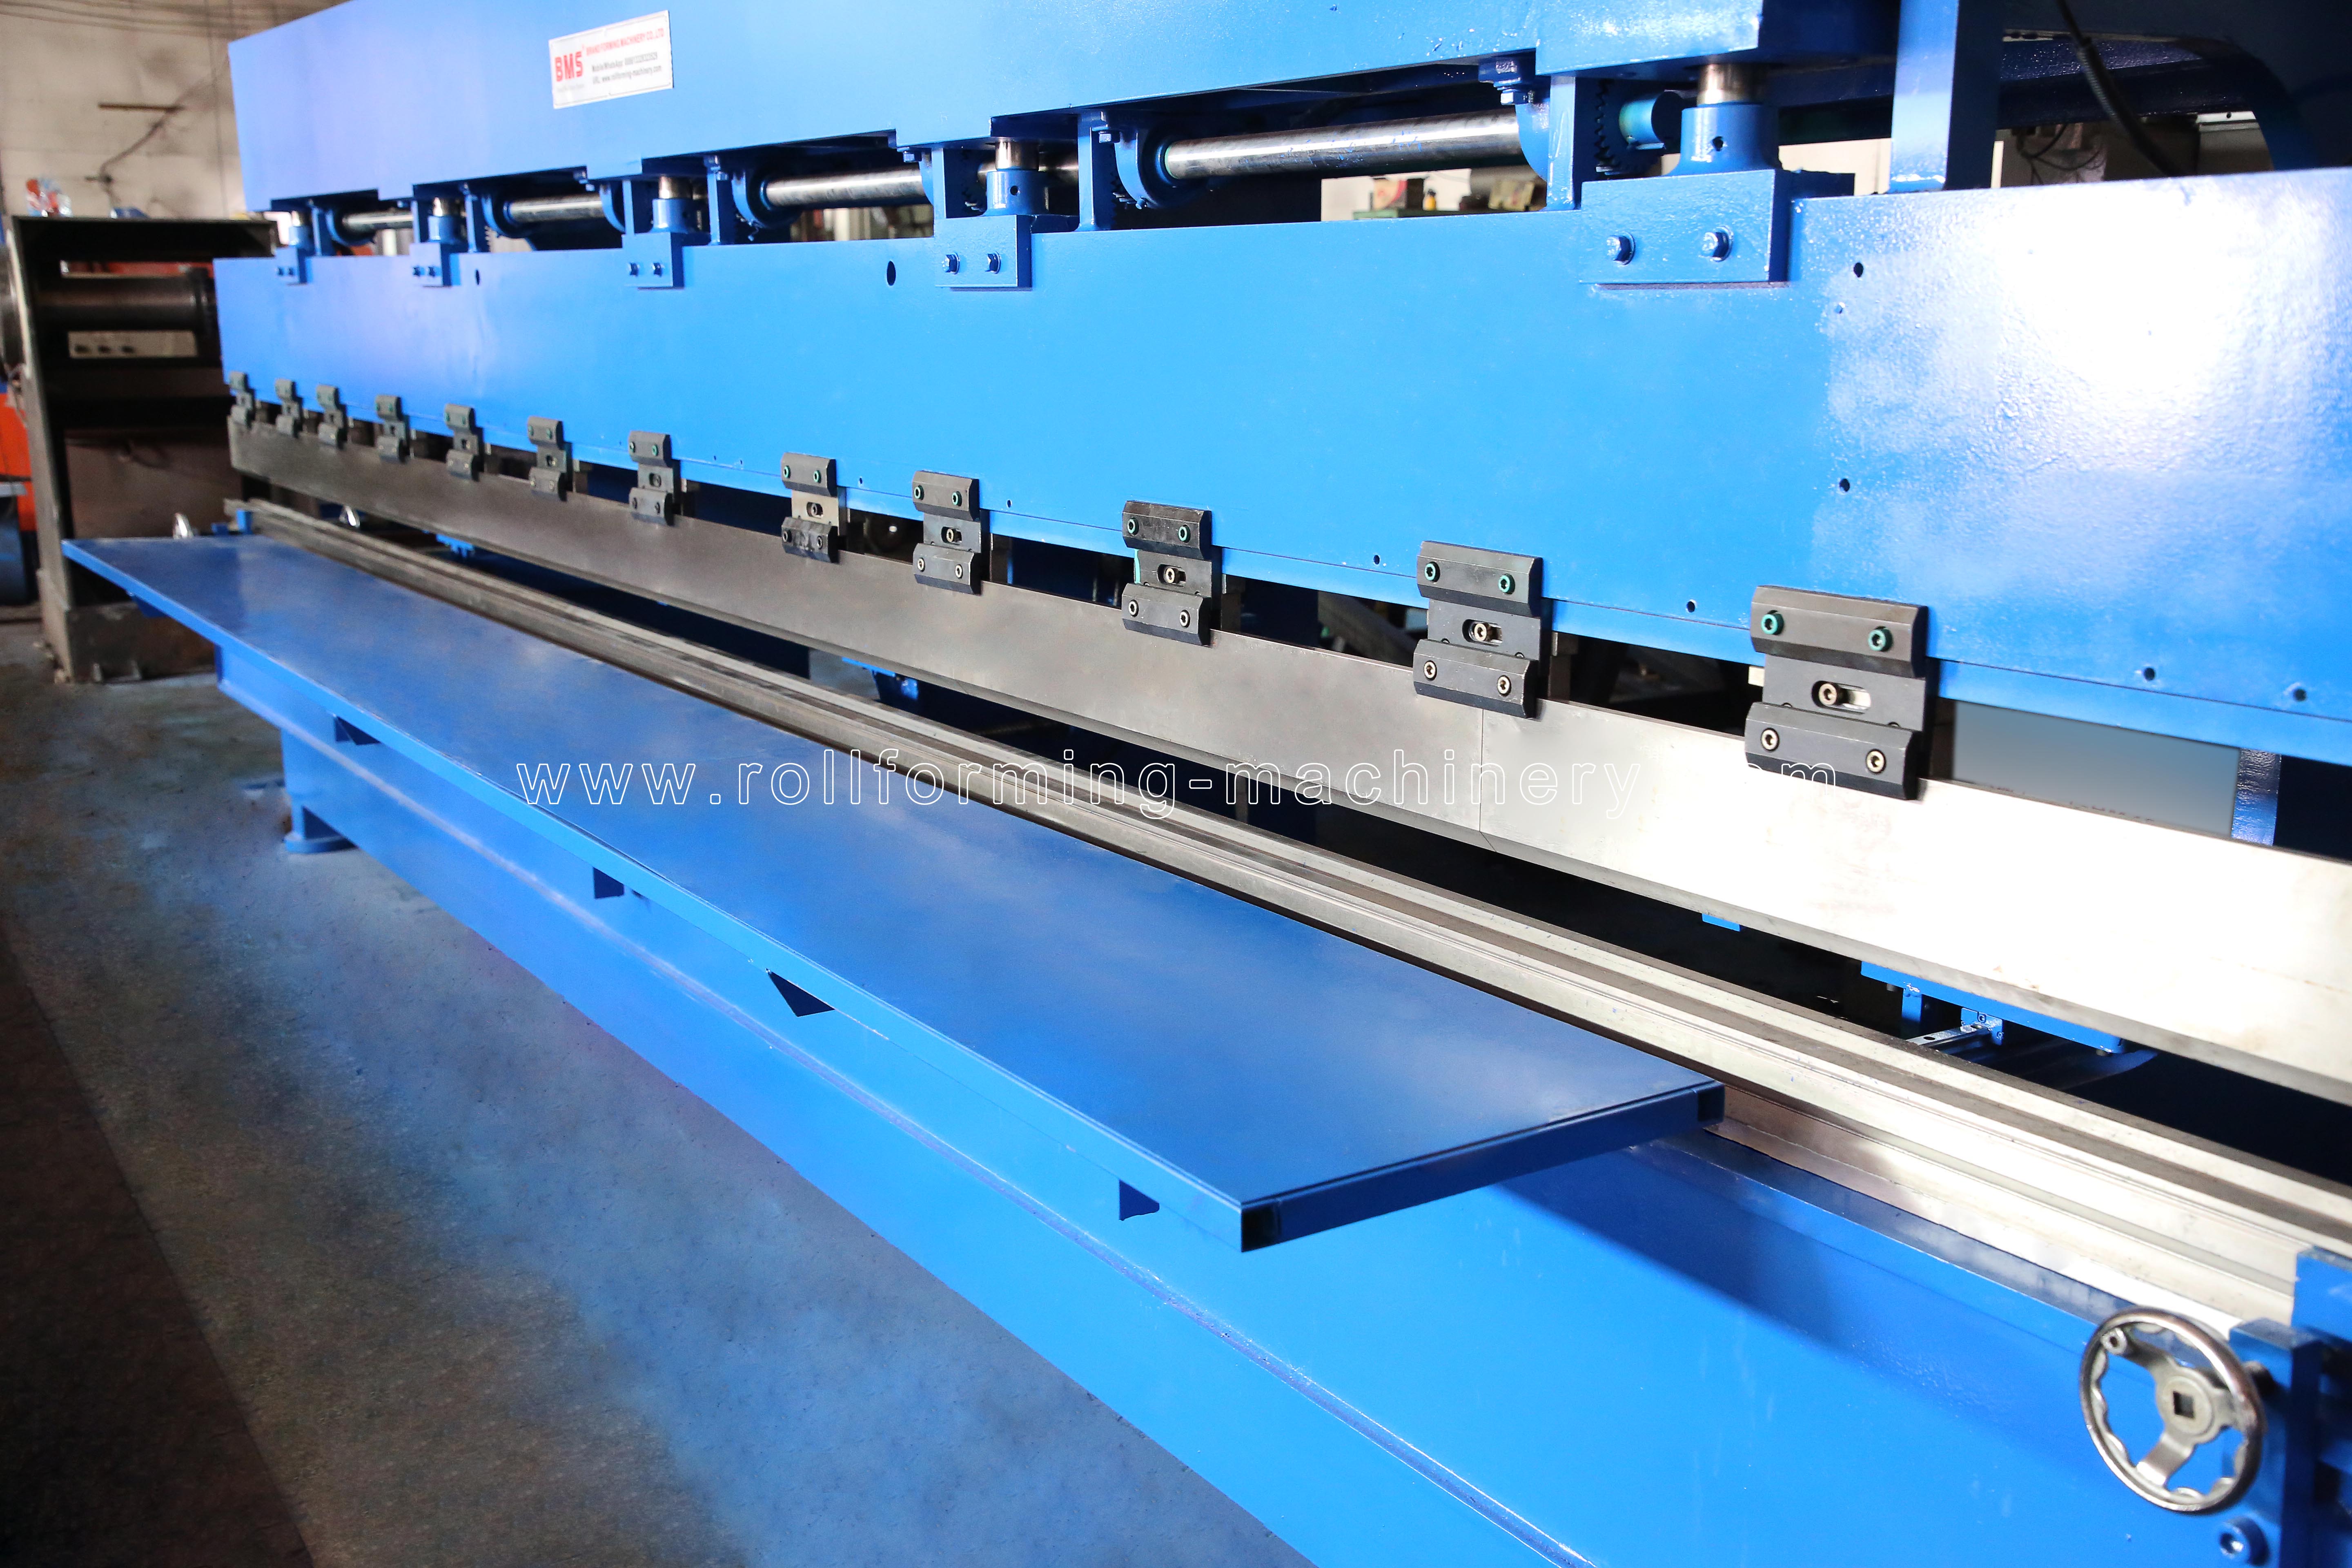
Makineri BMS · Prodhimi i udhëhequr nga profili
Makinë ulluqe kutie
Zgjidhni rrugën e formimit rreth profilit tuaj të kutisë.
Për prodhuesit e çatisë metalike dhe enëve të shiut: krahasoni formimin e rrotullës me mbështjellje me lakimin e fletës duke përdorur gjeometrinë e seksionit, detajet e skajeve dhe përzierjen e porosisë.
Vegla për përkuljen e fletëve BMS
01 · Filloni me seksionin
Përcaktoni profilin e përfunduar të ulluqit të kutisë
Një kanal kutie është një kanal i hapur drejtkëndor ose afër-drejtkëndor. Baza, lartësitë e murit dhe hapja e sipërme mund të ndryshojnë; vetëm një emër madhësie nuk e përcakton veglat.
Hapja dhe gjerësia e bazës. Matni O ndërmjet faqeve të brendshme të murit në lartësinë D. Përcaktoni bazën e brendshme/të jashtme dhe të këndit për B në vizatimin tuaj; dimensiononi buzët e sipërme veçmas.
Muret e përparme dhe të pasme. Jepni mbrapsht lartësinë Hb dhe lartësinë e përparme Hf nga e njëjta bazë e të dhënave në të dhënat e deklaruara të skajeve të tyre. Paraqitni veçmas muret e drejta ose të pjerrëta dhe këndet e tyre.
Rrezet dhe këndet. Specifikoni rrezet e përkuljes së brendshme, këndet e përfunduara të murit dhe tolerancat e tyre. Rrezet e këndit ndikojnë në përshtatjen dhe gjerësinë e zhvilluar; qoshet me pamje të mprehtë nuk janë specifikim me rreze zero.
Skajet dhe ndërfaqet. Dimensioni kthehet, buzë ose kaçurrela. Përfshini kllapat e çiftëzimit, kapakun fundor, prizën dhe detajin e nyjës ku kontrollojnë përshtatjen.
Buzë e thjeshtë
Specifikoni skajin e prerë dhe kërkesat e tij për përfundimin.
Buza e kthimit
Drejtimi dhe gjerësia e tij ndikojnë në aksesin e veglave dhe përshtatjen e bashkëngjitjes.
Bisht ose kaçurrela
Jepni seksionin e skajit dhe hendekun ose diametrin, jo vetëm emrin e tij.
02 · Përputhni modelin e renditjes
Zgjedhjet e makinës së ulluqit të kutisë: spirale apo fletë?
Vlerësoni formimin e rrotullës së ushqyer me spirale kur një seksion kuti përsëritet në shumë porosi. Vlerësoni lakimin e fletës kur seksionet dhe boshllëqet ndryshojnë shpesh. Gjeometria, veglat dhe cikli i plotë i prodhimit vendosin përshtatshmërinë.

Formimi i rrotullave të ushqyer me spirale
Konsideroni atë për seksione të përsëritura dhe vrapime të gjata. Një sekuencë rrotullimi formon të njëjtin seksion kryq vazhdimisht; ndërprerja përcakton gjatësinë e përfunduar. Baza, muret dhe skajet duhet t'i përshtaten rrotullave dhe prerësit të propozuar.
Peshoni ngarkimin e spirales, skrapin e konfigurimit, ciklet e prerjes dhe shkarkimin e mbështetur kundrejt modelit të rendit të përsëritur. Një seksion i ri mund të ketë nevojë për mjete të ndryshme.
Trajtimi i spirales → ushqyerja dhe formimi → prerja e profilit → grumbullimi i mbështetur

Përkulja e fletës së prerë
Konsideroni atë për boshllëqe të ndryshme dhe ndryshim të seksioneve. Një frenë shtypëse formon boshllëkun përmes një sekuence kthesash me grusht-dhe-vdes. Ndryshimi i konfigurimeve mund të akomodojë punë të ndryshme, por thellësia e murit, kthimet dhe kthesat e përfunduara duhet të lënë hapësirë për veglat dhe heqjen e pjesëve.
Përfshini përgatitjen bosh, matjen, ripozicionimin dhe mbështetjen e pjesës së gjatë. Më shumë kthesa dhe trajtime mund të kufizojnë prodhimin e pranuar edhe kur gjeometria është e realizueshme.
Përgatitja bosh → sekuenca e matësit dhe e përkuljes → inspektimi → trajtimi i mbështetur
Lëvizni tabelën për të krahasuar të dyja rrugët.
| Vendimi | Rruga e formimit të rrotullave | Rruga e përkuljes së fletës |
|---|---|---|
| Ndryshimet e profilit | Vlerësoni grupet e rrotullave, stacionet e skajeve, cilësimet e udhëzuesit dhe përputhshmërinë e ndërprerjes për çdo seksion. | Vlerësoni mjetet, pozicionet e matësit, sekuencën e përkuljes dhe pastrimin e nxjerrjes për secilën pjesë. |
| Gjatësia dhe skajet | Përputhni gamën e gjatësisë së prerjes, mbështetjen e seksionit dhe cilësinë e përfundimit me pjesën e përfunduar. | Përputhni gjatësinë e boshllëkut dhe lakimit, përgatitjen dhe mbështetjen e fundit me pajisjen e zgjedhur. |
| Prodhimi i pranuar | Numërimi i prodhimit të shitjes pas ngarkimit, konfigurimit, cikleve të prerjes, inspektimit dhe shkarkimit; vetëm shpejtësia e furnizimit nuk është prodhimi i zhvendosjes. | Numëroni prodhimin e shitshëm pas prerjes bosh, çdo kthese, ripozicionimi, inspektimi dhe trajtimi; vetëm shpejtësia e goditjes nuk është prodhimi i ndërrimit. |
Një punëtori e përzier mund t'i përdorë të dyja. Gjatësitë e përsëritura të ulluqeve dhe kapakët ose tranzicionet e ndryshme fundore nuk duhet të përdorin të njëjtën rrugë formimi. Përcaktoni veçmas seksionin kryesor dhe pjesët dytësore.
03 · Kontrolloni shtegun e mjetit
Detaji i skajit mund të ndryshojë rrugën e formimit
Thellësia e murit, kthimet nga brenda dhe skajet e mbyllura ndikojnë në mënyrën se si një pjesë i afrohet mjetit, formohet dhe del jashtë. Rishikoni seksionin e plotë dhe sekuencën e përkuljes përpara se të rregulloni hapësirën e pajisjes.


Kthime, buzë dhe kaçurrela
Një buzë shton një kthesë fillestare dhe një hap mbyllës; një kaçurrela ka nevojë për mjete të përshtatshme formimi. Një kthim nga brenda mund të bllokojë përkuljet e mëvonshme ose heqjen e pjesëve. Rishikoni nëse skaji duhet të formohet përpara mbylljes së mureve. Formimi i rrotullave gjithashtu ka nevojë për një sekuencë buzësh, stacione dhe hapësira të përshtatshme për detajet.
Mure të thella ose të pjerrëta
Muret e formuara tashmë zënë hapësirën e veglave. Kontrolloni hapësirën në çdo kthesë dhe gjatë nxjerrjes, duke përfshirë matjen dhe rrotullimin e pjesëve. Në një frenë shtypëse, forca dhe mbështetja e pjesës së gjatë duhet t'i përshtaten materialit, trashësisë dhe gjatësisë së punës; vetëm lartësia e murit nuk është një kontroll kapaciteti.
Pjesë prerëse dhe dytësore
Një prerje duhet të mbështesë seksionin pa shtypur qoshet ose deformuar skajin e tij. Tregoni nëse vrimat e daljes, pikat, kapakët fundorë, qoshet dhe pjesët e bashkimit kanë nevojë për operacione të veçanta ose pajisje të specifikuara në linjë.
04 · Përcaktoni metalin
Specifikoni materialin dhe fytyrën e dukshme
Trashësia vetëm nuk është një specifikim formimi. Jepni notën e metalit, vetitë mekanike dhe përfundoni së bashku me seksionin.
Baza e shkallës dhe trashësisë
Jepni trashësinë në mm ose inç, tolerancën e saj dhe nëse është metal bazë ose trashësi totale e veshur. Një emër matës ka nevojë gjithashtu për trashësinë e tij specifike për materialin. Identifikoni shkallën ose aliazhin/kalimin e çelikut: trashësia e barabartë nuk do të thotë forcë e barabartë përkulëse, rreze ose kthim prapa, rikuperim elastik pas shkarkimit.
Përgatitja e mbështjelljes ose fletës së prerë
Tregoni formatin e dhënë dhe dimensionet e disponueshme të stokut. Llogaritni gjerësinë e brezit të zhvilluar ose të boshllëkut duke përdorur lejimet e përkuljes ose zbritjet për materialin e zgjedhur, rrezet dhe procesin e veglave. Përfshini të gjitha muret dhe detajet e skajeve; gjerësia e kutisë së përfunduar nuk është gjerësia e spirales.
Veshja dhe kontakti i mjetit
Identifikoni fytyrën kozmetike, veshjen dhe çdo film mbrojtës. Vlerësoni udhëzuesin, rrokulliset, vdesin dhe mbështetni kontaktin duke përdorur përfundimin aktual. Rishikoni dëmtimin e veshjes, pikëzimin dhe sjelljen e filmit pas sekuencës së plotë të formimit dhe prerjes, duke përfshirë çdo mbyllje të skajit.


05 · Përcaktoni familjen e profilit
Një gjatësi e re nuk është një seksion kryq i ri
Jepini secilit seksion ID-në e profilit të vet dhe vizatimin e dimensionuar, me një rishikim. Vegla e personalizuar për një profil nuk krijon një gamë të pakufizuar madhësie ose një metodë ndryshimi për çdo profil tjetër.
Ndryshimet e gjatësisë
Me prerjen tërthore të pandryshuar, krahasoni cilësimet e gjatësisë së prerjes, përgatitjen e fundit dhe mbështetjen. Rruga e fletës gjithashtu ka nevojë për një gjatësi të zbrazët dhe të përkuljes që i përshtatet pajisjes.
Furnizimi: gjatësitë e përfunduara dhe sasitë e tyre të përsëritura.
Ndryshimet e bazës, murit ose këndit
Për prodhimin e spirales, rishikoni udhëzuesit, rrotullat dhe gjeometrinë e prerësit. Për prodhimin e fletëve, rishikoni veglat, pozicionet e matësit, sekuencën e përkuljes dhe pastrimin e nxjerrjes.
Furnizimi: seksione të ndara me dimensione dhe ndryshimi i frekuencës.
Ndryshimet e skajeve ose materialeve
Një kthim tjetër, buzë ose kaçurrela mund të ketë nevojë për një shteg tjetër mjeti. Një shkallë, trashësi ose përfundim i ndryshëm mund të ndryshojë rrezen, kthimin dhe kushtet e kontaktit.
Furnizimi: zgjerimet e skajeve dhe një regjistrim material për çdo seksion.
Për një propozim me shumë profile, përcaktoni seksionet e përfshira, veglat, pjesët e prera, punën e konfigurimit dhe pranimin e mostrës për secilin konfigurim.

06 · Rishikoni një pjesë të përfunduar
Matni kampionin, jo vetëm madhësinë e tij nominale
Pranoni pjesën e përfunduar kundrejt vizatimit të saj duke përdorur stokun e specifikuar dhe mbështetësit e dakorduar pas shkarkimit. Kontrolloni gjendjen e prerjes tërthore dhe të gjatësisë së plotë; një pamje e mirë fundore nuk mund ta përshkruajë të gjithë pjesën.
- Gjeometria e seksionit
Matni gjerësinë e bazës dhe hapjes së pastër, të dyja lartësitë e murit, këndet dhe rrezet e brendshme në pozicione të përcaktuara pranë të dy skajeve dhe në mes të gjatësisë. Vlerësoni seksionin e lëshuar, jo këndin kur mjeti është i ngarkuar.
- Skajet dhe lidhjet
Kontrolloni gjerësinë e kthimit, hendekun e skajit ose formën e kaçurrelave. Provoni montoni kllapat përkatëse, mostrën e bashkimit dhe të kapakut fundor pa e detyruar seksionin.
- Pritini skajet dhe sipërfaqen
Inspektoni gjatësinë, katrorin e fundit, gërvishtjet dhe shtrembërimin lokal. Ekzaminoni fytyrën kozmetike për pikëzim, lyerje të çarjeve dhe shenja të trajtimit.
- Trajtimi me gjatësi të plotë
Vlerësoni harkun dhe rrotullimin në një rregullim të përcaktuar mbështetës. Planifikoni mbajtëset e shkarkimit, ngritjen dhe paketimin në mënyrë që muret dhe skajet e hollë të ruajnë formën e tyre.
Bini dakord për rishikimin e vizatimit, regjistrimin e stokut, rregullimin e mbështetjes dhe planin e marrjes së mostrave përpara provës. Përfshini fillimin, prodhimin e qëndrueshëm dhe çdo kombinim të profilit/materialit të propozuar në fushën e pranimit.
07 · Rishikoni pajisjet
Pajisjet e zgjedhura të formimit BMS
Filloni me rrugën përkatëse të formimit, më pas rishikoni pajisjet e përmendura. Seksioni dhe materiali i kutisë suaj përcaktojnë veglat e nevojshme për konfigurimin e propozuar.
Rruga e fletës së prerë
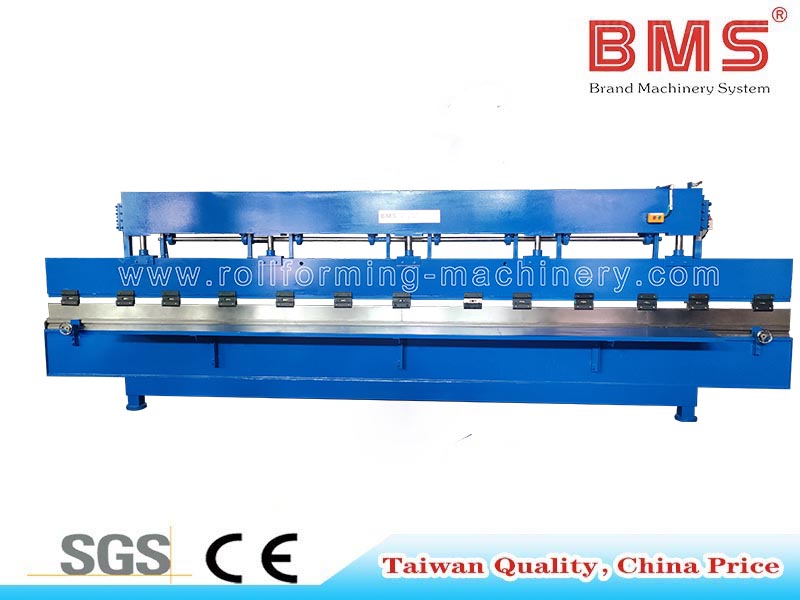
Makinë për lakimin e fletëve metalike 6.2M
Pajisjet e frenave të shtypjes BMS për seksione të thjeshta ulluqesh dhe veshje për çati. Vlerësoni gjeometrinë e grushtit/biellës, sekuencën e përkuljes, gjatësinë e punës, forcën dhe hapësirën e pjesës për seksionin tuaj të kutisë.
Shikoni pajisjet e përkuljes së fletëve BMS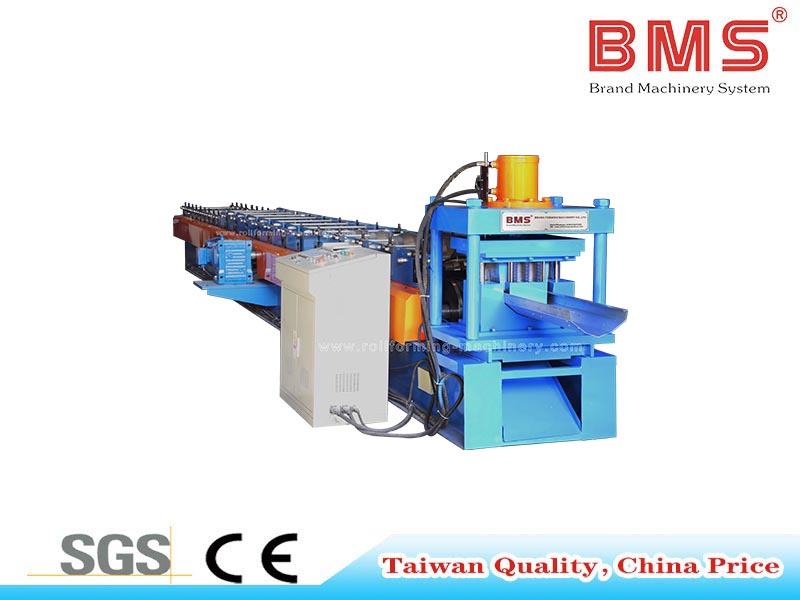
Rruga e ushqyer me spirale
Linjë e qetë e ulluqit me shpim opsional
Një referencë e linjës së ulluqit të ushqyer me spirale BMS me vrima opsionale. Përputhni seksionin tuaj të kutisë me veglat e propozuara të rrotullës, operacionet e prerjes, vrimave dhe daljes së mbështetur në përmbledhjen e konfigurimit.
Shikoni linjën e ulluqit me shpim opsional08 · Vazhdoni vlerësimin
Burimet e lidhura të blerjes dhe prodhimit
Pajisje më të gjera dhe fushëveprimi i kuotave
Krahasoni konfigurimet e përgjithshme të makinës së ulluqit, trajtimin e spirales dhe përgatitjen e kuotimit në faqen e blerjeve të BMS.
Rishikoni opsionet më të gjera të blerjes së ulluqeveKontrollet e përgjithshme të pranimit të formimit të rrotullave
Përgatitni matjet e produktit, kontrollet e komponentëve të kontratës, prodhimin provë dhe pyetjet e përfundimit të sipërfaqes.
Lexoni udhëzuesin e pranimit të pajisjeveBMS teknike dhe FAQ të konfigurimit
Rishikoni fizibilitetin e profilit, skicimin dhe përgatitjen e fabrikës që nevojitet për instalimin dhe vënien në punë.
Lexoni FAQ të fizibilitetit dhe konfigurimit të BMS09 · Përgatitni një diskutim të dobishëm
Dërgoni një përmbledhje prodhimi të profilit të kutisë
Tregoni se çfarë duhet të bëni dhe si përsëriten porositë. Këto hyrje lidhin seksionin tuaj me rrugën e formimit dhe shtrirjen e pajisjeve.
Për prodhimin në Shtetet e Bashkuara, Arabinë Saudite, Rusi, Indi ose Meksikë, përfshini vendndodhjen aktuale të fabrikës, furnizimin me energji elektrike dhe dokumentacionin e kërkuar të makinës në të njëjtën përmbledhje.
- 1. Seksioni i përfunduar dhe ndërfaqet
Vizatim ose mostër me dimensione; baza brenda/jashtë, njësitë, këndet e murit, rrezet, detajet e skajeve, pjesët e çiftëzimit dhe rishikimi i vizatimit.
- 2. Materiali dhe përfundimi
Nota ose aliazh/temperaturë; trashësia në mm ose inç, baza dhe toleranca e saj me metal bazë/të veshur; vetitë mekanike, veshja, filmi dhe fytyra e dukshme.
- 3. Gjatësia dhe pranimi
Gjatësitë e kërkuara, tolerancat e vizatimit dhe kontrollet e seksionit, pjesës së prerë, sipërfaqes dhe përshtatjes që nevojiten për pjesët e shitshme.
- 4. Përsëritni urdhrat dhe variantet
Kërkesa sipas profilit, madhësisë së grupit, frekuencës së variantit dhe pjesëve të shitshme ose metrave për ndërrim; përfshijnë kohëzgjatjen e ndërrimit, personelin dhe supozimet e trajtimit.
- 5. Aksionet dhe operacionet shtesë
Furnizimi me mbështjellës ose fletë të prerë, gjerësitë e disponueshme nëse dihen, dhe funksionet e nevojshme të daljes, kapakut fundor, këndit ose bashkimit.
- 6. Vendndodhja dhe trajtimi
Zona e punës, mbështetja dhe ngritja e pjesëve të gjata; tensioni aktual, frekuenca dhe faza; destinacioni, nevojat e instalimit dhe dokumentet e makinerive të kërkuara nga projekti.
Pyetje për makinën e ulluqeve të kutisë
Termat përshkruajnë aspekte të ndryshme dhe mund të mbivendosen. Kutia përshkruan prerjen tërthore; prodhimi pa tegel i ulluqeve formon gjatesite nga spiralja pa bashkim pergjate seciles drejtim te formuar; ulluku i shiut përshkruan përdorimin. Prizat, qoshet dhe kalimet e bashkuara kanë ende nevojë për detaje lidhjeje. Zgjidhni sipas seksionit, materialit dhe procesit, jo vetëm nga etiketa.
Jo. Tregoni se cilit dimension i referohet emri dhe jepni dimensionet aktuale në inç ose mm. Profilet që ndajnë një emër nominal shtatë inç mund të ndryshojnë në hapjen e qartë, gjerësinë e bazës, lartësitë e murit, këndet dhe skajet.
po. Filloni me një skicë të dimensionuar dhe foto të një kampioni fizik. Shënoni njësitë, dimensionet brenda/jashtë, materialet dhe detajet e skajeve. BMS ofron studime fizibiliteti dhe skicim të profilit si pjesë e shërbimit të tij të personalizuar të formimit të rrotullave.
Identifikoni këto pjesë veç e veç. Rruga kryesore e formimit të ulluqeve nuk përcakton në vetvete funksionet e daljes, kapakut fundor, këndit ose bashkimit. Vendosni mjetet ose proceset e nevojshme dytësore në objektin e pajisjes.
Vendosni kufijtë për dimensionet e seksionit, këndet e murit, gjatësinë, harkun/përdredhjen, skajet e prera, përfundimin dhe përshtatjen e çiftëzimit në vizatimin e pjesës së përfunduar. Përcaktoni kushtet e mbështetjes dhe matjes me furnizuesin. Madhësia nominale e makinës ose një tolerancë e vetme gjenerike nuk mund të përcaktojë pranimin për çdo profil kutie.
Nga seksioni në prodhim
Kthejeni profilin tuaj të kutisë në një përmbledhje prodhimi
Ndani seksionin e plotë, specifikimet metalike dhe modelin e porosisë së përsëritur me BMS. Filloni një diskutim të fokusuar rreth rrugës së formimit, veglave dhe hapësirës së pajisjeve për prodhimin tuaj të ulluqeve.
