


BMS-Maŝinaro · Profil-gvidita produktado
Box Gutter Machine
Elektu la forman vojon ĉirkaŭ via kestoprofilo.
Por fabrikistoj de metalaj tegmentoj kaj pluvvaroj: komparu rulformadon de bobenoj kun fleksado de folioj uzante vian sekcian geometrion, randajn detalojn kaj mendan miksaĵon.
BMS-folio-fleksa ilaro
01 · Komencu per la sekcio
Difinu la finitan skatolan defluilprofilon
Kestokanaleto estas malferma rektangula aŭ preskaŭ-rektangula kanalo. La bazo, muraltoj kaj supra malfermo povas malsami; sola grandnomo ne difinas la ilaron.
Malfermo kaj bazlarĝo. Mezuru O inter la internaj murvizaĝoj ĉe alteco D. Difinu la internan/eksteran kaj angulan bazon por B sur via desegnaĵo; dimensio la suprajn lipojn aparte.
Antaŭaj kaj malantaŭaj muroj. Donu reen altecon Hb kaj antaŭan altecon Hf de la sama baza datumo al iliaj deklaritaj randdatumoj. Montru rektajn aŭ klinitajn murojn kaj iliajn angulojn aparte.
Radiusoj kaj anguloj. Specifu ene de kurbradioj, finitaj muraj anguloj kaj iliaj toleremoj. Angulaj radiusoj influas taŭgan kaj evoluitan larĝon; akreaspektantaj anguloj ne estas nul-radiusa specifo.
Randoj kaj interfacoj. Dimensio revenas, orloj aŭ bukloj. Inkluzivi la pariĝan krampon, finĉapon, ellasejon kaj komunan detalon kie ili kontrolas taŭgan.
Ebena rando
Indiku la tranĉitan randon kaj ĝian finprezon.
Revenu lipo
Ĝia direkto kaj larĝo influas ilan aliron kaj alfiksiĝon.
Orlo aŭ buklo
Donu la randan sekcion kaj breĉon aŭ diametron, ne nur ĝian nomon.
02 · Kongruu kun la orda ŝablono
Elektoj de skatolo-defluiloj: bobeno aŭ folio?
Taksi boben-nutritan rulformadon kiam unu kestosekcio ripetas tra multaj mendoj. Taksi foliofleksadon kiam sekcioj kaj malplenaĵoj ofte ŝanĝiĝas. Geometrio, ilaro kaj la kompleta produktadciklo decidas la taŭgan.

Boben-nutrita rulformado
Konsideru ĝin por ripetiĝantaj sekcioj kaj longaj kuroj. Rulsekvenco formas la saman sekcon ade; la detranĉo fiksas la finitan longon. Bazo, muroj kaj randoj devas konveni al la proponitaj ruloj kaj tranĉilo.
Pezu bobenan ŝarĝon, agordi peceton, tranĉi ciklojn kaj subtenatan malŝarĝon kontraŭ la ripeta orda ŝablono. Nova sekcio eble bezonas malsamajn ilojn.
Manipulado de bobenoj → nutrado kaj formado → profiltranĉado → subtenata kolekto

Tranĉita fleksado
Konsideru ĝin por diversaj malplenaj kaj ŝanĝantaj sekcioj. Prembremso formas la malplenan tra sekvenco de pug-kaj-ĵetkuboj. Ŝanĝi agordojn povas alĝustigi malsaman laboron, sed murprofundo, revenoj kaj finitaj kurboj devas lasi lokon por ilado kaj forigo de parto.
Inkluzivi malplenan preparadon, mezurilon, repoziciigon kaj longpartan subtenon. Pli da kurboj kaj manipulado povas limigi akceptitan produktaĵon eĉ kiam la geometrio estas farebla.
Blanka preparado → mezurilo kaj kurbsekvenco → inspektado → subtenata manipulado
Rulumu la tabelon por kompari ambaŭ itinerojn.
| Decido | Rulo-forma vojo | Fol-fleksanta itinero |
|---|---|---|
| Profiloŝanĝoj | Taksi rularojn, randajn staciojn, gvidajn agordojn kaj detranĉan kongruecon por ĉiu sekcio. | Taksi ilojn, mezurilopoziciojn, kurbsekvencon kaj eltiran forigon por ĉiu parto. |
| Longo kaj finaĵoj | Kongruu tranĉ-longan gamon, sekcian subtenon kaj finkvaliton al la finita parto. | Kongruu malplenan kaj fleksan longon, finpreparon kaj subtenon al la elektita ekipaĵo. |
| Akceptita eligo | Kalkulu vendandan eliron post ŝarĝo, aranĝo, tranĉitaj cikloj, inspektado kaj malŝarĝo; nutra rapideco sole ne estas mova eligo. | Kalkulu vendeblan eliron post malplena tranĉo, ĉiu kurbo, repoziciigo, inspektado kaj uzado; batrapideco sole ne estas mova eligo. |
Miksa laborrenkontiĝo povas uzi ambaŭ. Ripetaj defluillongoj kaj diversaj finaj ĉapoj aŭ transiroj ne bezonas uzi la saman forman vojon. Difinu la ĉefan sekcion kaj malĉefajn partojn aparte.
03 · Kontrolu la ilan vojon
La randdetalo povas ŝanĝi la forman itineron
Murprofundo, internaj revenoj kaj fermitaj randoj influas kiel parto alproksimiĝas al la ilo, formiĝas kaj eliras. Revizu la kompletan sekcion kaj kurbsekvencon antaŭ fiksi la ekipaĵon.


Revenoj, orloj kaj bukloj
Orlo aldonas komencan kurbiĝon kaj ferman paŝon; buklo bezonas taŭgajn formajn ilojn. Enen reveno povas bloki postajn kurbojn aŭ partforigon. Revizu ĉu la rando devas formiĝi antaŭ ol la muroj fermiĝas. Ruloformado ankaŭ bezonas randsekvencon, staciojn kaj senigojn taŭgajn al la detalo.
Profundaj aŭ klinitaj muroj
Jam formitaj muroj okupas la ilan spacon. Kontrolu liberecon ĉe ĉiu kurbo kaj dum eltiro, inkluzive de mezurado kaj parta rotacio. Sur gazeta bremso, forto kaj longparta subteno devas konveni al la materialo, dikeco kaj laborlongo; muro alteco sole ne estas kapacito kontrolo.
Tranĉaj kaj malĉefaj partoj
Detranĉo devas subteni la sekcion sen dispremi angulojn aŭ deformi ĝian randon. Deklaru ĉu ellasaj truoj, noĉoj, finaj ĉapoj, anguloj kaj komunaj pecoj bezonas apartajn operaciojn aŭ specifitajn enliniajn ekipaĵojn.
04 · Difinu la metalon
Indiku la materialon kaj la videblan vizaĝon
Dikeco sole ne estas formanta specifo. Donu la metalan gradon, mekanikajn ecojn kaj fini kune kun la sekcio.
Grada kaj dikeco bazo
Donu dikecon en mm aŭ coloj, ĝian toleremon, kaj ĉu ĝi estas baza metalo aŭ totala kovrita dikeco. Mezurila nomo ankaŭ bezonas sian material-specifan dikecon. Identigu ŝtalo-gradon aŭ alojon/temperizon: egala dikeco ne signifas egalan flekseblan forton, radiuson aŭ risorton, la elastan reakiron post malŝarĝo.
Bobena aŭ tranĉita preparo
Indiku la provizitan formaton kaj disponeblajn stokajn dimensiojn. Kalkuli disvolvitan strion aŭ malplenan larĝon uzante kurbpermesojn aŭ deduktojn por la elektita materialo, radius kaj ilprocezo. Inkluzivi ĉiujn murojn kaj randajn detalojn; finita kestolarĝo ne estas bobenlarĝo.
Tegaĵo kaj ilo kontakto
Identigu la kosmetikan vizaĝon, tegaĵon kaj ajnan protektan filmon. Taksi gvidilon, ruliĝu, mortu kaj subtenu kontakton uzante la realan finpoluron. Revizu tegaĵdamaĝon, poentadon kaj filman konduton post la plena formado kaj tranĉa sekvenco, inkluzive de ajna orla fermo.


05 · Difinu la profilfamilion
Nova longo ne estas nova sekco
Donu al ĉiu sekcio sian propran profilidentigilon kaj dimensiitan desegnaĵon, kun revizio. Propra ilaro por unu profilo ne establas senliman grandecintervalon aŭ ŝanĝmetodon por ĉiu alia profilo.
Longaj ŝanĝoj
Kun la sekco senŝanĝa, komparu tranĉ-longajn agordojn, finpreparon kaj subtenon. La folia itinero ankaŭ bezonas malplenan kaj fleksan longon, kiu konvenas al la ekipaĵo.
Provizo: finitaj longoj kaj iliaj ripetaj kvantoj.
Bazo, muro aŭ angulo ŝanĝiĝas
Por bobenproduktado, reviziu gvidojn, rulojn kaj tranĉilgeometrion. Por foliproduktado, revizii ilojn, mezurilopoziciojn, kurbsekvencon kaj eltiran forigon.
Provizo: apartaj dimensiitaj sekcioj kaj ŝanĝfrekvenco.
Rando aŭ materialaj ŝanĝoj
Malsama reveno, orlo aŭ buklo eble bezonas alian ilan vojon. Malsama grado, dikeco aŭ finpoluro povas ŝanĝi radiuson, risorton kaj kontaktokondiĉojn.
Provizo: randvastigoj kaj materiala rekordo por ĉiu sekcio.
Por multprofila propono, difinu la inkluzivitajn sekciojn, ilojn, tranĉajn partojn, aranĝan laboron kaj specimenan akcepton por ĉiu agordo.

06 · Reviziu finitan parton
Mezuru la specimenon, ne nur ĝian nominalan grandecon
Akceptu la finitan parton kontraŭ ĝia desegno uzante la specifitan stokon kaj interkonsentitajn subtenojn post malŝarĝo. Kontrolu sekcon kaj plenlongan kondiĉon; unu bona finvido ne povas priskribi la tutan parton.
- Sekcia geometrio
Mezuru bazon kaj klarajn malfermajn larĝojn, ambaŭ muraltojn, angulojn kaj internajn radiusojn ĉe difinitaj pozicioj proksime de ambaŭ finoj kaj mezlongo. Taksi la liberigitan sekcion, ne la angulon dum la ilo estas ŝarĝita.
- Randoj kaj ligoj
Kontrolu revenan larĝon, orlo-fenon aŭ buklan formon. Provo-ĝustigu la koncernan krampon, junton kaj finkaptan specimenon sen devigi la sekcion.
- Tranĉu finojn kaj surfacon
Inspektu longecon, finkvadratecon, svingojn kaj lokan misprezenton. Ekzamenu la kosmetikan vizaĝon por notado, kovrado de fendoj kaj pritraktado de markoj.
- Plenlonga uzado
Taksi pafarkon kaj tordi sur difinita subtena aranĝo. Planu elŝutajn subtenojn, levante kaj pakante tiel maldikaj muroj kaj randoj konservu sian formon.
Interkonsentu la desegnaĵrevizion, stokregistron, subtenan aranĝon kaj specimenan planon antaŭ la provo. Inkluzivi ekfunkciigon, konstantan produktadon kaj ĉiun proponitan profilon/materialan kombinaĵon en la akcepta amplekso.
07 · Revizu la ekipaĵon
Elektita BMS-forma ekipaĵo
Komencu per la koncerna formadvojo, tiam reviziu la nomitan ekipaĵon. Via kestosekcio kaj materialo difinas la ilaron necesan por la proponita agordo.
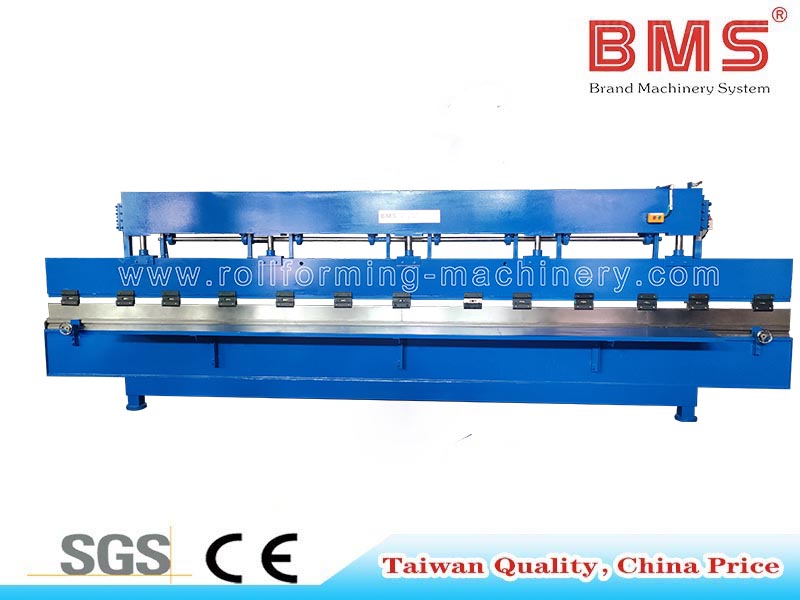
Tranĉa vojo
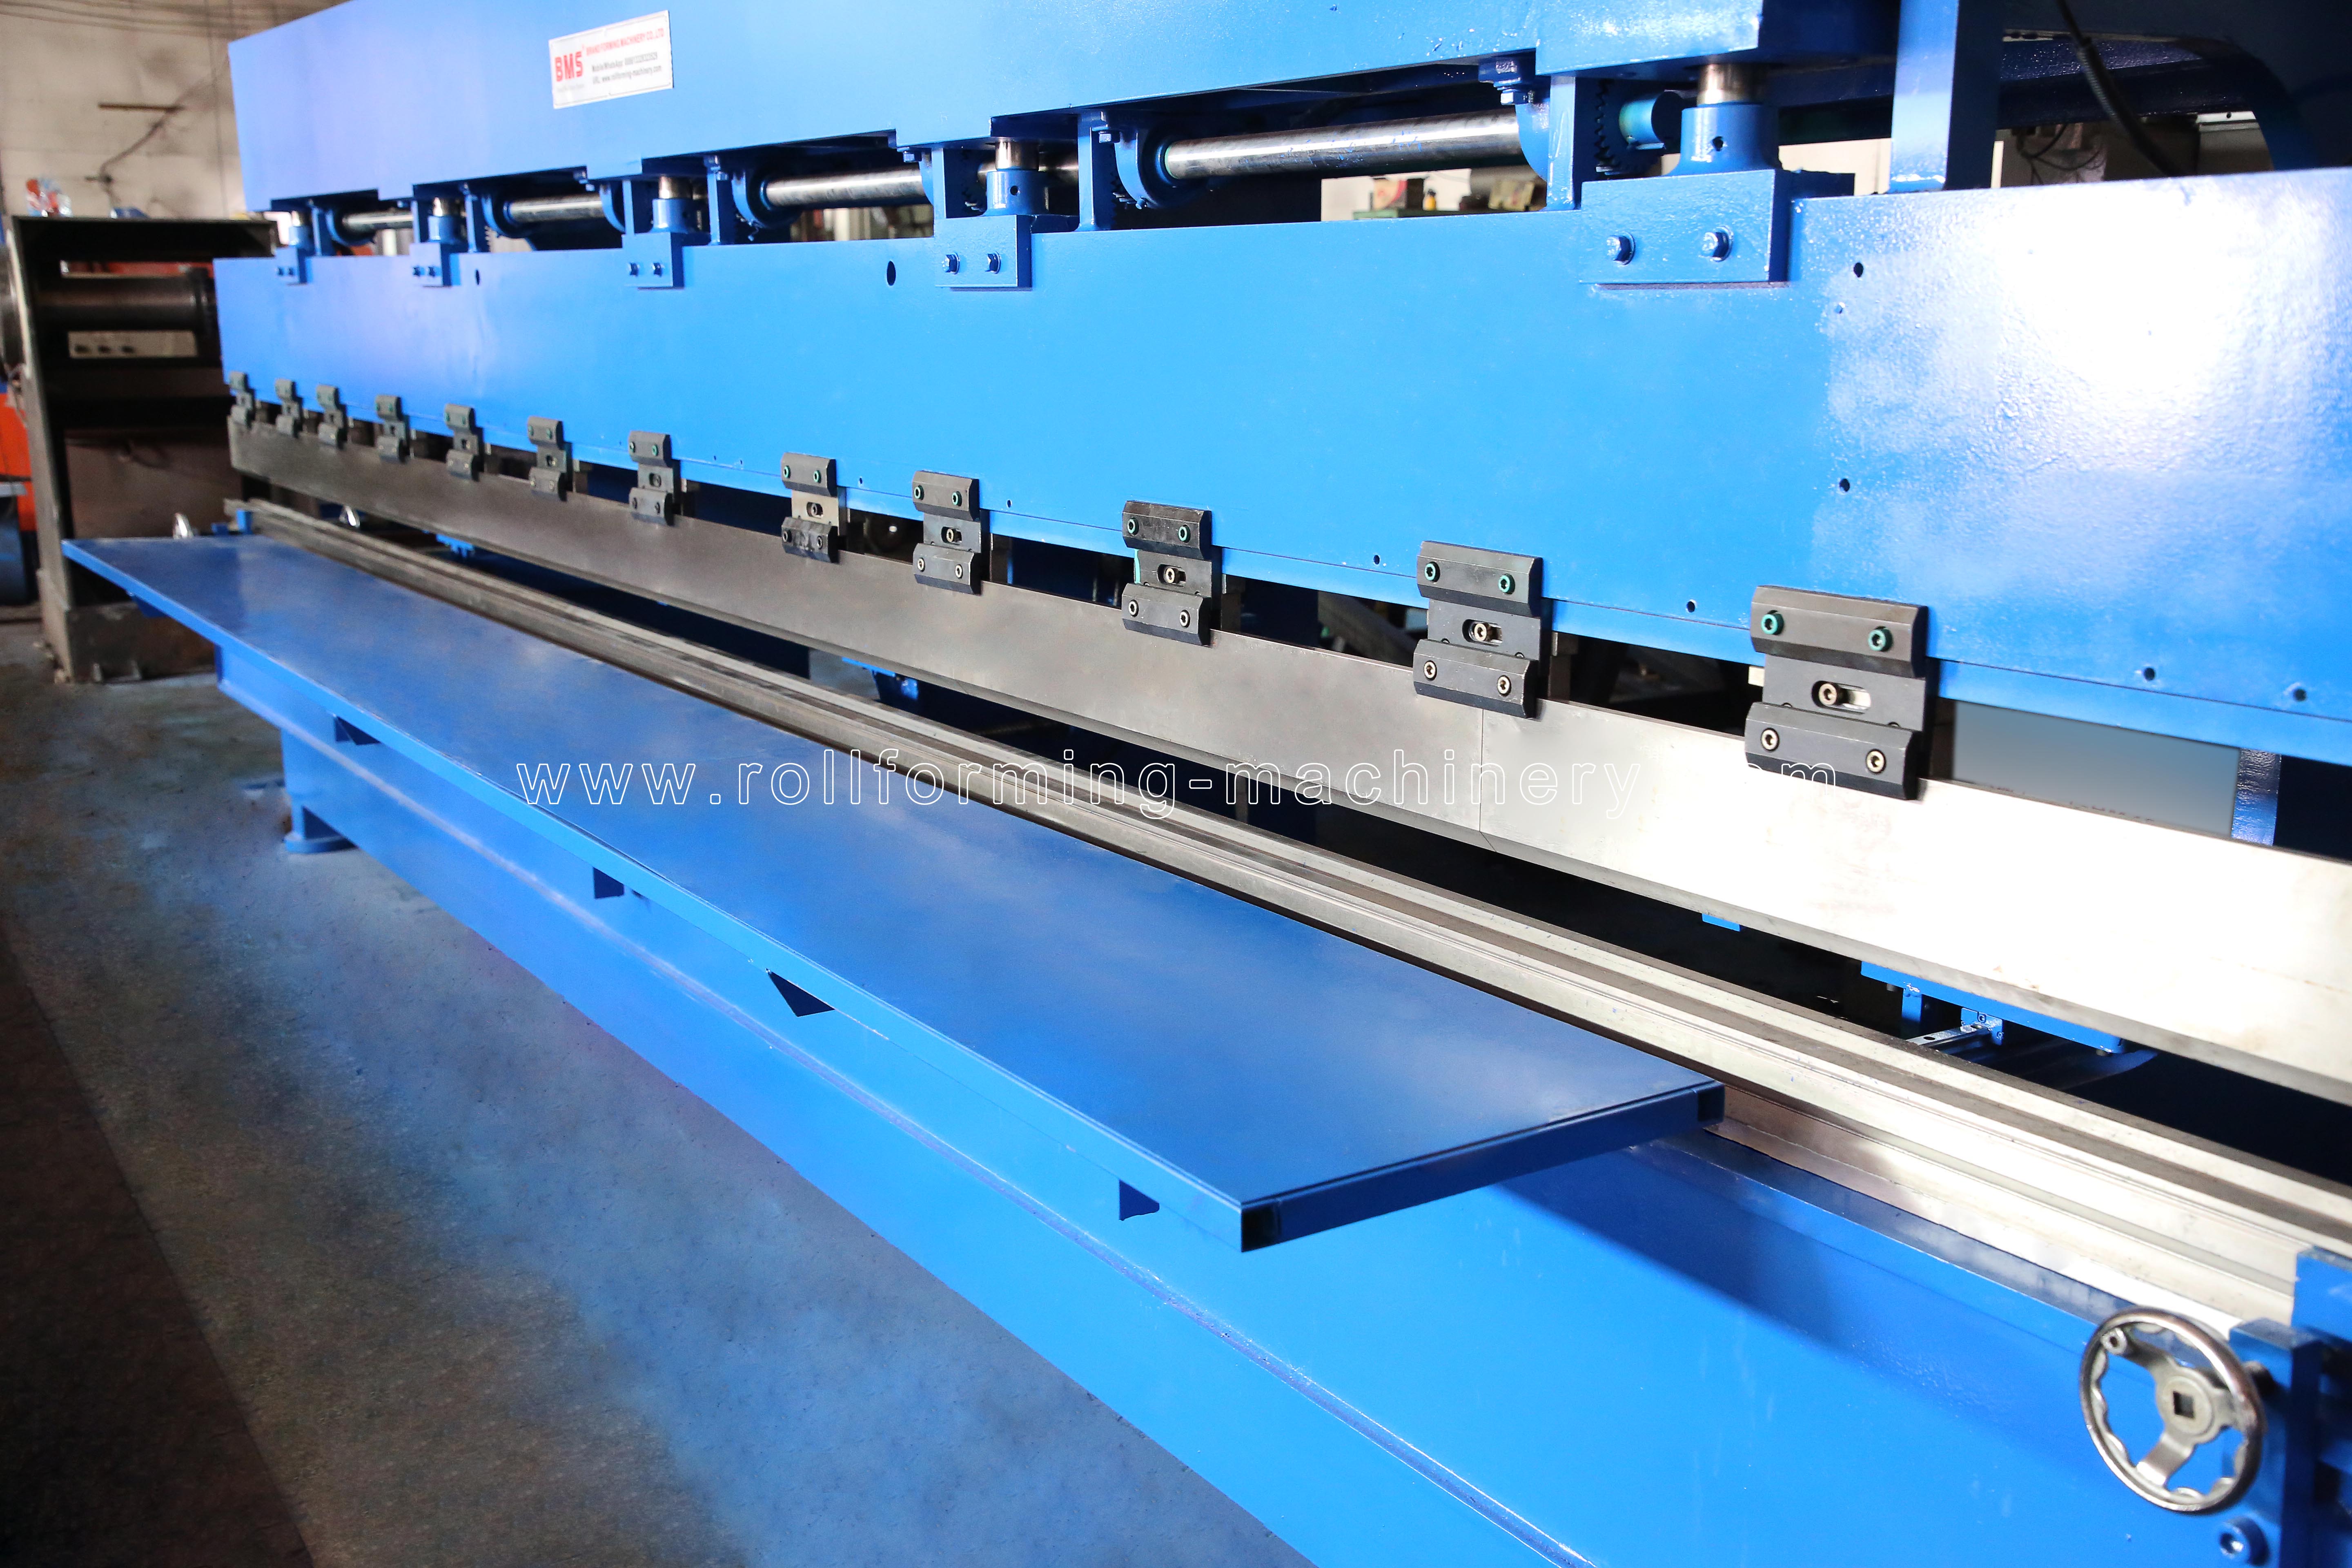
6.2M Metala fleksebla maŝino
BMS-prembremsa ekipaĵo por simplaj defluiloj kaj tegmentaj tajladoj. Taksi la geometrion de punĉo/ĵetkubo, fleksosekvencon, laborlongon, forton kaj partan forigon por via kestosekcio.
Rigardu BMS-folio-fleksigan ekipaĵon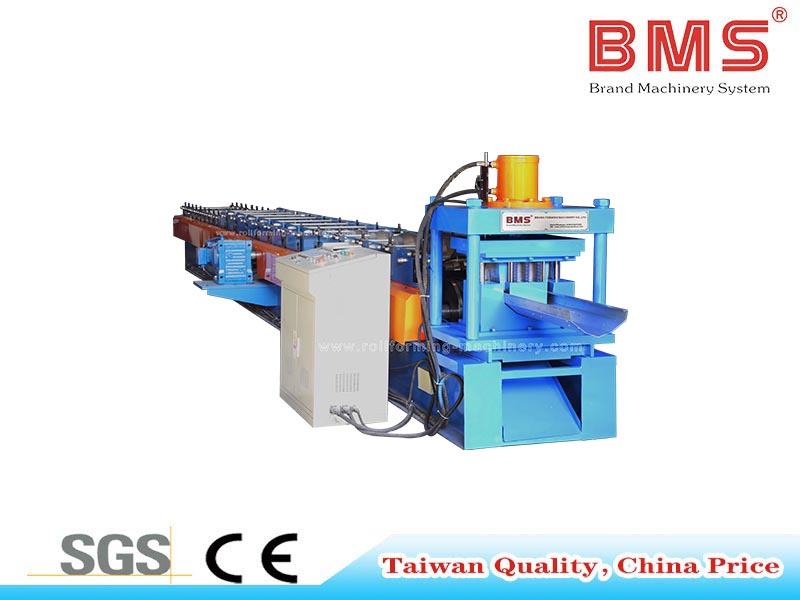
Boben-nutrita vojo
Senjunta Kanallinio kun Laŭvola Punkado
BMS volvaĵ-manĝita defluilo-linia referenco kun laŭvola truotruado. Kongruu vian skatolan sekcion al la proponita rulila ilaro, detranĉo, truaj operacioj kaj subtenata eligo en la agorda raporto.
Rigardu la laŭvolan truan defluilon08 · Daŭrigu la taksadon
Rilataj aĉetaj kaj produktaj rimedoj
Pli larĝa ekipaĵo kaj citaĵo amplekso
Komparu ĝeneralajn defluilon-maŝinajn agordojn, bobenan uzadon kaj citaĵpretigon sur la aĉetpaĝo de BMS.
Revizu pli larĝajn aĉetajn eblojn de kanaletoĜeneralaj rulformaj akceptokontroloj
Preparu produktajn mezuradojn, kontraktajn komponentajn kontrolojn, provan produktadon kaj surfacajn demandojn.
Legu la gvidilon pri akcepto de ekipaĵojOftaj Demandoj pri teknika kaj aranĝo de BMS
Revizu la realigeblon de la profilo, skizon kaj la fabrikan preparon necesan por instalado kaj komisiado.
Legu FAQ pri farebleco kaj agordo de BMS09 · Preparu utilan diskuton
Sendu skatolon-profilan produktadon
Montru kion vi bezonas fari kaj kiel ripetas la mendoj. Ĉi tiuj enigaĵoj ligas vian sekcion al la formanta itinero kaj ekipaĵamplekso.
Por produktado en Usono, Saud-Arabio, Rusio, Hindio aŭ Meksiko, inkludu la realan fabrikejon, elektran provizon kaj postulatan maŝindokumentaron en la sama koncizo.
- 1. Finita sekcio kaj interfacoj
Dimensia desegnaĵo aŭ specimeno; interna/ekstera bazo, unuoj, muraj anguloj, radiusoj, randaj detaloj, kuniĝaj partoj kaj desegnaĵrevizio.
- 2. Materialo kaj fino
Grado aŭ alojo/humoro; dikeco en mm aŭ coloj, ĝia bazmetala/tegita bazo kaj toleremo; mekanikaj propraĵoj, tegaĵo, filmo kaj videbla vizaĝo.
- 3. Longoj kaj akcepto
Bezonataj longoj, desegnaj toleremoj kaj la sekcio, tranĉo-finaĵo, surfaco kaj konvenaj kontroloj necesaj por vendeblaj partoj.
- 4. Ripetu ordonojn kaj variantojn
Postulo per profilo, aro grandeco, varianta ofteco kaj vendeblaj pecoj aŭ metroj por deĵoro; inkludu deĵoran daŭron, dungitaron kaj pritraktadon de supozoj.
- 5. Stock kaj ekstra operacioj
Bobeno aŭ tranĉita provizo, disponeblaj larĝoj se konate, kaj la postulata ellasejo, finĉapo, angulo aŭ komunaj operacioj.
- 6. Ejo kaj uzado
Labora areo, longa parto subteno kaj levado; reala tensio, ofteco kaj fazo; celo, instalbezonoj kaj projekt-bezonataj maŝinaraj dokumentoj.
Demandoj pri skatolo defluilo
La terminoj priskribas malsamajn aspektojn kaj povas interkovri. Skatolo priskribas la sekcon; senjunta deflua produktado formas longojn de bobeno sen junto laŭ ĉiu formita kuro; pluvkanalo priskribas la uzon. Enirejoj, anguloj kaj kunigitaj kuroj ankoraŭ bezonas konektajn detalojn. Elektu laŭ sekcio, materialo kaj procezo, ne laŭ la etikedo sole.
No. Indiku al kiu dimensio la nomo rilatas kaj donu realajn dimensiojn en coloj aŭ mm. Profiloj dividantaj nominalan sep-colan nomon povas malsami en klara malfermo, bazlarĝo, muraltoj, anguloj kaj randoj.
Jes. Komencu kun dimensia skizo kaj fotoj de fizika specimeno. Marku unuojn, internajn/eksterajn dimensiojn, materialajn kaj randajn detalojn. BMS ofertas realigeblo-studojn kaj profilskizon kiel parto de sia kutima rulforma servo.
Identigu ĉi tiujn partojn aparte. Ĉefa kanalforma vojo ne per si mem difinas ellasejon, finĉapon, angulon aŭ kunigajn operaciojn. Metu la postulatajn malĉefajn ilojn aŭ procezojn en la ekipaĵan amplekson.
Fiksu limojn por sekciaj dimensioj, muraj anguloj, longo, arko/tordado, tranĉitaj finoj, finpoluro kaj pariĝo taŭgas sur la preta parto desegnaĵo. Difinu subtenon kaj mezurkondiĉojn kun la provizanto. Nominala maŝingrandeco aŭ ununura senmarka toleremo ne povas difini akcepton por ĉiu kestoprofilo.
De sekcio al produktado
Transformu vian skatolan profilon en produktan raporton
Kunhavigu la kompletan sekcion, metalan specifon kaj ripetan ordan ŝablonon kun BMS. Komencu fokusitan diskuton pri la formada vojo, ilaro kaj ekipaĵo por via deflua produktado.
