


BMS যন্ত্রপাতি · প্রোফাইল নেতৃত্বাধীন উত্পাদন
বক্স গাটার মেশিন
আপনার বক্স প্রোফাইলের চারপাশে গঠনের পথ বেছে নিন।
ধাতব ছাদ এবং রেইনওয়্যার নির্মাতাদের জন্য: আপনার বিভাগের জ্যামিতি, প্রান্তের বিবরণ এবং অর্ডার মিশ্রণ ব্যবহার করে শীট বাঁকানোর সাথে কয়েল-ফেড রোল গঠনের তুলনা করুন।
BMS শীট-নমন টুলিং
01 · বিভাগ দিয়ে শুরু করুন
সমাপ্ত বক্স নর্দমা প্রোফাইল সংজ্ঞায়িত করুন
একটি বক্স নর্দমা একটি খোলা আয়তক্ষেত্রাকার বা কাছাকাছি আয়তক্ষেত্রাকার চ্যানেল। ভিত্তি, প্রাচীর উচ্চতা এবং শীর্ষ খোলার পার্থক্য হতে পারে; শুধুমাত্র একটি আকারের নাম টুলিংকে সংজ্ঞায়িত করে না।
খোলার এবং ভিত্তি প্রস্থ. উচ্চতায় ভিতরের প্রাচীরের মুখগুলির মধ্যে O পরিমাপ করুন D। আপনার অঙ্কনে B-এর জন্য ভিতরে/বাইরে এবং কোণার ভিত্তি সংজ্ঞায়িত করুন; আলাদাভাবে উপরের ঠোঁটের মাত্রা।
সামনে এবং পিছনের দেয়াল। উচ্চতা Hb এবং সামনের উচ্চতা Hf একই বেস ডেটাম থেকে তাদের বিবৃত প্রান্তের ডেটামগুলিতে ফিরিয়ে দিন। সোজা বা বাঁকানো দেয়াল এবং তাদের কোণ আলাদাভাবে দেখান।
ব্যাসার্ধ এবং কোণ। ভিতরের বেন্ড রেডিআই, সমাপ্ত প্রাচীর কোণ এবং তাদের সহনশীলতা নির্দিষ্ট করুন। কোণার ব্যাসার্ধ ফিট এবং উন্নত প্রস্থকে প্রভাবিত করে; তীক্ষ্ণ-সুদর্শন কোণগুলি একটি শূন্য-ব্যাসার্ধ স্পেসিফিকেশন নয়।
প্রান্ত এবং ইন্টারফেস. মাত্রা রিটার্ন, হেমস বা কার্ল। মিলন বন্ধনী, শেষ ক্যাপ, আউটলেট এবং জয়েন্টের বিবরণ অন্তর্ভুক্ত করুন যেখানে তারা ফিট নিয়ন্ত্রণ করে।
সমতল প্রান্ত
কাটা প্রান্ত এবং তার সমাপ্তি প্রয়োজনীয়তা উল্লেখ করুন.
ঠোঁট ফেরত
এর দিক এবং প্রস্থ টুল অ্যাক্সেস এবং সংযুক্তি ফিট প্রভাবিত করে।
হেম বা কার্ল
প্রান্ত বিভাগ এবং ফাঁক বা ব্যাস দিন, না শুধুমাত্র তার নাম.
02 · অর্ডার প্যাটার্ন মিলান
বক্স নর্দমা মেশিন পছন্দ: কুণ্ডলী বা শীট?
কয়েল-ফেড রোল গঠনের মূল্যায়ন করুন যখন একটি বাক্স বিভাগ অনেকগুলি অর্ডার জুড়ে পুনরাবৃত্তি করে। শীট নমন মূল্যায়ন যখন বিভাগ এবং ফাঁকা ঘন ঘন পরিবর্তন. জ্যামিতি, টুলিং এবং সম্পূর্ণ উত্পাদন চক্র উপযুক্ত সিদ্ধান্ত নেয়।

কয়েল-ফেড রোল গঠন
পুনরাবৃত্ত বিভাগ এবং দীর্ঘ রানের জন্য এটি বিবেচনা করুন। একটি রোল ক্রমাগত একই ক্রস-সেকশন গঠন করে; কাটঅফ সমাপ্ত দৈর্ঘ্য সেট করে। বেস, দেয়াল এবং প্রান্ত অবশ্যই প্রস্তাবিত রোল এবং কাটার অনুসারে হবে।
কয়েল লোডিং, সেটআপ স্ক্র্যাপ, কাটা চক্র এবং পুনরাবৃত্তি-অর্ডার প্যাটার্নের বিপরীতে সমর্থিত আনলোডিং ওজন করুন। একটি নতুন বিভাগে বিভিন্ন সরঞ্জাম প্রয়োজন হতে পারে.
কুণ্ডলী হ্যান্ডলিং → খাওয়ানো এবং গঠন → প্রোফাইল কাটা → সমর্থিত সংগ্রহ

কাটা-শীট নমন
বিভিন্ন খালি জায়গা এবং পরিবর্তিত বিভাগগুলির জন্য এটি বিবেচনা করুন। একটি প্রেস ব্রেক ঘুষি-এবং-ডাই বাঁকের একটি ক্রম দ্বারা ফাঁকা গঠন করে। সেটআপ পরিবর্তন করা বিভিন্ন কাজ মিটমাট করতে পারে, তবে দেয়ালের গভীরতা, রিটার্ন এবং সম্পূর্ণ বাঁক অবশ্যই টুলিং এবং অংশ অপসারণের জন্য জায়গা ছেড়ে দিতে হবে।
ফাঁকা প্রস্তুতি, গেজিং, রিপজিশনিং এবং দীর্ঘ অংশ সমর্থন অন্তর্ভুক্ত করুন। আরও বাঁক এবং হ্যান্ডলিং গ্রহণযোগ্য আউটপুটকে সীমিত করতে পারে এমনকি যখন জ্যামিতি সম্ভব হয়।
ফাঁকা প্রস্তুতি → গেজ এবং বাঁক ক্রম → পরিদর্শন → সমর্থিত হ্যান্ডলিং
উভয় রুট তুলনা করতে টেবিল স্ক্রোল করুন.
| সিদ্ধান্ত | রোল-ফর্মিং রুট | শীট-নমন রুট |
|---|---|---|
| প্রোফাইল পরিবর্তন | প্রতিটি বিভাগের জন্য রোল সেট, প্রান্ত স্টেশন, গাইড সেটিংস এবং কাটঅফ সামঞ্জস্যের মূল্যায়ন করুন। | প্রতিটি অংশের জন্য সরঞ্জাম, গেজ অবস্থান, বাঁক ক্রম এবং নিষ্কাশন ক্লিয়ারেন্স মূল্যায়ন করুন। |
| দৈর্ঘ্য এবং শেষ | সমাপ্ত অংশে কাট-দৈর্ঘ্যের পরিসীমা, বিভাগ সমর্থন এবং শেষ গুণমানের সাথে ম্যাচ করুন। | খালি এবং বাঁক দৈর্ঘ্য, শেষ প্রস্তুতি এবং নির্বাচিত সরঞ্জামের সমর্থন মেলে। |
| গৃহীত আউটপুট | লোডিং, সেটআপ, কাটা চক্র, পরিদর্শন এবং আনলোড করার পরে বিক্রয়যোগ্য আউটপুট গণনা করুন; শুধুমাত্র ফিডের গতিই শিফট আউটপুট নয়। | ফাঁকা কাটা, প্রতিটি বাঁক, রিপজিশনিং, পরিদর্শন এবং পরিচালনার পরে বিক্রয়যোগ্য আউটপুট গণনা করুন; স্ট্রোক গতি একা আউটপুট স্থানান্তর না. |
একটি মিশ্র কর্মশালা উভয় ব্যবহার করতে পারেন. বারবার নর্দমার দৈর্ঘ্য এবং বৈচিত্র্যময় প্রান্তের ক্যাপ বা ট্রানজিশনের একই ফর্মিং রুট ব্যবহার করার প্রয়োজন নেই। প্রধান বিভাগ এবং গৌণ অংশ আলাদাভাবে সংজ্ঞায়িত করুন।
03 · টুল পাথ পরীক্ষা করুন
প্রান্ত বিশদ গঠন রুট পরিবর্তন করতে পারেন
প্রাচীরের গভীরতা, অভ্যন্তরীণ প্রত্যাবর্তন এবং বন্ধ প্রান্তগুলি প্রভাবিত করে কিভাবে একটি অংশ টুলের কাছে আসে, গঠন করে এবং বেরিয়ে আসে। সরঞ্জামের সুযোগ ঠিক করার আগে সম্পূর্ণ বিভাগ এবং বাঁক ক্রম পর্যালোচনা করুন।


রিটার্ন, হেমস এবং কার্ল
একটি হেম একটি প্রাথমিক বাঁক এবং একটি সমাপ্তি ধাপ যোগ করে; একটি কার্ল উপযুক্ত গঠন সরঞ্জাম প্রয়োজন. একটি অভ্যন্তরীণ রিটার্ন পরে বাঁক বা অংশ অপসারণ ব্লক করতে পারে। দেয়াল বন্ধ হওয়ার আগে প্রান্তটি তৈরি করা উচিত কিনা তা পর্যালোচনা করুন। রোল গঠনের জন্য এজ সিকোয়েন্স, স্টেশন এবং ক্লিয়ারেন্সের প্রয়োজন যা বিশদের জন্য উপযুক্ত।
গভীর বা ঝোঁক দেয়াল
ইতিমধ্যে গঠিত দেয়াল টুল স্থান দখল করে। প্রতিটি বাঁকে এবং নিষ্কাশনের সময় ক্লিয়ারেন্স পরীক্ষা করুন, গেজিং এবং অংশ ঘূর্ণন সহ। একটি প্রেস ব্রেক উপর, বল এবং দীর্ঘ অংশ সমর্থন উপাদান, বেধ এবং কাজের দৈর্ঘ্য উপযুক্ত হতে হবে; প্রাচীরের উচ্চতা একা একটি ক্ষমতা পরীক্ষা নয়।
কাটিং এবং গৌণ অংশ
একটি কাটঅফ অবশ্যই কোণগুলিকে চূর্ণ না করে বা এর প্রান্তকে বিকৃত না করে অংশটিকে সমর্থন করবে। আউটলেটের ছিদ্র, খাঁজ, শেষ ক্যাপ, কোণ এবং জয়েন্টের টুকরো আলাদা অপারেশন বা নির্দিষ্ট ইনলাইন সরঞ্জামের প্রয়োজন কিনা তা উল্লেখ করুন।
04 · ধাতু সংজ্ঞায়িত করুন
উপাদান এবং দৃশ্যমান মুখ উল্লেখ করুন
একা বেধ একটি গঠন স্পেসিফিকেশন নয়. ধাতু গ্রেড, যান্ত্রিক বৈশিষ্ট্য দিন এবং বিভাগের সাথে একসাথে শেষ করুন।
গ্রেড এবং বেধ ভিত্তিতে
মিমি বা ইঞ্চি পুরুত্ব দিন, এর সহনশীলতা এবং এটি বেস মেটাল বা মোট প্রলিপ্ত বেধ। একটি গেজের নামও এর উপাদান-নির্দিষ্ট বেধের প্রয়োজন। ইস্পাত গ্রেড বা খাদ/মেজাজ সনাক্ত করুন: সমান বেধ মানে সমান নমন বল, ব্যাসার্ধ বা স্প্রিংব্যাক, আনলোড করার পরে ইলাস্টিক পুনরুদ্ধার নয়।
কুণ্ডলী বা কাটা-শীট প্রস্তুতি
সরবরাহকৃত বিন্যাস এবং উপলব্ধ স্টক মাত্রা বর্ণনা করুন। নির্বাচিত উপাদান, ব্যাসার্ধ এবং টুল প্রক্রিয়ার জন্য বাঁক ভাতা বা কর্তন ব্যবহার করে উন্নত স্ট্রিপ বা ফাঁকা প্রস্থ গণনা করুন। সমস্ত দেয়াল এবং প্রান্ত বিবরণ অন্তর্ভুক্ত করুন; সমাপ্ত বক্স প্রস্থ কুণ্ডলী প্রস্থ নয়.
আবরণ এবং টুল যোগাযোগ
প্রসাধনী মুখ, আবরণ এবং কোনো প্রতিরক্ষামূলক ফিল্ম সনাক্ত করুন। প্রকৃত ফিনিস ব্যবহার করে গাইড, রোল, ডাই এবং সমর্থন যোগাযোগ মূল্যায়ন করুন। যেকোন হেম ক্লোজার সহ সম্পূর্ণ গঠন এবং কাটিং সিকোয়েন্সের পরে আবরণের ক্ষতি, স্কোরিং এবং ফিল্ম আচরণ পর্যালোচনা করুন।


05 · প্রোফাইল পরিবার সংজ্ঞায়িত করুন
একটি নতুন দৈর্ঘ্য একটি নতুন নয় ক্রস-বিভাগ
প্রতিটি বিভাগকে তার নিজস্ব প্রোফাইল আইডি এবং পরিমার্জিত অঙ্কন দিন, একটি সংশোধন সহ। একটি প্রোফাইলের জন্য কাস্টম টুলিং প্রতিটি অন্য প্রোফাইলের জন্য একটি অনিয়ন্ত্রিত আকার পরিসীমা বা পরিবর্তন পদ্ধতি স্থাপন করে না।
দৈর্ঘ্য পরিবর্তন
ক্রস-সেকশন অপরিবর্তিত সহ, কাট-দৈর্ঘ্য সেটিংস, শেষ প্রস্তুতি এবং সমর্থন তুলনা করুন। শীট রুট একটি ফাঁকা এবং নমন দৈর্ঘ্য প্রয়োজন যে সরঞ্জাম মাপসই.
সরবরাহ: সমাপ্ত দৈর্ঘ্য এবং তাদের পুনরাবৃত্তি পরিমাণ.
ভিত্তি, প্রাচীর বা কোণ পরিবর্তন
কয়েল উৎপাদনের জন্য, গাইড, রোল এবং কাটার জ্যামিতি পর্যালোচনা করুন। শীট উত্পাদন, পর্যালোচনা সরঞ্জাম, গেজ অবস্থান, বাঁক ক্রম এবং নিষ্কাশন ছাড়পত্রের জন্য।
সরবরাহ: পৃথক মাত্রার বিভাগ এবং পরিবর্তন ফ্রিকোয়েন্সি।
প্রান্ত বা উপাদান পরিবর্তন
একটি ভিন্ন রিটার্ন, হেম বা কার্ল অন্য টুল পাথ প্রয়োজন হতে পারে. একটি ভিন্ন গ্রেড, বেধ বা ফিনিস ব্যাসার্ধ, স্প্রিংব্যাক এবং যোগাযোগের অবস্থা পরিবর্তন করতে পারে।
সরবরাহ: প্রান্ত বৃদ্ধি এবং প্রতিটি বিভাগের জন্য একটি উপাদান রেকর্ড.
একটি মাল্টি-প্রোফাইল প্রস্তাবের জন্য, প্রতিটি কনফিগারেশনের জন্য অন্তর্ভুক্ত বিভাগ, সরঞ্জাম, কাটঅফ অংশ, সেটআপের কাজ এবং নমুনা গ্রহণযোগ্যতা সংজ্ঞায়িত করুন।

06 · একটি সমাপ্ত অংশ পর্যালোচনা করুন
নমুনা পরিমাপ করুন, শুধুমাত্র তার নামমাত্র আকার নয়
আনলোড করার পরে নির্দিষ্ট স্টক এবং সম্মত সমর্থন ব্যবহার করে এর অঙ্কনের বিপরীতে সমাপ্ত অংশটি গ্রহণ করুন। ক্রস-সেকশন এবং পূর্ণ-দৈর্ঘ্যের অবস্থা পরীক্ষা করুন; একটি ভাল শেষ দৃশ্য পুরো অংশ বর্ণনা করতে পারে না।
- বিভাগ জ্যামিতি
বেস এবং পরিষ্কার খোলার প্রস্থ পরিমাপ করুন, উভয় প্রাচীরের উচ্চতা, কোণ এবং ভিতরের ব্যাসার্ধ উভয় প্রান্ত এবং মধ্য-দৈর্ঘ্যের কাছাকাছি নির্ধারিত অবস্থানে। টুলটি লোড করার সময় কোণ নয়, প্রকাশিত বিভাগটি মূল্যায়ন করুন।
- প্রান্ত এবং সংযোগ
রিটার্ন প্রস্থ, হেম গ্যাপ বা কার্ল আকৃতি পরীক্ষা করুন। বিভাগ জোর করে না করে প্রাসঙ্গিক বন্ধনী, জয়েন্ট এবং এন্ড-ক্যাপের নমুনা ট্রায়াল-ফিট করুন।
- শেষ এবং পৃষ্ঠ কাটা
দৈর্ঘ্য, শেষ স্কোয়ারনেস, burrs এবং স্থানীয় বিকৃতি পরিদর্শন করুন। স্কোরিং, লেপ ফাটল এবং হ্যান্ডলিং চিহ্নের জন্য প্রসাধনী মুখ পরীক্ষা করুন।
- সম্পূর্ণ দৈর্ঘ্য হ্যান্ডলিং
একটি সংজ্ঞায়িত সমর্থন বিন্যাসে নম এবং মোচড় মূল্যায়ন. প্ল্যান স্রাব সমর্থন, উত্তোলন এবং প্যাকিং যাতে পাতলা দেয়াল এবং প্রান্তগুলি তাদের আকৃতি ধরে রাখে।
ট্রায়ালের আগে অঙ্কন সংশোধন, স্টক রেকর্ড, সমর্থন ব্যবস্থা এবং নমুনা পরিকল্পনা সম্মত হন। স্টার্টআপ, স্থির উৎপাদন এবং প্রতিটি প্রস্তাবিত প্রোফাইল/উপাদানের সমন্বয় অন্তর্ভুক্ত করুন গ্রহণযোগ্যতার সুযোগে।
07 · সরঞ্জাম পর্যালোচনা করুন
নির্বাচিত BMS গঠন সরঞ্জাম
প্রাসঙ্গিক ফর্মিং রুট দিয়ে শুরু করুন, তারপর নামযুক্ত সরঞ্জাম পর্যালোচনা করুন। আপনার বক্স বিভাগ এবং উপাদান প্রস্তাবিত কনফিগারেশনের জন্য প্রয়োজনীয় টুলিং সংজ্ঞায়িত করে।
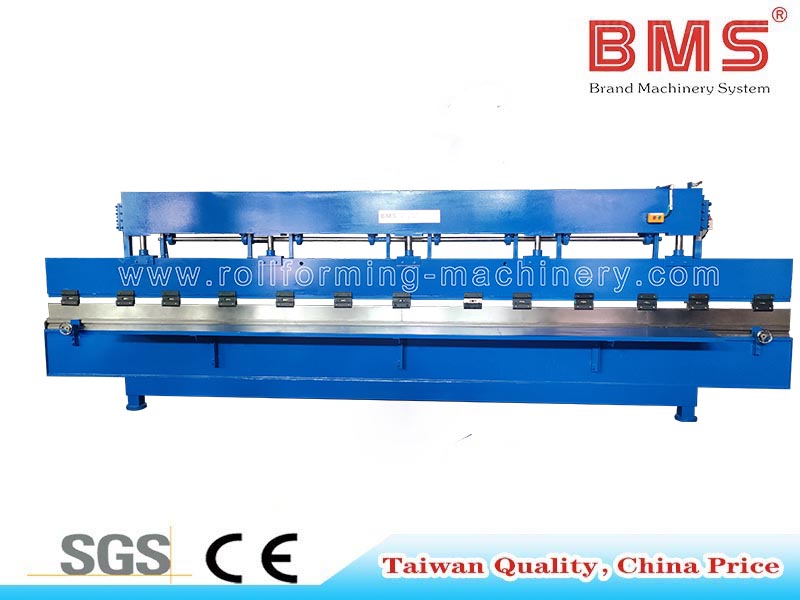
কাট-শীট রুট
6.2M মেটাল শীট নমন মেশিন
সাধারণ নর্দমার অংশ এবং ছাদের ছাঁটাইয়ের জন্য BMS প্রেস-ব্রেক সরঞ্জাম। আপনার বক্স বিভাগের জন্য পাঞ্চ/ডাই জ্যামিতি, বাঁক ক্রম, কাজের দৈর্ঘ্য, বল এবং অংশ ক্লিয়ারেন্স মূল্যায়ন করুন।
BMS শীট-নমন সরঞ্জাম দেখুন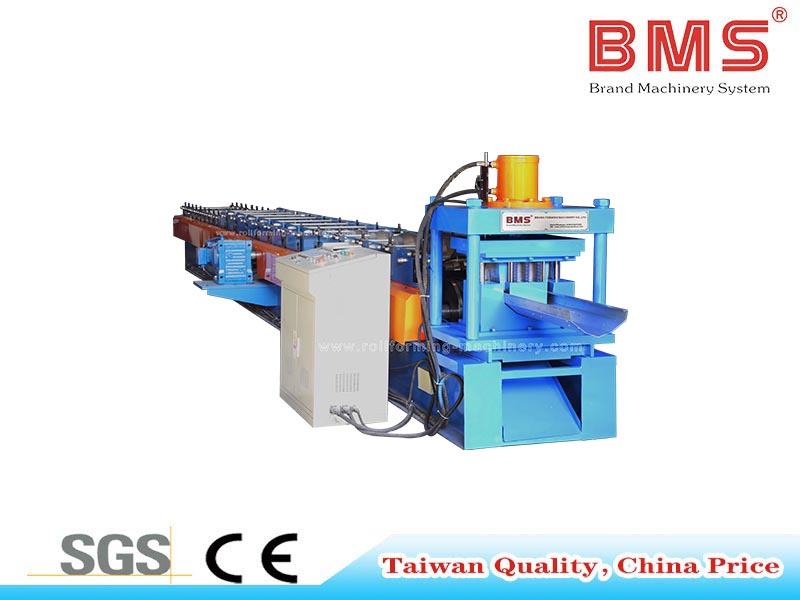
কুণ্ডলী-খাওয়া পথ
ঐচ্ছিক পাঞ্চিং সহ বিজোড় গটার লাইন
ঐচ্ছিক হোল পাঞ্চিং সহ একটি বিএমএস কয়েল-ফেড গটার-লাইন রেফারেন্স। কনফিগারেশন সংক্ষেপে প্রস্তাবিত রোল টুলিং, কাটঅফ, হোল অপারেশন এবং সমর্থিত আউটপুটের সাথে আপনার বক্সের অংশটি মিলিয়ে নিন।
ঐচ্ছিক-পঞ্চিং গটার লাইন দেখুন08 · মূল্যায়ন চালিয়ে যান
সম্পর্কিত ক্রয় এবং উত্পাদন সম্পদ
বিস্তৃত সরঞ্জাম এবং উদ্ধৃতি সুযোগ
বিএমএস ক্রয় পৃষ্ঠায় সাধারণ নর্দমা-মেশিন কনফিগারেশন, কয়েল পরিচালনা এবং উদ্ধৃতি প্রস্তুতির তুলনা করুন।
বৃহত্তর নর্দমা ক্রয় বিকল্প পর্যালোচনা করুনসাধারণ রোল-গঠন গ্রহণযোগ্যতা চেক
পণ্য পরিমাপ, চুক্তি উপাদান চেক, ট্রায়াল উত্পাদন এবং পৃষ্ঠ-সমাপ্ত প্রশ্ন প্রস্তুত করুন।
সরঞ্জাম গ্রহণ নির্দেশিকা পড়ুনBMS প্রযুক্তিগত এবং সেটআপ FAQ
প্রোফাইলের সম্ভাব্যতা, স্কেচিং এবং ইনস্টলেশন ও কমিশনিংয়ের জন্য প্রয়োজনীয় কারখানার প্রস্তুতি পর্যালোচনা করুন।
BMS সম্ভাব্যতা এবং সেটআপ FAQ পড়ুন09 · একটি দরকারী আলোচনা প্রস্তুত করুন
একটি বাক্স-প্রোফাইল উত্পাদন সংক্ষিপ্ত পাঠান
আপনার কী তৈরি করতে হবে এবং অর্ডারগুলি কীভাবে পুনরাবৃত্তি হয় তা দেখান। এই ইনপুটগুলি আপনার বিভাগকে গঠনের রুট এবং সরঞ্জামের সুযোগের সাথে সংযুক্ত করে।
মার্কিন যুক্তরাষ্ট্র, সৌদি আরব, রাশিয়া, ভারত বা মেক্সিকোতে উৎপাদনের জন্য, একই সংক্ষিপ্তে প্রকৃত কারখানার অবস্থান, বৈদ্যুতিক সরবরাহ এবং প্রয়োজনীয় মেশিন ডকুমেন্টেশন অন্তর্ভুক্ত করুন।
- 1. সমাপ্ত বিভাগ এবং ইন্টারফেস
মাত্রাযুক্ত অঙ্কন বা নমুনা; ভিতরে/বাইরের ভিত্তি, একক, প্রাচীর কোণ, রেডিআই, প্রান্তের বিবরণ, মিলনের অংশ এবং অঙ্কন সংশোধন।
- 2. উপাদান এবং শেষ
গ্রেড বা খাদ/মেজাজ; মিমি বা ইঞ্চিতে বেধ, এর বেস-মেটাল/লেপা ভিত্তি এবং সহনশীলতা; যান্ত্রিক বৈশিষ্ট্য, আবরণ, ফিল্ম এবং দৃশ্যমান মুখ।
- 3. দৈর্ঘ্য এবং গ্রহণযোগ্যতা
বিক্রয়যোগ্য অংশগুলির জন্য প্রয়োজনীয় দৈর্ঘ্য, অঙ্কন সহনশীলতা এবং বিভাগ, কাট-এন্ড, পৃষ্ঠ এবং ফিট চেক।
- 4. আদেশ এবং বৈকল্পিক পুনরাবৃত্তি করুন
প্রোফাইল প্রতি চাহিদা, ব্যাচের আকার, বৈকল্পিক ফ্রিকোয়েন্সি এবং বিক্রয়যোগ্য টুকরা বা মিটার প্রতি শিফট; শিফটের সময়কাল, স্টাফিং এবং হ্যান্ডলিং অনুমান অন্তর্ভুক্ত।
- 5. স্টক এবং অতিরিক্ত অপারেশন
কয়েল বা কাট-শীট সরবরাহ, জানা থাকলে উপলব্ধ প্রস্থ, এবং প্রয়োজনীয় আউটলেট, এন্ড-ক্যাপ, কর্নার বা জয়েন্ট অপারেশন।
- 6. সাইট এবং হ্যান্ডলিং
কাজের এলাকা, দীর্ঘ অংশ সমর্থন এবং উত্তোলন; প্রকৃত ভোল্টেজ, ফ্রিকোয়েন্সি এবং ফেজ; গন্তব্য, ইনস্টলেশনের প্রয়োজনীয়তা এবং প্রকল্প-প্রয়োজনীয় যন্ত্রপাতি নথি।
বক্স নর্দমা মেশিন প্রশ্ন
শর্তাবলী বিভিন্ন দিক বর্ণনা করে এবং ওভারল্যাপ করতে পারে। বক্স ক্রস-সেকশন বর্ণনা করে; বিজোড় নর্দমা উত্পাদন প্রতিটি গঠিত রান বরাবর একটি জয়েন্ট ছাড়া কুণ্ডলী থেকে দৈর্ঘ্য গঠন করে; বৃষ্টির নর্দমার ব্যবহার বর্ণনা করে। আউটলেট, কোণ এবং জয়েনড রানের এখনও সংযোগের বিশদ প্রয়োজন। বিভাগ, উপাদান এবং প্রক্রিয়া দ্বারা নির্বাচন করুন, একা লেবেল দ্বারা নয়।
না। নামটি কোন মাত্রাকে নির্দেশ করে এবং ইঞ্চি বা মিমিতে প্রকৃত মাত্রা দিন। একটি নামমাত্র সাত ইঞ্চি নাম ভাগ করে নেওয়া প্রোফাইলগুলি পরিষ্কার খোলার, বেস প্রস্থ, প্রাচীরের উচ্চতা, কোণ এবং প্রান্তগুলিতে আলাদা হতে পারে।
হ্যাঁ। একটি মাত্রাযুক্ত স্কেচ এবং একটি শারীরিক নমুনার ফটো দিয়ে শুরু করুন। একক চিহ্নিত করুন, ভিতরে/বাইরের মাত্রা, উপাদান এবং প্রান্তের বিবরণ। BMS তার কাস্টম রোল-ফর্মিং পরিষেবার অংশ হিসাবে সম্ভাব্যতা অধ্যয়ন এবং প্রোফাইল স্কেচিং অফার করে।
এই অংশগুলি আলাদাভাবে চিহ্নিত করুন। একটি প্রধান নর্দমা তৈরির পথ নিজেই আউটলেট, এন্ড-ক্যাপ, কর্নার বা জয়েনিং অপারেশনকে সংজ্ঞায়িত করে না। প্রয়োজনীয় সেকেন্ডারি টুলস বা প্রসেসগুলিকে ইকুইপমেন্ট স্কোপে রাখুন।
অংশের মাত্রা, প্রাচীরের কোণ, দৈর্ঘ্য, নম/মোচড়, কাটা প্রান্ত, ফিনিস এবং সঙ্গমের জন্য ফিনিশ-অংশ অঙ্কনের সীমা নির্ধারণ করুন। সরবরাহকারীর সাথে সমর্থন এবং পরিমাপের শর্তগুলি সংজ্ঞায়িত করুন। নামমাত্র মেশিনের আকার বা একটি একক জেনেরিক সহনশীলতা প্রতিটি বক্স প্রোফাইলের জন্য গ্রহণযোগ্যতা নির্ধারণ করতে পারে না।
বিভাগ থেকে উত্পাদন
একটি উত্পাদন সংক্ষিপ্ত আপনার বক্স প্রোফাইল চালু করুন
সম্পূর্ণ বিভাগ, মেটাল স্পেসিফিকেশন এবং রিপিট-অর্ডার প্যাটার্ন BMS-এর সাথে শেয়ার করুন। আপনার নর্দমা উৎপাদনের রুট, টুলিং এবং সরঞ্জামের সুযোগ সম্পর্কে একটি ফোকাস আলোচনা শুরু করুন।
