


BMS Machinery · Výroba riadená profilom
Box Gutter Machine
Vyberte si tvarovaciu trasu okolo profilu krabice.
Pre výrobcov kovových strešných krytín a dažďových hmôt: porovnajte rolovanie z kotúča s ohýbaním plechu pomocou geometrie sekcie, detailov hrán a mixu objednávky.
BMS nástroje na ohýbanie plechov
01 · Začnite sekciou
Definujte hotový profil žľabu krabice
Skriňový žľab je otvorený pravouhlý alebo takmer pravouhlý kanál. Základňa, výška steny a horný otvor sa môžu líšiť; samotný názov veľkosti nedefinuje nástroj.
Otvor a šírka základne. Zmerajte O medzi vnútornými stenami vo výške D. Definujte vnútornú/vonkajšiu a rohovú základňu pre B na vašom výkrese; kótujte horné pery oddelene.
Predná a zadná stena. Vráťte výšku Hb a výšku prednej časti Hf od rovnakého základného nulového bodu k ich uvedeným nulovým bodom. Oddelene zobrazte rovné alebo naklonené steny a ich uhly.
Polomery a uhly. Zadajte vnútorné polomery ohybu, hotové uhly steny a ich tolerancie. Polomery rohov ovplyvňujú prispôsobenie a rozvinutú šírku; ostro vyzerajúce rohy nie sú špecifikáciou nulového polomeru.
Hrany a rozhrania. Vrátenie rozmeru, lemy alebo kučery. Zahrňte spojovaciu konzolu, koncový uzáver, výstup a detail spoja tam, kde sa dajú ovládať.
Obyčajný okraj
Zadajte reznú hranu a požiadavku na jej konečnú úpravu.
Vráťte peru
Jeho smer a šírka ovplyvňujú prístup k nástroju a uchytenie príslušenstva.
Lem alebo kučera
Uveďte okrajovú časť a medzeru alebo priemer, nielen jej názov.
02 · Priraďte vzor objednávky
Možnosti stroja na odkvapové žľaby: cievka alebo plech?
Vyhodnoťte formovanie kotúča s rolovacím valcom, keď sa jedna sekcia krabice opakuje v mnohých objednávkach. Vyhodnoťte ohyb plechu, keď sa často menia sekcie a prírezy. O vhodnosti rozhoduje geometria, nástroje a celý výrobný cyklus.

Tvarovanie zvitkov
Zvážte to pri opakujúcich sa úsekoch a dlhých behoch. Sekvencia valcovania tvorí kontinuálne rovnaký prierez; cutoff nastavuje hotovú dĺžku. Základňa, steny a okraje musia vyhovovať navrhovaným kotúčom a rezačke.
Zvážte nakladanie zvitkov, nastavte šrot, cykly rezu a podporované vykladanie podľa vzoru opakovaného poradia. Nová sekcia môže vyžadovať iné nástroje.
Manipulácia so zvitkami → podávanie a tvarovanie → rezanie profilov → podporovaný zber

Ohýbanie rezaných plechov
Zvážte to pre rôzne polotovary a meniace sa sekcie. Ohraňovací lis formuje polotovar prostredníctvom sledu ohybov razením a lisovaním. Zmena nastavenia môže vyhovovať rôznym prácam, ale hĺbka steny, návraty a dokončené ohyby musia ponechať priestor pre nástroje a odstraňovanie dielov.
Zahŕňa prípravu polotovaru, meranie, premiestnenie a podporu dlhých častí. Viac ohybov a manipulácie môže obmedziť akceptovaný výkon, aj keď je geometria realizovateľná.
Príprava polotovaru → meradlo a poradie ohybov → kontrola → podporovaná manipulácia
Posúvaním tabuľky porovnajte obe trasy.
| Rozhodnutie | Trasa valcovania | Trasa ohýbania plechu |
|---|---|---|
| Zmeny profilu | Posúďte sady kotúčov, okrajové stanice, nastavenia vedenia a kompatibilitu rezu pre každú sekciu. | Posúďte nástroje, polohy meradiel, poradie ohybov a vôľu pri extrakcii pre každý diel. |
| Dĺžka a konce | Prispôsobte rozsah dĺžky rezu, podperu sekcie a kvalitu konca hotovému dielu. | Prispôsobte dĺžku polotovaru a ohybu, prípravu konca a podporu vybranému zariadeniu. |
| Prijatý výstup | Spočítajte predajný výstup po naložení, nastavení, rezných cykloch, kontrole a vyložení; samotná rýchlosť posuvu nie je výstupom posunu. | Počítajte predajný výkon po rezaní polotovaru, každom ohybe, premiestnení, kontrole a manipulácii; samotná rýchlosť zdvihu nie je výstupom radenia. |
Zmiešaná dielňa môže využívať oboje. Opakované dĺžky žľabov a rôzne koncové uzávery alebo prechody nemusia používať rovnakú cestu tvarovania. Samostatne definujte hlavnú časť a vedľajšie časti.
03 · Skontrolujte dráhu nástroja
Okrajový detail môže zmeniť tvarovaciu cestu
Hĺbka steny, vnútorný návrat a uzavreté hrany ovplyvňujú, ako sa diel približuje k nástroju, ako sa formuje a vychádza. Pred upevnením rozsahu zariadenia skontrolujte celú časť a postupnosť ohybov.


Návraty, lemy a kučery
Lem pridáva počiatočný ohyb a uzatvárací krok; kučera potrebuje vhodné tvarovacie nástroje. Návrat dovnútra môže zablokovať neskoršie ohyby alebo odstránenie dielov. Skontrolujte, či sa okraj musí vytvoriť skôr, ako sa steny zatvoria. Tvarovanie valcov tiež vyžaduje postupnosť hrán, stanovištia a vôle prispôsobené detailom.
Hlboké alebo šikmé steny
Už vytvorené steny zaberajú priestor nástroja. Skontrolujte vôľu pri každom ohybe a počas vyťahovania, vrátane merania a rotácie dielu. Na ohraňovacom lise musí sila a podpora dlhej časti zodpovedať materiálu, hrúbke a pracovnej dĺžke; samotná výška steny nepredstavuje kontrolu kapacity.
Rezanie a sekundárne diely
Odrezanie musí podopierať sekciu bez pomliaždenia rohov alebo deformácie jej okraja. Uveďte, či výstupné otvory, zárezy, koncovky, rohy a spojovacie diely vyžadujú samostatné operácie alebo špecifikované inline zariadenie.
04 · Definujte kov
Špecifikujte materiál a viditeľnú plochu
Samotná hrúbka nie je špecifikáciou tvarovania. Spolu s profilom uveďte triedu kovu, mechanické vlastnosti a povrchovú úpravu.
Základ triedy a hrúbky
Uveďte hrúbku v mm alebo palcoch, jej toleranciu a či ide o základný kov alebo celkovú hrúbku povlaku. Názov meradla potrebuje aj hrúbku špecifickú pre daný materiál. Identifikujte triedu ocele alebo zliatinu/temperovanie: rovnaká hrúbka neznamená rovnakú ohybovú silu, polomer alebo odpruženie, elastické zotavenie po vyložení.
Príprava zvitkov alebo rezaných listov
Uveďte dodaný formát a dostupné skladové rozmery. Vypočítajte rozvinutú šírku pásu alebo prírezu pomocou prídavkov na ohyb alebo odpočtov pre zvolený materiál, polomery a proces nástroja. Zahrňte všetky detaily stien a okrajov; hotová šírka krabice nie je šírka cievky.
Povlak a kontakt s nástrojom
Identifikujte kozmetickú tvár, povlak a akýkoľvek ochranný film. Posúďte vodidlo, valček, matricu a podporný kontakt pomocou skutočnej povrchovej úpravy. Skontrolujte poškodenie povlaku, ryhy a správanie filmu po úplnom tvarovaní a rezaní, vrátane akéhokoľvek uzavretia lemu.


05 · Definujte rodinu profilov
Nová dĺžka nie je nový prierez
Dajte každej sekcii svoje vlastné ID profilu a kótovaný výkres s revíziou. Vlastné nástroje pre jeden profil nestanovujú neobmedzený rozsah veľkostí ani metódu zmeny pre každý iný profil.
Zmeny dĺžky
Pri nezmenenom priereze porovnajte nastavenie dĺžky rezu, prípravu konca a podporu. Trasa plechu tiež potrebuje prírez a dĺžku ohybu, ktoré zodpovedajú zariadeniu.
Dodávka: hotové dĺžky a ich opakované množstvá.
Zmeny základne, steny alebo uhla
Na výrobu zvitkov skontrolujte vodiace lišty, kotúče a geometriu fréz. Pri výrobe plechu skontrolujte nástroje, polohy meradiel, postupnosť ohybov a vôľu pri vyťahovaní.
Napájanie: oddeľte dimenzované sekcie a zmeňte frekvenciu.
Zmeny okrajov alebo materiálu
Iný návrat, lem alebo zvlnenie môže vyžadovať inú dráhu nástroja. Iná trieda, hrúbka alebo povrchová úprava môžu zmeniť polomer, pruženie a kontaktné podmienky.
Dodávka: zväčšenie okrajov a záznam materiálu pre každú sekciu.
V prípade návrhu s viacerými profilmi definujte zahrnuté časti, nástroje, odrezané časti, nastavovacie práce a akceptovanie vzoriek pre každú konfiguráciu.

06 · Skontrolujte hotový diel
Zmerajte vzorku, nielen jej nominálnu veľkosť
Hotový diel prijmite podľa výkresu s použitím špecifikovanej zásoby a dohodnutých podpier po vyložení. Skontrolujte prierez a stav celej dĺžky; jeden dobrý pohľad na koniec nedokáže opísať celú časť.
- Geometria rezu
Zmerajte základnú a svetlú šírku otvoru, výšku steny, uhly a vnútorné polomery v definovaných polohách blízko oboch koncov a strednej dĺžky. Posúďte uvoľnenú časť, nie uhol, kým je nástroj zaťažený.
- Hrany a spoje
Skontrolujte spätnú šírku, medzeru lemu alebo tvar zvlnenia. Skúšobne nasaďte príslušnú konzolu, spoj a vzorku koncového uzáveru bez použitia sily.
- Odrežte konce a povrch
Skontrolujte dĺžku, pravouhlosť konca, otrepy a lokálne deformácie. Preskúmajte kozmetickú tvár, či na nej nie sú ryhy, praskliny a stopy po manipulácii.
- Manipulácia po celej dĺžke
Posúďte úklon a krútenie na definovanom podpornom usporiadaní. Naplánujte podpery, zdvíhanie a balenie tak, aby si tenké steny a okraje zachovali svoj tvar.
Pred skúškou sa dohodnite na revízii výkresu, skladovej evidencii, usporiadaní podpory a pláne odberu vzoriek. Do rozsahu akceptácie zahrňte spustenie, stabilnú výrobu a každú navrhovanú kombináciu profilu/materiálu.
07 · Skontrolujte zariadenie
Vybrané tvarovacie zariadenie BMS
Začnite s príslušnou tvarovacou trasou a potom skontrolujte menované zariadenie. Vaša časť krabice a materiál definujú nástroje potrebné pre navrhovanú konfiguráciu.
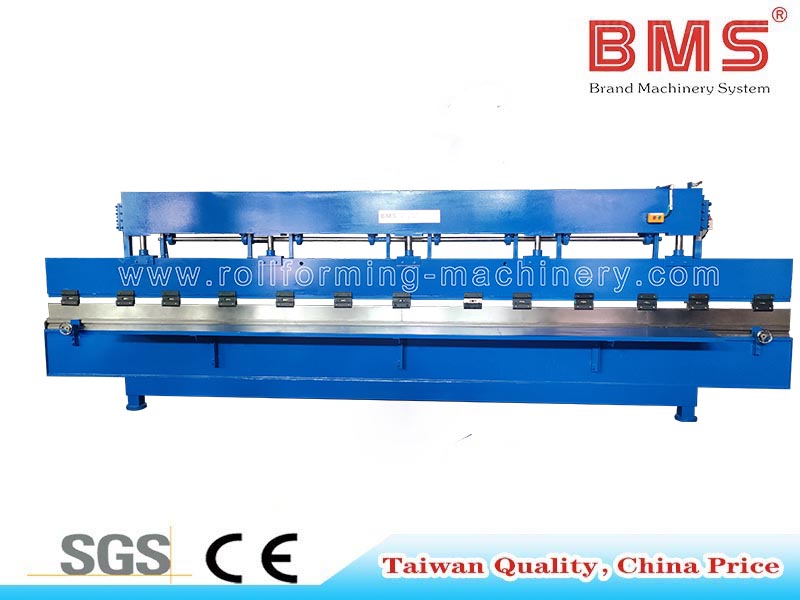
Cesta narezaným listom
Ohýbačka plechu 6,2M
Ohraňovací lis BMS pre jednoduché časti žľabov a lemovanie strešných krytín. Vyhodnoťte geometriu razníka/zápustky, poradie ohybov, pracovnú dĺžku, silu a vôľu dielov pre vašu krabicovú sekciu.
Pozrite si zariadenie na ohýbanie plechov BMS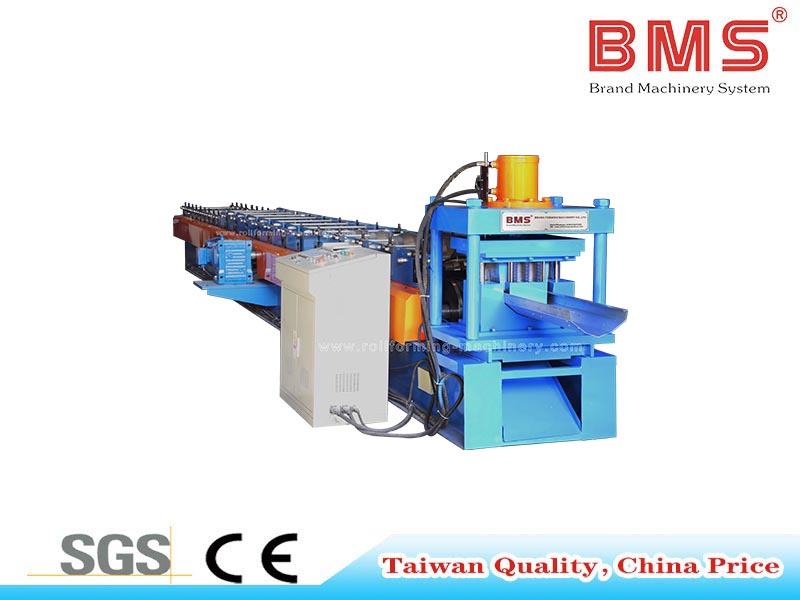
Trasa napájaná cievkou
Bezšvové odkvapové vedenie s voliteľným dierovaním
Referenčná odkvapová linka s cievkovým prívodom BMS s voliteľným dierovaním. Priraďte časť svojej krabice k navrhovaným nástrojom na valcovanie, odrezaniu, operáciám otvorov a podporovanému výstupu v prehľade konfigurácie.
Pozrite si voliteľnú líniu dierovacieho odkvapu08 · Pokračujte v hodnotení
Súvisiace nákupné a výrobné zdroje
Širšie vybavenie a rozsah ponuky
Porovnajte všeobecné konfigurácie odkvapových strojov, manipuláciu so zvitkami a prípravu cenovej ponuky na nákupnej stránke BMS.
Preskúmajte širšie možnosti nákupu odkvapovVšeobecné akceptačné kontroly valcovania
Pripravte merania produktu, zmluvné kontroly komponentov, skúšobnú výrobu a otázky povrchovej úpravy.
Prečítajte si sprievodcu akceptáciou zariadeniaČasto kladené otázky o technike a nastavení BMS
Skontrolujte realizovateľnosť profilu, náčrt a továrenskú prípravu potrebnú na inštaláciu a uvedenie do prevádzky.
Prečítajte si často kladené otázky o možnostiach a nastavení BMS09 · Pripravte užitočnú diskusiu
Pošlite stručný popis výroby profilu krabice
Ukážte, čo potrebujete urobiť a ako sa objednávky opakujú. Tieto vstupy spájajú vašu sekciu s tvarovacou trasou a rozsahom vybavenia.
V prípade výroby v Spojených štátoch, Saudskej Arábii, Rusku, Indii alebo Mexiku zahrňte do toho istého listu skutočné umiestnenie závodu, elektrické napájanie a požadovanú dokumentáciu k stroju.
- 1. Hotová časť a rozhrania
Kótovaný výkres alebo vzorka; vnútorná/vonkajšia základňa, jednotky, uhly stien, polomery, detaily hrán, protiľahlé časti a revízia výkresu.
- 2. Materiál a povrchová úprava
Akosť alebo zliatina/temper; hrúbka v mm alebo palcoch, základný kov/potiahnutý základ a tolerancia; mechanické vlastnosti, povlak, film a viditeľná plocha.
- 3. Dĺžky a prijatie
Požadované dĺžky, tolerancie výkresu a prierezu, konca rezu, povrchu a kontroly lícovania potrebné pre predajné diely.
- 4. Opakujte objednávky a varianty
Dopyt po profile, veľkosť šarže, frekvencia variantov a predajné kusy alebo metre za smenu; zahŕňajú trvanie zmeny, personálne obsadenie a predpoklady manipulácie.
- 5. Skladové a extra operácie
Dodávka zvitkov alebo rezaných plechov, dostupné šírky, ak sú známe, a požadovaný výstup, koncovka, roh alebo spojovacie operácie.
- 6. Miesto a manipulácia
Pracovná plocha, podpera a zdvíhanie dlhých častí; skutočné napätie, frekvencia a fáza; miesto určenia, potreby inštalácie a projektovú dokumentáciu strojového zariadenia.
Otázky o stroji na odkvapové žľaby
Pojmy opisujú rôzne aspekty a môžu sa prekrývať. Rámček opisuje prierez; výroba bezšvíkových žľabov tvorí dĺžky zo zvitku bez spoja pozdĺž každého vytvoreného úseku; dažďový žľab popisuje použitie. Vývody, rohy a spojené vedenia stále potrebujú detaily pripojenia. Vyberajte podľa sekcie, materiálu a procesu, nie len podľa štítku.
Nie. Uveďte, na ktorý rozmer sa názov vzťahuje a uveďte skutočné rozmery v palcoch alebo mm. Profily zdieľajúce nominálny sedempalcový názov sa môžu líšiť v jasnom otvore, šírke základne, výškach stien, uhloch a okrajoch.
áno. Začnite s kótovaným náčrtom a fotografiami fyzickej vzorky. Označte jednotky, vnútorné/vonkajšie rozmery, materiál a detaily okrajov. BMS ponúka štúdie uskutočniteľnosti a skicovanie profilov ako súčasť vlastnej služby valcovania.
Tieto časti identifikujte samostatne. Hlavná trasa vytvárania žľabu sama osebe nedefinuje výstup, koncovku, roh alebo spojovacie operácie. Vložte požadované sekundárne nástroje alebo procesy do rozsahu zariadenia.
Na výkrese hotového dielu nastavte limity pre rozmery sekcií, uhly stien, dĺžku, oblúk/krútenie, rezané konce, konečnú úpravu a lícovanie. Definujte s dodávateľom podmienky podpory a merania. Menovitá veľkosť stroja alebo jediná všeobecná tolerancia nemôže definovať akceptáciu pre každý profil krabice.
Od sekcie po výrobu
Premeňte svoj profil boxu na produkčný brief
Zdieľajte kompletnú sekciu, špecifikáciu kovu a vzor opakovanej objednávky s BMS. Začnite cielenú diskusiu o tvarovacej trase, nástrojoch a rozsahu vybavenia pre vašu výrobu odkvapov.
