


Å dele en rulleformingslinje på tvers av to takprofiler er praktisk bare når fire forhold holder sammen: samme formingsfamilie og kveilbane; overgangstid liten mot minoritetsprofilens kjøretid; en bygning og forsyning som kan betjene den kombinerte linjen; og en godkjent førsteartikkelbetingelse etter hver endring. Mislykkes en og to dedikerte linjer er vanligvis kjøpet med lavere risiko.
Hva 'delt utstyr' betyr for en tolags takmaskin
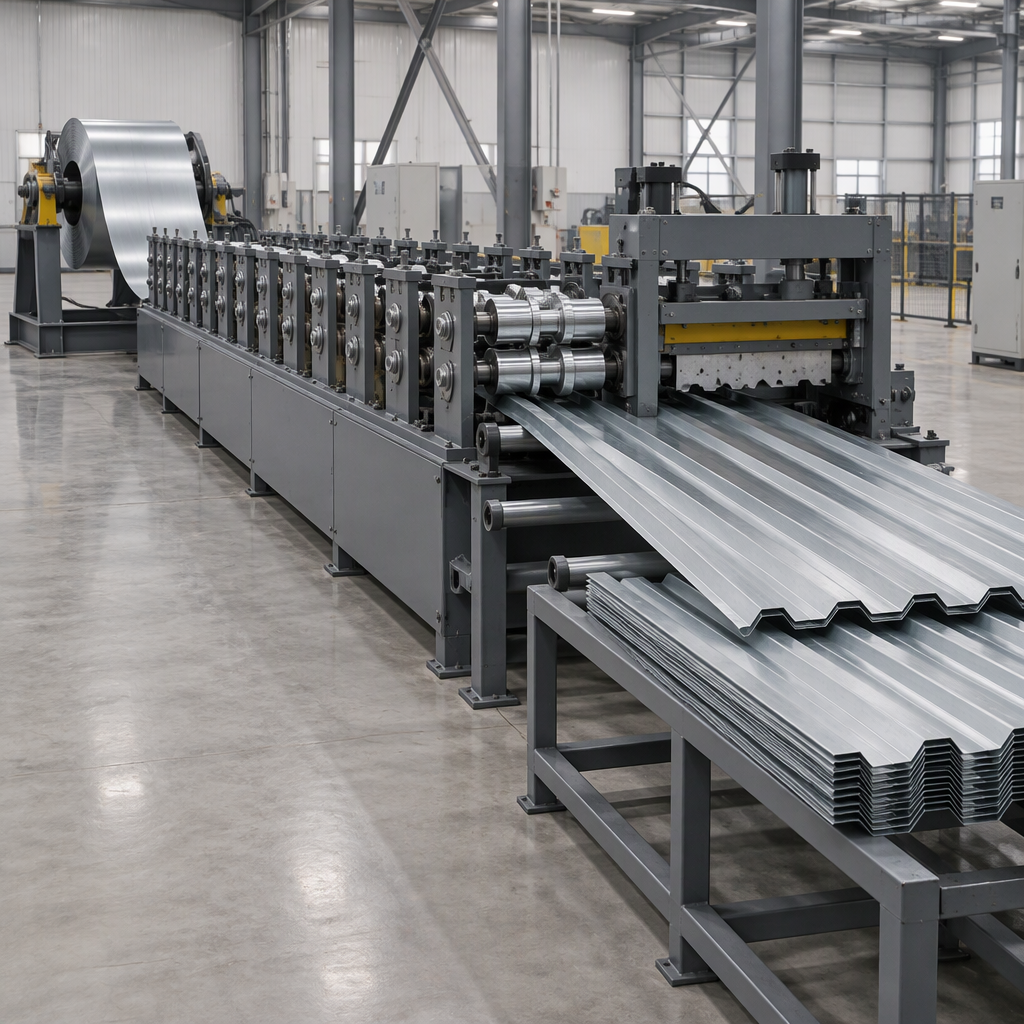
I denne veiledningen betyr en dobbeltlags (også kalt dobbeltdekker) takmaskin én formingslinje som bærer to sett med profileringsstasjoner og produserer en av de to takprofilene om gangen. Profilene deler ramme, drivverk, spolemating, avskjæring og kontroller; det som endres er verktøyet, innstillingene og oppsettarbeidet. Begrepet beskriver dette arrangementet med delt kapasitet, ikke en bestemt modell, antall stasjoner, linjehastighet eller toleranse.
Utstyrskataloger behandler arrangementet som en egen produktfamilie: BMS Machinery lister en dobbel dekks rulleformingsmaskin i sin egen kategori, sammen med maskiner for metalltak, purlin, stender og spor, takpanelpressing, takrenne- og mønehettemaskiner.
Én delt maskin
Hva deles: ramme, drivverk, spolemating, avskjæring og kontroller; den andre profilen legges til gjennom verktøy og innstillinger.
Oppsettsarbeid: hver veksling mellom profiler må gjentas og bevises på nytt.
Plass og forsyning: ett fotavtrykk og ett tilkoblingspunkt, men en lengre maskinkonvolutt og arbeidsplass for omstillinger.
Planlegging: begge profilene konkurrerer om samme maskintid.
Eksponering: ett sammenbrudd eller en feil innstilling stopper begge produktene.
To dedikerte linjer
Hva deles: ingenting; hver linje er bygget og innstilt for én profil.
Oppsettarbeid: ingen rutinemessig profilbytte; oppsettet er begrenset til spoleskift og normalt vedlikehold.
Plass og forsyning: to fotspor, to koblingspunkter og to installasjoner.
Planlegging: begge profilene kjøres uavhengig, inkludert i samme skift.
Eksponering: ett sammenbrudd stopper ett produkt, ikke begge.
Skjerm profilparet før du skjermer maskinen
To takprofiler kan bare dele én maskin når de tilhører samme formingsfamilie og kan løpe gjennom samme spolebane, innmatingsinngang, driv- og avskjæringsarrangement. Skjerm paret først: forskjellige materialbånd, panelbredder, forming-pass-tellinger eller avskjæringsarbeid gjør den delte rammen til et permanent kompromiss.
Byggekomponenter av metall produseres vanligvis på bestilling og sendes til stedet klare til å monteres, så profilblandingen følger prosjektplanen i stedet for én jevn utgang.
Profilparet bestemmer svaret.
- Sitter begge profilene i samme formingsfamilie, med kompatibel ribbegeometri og panelbredde?
- Overlapper materialtykkelsen og beleggsområdet på tvers av produktene du faktisk selger?
- Kan begge kjøre gjennom samme spolebredde og mateinngang uten å endre spolebanen?
- Kan en profil tolerere forming-pass teller de andre trenger?
- Er avskjærings-, hakk- eller stansearbeidet det samme for begge?
- Hvor mange meter, ordrer og produksjonskjøringer genererer hver profil i løpet av en måned?
- Er de to profilene noen gang påkrevd i samme skift eller på samme leveringsdato?
- Kan profilen endres eller avvikles i løpet av maskinens levetid?
Bytte, oppsett og gjennomstrømning: Samle inn data før du sammenligner
Ikke sammenlign alternativer på et oppgitt overgangstall. Mål tiden ditt eget mannskap tar, fra det siste gode panelet i profil A til det første godkjente panelet i profil B, og gang det deretter med endringene ordreboken din virkelig produserer.
Før noe manuelt arbeid på linjen, isoler den: slå av og koble fra gjeldende strømforsyning, bruk låse- og tagout-prosedyren, og utfør deretter bare tilgangs- og justeringstrinnene maskinhåndboken tillater. Vakter forblir montert, og ingen endring bør gjøres ved å strekke seg inn i en løpelinje eller ved å slå en forrigling.
- Fiks definisjonen. Siste gode panel av profil A til første godkjente panel av profil B.
- List opp hvert element. Spolebytte, gjenging, verktøybytte, roll-gap og stasjonsinnstilling, cut-off lengde, prøvestykker, måling og sign-off.
- Tid det gjentatte ganger. Minst tre vekslinger i hver retning, og legg merke til hvilken retning som er langsommere.
- Tell reelle overganger. Bruk antallet ordreboken din produsert i en vanlig måned, ikke antallet du foretrekker.
- Legg til den skjulte tiden. Oppstartsskrot, testlengder, ettermåling og avventing av kvalitetsbeslutning.
- Sammenlign med kjøretid. Sett månedlige overgangstimer ved siden av minoritetsprofilens driftstimer.
Område, fotavtrykk og verktøygrenser som bestemmer utformingen
En delt linje trenger vanligvis en lengre ramme, flere spoleposisjoner og mer oversiktlig gulv for overgangstilgang enn en enkeltprofilsmaskin. Hvis bygningen ikke kan gi den plassen, eller forsyningen ikke kan betjene den kombinerte lasten, kan deling tape på konstruksjon før den vinner på utstyr.
Sjekk disse før du sammenligner tilbud:
- Rammelengde og inn- og utløpsrommet foran og bak linen.
- Oppbevaring av spole, lasting og tråding ved siden av maskinen.
- Kran eller gaffeltruck tilgang til posisjonene der verktøy byttes.
- Inngående forsyningskapasitet, koblingspunkt og eventuell oppgradering skal lokal forsyningsmyndighet godkjenne.
- Krav til fundament, gulvbelastning og drenering fastsatt av maskinleverandør.
- Trykkluft, belysning og ventilasjon i arbeidsstillingene.
- Tydelig, bevoktet tilgang på hvert punkt en operatør må nå under et bytte.
Ta hver dimensjon, belastning og vurdering fra leverandøren og få anleggsingeniøren til å kontrollere dem mot den faktiske bygningen; lokale bygnings- og elektriske godkjenninger forblir hos dine egne myndigheter.
Sikkerhets-, inspeksjons- og vedlikeholdsplikter å bekrefte før du kjøper
Arbeidsutstyrsoppgaver starter før linjen leveres: konstruktører, installatører, innkjøpere, leverandører og brukere har alle del i å vurdere risiko og velge maskiner som kan betjenes, inspiseres og vedlikeholdes sikkert. En delt maskin legger til driftspunkter i stedet for å fjerne dem: to produkter betyr flere innstillingsposisjoner, hyppigere inngrep og en bytteprosedyre som i seg selv må være trygg.
Storbritannias Health and Safety Executive rammer beslutninger om arbeidsutstyr rundt vurdering av risiko, valg av riktig maskin og bruk av kontrolltiltak, og dens oversikt over utstyr og maskinveiledning henvender seg til designere, installatører, innkjøpere, leverandører og brukere.
Den samme regulatoren PUWER-veiledning dekker inspeksjon av arbeidsutstyr, vedlikehold, opplæring og kompetanse, og mobilt arbeidsutstyr. For en delt linje som oversettes til en dokumentert bytteprosedyre, vakthold som forblir komplett gjennom hver endring, operatører som er trent på begge profilene, og planlagt inspeksjon av ruller og innstillinger mot det mer krevende produktet.
Disse pliktene er fastsatt for Storbritannia. Hvis anlegget ditt opererer andre steder, spør din egen regulator, forsikringsgiver eller sikkerhetsrådgiver hvilke plikter som gjelder lokalt, og bekreft maskinens samsvarsdokumentasjon for ditt marked før forsendelse.
Kvalitets- og toleranserisikoer når to profiler deler én ressurs
Den største kvalitetsrisikoen ved en delt linje er at innstillingene går mellom produktene. Hver overgang reetablerer rullegap og stasjonsjustering, så hver retur til en profil må bevises på nytt før produksjonen fortsetter.
- Registrer referanseinnstillinger per profil. Lås verdiene for rullegap, stasjonsposisjoner og avskjæringslengde slik at en overgang kan repeteres i stedet for å gjenoppfinnes.
- Klokkerullens tilstand. Slitasje påvirker begge profilene, men det mer krevende produktet viser det vanligvis først; planlegge rulleinspeksjon og utskifting mot den profilen.
- Beskytt verktøy under omstilling. Ved gjentatt håndtering av kassetter og ruller oppstår skader og feiljusteringer.
- Definer godkjenning av første artikkel. Enig målene og akseptkriteriene for hver profil, og registrer dem etter hver overgang.
- Ta vare på godkjente prøver. Et beholdt panel per profil gjør drift synlig på en måte som tall alene kanskje ikke.
- Tell skrotet. Oppstartsskrot og ettermålingstid er reelle kostnader ved å dele og hører hjemme i sammenligningen.
Sammenligning av kostnadsomfang: Delt kapasitet versus to dedikerte linjer
Sammenlign de to alternativene på én identisk omfangsliste, ikke på maskinpris alene. Deling konsentrerer utgiftene i en enkelt større eiendel og flytter kostnadene til overgangsarbeid, oppstartsskrot og eksponering for enkeltpunktsfeil; to dedikerte linjer fordeler utgifter på to eiendeler, men fjern rutinemessig overgang og la hver linje tilpasses ett produkt.
| Omfangspunkt | En delt maskin | To dedikerte linjer |
|---|---|---|
| Utstyrsomfang | En ramme med verktøy og innstillinger for begge profilene | To komplette linjer, hver med sitt eget verktøy |
| Fundament og gulv | Én installasjon, lengre konvolutt, overgangstilgang | To installasjoner og to arbeidsområder |
| Innkommende forsyning | Én tilkobling som betjener den kombinerte lasten | To tilkoblinger, som kan være lettere å plassere separat |
| Spolehåndtering | Spoleposisjoner må passe til begge profilene; flere spolebytter per skift | Hver linje beholder sin egen spolesekvens |
| Byttearbeid | Gjentakende kostnad for hver overgang mellom profiler | Ingen rutinemessig profilbytte |
| Oppstartskrot | Test lengder og første artikkelpaneler på hver bryter | Konsentrert ved innledende oppsett og materialendringer |
| Vedlikehold og reservedeler | Ett program, en reservedelsliste, en maskin å ha tilgjengelig | To programmer og to reservedeler |
| Planleggingsfleksibilitet | Profiler konkurrerer om maskintid og må sekvenseres | Profiler kan kjøre parallelt eller i samme skift |
| Eksponering for sammenbrudd | En feil stopper begge produktene | En feil stopper ett produkt |
| Fremtidige produkter | Ny profil må passe til eksisterende ramme og verktøykonvolutt | Ny profil kan trenge en tredje linje eller en linjekonvertering |
Priser, avgifter, installasjons- og energikostnader varierer etter marked, konfigurasjon og leverandør, så summene må komme fra skriftlige tilbud. Be hver leverandør om å prise begge konfigurasjonene på samme linjeelementer og oppgi hvilken installasjon, igangkjøring og opplæring hver pris inkluderer.
Beslutningsvei: Når delt utstyr er praktisk
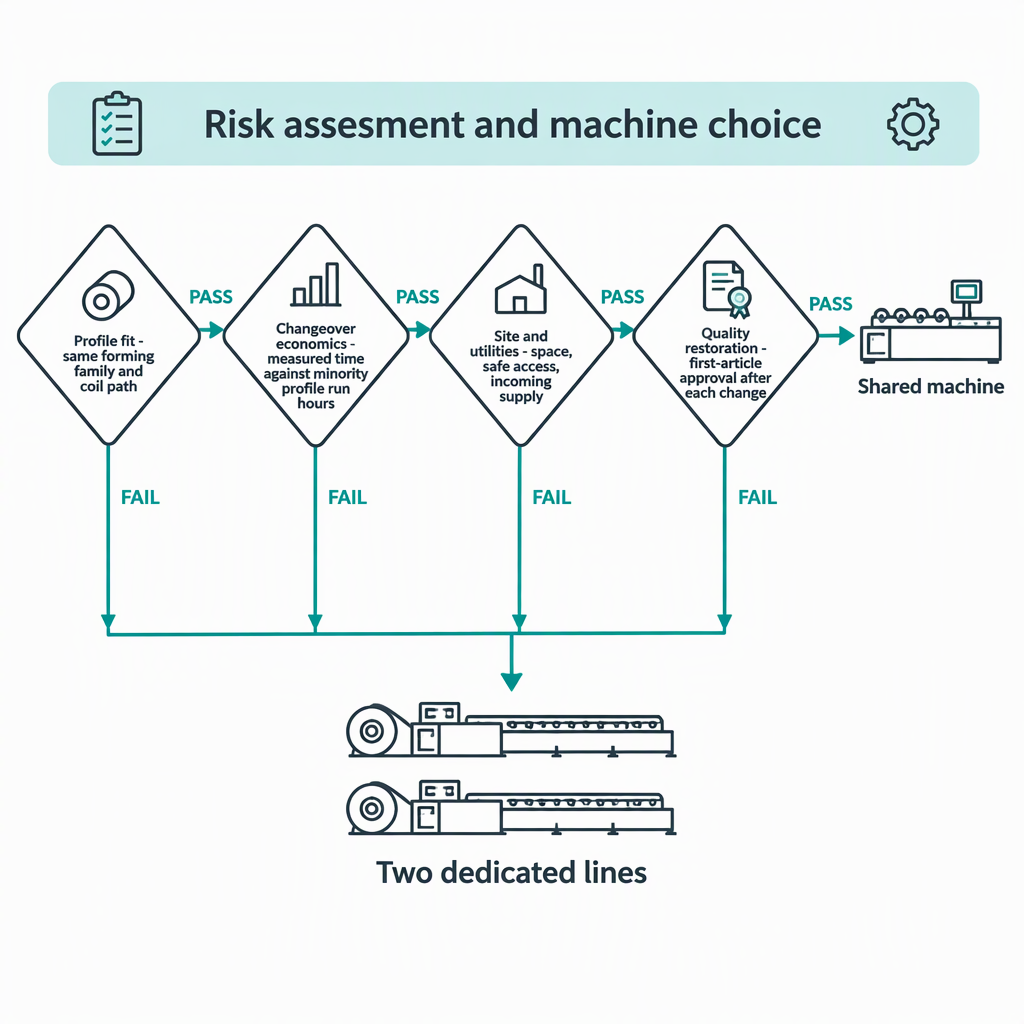
Delt utstyr er praktisk kun når alle fire portene nedenfor sender dine egne data videre. Hvis en port svikter, er to dedikerte linjer det tryggere kjøpet.
| Gate | Spørsmål å svare med dine egne data | Hvis det går | Hvis det mislykkes |
|---|---|---|---|
| Profiltilpasning | Deler begge profilene en formingsfamilie, spolebane, materialbånd og avskjæringsarbeid? | Fortsett til skifteporten | Planlegg to dedikerte linjer |
| Omstillingsøkonomi | Er målt omstillingstid, ganger det reelle byttetellingen, liten mot minoritetsprofilens driftstimer? | Fortsett til tomteporten | Vurder en dedikert linje for minoritetsprofilen |
| Nettsted og verktøy | Kan bygget og dets forsyning betjene én kombinert linje med sikker arbeidsadkomst? | Fortsett til kvalitetsporten | To mindre ledninger kan passe der en stor ledning ikke kan, eller byggearbeid må kostnadsberegnes |
| Kvalitetsrestaurering | Kan begge profilene etter hver overgang etterprøves mot avtalte kriterier i første artikkel? | Delt kapasitet er det praktiske valget | Hold profilene på separate eiendeler til oppsettet er bevist at det kan gjentas |
Behandle en port du ikke kan svare på fra dine egne data som åpen, ikke bestått, og bekreft oppgitte overgangstider og kvalitetssikringer før du bestiller.
Sjekkliste før kjøp for en delt takmaskin
Før du bestiller, gjør enhver forutsetning til noe en leverandør må svare skriftlig og du kan verifisere på dine egne profiler. Ingenting om overgangsprosedyren, vakthold, kriteriene i første artikkel eller installasjonsplikter skal hvile på en muntlig forsikring.
- Be om en demonstrasjon på egne profiltegninger og materiell, og time selv omstillingen.
- Be om den skriftlige overgangsprosedyren: hva som utveksles, hva som justeres og hva hvert trinn innebærer.
- Bekreft energiisolerings- og tilgangstrinnene i håndboken, og at alle beskyttelser forblir montert under normal produksjon.
- Avtal kriteriene i første artikkel og målemetoden for begge profilene før maskinen bygges.
- Få anleggskravene skriftlig, som dekker gulvbelastning, fundament, forsyningskapasitet, trykkluft og arbeidsavstander, og send dem til anleggsingeniøren din.
- Bekreft hvilken opplæring som er inkludert og hvem som skal overvåke de første produksjonsovergangene.
- Spør etter slitasje- og rullereservelisten, og anbefalte inspeksjonsintervaller for den mer krevende profilen.
- Spør etter installasjoner du kan kontakte eller besøke, og sjekk svarene uavhengig.
- Ha begge konfigurasjonene oppgitt på samme omfangsliste, slik at sammenligningen er som for like.
- Bekreft skriftlig hvem som håndterer transport, installasjon, igangkjøring og aksepttesting, og bekreft lokale godkjenninger med dine egne myndigheter.
Konklusjon
Å velge mellom en delt takmaskin og to dedikerte linjer er et planleggingsspørsmål før et utstyr. Der profiltilpasning, målt overgangstid, steds- og leveringsgrenser og kvalitet etter bytte ikke alle kan bevises fra dine egne data, fjerner to dedikerte linjer risikoen i stedet for å administrere den, og den kostnaden hører med i sammenligningen.
Ofte stilte spørsmål
Kjøpere som veier en delt taklinje stiller vanligvis de samme praktiske spørsmålene.
Hvor lang tid tar bytte mellom to takprofiler?
Det er ingen universell figur. Det avhenger av hvor mye av verktøyet som byttes i stedet for å justeres, hvor mange innstillinger som må reetableres, hvordan spolen endres og hvor lang tid det tar å godkjenne første artikkel i anlegget ditt. Behandle et enkelt nummer som er oppgitt uten disse betingelsene som ubrukelig. Be leverandøren om å demonstrere en overgang på dine egne profiler, time den med ditt eget mannskap i begge retninger, og bruk den målte tiden i kostnadssammenligningen.
Er deling fortsatt fornuftig for lavvolum eller tilpasset takarbeid?
Det kan, og lavt volum er ofte der deling ser mest attraktivt ut, fordi en annen linje kanskje aldri blir opptatt nok til å rettferdiggjøre seg selv. Byttefrekvens avgjør svaret: små bestillinger på to profiler mange ganger i måneden akkumulerer byttearbeid og skrap, så det koster en dedikert linje for den høyere frekvensprofilen, mens lange kampanjer noen ganger i året fortsetter å dele praktisk.
Hvordan verifiserer vi en leverandørs kapasitetspåstander før vi tror på dem?
Be om bevis du kan sjekke uavhengig i stedet for en beskrivelse: en tidsbestemt demonstrasjon av materialet ditt, den skriftlige overgangsprosedyren, maskinens samsvarsdokumentasjon for ditt marked, kriteriene i første artikkel og installasjoner du kan kontakte. Sett de avtalte ytelsespostene inn i kjøpsdokumentene som akseptkriterier, og der et krav ikke kan påvises før kjøpet, behandle det som ubevist og pris risikoen deretter.
Når bør vi velge to dedikerte linjer i stedet?
Velg to dedikerte linjer når profilene ikke deler en formende familie eller spolebane, når målt overgangstid er signifikant mot minoritetsprofilens driftstimer, når bygningen eller forsyningen ikke kan betjene én kombinert linje, eller når førsteartikkelkvaliteten ikke kan gjenopprettes pålitelig etter hver endring. To linjer gir også mening når begge profilene må produseres parallelt, eller når ett sammenbrudd som stopper begge produktene ville være uakseptabelt for kundene dine.
Hva gjør to takprofiler kompatible nok til å dele én maskin?
Den praktiske testen er den delte banen: samme spolebredde og innmating, materialtykkelse og belegningsbånd som overlapper over profilene du faktisk selger, en kompatibel ribbegeometrifamilie, og avskjærings-, hakk- eller stansearbeid som begge produktene kan gjennomgå. Hvis en profil trenger ekstra operasjoner eller et annet materialbånd, må disse operasjonene håndteres andre steder eller den delte rammen må spesifiseres rundt det mer krevende produktet.
Hvordan påvirker spoleendringer beslutningen om delt utstyr?
Hver profilendring fører vanligvis med seg et spoleskifte, så den delte saken bærer begge kostnadene på samme bryter. Mål spolebyttet som en del av byttet, sjekk hvor mange spoleposisjoner linjen kan holde, og bekreft at oppføringen godtar begge spolebreddene uten ombygging.
Hva må vi bekrefte om bygningen vår før vi kjøper en delt maskin?
Bekreft maskinkonvolutten og arbeidsavstander, fundament- og gulvbelastningen, innkommende elektrisk kapasitet og tilkoblingspunkt, trykkluft og sikker tilgang i hver posisjon en operatør må nå under en omstilling. Disse kommer fra leverandørens data og anleggsingeniørens vurdering, og enhver bygningsendring eller forsyningsoppgradering trenger lokal godkjenning før installasjonen starter.


