


দুটা ছাদৰ প্ৰফাইলৰ ওপৰেৰে এটা ৰোল ফৰ্মিং লাইন ভাগ কৰাটো ব্যৱহাৰিক হয় যেতিয়া চাৰিটা অৱস্থা একেলগে থাকে: একেটা ফৰ্মিং পৰিয়াল আৰু কইল পথ; সংখ্যালঘু আলেখ্যনৰ চলন সময়ৰ বিপৰীতে পৰিৱৰ্তন সময় সৰু; সংযুক্ত লাইনটোক সেৱা আগবঢ়াব পৰা এটা অট্টালিকা আৰু যোগান; আৰু প্ৰতিটো পৰিৱৰ্তনৰ পিছত এটা অনুমোদিত প্ৰথম প্ৰবন্ধৰ চৰ্ত। যিকোনো এটা আৰু দুটা নিৰ্দিষ্ট লাইন বিফল হোৱাটো সাধাৰণতে কম বিপদজনক ক্ৰয়।
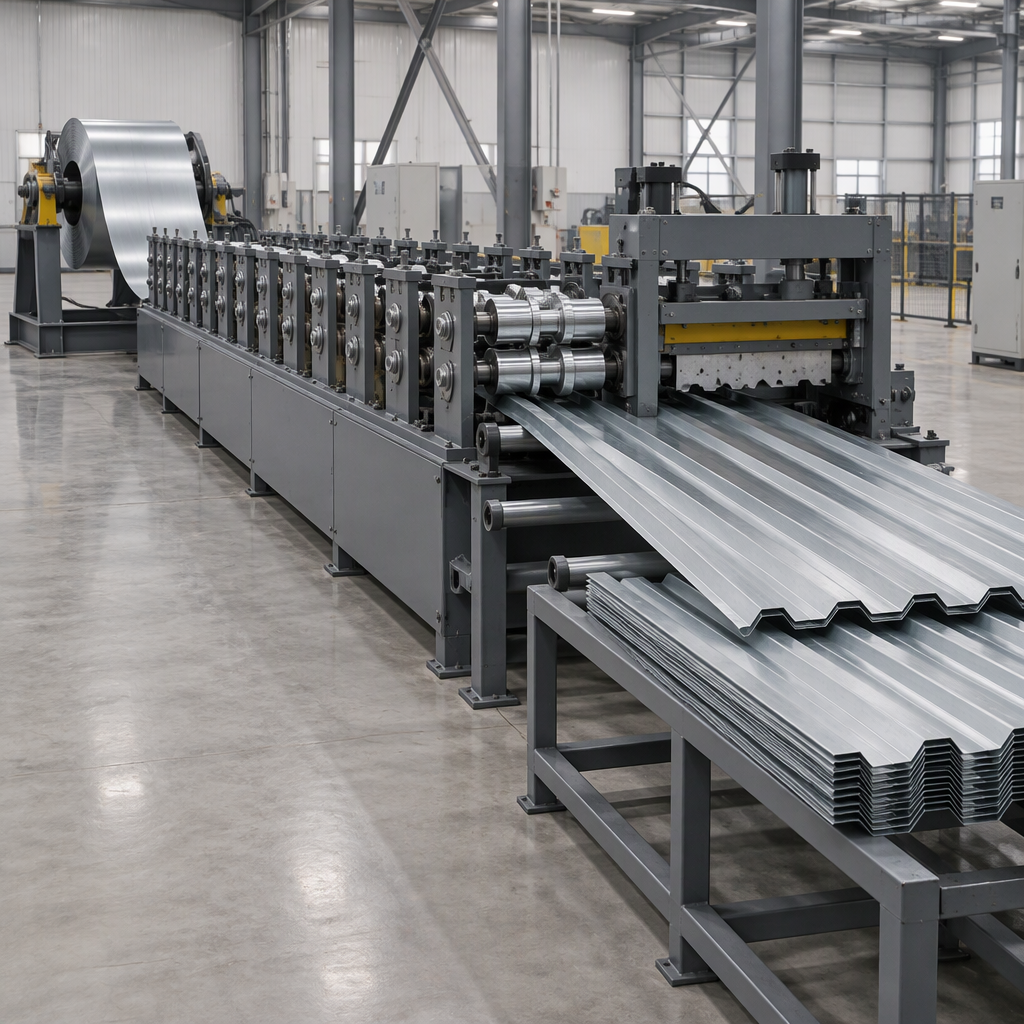
ডাবল-লেয়াৰ ছাদ মেচিনৰ বাবে ‘শ্বেয়াৰ ইকুইপমেণ্ট’ৰ অৰ্থ কি
এই গাইডত এটা ডাবল-লেয়াৰ (ডাবল-ডেক বুলিও কোৱা হয়) ছাদ মেচিনৰ অৰ্থ হৈছে এটা ফৰ্মিং লাইন যিয়ে দুটা ছেট প্ৰফাইলিং ষ্টেচন কঢ়িয়াই লৈ ফুৰে আৰু এটা সময়ত দুটা ছাদৰ প্ৰফাইলৰ এটা উৎপন্ন কৰে। প্ৰফাইলসমূহে ফ্ৰেম, ড্ৰাইভ, কইল ফিড, কাট-অফ আৰু নিয়ন্ত্ৰণসমূহ অংশীদাৰী কৰে; কি সলনি হয় সেয়া হৈছে সঁজুলি, সংহতি আৰু প্ৰতিষ্ঠা কাম। এই শব্দটোৱে সেই অংশীদাৰী-সামৰ্থ্য ব্যৱস্থাক বৰ্ণনা কৰে, কোনো বিশেষ মডেল, ষ্টেচনৰ সংখ্যা, লাইনৰ গতি বা সহনশীলতাক নহয়।
সঁজুলিৰ কেটেলগে ব্যৱস্থাটোক এটা পৃথক পণ্য পৰিয়াল হিচাপে গণ্য কৰে: বিএমএছ মেচিনেৰীয়ে নিজৰ শ্ৰেণীত ডাবল ডেক ৰোল ফৰ্মিং মেচিনৰ তালিকা প্ৰস্তুত কৰে, লগতে মেটাল ছাদ, পাৰ্লিন, ষ্টড-এণ্ড-ট্ৰেক, ছাদৰ পেনেল ক্ৰীম্পিং, নালা আৰু ৰিজ কেপ মেচিন।
এটা শ্বেয়াৰ কৰা মেচিন
কি শ্বেয়াৰ কৰা হয়: ফ্ৰেম, ড্ৰাইভ, কইল ফিড, কাট-অফ আৰু নিয়ন্ত্ৰণ; দ্বিতীয় আলেখ্যন সঁজুলি আৰু সংহতিসমূহৰ যোগেদি যোগ কৰা হয়।
প্ৰতিষ্ঠা কাৰ্য্য: আলেখ্যনসমূহৰ মাজৰ প্ৰতিটো চুইচ পুনৰাবৃত্তি আৰু পুনৰ প্ৰমাণিত হব লাগিব।
স্থান আৰু যোগান: এটা ফুটপ্ৰিণ্ট আৰু এটা সংযোগ বিন্দু, কিন্তু এটা দীঘল মেচিন খাম আৰু চেঞ্জ অভাৰৰ বাবে কামৰ স্থান।
পৰিকল্পনা: দুয়োটা প্ৰফাইলে একেটা মেচিন সময়ৰ বাবে প্ৰতিযোগিতা কৰে।
এক্সপোজাৰ: এটা ব্ৰেকডাউন বা এটা ভুল ছেটিঙে দুয়োটা প্ৰডাক্ট বন্ধ কৰি দিয়ে।
দুটা নিবেদিত শাৰী
কি ভাগ কৰা হয়: একোৱেই নহয়; প্ৰতিটো শাৰী এটা প্ৰফাইলৰ বাবে নিৰ্মাণ আৰু টিউন কৰা হয়।
ছেটআপৰ কাম: কোনো ৰুটিন আলেখ্যন পৰিবৰ্তন নাই; ছেটআপ কইল সলনি আৰু সাধাৰণ ৰক্ষণাবেক্ষণত সীমাবদ্ধ।
স্থান আৰু যোগান: দুটা ফুটপ্ৰিণ্ট, দুটা সংযোগ বিন্দু আৰু দুটা ইনষ্টলেচন।
পৰিকল্পনা: দুয়োটা প্ৰফাইল একেটা শ্বিফটকে ধৰি স্বতন্ত্ৰভাৱে চলি থাকে।
এক্সপ’জাৰ: এটা ব্ৰেকডাউনে এটা প্ৰডাক্ট বন্ধ কৰে, দুয়োটা নহয়।
আপুনি মেচিন পৰ্দা কৰাৰ আগতে আলেখ্যন যোৰ পৰ্দা কৰক
দুটা ছাদৰ প্ৰফাইলে এটা মেচিন ভাগ কৰিব পাৰে যেতিয়া সিহঁত একেটা ফৰ্মিং পৰিয়ালৰ অন্তৰ্গত হয় আৰু একেটা কইল পথ, ফিড প্ৰৱেশ, ড্ৰাইভ আৰু কাট-অফ ব্যৱস্থাৰ মাজেৰে চলিব পাৰে। প্ৰথমে যোৰটো স্ক্ৰীণ কৰক: বিভিন্ন সামগ্ৰীৰ বেণ্ড, পেনেলৰ প্ৰস্থ, ফৰ্মিং-পাছ কাউণ্ট বা কাট-অফ কামে অংশীদাৰী ফ্ৰেমক এটা স্থায়ী আপোচ কৰে।
ধাতুৰ নিৰ্মাণৰ উপাদানসমূহ সাধাৰণতে অৰ্ডাৰ অনুসৰি নিৰ্মাণ কৰা হয় আৰু একত্ৰিত কৰিবলৈ সাজু হৈ থকা ঠাইলৈ প্ৰেৰণ কৰা হয়, গতিকে প্ৰফাইল মিশ্ৰণে এটা স্থিৰ আউটপুটৰ পৰিৱৰ্তে প্ৰকল্পৰ সময়সূচী অনুসৰণ কৰে।
প্ৰফাইল যোৰে উত্তৰটো নিৰ্ধাৰণ কৰে।
- দুয়োটা প্ৰফাইল একেটা গঠন পৰিয়ালত বহি থাকেনে, সামঞ্জস্যপূৰ্ণ ৰিব জ্যামিতি আৰু পেনেলৰ প্ৰস্থৰ সৈতে?
- আপুনি প্ৰকৃততে বিক্ৰী কৰা সামগ্ৰীসমূহৰ মাজত তেওঁলোকৰ সামগ্ৰীৰ বেধ আৰু আৱৰণৰ পৰিসৰ ওভাৰলেপ হয়নে?
- দুয়োটা একে কইল প্ৰস্থ আৰু ফিড এণ্ট্ৰিৰ মাজেৰে কইলৰ পথ সলনি নকৰাকৈ চলিব পাৰিবনে?
- এটা প্ৰফাইলে ফৰ্মিং-পাছ কাউণ্ট আনটো প্ৰয়োজন সহ্য কৰিব পাৰিবনে?
- কাট অফ, নটচিং বা পাঞ্চিং কাম দুয়োটাৰে বাবে একে নেকি?
- প্ৰতিটো প্ৰফাইলে এমাহত কিমান মিটাৰ, অৰ্ডাৰ আৰু প্ৰডাকচন ৰান সৃষ্টি কৰে?
- প্ৰফাইল দুটা কেতিয়াবা একেটা শ্বিফটতে বা একেটা ডেলিভাৰী ডেটত প্ৰয়োজন হয়নে?
- মেচিনৰ জীৱনকালৰ ভিতৰত প্ৰফাইল সলনি বা বন্ধ কৰা হ'ব পাৰেনে?
চেঞ্জঅভাৰ, ছেটআপ আৰু থ্ৰুপুট: আপুনি তুলনা কৰাৰ আগতে তথ্য সংগ্ৰহ কৰক
উদ্ধৃত চেঞ্জঅভাৰ ফিগাৰত বিকল্পসমূহ তুলনা নকৰিব। আপোনাৰ নিজৰ ক্ৰুৱে লোৱা সময় জুখিব, প্ৰফাইল A ৰ শেষৰ ভাল পেনেলৰ পৰা প্ৰফাইল B ৰ প্ৰথম অনুমোদিত পেনেললৈকে, তাৰ পিছত ইয়াক আপোনাৰ অৰ্ডাৰ বুকত প্ৰকৃততে উৎপন্ন কৰা চেঞ্জঅভাৰৰ দ্বাৰা গুণ কৰক।
লাইনত যিকোনো হস্তচালিত কামৰ আগতে, ইয়াক পৃথক কৰক: প্ৰযোজ্য শক্তি যোগান বন্ধ কৰক আৰু বিচ্ছিন্ন কৰক, আপোনাৰ লকআউট আৰু টেগআউট পদ্ধতি প্ৰয়োগ কৰক, আৰু তাৰ পিছত কেৱল মেচিন হাতৰ দ্বাৰা অনুমতি দিয়া অভিগম আৰু সমন্বয় পদক্ষেপসমূহ সম্পন্ন কৰক। গাৰ্ডবোৰ ফিট হৈ থাকে, আৰু ৰান লাইনত হাত দি বা ইন্টাৰলকক পৰাস্ত কৰি কোনো পৰিৱৰ্তন কৰিব নালাগে।
- সংজ্ঞাটো ঠিক কৰক। প্ৰফাইল A ৰ শেষৰ ভাল পেনেলৰ পৰা প্ৰফাইল B ৰ প্ৰথম অনুমোদিত পেনেললৈকে।
- প্ৰতিটো উপাদান তালিকাভুক্ত কৰক। কইল সলনি, থ্ৰেডিং, সঁজুলি বিনিময়, ৰোল-গেপ আৰু ষ্টেচন ছেটিং, কাট-অফ দৈৰ্ঘ্য, পৰীক্ষাৰ টুকুৰা, জোখ আৰু চাইন-অফ।
- বাৰে বাৰে সময় দিয়ক। প্ৰতিটো দিশত অন্ততঃ তিনিটা পৰিৱৰ্তন, আৰু কোনটো দিশ লেহেমীয়া হোৱাটো লক্ষ্য কৰক।
- প্ৰকৃত পৰিৱৰ্তন গণনা কৰক। আপোনাৰ অৰ্ডাৰ বুকখনে সাধাৰণ মাহত প্ৰস্তুত কৰা গণনা ব্যৱহাৰ কৰক, আপুনি পছন্দ কৰা গণনা ব্যৱহাৰ কৰক।
- লুকাই থকা সময়খিনি যোগ কৰক। ষ্টাৰ্ট-আপ স্ক্ৰেপ, পৰীক্ষাৰ দৈৰ্ঘ্য, পুনৰ জোখ-মাখ আৰু গুণগত মানৰ সিদ্ধান্তৰ বাবে অপেক্ষা কৰা।
- ৰান টাইমৰ সৈতে তুলনা কৰক। সংখ্যালঘু প্ৰফাইলৰ চলি থকা সময়ৰ কাষত মাহেকীয়া চেঞ্জঅভাৰৰ সময় ৰাখক।
চাইট, ফুটপ্ৰিণ্ট আৰু ইউটিলিটি সীমা যিয়ে পৰিকল্পনা নিৰ্ধাৰণ কৰে
এটা অংশীদাৰী লাইনক সাধাৰণতে এটা একক-প্ৰফাইল মেচিনতকৈ চেঞ্জঅভাৰ অভিগমৰ বাবে এটা দীঘল ফ্ৰেম, অধিক কইলৰ অৱস্থান আৰু অধিক স্পষ্ট মজিয়াৰ প্ৰয়োজন হয়। যদি অট্টালিকাই সেই ঠাইখিনি দিব নোৱাৰে, বা যোগানে সংযুক্ত বোজা সেৱা আগবঢ়াব নোৱাৰে, তেন্তে সঁজুলিত জয়ী হোৱাৰ আগতে নিৰ্মাণৰ ক্ষেত্ৰত শ্বেয়াৰিং হেৰুৱাব পাৰে।
উদ্ধৃতিসমূহ তুলনা কৰাৰ আগতে এইবোৰ পৰীক্ষা কৰক:
- ফ্ৰেমৰ দৈৰ্ঘ্য আৰু লাইনৰ সন্মুখ আৰু পিছফালে ৰান-ইন আৰু ৰান-আউট স্থান।
- মেচিনৰ কাষত কইল সংৰক্ষণ, লোডিং আৰু থ্ৰেডিং প্ৰৱেশ।
- টুলিং বিনিময় কৰা স্থানসমূহলৈ ক্ৰেন বা ফৰ্কলিফ্টৰ প্ৰৱেশ।
- অহা যোগান ক্ষমতা, সংযোগ বিন্দু আৰু যিকোনো উন্নীতকৰণ স্থানীয় যোগান কৰ্তৃপক্ষই অনুমোদন কৰিব লাগিব।
- মেচিন যোগানকাৰীয়ে নিৰ্ধাৰণ কৰা ভেটি, মজিয়া লোডিং আৰু নিষ্কাশনৰ প্ৰয়োজনীয়তা।
- কৰ্মস্থলীত সংকোচিত বায়ু, পোহৰ আৰু বায়ু চলাচল।
- চেঞ্জ অভাৰৰ সময়ত এজন অপাৰেটৰে পোৱা প্ৰতিটো বিন্দুতে স্পষ্ট, পহৰাদাৰী প্ৰৱেশ।
যোগানকাৰীৰ পৰা প্ৰতিটো মাত্ৰা, লোড আৰু ৰেটিং লওক আৰু আপোনাৰ উদ্যোগৰ অভিযন্তাক প্ৰকৃত অট্টালিকাৰ বিপৰীতে পৰীক্ষা কৰিবলৈ দিয়ক; স্থানীয় বিল্ডিং আৰু বৈদ্যুতিক অনুমোদন আপোনাৰ নিজৰ কৰ্তৃপক্ষৰ হাতত থাকিব।
আপুনি কিনাৰ আগতে নিশ্চিত কৰিবলগীয়া সুৰক্ষা, পৰিদৰ্শন আৰু ৰক্ষণাবেক্ষণৰ কৰ্তব্য
লাইনটো ডেলিভাৰী কৰাৰ আগতেই কামৰ সঁজুলিৰ কৰ্তব্য আৰম্ভ হয়: ডিজাইনাৰ, ইনষ্টলাৰ, ক্ৰেতা, যোগানকাৰী আৰু ব্যৱহাৰকাৰী সকলোৰে বিপদৰ মূল্যায়ন আৰু নিৰাপদে চলাব পৰা, পৰিদৰ্শন কৰিব পৰা আৰু ৰক্ষণাবেক্ষণ কৰিব পৰা যন্ত্ৰপাতি বাছনি কৰাত অংশ থাকে। এটা শ্বেয়াৰ কৰা মেচিনে ডিউটি পইণ্ট আঁতৰোৱাৰ পৰিৱৰ্তে যোগ কৰে: দুটা প্ৰডাক্টৰ অৰ্থ হ'ল অধিক ছেটিং পজিচন, অধিক সঘনাই হস্তক্ষেপ আৰু এটা চেঞ্জঅভাৰ পদ্ধতি যিটো নিজেই নিৰাপদ হ'ব লাগিব।
যুক্তৰাজ্যৰ স্বাস্থ্য আৰু সুৰক্ষা কাৰ্যবাহীয়ে কামৰ সঁজুলিৰ সিদ্ধান্তসমূহ বিপদৰ মূল্যায়ন, সঠিক মেচিন বাছনি কৰা আৰু নিয়ন্ত্ৰণ ব্যৱস্থা প্ৰয়োগ কৰা, আৰু ইয়াৰ অভাৰভিউৰ আশে-পাশে ফ্ৰেমৱৰ্ক কৰে সঁজুলি আৰু মেচিনেৰী গাইডেন্সে ডিজাইনাৰ, ইনষ্টলাৰ, ক্ৰেতা, যোগানকাৰী আৰু ব্যৱহাৰকাৰীসকলক সম্বোধন কৰে।
একেটা নিয়ন্ত্ৰকৰ PUWER গাইডেন্সে কৰ্ম সঁজুলি পৰিদৰ্শন, ৰক্ষণাবেক্ষণ, প্ৰশিক্ষণ আৰু দক্ষতা, আৰু ভ্ৰাম্যমাণ কৰ্ম সঁজুলিসমূহ সামৰি লয়। এটা অংশীদাৰী লাইনৰ বাবে যি এটা নথিভুক্ত পৰিৱৰ্তন পদ্ধতিলৈ অনুবাদ কৰে, প্ৰতিটো পৰিবৰ্তনৰ মাজেৰে সম্পূৰ্ণ হৈ থকা গাৰ্ডিং, অপাৰেটৰসকলে দুয়োটা প্ৰফাইলত প্ৰশিক্ষণ দিয়া, আৰু অধিক দাবীদাৰ পণ্যৰ বিৰুদ্ধে ৰোল আৰু ছেটিংছৰ পৰিকল্পিত পৰিদৰ্শন।
এই কৰ্তব্যসমূহ যুক্তৰাজ্যৰ বাবে নিৰ্ধাৰণ কৰা হৈছে। যদি আপোনাৰ উদ্যোগটো অন্য ঠাইত চলি থাকে, তেন্তে আপোনাৰ নিজৰ নিয়ন্ত্ৰক, বীমা কোম্পানী বা সুৰক্ষা উপদেষ্টাক সুধিব যে কোনবোৰ কৰ্তব্য স্থানীয়ভাৱে প্ৰযোজ্য, আৰু চালানৰ পূৰ্বে আপোনাৰ বজাৰৰ বাবে মেচিনৰ অনুসৰণ নথিপত্ৰ নিশ্চিত কৰক।
গুণগত মান আৰু সহনশীলতাৰ বিপদ যেতিয়া দুটা প্ৰফাইলে এটা সম্পত্তি ভাগ কৰে
শ্বেয়াৰ কৰা লাইনৰ মূল গুণগত মানৰ বিপদ হ'ল যে ছেটিংছ প্ৰডাক্টৰ মাজত ড্ৰিফ্ট হয়। প্ৰতিটো পৰিৱৰ্তনে ৰোল ফাঁক আৰু ষ্টেচন প্ৰান্তিককৰণ পুনৰ প্ৰতিষ্ঠা কৰে, গতিকে এটা প্ৰফাইললৈ প্ৰতিটো উভতি অহাটো উৎপাদন চলি থকাৰ আগতে পুনৰ প্ৰমাণ কৰিব লাগিব।
- প্ৰতিটো আলেখ্যনত প্ৰসংগ সংহতিসমূহ ৰেকৰ্ড কৰক। ৰোল ফাঁক, ষ্টেচনৰ অৱস্থান আৰু কাট-অফ দৈৰ্ঘ্যৰ বাবে মানসমূহ লক কৰক যাতে এটা পৰিৱৰ্তন পুনৰ উদ্ভাৱন কৰাৰ পৰিৱৰ্তে পুনৰাবৃত্তিযোগ্য হয়।
- ঘড়ীৰ ৰোলৰ অৱস্থা। পৰিধানে দুয়োটা প্ৰফাইলত প্ৰভাৱ পেলায়, কিন্তু অধিক চাহিদাপূৰ্ণ সামগ্ৰীয়ে সাধাৰণতে প্ৰথমে দেখুৱায়; সেই প্ৰফাইলৰ বিপৰীতে ৰোল পৰিদৰ্শন আৰু সলনি কৰাৰ পৰিকল্পনা কৰক।
- চেঞ্জঅভাৰৰ সময়ত টুলিং সুৰক্ষিত কৰক। কেছেট আৰু ৰোল বাৰে বাৰে চম্ভালিলেই ক্ষতি আৰু ভুল প্ৰান্তিককৰণ দেখা দিয়ে।
- প্ৰথম-প্ৰবন্ধৰ অনুমোদনৰ সংজ্ঞা দিয়া। প্ৰতিটো আলেখ্যনৰ বাবে জোখ আৰু গ্ৰহণৰ মাপকাঠীসমূহ একমত কৰক, আৰু প্ৰতিটো পৰিৱৰ্তনৰ পিছত সিহতক লিপিবদ্ধ কৰক।
- অনুমোদিত নমুনা ৰাখক। প্ৰতিটো আলেখ্যনত এটা ৰখা পেনেলে ড্ৰিফ্টক এনেদৰে দৃশ্যমান কৰে যে কেৱল সংখ্যাই নহ'বও পাৰে।
- স্ক্ৰেপটো গণনা কৰক। ষ্টাৰ্ট-আপ স্ক্ৰেপ আৰু পুনৰ জোখাৰ সময় ভাগ-বতৰা কৰাৰ প্ৰকৃত খৰচ আৰু তুলনাৰ অন্তৰ্গত।
খৰচৰ পৰিসৰ তুলনা কৰা: অংশীদাৰী সামৰ্থ্য বনাম দুটা নিৰ্দিষ্ট লাইন
কেৱল মেচিনৰ মূল্যত নহয়, এটা একে ধৰণৰ পৰিসৰৰ তালিকাত দুয়োটা বিকল্প তুলনা কৰক। শ্বেয়াৰিঙে খৰচক একক বৃহৎ সম্পত্তিত কেন্দ্ৰীভূত কৰে আৰু খৰচক চেঞ্জঅভাৰ লেবাৰ, ষ্টাৰ্ট-আপ স্ক্ৰেপ আৰু একক-পইণ্ট বিফলতাৰ এক্সপ'জাৰলৈ স্থানান্তৰিত কৰে; দুটা ডেডিকেটেড লাইনে দুটা সম্পত্তিৰ মাজেৰে খৰচ বিয়পাই দিয়ে কিন্তু ৰুটিন চেঞ্জঅভাৰ আঁতৰাই প্ৰতিটো লাইনক এটা প্ৰডাক্টৰ সৈতে টিউন কৰিবলৈ দিয়ক।
| স্কোপ বস্তু | এটা শ্বেয়াৰ কৰা মেচিন | দুটা নিৰ্দিষ্ট লাইন |
|---|---|---|
| সঁজুলিৰ পৰিসৰ | দুয়োটা আলেখ্যনৰ বাবে সঁজুলি আৰু সংহতিসমূহৰ সৈতে এটা ফ্ৰেম | দুটা সম্পূৰ্ণ লাইন, প্ৰত্যেকৰে নিজস্ব সঁজুলি |
| ভেটি আৰু মজিয়া | এটা ইনষ্টলেচন, দীঘল খাম, চেঞ্জঅভাৰ অভিগম | দুটা ইনষ্টলেচন আৰু দুটা কৰ্মক্ষেত্ৰ |
| অহা যোগান | সংযুক্ত লোড সেৱা আগবঢ়োৱা এটা সংযোগ | দুটা সংযোগ, যিবোৰ পৃথকে পৃথকে চাইট কৰাটো সহজ হ’ব পাৰে |
| কইল হেণ্ডলিং | কইলৰ অৱস্থান দুয়োটা প্ৰফাইলৰ বাবে উপযুক্ত হ'ব লাগিব; প্ৰতিটো শ্বিফটত অধিক কইল সলনি হয় | প্ৰতিটো ৰেখাই নিজৰ নিজৰ কইল ক্ৰম ৰাখে |
| পৰিৱৰ্তন শ্ৰম | প্ৰফাইলসমূহৰ মাজত প্ৰতিটো চুইচত পুনৰাবৃত্তিমূলক খৰচ | কোনো ৰুটিন প্ৰফাইল চেঞ্জঅভাৰ নাই |
| ষ্টাৰ্ট-আপ স্ক্ৰেপ | প্ৰতিটো চুইচত পৰীক্ষাৰ দৈৰ্ঘ্য আৰু প্ৰথম-প্ৰবন্ধ পেনেল | প্ৰাৰম্ভিক ছেটআপ আৰু সামগ্ৰীৰ পৰিৱৰ্তনত কেন্দ্ৰীভূত |
| ৰক্ষণাবেক্ষণ আৰু অতিৰিক্ত | এটা প্ৰগ্ৰেম, এটা স্পেয়াৰ লিষ্ট, এটা মেচিন উপলব্ধ ৰাখিবলৈ | দুটা প্ৰগ্ৰেম আৰু দুটা স্পেয়াৰ হোল্ডিং |
| পৰিকল্পনাৰ নমনীয়তা | প্ৰফাইলসমূহে মেচিনৰ সময়ৰ বাবে প্ৰতিযোগিতা কৰে আৰু ক্ৰমবিন্যাস কৰিব লাগিব | প্ৰফাইলসমূহ সমান্তৰালভাৱে বা একেটা শিফটত চলিব পাৰে |
| ব্ৰেকডাউন এক্সপ’জাৰ | এটা দোষে দুয়োটা সামগ্ৰী বন্ধ কৰি দিয়ে | এটা দোষে এটা উৎপাদন বন্ধ কৰি দিয়ে |
| ভৱিষ্যতৰ সামগ্ৰী | নতুন প্ৰফাইল বৰ্তমানৰ ফ্ৰেম আৰু সঁজুলি খামত ফিট হ'ব লাগিব | নতুন আলেখ্যন এটা তৃতীয় শাৰী বা এটা শাৰীৰ ৰূপান্তৰৰ প্ৰয়োজন হব পাৰে |
বজাৰ, সংৰূপ আৰু যোগানকাৰী অনুসৰি মূল্য, শুল্ক, স্থাপন আৰু শক্তিৰ খৰচ বেলেগ বেলেগ, গতিকে মুঠ তথ্য লিখিত উদ্ধৃতিৰ পৰা আহিব লাগিব। প্ৰতিটো যোগানকাৰীক একে লাইন বস্তুত দুয়োটা সংৰূপৰ মূল্য দিবলৈ কওক আৰু প্ৰতিটো মূল্যত কি ইনষ্টলেচন, কমিচনিং আৰু প্ৰশিক্ষণ অন্তৰ্ভুক্ত কৰা হৈছে সেই কথা কওক।
সিদ্ধান্তৰ পথ: যেতিয়া শ্বেয়াৰ কৰা সঁজুলি ব্যৱহাৰিক হয়
শ্বেয়াৰ কৰা সঁজুলিসমূহ তেতিয়াহে ব্যৱহাৰিক হয় যেতিয়া তলৰ চাৰিওটা গেটেই আপোনাৰ নিজৰ তথ্য পাছ কৰে। যদি কোনো গেট বিকল হয়, তেন্তে দুটা ডেডিকেটেড লাইনেই হৈছে অধিক নিৰাপদ ক্ৰয়।
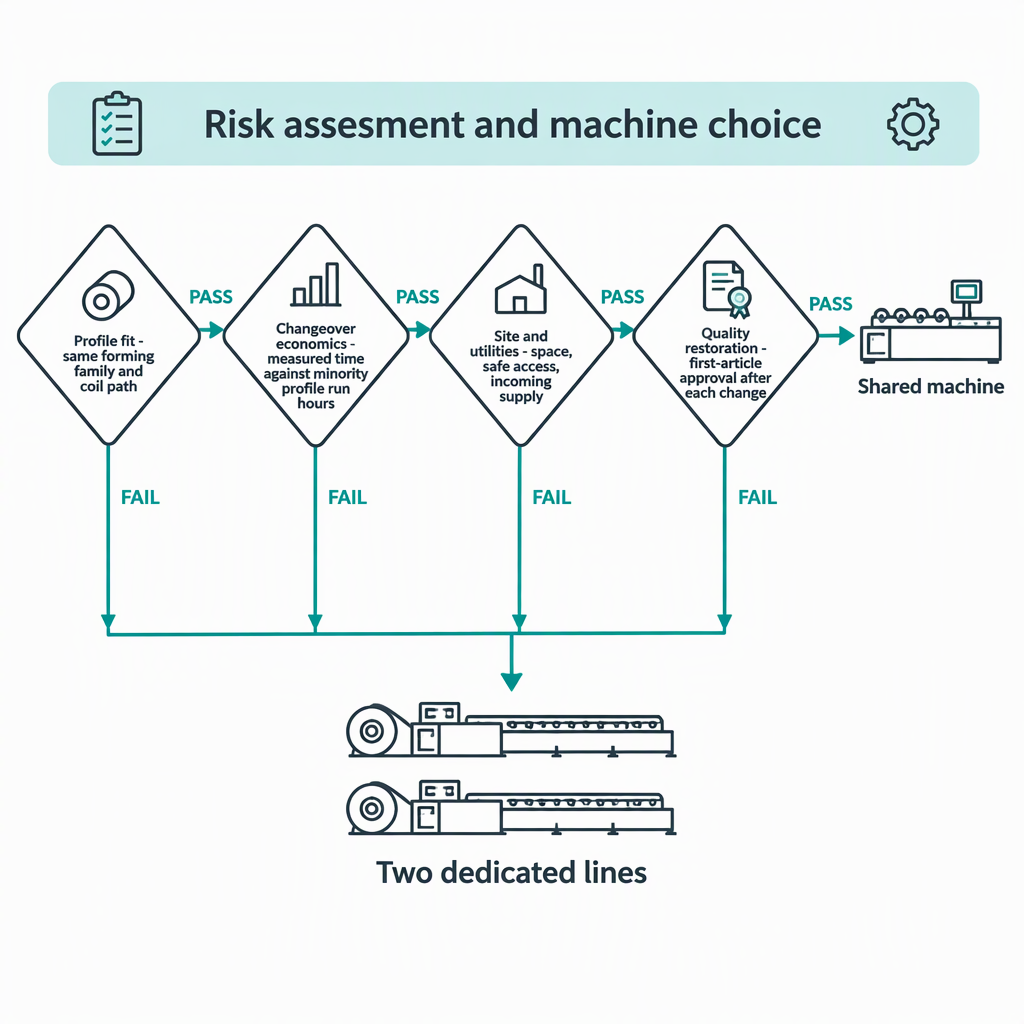
| গেট | আপোনাৰ নিজৰ তথ্যৰ সৈতে উত্তৰ দিবলৈ প্ৰশ্ন | যদি ই উত্তীৰ্ণ হয় | যদি ই বিফল হয় |
|---|---|---|---|
| প্ৰফাইল ফিট | দুয়োটা প্ৰফাইলে এটা গঠনকাৰী পৰিয়াল, কইল পথ, মেটেৰিয়েল বেণ্ড আৰু কাট-অফ কাম ভাগ কৰেনে? | চেঞ্জ অভাৰ গেটলৈ আগবাঢ়ি যাওক | দুটা নিৰ্দিষ্ট লাইনৰ পৰিকল্পনা কৰক |
| পৰিৱৰ্তন অৰ্থনীতি | জুখি উলিওৱা চেঞ্জঅভাৰ সময়, প্ৰকৃত চেঞ্জঅভাৰ কাউণ্টৰ গুণ, সংখ্যালঘু প্ৰফাইলৰ চলি থকা সময়ৰ বিপৰীতে সৰু নেকি? | ছাইট গেটলৈ আগবাঢ়ি যাওক | সংখ্যালঘু প্ৰফাইলৰ বাবে এটা নিৰ্দিষ্ট লাইন বিবেচনা কৰক |
| ছাইট আৰু ইউটিলিটি | বিল্ডিং আৰু ইয়াৰ যোগানে নিৰাপদ কামৰ প্ৰৱেশৰ সৈতে এটা সংযুক্ত লাইন সেৱা আগবঢ়াব পাৰিবনে? | গুণগত গেটলৈ আগবাঢ়ি যাওক | য'ত এটা ডাঙৰ লাইনে সোমাব নোৱাৰে তাত দুটা সৰু লাইন ফিট হ'ব পাৰে, বা নিৰ্মাণৰ কামত খৰচ কৰিব লাগিব |
| গুণগত মানৰ পুনৰুদ্ধাৰ | প্ৰতিটো পৰিৱৰ্তনৰ পিছত দুয়োটা প্ৰফাইলকে চুক্তিবদ্ধ প্ৰথম প্ৰবন্ধৰ মাপকাঠীৰ বিপৰীতে পুনৰ প্ৰমাণ কৰিব পাৰিনে? | অংশীদাৰী সামৰ্থ্যই হৈছে ব্যৱহাৰিক পছন্দ | ছেটআপ পুনৰাবৃত্তিযোগ্য প্ৰমাণিত নোহোৱালৈকে আলেখ্যনসমূহ পৃথক সম্পত্তিসমূহত ৰাখক |
আপুনি আপোনাৰ নিজৰ ডাটাৰ পৰা উত্তৰ দিব নোৱাৰা গেট এটাক খোলা বুলি গণ্য কৰক, পাছ কৰা হোৱা নাই, আৰু আপুনি অৰ্ডাৰৰ আগতে উদ্ধৃত চেঞ্জঅভাৰ সময় আৰু গুণগত নিশ্চয়তা পৰীক্ষা কৰক।
এটা অংশীদাৰী ছাদ মেচিনৰ বাবে প্ৰি-ক্ৰয় পৰীক্ষা তালিকা
অৰ্ডাৰ দিয়াৰ আগতে প্ৰতিটো ধাৰণাক যোগানকাৰীয়ে লিখিতভাৱে উত্তৰ দিবলগীয়া কিবা এটালৈ ৰূপান্তৰিত কৰক আৰু আপুনি নিজৰ প্ৰফাইলত পৰীক্ষা কৰিব পাৰিব। চেঞ্জ অভাৰ প্ৰক্ৰিয়া, পহৰাদাৰী, প্ৰথম প্ৰবন্ধৰ মাপকাঠী বা স্থাপনৰ কৰ্তব্যৰ বিষয়ে একোৱেই মৌখিক নিশ্চয়তাৰ ওপৰত নিৰ্ভৰ কৰিব নালাগে।
- আপোনাৰ নিজৰ প্ৰ'ফাইল অংকন আৰু সামগ্ৰীৰ ওপৰত এটা প্ৰদৰ্শনৰ বাবে কওক, আৰু নিজেই পৰিৱৰ্তনৰ সময় নিৰ্ধাৰণ কৰক।
- লিখিত পৰিৱৰ্তন পদ্ধতিৰ অনুৰোধ কৰক: কি বিনিময় কৰা হয়, কি সামঞ্জস্য কৰা হয় আৰু প্ৰতিটো পদক্ষেপত কি জড়িত।
- হাতপুথিত শক্তি-বিচ্ছিন্নকৰণ আৰু অভিগম পদক্ষেপসমূহ নিশ্চিত কৰক, আৰু সাধাৰণ উৎপাদনৰ সময়ত সকলো গাৰ্ড ফিট হৈ থাকে।
- মেচিন নিৰ্মাণ কৰাৰ আগতে দুয়োটা আলেখ্যনৰ বাবে প্ৰথম-প্ৰবন্ধৰ মাপকাঠী আৰু জোখৰ পদ্ধতিত একমত হওক।
- ছাইটৰ প্ৰয়োজনীয়তাসমূহ লিখিতভাৱে লাভ কৰক, মজিয়াৰ লোডিং, ভেটি, যোগান ক্ষমতা, সংকোচিত বায়ু আৰু কামৰ ক্লিয়াৰেন্স সামৰি, আৰু সেইবোৰ আপোনাৰ উদ্যোগৰ অভিযন্তালৈ প্ৰেৰণ কৰক।
- কি প্ৰশিক্ষণ অন্তৰ্ভুক্ত কৰা হৈছে আৰু প্ৰথম উৎপাদন পৰিৱৰ্তন কোনে তদাৰক কৰিব সেইটো নিশ্চিত কৰক।
- ৱেয়াৰ-পাৰ্ট আৰু ৰোল স্পেয়াৰ তালিকা, আৰু অধিক দাবীদাৰ প্ৰফাইলৰ বাবে পৰামৰ্শ দিয়া পৰিদৰ্শনৰ ব্যৱধান সুধিব।
- আপুনি যোগাযোগ কৰিব পৰা বা চাব পৰা সংস্থাপনৰ বাবে সুধিব, আৰু উত্তৰসমূহ স্বতন্ত্ৰভাৱে পৰীক্ষা কৰক।
- দুয়োটা বিন্যাস একে পৰিসৰ তালিকাত উদ্ধৃত কৰক যাতে তুলনাটো like ৰ বাবে দৰে হয়।
- পৰিবহণ, সংস্থাপন, কমিচনিং আৰু গ্ৰহণযোগ্যতা পৰীক্ষণ কোনে চম্ভালে লিখিতভাৱে নিশ্চিত কৰক, আৰু আপোনাৰ নিজৰ কৰ্তৃপক্ষৰ সৈতে স্থানীয় অনুমোদন নিশ্চিত কৰক।
উপসংহাৰ
এটা শ্বেয়াৰড ছাদ মেচিন আৰু দুটা ডেডিকেটেড লাইনৰ মাজৰ পৰা বাছনি কৰাটো এটা সঁজুলিৰ আগত এটা সময়সূচীৰ প্ৰশ্ন। য'ত প্ৰফাইল ফিট, জুখি উলিওৱা পৰিৱৰ্তনৰ সময়, চাইট আৰু যোগানৰ সীমা আৰু পৰিৱৰ্তনৰ পিছৰ মান সকলো আপোনাৰ নিজৰ তথ্যৰ পৰা প্ৰমাণ কৰিব নোৱাৰি, দুটা নিৰ্দিষ্ট লাইনে ইয়াক পৰিচালনা কৰাৰ পৰিৱৰ্তে বিপদ আঁতৰাই পেলায়, আৰু সেই খৰচ তুলনাৰ অন্তৰ্গত।
সঘনাই সোধা প্ৰশ্ন
শ্বেয়াৰড ছাদৰ লাইন ওজন কৰা ক্ৰেতাসকলে সাধাৰণতে একেবোৰ ব্যৱহাৰিক প্ৰশ্ন কৰে।
দুটা ছাদৰ প্ৰফাইলৰ মাজত চেঞ্জ অভাৰত কিমান সময় লাগে?
কোনো সাৰ্বজনীন ব্যক্তিত্ব নাই। ই নিৰ্ভৰ কৰে সঁজুলিৰ কিমানখিনি সামঞ্জস্য কৰাতকৈ বিনিময় কৰা হয়, কিমান ছেটিংছ পুনৰ স্থাপন কৰিব লাগিব, কইল কেনেকৈ সলনি কৰা হয় আৰু আপোনাৰ উদ্যোগত প্ৰথম প্ৰবন্ধৰ অনুমোদনে কিমান সময় লয়। সেই চৰ্তসমূহ অবিহনে উদ্ধৃত কৰা এটা সংখ্যাক ব্যৱহাৰযোগ্য বুলি গণ্য কৰক। যোগানকাৰীক আপোনাৰ নিজৰ প্ৰফাইলত এটা পৰিৱৰ্তন প্ৰদৰ্শন কৰিবলৈ কওক, ইয়াক আপোনাৰ নিজৰ ক্ৰুৰ সৈতে দুয়োটা দিশতে সময় দিয়ক, আৰু সেই জুখি উলিওৱা সময় খৰচ তুলনাত ব্যৱহাৰ কৰক।
কম ভলিউম বা কাষ্টম ছাদৰ কামৰ বাবে শ্বেয়াৰিং এতিয়াও যুক্তিসংগত নেকি?
ই কৰিব পাৰে, আৰু কম আয়তন প্ৰায়ে য'ত শ্বেয়াৰিং আটাইতকৈ আকৰ্ষণীয় দেখা যায়, কাৰণ দ্বিতীয় শাৰী এটা কেতিয়াও নিজকে ন্যায্যতা প্ৰদান কৰিব পৰাকৈ ব্যস্ত নাথাকিবও পাৰে। চেঞ্জ অভাৰ ফ্ৰিকুৱেন্সিয়ে উত্তৰটো নিৰ্ধাৰণ কৰে: মাহত বহুবাৰ দুটা প্ৰফাইলৰ সৰু অৰ্ডাৰে চেঞ্জ অভাৰ লেবাৰ আৰু স্ক্ৰেপ জমা কৰে, গতিকে উচ্চ-ফ্ৰিকুৱেন্সি প্ৰফাইলৰ বাবে এটা নিৰ্দিষ্ট লাইন খৰচ হয়, আনহাতে বছৰত কেইবাবাৰো দীঘলীয়া অভিযানে শ্বেয়াৰ কৰাটো ব্যৱহাৰিক হৈ থাকে।
আমি কোনো যোগানকাৰীৰ সামৰ্থ্যৰ দাবীসমূহ বিশ্বাস কৰাৰ আগতে কেনেকৈ পৰীক্ষা কৰিম?
আপুনি এটা বিৱৰণৰ পৰিবৰ্তে স্বতন্ত্ৰভাৱে পৰীক্ষা কৰিব পৰা প্ৰমাণ বিচাৰিব: আপোনাৰ সামগ্ৰীৰ ওপৰত এটা সময় নিৰ্ধাৰিত প্ৰদৰ্শন, লিখিত পৰিবৰ্তন পদ্ধতি, আপোনাৰ বজাৰৰ বাবে মেচিনৰ সম্মতি আলেখ্যন, প্ৰথম-প্ৰবন্ধৰ মাপকাঠী, আৰু আপুনি যোগাযোগ কৰিব পৰা সংস্থাপনসমূহ। ক্ৰয়ৰ নথিপত্ৰত চুক্তিবদ্ধ পৰিৱেশন বস্তুসমূহ গ্ৰহণৰ মাপকাঠী হিচাপে ৰাখক, আৰু য'ত ক্ৰয়ৰ পূৰ্বে দাবী প্ৰদৰ্শন কৰিব নোৱাৰি, তাত ইয়াক প্ৰমাণিত নোহোৱা বুলি গণ্য কৰক আৰু সেই অনুসৰি বিপদৰ মূল্য দিয়ক।
ইয়াৰ পৰিৱৰ্তে আমি কেতিয়া দুটা নিৰ্দিষ্ট শাৰী বাছি ল’ব লাগে?
দুটা নিৰ্দিষ্ট লাইন বাছক যেতিয়া প্ৰফাইলসমূহে এটা গঠনকাৰী পৰিয়াল বা কইল পথ অংশীদাৰী নকৰে, যেতিয়া সংখ্যালঘু প্ৰফাইলৰ চলি থকা সময়ৰ বিপৰীতে জুখি উলিওৱা পৰিৱৰ্তন সময় গুৰুত্বপূৰ্ণ হয়, যেতিয়া বিল্ডিং বা যোগানে এটা সংযুক্ত লাইন সেৱা আগবঢ়াব নোৱাৰে, বা যেতিয়া প্ৰতিটো পৰিৱৰ্তনৰ পিছত প্ৰথম-প্ৰবন্ধৰ মান নিৰ্ভৰযোগ্যভাৱে পুনৰুদ্ধাৰ কৰিব নোৱাৰি। দুটা শাৰীৰ যুক্তিও আছে যেতিয়া দুয়োটা আলেখ্যন সমান্তৰালভাৱে উৎপাদন কৰিব লাগিব, বা যেতিয়া দুয়োটা পণ্য বন্ধ কৰা এটা বিজুতি আপোনাৰ গ্ৰাহকৰ বাবে গ্ৰহণযোগ্য নহ'ব।
কিহৰ বাবে দুটা ছাদৰ প্ৰফাইল এটা মেচিন শ্বেয়াৰ কৰিবলৈ যথেষ্ট সামঞ্জস্যপূৰ্ণ?
ব্যৱহাৰিক পৰীক্ষাটো হৈছে অংশীদাৰী পথ: একেটা কইলৰ প্ৰস্থ আৰু ফিড প্ৰৱেশ, আপুনি প্ৰকৃততে বিক্ৰী কৰা প্ৰফাইলসমূহৰ মাজেৰে ওভাৰলেপ হোৱা সামগ্ৰীৰ বেধ আৰু আৱৰণ বেণ্ড, এটা সামঞ্জস্যপূৰ্ণ ৰিব জ্যামিতি পৰিয়াল, আৰু কাট-অফ, নচিং বা পাঞ্চিং কাম যিটো দুয়োটা প্ৰডাক্টৰ মাজেৰে পাৰ হ'ব পাৰে। যদি এটা আলেখ্যনৰ অতিৰিক্ত কাৰ্য্যসমূহ বা এটা ভিন্ন সামগ্ৰী বেণ্ডৰ প্ৰয়োজন হয়, সেই কাৰ্য্যসমূহ অন্য ঠাইত নিয়ন্ত্ৰণ কৰিব লাগিব বা অংশীদাৰী ফ্ৰেমক অধিক দাবীদাৰ উৎপাদনৰ চাৰিওফালে ধাৰ্য্য কৰিব লাগিব।
কইলৰ পৰিৱৰ্তনে শ্বেয়াৰড-ইকুইপমেণ্টৰ সিদ্ধান্তত কেনে প্ৰভাৱ পেলায়?
প্ৰতিটো প্ৰফাইল পৰিৱৰ্তনে সাধাৰণতে এটা কইল পৰিৱৰ্তন আনে, গতিকে শ্বেয়াৰ কৰা কেছে একেটা চুইচতে দুয়োটা খৰচ কঢ়িয়াই লৈ ফুৰে। চেঞ্জঅভাৰৰ অংশ হিচাপে কইল পৰিৱৰ্তন জুখিব, লাইনে কিমান কইলৰ অৱস্থান ধৰিব পাৰে পৰীক্ষা কৰক, আৰু নিশ্চিত কৰক যে প্ৰৱেশে পুনৰ নিৰ্মাণ নকৰাকৈ দুয়োটা কইল প্ৰস্থ গ্ৰহণ কৰে।
শ্বেয়াৰড মেচিন কিনাৰ আগতে আমি আমাৰ বিল্ডিঙৰ বিষয়ে কি নিশ্চিত কৰিব লাগিব?
মেচিনৰ খাম আৰু কামৰ ক্লিয়াৰেন্স, ভেটি আৰু মজিয়াৰ লোডিং, অহা বৈদ্যুতিক ক্ষমতা আৰু সংযোগ বিন্দু, সংকোচিত বায়ু, আৰু পৰিৱৰ্তনৰ সময়ত এজন অপাৰেটৰে পোৱা প্ৰতিটো স্থানত নিৰাপদ প্ৰৱেশ নিশ্চিত কৰক। এইবোৰ যোগানকাৰীৰ তথ্য আৰু আপোনাৰ উদ্যোগ অভিযন্তাৰ মূল্যায়নৰ পৰা আহে, আৰু যিকোনো বিল্ডিং পৰিবৰ্তন বা যোগান উন্নয়নৰ বাবে সংস্থাপন আৰম্ভ হোৱাৰ আগতে স্থানীয় অনুমোদনৰ প্ৰয়োজন হয়।


