


দুটি ছাদ প্রোফাইল জুড়ে একটি রোল গঠনের লাইন ভাগ করা তখনই ব্যবহারিক যখন চারটি শর্ত একসাথে থাকে: একই গঠনকারী পরিবার এবং কুণ্ডলী পথ; সংখ্যালঘু প্রোফাইলের রান সময়ের তুলনায় পরিবর্তনের সময় ছোট; একটি বিল্ডিং এবং সরবরাহ যা সম্মিলিত লাইন পরিবেশন করতে পারে; এবং প্রতিটি পরিবর্তনের পরে একটি অনুমোদিত প্রথম-নিবন্ধ শর্ত। ব্যর্থ যে কোনো এক এবং দুটি ডেডিকেটেড লাইন সাধারণত নিম্ন-ঝুঁকির ক্রয়।
একটি ডাবল-লেয়ার ছাদ মেশিনের জন্য 'শেয়ারড ইকুইপমেন্ট' বলতে কী বোঝায়
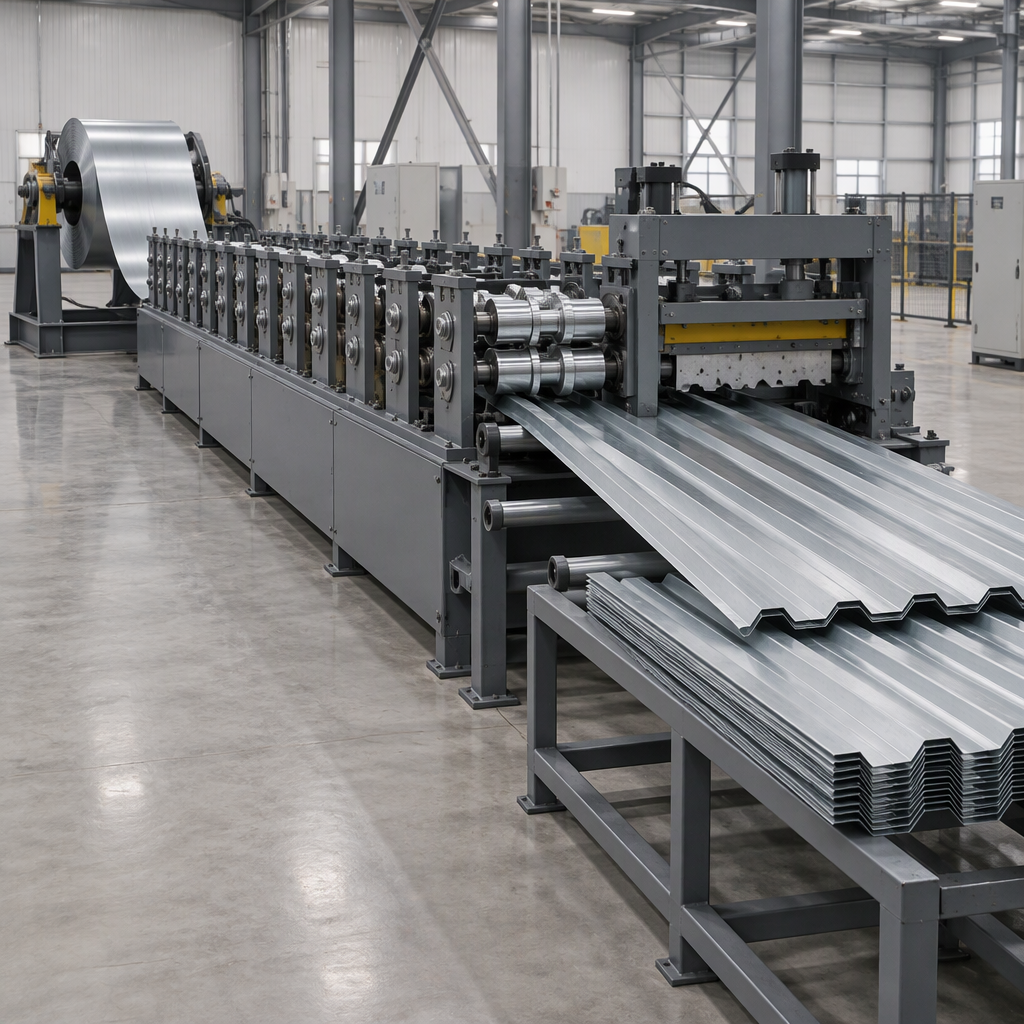
এই নির্দেশিকায় একটি ডাবল-লেয়ার (এছাড়াও ডাবল-ডেক বলা হয়) ছাদ তৈরির যন্ত্রের অর্থ হল একটি ফর্মিং লাইন যা দুটি সেট প্রোফাইলিং স্টেশন বহন করে এবং একবারে দুটি ছাদ প্রোফাইলের একটি তৈরি করে। প্রোফাইলগুলি ফ্রেম, ড্রাইভ, কয়েল ফিড, কাট-অফ এবং নিয়ন্ত্রণগুলি ভাগ করে; কি পরিবর্তন হয় টুলিং, সেটিংস এবং সেটআপ কাজ. শব্দটি বর্ণনা করে যে ভাগ করা-ক্ষমতা বিন্যাস, একটি নির্দিষ্ট মডেল, স্টেশন গণনা, লাইনের গতি বা সহনশীলতা নয়।
ইকুইপমেন্ট ক্যাটালগ ব্যবস্থাটিকে একটি পৃথক পণ্য পরিবার হিসাবে বিবেচনা করে: BMS মেশিনারি তার নিজস্ব বিভাগে একটি ডাবল ডেক রোল তৈরির মেশিন তালিকাভুক্ত করে, সাথে মেটাল রুফিং, পুরলিন, স্টাড-এন্ড-ট্র্যাক, রুফ প্যানেল ক্রিমিং, গটার এবং রিজ ক্যাপ মেশিন।
একটি শেয়ার্ড মেশিন
কি ভাগ করা হয়: ফ্রেম, ড্রাইভ, কয়েল ফিড, কাট-অফ এবং নিয়ন্ত্রণ; দ্বিতীয় প্রোফাইল টুলিং এবং সেটিংস মাধ্যমে যোগ করা হয়.
সেটআপের কাজ: প্রোফাইলগুলির মধ্যে প্রতিটি সুইচ অবশ্যই পুনরাবৃত্তি এবং পুনরায় প্রমাণিত হতে হবে।
স্থান এবং সরবরাহ: একটি পদচিহ্ন এবং একটি সংযোগ বিন্দু, কিন্তু একটি দীর্ঘ মেশিন খাম এবং পরিবর্তনের জন্য কাজের স্থান।
পরিকল্পনা: উভয় প্রোফাইল একই মেশিন সময়ের জন্য প্রতিযোগিতা করে।
এক্সপোজার: একটি ব্রেকডাউন বা একটি ভুল সেটিং উভয় পণ্যই বন্ধ করে দেয়।
দুটি উত্সর্গীকৃত লাইন
কি ভাগ করা হয়: কিছুই না; প্রতিটি লাইন একটি প্রোফাইলের জন্য নির্মিত এবং টিউন করা হয়েছে।
সেটআপ কাজ: রুটিন প্রোফাইল পরিবর্তন নেই; সেটআপ কয়েল পরিবর্তন এবং স্বাভাবিক রক্ষণাবেক্ষণের মধ্যে সীমাবদ্ধ।
স্থান এবং সরবরাহ: দুটি পদচিহ্ন, দুটি সংযোগ পয়েন্ট এবং দুটি ইনস্টলেশন।
পরিকল্পনা: উভয় প্রোফাইলই একই শিফট সহ স্বাধীনভাবে চলে।
এক্সপোজার: একটি ব্রেকডাউন একটি পণ্য বন্ধ করে, উভয় নয়।
আপনি মেশিন স্ক্রীন করার আগে প্রোফাইল জোড়া স্ক্রীন করুন
দুটি ছাদ প্রোফাইল শুধুমাত্র একটি মেশিন শেয়ার করতে পারে যখন তারা একই গঠনকারী পরিবারের অন্তর্গত এবং একই কয়েল পাথ, ফিড এন্ট্রি, ড্রাইভ এবং কাট-অফ ব্যবস্থার মধ্য দিয়ে চলতে পারে। প্রথমে জুটি স্ক্রিন করুন: বিভিন্ন উপাদানের ব্যান্ড, প্যানেলের প্রস্থ, গঠন-পাস গণনা বা কাট-অফ কাজ ভাগ করা ফ্রেমটিকে একটি স্থায়ী আপস করে তোলে।
মেটাল বিল্ডিং উপাদানগুলি সাধারণত অর্ডার করার জন্য তৈরি করা হয় এবং একত্রিত করার জন্য প্রস্তুত সাইটে পাঠানো হয়, তাই প্রোফাইল মিশ্রণটি একটি স্থির আউটপুটের পরিবর্তে প্রকল্পের সময়সূচী অনুসরণ করে।
প্রোফাইল পেয়ার উত্তর নির্ধারণ করে।
- উভয় প্রোফাইল কি একই গঠনকারী পরিবারে বসে, সামঞ্জস্যপূর্ণ পাঁজরের জ্যামিতি এবং প্যানেলের প্রস্থের সাথে?
- আপনি আসলে বিক্রি করা পণ্য জুড়ে তাদের উপাদান বেধ এবং আবরণ রেঞ্জ ওভারল্যাপ?
- কয়েল পাথ পরিবর্তন না করে উভয়ই কি একই কয়েল প্রস্থ এবং ফিড এন্ট্রির মধ্য দিয়ে চলতে পারে?
- একটি প্রফাইল কি অন্য প্রয়োজনীয়তা গণনা ফর্মিং-পাস সহ্য করতে পারে?
- কাটা-অফ, খাঁজ বা পাঞ্চিং উভয়ের জন্য কি একই কাজ?
- প্রতিটি প্রোফাইল এক মাসে কত মিটার, অর্ডার এবং উত্পাদন চালায়?
- দুটি প্রোফাইল কি একই শিফটে বা একই ডেলিভারি তারিখে প্রয়োজন হয়?
- মেশিনের জীবনের মধ্যে প্রোফাইল পরিবর্তন বা বন্ধ করা হতে পারে?
পরিবর্তন, সেটআপ এবং থ্রুপুট: তুলনা করার আগে ডেটা সংগ্রহ করুন
উদ্ধৃত পরিবর্তন চিত্রে বিকল্পগুলির তুলনা করবেন না। প্রোফাইল A-এর শেষ ভাল প্যানেল থেকে প্রোফাইল B-এর প্রথম অনুমোদিত প্যানেল পর্যন্ত আপনার নিজের ক্রু যে সময় নেয় তা পরিমাপ করুন, তারপর আপনার অর্ডার বইটি সত্যিই তৈরি করা পরিবর্তনগুলির দ্বারা এটিকে গুণ করুন।
লাইনে যে কোনো ম্যানুয়াল কাজ করার আগে, এটিকে আলাদা করুন: প্রযোজ্য পাওয়ার সাপ্লাই বন্ধ করুন এবং সংযোগ বিচ্ছিন্ন করুন, আপনার লকআউট এবং ট্যাগআউট পদ্ধতি প্রয়োগ করুন এবং তারপরে মেশিন ম্যানুয়াল অনুমতি দেয় শুধুমাত্র অ্যাক্সেস এবং সামঞ্জস্যের পদক্ষেপগুলি সম্পাদন করুন৷ রক্ষীরা লাগানো থাকে, এবং চলমান লাইনে পৌঁছে বা ইন্টারলক পরাজিত করে কোনো পরিবর্তন করা উচিত নয়।
- সংজ্ঞা ঠিক করুন। প্রোফাইল A-এর শেষ ভাল প্যানেল থেকে প্রোফাইল B-এর প্রথম অনুমোদিত প্যানেল।
- প্রতিটি উপাদান তালিকা. কয়েল পরিবর্তন, থ্রেডিং, টুলিং এক্সচেঞ্জ, রোল-গ্যাপ এবং স্টেশন সেটিং, কাট-অফ দৈর্ঘ্য, পরীক্ষার টুকরা, পরিমাপ এবং সাইন-অফ।
- বারবার সময় দিন। প্রতিটি দিকে কমপক্ষে তিনটি পরিবর্তন করুন এবং কোন দিকটি ধীর তা লক্ষ্য করুন।
- বাস্তব পরিবর্তন গণনা. একটি সাধারণ মাসে উত্পাদিত আপনার অর্ডার বই গণনা ব্যবহার করুন, আপনার পছন্দের গণনা নয়।
- লুকানো সময় যোগ করুন. স্টার্ট-আপ স্ক্র্যাপ, পরীক্ষার দৈর্ঘ্য, পুনরায় পরিমাপ এবং একটি গুণগত সিদ্ধান্তের জন্য অপেক্ষা।
- রান সময়ের সাথে তুলনা করুন। সংখ্যালঘু প্রোফাইলের চলমান সময়ের পাশে মাসিক পরিবর্তনের ঘন্টা রাখুন।
সাইট, ফুটপ্রিন্ট এবং ইউটিলিটি সীমা যা লেআউট নির্ধারণ করে
একটি শেয়ার্ড লাইনের জন্য সাধারণত একটি একক-প্রোফাইল মেশিনের তুলনায় পরিবর্তনের অ্যাক্সেসের জন্য একটি দীর্ঘ ফ্রেম, আরও কুণ্ডলী অবস্থান এবং আরও পরিষ্কার মেঝে প্রয়োজন। যদি বিল্ডিংটি সেই জায়গাটি প্রদান করতে না পারে, বা সরবরাহটি সম্মিলিত লোড পরিবেশন করতে না পারে, তাহলে সরঞ্জামগুলিতে জয়ী হওয়ার আগে ভাগাভাগিটি নির্মাণে হারাতে পারে।
উদ্ধৃতি তুলনা করার আগে এগুলি পরীক্ষা করুন:
- ফ্রেমের দৈর্ঘ্য এবং লাইনের সামনে এবং পিছনে রান-ইন এবং রান-আউট স্থান।
- মেশিনের পাশে কয়েল স্টোরেজ, লোডিং এবং থ্রেডিং অ্যাক্সেস।
- যেখানে টুলিং বিনিময় করা হয় সেখানে ক্রেন বা ফর্কলিফ্ট অ্যাক্সেস।
- ইনকামিং সাপ্লাই ক্যাপাসিটি, কানেকশন পয়েন্ট এবং যেকোনো আপগ্রেডের জন্য স্থানীয় সাপ্লাই অথরিটি অনুমোদন করতে হবে।
- ফাউন্ডেশন, মেঝে লোডিং এবং নিষ্কাশনের প্রয়োজনীয়তা মেশিন সরবরাহকারী দ্বারা সেট করা হয়েছে।
- কাজের অবস্থানে সংকুচিত বায়ু, আলো এবং বায়ুচলাচল।
- একটি পরিবর্তনের সময় একজন অপারেটরকে অবশ্যই প্রতিটি পয়েন্টে পরিষ্কার, সুরক্ষিত অ্যাক্সেস পৌঁছাতে হবে।
সরবরাহকারীর কাছ থেকে প্রতিটি মাত্রা, লোড এবং রেটিং নিন এবং আপনার প্ল্যান্ট ইঞ্জিনিয়ারকে প্রকৃত বিল্ডিংয়ের বিরুদ্ধে সেগুলি পরীক্ষা করতে বলুন; স্থানীয় ভবন এবং বৈদ্যুতিক অনুমোদন আপনার নিজস্ব কর্তৃপক্ষের কাছে থাকে।
আপনি কেনার আগে নিশ্চিত করতে নিরাপত্তা, পরিদর্শন এবং রক্ষণাবেক্ষণের দায়িত্ব
লাইন সরবরাহ করার আগে কাজের সরঞ্জামের দায়িত্ব শুরু হয়: ডিজাইনার, ইনস্টলার, ক্রেতা, সরবরাহকারী এবং ব্যবহারকারীদের ঝুঁকি মূল্যায়ন এবং নিরাপদে চালানো, পরিদর্শন এবং রক্ষণাবেক্ষণ করা যেতে পারে এমন যন্ত্রপাতি বেছে নেওয়ার ক্ষেত্রে একটি অংশ রয়েছে। একটি শেয়ার্ড মেশিন ডিউটি পয়েন্টগুলিকে অপসারণ করার পরিবর্তে যোগ করে: দুটি পণ্য মানে আরও বেশি সেটিং পজিশন, আরও ঘন ঘন হস্তক্ষেপ এবং একটি পরিবর্তন পদ্ধতি যা অবশ্যই নিরাপদ হতে হবে।
ইউনাইটেড কিংডমের হেলথ অ্যান্ড সেফটি এক্সিকিউটিভ ঝুঁকি মূল্যায়ন, সঠিক মেশিন নির্বাচন এবং নিয়ন্ত্রণ ব্যবস্থা প্রয়োগ এবং এর সংক্ষিপ্ত বিবরণ সম্পর্কে কাজের সরঞ্জামের সিদ্ধান্তগুলিকে ফ্রেম করে। সরঞ্জাম এবং যন্ত্রপাতি নির্দেশিকা ডিজাইনার, ইনস্টলার, ক্রেতা, সরবরাহকারী এবং ব্যবহারকারীদের ঠিকানা।
একই নিয়ন্ত্রকের PUWER নির্দেশিকা কাজের সরঞ্জাম পরিদর্শন, রক্ষণাবেক্ষণ, প্রশিক্ষণ এবং দক্ষতা এবং মোবাইল কাজের সরঞ্জামগুলিকে কভার করে। একটি শেয়ার্ড লাইনের জন্য যা একটি নথিভুক্ত পরিবর্তন পদ্ধতিতে অনুবাদ করে, প্রতিটি পরিবর্তনের মাধ্যমে সম্পূর্ণ থাকে এমন পাহারাদার, উভয় প্রোফাইলে প্রশিক্ষিত অপারেটররা, এবং আরও চাহিদাযুক্ত পণ্যের বিরুদ্ধে রোল এবং সেটিংসের পরিকল্পিত পরিদর্শন।
এই দায়িত্বগুলি যুক্তরাজ্যের জন্য নির্ধারিত হয়। যদি আপনার প্ল্যান্ট অন্য কোথাও কাজ করে, আপনার নিজের নিয়ন্ত্রক, বীমাকারী বা নিরাপত্তা উপদেষ্টাকে জিজ্ঞাসা করুন যে কোন দায়িত্ব স্থানীয়ভাবে প্রযোজ্য, এবং চালানের আগে আপনার বাজারের জন্য মেশিনের সম্মতি ডকুমেন্টেশন নিশ্চিত করুন।
গুণমান এবং সহনশীলতার ঝুঁকি যখন দুটি প্রোফাইল একটি সম্পদ ভাগ করে
একটি ভাগ করা লাইনের প্রধান মানের ঝুঁকি হল যে সেটিংস পণ্যগুলির মধ্যে প্রবাহিত হয়। প্রতিটি পরিবর্তন রোল ফাঁক এবং স্টেশন প্রান্তিককরণ পুনঃপ্রতিষ্ঠিত করে, তাই প্রোডাকশন চালিয়ে যাওয়ার আগে প্রত্যেকটি প্রোফাইলে ফিরে আসাকে আবার প্রমাণ করতে হবে।
- প্রোফাইল প্রতি রেকর্ড রেফারেন্স সেটিংস. রোল গ্যাপ, স্টেশনের অবস্থান এবং কাট-অফ দৈর্ঘ্যের জন্য মানগুলি লক করুন যাতে একটি পরিবর্তন পুনরায় উদ্ভাবনের পরিবর্তে পুনরাবৃত্তিযোগ্য হয়।
- রোল অবস্থা দেখুন. পরিধান উভয় প্রোফাইল প্রভাবিত করে, কিন্তু আরো চাহিদা পণ্য সাধারণত এটি প্রথম দেখায়; যে প্রোফাইলের বিরুদ্ধে রোল পরিদর্শন এবং প্রতিস্থাপনের পরিকল্পনা করুন।
- পরিবর্তনের সময় টুলিং রক্ষা করুন। ক্যাসেট এবং রোলগুলির বারবার হ্যান্ডলিং যেখানে ক্ষতি এবং ভুলভাবে দেখা যায়।
- প্রথম-নিবন্ধ অনুমোদন সংজ্ঞায়িত করুন। প্রতিটি প্রোফাইলের জন্য পরিমাপ এবং গ্রহণযোগ্যতার মানদণ্ডে সম্মত হন এবং প্রতিটি পরিবর্তনের পরে সেগুলি রেকর্ড করুন।
- অনুমোদিত নমুনা রাখুন। প্রোফাইল প্রতি একটি ধরে রাখা প্যানেল ড্রিফ্টকে এমনভাবে দৃশ্যমান করে যে একা সংখ্যাগুলি নাও হতে পারে।
- স্ক্র্যাপ গণনা. স্টার্ট-আপ স্ক্র্যাপ এবং পুনরায় পরিমাপের সময় ভাগ করে নেওয়ার প্রকৃত খরচ এবং তুলনামূলকভাবে অন্তর্ভুক্ত।
তুলনামূলক খরচের সুযোগ: ভাগ করা ক্ষমতা বনাম দুটি উত্সর্গীকৃত লাইন
একটি অভিন্ন সুযোগ তালিকার দুটি বিকল্পের তুলনা করুন, শুধুমাত্র মেশিনের দামের উপর নয়। শেয়ারিং একটি একক বৃহত্তর সম্পদে ব্যয়কে কেন্দ্রীভূত করে এবং খরচকে পরিবর্তনের শ্রম, স্টার্ট-আপ স্ক্র্যাপ এবং একক-পয়েন্ট ব্যর্থতা এক্সপোজারে স্থানান্তরিত করে; দুটি উত্সর্গীকৃত লাইন দুটি সম্পদ জুড়ে ব্যয় ছড়িয়ে দেয় তবে রুটিন পরিবর্তনগুলি সরিয়ে দেয় এবং প্রতিটি লাইনকে একটি পণ্যের সাথে সুর করা যায়।
| স্কোপ আইটেম | এক শেয়ার্ড মেশিন | দুই ডেডিকেটেড লাইন |
|---|---|---|
| সরঞ্জাম সুযোগ | উভয় প্রোফাইলের জন্য টুলিং এবং সেটিংস সহ একটি ফ্রেম | দুটি সম্পূর্ণ লাইন, প্রতিটি নিজস্ব টুলিং সহ |
| ভিত্তি এবং মেঝে | একটি ইনস্টলেশন, দীর্ঘ খাম, পরিবর্তন অ্যাক্সেস | দুটি ইনস্টলেশন এবং দুটি কাজের এলাকা |
| ইনকামিং সাপ্লাই | সম্মিলিত লোড পরিবেশন একটি সংযোগ | দুটি সংযোগ, যা আলাদাভাবে সাইট করা সহজ হতে পারে |
| কয়েল হ্যান্ডলিং | কুণ্ডলী অবস্থান উভয় প্রোফাইলের জন্য উপযুক্ত; প্রতি শিফটে আরও কয়েল পরিবর্তন | প্রতিটি লাইন তার নিজস্ব কয়েল ক্রম রাখে |
| পরিবর্তন শ্রম | প্রোফাইলগুলির মধ্যে প্রতিটি সুইচের পুনরাবৃত্তি খরচ | কোন রুটিন প্রোফাইল পরিবর্তন |
| স্টার্ট আপ স্ক্র্যাপ | প্রতিটি সুইচের দৈর্ঘ্য এবং প্রথম-নিবন্ধ প্যানেল পরীক্ষা করুন | প্রাথমিক সেটআপ এবং উপাদান পরিবর্তনগুলিতে মনোনিবেশ করা হয়েছে |
| রক্ষণাবেক্ষণ এবং অতিরিক্ত জিনিসপত্র | একটি প্রোগ্রাম, একটি অতিরিক্ত তালিকা, একটি মেশিন উপলব্ধ রাখা | দুটি প্রোগ্রাম এবং দুটি অতিরিক্ত হোল্ডিং |
| পরিকল্পনা নমনীয়তা | প্রোফাইলগুলি মেশিনের সময়ের জন্য প্রতিযোগিতা করে এবং অবশ্যই ক্রমানুসারে হতে হবে | প্রোফাইলগুলি সমান্তরাল বা একই শিফটে চলতে পারে |
| ব্রেকডাউন এক্সপোজার | একটি দোষ উভয় পণ্য বন্ধ করে দেয় | একটি দোষ একটি পণ্য বন্ধ করে দেয় |
| ভবিষ্যতের পণ্য | নতুন প্রোফাইল অবশ্যই বিদ্যমান ফ্রেম এবং টুলিং খামের সাথে মানানসই হবে | নতুন প্রোফাইলের জন্য একটি তৃতীয় লাইন বা একটি লাইন রূপান্তরের প্রয়োজন হতে পারে |
দাম, শুল্ক, ইনস্টলেশন এবং শক্তি খরচ বাজার, কনফিগারেশন এবং সরবরাহকারী দ্বারা পৃথক, তাই মোট লিখিত উদ্ধৃতি থেকে আসতে হবে। প্রতিটি সরবরাহকারীকে একই লাইন আইটেমগুলিতে উভয় কনফিগারেশনের মূল্য দিতে বলুন এবং প্রতিটি মূল্যের মধ্যে কী কী ইনস্টলেশন, কমিশনিং এবং প্রশিক্ষণ অন্তর্ভুক্ত রয়েছে তা জানাতে বলুন।
সিদ্ধান্তের পথ: যখন ভাগ করা সরঞ্জাম ব্যবহারিক হয়
ভাগ করা সরঞ্জামগুলি তখনই ব্যবহারিক হয় যখন নীচের চারটি গেট আপনার নিজস্ব ডেটা পাস করে। কোনো গেট ব্যর্থ হলে, দুটি উৎসর্গীকৃত লাইন নিরাপদ ক্রয়।
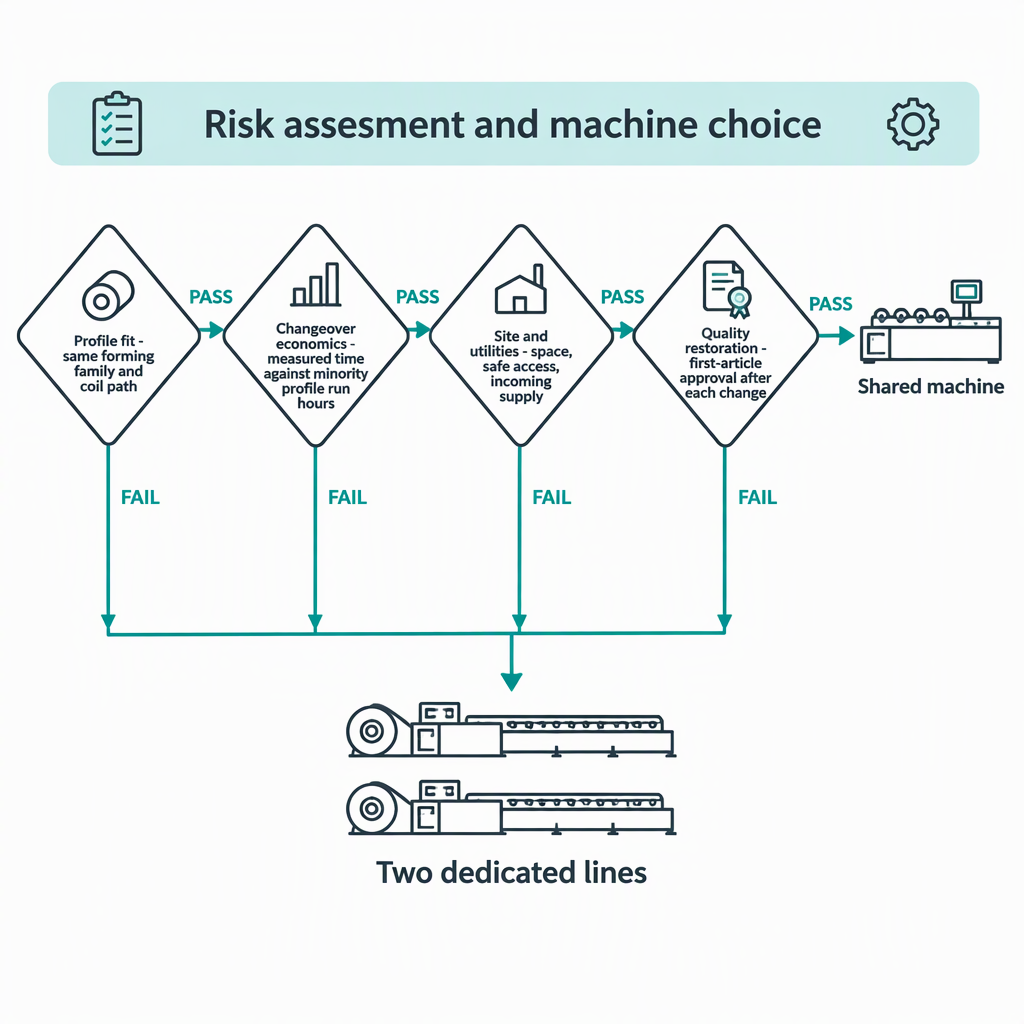
| গেট প্রশ্ন | আপনার নিজের ডেটা দিয়ে উত্তর দিতে | যদি এটি পাস হয় | যদি এটি ব্যর্থ হয় |
|---|---|---|---|
| প্রোফাইল ফিট | উভয় প্রোফাইল কি একটি গঠনকারী পরিবার, কুণ্ডলী পথ, উপাদান ব্যান্ড এবং কাট-অফ কাজ ভাগ করে? | চেঞ্জওভার গেটে চালিয়ে যান | দুটি উত্সর্গীকৃত লাইন পরিকল্পনা করুন |
| পরিবর্তন অর্থনীতি | পরিমাপ করা পরিবর্তনের সময়, সংখ্যালঘু প্রোফাইলের চলমান ঘন্টার তুলনায় কি প্রকৃত পরিবর্তনের গণনা কত? | সাইটের গেটে চালিয়ে যান | সংখ্যালঘু প্রোফাইলের জন্য একটি উত্সর্গীকৃত লাইন বিবেচনা করুন |
| সাইট এবং ইউটিলিটি | বিল্ডিং এবং এর সরবরাহ কি নিরাপদ কাজের অ্যাক্সেস সহ একটি মিলিত লাইন পরিবেশন করতে পারে? | মানের গেট চালিয়ে যান | দুটি ছোট লাইন ফিট হতে পারে যেখানে একটি বড় লাইন করা যায় না, বা বিল্ডিং কাজে খরচ করতে হবে |
| গুণমান পুনরুদ্ধার | প্রতিটি পরিবর্তনের পরে, উভয় প্রোফাইলই কি সম্মত প্রথম-নিবন্ধের মানদণ্ডের বিরুদ্ধে পুনরায় প্রমাণিত হতে পারে? | ভাগ করা ক্ষমতা ব্যবহারিক পছন্দ | সেটআপ পুনরাবৃত্তিযোগ্য প্রমাণিত না হওয়া পর্যন্ত প্রোফাইলগুলি পৃথক সম্পদে রাখুন |
আপনার নিজের ডেটা থেকে আপনি উত্তর দিতে পারবেন না এমন একটি গেটকে খোলা হিসাবে বিবেচনা করুন, পাস করা হয়নি এবং অর্ডার করার আগে উদ্ধৃত পরিবর্তনের সময় এবং গুণমানের নিশ্চয়তা যাচাই করুন।
একটি শেয়ার্ড রুফিং মেশিনের জন্য প্রাক-ক্রয় চেকলিস্ট
অর্ডার করার আগে, প্রতিটি অনুমানকে এমন কিছুতে পরিণত করুন যা একজন সরবরাহকারীকে লিখিতভাবে উত্তর দিতে হবে এবং আপনি নিজের প্রোফাইলে যাচাই করতে পারেন। পরিবর্তন পদ্ধতি, পাহারা, প্রথম-নিবন্ধের মানদণ্ড বা ইনস্টলেশন দায়িত্ব সম্পর্কে কিছুই মৌখিক আশ্বাসের উপর নির্ভর করা উচিত নয়।
- আপনার নিজের প্রোফাইল অঙ্কন এবং উপাদানের উপর একটি প্রদর্শনের জন্য জিজ্ঞাসা করুন এবং নিজের পরিবর্তনের সময় দিন।
- লিখিত পরিবর্তন পদ্ধতির অনুরোধ করুন: কী বিনিময় করা হয়, কী সামঞ্জস্য করা হয় এবং প্রতিটি ধাপে কী জড়িত।
- ম্যানুয়ালটিতে শক্তি-বিচ্ছিন্নতা এবং অ্যাক্সেসের পদক্ষেপগুলি নিশ্চিত করুন এবং স্বাভাবিক উত্পাদনের সময় সমস্ত গার্ড লাগানো থাকে।
- মেশিনটি তৈরি হওয়ার আগে উভয় প্রোফাইলের জন্য প্রথম-নিবন্ধের মানদণ্ড এবং পরিমাপ পদ্ধতিতে সম্মত হন।
- সাইটের প্রয়োজনীয়তা লিখিতভাবে পান, কভারিং ফ্লোর লোডিং, ফাউন্ডেশন, সরবরাহ ক্ষমতা, সংকুচিত বায়ু এবং কাজের ছাড়পত্র, এবং সেগুলি আপনার প্ল্যান্ট ইঞ্জিনিয়ারের কাছে পাঠান।
- কোন প্রশিক্ষণ অন্তর্ভুক্ত করা হয়েছে এবং কে প্রথম উৎপাদন পরিবর্তনের তত্ত্বাবধান করবে তা নিশ্চিত করুন।
- পরিধান-অংশ এবং রোল অতিরিক্ত তালিকা এবং আরো চাহিদাপূর্ণ প্রোফাইলের জন্য প্রস্তাবিত পরিদর্শন ব্যবধানের জন্য জিজ্ঞাসা করুন।
- ইনস্টলেশনের জন্য জিজ্ঞাসা করুন আপনি যোগাযোগ করতে পারেন বা দেখতে পারেন, এবং স্বাধীনভাবে উত্তরগুলি পরীক্ষা করুন৷
- উভয় কনফিগারেশন একই সুযোগ তালিকায় উদ্ধৃত করুন যাতে তুলনাটি লাইকের মতো হয়।
- পরিবহন, ইনস্টলেশন, কমিশনিং এবং গ্রহণযোগ্যতা পরীক্ষা কে পরিচালনা করে তা লিখিতভাবে নিশ্চিত করুন এবং আপনার নিজস্ব কর্তৃপক্ষের সাথে স্থানীয় অনুমোদন নিশ্চিত করুন।
উপসংহার
একটি ভাগ করা ছাদ মেশিন এবং দুটি উত্সর্গীকৃত লাইনের মধ্যে নির্বাচন করা একটি সরঞ্জামের আগে একটি সময় নির্ধারণের প্রশ্ন। যেখানে প্রোফাইল ফিট, পরিমাপকৃত পরিবর্তনের সময়, সাইট এবং সরবরাহের সীমা এবং পরিবর্তন-পরবর্তী গুণমান সবই আপনার নিজের ডেটা থেকে প্রমাণ করা যায় না, দুটি উত্সর্গীকৃত লাইন এটি পরিচালনা করার পরিবর্তে ঝুঁকি সরিয়ে দেয় এবং সেই খরচ তুলনামূলকভাবে অন্তর্গত।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি ভাগ করা ছাদ লাইন ওজনের ক্রেতারা সাধারণত একই ব্যবহারিক প্রশ্ন জিজ্ঞাসা করে।
দুটি ছাদ প্রোফাইলের মধ্যে পরিবর্তন করতে কতক্ষণ সময় লাগে?
কোনো সার্বজনীন চিত্র নেই। সামঞ্জস্য না করে কতটা টুলিং আদান-প্রদান করা হয়েছে, কতগুলি সেটিংস পুনঃস্থাপিত করতে হবে, কয়েল কীভাবে পরিবর্তিত হবে এবং আপনার প্ল্যান্টে প্রথম-নিবন্ধ অনুমোদনের কতক্ষণ সময় লাগবে তার উপর নির্ভর করে। সেই শর্তগুলি ছাড়া উদ্ধৃত একটি একক সংখ্যাকে অব্যবহারযোগ্য হিসাবে বিবেচনা করুন। সরবরাহকারীকে আপনার নিজের প্রোফাইলে একটি পরিবর্তন প্রদর্শন করতে বলুন, উভয় দিকে আপনার নিজস্ব ক্রুদের সাথে সময় দিন এবং খরচের তুলনায় সেই পরিমাপিত সময়টি ব্যবহার করুন।
ভাগ করা কি এখনও কম ভলিউম বা কাস্টম ছাদ কাজের জন্য অর্থপূর্ণ?
এটি হতে পারে, এবং কম ভলিউম প্রায়ই যেখানে ভাগ করা সবচেয়ে আকর্ষণীয় দেখায়, কারণ একটি দ্বিতীয় লাইন নিজেকে ন্যায়সঙ্গত করার জন্য যথেষ্ট ব্যস্ত থাকতে পারে না। চেঞ্জওভার ফ্রিকোয়েন্সি উত্তর নির্ধারণ করে: মাসে অনেকবার দুটি প্রোফাইলের ছোট অর্ডার চেঞ্জওভার শ্রম এবং স্ক্র্যাপ জমা করে, তাই উচ্চ-ফ্রিকোয়েন্সি প্রোফাইলের জন্য একটি উত্সর্গীকৃত লাইন খরচ করুন, যখন বছরে কয়েকবার দীর্ঘ প্রচারাভিযানগুলি ব্যবহারিক ভাগ করে নেয়৷
আমরা কিভাবে একটি সরবরাহকারীর সক্ষমতার দাবিগুলিকে বিশ্বাস করার আগে যাচাই করব?
বর্ণনার পরিবর্তে আপনি স্বাধীনভাবে পরীক্ষা করতে পারেন এমন প্রমাণের জন্য জিজ্ঞাসা করুন: আপনার উপাদানের উপর একটি সময়োপযোগী প্রদর্শন, লিখিত পরিবর্তন পদ্ধতি, আপনার বাজারের জন্য মেশিনের সম্মতি ডকুমেন্টেশন, প্রথম-নিবন্ধের মানদণ্ড এবং ইনস্টলেশনগুলির সাথে আপনি যোগাযোগ করতে পারেন। সম্মত কর্মক্ষমতা আইটেমগুলিকে ক্রয় নথিতে গ্রহণযোগ্যতার মানদণ্ড হিসাবে রাখুন এবং যেখানে ক্রয়ের আগে একটি দাবি প্রদর্শন করা যাবে না, এটিকে অপ্রমাণিত হিসাবে বিবেচনা করুন এবং সেই অনুযায়ী ঝুঁকির মূল্য দিন।
এর পরিবর্তে আমরা কখন দুটি উত্সর্গীকৃত লাইন বেছে নেব?
দুটি উত্সর্গীকৃত লাইন চয়ন করুন যখন প্রোফাইলগুলি একটি গঠনকারী পরিবার বা কুণ্ডলীর পথ ভাগ করে না, যখন পরিমাপ করা পরিবর্তনের সময় সংখ্যালঘু প্রোফাইলের চলমান সময়ের তুলনায় তাৎপর্যপূর্ণ হয়, যখন বিল্ডিং বা সরবরাহ একটি মিলিত লাইন পরিবেশন করতে পারে না, বা যখন প্রতিটি পরিবর্তনের পরে প্রথম-নিবন্ধের গুণমান নির্ভরযোগ্যভাবে পুনরুদ্ধার করা যায় না। দুটি লাইনও বোধগম্য হয় যখন উভয় প্রোফাইল সমান্তরালভাবে উত্পাদিত হতে হবে, অথবা যখন একটি ব্রেকডাউন উভয় পণ্য বন্ধ করা আপনার গ্রাহকদের কাছে অগ্রহণযোগ্য হবে।
কি দুটি ছাদ প্রোফাইল একটি মেশিন ভাগ করার জন্য যথেষ্ট সামঞ্জস্যপূর্ণ করে তোলে?
ব্যবহারিক পরীক্ষা হল ভাগ করা পথ: একই কয়েলের প্রস্থ এবং ফিড এন্ট্রি, উপাদানের বেধ এবং আবরণ ব্যান্ড যা আপনি প্রকৃতপক্ষে বিক্রি করা প্রোফাইল জুড়ে ওভারল্যাপ করেন, একটি সামঞ্জস্যপূর্ণ পাঁজর জ্যামিতি পরিবার এবং কাট-অফ, নচিং বা পাঞ্চিং কাজ যা উভয় পণ্যই যেতে পারে। যদি একটি প্রোফাইলের অতিরিক্ত ক্রিয়াকলাপ বা একটি ভিন্ন উপাদান ব্যান্ডের প্রয়োজন হয়, তবে সেই ক্রিয়াকলাপগুলিকে অন্য কোথাও পরিচালনা করতে হবে বা শেয়ার্ড ফ্রেমটিকে আরও চাহিদাযুক্ত পণ্যের চারপাশে নির্দিষ্ট করতে হবে৷
কয়েল পরিবর্তনগুলি কীভাবে ভাগ করা-সরঞ্জামের সিদ্ধান্তকে প্রভাবিত করে?
প্রতিটি প্রোফাইল পরিবর্তন সাধারণত এটির সাথে একটি কয়েল পরিবর্তন নিয়ে আসে, তাই ভাগ করা কেস একই সুইচে উভয় খরচ বহন করে। পরিবর্তনের অংশ হিসাবে কয়েল পরিবর্তন পরিমাপ করুন, লাইনটি কতগুলি কয়েল অবস্থান ধরে রাখতে পারে তা পরীক্ষা করুন এবং নিশ্চিত করুন যে এন্ট্রিটি পুনঃনির্মাণ ছাড়াই উভয় কয়েলের প্রস্থ গ্রহণ করে।
শেয়ার্ড মেশিন কেনার আগে আমাদের বিল্ডিং সম্পর্কে কী নিশ্চিত করতে হবে?
মেশিনের খাম এবং কাজের ছাড়পত্র, ভিত্তি এবং মেঝে লোডিং, ইনকামিং বৈদ্যুতিক ক্ষমতা এবং সংযোগ বিন্দু, সংকুচিত বায়ু এবং একটি পরিবর্তনের সময় একজন অপারেটরকে অবশ্যই পৌঁছাতে হবে এমন প্রতিটি অবস্থানে নিরাপদ অ্যাক্সেস নিশ্চিত করুন। এগুলি সরবরাহকারীর ডেটা এবং আপনার প্ল্যান্ট ইঞ্জিনিয়ারের মূল্যায়ন থেকে আসে এবং যে কোনও বিল্ডিং পরিবর্তন বা সরবরাহ আপগ্রেডের জন্য ইনস্টলেশন শুরু হওয়ার আগে স্থানীয় অনুমোদনের প্রয়োজন হয়।


