


दुईवटा छत प्रोफाइलहरूमा एउटा रोल फारमिङ लाइन साझेदारी गर्नु व्यावहारिक हुन्छ जब चार सर्तहरू एकसाथ राख्छन्: एउटै बन्ने परिवार र कुण्डल मार्ग; अल्पसंख्यक प्रोफाइलको रन टाइम विरुद्ध परिवर्तन समय सानो; एक भवन र आपूर्ति जसले संयुक्त लाइन सेवा गर्न सक्छ; र प्रत्येक परिवर्तन पछि एक स्वीकृत पहिलो-लेख शर्त। असफल कुनै पनि एक र दुई समर्पित लाइनहरू सामान्यतया कम जोखिम खरीद हो।
डबल-लेयर रूफिङ मेसिनको लागि 'साझा उपकरण' भनेको के हो
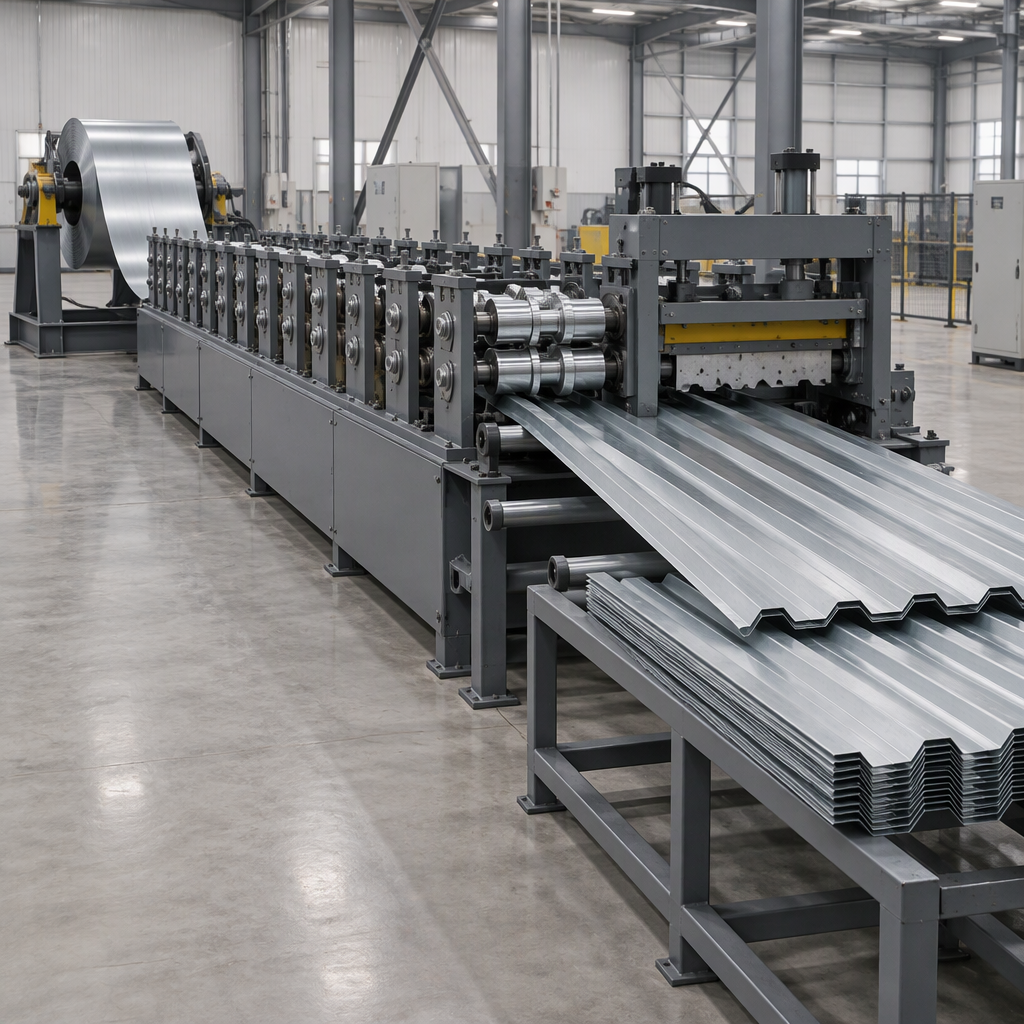
यस गाइडमा डबल-लेयर (जसलाई डबल-डेक पनि भनिन्छ) रूफिङ मेसिन भन्नाले प्रोफाइलिङ स्टेसनहरूको दुई सेट बोक्ने र एक पटकमा दुईवटा छत प्रोफाइलहरूमध्ये एउटा उत्पादन गर्ने एउटा ढाँचा बनाइन्छ। प्रोफाइलहरूले फ्रेम, ड्राइभ, कुण्डल फिड, कट-अफ र नियन्त्रणहरू साझेदारी गर्दछ; के परिवर्तन उपकरण, सेटिङ र सेटअप काम हो। शब्दले साझा-क्षमता व्यवस्थालाई वर्णन गर्दछ, कुनै विशेष मोडेल, स्टेशन गणना, लाइन गति वा सहिष्णुता होइन।
उपकरण क्याटलगहरूले व्यवस्थालाई छुट्टै उत्पादन परिवारको रूपमा मान्छन्: BMS मेसिनरीले धातुको छत, पर्लिन, स्टड-एण्ड-ट्र्याक, रूफ प्यानल क्रिमिङ, गटर र रिज क्याप मेसिनहरूको साथसाथै आफ्नै वर्गमा डबल डेक रोल बनाउने मेसिनहरू सूचीबद्ध गर्दछ।
एउटा साझा मेसिन
के साझा गरिएको छ: फ्रेम, ड्राइभ, कुण्डल फिड, कट-अफ र नियन्त्रणहरू; दोस्रो प्रोफाइल टूलिङ र सेटिङहरू मार्फत थपिएको छ।
सेटअप कार्य: प्रोफाइलहरू बीच प्रत्येक स्विच दोहोर्याइएको र पुन: प्रमाणित हुनुपर्छ।
ठाउँ र आपूर्ति: एउटा पदचिह्न र एउटा जडान बिन्दु, तर लामो मेसिन खाम र परिवर्तनको लागि काम गर्ने ठाउँ।
योजना: दुबै प्रोफाइलहरू एउटै मेसिन समयको लागि प्रतिस्पर्धा गर्छन्।
एक्सपोजर: एक ब्रेकडाउन वा एक गलत सेटिङले दुबै उत्पादनहरू रोक्छ।
दुई समर्पित लाइनहरू
के साझा गरिएको छ: केहि छैन; प्रत्येक रेखा एक प्रोफाइलको लागि निर्मित र ट्युन गरिएको छ।
सेटअप कार्य: कुनै नियमित प्रोफाइल परिवर्तन छैन; सेटअप कुण्डली परिवर्तन र सामान्य मर्मतमा सीमित छ।
ठाउँ र आपूर्ति: दुई पदचिह्न, दुई जडान बिन्दु र दुई स्थापनाहरू।
योजना: दुवै प्रोफाइलहरू स्वतन्त्र रूपमा चल्छन्, एउटै शिफ्टमा।
एक्सपोजर: एक ब्रेकडाउनले एउटा उत्पादन रोक्छ, दुबै होइन।
तपाईंले मेसिन स्क्रिन गर्नु अघि प्रोफाइल जोडी स्क्रिन गर्नुहोस्
दुईवटा छत प्रोफाइलहरूले एउटै बन्ने परिवारको हो र एउटै कुण्डल मार्ग, फिड प्रविष्टि, ड्राइभ र कट-अफ व्यवस्थाबाट चल्न सक्ने अवस्थामा मात्र एउटा मेसिन साझेदारी गर्न सक्छन्। पहिले जोडी स्क्रिन गर्नुहोस्: विभिन्न सामग्री ब्यान्डहरू, प्यानल चौडाइहरू, गठन-पास गणनाहरू वा कट-अफ कार्यले साझा फ्रेमलाई स्थायी सम्झौता बनाउँछ।
मेटल बिल्डिंग कम्पोनेन्टहरू सामान्यतया अर्डर गर्नका लागि बनाइन्छ र जम्मा गर्नको लागि तयार साइटमा पठाइन्छ, त्यसैले प्रोफाइल मिक्सले एक स्थिर आउटपुटको सट्टा परियोजना तालिका अनुसरण गर्दछ।
प्रोफाइल जोडीले जवाफको निर्णय गर्छ।
- के दुबै प्रोफाइलहरू मिल्दो रिब ज्यामिति र प्यानल चौडाइको साथ एउटै बन्ने परिवारमा बस्छन्?
- के तिनीहरूको सामग्री मोटाई र कोटिंग दायराहरू तपाईले वास्तवमा बेच्ने उत्पादनहरूमा ओभरल्याप गर्नुहुन्छ?
- के दुवै एउटै कुण्डल चौडाइ र कुण्डल मार्ग परिवर्तन नगरी फिड प्रविष्टि मार्फत चल्न सक्छ?
- के एक प्रोफाइलले अन्य आवश्यकताहरू गणना-पासलाई सहन सक्छ?
- के कट-अफ, नोचिङ वा पंचिङ दुवैको लागि समान काम हो?
- प्रत्येक प्रोफाइलले एक महिनामा कति मिटर, अर्डर र उत्पादन रनहरू उत्पन्न गर्छ?
- के दुई प्रोफाइलहरू एउटै शिफ्टमा वा एउटै डेलिभरी मितिमा आवश्यक पर्दछ?
- मेसिनको जीवन भित्र प्रोफाइल परिवर्तन वा बन्द गर्न सकिन्छ?
परिवर्तन, सेटअप र थ्रुपुट: तपाईंले तुलना गर्नु अघि डाटा सङ्कलन गर्नुहोस्
उद्धृत परिवर्तन फिगरमा विकल्पहरू तुलना नगर्नुहोस्। प्रोफाइल A को अन्तिम राम्रो प्यानलबाट प्रोफाइल B को पहिलो अनुमोदित प्यानलमा तपाईंको आफ्नै टोलीले लिने समय मापन गर्नुहोस्, त्यसपछि तपाईंको अर्डर बुकले वास्तवमै उत्पादन गर्ने परिवर्तनहरूद्वारा यसलाई गुणन गर्नुहोस्।
लाइनमा कुनै पनि म्यानुअल काम गर्नु अघि, यसलाई अलग गर्नुहोस्: लागू हुने बिजुली आपूर्ति बन्द गर्नुहोस् र विच्छेद गर्नुहोस्, तपाईंको लकआउट र ट्यागआउट प्रक्रिया लागू गर्नुहोस्, र त्यसपछि मेसिन म्यानुअलले अनुमति दिएको पहुँच र समायोजन चरणहरू मात्र पूरा गर्नुहोस्। गार्डहरू फिट रहन्छन्, र चलिरहेको लाइनमा पुगेर वा इन्टरलकलाई हराएर कुनै परिवर्तन गर्नु हुँदैन।
- परिभाषा ठीक गर्नुहोस्। प्रोफाइल A को अन्तिम राम्रो प्यानल प्रोफाइल B को पहिलो स्वीकृत प्यानल।
- प्रत्येक तत्व सूचीबद्ध गर्नुहोस्। कुण्डल परिवर्तन, थ्रेडिङ, टूलिङ एक्सचेन्ज, रोल-ग्याप र स्टेशन सेटिङ, कट-अफ लम्बाइ, परीक्षण टुक्राहरू, मापन र साइन-अफ।
- बारम्बार समय दिनुहोस्। प्रत्येक दिशामा कम्तिमा तीन परिवर्तनहरू, र ध्यान दिनुहोस् कुन दिशा ढिलो छ।
- वास्तविक परिवर्तनहरू गणना गर्नुहोस्। एक सामान्य महिनामा उत्पादन गरिएको आफ्नो अर्डर बुक गणना गर्नुहोस्, तपाईंले मनपर्ने गणना होइन।
- लुकेको समय थप्नुहोस्। स्टार्ट-अप स्क्र्याप, परीक्षण लम्बाइ, पुन: मापन र गुणस्तर निर्णयको लागि पर्खँदै।
- चल्ने समयसँग तुलना गर्नुहोस्। अल्पसंख्यक प्रोफाइलको चल्ने घण्टाको छेउमा मासिक परिवर्तन घण्टा राख्नुहोस्।
लेआउट निर्णय गर्ने साइट, फुटप्रिन्ट र उपयोगिता सीमाहरू
साझा लाइनलाई एकल-प्रोफाइल मेसिन भन्दा परिवर्तन पहुँचको लागि सामान्यतया लामो फ्रेम, थप कुण्डल स्थिति र थप स्पष्ट फ्लोर चाहिन्छ। यदि भवनले त्यो ठाउँ प्रदान गर्न सक्दैन, वा आपूर्तिले संयुक्त भार प्रदान गर्न सक्दैन भने, साझेदारीले उपकरणमा जित्नु अघि निर्माणमा हराउन सक्छ।
उद्धरणहरू तुलना गर्नु अघि यी जाँच गर्नुहोस्:
- फ्रेमको लम्बाइ र रेखाको अगाडि र पछाडि रन-इन र रन-आउट ठाउँ।
- मेसिनको छेउमा कुण्डल भण्डारण, लोडिङ र थ्रेडिङ पहुँच।
- क्रेन वा फोर्कलिफ्ट पहुँच स्थानहरूमा जहाँ टूलिङ आदानप्रदान गरिन्छ।
- आगमन आपूर्ति क्षमता, जडान बिन्दु र कुनै पनि स्तरवृद्धि स्थानीय आपूर्ति प्राधिकरणले अनुमोदन गर्नुपर्छ।
- मेशिन आपूर्तिकर्ता द्वारा सेट फाउन्डेशन, भुइँ लोडिङ र जल निकासी आवश्यकताहरू।
- काम गर्ने स्थानहरूमा संकुचित हावा, प्रकाश र भेन्टिलेसन।
- परिवर्तनको समयमा अपरेटरले पुग्नै पर्ने हरेक बिन्दुमा सफा, सुरक्षित पहुँच।
आपूर्तिकर्ताबाट हरेक आयाम, लोड र मूल्याङ्कन लिनुहोस् र तपाईंको प्लान्ट इन्जिनियरलाई वास्तविक भवनको बिरूद्ध जाँच गर्न लगाउनुहोस्; स्थानीय भवन र विद्युतीय अनुमोदनहरू तपाईंको आफ्नै अधिकारीहरूसँग रहन्छन्।
तपाईंले किन्नु अघि पुष्टि गर्न सुरक्षा, निरीक्षण र मर्मत कर्तव्यहरू
कार्य उपकरण कर्तव्यहरू लाइन डेलिभर हुनु अघि सुरु हुन्छ: डिजाइनरहरू, स्थापनाकर्ताहरू, खरिदकर्ताहरू, आपूर्तिकर्ताहरू र प्रयोगकर्ताहरू सबै जोखिम मूल्याङ्कन र सञ्चालन, निरीक्षण र सुरक्षित रूपमा मर्मत गर्न सकिने मेसिनरीहरू छनौट गर्न भाग लिन्छन्। साझा मेशिनले तिनीहरूलाई हटाउनुको सट्टा कर्तव्य बिन्दुहरू थप्छ: दुई उत्पादनहरूले थप सेटिङ स्थितिहरू, अधिक बारम्बार हस्तक्षेप र परिवर्तन प्रक्रिया जुन आफैं सुरक्षित हुनुपर्छ।
युनाइटेड किंगडमको स्वास्थ्य र सुरक्षा कार्यकारीले जोखिम मूल्याङ्कन गर्ने, सही मेसिन छनोट गर्ने र नियन्त्रण उपायहरू लागू गर्ने, र यसको सिंहावलोकनमा काम गर्ने उपकरणसम्बन्धी निर्णयहरू फ्रेम गर्दछ। उपकरण र मेसिनरी निर्देशनले डिजाइनर, स्थापनाकर्ता, खरिदकर्ता, आपूर्तिकर्ता र प्रयोगकर्ताहरूलाई सम्बोधन गर्दछ।
एउटै नियामकको PUWER मार्गदर्शनले कार्य उपकरणको निरीक्षण, मर्मत, प्रशिक्षण र योग्यता, र मोबाइल कार्य उपकरणहरू समावेश गर्दछ। एक साझा लाइन को लागी एक दस्तावेज परिवर्तन प्रक्रिया मा अनुवाद, प्रत्येक परिवर्तन को माध्यम बाट पूर्ण रहन को रक्षा, दुबै प्रोफाइल मा प्रशिक्षित अपरेटरहरु, र अधिक मांग उत्पादन को बिरूद्ध रोल र सेटिङ को योजनाबद्ध निरीक्षण।
यी कर्तव्यहरू युनाइटेड किंगडमको लागि सेट गरिएका छन्। यदि तपाइँको प्लान्ट अन्यत्र सञ्चालन हुन्छ भने, तपाइँको आफ्नै नियामक, बीमाकर्ता वा सुरक्षा सल्लाहकारलाई सोध्नुहोस् कि कुन कर्तव्यहरू स्थानीय रूपमा लागू हुन्छन्, र ढुवानी अघि तपाइँको बजारको लागि मेसिनको अनुपालन कागजात पुष्टि गर्नुहोस्।
गुणस्तर र सहिष्णुता जोखिम जब दुई प्रोफाइल एक सम्पत्ति साझा
साझा लाइनको मुख्य गुणस्तर जोखिम उत्पादनहरू बीच सेटिङ बहाव हो। प्रत्येक परिवर्तनले रोल ग्यापहरू र स्टेशन पङ्क्तिबद्धता पुन: स्थापना गर्दछ, त्यसैले उत्पादन जारी राख्नु अघि प्रोफाइलमा प्रत्येक फिर्ता पुन: प्रमाणित हुनुपर्छ।
- प्रति प्रोफाइल रेकर्ड सन्दर्भ सेटिङहरू। रोल ग्यापहरू, स्टेशन स्थितिहरू र कट-अफ लम्बाइका लागि मानहरू लक गर्नुहोस् ताकि परिवर्तन पुन: आविष्कार गर्नुको सट्टा दोहोर्याउन सकिने छ।
- रोल अवस्था हेर्नुहोस्। पहिरनले दुवै प्रोफाइललाई असर गर्छ, तर बढी माग गर्ने उत्पादनले सामान्यतया यसलाई पहिले देखाउँछ; योजना रोल निरीक्षण र त्यो प्रोफाइल विरुद्ध प्रतिस्थापन।
- परिवर्तनको समयमा उपकरण सुरक्षित गर्नुहोस्। क्यासेट र रोलको दोहोर्याइएको ह्यान्डलिङले हानि र गलत अलाइनमेन्ट देखिन्छ।
- पहिलो-लेख अनुमोदन परिभाषित गर्नुहोस्। प्रत्येक प्रोफाइलको लागि मापन र स्वीकृति मापदण्डमा सहमत हुनुहोस्, र प्रत्येक परिवर्तन पछि तिनीहरूलाई रेकर्ड गर्नुहोस्।
- अनुमोदित नमूनाहरू राख्नुहोस्। प्रति प्रोफाईल राखिएको प्यानलले संख्या एक्लै नहुन सक्छ।
- स्क्रैप गणना गर्नुहोस्। स्टार्ट-अप स्क्र्याप र पुन: मापन समय साझेदारीको वास्तविक लागतहरू हुन् र तुलनामा सम्बन्धित छन्।
तुलना लागत दायरा: साझा क्षमता बनाम दुई समर्पित लाइनहरू
एउटै समान दायरा सूचीमा दुई विकल्पहरू तुलना गर्नुहोस्, मेसिन मूल्यमा मात्र होइन। साझेदारीले खर्चलाई एउटै ठूलो सम्पत्तिमा केन्द्रित गर्छ र लागत परिवर्तन श्रम, स्टार्ट-अप स्क्र्याप र एकल-बिन्दु विफलता एक्सपोजरमा परिवर्तन गर्दछ; दुई समर्पित रेखाहरूले दुईवटा सम्पत्तिहरूमा खर्च फैलाउँछन् तर नियमित परिवर्तन हटाउनुहोस् र प्रत्येक लाइनलाई एउटा उत्पादनमा ट्युन गर्न दिनुहोस्।
| स्कोप वस्तु | एक साझा मेसिन | दुई समर्पित लाइनहरू |
|---|---|---|
| उपकरण दायरा | दुवै प्रोफाइलका लागि उपकरण र सेटिङहरूसँग एउटा फ्रेम | दुई पूर्ण रेखाहरू, प्रत्येकको आफ्नै उपकरणको साथ |
| आधार र भुइँ | एउटा स्थापना, लामो खाम, परिवर्तन पहुँच | दुई स्थापना र दुई कार्य क्षेत्र |
| आगमन आपूर्ति | संयुक्त लोड सेवा गर्ने एउटा जडान | दुई जडानहरू, जुन अलग साइटमा सजिलो हुन सक्छ |
| कुण्डल ह्यान्डलिंग | कुण्डल स्थिति दुवै प्रोफाइल अनुरूप हुनुपर्छ; प्रति शिफ्ट थप कुंडल परिवर्तन | प्रत्येक रेखाले आफ्नै कुण्डल अनुक्रम राख्छ |
| परिर्वतन श्रम | प्रोफाइलहरू बीचको प्रत्येक स्विचमा आवर्ती लागत | कुनै नियमित प्रोफाइल परिवर्तन छैन |
| स्टार्ट-अप स्क्रैप | प्रत्येक स्विचमा लम्बाइ र पहिलो-लेख प्यानलहरू परीक्षण गर्नुहोस् | प्रारम्भिक सेटअप र सामग्री परिवर्तनहरूमा केन्द्रित |
| मर्मत र स्पेयरहरू | एउटा कार्यक्रम, एउटा स्पेयर सूची, एउटा मेसिन उपलब्ध राख्न | दुई कार्यक्रम र दुई स्पेयर होल्डिंग |
| योजना लचीलापन | प्रोफाइलहरू मेसिन समयको लागि प्रतिस्पर्धा गर्छन् र क्रमबद्ध हुनुपर्छ | प्रोफाइलहरू समानान्तर वा एउटै शिफ्टमा चल्न सक्छन् |
| ब्रेकडाउन एक्सपोजर | एउटा गल्तीले दुवै उत्पादनलाई रोक्छ | गल्तीले एउटा उत्पादनलाई रोक्छ |
| भविष्यका उत्पादनहरू | नयाँ प्रोफाइल अवस्थित फ्रेम र टूलिङ खाममा फिट हुनुपर्छ | नयाँ प्रोफाइललाई तेस्रो लाइन वा लाइन रूपान्तरण आवश्यक हुन सक्छ |
मूल्यहरू, शुल्कहरू, स्थापना र ऊर्जा लागतहरू बजार, कन्फिगरेसन र आपूर्तिकर्ता अनुसार फरक हुन्छन्, त्यसैले कुल लिखित उद्धरणहरूबाट आउनु पर्छ। प्रत्येक आपूर्तिकर्तालाई एउटै लाइन आईटमहरूमा दुवै कन्फिगरेसनहरूको मूल्य सोध्नुहोस् र प्रत्येक मूल्यमा कुन स्थापना, कमीशन र प्रशिक्षण समावेश छ भनेर बताउन लगाउनुहोस्।
निर्णय पथ: जब साझा उपकरण व्यावहारिक हुन्छ
साझा उपकरणहरू मात्र व्यावहारिक हुन्छन् जब तलका सबै चार गेटहरू तपाईंको आफ्नै डाटामा पास हुन्छन्। यदि कुनै गेट असफल भएमा, दुई समर्पित लाइनहरू सुरक्षित खरिद हुन्।
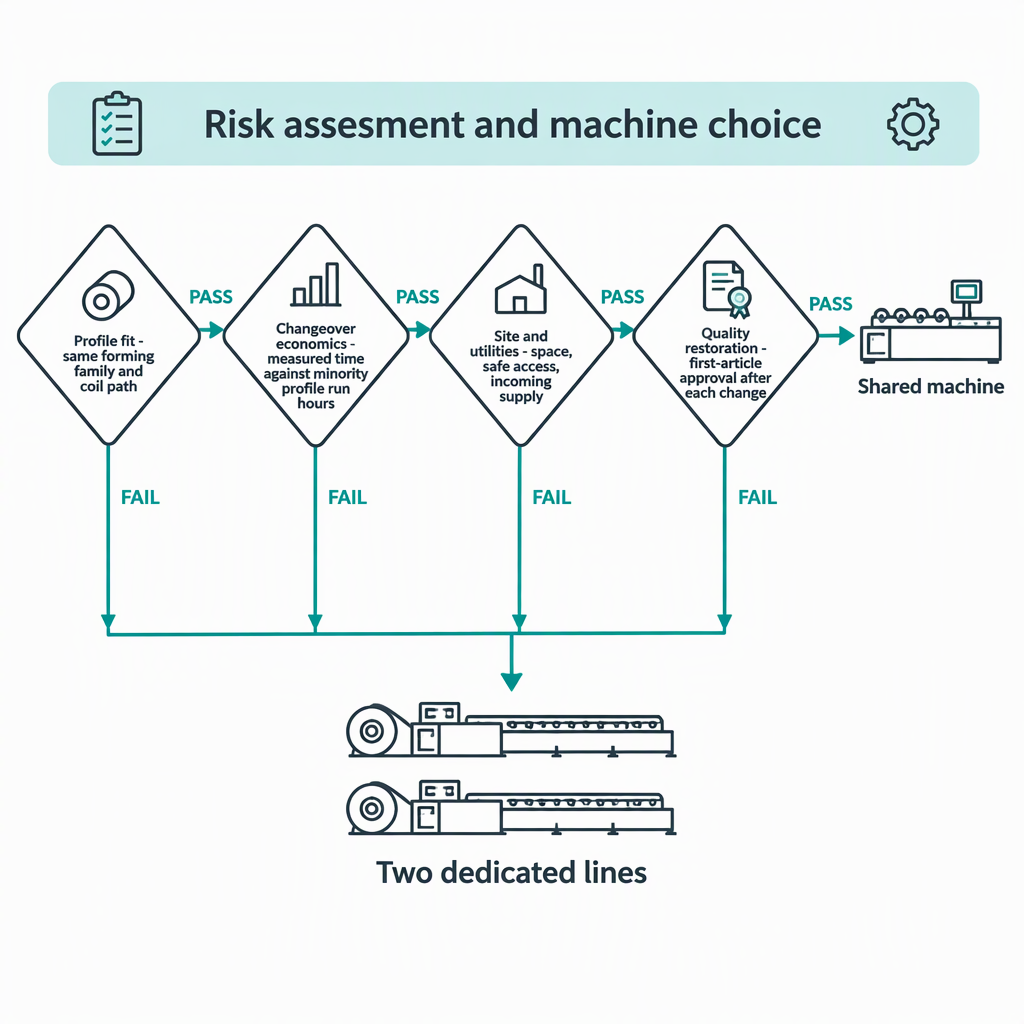
| गेट | प्रश्न तपाईको आफ्नै डेटाको साथ जवाफ दिन | यदि यो पास भयो | भने असफल भएमा |
|---|---|---|---|
| प्रोफाइल फिट | के दुबै प्रोफाइलहरूले गठन गर्ने परिवार, कुण्डली मार्ग, सामग्री ब्यान्ड र कट-अफ कार्य साझा गर्छन्? | परिवर्तन गेटमा जारी राख्नुहोस् | दुई समर्पित लाइनहरू योजना गर्नुहोस् |
| परिवर्तन अर्थशास्त्र | के मापन गरिएको परिवर्तन समय, वास्तविक परिवर्तनको गणनाको समय, अल्पसंख्यक प्रोफाइलको चल्ने घण्टाको तुलनामा सानो छ? | साइट गेटमा जारी राख्नुहोस् | अल्पसंख्यक प्रोफाइलको लागि समर्पित रेखालाई विचार गर्नुहोस् |
| साइट र उपयोगिताहरू | के भवन र यसको आपूर्तिले सुरक्षित कार्य पहुँचको साथ एक संयुक्त लाइन सेवा गर्न सक्छ? | गुणस्तर गेटमा जारी राख्नुहोस् | एउटा ठुलो लाइन नसक्ने ठाउँमा दुई साना लाइनहरू फिट हुन सक्छन्, वा निर्माण कार्यमा लागत खर्च हुनुपर्छ |
| गुणस्तर पुनर्स्थापना | प्रत्येक परिवर्तन पछि, के दुवै प्रोफाइलहरू सहमत पहिलो-लेख मापदण्ड विरुद्ध पुन: प्रमाणित गर्न सकिन्छ? | साझा क्षमता व्यावहारिक विकल्प हो | सेटअप दोहोर्याउन सकिने प्रमाणित नभएसम्म प्रोफाइलहरूलाई अलग-अलग सम्पत्तिहरूमा राख्नुहोस् |
तपाईंले आफ्नो डेटाबाट जवाफ दिन नसक्ने गेटलाई खुला, पास नगरिएको भनी व्यवहार गर्नुहोस्, र तपाईंले अर्डर गर्नु अघि उद्धृत परिवर्तन समय र गुणस्तर आश्वासनहरू प्रमाणित गर्नुहोस्।
साझा रुफिङ मेसिनको लागि पूर्व-खरीद चेकलिस्ट
अर्डर गर्नु अघि, प्रत्येक धारणालाई केहि चीजमा परिणत गर्नुहोस् जुन आपूर्तिकर्ताले लिखित रूपमा जवाफ दिनुपर्दछ र तपाइँ आफ्नै प्रोफाइलहरूमा प्रमाणित गर्न सक्नुहुन्छ। परिवर्तन प्रक्रिया, गार्डिंग, पहिलो-लेख मापदण्ड वा स्थापना कर्तव्यहरूको बारेमा केहि पनि मौखिक आश्वासनमा रहनु हुँदैन।
- तपाईंको आफ्नै प्रोफाइल रेखाचित्र र सामग्रीमा प्रदर्शनको लागि सोध्नुहोस्, र आफैलाई परिवर्तन गर्ने समय दिनुहोस्।
- लिखित परिवर्तन प्रक्रिया अनुरोध गर्नुहोस्: के आदानप्रदान गरिन्छ, के समायोजन गरिन्छ र प्रत्येक चरणमा के समावेश छ।
- म्यानुअलमा ऊर्जा-पृथक र पहुँच चरणहरू पुष्टि गर्नुहोस्, र सबै गार्डहरू सामान्य उत्पादनको समयमा फिट रहन्छन्।
- पहिलो-लेख मापदण्ड र मेसिन निर्माण हुनु अघि दुवै प्रोफाइलहरूको लागि मापन विधि सहमत गर्नुहोस्।
- साइट आवश्यकताहरू लिखित रूपमा प्राप्त गर्नुहोस्, कभर फ्लोर लोडिङ, आधार, आपूर्ति क्षमता, कम्प्रेस्ड हावा र काम गर्ने क्लियरेन्सहरू, र तिनीहरूलाई तपाईंको प्लान्ट इन्जिनियरलाई पठाउनुहोस्।
- कुन तालिम समावेश छ र पहिलो उत्पादन परिवर्तनको सुपरिवेक्षण कसले गर्ने छ भनी पुष्टि गर्नुहोस्।
- पहिरन-पार्ट र रोल स्पेयर सूचीको लागि सोध्नुहोस्, र थप माग गरिएको प्रोफाइलको लागि सिफारिस गरिएको निरीक्षण अन्तरालहरू।
- तपाईंले सम्पर्क गर्न वा भ्रमण गर्न सक्ने स्थापनाहरूको लागि सोध्नुहोस्, र जवाफहरू स्वतन्त्र रूपमा जाँच गर्नुहोस्।
- दुबै कन्फिगरेसनहरू एउटै स्कोप सूचीमा उद्धृत गर्नुहोस् ताकि तुलना like को लागि हो।
- लिखित रूपमा पुष्टि गर्नुहोस् जसले यातायात, स्थापना, कमीशन र स्वीकृति परीक्षण ह्यान्डल गर्छ, र स्थानीय अनुमोदनहरू तपाईंको आफ्नै अधिकारीहरूसँग पुष्टि गर्नुहोस्।
निष्कर्ष
एउटा साझा रूफिङ मेसिन र दुई समर्पित लाइनहरू बीच छनौट गर्नु उपकरणको अघि एक समय तालिका प्रश्न हो। जहाँ प्रोफाइल फिट हुन्छ, मापन गरिएको परिवर्तन समय, साइट र आपूर्ति सीमा र पोस्ट-चेन्जओभर गुणस्तर सबै तपाईंको आफ्नै डाटाबाट प्रमाणित गर्न सकिँदैन, दुई समर्पित लाइनहरूले यसलाई व्यवस्थापन गर्नुको सट्टा जोखिम हटाउँदछ, र त्यो लागत तुलनामा सम्बन्धित छ।
बारम्बार सोधिने प्रश्नहरू
साझा छत लाइन तौल गर्ने खरीददारहरूले सामान्यतया समान व्यावहारिक प्रश्नहरू सोध्छन्।
दुई छत प्रोफाइलहरू बीचको परिवर्तन कति समय लाग्छ?
त्यहाँ कुनै विश्वव्यापी आंकडा छैन। यो समायोजन गर्नुको सट्टा कति टुलिङ आदानप्रदान गरिन्छ, कति सेटिङहरू पुन: स्थापना गर्नुपर्छ, कुण्डल कसरी परिवर्तन हुन्छ र तपाइँको प्लान्टमा पहिलो-लेख अनुमोदन कति समय लाग्छ भन्ने कुरामा निर्भर गर्दछ। ती सर्तहरू बिना उद्धृत गरिएको एकल संख्यालाई अनुपयोगी रूपमा व्यवहार गर्नुहोस्। आपूर्तिकर्तालाई तपाईंको आफ्नै प्रोफाइलहरूमा परिवर्तन देखाउन, दुवै दिशामा तपाईंको आफ्नै टोलीसँग समय निकाल्न र लागत तुलनामा मापन गरिएको समय प्रयोग गर्न भन्नुहोस्।
कम भोल्युम वा आफू अनुकूल छत बनाउने कामको लागि साझा गर्नु अझै अर्थपूर्ण छ?
यो हुन सक्छ, र कम भोल्युम प्रायः जहाँ साझेदारी सबैभन्दा आकर्षक देखिन्छ, किनभने दोस्रो रेखा आफैंलाई उचित ठहराउन पर्याप्त व्यस्त रहन सक्दैन। चेन्जओभर फ्रिक्वेन्सीले जवाफको निर्णय गर्छ: महिनामा धेरै पटक दुई प्रोफाइलका साना अर्डरहरूले परिवर्तन श्रम र स्क्र्याप जम्मा गर्छन्, त्यसैले उच्च-फ्रिक्वेन्सी प्रोफाइलको लागि एक समर्पित लाइन खर्च गर्नुहोस्, जबकि वर्षमा केही पटक लामो अभियानहरूले व्यावहारिक साझेदारी गरिरहन्छन्।
हामीले आपूर्तिकर्ताको क्षमता दावीहरूलाई विश्वास गर्नु अघि कसरी प्रमाणित गर्छौं?
प्रमाणको लागि सोध्नुहोस् तपाईंले विवरणको सट्टा स्वतन्त्र रूपमा जाँच गर्न सक्नुहुन्छ: तपाईंको सामग्रीमा समयबद्ध प्रदर्शन, लिखित परिवर्तन प्रक्रिया, तपाईंको बजारको लागि मेसिनको अनुपालन कागजात, पहिलो-लेख मापदण्ड, र तपाईंले सम्पर्क गर्न सक्ने स्थापनाहरू। सहमति भएका कार्यसम्पादन वस्तुहरूलाई खरिद कागजातहरूमा स्वीकृति मापदण्डको रूपमा राख्नुहोस्, र जहाँ दावी खरिद गर्नु अघि प्रदर्शन गर्न सकिँदैन, यसलाई अप्रमाणित रूपमा व्यवहार गर्नुहोस् र जोखिम अनुसार मूल्य निर्धारण गर्नुहोस्।
हामीले यसको सट्टा दुई समर्पित लाइनहरू कहिले छनौट गर्नुपर्छ?
दुई समर्पित लाइनहरू छनौट गर्नुहोस् जब प्रोफाइलहरूले गठन गर्ने परिवार वा कुण्डल मार्ग साझा गर्दैनन्, जब मापन गरिएको परिवर्तन समय अल्पसंख्यक प्रोफाइलको चलिरहेको घण्टाको बिरूद्ध महत्त्वपूर्ण हुन्छ, जब भवन वा आपूर्तिले एक संयुक्त लाइन सेवा गर्न सक्दैन, वा जब प्रत्येक परिवर्तन पछि पहिलो-लेख गुणस्तर विश्वसनीय रूपमा पुनर्स्थापित गर्न सकिँदैन। दुई रेखाहरूले पनि अर्थ दिन्छ जब दुवै प्रोफाइल समानान्तर रूपमा उत्पादन गरिनु पर्छ, वा जब एक ब्रेकडाउन दुवै उत्पादनहरू रोक्दा तपाइँका ग्राहकहरूलाई अस्वीकार्य हुनेछ।
एउटा मेसिन साझेदारी गर्न पर्याप्त मिल्दो दुई छत प्रोफाइल के बनाउँछ?
व्यावहारिक परीक्षण साझा मार्ग हो: समान कुण्डल चौडाइ र फिड प्रविष्टि, सामग्री मोटाई र कोटिंग ब्यान्डहरू जुन तपाईंले वास्तवमा बेच्नुहुने प्रोफाइलहरूमा ओभरल्याप हुन्छ, एक मिल्दो रिब ज्यामिति परिवार, र कट-अफ, नचिङ वा पंचिंग कार्य जुन दुवै उत्पादनहरू मार्फत जान सकिन्छ। यदि एक प्रोफाइललाई अतिरिक्त अपरेशन वा फरक सामग्री ब्यान्ड चाहिन्छ भने, ती अपरेसनहरू अन्यत्र ह्यान्डल गरिनु पर्छ वा साझा फ्रेम थप माग उत्पादन वरिपरि निर्दिष्ट गर्नुपर्छ।
कुण्डली परिवर्तनहरूले साझा-उपकरण निर्णयलाई कसरी असर गर्छ?
प्रत्येक प्रोफाइल परिवर्तनले सामान्यतया यसको साथ कुण्डल परिवर्तन ल्याउँछ, त्यसैले साझा केसले एउटै स्विचमा दुबै लागतहरू बोक्छ। परिवर्तनको भागको रूपमा कुण्डली परिवर्तन मापन गर्नुहोस्, लाइनले कति कुण्डल स्थितिहरू समात्न सक्छ जाँच गर्नुहोस्, र प्रविष्टिले पुन: निर्माण बिना दुवै कुण्डल चौडाइहरू स्वीकार गर्दछ भनेर पुष्टि गर्नुहोस्।
साझा मेसिन किन्नु अघि हामीले हाम्रो भवनको बारेमा के पुष्टि गर्नुपर्छ?
मेसिनको खाम र काम गर्ने क्लियरेन्सहरू, फाउन्डेसन र फ्लोर लोडिङ, आगमन बिजुली क्षमता र जडान बिन्दु, कम्प्रेस्ड हावा, र परिवर्तनको समयमा अपरेटरले पुग्नु पर्ने प्रत्येक स्थानमा सुरक्षित पहुँच पुष्टि गर्नुहोस्। यी आपूर्तिकर्ताको डेटा र तपाईंको प्लान्ट इन्जिनियरको मूल्याङ्कनबाट आउँछन्, र कुनै पनि भवन परिमार्जन वा आपूर्ति स्तरवृद्धिलाई स्थापना सुरु हुनु अघि स्थानीय स्वीकृति चाहिन्छ।


