


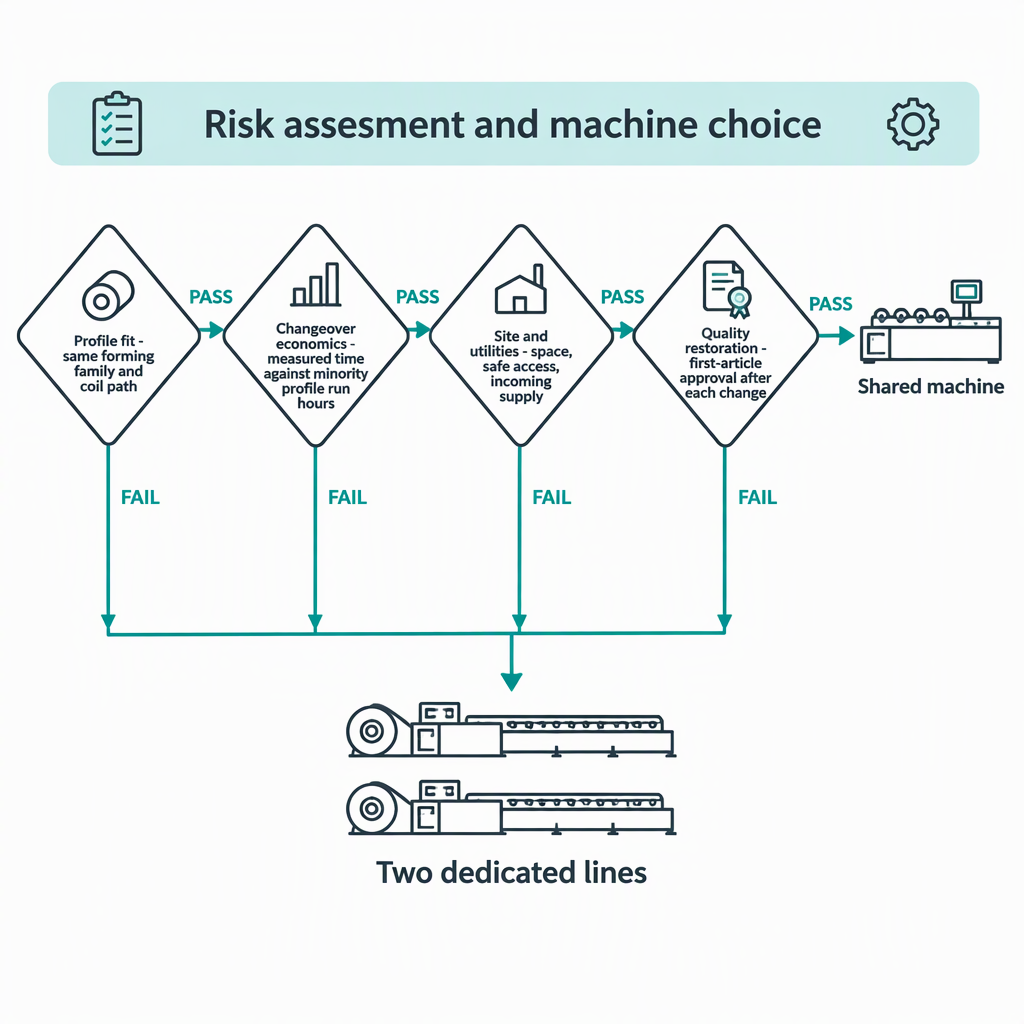
Att dela en rullformningslinje över två takprofiler är praktiskt endast när fyra förhållanden håller ihop: samma formningsfamilj och spolbana; övergångstid liten mot minoritetsprofilens körtid; en byggnad och försörjning som kan betjäna den kombinerade linjen; och ett godkänt villkor för första artikel efter varje ändring. Misslyckas någon och två dedikerade rader är vanligtvis köpet med lägre risk.
Vad 'delad utrustning' betyder för en takmaskin med dubbla lager
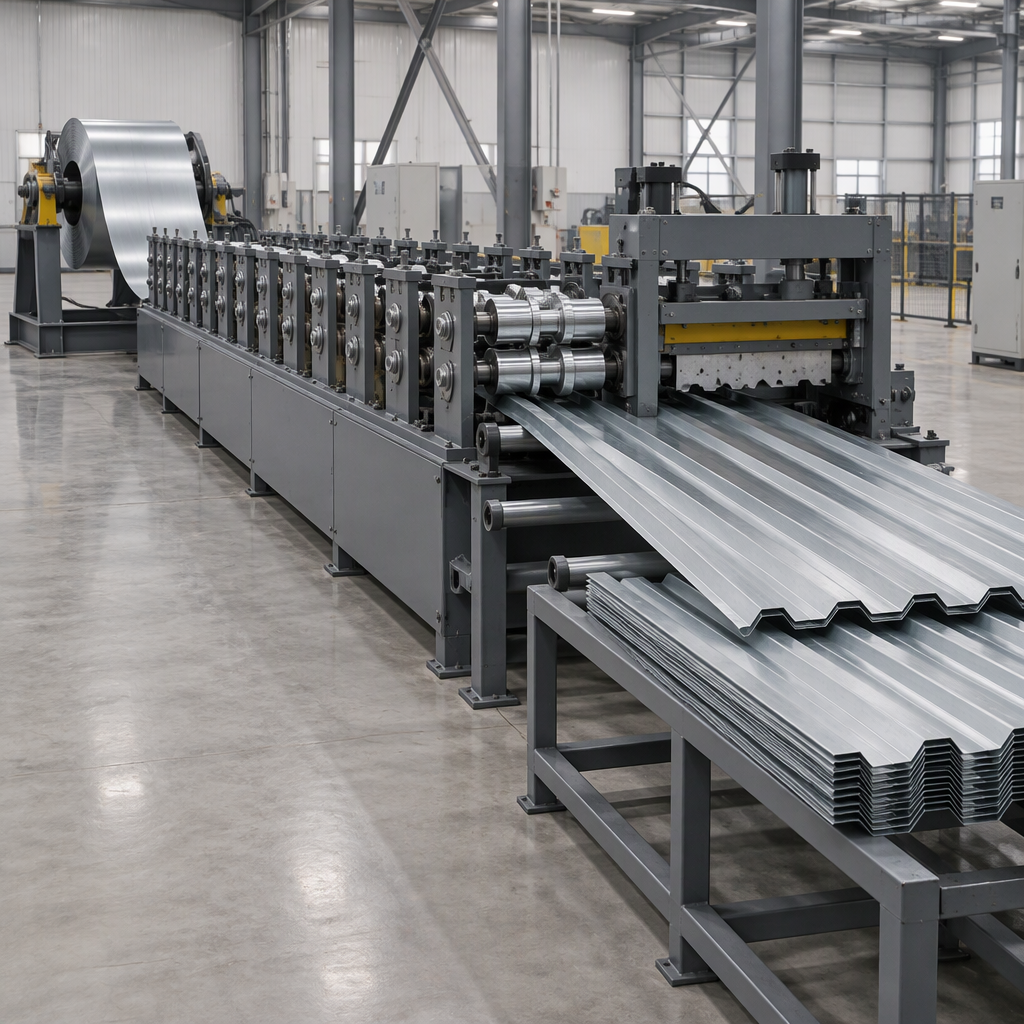
I denna guide betyder en dubbelskikts (även kallad dubbeldäck) takmaskin en formningslinje som bär två uppsättningar profileringsstationer och producerar en av de två takprofilerna åt gången. Profilerna delar ram, drivning, spolmatning, cut-off och kontroller; det som ändras är verktygen, inställningarna och inställningsarbetet. Termen beskriver detta arrangemang med delad kapacitet, inte en viss modell, stationsantal, linjehastighet eller tolerans.
Utrustningskataloger behandlar arrangemanget som en separat produktfamilj: BMS Machinery listar en dubbeldäcks rullformningsmaskin i sin egen kategori, tillsammans med maskiner för takbeläggning av metall, räfflor, reglar och spår, pressning av takpaneler, ränna och nockkåpa.
En delad maskin
Vad delas: ram, drivning, spolmatning, cut-off och kontroller; den andra profilen läggs till genom verktyg och inställningar.
Installationsarbete: varje byte mellan profiler måste upprepas och bevisas på nytt.
Utrymme och utbud: ett fotavtryck och en anslutningspunkt, men ett längre maskinhölje och arbetsutrymme för omställningar.
Planering: båda profilerna tävlar om samma maskintid.
Exponering: ett haveri eller en felaktig inställning stoppar båda produkterna.
Två dedikerade rader
Vad delas: ingenting; varje linje är byggd och avstämd för en profil.
Installationsarbete: ingen rutinmässig profilbyte; installationen är begränsad till spolbyten och normalt underhåll.
Utrymme och utbud: två fotspår, två anslutningspunkter och två installationer.
Planering: båda profilerna körs oberoende, inklusive i samma skift.
Exponering: ett haveri stoppar en produkt, inte båda.
Screena profilparet innan du screenar maskinen
Två takprofiler kan bara dela en maskin när de tillhör samma formningsfamilj och kan löpa genom samma spolbana, matningsinlopp, drivning och avskärningsarrangemang. Avskärma paret först: olika materialband, panelbredder, antal formningspass eller avskärningsarbete gör den delade ramen till en permanent kompromiss.
Byggnadskomponenter i metall tillverkas normalt på beställning och skickas till platsen redo att monteras, så profilblandningen följer projektets schema snarare än en stadig produktion.
Profilparet bestämmer svaret.
- Sitter båda profilerna i samma formfamilj, med kompatibel ribbgeometri och panelbredd?
- Överlappar deras materialtjocklek och beläggningsintervall över de produkter du faktiskt säljer?
- Kan båda köras genom samma spolbredd och matningsingång utan att ändra spolbanan?
- Kan en profil tolerera formningspassräkningen som den andra behöver?
- Är avskärnings-, hack- eller stansarbetet detsamma för båda?
- Hur många meter, order och produktionskörningar genererar varje profil på en månad?
- Krävs de två profilerna någonsin i samma skift eller på samma leveransdatum?
- Kan någon av profilerna ändras eller avbrytas inom maskinens livslängd?
Byte, inställningar och genomströmning: Samla in data innan du jämför
Jämför inte alternativ på en noterad övergångssiffra. Mät tiden din egen besättning tar, från den sista bra panelen i profil A till den första godkända panelen i profil B, multiplicera den sedan med de förändringar som din orderbok verkligen ger.
Innan något manuellt arbete på linjen, isolera den: stäng av och koppla bort den tillämpliga strömförsörjningen, tillämpa din lockout- och tagout-procedur och utför sedan endast de åtkomst- och justeringssteg som maskinhandboken tillåter. Skyddarna förblir monterade, och ingen förändring bör göras genom att sträcka sig in i en löplina eller genom att övervinna en förregling.
- Fixa definitionen. Sista bra panel av profil A till första godkänd panel av profil B.
- Lista varje element. Spolebyte, gängning, verktygsbyte, roll-gap och stationsinställning, cut-off längd, provbitar, mätning och sign-off.
- Tajma det upprepade gånger. Minst tre växlingar i varje riktning, och notera vilken riktning som är långsammare.
- Räkna riktiga omställningar. Använd det antal som din orderbok producerade under en typisk månad, inte det antal du föredrar.
- Lägg till den dolda tiden. Uppstartsskrot, provlängder, ommätning och avvaktan på kvalitetsbeslut.
- Jämför med körtid. Lägg månatliga omställningstimmar bredvid minoritetsprofilens öppettider.
Gränser för webbplats, fotavtryck och verktyg som avgör layouten
En delad linje behöver vanligtvis en längre ram, fler spollägen och tydligare golv för växlingsåtkomst än en enprofilsmaskin. Om byggnaden inte kan tillhandahålla det utrymmet, eller utbudet inte kan tjäna den kombinerade belastningen, kan delning förlora på byggandet innan det vinner på utrustningen.
Kontrollera dessa innan du jämför offerter:
- Ramlängd och in- och utloppsutrymmet framför och bakom linan.
- Lagring av spole, lastning och gängning bredvid maskinen.
- Kran eller gaffeltruck tillträde till positionerna där verktyg byts.
- Inkommande försörjningskapacitet, anslutningspunkt och eventuell uppgradering måste den lokala försörjningsmyndigheten godkänna.
- Grundläggning, golvbelastning och dräneringskrav som ställs av maskinleverantören.
- Tryckluft, belysning och ventilation vid arbetsställningarna.
- Tydlig, bevakad åtkomst vid varje punkt som en operatör måste nå under en omställning.
Ta varje dimension, belastning och betyg från leverantören och låt din anläggningsingenjör kontrollera dem mot den faktiska byggnaden; lokala byggnads- och elgodkännanden kvarstår hos dina egna myndigheter.
Skyldigheter för säkerhet, inspektion och underhåll att bekräfta innan du köper
Arbetsutrustningsarbetet börjar innan linjen levereras: konstruktörer, installatörer, inköpare, leverantörer och användare har alla en del i att bedöma risker och välja maskiner som kan användas, inspekteras och underhållas på ett säkert sätt. En delad maskin lägger till driftpunkter snarare än att ta bort dem: två produkter innebär fler inställningspositioner, tätare ingrepp och ett bytesprocedur som i sig måste vara säker.
Storbritanniens Health and Safety Executive ramar beslut om arbetsutrustning kring riskbedömning, val av rätt maskin och tillämpning av kontrollåtgärder och dess översikt över utrustning och maskinvägledning riktar sig till konstruktörer, installatörer, inköpare, leverantörer och användare.
Samma regulator PUWER-vägledningen omfattar besiktning av arbetsutrustning, underhåll, utbildning och kompetens samt mobil arbetsutrustning. För en delad linje som översätts till en dokumenterad bytesprocedur, bevakning som förblir komplett genom varje byte, operatörer utbildade i båda profilerna och planerad inspektion av rullar och inställningar mot den mer krävande produkten.
Dessa skyldigheter är fastställda för Storbritannien. Om din anläggning är verksam någon annanstans, fråga din egen regulator, försäkringsgivare eller säkerhetsrådgivare vilka skyldigheter som gäller lokalt, och bekräfta maskinens överensstämmelsedokumentation för din marknad före leverans.
Kvalitets- och toleransrisker när två profiler delar en tillgång
Den största kvalitetsrisken med en delad linje är att inställningarna glider mellan produkterna. Varje byte återställer rullgap och stationsinriktning, så varje återgång till en profil måste bevisas igen innan produktionen fortsätter.
- Anteckna referensinställningar per profil. Lås värdena för rullgap, stationspositioner och cut-off längd så att en växling är repeterbar snarare än att återuppfinnas.
- Klockrullens skick. Slitage påverkar båda profilerna, men den mer krävande produkten brukar visa det först; planera rulleinspektion och utbyte mot den profilen.
- Skydda verktyg vid omställning. Upprepad hantering av kassetter och rullar är där skador och felinställning uppstår.
- Definiera godkännande av första artikel. Kom överens om måtten och acceptanskriterierna för varje profil och registrera dem efter varje byte.
- Behåll godkända prover. En bibehållen panel per profil gör avdriften synlig på ett sätt enbart siffror kanske inte.
- Räkna skroten. Uppstartsskrot och ommätningstid är verkliga kostnader för delning och hör hemma i jämförelsen.
Jämföra kostnadsomfång: delad kapacitet kontra två dedikerade linjer
Jämför de två alternativen på en identisk omfattningslista, inte bara på maskinpriset. Dela koncentrerar utgifterna i en enda större tillgång och flyttar kostnaden till övergångsarbete, nystartsskrot och exponering för engångsfel; två dedikerade linjer fördelar utgifterna över två tillgångar, men ta bort rutinbyten och låt varje linje anpassas till en produkt.
| Omfattning | En delad maskin | Två dedikerade linjer |
|---|---|---|
| Utrustningsomfång | En ram med verktyg och inställningar för båda profilerna | Två kompletta linjer, var och en med sitt eget verktyg |
| Grund och golv | En installation, längre kuvert, växlingsåtkomst | Två installationer och två arbetsområden |
| Inkommande leverans | En anslutning som betjänar den kombinerade lasten | Två anslutningar, som kan vara lättare att placera separat |
| Spolehantering | Spolepositionerna måste passa båda profilerna; fler spolbyten per skift | Varje linje behåller sin egen spolsekvens |
| Omställningsarbete | Återkommande kostnad för varje byte mellan profiler | Ingen rutinmässig profilbyte |
| Uppstartsskrot | Testa längder och första artikelpaneler på varje switch | Koncentrerad vid initial installation och materialbyten |
| Underhåll och reservdelar | Ett program, en reservdelslista, en maskin att hålla tillgänglig | Två program och två reservdelar |
| Planeringsflexibilitet | Profiler tävlar om maskintid och måste sekvenseras | Profiler kan köras parallellt eller i samma skift |
| Exponering för sammanbrott | Ett fel stoppar båda produkterna | Ett fel stoppar en produkt |
| Framtida produkter | Ny profil måste passa den befintliga ramen och verktygshöljet | Ny profil kan behöva en tredje linje eller en linjekonvertering |
Priser, avgifter, installations- och energikostnader skiljer sig åt beroende på marknad, konfiguration och leverantör, så summan måste komma från skriftliga offerter. Be varje leverantör prissätta båda konfigurationerna på samma rader och ange vilken installation, driftsättning och utbildning varje pris inkluderar.
Beslutsväg: När delad utrustning är praktisk
Delad utrustning är praktiskt endast när alla fyra grindarna nedan skickar dina egna data. Om någon grind misslyckas är två dedikerade linjer det säkrare köpet.
| Gate | Fråga att besvara med dina egna uppgifter | Om det går | Om det misslyckas |
|---|---|---|---|
| Profilpassning | Delar båda profilerna en formningsfamilj, spolbana, materialband och avskärningsarbete? | Fortsätt till växlingsporten | Planera två dedikerade linjer |
| Omställningsekonomi | Är uppmätt omställningstid, gånger den verkliga omställningsräkningen, liten mot minoritetsprofilens drifttimmar? | Fortsätt till platsporten | Överväg en dedikerad linje för minoritetsprofilen |
| Webbplats och verktyg | Kan byggnaden och dess försörjning betjäna en kombinerad linje med säker arbetstillgång? | Fortsätt till kvalitetsporten | Två mindre ledningar får plats där en stor ledning inte kan, eller så måste byggnadsarbeten kostnadsberäknas |
| Kvalitetsrestaurering | Kan båda profilerna efter varje övergång bevisas på nytt mot överenskomna kriterier i första artikeln? | Delad förmåga är det praktiska valet | Behåll profilerna på separata tillgångar tills installationen har visat sig vara repeterbar |
Behandla en grind som du inte kan besvara utifrån dina egna uppgifter som öppen, ej godkänd och verifiera angivna övergångstider och kvalitetssäkringar innan du beställer.
Förköpschecklista för en delad takmaskin
Innan du beställer, gör varje antagande till något som en leverantör måste svara skriftligt och du kan verifiera på dina egna profiler. Ingenting om övergångsförfarandet, bevakning, kriterier i första artikeln eller installationsuppgifter bör vila på en muntlig försäkran.
- Be om en demonstration av dina egna profilritningar och material, och tajma själv bytet.
- Begär det skriftliga övergångsförfarandet: vad som byts ut, vad som justeras och vad varje steg innebär.
- Bekräfta energiisoleringen och åtkomststegen i manualen och att alla skydd förblir monterade under normal produktion.
- Kom överens om kriterierna i första artikeln och mätmetoden för båda profilerna innan maskinen byggs.
- Få platskraven skriftligen, som täcker golvbelastning, fundament, leveranskapacitet, tryckluft och arbetsavstånd, och lämna dem till din anläggningsingenjör.
- Bekräfta vilken utbildning som ingår och vem som ska övervaka de första produktionsbytena.
- Fråga efter slitage- och rullereservlistan och rekommenderade inspektionsintervaller för den mer krävande profilen.
- Fråga efter installationer du kan kontakta eller besöka, och kontrollera svaren självständigt.
- Ha båda konfigurationerna citerade på samma omfattningslista så att jämförelsen är som för liknande.
- Bekräfta skriftligt vem som sköter transport, installation, idrifttagning och acceptansprovning samt bekräfta lokala godkännanden med dina egna myndigheter.
Slutsats
Att välja mellan en delad takmaskin och två dedikerade linjer är en schemaläggningsfråga innan en utrustning. Där profilpassning, uppmätt bytestid, plats- och leveransgränser och kvalitet efter byte inte alla kan bevisas utifrån dina egna data, tar två dedikerade linjer bort risken istället för att hantera den, och den kostnaden hör hemma i jämförelsen.
Vanliga frågor
Köpare som väger en delad taklinje ställer vanligtvis samma praktiska frågor.
Hur lång tid tar byte mellan två takprofiler?
Det finns ingen universell figur. Det beror på hur mycket av verktyget som byts ut istället för att justeras, hur många inställningar som måste återställas, hur spolen byts och hur lång tid det tar för första artikelgodkännandet i din anläggning. Behandla ett enda nummer som citeras utan dessa villkor som oanvändbart. Be leverantören att demonstrera en övergång på dina egna profiler, ta tid med din egen besättning i båda riktningarna och använd den uppmätta tiden i kostnadsjämförelsen.
Är delning fortfarande meningsfullt för lågvolymsarbeten eller anpassade takarbeten?
Det kan det, och låg volym är ofta där delning ser mest attraktivt ut, eftersom en andra linje kanske aldrig är tillräckligt upptagen för att motivera sig själv. Bytesfrekvensen avgör svaret: små beställningar av två profiler många gånger i månaden samlar på sig bytesarbete och skrot, så kostar en dedikerad linje för den högre frekvensprofilen, medan långa kampanjer några gånger om året fortsätter att dela praktiskt.
Hur verifierar vi en leverantörs kapacitetsanspråk innan vi tror på dem?
Be om bevis som du kan kontrollera självständigt snarare än en beskrivning: en tidsinställd demonstration av ditt material, det skriftliga övergångsförfarandet, maskinens överensstämmelsedokumentation för din marknad, kriterierna i första artikeln och installationer du kan kontakta. Lägg in de överenskomna prestationsposterna i köpedokumenten som acceptanskriterier, och där ett krav inte kan påvisas före köpet, behandla det som obevisat och prissätt risken därefter.
När ska vi välja två dedikerade linjer istället?
Välj två dedikerade linjer när profilerna inte delar en bildande familj eller spolbana, när den uppmätta växlingstiden är signifikant mot minoritetsprofilens drifttimmar, när byggnaden eller leveransen inte kan betjäna en kombinerad linje, eller när den första artikelns kvalitet inte kan återställas tillförlitligt efter varje ändring. Två linjer är också vettigt när båda profilerna måste produceras parallellt, eller när ett haveri som stoppar båda produkterna skulle vara oacceptabelt för dina kunder.
Vad gör två takprofiler tillräckligt kompatibla för att dela en maskin?
Det praktiska testet är den delade vägen: samma spolbredd och inmatning, materialtjocklek och beläggningsband som överlappar profilerna du faktiskt säljer, en kompatibel ribbgeometrifamilj och avskärnings-, hack- eller stansarbete som båda produkterna kan genomgå. Om en profil behöver extra operationer eller ett annat materialband måste dessa operationer hanteras någon annanstans eller så måste den delade ramen specificeras kring den mer krävande produkten.
Hur påverkar spolbyten beslutet om delad utrustning?
Varje profilbyte medför vanligtvis ett spolebyte, så det delade fodralet bär båda kostnaderna på samma switch. Mät spolbytet som en del av växlingen, kontrollera hur många spolpositioner linjen kan hålla och bekräfta att ingången accepterar båda spolbredderna utan ombyggnad.
Vad måste vi bekräfta om vår byggnad innan vi köper en delad maskin?
Bekräfta maskinens kuvert och arbetsavstånd, fundamentet och golvbelastningen, den inkommande elektriska kapaciteten och anslutningspunkten, tryckluft och säker åtkomst vid varje position som en operatör måste nå under en omställning. Dessa kommer från leverantörens data och din anläggningsingenjörs bedömning, och varje byggnadsändring eller leveransuppgradering behöver lokalt godkännande innan installationen påbörjas.


