


At dele en rulleformningslinje på tværs af to tagprofiler er kun praktisk, når fire forhold holder sammen: den samme formningsfamilie og spolebane; overgangstid lille i forhold til minoritetsprofilens køretid; en bygning og forsyning, der kan betjene den kombinerede linje; og en godkendt første artikel betingelse efter hver ændring. Mislykkes en og to dedikerede linjer er normalt køb med lavere risiko.
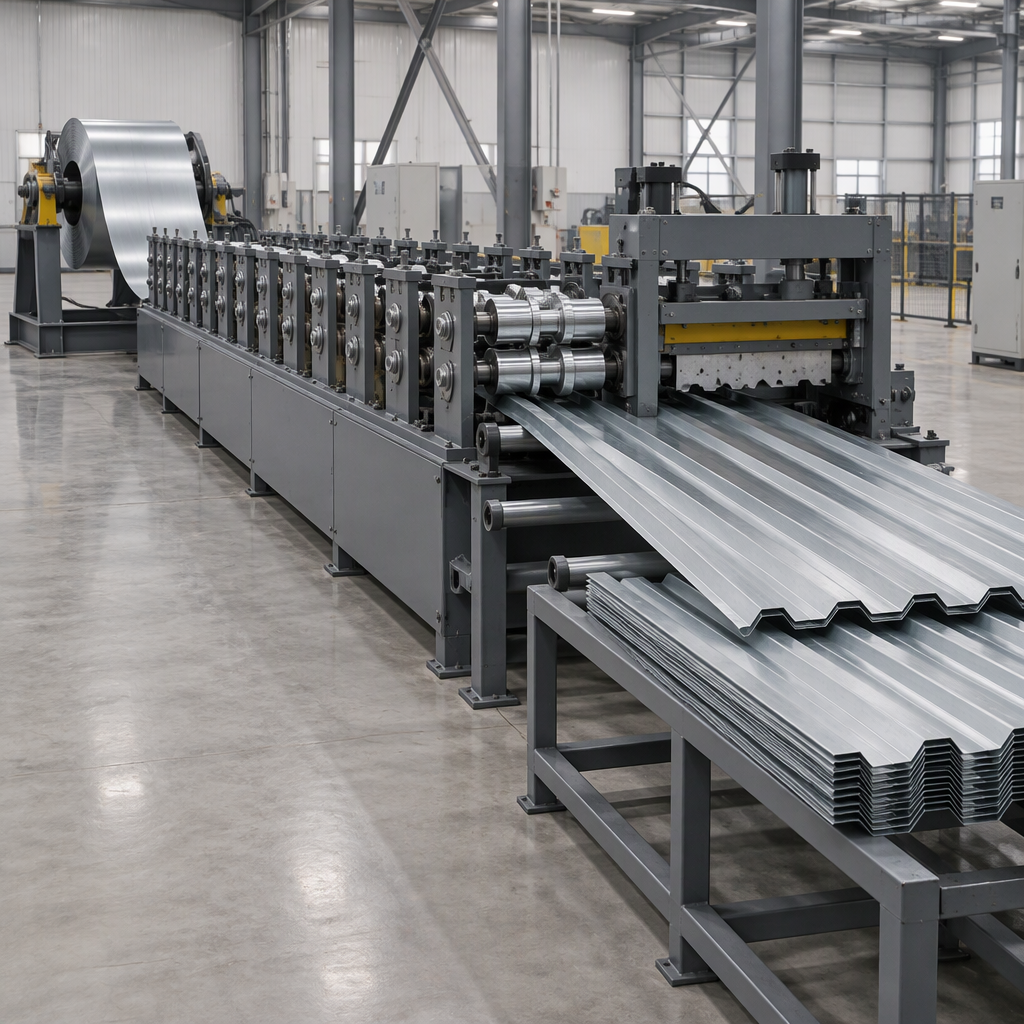
Hvad 'delt udstyr' betyder for en dobbeltlags tagdækningsmaskine
I denne vejledning betyder en dobbeltlags (også kaldet dobbeltdækkende) tagdækningsmaskine én formningslinje, der bærer to sæt profileringsstationer og producerer en af de to tagprofiler ad gangen. Profilerne deler ramme, drev, spolefremføring, afskæring og kontroller; hvad der ændres er værktøjet, indstillingerne og opsætningsarbejdet. Udtrykket beskriver det arrangement med delt kapacitet, ikke en bestemt model, stationsantal, linjehastighed eller tolerance.
Udstyrskataloger behandler arrangementet som en separat produktfamilie: BMS Machinery lister en dobbeltdækket rulleformningsmaskine i sin egen kategori, sammen med metaltagbeklædning, rille, stud-and-track, tagpanelpressning, tagrende- og rygkappemaskiner.
Én delt maskine
Hvad deles: ramme, drev, spolefremføring, afskæring og kontroller; den anden profil tilføjes gennem værktøj og indstillinger.
Opsætningsarbejde: hver skift mellem profiler skal gentages og genbevises.
Plads og forsyning: et fodaftryk og et tilslutningspunkt, men en længere maskinkonvolut og arbejdsrum til omstillinger.
Planlægning: begge profiler konkurrerer om den samme maskintid.
Eksponering: Et sammenbrud eller en forkert indstilling stopper begge produkter.
To dedikerede linjer
Hvad deles: intet; hver linje er bygget og tunet til én profil.
Opsætningsarbejde: ingen rutinemæssig profilændring; opsætning er begrænset til spoleskift og normal vedligeholdelse.
Plads og udbud: to fodspor, to tilslutningspunkter og to installationer.
Planlægning: begge profiler kører uafhængigt, herunder i samme skift.
Eksponering: ét nedbrud stopper ét produkt, ikke begge.
Screen profilparret, før du screener maskinen
To tagprofiler kan kun dele en maskine, når de tilhører den samme formningsfamilie og kan køre gennem den samme spolebane, indføringsindgang, drev og afskæringsarrangement. Screen parret først: Forskellige materialebånd, panelbredder, formningspastællinger eller afskæringsarbejde gør den delte ramme til et permanent kompromis.
Metalbygningskomponenter fremstilles normalt på bestilling og sendes til stedet klar til at samles, så profilblandingen følger projektets tidsplan i stedet for én stabil produktion.
Profilparret bestemmer svaret.
- Sidder begge profiler i den samme formningsfamilie med kompatibel ribbegeometri og panelbredde?
- Overlapper deres materialetykkelse og belægningsområder på tværs af de produkter, du faktisk sælger?
- Kan både køre gennem den samme spolebredde og foderindgang uden at ændre spolebanen?
- Kan den ene profil tolerere formning-pass count de andre behov?
- Er afskærings-, hak- eller stansearbejdet det samme for begge?
- Hvor mange meter, ordrer og produktionskørsler genererer hver profil på en måned?
- Er de to profiler nogensinde påkrævet i samme skift eller på samme leveringsdato?
- Kan enten profilen ændres eller afbrydes inden for maskinens levetid?
Skift, opsætning og gennemløb: Indsaml data, før du sammenligner
Sammenlign ikke muligheder på et citeret overgangstal. Mål den tid dit eget mandskab tager, fra det sidste gode panel af profil A til det første godkendte panel af profil B, og gang det derefter med de omstillinger, din ordrebog virkelig producerer.
Før ethvert manuelt arbejde på strækningen, isoler den: sluk og afbryd den relevante strømforsyning, anvend din lockout- og tagout-procedure, og udfør derefter kun de adgangs- og justeringstrin, som maskinens manual tillader. Afskærmninger forbliver monteret, og der bør ikke foretages ændringer ved at række ind i en løbelinje eller ved at slå en sikring.
- Ret definitionen. Sidste gode panel af profil A til første godkendte panel af profil B.
- Liste hvert element. Spoleskift, gevindskæring, værktøjsudskiftning, roll-gab og stationsindstilling, cut-off længde, prøvestykker, måling og sign-off.
- Tid det gentagne gange. Mindst tre omskiftninger i hver retning, og bemærk hvilken retning der er langsommere.
- Tæl reelle overgange. Brug det antal, din ordrebog er produceret i en typisk måned, ikke det antal, du foretrækker.
- Tilføj den skjulte tid. Opstartsskrot, testlængder, genmåling og afventning af kvalitetsbeslutning.
- Sammenlign med køretid. Sæt månedlige skiftetimer ved siden af minoritetsprofilens driftstimer.
Site-, Footprint- og Utility-grænser, der bestemmer layoutet
En delt linje har normalt brug for en længere ramme, flere spolepositioner og mere klart gulv til overgangsadgang end en enkelt-profil maskine. Hvis bygningen ikke kan give den plads, eller forsyningen ikke kan betjene den samlede belastning, kan deling tabe på byggeriet, før det vinder på udstyr.
Tjek disse før du sammenligner tilbud:
- Stellængde og ind- og udløbsrummet foran og bagved linen.
- Spoleopbevaring, indlæsning og gevindadgang ved siden af maskinen.
- Kran eller gaffeltruck adgang til de positioner, hvor værktøj udskiftes.
- Indgående forsyningskapacitet, tilslutningspunkt og eventuel opgradering skal den lokale forsyningsmyndighed godkende.
- Krav til fundament, gulvbelastning og afløb fastsat af maskinleverandøren.
- Trykluft, belysning og ventilation i arbejdsstillingerne.
- Klar, overvåget adgang på hvert punkt, en operatør skal nå under en omstilling.
Tag hver dimension, belastning og vurdering fra leverandøren, og få din fabriksingeniør til at kontrollere dem i forhold til den faktiske bygning; lokale bygnings- og el-godkendelser forbliver hos dine egne myndigheder.
Sikkerheds-, inspektions- og vedligeholdelsespligter, der skal bekræftes, før du køber
Arbejdsudstyrsopgaverne påbegyndes før linjen leveres: konstruktører, installatører, indkøbere, leverandører og brugere har alle del i risikovurderingen og valg af maskiner, der kan betjenes, efterses og vedligeholdes sikkert. En delt maskine tilføjer driftspunkter i stedet for at fjerne dem: To produkter betyder flere indstillingspositioner, hyppigere indgreb og en omskiftningsprocedure, der i sig selv skal være sikker.
Det Forenede Kongeriges Health and Safety Executive rammer beslutninger om arbejdsudstyr omkring vurdering af risiko, valg af den rigtige maskine og anvendelse af kontrolforanstaltninger og dens oversigt over udstyr og maskiner vejledning henvender sig til designere, installatører, indkøbere, leverandører og brugere.
Den samme regulator PUWER-vejledningen dækker inspektion af arbejdsudstyr, vedligeholdelse, uddannelse og kompetence samt mobilt arbejdsudstyr. For en delt linje, der udmønter sig i en dokumenteret omskiftningsprocedure, vagt, der forbliver komplet gennem hver ændring, operatører trænet i begge profiler og planlagt inspektion af ruller og indstillinger mod det mere krævende produkt.
Disse forpligtelser er fastsat for Det Forenede Kongerige. Hvis dit anlæg opererer andre steder, så spørg din egen regulator, forsikringsgiver eller sikkerhedsrådgiver, hvilke pligter der gælder lokalt, og bekræft maskinens overensstemmelsesdokumentation for dit marked før afsendelse.
Kvalitets- og tolerancerisici, når to profiler deler ét aktiv
Den største kvalitetsrisiko ved en delt linje er, at indstillingerne glider mellem produkterne. Hver ændring genetablerer rullespalter og stationsopstilling, så hver tilbagevenden til en profil skal bevises igen, før produktionen fortsætter.
- Registrer referenceindstillinger pr. profil. Lås værdierne for rullespalter, stationspositioner og afskæringslængde, så en omstilling kan gentages i stedet for at blive genopfundet.
- Urrulletilstand. Slid påvirker begge profiler, men det mere krævende produkt viser det normalt først; planlægge rulleinspektion og udskiftning mod den profil.
- Beskyt værktøj under omskiftning. Gentagen håndtering af kassetter og ruller er, hvor der opstår skader og skævheder.
- Definer godkendelse af første artikel. Aftal målene og acceptkriterierne for hver profil, og noter dem efter hver ændring.
- Opbevar godkendte prøver. Et fastholdt panel pr. profil gør afdrift synlig på en måde, som tallene alene ikke gør.
- Tæl skrotet. Opstartsskrot og eftermålingstid er reelle omkostninger ved at dele og hører hjemme i sammenligningen.
Sammenligning af omkostningsomfang: Delt kapacitet versus to dedikerede linjer
Sammenlign de to muligheder på en identisk omfangsliste, ikke på maskinprisen alene. Deling koncentrerer udgifterne i et enkelt større aktiv og flytter omkostningerne over i omstillingsarbejde, opstartsskrot og eksponering med enkeltpunktsfejl; to dedikerede linjer fordeler udgifterne på to aktiver, men fjern rutineskift og lad hver linje indstilles til ét produkt.
| Omfang punkt | Én delt maskine | To dedikerede linjer |
|---|---|---|
| Udstyrs omfang | En ramme med værktøj og indstillinger til begge profiler | To komplette linjer med hver sit værktøj |
| Fundament og gulv | Én installation, længere kuvert, overgangsadgang | To installationer og to arbejdsområder |
| Indgående forsyning | Én forbindelse, der betjener den kombinerede belastning | To forbindelser, som kan være nemmere at placere hver for sig |
| Spolehåndtering | Spolepositioner skal passe til begge profiler; flere spoleskift pr. skift | Hver linje beholder sin egen spolesekvens |
| Skiftearbejde | Tilbagevendende omkostninger ved hvert skifte mellem profiler | Ingen rutinemæssig profilændring |
| Opstartsskrot | Test længder og første-artikel paneler på hver switch | Koncentreret ved indledende opsætning og materialeændringer |
| Vedligeholdelse og reservedele | Ét program, én reservedelsliste, én maskine at holde tilgængelig | To programmer og to reservedele |
| Planlægningsfleksibilitet | Profiler konkurrerer om maskintid og skal sekvenseres | Profiler kan køre parallelt eller i samme skift |
| Nedbrydningseksponering | En fejl stopper begge produkter | En fejl stopper ét produkt |
| Fremtidige produkter | Ny profil skal passe til den eksisterende ramme og værktøjshylster | Ny profil kan have brug for en tredje linje eller en linjekonvertering |
Priser, afgifter, installations- og energiomkostninger varierer efter marked, konfiguration og leverandør, så totalerne skal komme fra skriftlige tilbud. Bed hver leverandør om at prissætte begge konfigurationer på samme linjeposter og angive, hvad installation, idriftsættelse og træning hver pris inkluderer.
Beslutningssti: Når delt udstyr er praktisk
Delt udstyr er kun praktisk, når alle fire porte nedenfor videregiver dine egne data. Hvis en port svigter, er to dedikerede linjer det sikreste køb.
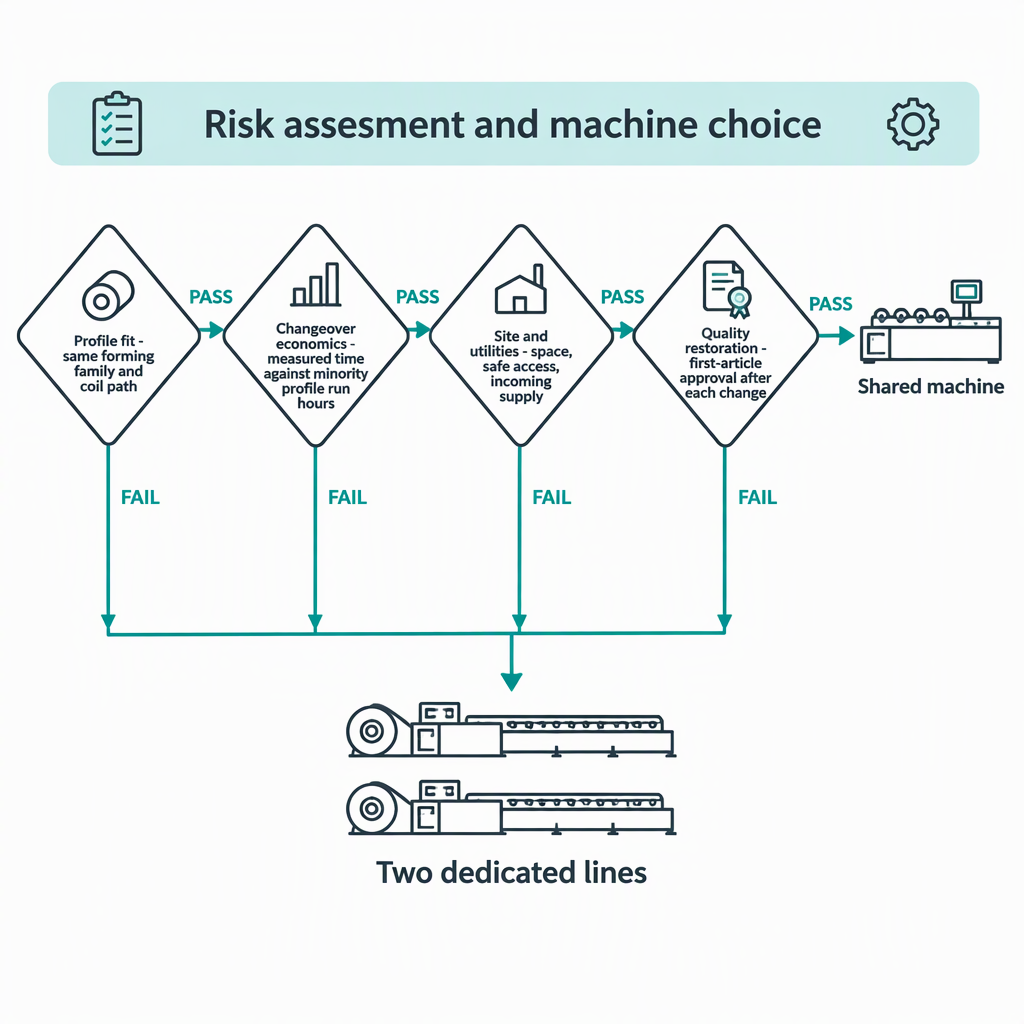
| Gate | Spørgsmål til besvarelse med dine egne data | Hvis det bestå | Hvis det mislykkes |
|---|---|---|---|
| Profilpasning | Deles begge profiler en formende familie, spolebane, materialebånd og afskæringsarbejde? | Fortsæt til skifteporten | Planlæg to dedikerede linjer |
| Omstillingsøkonomi | Er den målte omstillingstid, gange det reelle omskiftningstal, lille i forhold til minoritetsprofilens driftstimer? | Fortsæt til stedets port | Overvej en dedikeret linje til minoritetsprofilen |
| Site og hjælpeprogrammer | Kan bygningen og dens forsyning betjene én kombineret linje med sikker arbejdsadgang? | Fortsæt til kvalitetsporten | To mindre ledninger kan passe, hvor en stor ledning ikke kan, eller byggearbejde skal indregnes |
| Kvalitets restaurering | Kan begge profiler efter hver overgang efterprøves i forhold til aftalte kriterier i første artikel? | Fælles kapacitet er det praktiske valg | Hold profilerne på separate aktiver, indtil opsætningen er bevist, at den kan gentages |
Behandl en gate, du ikke kan besvare ud fra dine egne data, som åben, ikke bestået, og bekræft citerede omstillingstider og kvalitetssikringer, før du bestiller.
Tjekliste før køb for en delt tagdækningsmaskine
Før du bestiller, skal du gøre enhver antagelse til noget, en leverandør skal besvare skriftligt, og du kan verificere på dine egne profiler. Intet om overgangsproceduren, bevogtning, kriterier i første artikel eller installationspligter bør hvile på en mundtlig forsikring.
- Bed om en demonstration af dine egne profiltegninger og materiale, og tid selv omstillingen.
- Anmod om den skriftlige overgangsprocedure: hvad udveksles, hvad justeres og hvad hvert trin indebærer.
- Bekræft energiisolerings- og adgangstrinnene i manualen, og at alle afskærmninger forbliver monteret under normal produktion.
- Aftal kriterierne i første artikel og målemetoden for begge profiler, før maskinen bygges.
- Indhent skriftligt kravene til stedet, der dækker gulvbelastning, fundament, forsyningskapacitet, trykluft og arbejdsafstande, og send dem til din fabriksingeniør.
- Bekræft, hvilken træning der er inkluderet, og hvem der skal overvåge de første produktionsomstillinger.
- Spørg efter slid- og rullereservelisten og de anbefalede inspektionsintervaller for den mere krævende profil.
- Spørg efter installationer, du kan kontakte eller besøge, og tjek svarene selvstændigt.
- Få begge konfigurationer citeret på den samme omfangsliste, så sammenligningen er som for lignende.
- Bekræft skriftligt, hvem der varetager transport, installation, idriftsættelse og accepttest, og bekræft lokale godkendelser hos dine egne myndigheder.
Konklusion
At vælge mellem en fælles tagmaskine og to dedikerede linjer er et planlægningsspørgsmål før en udstyrs-en. Hvor profiltilpasning, målt overgangstid, sted- og leveringsgrænser og kvalitet efter skiftet ikke alle kan bevises ud fra dine egne data, fjerner to dedikerede linjer risikoen i stedet for at styre den, og den omkostning hører med i sammenligningen.
Ofte stillede spørgsmål
Købere, der vejer en delt taglinje, stiller normalt de samme praktiske spørgsmål.
Hvor lang tid tager skiftet mellem to tagprofiler?
Der er ingen universel figur. Det afhænger af, hvor meget af værktøjet der udskiftes i stedet for at justeres, hvor mange indstillinger der skal genetableres, hvordan spolen skiftes og hvor lang tid det tager at godkende første artikel i dit anlæg. Behandl et enkelt tal, der er citeret uden disse betingelser, som ubrugeligt. Bed leverandøren om at demonstrere en overgang på dine egne profiler, tid den med dit eget mandskab i begge retninger, og brug den målte tid i omkostningssammenligningen.
Giver deling stadig mening for lavt volumen eller tilpasset tagarbejde?
Det kan det, og lav lydstyrke er ofte dér, hvor deling ser mest attraktivt ud, fordi en anden linje måske aldrig forbliver travl nok til at retfærdiggøre sig selv. Skiftefrekvens afgør svaret: Små ordrer på to profiler mange gange om måneden akkumulerer omstillingsarbejde og skrot, så det koster en dedikeret linje til den højere frekvensprofil, mens lange kampagner et par gange om året bliver ved med at dele praktisk.
Hvordan verificerer vi en leverandørs kapacitetskrav, før vi tror på dem?
Bed om beviser, du kan kontrollere uafhængigt i stedet for en beskrivelse: en tidsbestemt demonstration af dit materiale, den skriftlige overgangsprocedure, maskinens overensstemmelsesdokumentation for dit marked, kriterierne i første artikel og installationer, du kan kontakte. Indsæt de aftalte præstationspunkter i købsdokumenterne som acceptkriterier, og hvor et krav ikke kan påvises før købet, behandle det som ubevist og pris risikoen i overensstemmelse hermed.
Hvornår skal vi i stedet vælge to dedikerede linjer?
Vælg to dedikerede linjer, når profilerne ikke deler en formende familie- eller spolebane, når målt omskiftningstid er signifikant i forhold til minoritetsprofilens driftstimer, når bygningen eller forsyningen ikke kan betjene én kombineret linje, eller når den første artikels kvalitet ikke kan genoprettes pålideligt efter hver ændring. To linjer giver også mening, når begge profiler skal produceres parallelt, eller når et sammenbrud, der stopper begge produkter, ville være uacceptabelt for dine kunder.
Hvad gør to tagprofiler kompatible nok til at dele én maskine?
Den praktiske test er den fælles vej: den samme spolebredde og fremføringsindgang, materialetykkelse og belægningsbånd, der overlapper på tværs af de profiler, du faktisk sælger, en kompatibel ribbegeometrifamilie og afskærings-, hak- eller stansearbejde, som begge produkter kan gennemgå. Hvis en profil har brug for ekstra operationer eller et andet materialebånd, skal disse operationer håndteres andre steder, eller den fælles ramme skal specificeres omkring det mere krævende produkt.
Hvordan påvirker spoleændringer beslutningen om delt udstyr?
Hver profilændring medfører normalt et spoleskifte, så den delte sag bærer begge omkostninger på den samme switch. Mål spoleskiftet som en del af omstillingen, tjek hvor mange spolepositioner linjen kan holde, og bekræft, at indgangen accepterer begge spolebredder uden ombygning.
Hvad skal vi bekræfte om vores bygning, før vi køber en delt maskine?
Bekræft maskinens konvolut og arbejdsafstande, fundamentet og gulvbelastningen, den indgående elektriske kapacitet og tilslutningspunktet, trykluft og sikker adgang ved enhver position, som en operatør skal nå under en omstilling. Disse kommer fra leverandørens data og din anlægsingeniørs vurdering, og enhver bygningsændring eller forsyningsopgradering kræver lokal godkendelse, før installationen påbegyndes.


