


Berbagi satu garis pembentuk gulungan pada dua profil atap hanya praktis jika empat kondisi tetap bersatu: jalur keluarga pembentuk dan kumparan yang sama; waktu pergantian yang kecil dibandingkan dengan waktu berjalan profil minoritas; suatu bangunan dan perbekalan yang dapat melayani jalur gabungan; dan kondisi artikel pertama yang disetujui setelah setiap perubahan. Gagal satu atau dua jalur khusus biasanya merupakan pembelian dengan risiko lebih rendah.
Apa Arti 'Peralatan Bersama' untuk Mesin Atap Dua Lapis
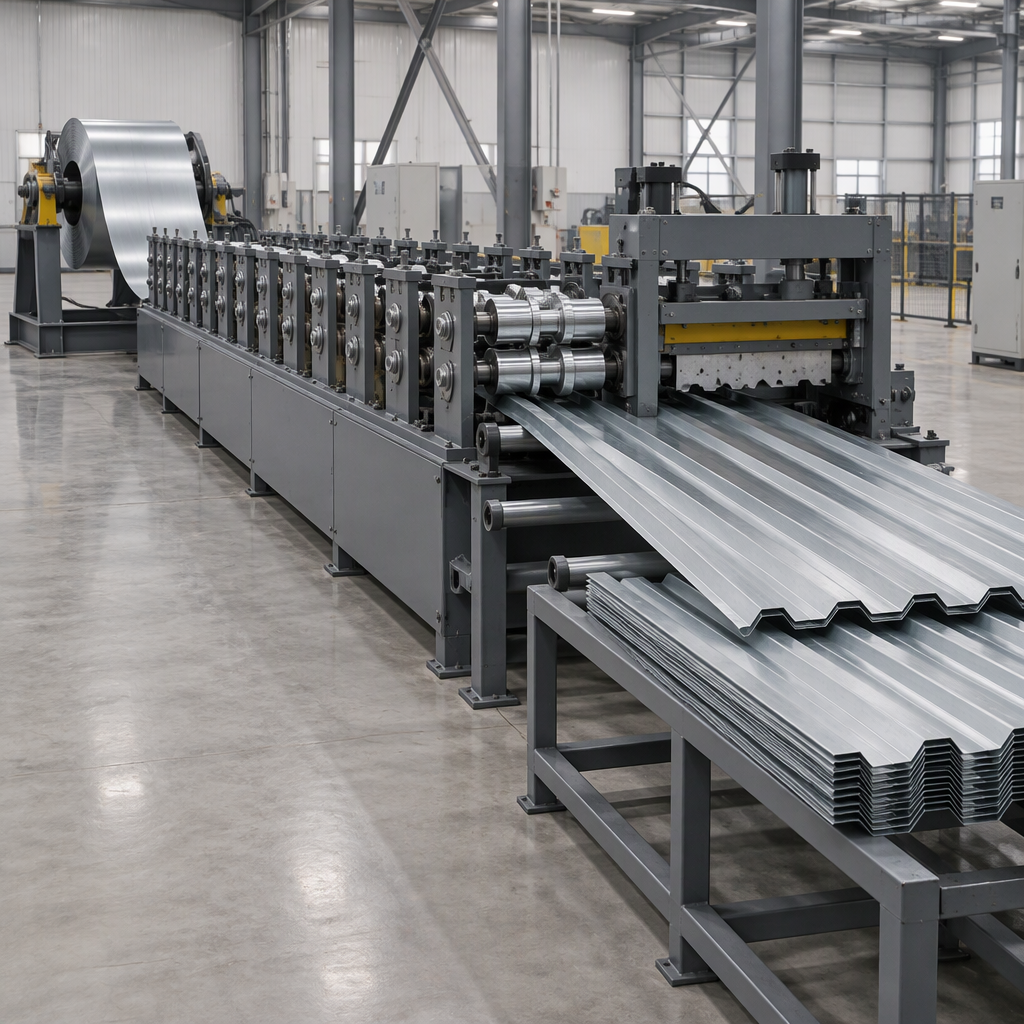
Dalam panduan ini, mesin atap lapis ganda (juga disebut dek ganda) berarti satu garis pembentuk yang membawa dua set stasiun pembuatan profil dan menghasilkan salah satu dari dua profil atap sekaligus. Profil berbagi bingkai, penggerak, pengumpan koil, pemutus dan kontrol; perubahan apa yang dilakukan perkakas, pengaturan, dan pengaturan kerjanya. Istilah ini menggambarkan pengaturan kemampuan bersama, bukan model tertentu, jumlah stasiun, kecepatan jalur, atau toleransi.
Katalog peralatan memperlakukan pengaturan tersebut sebagai rangkaian produk terpisah: BMS Machinery mencantumkan mesin roll forming dek ganda dalam kategorinya sendiri, di samping mesin atap logam, purlin, stud-and-track, crimping panel atap, mesin talang dan penutup bubungan.
Satu mesin bersama
Apa yang dibagikan: rangka, penggerak, pengumpan koil, pemutus dan kontrol; profil kedua ditambahkan melalui perkakas dan pengaturan.
Pekerjaan pengaturan: setiap peralihan antar profil harus diulang dan dibuktikan kembali.
Ruang dan pasokan: satu tapak dan satu titik sambungan, namun cakupan mesin yang lebih panjang dan ruang kerja untuk pergantian.
Perencanaan: kedua profil bersaing untuk waktu mesin yang sama.
Paparan: satu kerusakan atau satu pengaturan yang salah akan menghentikan kedua produk.
Dua jalur khusus
Apa yang dibagikan: tidak ada; setiap baris dibuat dan disetel untuk satu profil.
Pekerjaan pengaturan: tidak ada pergantian profil rutin; pengaturannya terbatas pada penggantian koil dan perawatan normal.
Ruang dan pasokan: dua tapak, dua titik koneksi dan dua instalasi.
Perencanaan: kedua profil dijalankan secara independen, termasuk dalam shift yang sama.
Paparan: satu kerusakan menghentikan satu produk, bukan keduanya.
Saring Pasangan Profil Sebelum Anda Menyaring Mesin
Dua profil atap dapat berbagi satu mesin hanya jika keduanya termasuk dalam keluarga pembentuk yang sama dan dapat dijalankan melalui jalur koil, entri umpan, penggerak, dan pengaturan cut-off yang sama. Saring pasangannya terlebih dahulu: pita material yang berbeda, lebar panel, jumlah lintasan pembentukan, atau pekerjaan pemotongan menjadikan bingkai bersama sebagai kompromi permanen.
Komponen bangunan logam biasanya dibuat sesuai pesanan dan dikirim ke lokasi siap dirakit, sehingga campuran profil mengikuti jadwal proyek dan bukan satu keluaran tetap.
Pasangan profil memutuskan jawabannya.
- Apakah kedua profil berada dalam kelompok pembentuk yang sama, dengan geometri rusuk dan lebar panel yang kompatibel?
- Apakah ketebalan bahan dan rentang lapisannya tumpang tindih dengan produk yang sebenarnya Anda jual?
- Bisakah keduanya berjalan melalui lebar kumparan dan masukan umpan yang sama tanpa mengubah jalur kumparan?
- Dapatkah satu profil menoleransi pembentukan-pass menghitung kebutuhan lainnya?
- Apakah pekerjaan memotong, membuat bentukan atau melubangi sama untuk keduanya?
- Berapa meter, pesanan, dan produksi yang dihasilkan setiap profil dalam sebulan?
- Apakah kedua profil tersebut diperlukan dalam shift yang sama atau pada tanggal pengiriman yang sama?
- Mungkinkah salah satu profil diubah atau dihentikan selama masa pakai mesin?
Pergantian, Penyiapan, dan Throughput: Kumpulkan Data Sebelum Anda Membandingkan
Jangan bandingkan opsi pada angka pergantian yang dikutip. Ukur waktu yang dibutuhkan kru Anda, dari panel terakhir yang bagus di profil A hingga panel pertama yang disetujui di profil B, lalu kalikan dengan pergantian yang benar-benar dihasilkan oleh buku pesanan Anda.
Sebelum melakukan pekerjaan manual apa pun pada saluran, isolasi saluran tersebut: matikan dan putuskan sambungan catu daya yang berlaku, terapkan prosedur penguncian dan penandaan, lalu lakukan hanya langkah akses dan penyesuaian yang diizinkan oleh manual mesin. Penjaga tetap terpasang, dan tidak ada perubahan yang boleh dilakukan dengan mencapai garis lari atau dengan mengalahkan interlock.
- Perbaiki definisinya. Panel terakhir yang bagus dari profil A hingga panel profil B yang pertama kali disetujui.
- Daftar setiap elemen. Penggantian kumparan, penguliran, pertukaran perkakas, celah gulungan dan pengaturan stasiun, panjang potongan, benda uji, pengukuran dan penandatanganan.
- Atur waktu berulang kali. Setidaknya tiga pergantian di setiap arah, dan catat arah mana yang lebih lambat.
- Hitung pergantian nyata. Gunakan hitungan yang dihasilkan buku pesanan Anda pada bulan tertentu, bukan hitungan yang Anda inginkan.
- Tambahkan waktu tersembunyi. Memo permulaan, panjang pengujian, pengukuran ulang, dan menunggu keputusan yang berkualitas.
- Bandingkan dengan waktu berjalan. Cantumkan jam pergantian bulanan di samping jam operasional profil minoritas.
Batas Situs, Jejak Kaki, dan Utilitas yang Menentukan Tata Letaknya
Jalur bersama biasanya membutuhkan rangka yang lebih panjang, posisi kumparan yang lebih banyak, dan lantai yang lebih bersih untuk akses pergantian dibandingkan mesin profil tunggal. Jika bangunan tidak dapat menyediakan ruang tersebut, atau pasokan tidak dapat melayani beban gabungan, maka pembagian konstruksi dapat merugikan sebelum memenangkan peralatan.
Periksa ini sebelum membandingkan kutipan:
- Panjang bingkai dan ruang run-in dan run-out di depan dan di belakang garis.
- Penyimpanan koil, akses pemuatan dan threading di samping mesin.
- Akses derek atau forklift ke posisi pertukaran perkakas.
- Kapasitas pasokan yang masuk, titik koneksi, dan peningkatan apa pun harus disetujui oleh otoritas pasokan lokal.
- Persyaratan pondasi, pemuatan lantai, dan drainase ditetapkan oleh pemasok alat berat.
- Udara terkompresi, penerangan dan ventilasi pada posisi kerja.
- Akses yang jelas dan terlindungi di setiap titik yang harus dijangkau operator selama pergantian.
Ambil setiap dimensi, beban, dan peringkat dari pemasok dan minta teknisi pabrik Anda membandingkannya dengan bangunan sebenarnya; persetujuan bangunan dan kelistrikan lokal tetap berada pada otoritas Anda sendiri.
Tugas Keselamatan, Inspeksi dan Pemeliharaan untuk Dikonfirmasi Sebelum Anda Membeli
Tugas peralatan kerja dimulai sebelum jalur dikirimkan: perancang, pemasang, pembeli, pemasok, dan pengguna semuanya memiliki peran dalam menilai risiko dan memilih mesin yang dapat dioperasikan, diperiksa, dan dipelihara dengan aman. Mesin bersama menambahkan poin tugas daripada menghilangkannya: dua produk berarti lebih banyak posisi pengaturan, intervensi yang lebih sering, dan prosedur pergantian yang harus aman.
Eksekutif Kesehatan dan Keselamatan Inggris menyusun keputusan peralatan kerja seputar penilaian risiko, pemilihan mesin yang tepat dan penerapan tindakan pengendalian, serta ikhtisarnya tentang panduan peralatan dan mesin ditujukan kepada perancang, pemasang, pembeli, pemasok, dan pengguna.
Regulator yang sama Pembinaan PUWER meliputi pemeriksaan peralatan kerja, pemeliharaan, pelatihan dan kompetensi, serta peralatan kerja bergerak. Untuk jalur bersama yang diterjemahkan ke dalam prosedur peralihan yang terdokumentasi, perlindungan yang tetap lengkap melalui setiap perubahan, operator dilatih tentang kedua profil, dan pemeriksaan gulungan dan pengaturan yang direncanakan terhadap produk yang lebih menuntut.
Tugas-tugas ini ditetapkan untuk Inggris. Jika pabrik Anda beroperasi di tempat lain, tanyakan kepada regulator, perusahaan asuransi, atau penasihat keselamatan Anda mengenai kewajiban apa yang berlaku secara lokal, dan konfirmasikan dokumentasi kepatuhan alat berat untuk pasar Anda sebelum pengiriman.
Risiko Kualitas dan Toleransi Ketika Dua Profil Berbagi Satu Aset
Risiko kualitas utama dari lini bersama adalah pengaturannya berbeda antar produk. Setiap pergantian akan menciptakan kembali kesenjangan gulungan dan penyelarasan stasiun, sehingga setiap pengembalian ke profil harus dibuktikan lagi sebelum produksi dilanjutkan.
- Rekam pengaturan referensi per profil. Kunci nilai celah gulungan, posisi stasiun, dan panjang potongan sehingga pergantian dapat diulangi dan bukan dibuat ulang.
- Kondisi gulungan jam tangan. Keausan memengaruhi kedua profil, namun produk yang lebih menuntut biasanya menampilkannya terlebih dahulu; rencanakan pemeriksaan dan penggantian gulungan terhadap profil tersebut.
- Lindungi perkakas selama pergantian. Penanganan kaset dan gulungan yang berulang-ulang menyebabkan kerusakan dan ketidaksejajaran.
- Definisikan persetujuan artikel pertama. Setujui pengukuran dan kriteria penerimaan untuk setiap profil, dan catatlah setelah setiap pergantian.
- Simpan sampel yang disetujui. Panel yang dipertahankan per profil membuat penyimpangan terlihat dengan cara yang mungkin tidak terlihat oleh angka saja.
- Hitung sisa-sisanya. Sisa permulaan dan waktu pengukuran ulang adalah biaya pembagian yang nyata dan termasuk dalam perbandingan.
Membandingkan Cakupan Biaya: Kemampuan Bersama versus Dua Jalur Khusus
Bandingkan dua opsi pada satu daftar cakupan yang identik, bukan pada harga mesin saja. Berbagi memusatkan pembelanjaan pada satu aset yang lebih besar dan mengalihkan biaya ke tenaga kerja peralihan, sisa usaha baru, dan paparan kegagalan satu titik; dua jalur khusus menyebarkan pembelanjaan ke dua aset tetapi menghilangkan pergantian rutin dan membiarkan setiap lini disesuaikan dengan satu produk.
| Item cakupan | Satu mesin bersama | Dua jalur khusus |
|---|---|---|
| Ruang lingkup peralatan | Satu bingkai dengan perkakas dan pengaturan untuk kedua profil | Dua baris lengkap, masing-masing dengan perkakasnya sendiri |
| Fondasi dan lantai | Satu instalasi, amplop lebih panjang, akses pergantian | Dua instalasi dan dua area kerja |
| Pasokan masuk | Satu sambungan melayani beban gabungan | Dua koneksi, yang mungkin lebih mudah ditempatkan secara terpisah |
| Penanganan koil | Posisi koil harus sesuai dengan kedua profil; lebih banyak perubahan koil per shift | Setiap baris menyimpan urutan kumparannya sendiri |
| Pergantian tenaga kerja | Biaya berulang pada setiap peralihan antar profil | Tidak ada pergantian profil rutin |
| Memo permulaan | Uji panjang dan panel artikel pertama di setiap sakelar | Terkonsentrasi pada pengaturan awal dan perubahan material |
| Perawatan dan suku cadang | Satu program, satu daftar suku cadang, satu mesin yang harus tersedia | Dua program dan dua kepemilikan suku cadang |
| Fleksibilitas perencanaan | Profil bersaing untuk mendapatkan waktu mesin dan harus diurutkan | Profil dapat berjalan secara paralel atau dalam shift yang sama |
| Paparan kerusakan | Satu kesalahan menghentikan kedua produk | Kesalahan menghentikan satu produk |
| Produk masa depan | Profil baru harus sesuai dengan rangka dan selubung perkakas yang ada | Profil baru mungkin memerlukan baris ketiga atau konversi baris |
Harga, bea, pemasangan, dan biaya energi berbeda menurut pasar, konfigurasi, dan pemasok, sehingga totalnya harus berasal dari penawaran tertulis. Minta setiap pemasok untuk menentukan harga kedua konfigurasi pada item baris yang sama dan menyatakan apa saja yang termasuk dalam pemasangan, commissioning, dan pelatihan di setiap harga.
Jalur Keputusan: Saat Peralatan Bersama Praktis
Peralatan bersama hanya praktis jika keempat gerbang di bawah ini melewati data Anda sendiri. Jika ada gerbang yang gagal, dua jalur khusus adalah pembelian yang lebih aman.
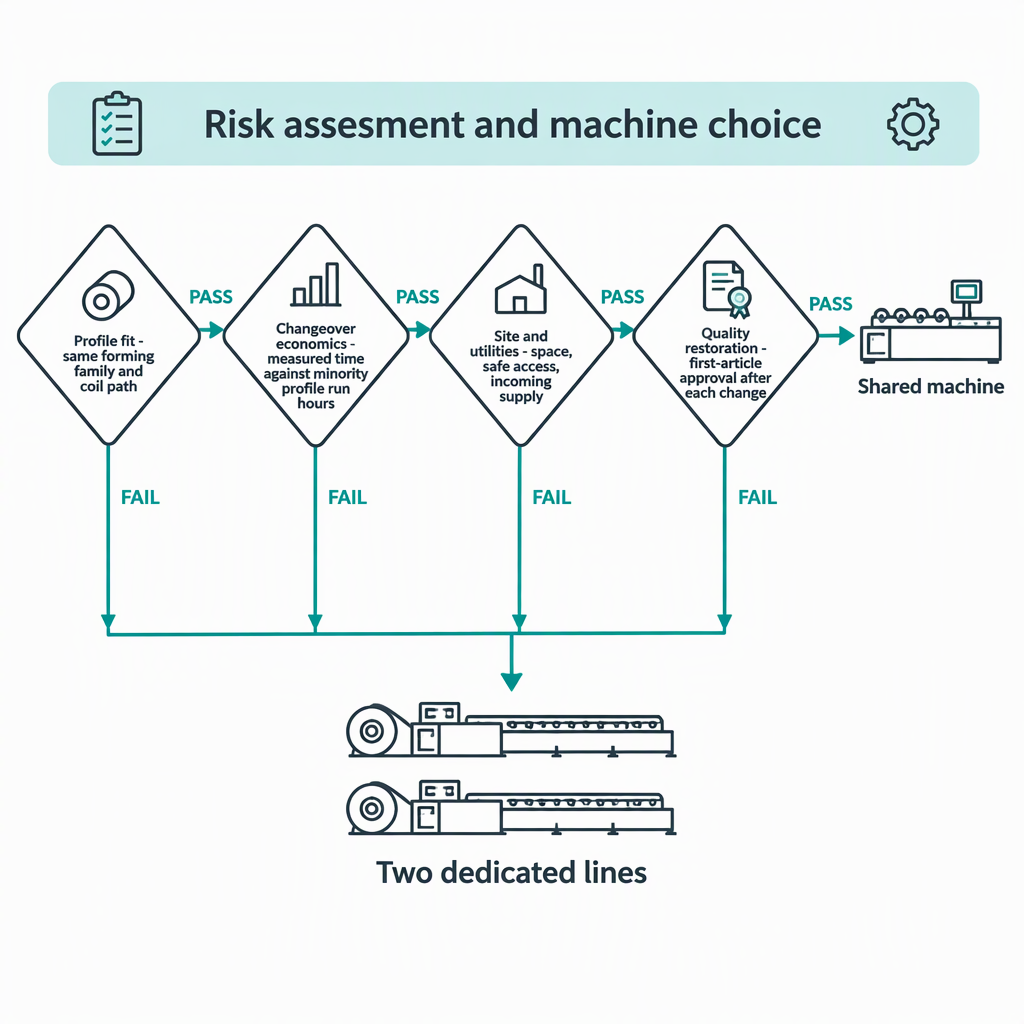
| Gerbang | Pertanyaan untuk dijawab dengan data Anda sendiri | Jika lolos | Jika gagal |
|---|---|---|---|
| Profil cocok | Apakah kedua profil berbagi keluarga pembentuk, jalur kumparan, pita material, dan potongan pekerjaan? | Lanjutkan ke gerbang pergantian | Rencanakan dua jalur khusus |
| Ekonomi pergantian | Apakah waktu peralihan yang diukur, dikalikan dengan jumlah pergantian sebenarnya, kecil dibandingkan dengan jam operasional profil minoritas? | Lanjutkan ke gerbang situs | Pertimbangkan jalur khusus untuk profil minoritas |
| Situs dan utilitas | Dapatkah gedung dan pasokannya melayani satu jalur gabungan dengan akses kerja yang aman? | Lanjutkan ke gerbang kualitas | Dua jalur yang lebih kecil mungkin bisa muat jika satu jalur besar tidak bisa, atau pekerjaan pembangunan harus memakan biaya |
| Pemulihan kualitas | Setelah setiap pergantian, dapatkah kedua profil dibuktikan kembali berdasarkan kriteria artikel pertama yang disepakati? | Kemampuan bersama adalah pilihan praktis | Simpan profil di aset terpisah hingga penyiapan terbukti dapat diulang |
Perlakukan gerbang yang tidak dapat Anda jawab dari data Anda sendiri sebagai gerbang terbuka, tidak dilewati, dan verifikasi waktu pergantian dan jaminan kualitas yang dikutip sebelum Anda memesan.
Daftar Periksa Pra-Pembelian untuk Mesin Atap Bersama
Sebelum memesan, ubah setiap asumsi menjadi sesuatu yang harus dijawab pemasok secara tertulis dan Anda dapat memverifikasinya di profil Anda sendiri. Prosedur pergantian, pengamanan, kriteria pasal pertama, atau tugas pemasangan tidak boleh bergantung pada jaminan lisan.
- Mintalah demonstrasi tentang gambar dan materi profil Anda sendiri, dan atur waktu perubahannya sendiri.
- Mintalah prosedur pergantian tertulis: apa yang dipertukarkan, apa yang disesuaikan, dan apa saja yang tercakup dalam setiap langkah.
- Konfirmasikan langkah-langkah isolasi dan akses energi dalam manual, dan semua pelindung tetap dipasang selama produksi normal.
- Setujui kriteria artikel pertama dan metode pengukuran untuk kedua profil sebelum mesin dibuat.
- Dapatkan persyaratan lokasi secara tertulis, yang mencakup pemuatan lantai, pondasi, kapasitas pasokan, udara bertekanan, dan izin kerja, dan sampaikan kepada teknisi pabrik Anda.
- Konfirmasikan pelatihan apa yang disertakan dan siapa yang akan mengawasi pergantian produksi pertama.
- Tanyakan daftar suku cadang aus dan gulungan, serta interval pemeriksaan yang disarankan untuk profil yang lebih menuntut.
- Mintalah instalasi yang dapat Anda hubungi atau kunjungi, dan periksa jawabannya secara mandiri.
- Mintalah kedua konfigurasi dikutip pada daftar cakupan yang sama sehingga perbandingannya seperti demi suka.
- Konfirmasikan secara tertulis siapa yang menangani transportasi, instalasi, commissioning dan pengujian penerimaan, dan konfirmasikan persetujuan lokal dengan otoritas Anda sendiri.
Kesimpulan
Memilih antara satu mesin atap bersama dan dua jalur khusus adalah pertanyaan penjadwalan sebelum memilih peralatan. Jika kesesuaian profil, waktu peralihan yang diukur, batas lokasi dan pasokan, serta kualitas pasca peralihan tidak dapat dibuktikan dari data Anda sendiri, dua jalur khusus menghilangkan risiko alih-alih mengelolanya, dan biaya tersebut menjadi bagian dari perbandingan.
Pertanyaan yang Sering Diajukan
Pembeli yang menimbang garis atap bersama biasanya menanyakan pertanyaan praktis yang sama.
Berapa lama waktu yang dibutuhkan untuk pergantian antara dua profil atap?
Tidak ada angka universal. Hal ini tergantung pada seberapa banyak perkakas yang ditukar dan bukan disesuaikan, berapa banyak pengaturan yang harus ditetapkan kembali, bagaimana kumparan diubah dan berapa lama waktu yang diperlukan untuk persetujuan artikel pertama di pabrik Anda. Perlakukan satu nomor yang dikutip tanpa ketentuan tersebut sebagai tidak dapat digunakan. Mintalah pemasok untuk mendemonstrasikan perubahan pada profil Anda, atur waktu dengan kru Anda di kedua arah, dan gunakan waktu terukur tersebut dalam perbandingan biaya.
Apakah berbagi masih masuk akal untuk pekerjaan atap bervolume rendah atau khusus?
Bisa saja, dan volume rendah sering kali menjadi tempat berbagi terlihat paling menarik, karena jalur kedua mungkin tidak pernah cukup sibuk untuk membenarkan dirinya sendiri. Frekuensi pergantian menentukan jawabannya: pesanan kecil yang terdiri dari dua profil berkali-kali dalam sebulan mengakumulasi tenaga kerja dan sisa pergantian, sehingga memerlukan jalur khusus untuk profil frekuensi yang lebih tinggi, sementara kampanye panjang beberapa kali dalam setahun tetap berbagi praktik.
Bagaimana kita memverifikasi klaim kemampuan pemasok sebelum mempercayainya?
Mintalah bukti yang dapat Anda periksa secara mandiri, bukan deskripsi: demonstrasi tepat waktu pada materi Anda, prosedur pergantian tertulis, dokumentasi kepatuhan mesin untuk pasar Anda, kriteria artikel pertama, dan instalasi yang dapat Anda hubungi. Masukkan item kinerja yang disepakati ke dalam dokumen pembelian sebagai kriteria penerimaan, dan jika klaim tidak dapat dibuktikan sebelum pembelian, perlakukan klaim tersebut sebagai tidak terbukti dan hargai risikonya sesuai dengan itu.
Kapan sebaiknya kita memilih dua jalur khusus?
Pilih dua jalur khusus ketika profil tidak berbagi jalur pembentuk keluarga atau jalur kumparan, ketika waktu peralihan terukur signifikan terhadap jam berjalan profil minoritas, ketika bangunan atau pasokan tidak dapat melayani satu jalur gabungan, atau ketika kualitas barang pertama tidak dapat dipulihkan dengan andal setelah setiap perubahan. Dua garis juga masuk akal ketika kedua profil harus diproduksi secara paralel, atau ketika satu kerusakan menghentikan kedua produk tidak dapat diterima oleh pelanggan Anda.
Apa yang membuat dua profil atap cukup kompatibel untuk berbagi satu mesin?
Tes praktisnya adalah jalur bersama: lebar kumparan dan entri umpan yang sama, ketebalan material dan pita pelapis yang tumpang tindih di seluruh profil yang sebenarnya Anda jual, rangkaian geometri rusuk yang kompatibel, dan pekerjaan pemotongan, bentukan, atau pelubangan yang dapat dilakukan oleh kedua produk. Jika satu profil memerlukan operasi ekstra atau pita material yang berbeda, operasi tersebut harus ditangani di tempat lain atau kerangka bersama harus ditentukan di sekitar produk yang lebih menuntut.
Bagaimana perubahan koil mempengaruhi keputusan peralatan bersama?
Setiap perubahan profil biasanya membawa perubahan koil, sehingga case bersama membawa kedua biaya pada saklar yang sama. Ukur pergantian koil sebagai bagian dari pergantian, periksa berapa banyak posisi koil yang dapat ditampung saluran, dan pastikan entri tersebut menerima kedua lebar koil tanpa membangun kembali.
Apa yang harus kita pastikan tentang bangunan kita sebelum membeli mesin bersama?
Pastikan selubung mesin dan jarak kerja, beban pondasi dan lantai, kapasitas listrik masuk dan titik sambungan, udara bertekanan, dan akses aman di setiap posisi yang harus dijangkau operator selama pergantian. Hal ini berasal dari data pemasok dan penilaian teknisi pabrik Anda, dan setiap modifikasi bangunan atau peningkatan pasokan memerlukan persetujuan setempat sebelum pemasangan dimulai.


