Før igangkjøring, planlegg vedlikehold av rulleverktøy rundt rene verktøyoverflater, skånsom rengjøring som bevarer rullekonturene, og rengjøring kun under sikre stopp-/bytteforhold. Der rengjøring, oppsett, justering, inspeksjon, smøring, fjerning av fastkjøring eller verktøyendringer utsetter arbeidere for farlig energi, inkluderer en formell energikontrollgrense, ikke bare en produksjonssjekkliste.
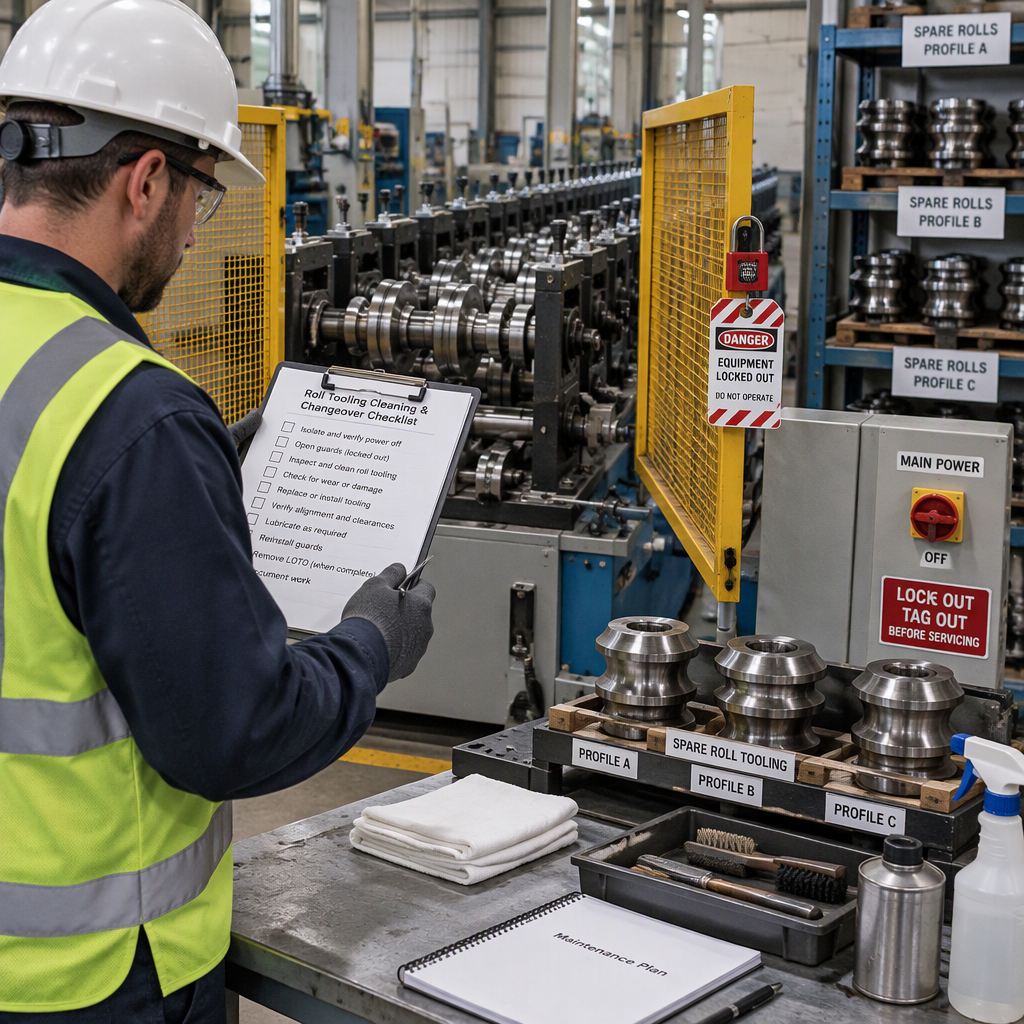
Definer vedlikeholdsomfanget før igangsetting
For kjøpere av kaldvalsingsutstyr for metallplater som kategoriene presentert av BMS Machinery, bør vedlikeholdsomfanget avtales før aksept, ikke improvisert etter den første verktøyutgaven.
| Vedlikeholdsområde | Hva skal defineres før igangkjøring | Hvorfor er det viktig |
|---|---|---|
| Renslighet av verktøy | Hvordan fett, olje, smuss og andre forurensninger vil bli fjernet fra valseverktøy og møllekontaktområder. | Forurensninger som er igjen på verktøy kan gjøre vedlikehold vanskeligere og bør kontrolleres som en del av verktøypleie. |
| Rengjøringsmetode | Hvilke verktøy og materialer som er tillatt for rutinemessig rengjøring og hvilke slipemidler er forbudt. | Aggressiv polering eller slipende rengjøring kan skrape opp verktøy eller endre rullekonturen. |
| Manuell tilgang | Når personell kan få tilgang til verktøy for oppsett, justering, inspeksjon, smøring, rengjøring, fjerning av fastkjøring eller verktøybytte. | Disse oppgavene kan falle innenfor kontroll med farlig energi når uventet oppstart eller lagret energi kan skade arbeidere. |
| Rekorder | Hvilke opplærings-, lockout-/tagout- og vedlikeholdsregistreringer vil nettstedet føre for maskinserviceoppgaver. | NIOSH anbefaler kontrollprogrammer for farlig energi med lockout/tagout-prosedyrer og opplæring av arbeidere. |
- List opp de vanlige forurensningene som forventes rundt rulleverktøyet, for eksempel overflødig fett, olje, skitt og prosessrester.
- Definer rengjøringsmaterialene som ikke vil endre verktøyets geometri eller ripe opp ferdige overflater.
- Definer når ledningen må slås av og kobles fra den aktuelle strømkilden før manuell tilgang til verktøy.
- Tildel hvem som trener arbeidere i prosedyrer for farlig energi før de deltar i vedlikehold eller omstillingsarbeid.
Angi sikkerhetsgrensen for rengjøring, oppsett og verktøyskift
Før arbeidere manuelt får tilgang til rulleverktøy for rengjøring, oppsett, justering, inspeksjon, smøring, frigjøring eller verktøyskift, må maskinen slås av og kobles fra eller isoleres fra gjeldende strømkilde når det kan forekomme farlig energieksponering.
For amerikanske operasjoner, 29 CFR 1910.147 om kontroll av farlig energi dekker service og vedlikehold der uventet energitilførsel, oppstart eller frigjøring av lagret energi kan skade ansatte, og den inkluderer aktiviteter som oppsett, justering, inspeksjon, smøring, rengjøring, frigjøring av blokkering og bytte av verktøy.
NIOSH advarer også om at arbeidere kan bli alvorlig skadet eller drept under maskinvedlikehold og service når riktige lockout- og tagoutprosedyrer ikke følges.
For steder utenfor USA, kartlegg den samme grensen til gjeldende lokale lovkrav, utstyrshåndboken og anleggets sikkerhetsprosedyre før igangkjøring.
En idriftsettelsesplan på kjøpersiden bør derfor inkludere et energikontrollprogram, skriftlige prosedyrer, opplæringsansvar og periodisk inspeksjonsansvar der farlig energieksponering gjelder.
De NIOSH maskinvedlikeholdsveiledning støtter behandling av lockout/tagout og arbeideropplæring som krav på programnivå, ikke uformelle påminnelser.
Planlegg rengjørings- og byttemetoder som ikke skader verktøyet
Planlegg rengjøring av rulleverktøy rundt fjerning av overflødig fett, olje, smuss og andre stoffer mens du unngår rengjøringsmetoder som endrer rullekonturen eller skader verktøyoverflaten.
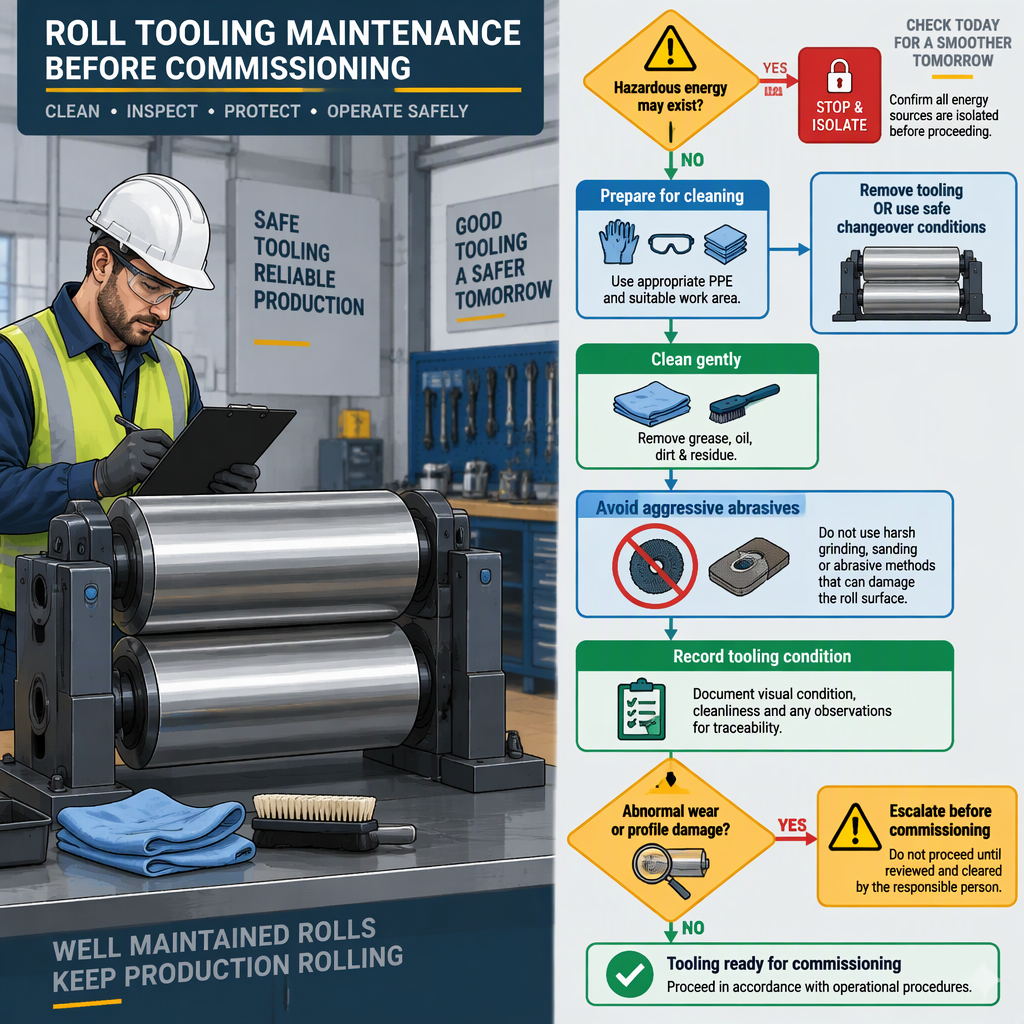
- Stopp og isoler først. Før manuell verktøytilgang, slå av maskinen, koble fra eller isoler den aktuelle strømkilden, kontroller lagret energi etter behov, og følg modellhåndbokens tillatte tilgangspunkter.
- Rengjør under fjerning eller bytte. Ikke planlegg manuell rengjøring mens møllen er i gang; planlegge rengjøring for sikre stoppede forhold, fjerning eller bytte.
- Fjern forurensninger forsiktig. Mål overflødig fett, olje, smuss og prosessrester uten å endre rulleprofilen.
- Unngå aggressive slipemidler. Behandle polering som en kontrollert vedlikeholdshandling fordi aggressive materialer kan ripe opp verktøy eller endre rullekonturen.
- Ta opp og tren. Hold rengjøringsgrensen, arbeideropplæring og lockout/tagout-ansvar i vedlikeholdsprogrammet.
Gjøre
- Hold verktøy- og freseområder fri for overflødig fett, olje, smuss og andre stoffer.
- Planlegg verktøyskift og manuell rengjøring som kontrollerte service- eller vedlikeholdsoppgaver når det er farlig energieksponering.
Unngå
- Ikke rengjør verktøy mens møllen er i gang.
- Ikke bruk aggressive slipemetoder som kan skrape opp verktøy eller endre rullekonturer.
Dersom en rensemetode kan påvirke profiloverflaten, er det sikrere idriftsettelsesvalget å kreve skriftlig leverandørgodkjenning eller et dokumentert alternativ før produksjonsgodkjenning.
Hold anvendelighetsgrensene klare for BMS og kjøpers spesifikasjoner
BMS Machinery kan diskuteres her som en rullformingsmaskin-sammenheng, men prosjektspesifikke vedlikeholdsintervaller, verktøytoleranser, serviceleveranser, sertifiseringer og akseptkriterier bør tas fra kjøpskontrakten, offisiell manual og igangkjøringsdokumenter.
Ikke la en generell sjekkliste for vedlikehold av rulleverktøy erstatte den maskinspesifikke håndboken. Før aksept, be om de gjeldende dokumentene som gjelder for den bestilte linjen, installert verktøysett, produksjonsmateriell og anleggssikkerhetsregler.
- Bruk kun leverandørens identitet og utstyrskategori der førstepartsdokumentasjonen støtter det.
- Sett enhver lovet vedlikeholdstjeneste, reserveverktøyspakke, inspeksjonsintervall, operatøropplæringsomfang eller garantibetingelse i kontrakten eller godkjenningsprotokollen.
- Krev den offisielle håndboken for å identifisere tillatte tilgangspunkter, vaktforhold, rengjøringsbegrensninger og smøreansvar for den installerte maskinen.
- Ikke aksepter verbale forventninger om verktøylevetid eller profilstabilitet uten målbare akseptkriterier og ansvar for oppfølgingsinspeksjon.
Avtal dokumentasjon og eierskap før første produksjonskjøring
En nyttig idriftsettelsespakke tildeler hvem som skriver prosedyrer, hvem som trener arbeidere, hvem som autoriserer manuell tilgang og hvem som registrerer vedlikeholdsforholdene før produksjonen starter.
- Skriftlig energikontrollprosedyre for verktøyrengjøring, oppsett, justering, inspeksjon, smøring, frigjøring og verktøybytte der farlig energieksponering eksisterer.
- Arbeidstakeropplæringsrekord for lockout/tagout og ansvar for maskinvedlikehold.
- Rengjøringsmetodeark som navngir tillatte verktøy, forbudte slipemetoder og tilstanden som rengjøring er tillatt i.
- Verktøyets tilstandslogg for profilkontaktflater, unormal slitasje, synlig skade og eskaleringshandlinger.
- Akseptavtegning som viser hvem som eier rutinemessig pleie etter igangkjøring og hvem som håndterer uløste verktøy- eller sikkerhetsspørsmål.
| Ansvar | Kjøper bør bekrefte | akseptbevis |
|---|---|---|
| Sikkerhetsansvarlig | Grense for farlig energi og lokal lockout/tagout-prosedyre. | Godkjent stedsprosedyre og treningsjournal. |
| Prosessingeniør | Rengjøringsmetode som beskytter rullekonturer og verktøyoverflater. | Rengjøringsark og første skifteobservasjon. |
| Innkjøp | Kontraktsmessig ansvar for manualer, reservedeler, opplæring og support. | Kjøpsdokumenter og stanseliste for idriftsettelse. |
Leverandørspørsmål å stille før aksept
Still spørsmål som konverterer vedlikehold av rulleverktøy fra et vagt ettersalgsemne til skriftlige drifts-, sikkerhets- og akseptkrav.
- Hvilke forurensninger bør operatører fjerne fra verktøy- og mølleområdet under rutinemessig vedlikehold?
- Hvilke rengjøringsmidler er godkjent, og hvilke slipemetoder er forbudt fordi de kan skade rulleoverflaten eller konturen?
- Under hvilke stanset, fjernet eller bytteforhold kan verktøy rengjøres?
- Hvilke oppgaver krever at linjen er slått av og koblet fra eller isolert fra strøm før manuell tilgang?
- Hvem trener arbeidere på farer for lockout/tagout og maskinvedlikehold før den første produksjonskjøringen?
- Hvilke vedlikeholdsoppgaver er kjøpers ansvar, hvilke er leverandørstøttet, og hvilke krever skriftlig leverandørgodkjenning?
- Hvilke dokumenter må leveres før aksept: manual, verktøytegninger, rengjøringsbegrensninger, reservedelsliste, grensesnitt for sikkerhetsprosedyre og påmeldingsskjema?
Konklusjon
Vedlikeholdsplanlegging for rulleverktøy bør beskytte verktøyoverflater og konturer samtidig som manuell rengjøring holdes unna mølleforhold.
- Behandle rengjøring, oppsett, justering, inspeksjon, smøring, frigjøring av blokkering og verktøyskift som sikkerhetsplanlagte oppgaver når farlig energi kan være tilstede.
- Krev opplæring og programeierskap før produksjonen starter.
- Bruk idriftsettelsesstadiet til å gjøre leverandørsvar til skriftlige prosedyrer, akseptopptegnelser og ansvar.
Vanlige spørsmål om vedlikehold av rulleverktøy før igangkjøring
Disse kjøperspørsmålene hjelper innkjøps- og ingeniørteam med å lukke vanlige vedlikeholdshull før en rulleformingslinje går i produksjon.
Er denne artikkelen juridisk rådgivning for alle land der rulleformingsmaskiner brukes?
Nei. Den amerikanske regelen for farlig energi er et nyttig regulatorisk eksempel for vedlikeholdsplanlegging, men globale kjøpere bør bekrefte gjeldende lokale lovkrav og anleggssikkerhetsregler som gjelder for deres område.
Hva bør operatører unngå når de polerer rulleverktøy?
Operatører bør unngå aggressive slipemidler eller poleringsmetoder som kan skrape opp verktøyoverflater eller endre rullekonturen.
Kan rulleverktøy rengjøres mens møllen er i gang?
Nei. Planlegg manuell rengjøring for sikre stansede forhold, fjerning eller bytte, ikke mens møllen er i gang.
Hva er det første sikkerhetstrinnet før manuell verktøytilgang?
Slå av maskinen og koble fra eller isoler gjeldende strømkilde før manuell tilgang når det kan forekomme farlig energieksponering, følg deretter den godkjente energikontrollprosedyren og modellhåndboken.
Bør innkjøp akseptere et fast vedlikeholdsintervall uten manualen?
Nei. Vedlikeholdsintervaller og inspeksjonsgrenser bør komme fra den offisielle håndboken, kontrakten, installert verktøykonfigurasjon, produksjonsmateriell og driftsforhold på stedet.
Hvilke poster bør være klare før første produksjonskjøring?
Forbered som et minimum arbeidsopplæringsjournaler, lockout/tagout-ansvar, vedlikeholdsprosedyrer, rengjøringsrestriksjoner, verktøystilstandslogger og godkjenningsregistreringer.
Hvordan skal kjøpere håndtere løfter om leverandørvedlikehold?
Sett ethvert lovet serviceomfang, støtte for reserveverktøy, opplæring, garantitilstand eller akseptkriterier i kjøpskontrakten eller idriftsettelsesprotokollen før produksjonsgodkjennelse.